
Máy Mài Tròng Kính Quang Học
Chín máy tạo hình, một quyết định. Trang này thu hẹp máy mài tròng kính quang học xuống còn một hoặc hai mẫu trong khoảng ba phút — bằng cách kích thước của chi tiết, cách chi tiết đến trục chính, và mức độ tự động hóa của chu trình. Thông số kỹ thuật có trên trang của từng mẫu; trang này dành cho việc lựa chọn.
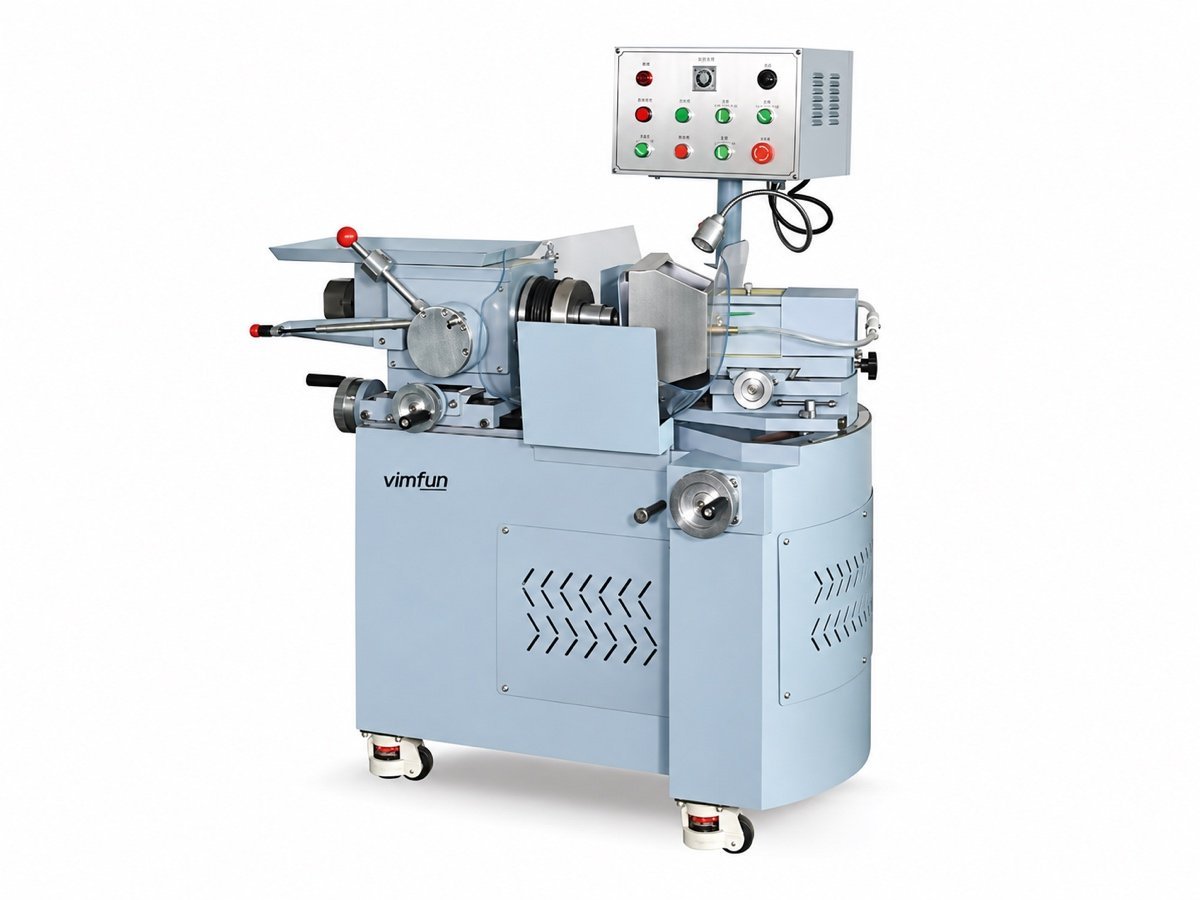 SG-80
Thủ công · ≤Ø80
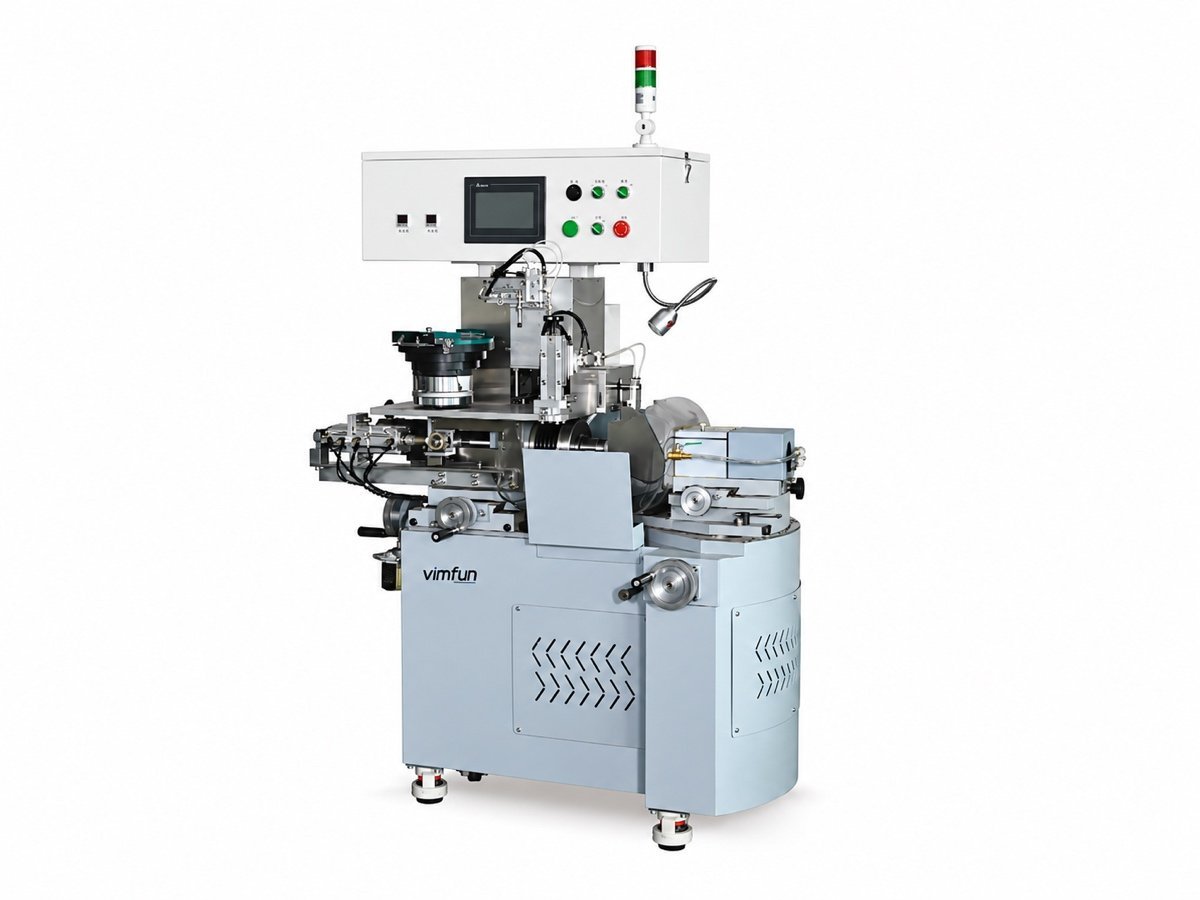 Tự động-SG-20V
Cấp liệu bằng bát · Ø4–20
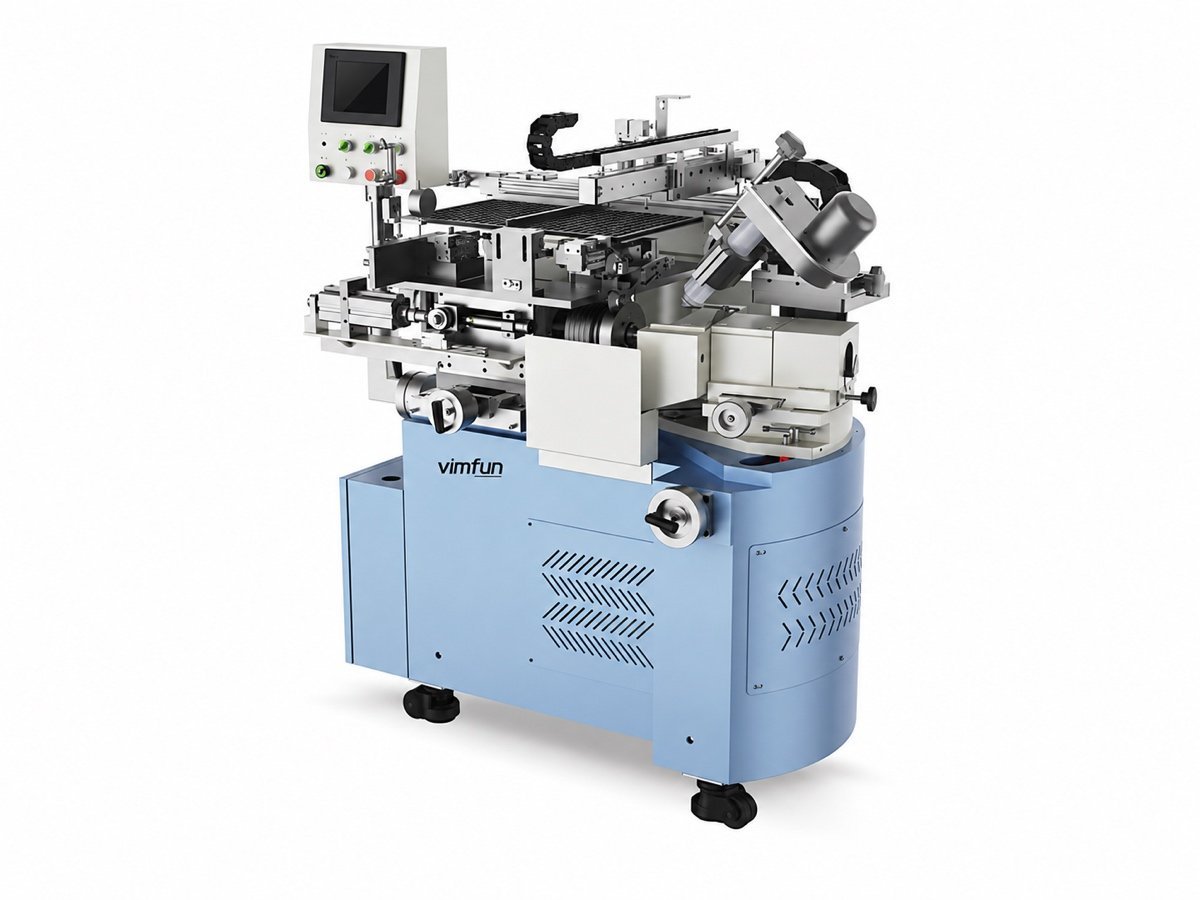 Tự động-SG-80T
Cấp liệu bằng khay · Ø10–80
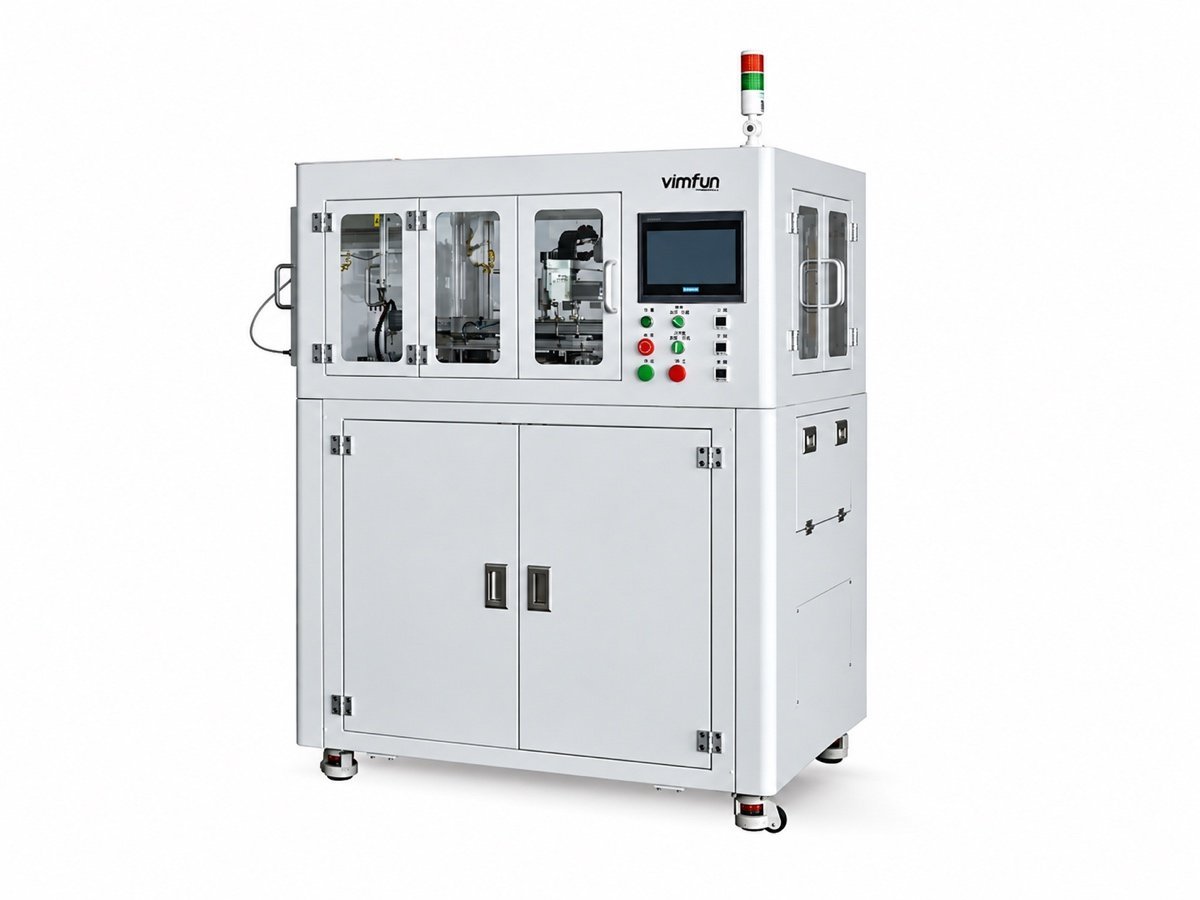 Auto-SG-50 · 80C
CNC · Ø5–80
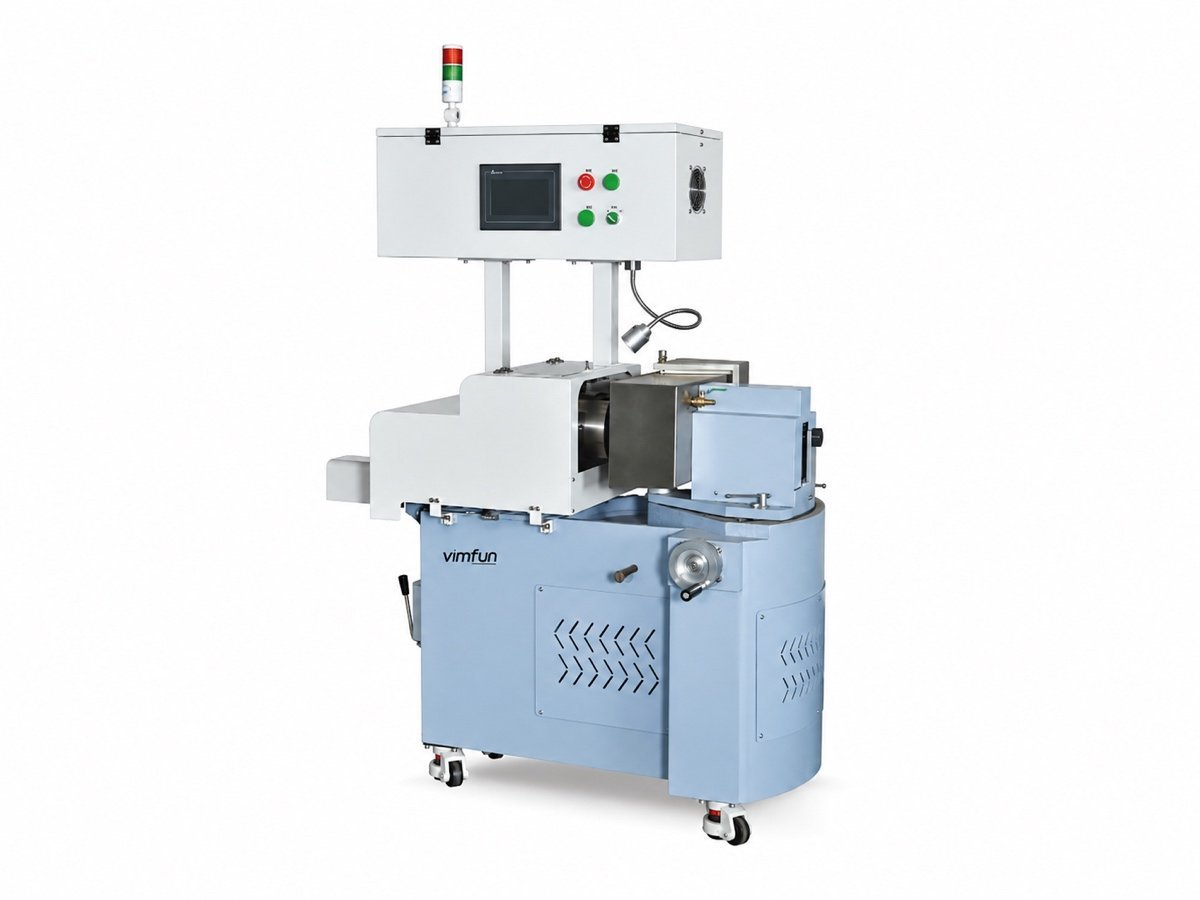 CG-140
Trụ
Bắt đầu từ phôi, không phải từ danh sách máy
Tạo hình là bước tạo ra hình dạng thực sự đầu tiên cho phôi đã cưa: bán kính mặt cầu, bề mặt hình trụ hoặc lỗ khoan đã gia công, còn lại một dung sai xác định cho giai đoạn đánh bóng tiếp theo. Mọi thứ trước đó vẫn là một khối vật liệu; mọi thứ sau đó chỉ tinh chỉnh những gì bước này đã tạo ra.
Đó là lý do tại sao máy mài tròng kính quang học được chỉ định từ hai hướng cùng một lúc — phôi đến từ máy cưa, và bề mặt mà ô đánh bóng mong đợi nhận được. Một máy tạo hình phù hợp cho Ø12 mm sapphire trong lô mười nghìn chiếc là máy sai cho phôi Ø110 mm germanium trong lô hai mươi chiếc, ngay cả khi cả hai công việc đều được gọi là "tạo hình".
Phương pháp nạp liệu nào phù hợp với sản xuất của bạn?
Mọi máy mài tròng kính quang học trong phạm vi này đều có bán kính và đường kính chồng lấp. Cái không chồng lấp là cách chi tiết đến trục chính. Đọc bảng này theo cột cuối cùng trước — sau đó kiểm tra dải đường kính.
| Model | Diameter | Độ cong | Nạp liệu | Control | Chọn khi |
|---|---|---|---|---|---|
| SG-80 | ≤ Ø80 mm | Xoay 0–45°, cài đặt thủ công | Người vận hành | Manual | Các lô ngắn hỗn hợp, mẫu thử, máy tạo hình đầu tiên trong xưởng |
| SG-120 | ≤ Ø120 mm | Xoay 0–45°, cài đặt thủ công | Người vận hành | Manual | Chi tiết quá lớn so với loại Ø80 — công suất trục chính cao hơn, làm mát bằng tia nước bên trong, khung máy cứng hơn |
| Tự động-SG-20V | Ø4–20 mm | Từ R2 đến phẳng | Bát rung | Chu kỳ tự động | Ống kính nhỏ dạng rời, hàng nghìn chiếc mỗi lô |
| Tự động-SG-80T | Ø10–80 mm | R5 đến phẳng | Khay X/Y, phôi và thành phẩm song song | Chu kỳ tự động | Các bộ phận phải giữ nguyên trong khay, theo lô và theo đơn hàng |
| Tự động-SG-50VT | Ø6–50 mm | R5 đến phẳng | Nạp vào, khay X/Y ra | Chu kỳ tự động | Phôi rời vào, đầu ra theo thứ tự cho trạm tiếp theo |
| Tự động-SG-50 Auto-SG-80C | Ø10–55 mm Ø5–80 mm | R5 đến phẳng | Các mô-đun X/Y | CNC, cấp liệu servo năm giai đoạn | Dung sai sagitta chặt chẽ, chạy không giám sát trong thời gian dài, đơn hàng lặp lại |
| Auto-SG-20W | Ø5–20 mm | ±R2.5 đến phẳng | Phễu rung, phân loại mặt kính hiển vi | Chu kỳ tự động | Cả hai mặt của một ống kính nhỏ được gia công trong một lần chạy, trục chính kép thẳng đứng |
| CG-140 | Hành trình X/Y 140 mm | Xi lanh lồi, lõm và phẳng | Người vận hành nạp liệu, chu kỳ chạy | CNC X/Y | Quang học hình trụ — một hình dạng khác, không phải máy cầu |
| BG-50 | Phạm vi gia công 50 mm | Lỗ tròn và rãnh, cộng với đường kính ngoài và các mặt | Cổng trục X/Y/Z từ băng cassette | Chu kỳ tự động | Vòng và cửa sổ có lỗ — trục chính điện 30.000 vòng/phút |
Phạm vi đường kính, theo từng mẫu
Tám máy tạo hình cầu, vẽ theo cùng một tỷ lệ. Máy mài ống kính quang học chỉ là một ứng cử viên nếu đường kính bộ phận của bạn nằm trong dải của nó.
Các dải liền đặc là phạm vi làm việc đã nêu. Các dải nhạt đánh dấu hai mẫu thủ công, trong đó thông số kỹ thuật cho đường kính tối đa nhưng không có đường kính tối thiểu — giới hạn dưới thực tế phụ thuộc vào mâm cặp và bộ gá lắp trên máy mài ống kính quang học đó, và được xác nhận bằng một bộ phận thử nghiệm. CG-140 và BG-50 không được vẽ biểu đồ: một xi lanh được chỉ định bằng hành trình trục và một lỗ bằng phạm vi gia công, không phải bằng đường kính ống kính.
Khám phá các dòng máy
Một thẻ cho mỗi máy mài ống kính quang học: chức năng của nó là gì, và — cũng hữu ích không kém — nó không dùng để làm gì. Thông số kỹ thuật, lắp ráp và chi tiết quy trình nằm trên các trang mẫu.
SG-80
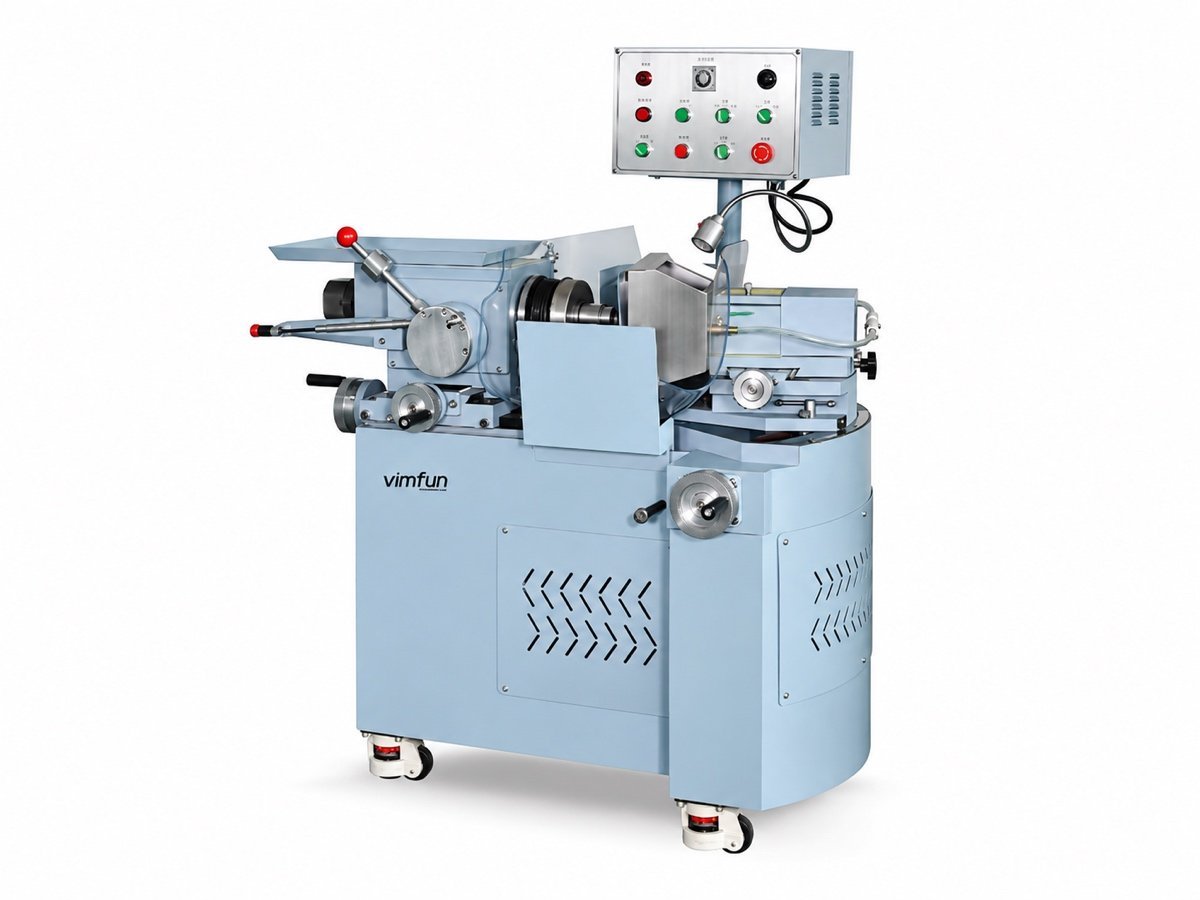
SG-120
Tự động-SG-20V
Tự động-SG-80T
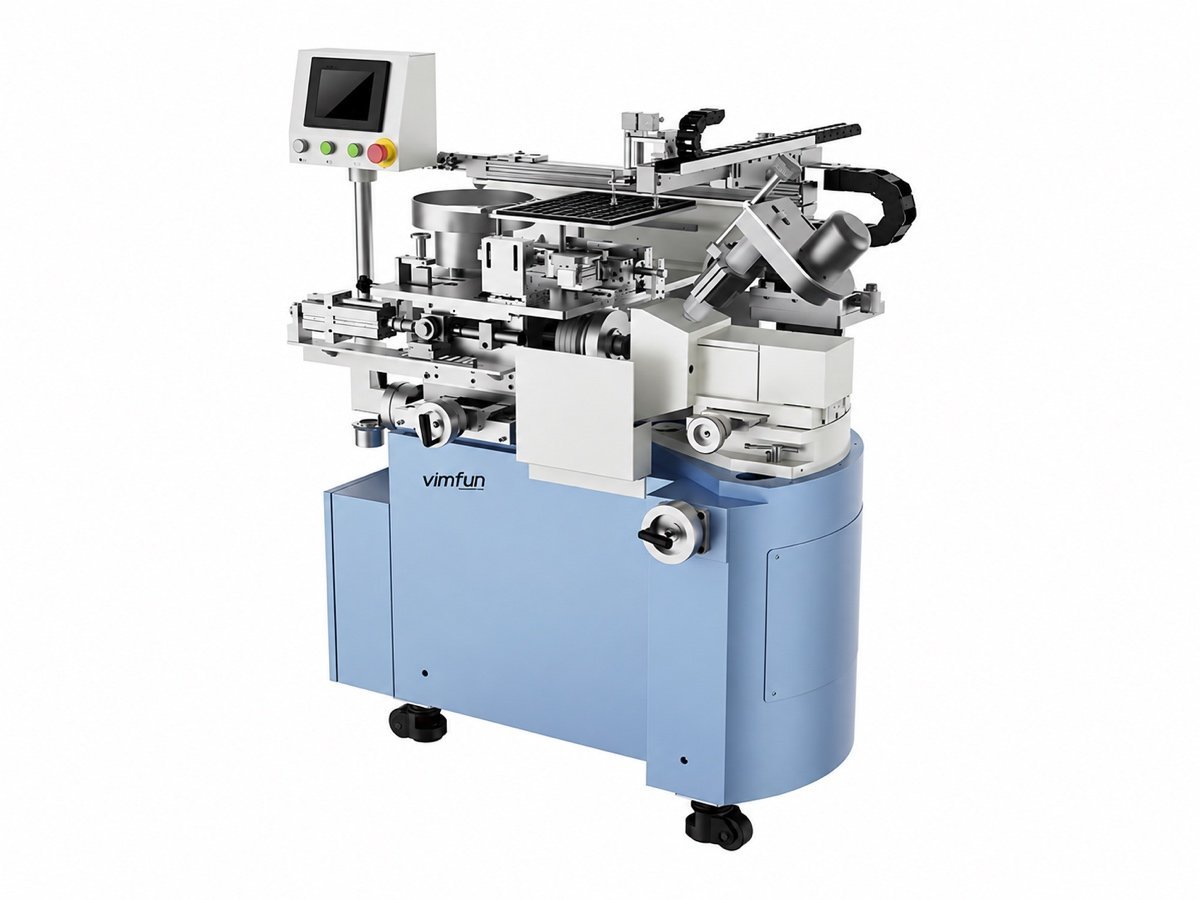
Tự động-SG-50VT
Auto-SG-50 · 80C
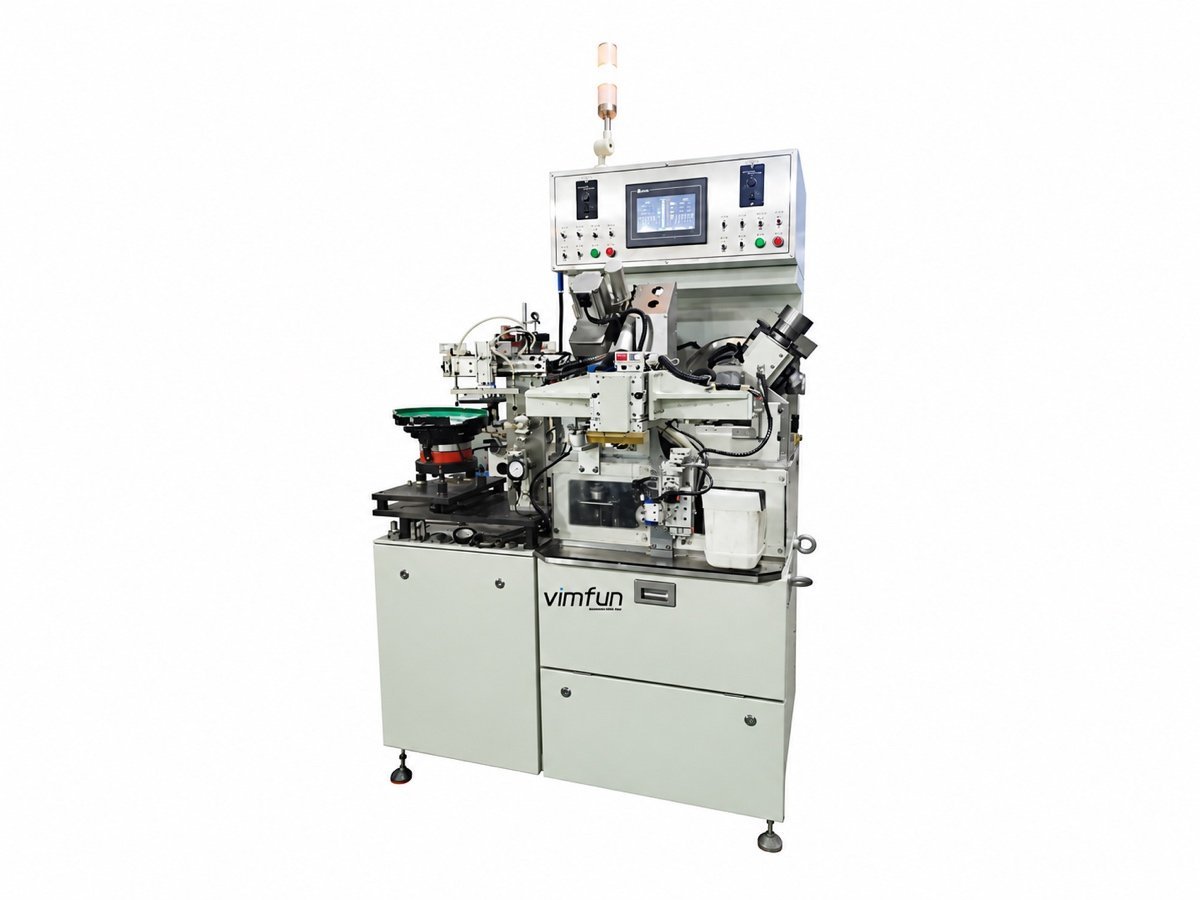
Auto-SG-20W
CG-140
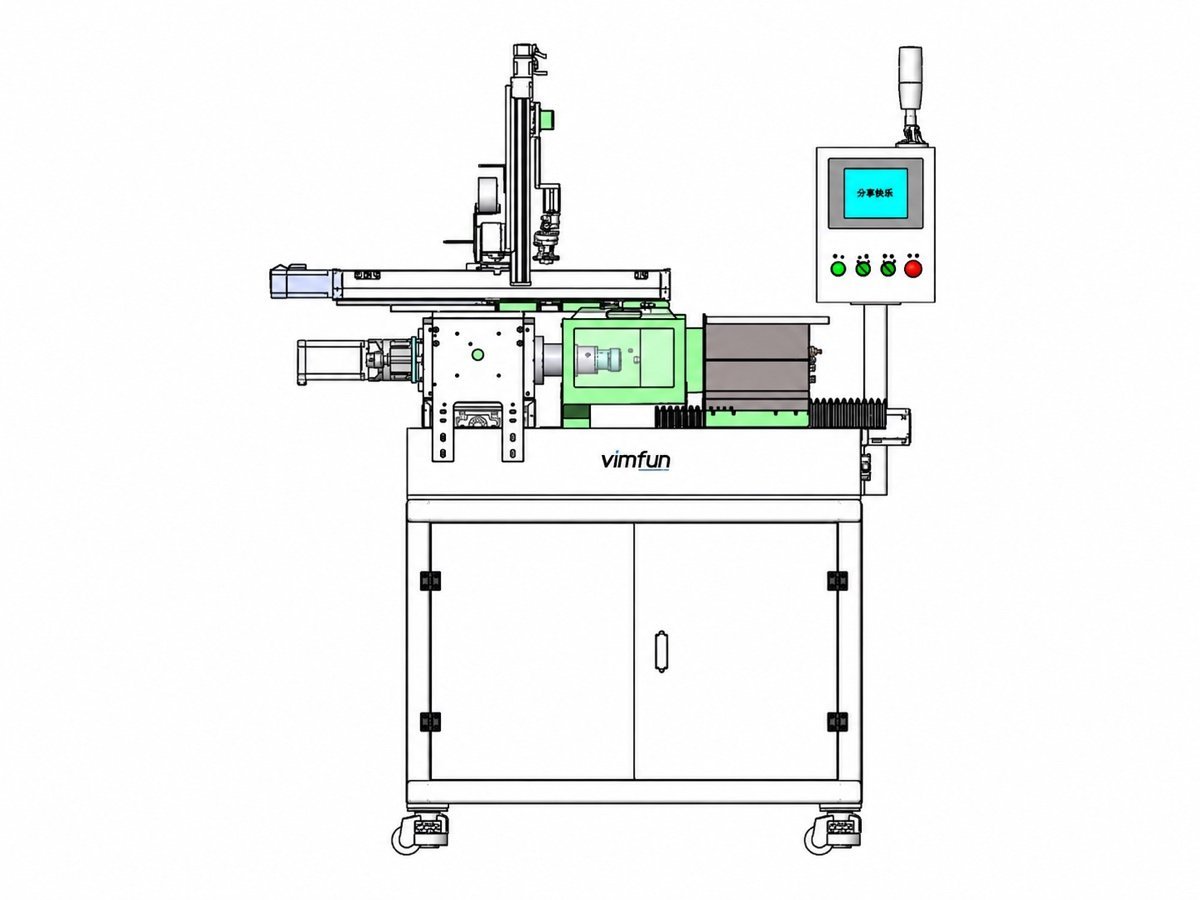
BG-50
CNC thực sự quyết định điều gì?
"CNC" trên máy mài kính quang học không có nghĩa là màn hình thay vì núm điều chỉnh. Trên dòng máy này, nó có nghĩa là bốn quyết định được chuyển từ người vận hành sang máy — đó là toàn bộ lý do cho sự khác biệt về giá.
Nó đo lường những gì nó vừa cắt
Sagitta được đo trong chu trình và kết quả tự động sửa lỗi cho chi tiết tiếp theo, thay vì người vận hành đọc một mặt số và điều chỉnh một điểm dừng.
Nó lật chi tiết lại
Nhận dạng mặt và lật chi tiết diễn ra bên trong chu trình, vì vậy cả hai mặt được tạo ra trong một lần nạp thay vì hai lần chạy với việc cài đặt lại ở giữa.
Nó tự mài bánh mài
Khoảng thời gian mài và số lần chạy được đặt một lần. Tình trạng bánh mài không còn là yếu tố âm thầm làm thay đổi bề mặt trong ca làm việc.
Nó từ chối cắt không khí
Phát hiện chân không xác nhận có chi tiết thực sự hiện diện trước khi chu trình bắt đầu — sự khác biệt giữa ca đêm không giám sát và một khay phế liệu.
Cấp liệu được chia thành năm giai đoạn có hành trình và tốc độ được cài đặt độc lập, đó là cách máy mài kính quang học có thể tiếp cận nhanh chóng và vẫn đi vào vết cắt nhẹ nhàng trên phôi giòn. Logic tương tự được đề cập từ phía lỗi trong ghi chú của chúng tôi về hư hỏng dưới bề mặt trong kính quang học.
Những vật liệu và hình dạng nào được đề cập?
Mọi máy mài kính quang học trong bước này đều được chế tạo cho các vật liệu quang học cứng, giòn. Khi bảng thông số kỹ thuật không nêu tên vật liệu, chúng tôi chứng minh bằng một chi tiết thử nghiệm thay vì tuyên bố.
| Material | Cầu | Trụ | Lỗ khoan | Các bộ phận điển hình |
|---|---|---|---|---|
| Optical glass (vương miện, đá lửa) | Đúng | Đúng | Đúng | Kính, cửa sổ, phôi lăng kính |
| ngọc bích | Đúng | Theo yêu cầu | Đúng | Mặt kính đồng hồ, cửa sổ camera |
| Gốm kỹ thuật và quang học | Đúng | Theo yêu cầu | Đúng | Vòng, gioăng, gốm quang học |
| Thạch anh và tinh thể | Đúng | Theo yêu cầu | Đúng | Cửa sổ, linh kiện tinh thể |
Hành vi của vật liệu dưới bánh mài kim cương không phải là một con số duy nhất — độ cứng, độ phân mảnh và độ dẫn nhiệt đều thay đổi kết quả. Dữ liệu công bố cho ngọc bích Và thạch anh tinh thể là một điểm khởi đầu hợp lý; sau đó, đặc điểm kỹ thuật của đá mài và tốc độ cấp liệu sẽ được điều chỉnh trên các phôi thực tế.
Gửi bản vẽ và một vài phôi bằng vật liệu của quý vị. Chúng tôi sẽ chạy thử trên máy đang được thảo luận và trả lại các chi tiết cùng với bảng quy trình — đá mài, các giai đoạn cấp liệu, thời gian chu kỳ. Điều này áp dụng cho toàn bộ phạm vi gia công, không chỉ riêng máy mà quý vị yêu cầu ban đầu.
Hình trụ và lỗ khoan không thuộc họ hình cầu
Ba bề mặt khác nhau, và một máy mài tròng kính quang học được chế tạo dựa trên một trong số chúng. Đây là lỗi chỉ định phổ biến nhất mà chúng tôi gặp trong các yêu cầu.
- Bề mặt hình cầu đến từ góc giữa đá mài và trục chính của phôi — đặt góc, nhận bán kính, với 0° tạo ra mặt phẳng. Bảy trong số chín máy hoạt động theo cách này.
- Bề mặt hình trụ đến từ góc xoay của đá mài kết hợp với chuyển động CNC dọc theo trục X và Y. Hình dạng này không có điểm chung với trường hợp hình cầu, đó là lý do tại sao CG-140 là một máy riêng biệt thay vì là một tùy chọn trên máy khác.
- Lỗ khoan được cắt bằng trục chính tốc độ 30.000 vòng/phút làm việc trên thành bên trong của vòng hoặc cửa sổ — một hoạt động riêng biệt mà BG-50 chạy không giám sát sau khi đồ gá được kẹp.
Thiết bị này được chế tạo cho sản xuất quang học chính xác. Nó không dành cho kính kiến trúc, không dành cho các xưởng gương, và không dành cho các phòng thí nghiệm quang học theo đơn thuốc — nếu đó là công việc, chúng tôi là nhà cung cấp không phù hợp và thà nói rõ trước khi quý vị gửi bản vẽ.
Máy mài tròng kính quang học nằm ở đâu trong dây chuyền
Gia công là một trạm trong số sáu trạm. Những gì quý vị chọn ở đây sẽ thay đổi những gì hai trạm tiếp theo phải làm.
- Trước đó: các phôi được cưa từ thỏi hoặc khối trên máy cưa dây kim cương vòng kín. Lượng phoi cắt và mẻ cạnh ở giai đoạn đó xác định lượng dư mà bước này phải loại bỏ.
- Sau đó: bề mặt được gia công sẽ chuyển đến mài tinh và đánh bóng, nơi hình dạng xoay — xoay trên cho mặt lõm, xoay dưới cho mặt lồi — quyết định hình dạng.
- Sau đó: đường kính ngoài và trục quang học được xác định tại mài cạnh và định tâm, bước cơ khí cuối cùng trước khi phủ.
- Tất cả cùng nhau: dây chuyền chế tạo tròng kính hoàn chỉnh, bao gồm cả việc nạp liệu, xếp chồng và kiểm tra trực tuyến, được trình bày dưới dạng một đề xuất duy nhất với thời gian chu kỳ.
Một máy mài tròng kính quang học được mua chỉ dựa trên đường kính có xu hướng trở thành nút thắt cổ chai ở hai trạm sau. Nếu dây chuyền đang được lên kế hoạch thay vì vá lỗi, hãy cho chúng tôi biết chi tiết bộ phận và khối lượng hàng năm và chúng tôi sẽ bố trí tất cả sáu bước — các máy trong bước này cũng được liệt kê theo quy trình trên tổng quan thiết bị.
Người mua hỏi gì trước khi họ chọn?
Một máy có thể bao phủ Ø4 đến Ø120 mm không?
Không. Cơ cấu kẹp, công suất trục chính và hành trình đều tỷ lệ với bộ phận. Các xưởng hoạt động trong phạm vi đó thường kết hợp một máy tự động nạp liệu nhỏ với một máy gia công thủ công hoặc CNC lớn hơn thay vì thỏa hiệp trên một khung máy duy nhất.
Nên để lại bao nhiêu lượng dư cho việc đánh bóng?
Nó phụ thuộc vào vật liệu và đặc điểm kỹ thuật hình dạng, vì vậy nó được thỏa thuận từ bản vẽ của quý vị. Bề mặt được gia công phải đủ tốt để bộ phận đánh bóng sửa chữa hình dạng thay vì loại bỏ hư hỏng.
Máy gia công thủ công có phải là một sự tiết kiệm giả tạo không?
Không nếu sự kết hợp đa dạng và số lượng chạy ngắn. Máy mài tròng kính quang học thủ công mang cùng lớp độ chính xác trục chính; những gì quý vị từ bỏ là khả năng chạy không giám sát, không phải chất lượng bề mặt.
Những gì cần được báo giá ngoài máy?
Đá mài kim cương và đồ gá cho phạm vi bộ phận của quý vị, điện áp đích và cấu hình CE, cước vận chuyển, lắp đặt và đào tạo, và một bộ phụ tùng thay thế đầu tiên. Những khoản này nên nằm trong ngân sách ngay từ đầu.
Thời gian thay đổi thiết bị mất bao lâu?
Trên các mẫu máy tự động, đó là việc thay đổi đồ gá và gọi lại chương trình thay vì tái thiết kế. Con số thực tế cho các bộ phận cụ thể của quý vị sẽ có được từ lần chạy thử, đó là lý do tại sao chúng tôi yêu cầu hai hoặc ba phôi đại diện.
Máy có thể được tích hợp với thiết bị nạp liệu không?
Có — các đơn vị nạp liệu dạng giỏ và xếp chồng cấp liệu trực tiếp cho các trạm gia công và đánh bóng. Chúng được chỉ định cùng với dây chuyền thay vì được lắp thêm sau đó, vì vậy định dạng khay và giỏ khớp với nhau ở mọi trạm.
Gửi bộ phận — nhận đề xuất máy
Quý vị không cần tự xác định mã model. Hãy gửi bản vẽ, vật liệu và số lượng hàng năm, và quý vị sẽ nhận được máy mài tròng kính quang học cụ thể, ước tính thời gian chu kỳ và các mẫu thử để kiểm tra.
- 1 · Quý vị gửi — bản vẽ hoặc mẫu, vật liệu, kích thước lô và chu kỳ mục tiêu.
- 2 · Chúng tôi trả lời — model, thông số kỹ thuật bánh mài, các giai đoạn cấp phôi và ước tính thời gian chu kỳ.
- 3 · Chúng tôi chứng minh — chạy thử miễn phí trên phôi thô của quý vị, các bộ phận được trả lại kèm theo bảng quy trình.
- 4 · Quý vị quyết định — báo giá chính thức bao gồm dụng cụ, vận chuyển, lắp đặt và đào tạo.