
Máy mài gốm
Máy mài gốm được đánh giá dựa trên cách nó cấp huyền phù, chứ không phải dựa trên lực đẩy của nó. Gốm không chảy trước khi bị vỡ — mỗi joule bạn đưa vào sẽ quay trở lại dưới dạng nhiệt và vi nứt.
Tại sao gốm lại làm hại chất làm mát, chứ không phải đá mài
Ba đặc tính thay đổi công việc, và cả ba đều chỉ về cùng một nơi — những gì xảy ra trong milimét cuối cùng trước khi vật liệu mài tiếp xúc với bộ phận.
Cứng, và giòn hoàn toàn
Hầu như không có biến dạng dẻo trước vết cắt. Vật liệu rời đi dưới dạng vi nứt, nghĩa là vật liệu mài bị cùn nhanh chóng và bề mặt còn lại là một trường các vết nứt nhỏ thay vì một lớp bị nhòe.
Nhiệt ở lại nơi nó được tạo ra
Hầu hết các loại gốm kỹ thuật dẫn nhiệt kém so với kim loại. Năng lượng tập trung tại vùng tiếp xúc thay vì lan tỏa vào bộ phận, do đó việc cấp huyền phù — ở đâu, và bao nhiêu — quyết định xem bạn nhận được bề mặt hoàn thiện hay vết nứt.
Các bộ phận thường là mặt phẳng, không phải thấu kính
Đế, cửa sổ, vòng và đa diện thay vì bán kính. Điều đó thay đổi toàn bộ chuỗi quy trình: mài theo lô và gia công mặt phẳng chịu nhiều tải hơn so với tạo đường cong.
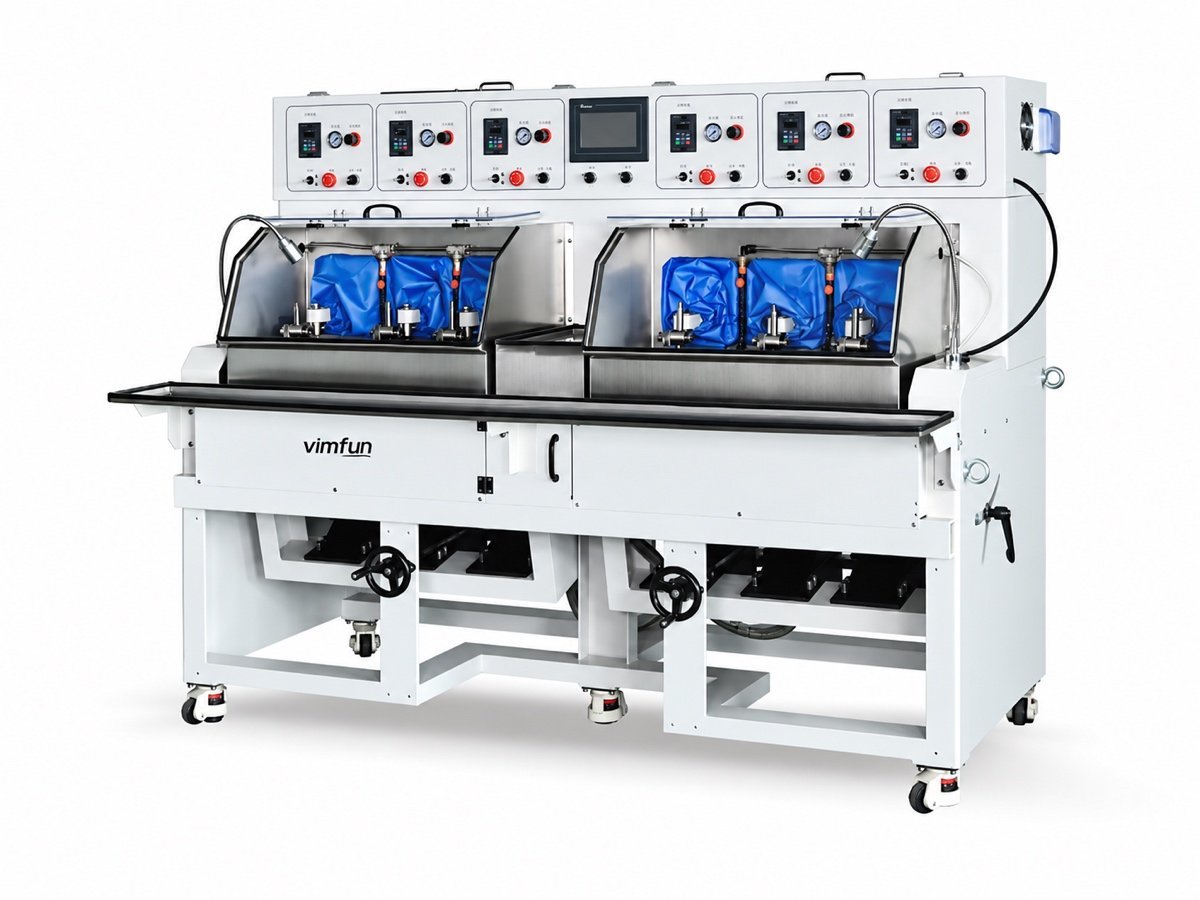
Trên máy trục nghiêng FP-6X huyền phù có thể được cấp bằng nhỏ giọt nhu động thay vì bơm tuần hoàn được sử dụng cho thủy tinh. Đây là lựa chọn cấu hình duy nhất phân biệt máy mài gốm với máy mài thủy tinh trong dòng sản phẩm của chúng tôi — hãy yêu cầu nó theo tên khi bạn hỏi.
Nó bao gồm những loại gốm và hình dạng bộ phận nào?
Mọi máy mài gốm trong dòng sản phẩm này đều được chế tạo để hoàn thiện cấp độ quang học cho các bộ phận nhỏ và trung bình — Ø10–80 mm ở mặt đánh bóng, lớn hơn trên đĩa mài.
| Bộ phận | Hình dạng điển hình | Trạm nào thực hiện công việc |
|---|---|---|
| Đế và mặt phẳng | Hai mặt song song, độ dày được giữ trên toàn bộ lô | Mài hai mặt giữa các đĩa |
| Cửa sổ và nắp | Mặt phẳng, cạnh và góc được hoàn thiện | Mài, sau đó đánh bóng cạnh |
| Đa diện và mặt phẳng | Các mặt phẳng và góc, được đánh chỉ mục | Gia công mặt phẳng — thô, tinh và đánh bóng trong một lần thiết lập |
| Mặt cầu và mặt phẳng | Bán kính và mặt phẳng, Ø10–80 mm | Mài tinh và đánh bóng trục nghiêng |
- Các loại gốm chúng tôi thấy nhiều nhất alumina, zirconia và nhôm nitride, cùng với sapphire và các tinh thể quang học, có hành vi tương tự tại vùng tiếp xúc.
- Dữ liệu vật liệu chúng tôi kiểm tra chéo với các đặc tính kỹ thuật được công bố như bảng gốm Accuratus khi bản vẽ chỉ cung cấp tên thương mại.
- Ngôn ngữ bản vẽ dung sai quang học được viết theo ISO 10110, để chúng tôi có thể cho biết bộ phận nào phụ thuộc vào dung sai của bạn.
- Trước khi chúng tôi báo giá cấp, tình trạng thiêu kết và liệu bộ phận đã ở dạng gần cuối chưa — một phôi ép và một phôi mài là hai công việc khác nhau.
Máy mài gốm nằm ở đâu trong dây chuyền?
Không giống như máy mài thủy tinh. Máy mài gốm thường theo sau phôi thiêu kết hoặc phôi cưa thẳng vào công việc mặt phẳng, và chỉ đến bộ tạo đường cong khi bộ phận thực sự có bán kính.
Khi bộ phận gốm có bán kính, phía tạo hình của phạm vi nằm trên máy mài tròng kính quang học trang, và cách các bộ phận kết nối thành một dây chuyền được trình bày trên dây chuyền sản xuất hoàn chỉnh page.
Điều gì xảy ra với gốm, và điều gì ngăn chặn nó?
Mỗi dấu vết này đều quay trở lại năng lượng tại vùng tiếp xúc. Đó là lý do tại sao máy mài gốm được chỉ định dựa trên bùn và áp suất thay vì công suất trục chính.
| Lỗi | Nó bắt đầu từ đâu | Điều gì ngăn chặn nó |
|---|---|---|
| Edge chipping | Vành không được hỗ trợ khi vào và ra | Vát sớm, hỗ trợ vành trong vật cố định, giảm áp suất ở các cạnh của hành trình |
| Vi nứt dưới bề mặt | Áp suất quá lớn với quá ít chất mài mòn | Cấp nhỏ giọt được đo, áp suất thấp hơn trong thời gian dài hơn — chậm hơn sẽ rẻ hơn phế liệu |
| Chất mài mòn bị cùn và bóng | Không có dòng chảy nhựa để giữ cho hạt cắt | Bùn tươi tại vùng tiếp xúc thay vì tuần hoàn, khoảng thời gian làm sạch ngắn hơn |
| Độ dày và độ song song lan rộng | Các chất nền được hoàn thiện từng mặt một | Mài theo lô trên DL-290/395, nơi tải trọng xác định dung sai |
| Độ lệch hình dạng trên một lô | Đĩa đánh bóng mòn đi khi nó hoạt động | Hiệu chuẩn điểm 0 của đĩa bù trừ cho độ mòn, như trên MF-3 |
Không có điều nào trong số này đòi hỏi một máy lớn hơn. Nâng cấp mà chúng tôi được yêu cầu thường xuyên nhất — công suất trục chính lớn hơn trên máy mài gốm — là thứ làm cho cả năm thứ tệ hơn, bởi vì năng lượng dư thừa không có nơi nào để đi ngoại trừ vào bộ phận.

Máy nào cho bộ phận gốm nào?
Hình dạng quyết định, và trên gốm hình dạng hiếm khi là một thấu kính. Các chất nền phẳng nơi cả hai mặt phải song song thuộc về tấm mài. Các bộ phận có mặt phẳng nghiêng — lăng kính, đa diện, mặt phẳng được đánh chỉ mục — thuộc về máy tạo mặt, máy này tạo hình thô, mài tinh và đánh bóng trong một lần thiết lập thay vì di chuyển bộ phận giữa ba lần. Các tấm có cạnh và góc phải sạch quang học sẽ được đưa đến máy đánh bóng cạnh.
Chỉ khi bản vẽ hiển thị bán kính thì câu hỏi mới quay trở lại bộ tạo đường cong, và sau đó vật liệu sẽ thay đổi bánh xe và cấp liệu, không phải máy. Nếu bạn không chắc chắn bốn bộ phận của mình thuộc loại nào, hãy gửi một bộ phận — đó là câu trả lời trong năm phút với bộ phận trong tay và một cuộc tranh luận dài mà không có nó.
Sapphire thuộc cùng họ cho mục đích của chúng tôi: kỷ luật bùn tương tự, kỷ luật áp suất tương tự, các chế độ lỗi tương tự. Một máy được chỉ định cho các bộ phận alumina hoặc zirconia của bạn thường cũng sẽ xử lý công việc sapphire, điều này đáng biết trước khi bạn mua hai lần.
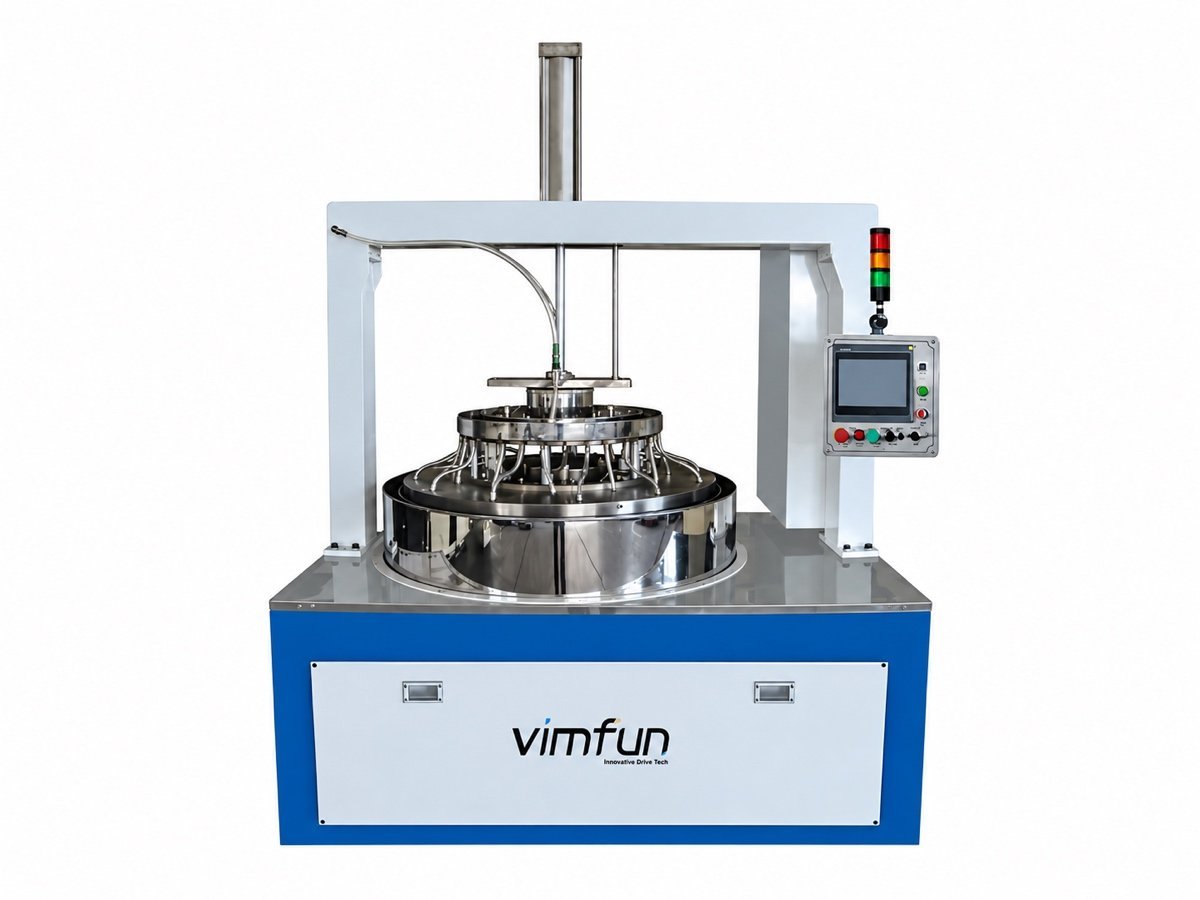
Các tùy chọn mài tinh và đánh bóng được thu thập trên dải đánh bóng; cách gốm hoạt động cùng với các vật liệu cứng khác mà chúng tôi làm việc nằm trên optical lens materials. Các trang vật liệu tương tự: kính quang học, thạch anh Và tinh thể quang học; những gì thúc đẩy báo giá nằm trên trang giá.
Gốm được chứng minh bằng bộ phận, không phải giấy tờ
Các cấp và điều kiện thiêu kết thay đổi nhiều hơn so với bảng dữ liệu đề xuất. Gửi bộ phận của riêng bạn và chúng tôi chạy chúng miễn phí trên máy phù hợp, sau đó báo cáo thời gian chu kỳ, độ hoàn thiện và cài đặt bùn mà chúng tôi đã sử dụng.
Sắp xếp chạy thử- Cấp gốm và điều kiện thiêu kết
- Phẳng, có mặt hoặc có bán kính — và mặt nào quan trọng
- Kích thước, độ dày và số lượng lô
- Cho dù phôi đến dạng ép, cưa hay gần cuối
Chạy thử miễn phí trên các bộ phận của bạn, chi phí vận chuyển do bạn chịu · ISO 9001 · CE · Bảo hành 12 tháng · phản hồi trong 8 giờ