
Máquina Rectificadora de Lentes Ópticas
Nueve máquinas de generación, una decisión. Esta página reduce una máquina de rectificado de lentes ópticas a uno o dos modelos en aproximadamente tres minutos — por el tamaño de la pieza, cómo llegan las piezas al husillo, and cuánto del ciclo decide la máquina por sí misma. Las especificaciones se encuentran en cada página de modelo; esta página es para elegir.
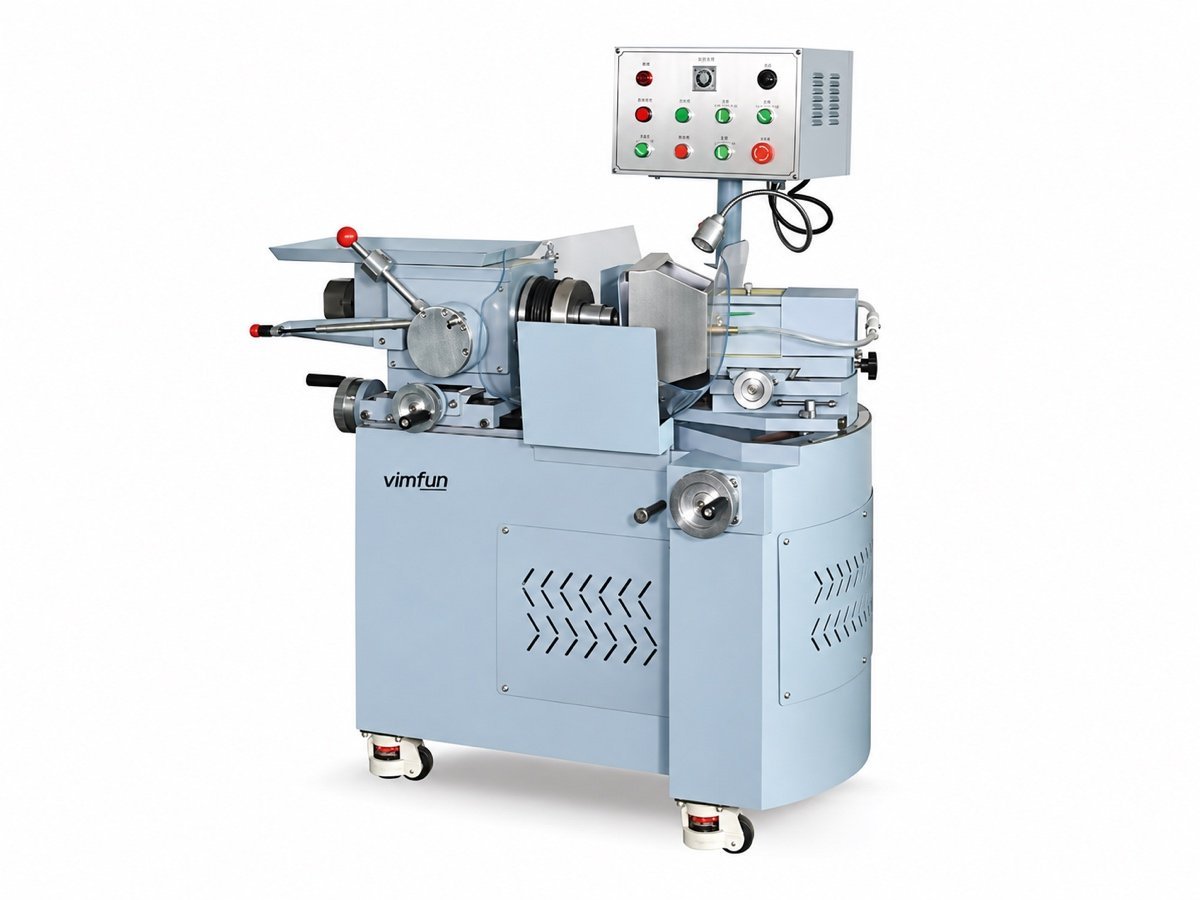 SG-80
Manual · ≤Ø80
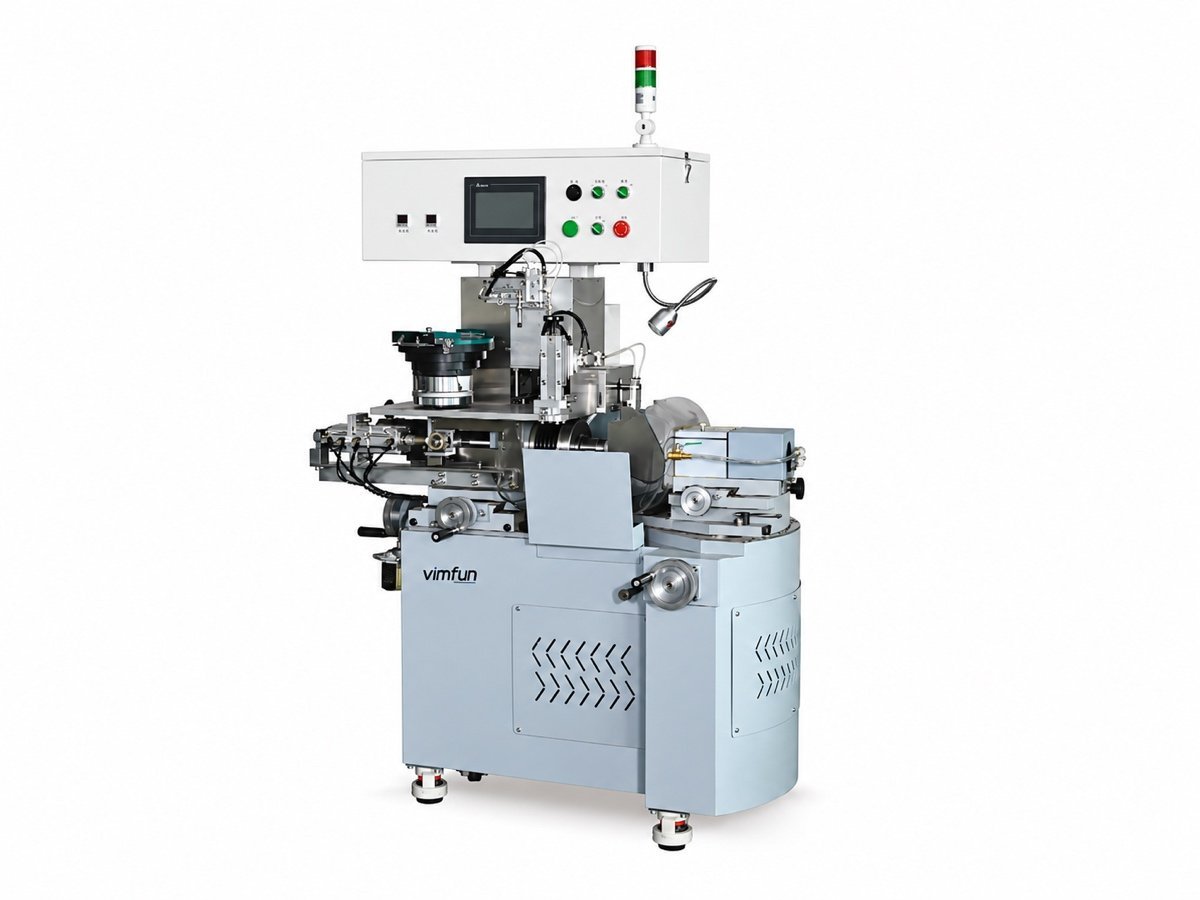 Auto-SG-20V
Alimentación por cuba · Ø4–20
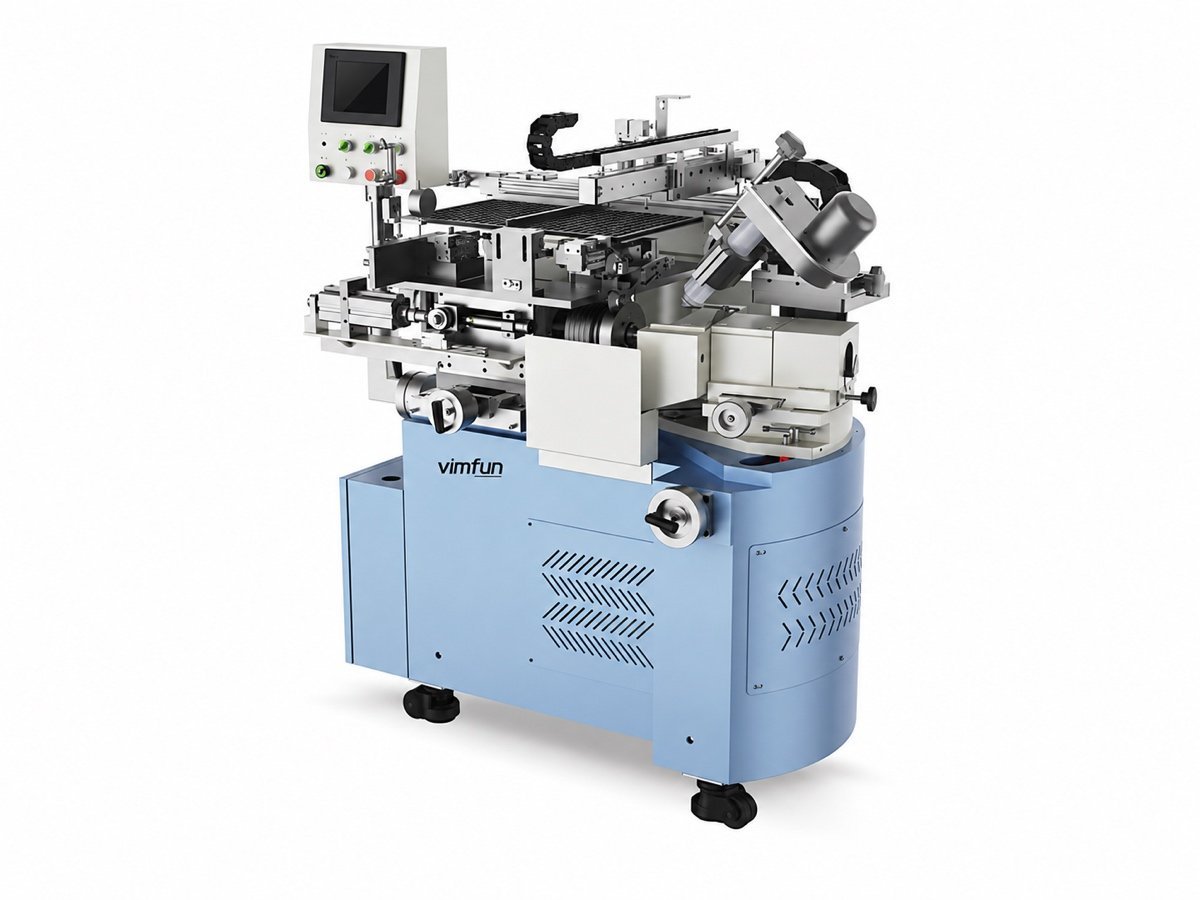 Auto-SG-80T
Alimentación por bandeja · Ø10–80
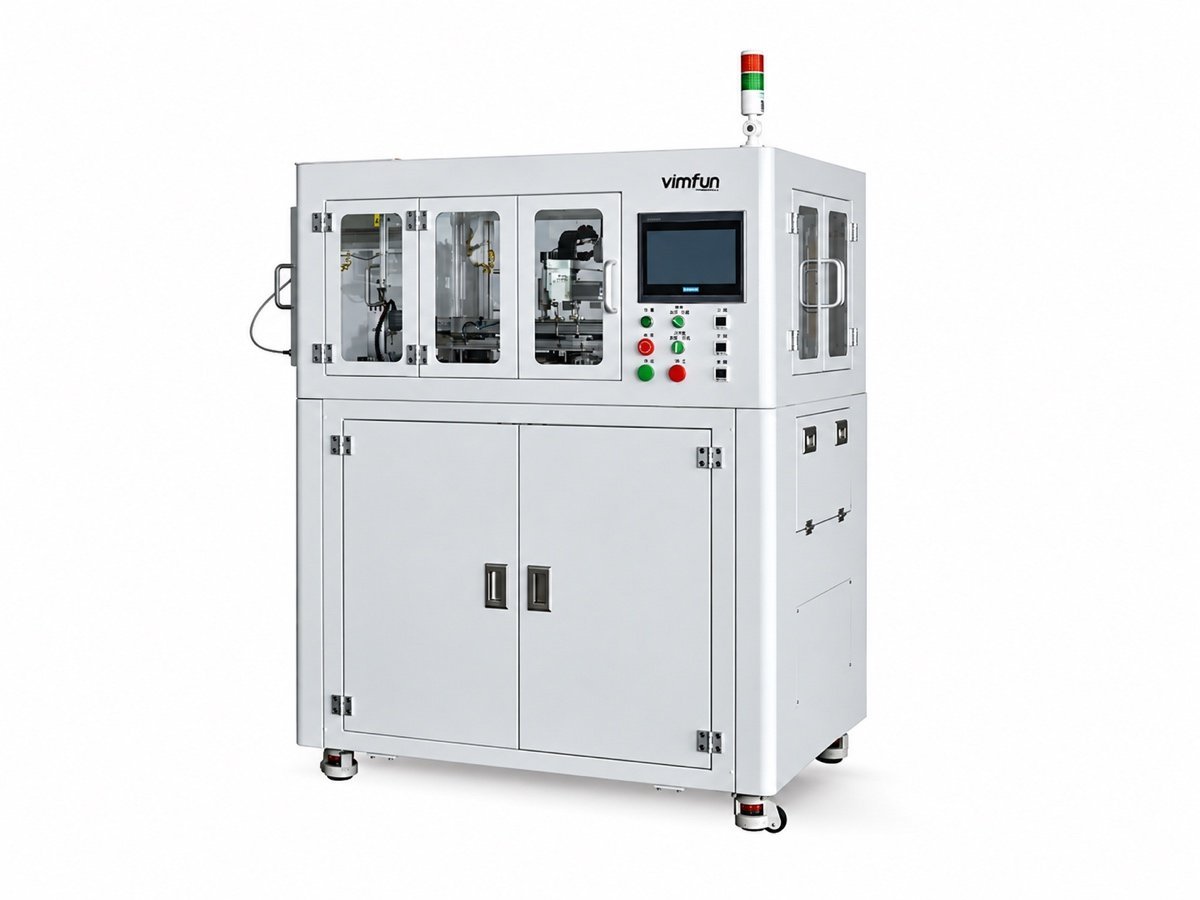 Auto-SG-50 · 80C
CNC · Ø5–80
 CG-140
Cilindros
Empezar por la pieza, no por la lista de máquinas
La generación es el paso que da a un desbaste aserrado su primera geometría real: un radio esférico, una superficie cilíndrica o un taladro mecanizado, dejando una tolerancia definida para la etapa de pulido posterior. Todo lo anterior sigue siendo un bloque de material; todo lo posterior solo refina lo que este paso creó.
Es por eso que una máquina de rectificado de lentes ópticas se especifica desde dos direcciones a la vez: el desbaste que llega de la sierra y la superficie que la celda de pulido espera recibir. Un generador adecuado para zafiro de Ø12 mm en lotes de diez mil piezas es la máquina incorrecta para un desbaste de germanio de Ø110 mm en lotes de veinte, incluso si ambos trabajos se llaman "generación".
¿Qué método de carga se adapta a su producción?
Cada máquina de rectificado de lentes ópticas de este rango se solapa en radio y diámetro. Lo que no se solapa es cómo la pieza llega al husillo. Lea esta tabla empezando por la última columna — luego verifique la banda de diámetro.
| Model | Diameter | Curvatura | Carga | Control | Elegir cuando |
|---|---|---|---|---|---|
| SG-80 | ≤ Ø80 mm | Giratorio 0–45°, ajustado a mano | Operador | Manual | Tiradas cortas mixtas, prototipos, un primer generador en el taller |
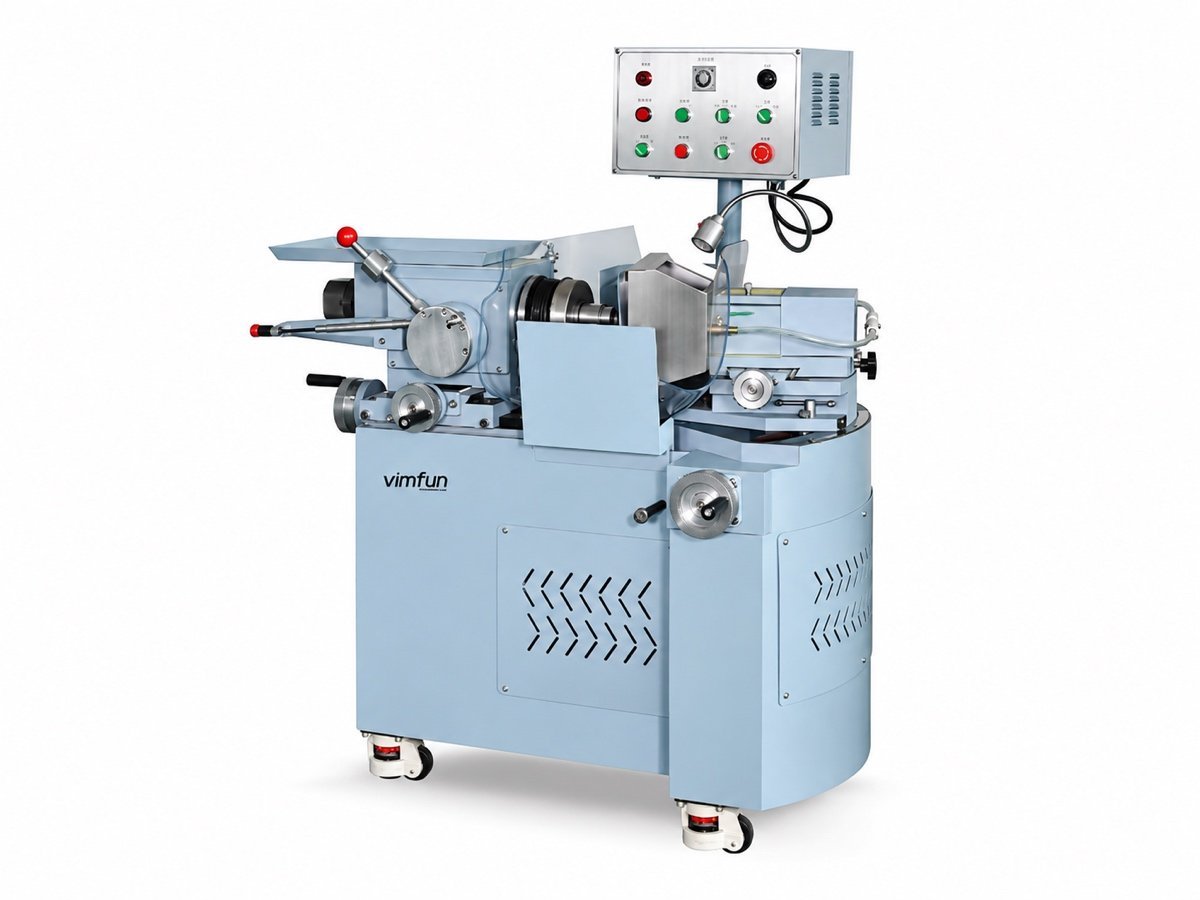
| SG-120 | ≤ Ø120 mm | Giratorio 0–45°, ajustado a mano | Operador | Manual | Piezas demasiado grandes para la clase Ø80 — mayor potencia del husillo, refrigeración por chorro interno, bastidor más rígido |
| Auto-SG-20V | Ø4–20 mm | R2 a plano | Vibrador | Ciclo automático | Lentes pequeñas a granel, que llegan sueltas, miles por lote |
| Auto-SG-80T | Ø10–80 mm | R5 a plano | Bandejas X/Y, en blanco y terminadas en paralelo | Ciclo automático | Piezas que deben permanecer en su bandeja, por lote y por pedido |
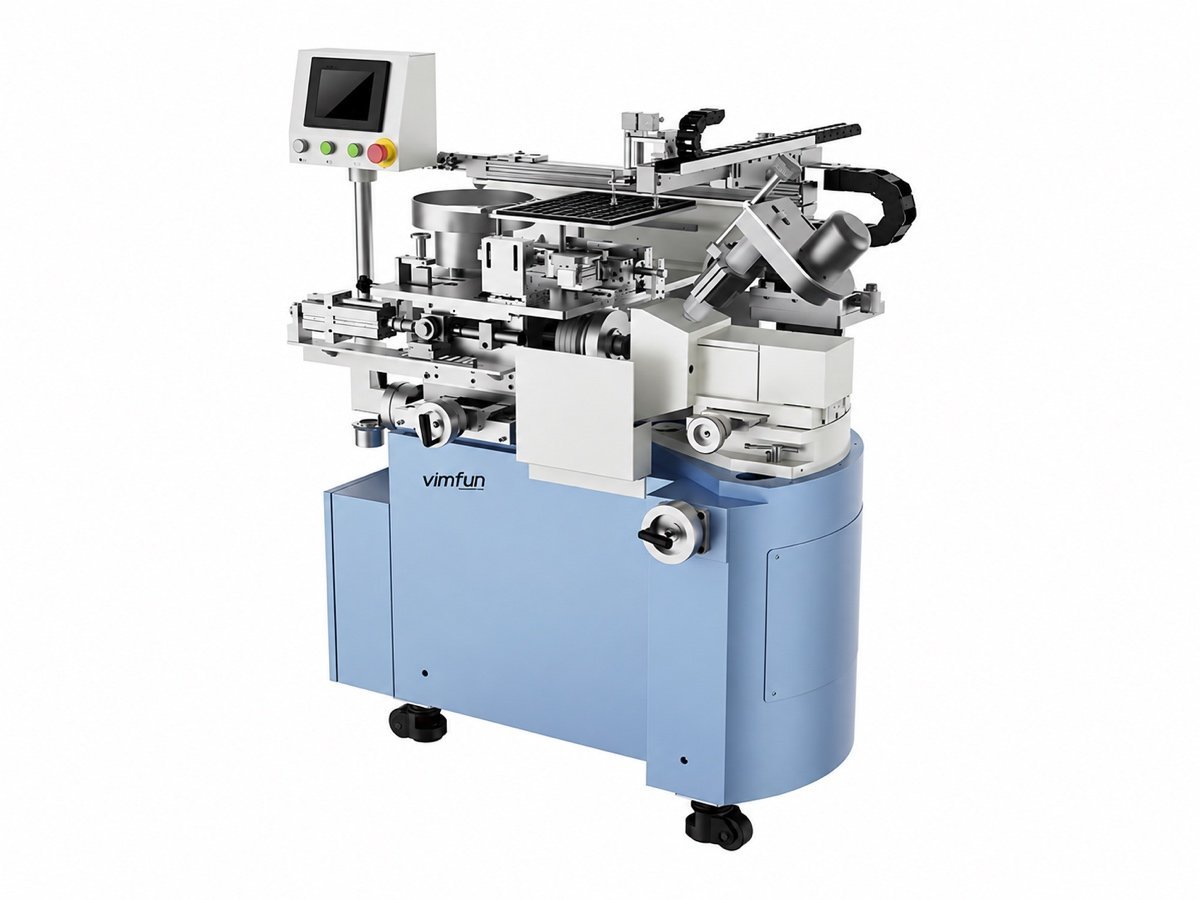
| Auto-SG-50VT | Ø6–50 mm | R5 a plano | Entrada de tolva, salida de bandeja X/Y | Ciclo automático | Entran piezas en bruto sueltas, salida ordenada para la siguiente estación |
| Auto-SG-50 Auto-SG-80C | Ø10–55 mm Ø5–80 mm | R5 a plano | Módulos X/Y | CNC, servomecanismo de cinco etapas | Tolerancia de sagita estricta, largas ejecuciones desatendidas, pedidos repetidos |
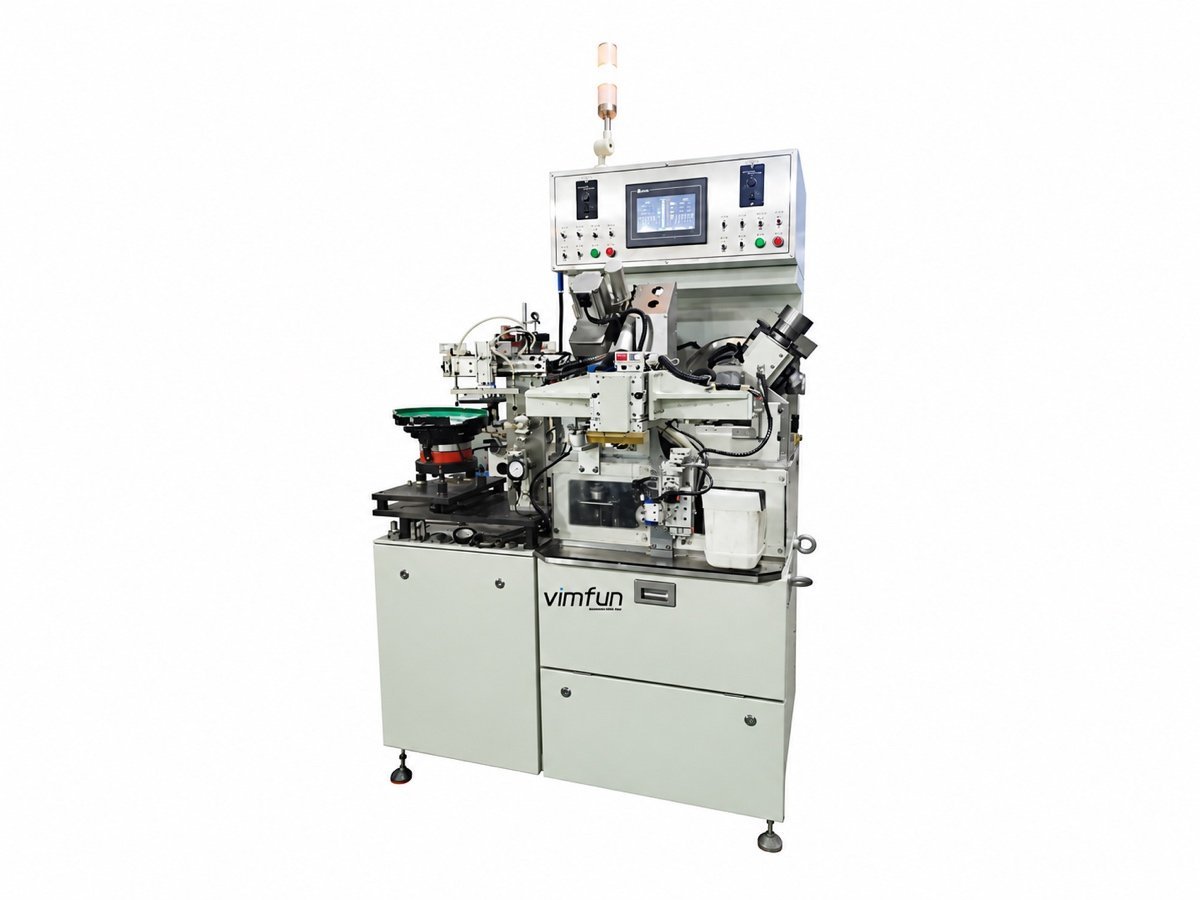
| Auto-SG-20W | Ø5–20 mm | ±R2.5 a plano | Tolva vibratoria, clasificación de caras micrométricas | Ciclo automático | Ambas caras de una lente pequeña deseadas en una pasada, husillos verticales gemelos |
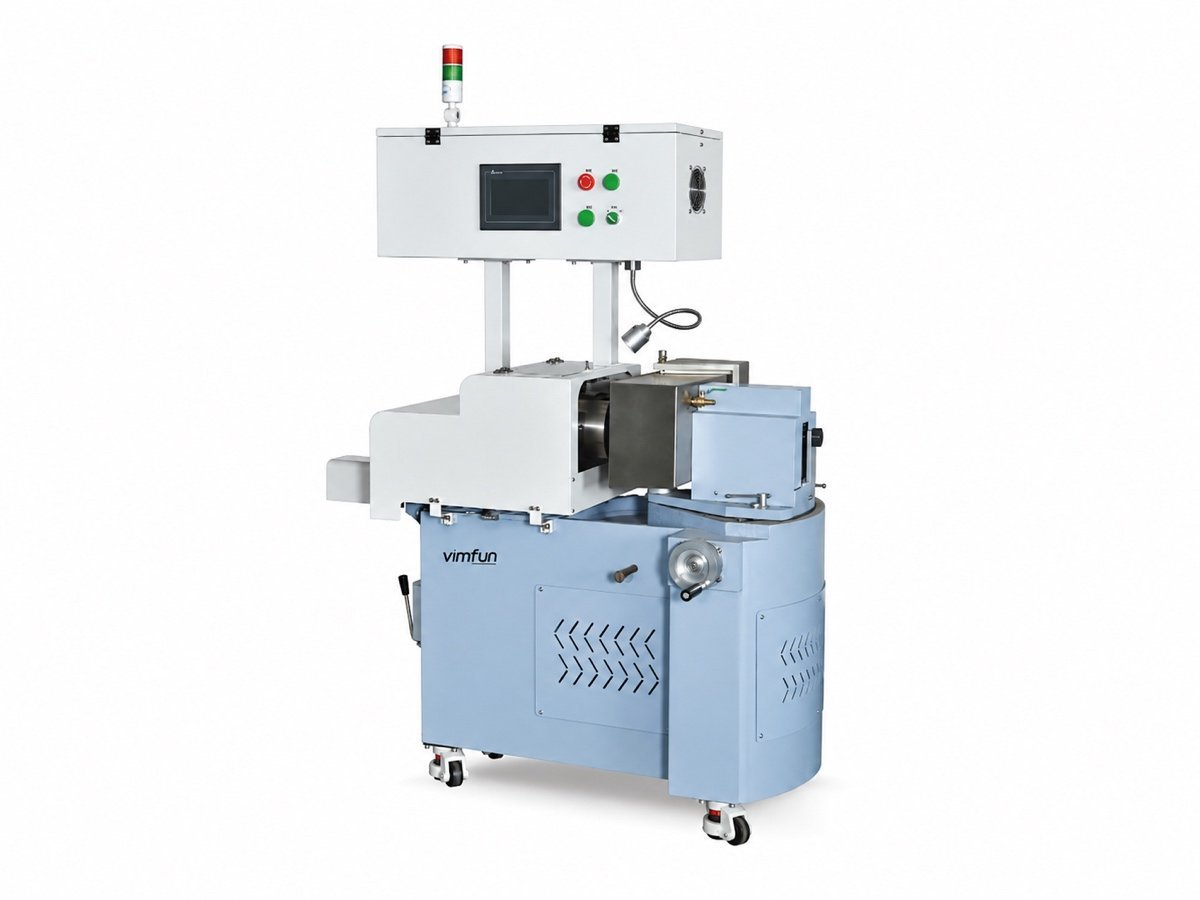
| CG-140 | Recorrido X/Y 140 mm | Cilindros convexos, cóncavos y planos | El operador carga, el ciclo se ejecuta | CNC X/Y | Óptica cilíndrica — una geometría diferente, no una máquina esférica |
| BG-50 | Rango de mecanizado 50 mm | Agujeros redondos y ranurados, más diámetro exterior y caras | Pórtico X/Y/Z desde un casete | Ciclo automático | Anillos y ventanas con agujeros — husillo eléctrico de 30.000 rpm |
Cobertura de diámetro, modelo por modelo
Ocho generadores esféricos, dibujados a la misma escala. Una máquina de rectificado de lentes ópticas solo es candidata si el diámetro de su pieza se encuentra dentro de su barra.
Las barras sólidas indican los rangos de trabajo. Las barras pálidas marcan los dos modelos manuales, donde la especificación da un diámetro máximo pero no mínimo — el límite inferior práctico depende del portabrocas y del accesorio instalado en esa máquina de rectificado de lentes ópticas, y se confirma con una pieza de prueba. CG-140 y BG-50 no están representados: un cilindro se especifica por el recorrido del eje y un agujero por el rango de mecanizado, no por el diámetro de la lente.
Explore las familias de máquinas
Una tarjeta por máquina de rectificado de lentes ópticas: para qué sirve y, de igual utilidad, para qué no sirve. Las especificaciones, ensamblajes y detalles del proceso se encuentran en las páginas de los modelos.
SG-80
SG-120
Auto-SG-20V
Auto-SG-80T
Auto-SG-50VT
Auto-SG-50 · 80C
Auto-SG-20W
CG-140
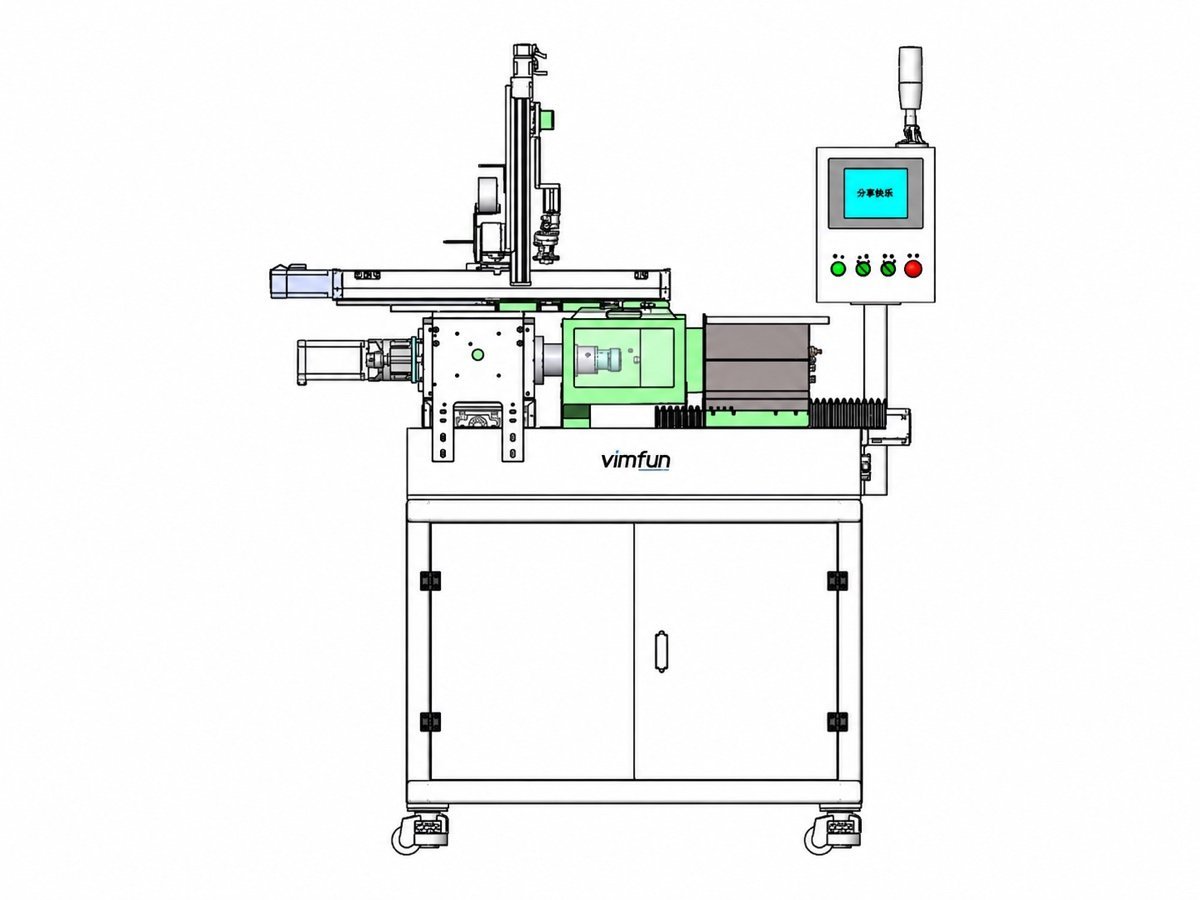
BG-50
¿Qué decide realmente la CNC?
"CNC" en una rectificadora de lentes ópticas no significa una pantalla en lugar de mandos. En esta gama significa que cuatro decisiones pasan del operador a la máquina, que es todo el argumento de la diferencia de precio.
Mide lo que acaba de cortar
La sagita se mide en el ciclo y el resultado corrige automáticamente la siguiente pieza, en lugar de que un operador lea un dial y mueva un tope.
Voltea la pieza
La identificación de caras y el volteo se ejecutan dentro del ciclo, por lo que ambos lados se generan en una carga en lugar de en dos pasadas con un reajuste intermedio.
Rectifica su propia muela
El intervalo de rectificado y el número de pasadas se establecen una vez. La condición de la muela deja de ser lo que cambia silenciosamente la superficie durante un turno.
Se niega a cortar aire
La detección de vacío confirma que una pieza está realmente presente antes de que comience el ciclo; la diferencia entre un turno nocturno desatendido y una bandeja de desechos.
La alimentación se divide en cinco etapas cuyo recorrido y velocidad se ajustan independientemente, que es cómo una rectificadora de lentes ópticas puede aproximarse rápidamente y aún así entrar en el corte suavemente en una lente en bruto frágil. La misma lógica se cubre desde el lado del defecto en nuestra nota sobre daño subsuperficial en lentes ópticas.
¿Qué materiales y geometrías se cubren?
Cada rectificadora de lentes ópticas en este paso está construida para materiales ópticos duros y frágiles. Donde una hoja de especificaciones no nombra un material, lo probamos con una pieza de prueba en lugar de afirmarlo.
| Material | Esférico | Cilíndrico | Agujeros | Piezas típicas |
|---|---|---|---|---|
| Optical glass (corona, pedernal) | Sí | Sí | Sí | Lentes, ventanas, lentes de prisma |
| Zafiro | Sí | Bajo pedido | Sí | Cristales de reloj, ventanas de cámara |
| Cerámicas técnicas y ópticas | Sí | Bajo pedido | Sí | Anillos, sellos, cerámicas ópticas |
| Cuarzo y cristal | Sí | Bajo pedido | Sí | Ventanas, componentes de cristal |
El comportamiento del material bajo una muela de diamante no es un número único; la dureza, la exfoliación y la conductividad térmica cambian el resultado. Datos publicados para zafiro y cuarzo cristalino is a reasonable starting point; the wheel specification and feed are then settled on real blanks.
Send a drawing and a few blanks of your own material. We run them on the machine under discussion and return the parts together with the process sheet — wheel, feed stages, cycle time. This applies across the generating range, not only to the machine you first ask about.
Cylinders and bores are not the spherical family
Three different surfaces, and an optical lens grinding machine is built around one of them. This is the most common mis-specification we see in enquiries.
- Spherical surfaces come from the angle between the wheel and the work spindle — set the angle, get the radius, with 0° producing a flat. Seven of the nine machines work this way.
- Cylindrical surfaces come from the wheel swing angle combined with CNC travel along X and Y. The geometry has nothing in common with the spherical case, which is why CG-140 is its own machine rather than an option on another one.
- Agujeros are cut by a 30,000 rpm electric spindle working the inside wall of a ring or window — a separate operation that BG-50 runs unattended once the fixture is clamped.
This equipment is built for precision optics manufacturing. It is not for architectural glass, not for mirror shops, and not for ophthalmic Rx laboratories — if that is the work, we are the wrong supplier and would rather say so before you send a drawing.
Where an optical lens grinding machine sits in the line
Generating is one station of six. What you choose here changes what the next two stations have to do.
- Before: blanks are sawn from ingot or block on a closed-loop diamond wire saw. Kerf and edge chipping at that stage set the allowance this step has to remove.
- After: the generated surface goes to fine grinding and polishing, where the swing geometry — upper swing for concave, lower swing for convex — decides the figure.
- Then: outside diameter and optical axis are settled at edging and centering, the last mechanical step before coating.
- All of it together: the complete lens fabrication line, including loading, stacking and in-line inspection, laid out as one proposal with cycle times.
An optical lens grinding machine bought on diameter alone tends to surface as a bottleneck two stations later. If the line is being planned rather than patched, tell us the part and the annual volume and we will lay out all six steps — the machines in this step are also listed by process on the equipment overview.
What do buyers ask before they choose?
Can one machine cover Ø4 to Ø120 mm?
No. Chucking, spindle power and stroke all scale with the part. Shops running that whole span normally pair a small bowl-fed automatic with one larger manual or CNC generator rather than compromise on a single frame.
How much allowance should be left for polishing?
It depends on the material and the figure specification, so it is agreed from your drawing. The generated surface has to be good enough that the polishing cell corrects figure rather than removes damage.
Is a manual generator a false economy?
Not if the mix is wide and the runs are short. A manual optical lens grinding machine carries the same spindle accuracy class; what you give up is unattended running, not surface quality.
What has to be quoted besides the machine?
Diamond wheels and fixtures for your part range, destination voltage and CE configuration, freight, installation and training, and a first spare-parts set. These belong in the budget from the start.
How long does a changeover take?
On the automatic models it is a fixture and a program recall rather than a rebuild. The realistic figure for your specific parts comes out of the trial run, which is why we ask for two or three representative blanks.
Can the machine be integrated with loading equipment?
Yes — basket loading and stacking units feed the generating and polishing stations directly. They are specified with the line rather than bolted on afterwards, so the tray and basket formats match at every station.
Send the part — get a machine recommendation
You do not have to arrive at a model number on your own. Send a drawing, the material and the annual quantity, and you get back a specific optical lens grinding machine, a cycle time estimate and the trial parts to check it against.
- 1 · You send — drawing or sample, material, batch size and target cycle.
- 2 · We answer — model, wheel specification, feed stages and an estimated cycle time.
- 3 · We prove it — free trial run on your own blanks, parts returned with the process sheet.
- 4 · You decide — firm quotation including tooling, freight, installation and training.