
Máy đánh bóng tròng kính quang học
Bảy máy, một quyết định. Máy đánh bóng tròng kính quang học được chọn bởi hình dạng bề mặt cần hoàn thiện — lõm hoặc lồi, cầu hoặc phẳng — và bởi số lượng chi tiết bạn muốn xử lý trên máy cùng lúc. Thông số kỹ thuật có trên trang của từng mẫu; trang này dành cho việc lựa chọn.
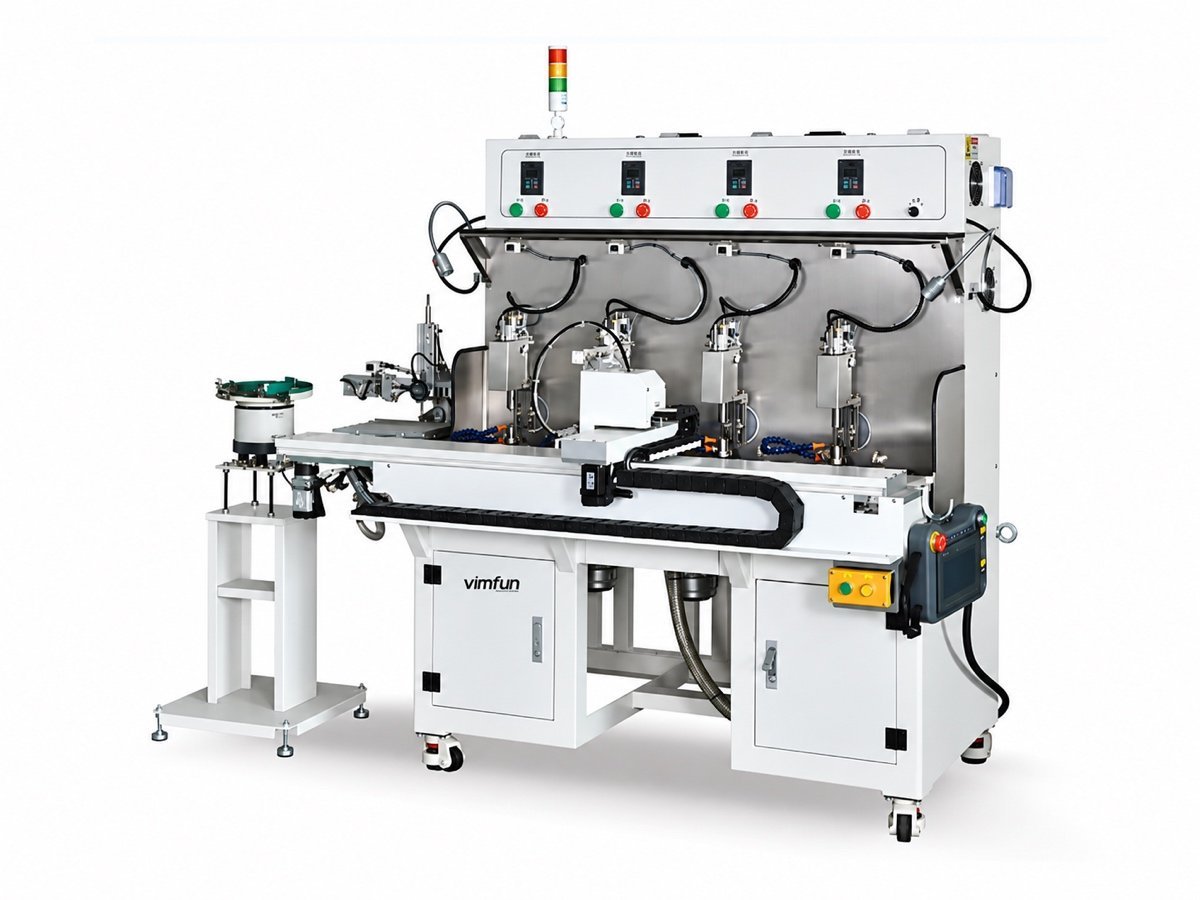 FP-4U
Swing trên · lõm
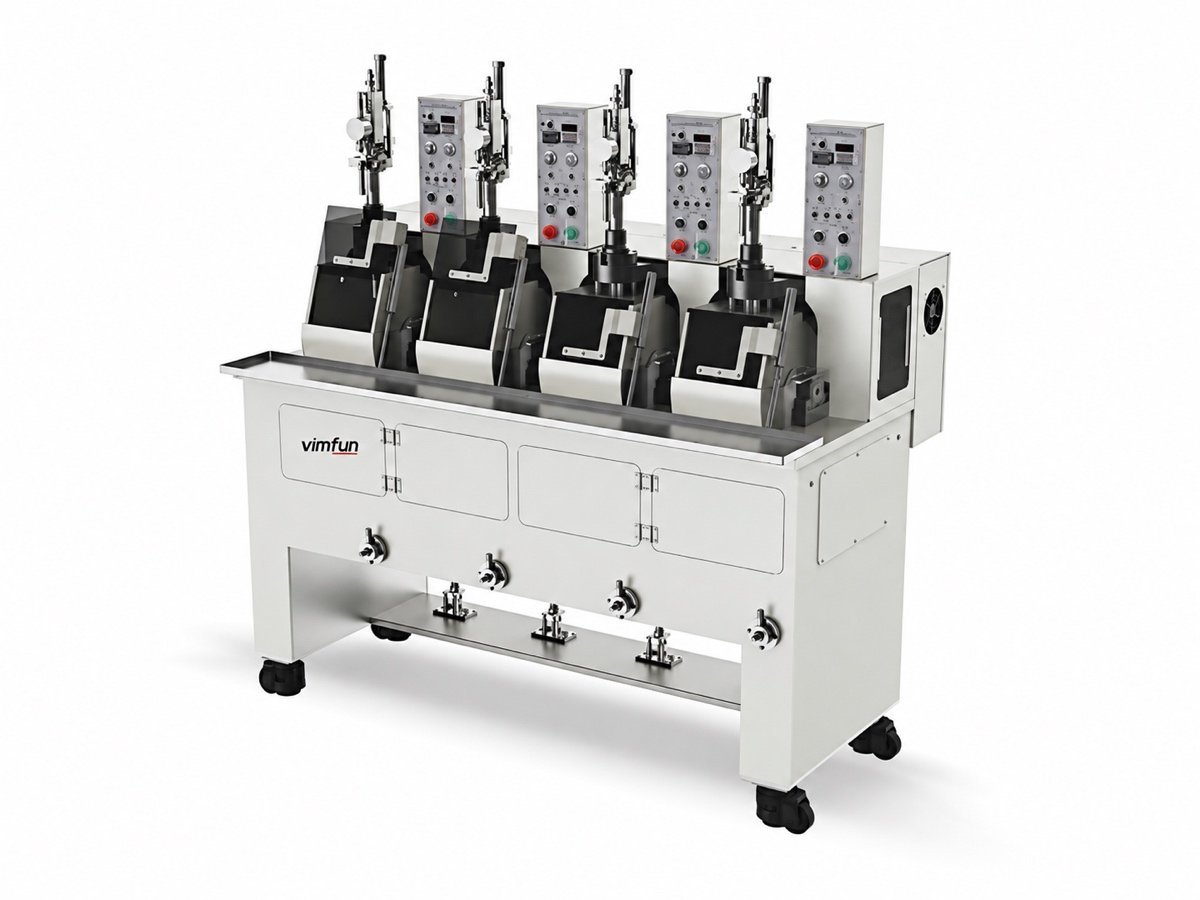 FP-4L
Swing dưới · lồi
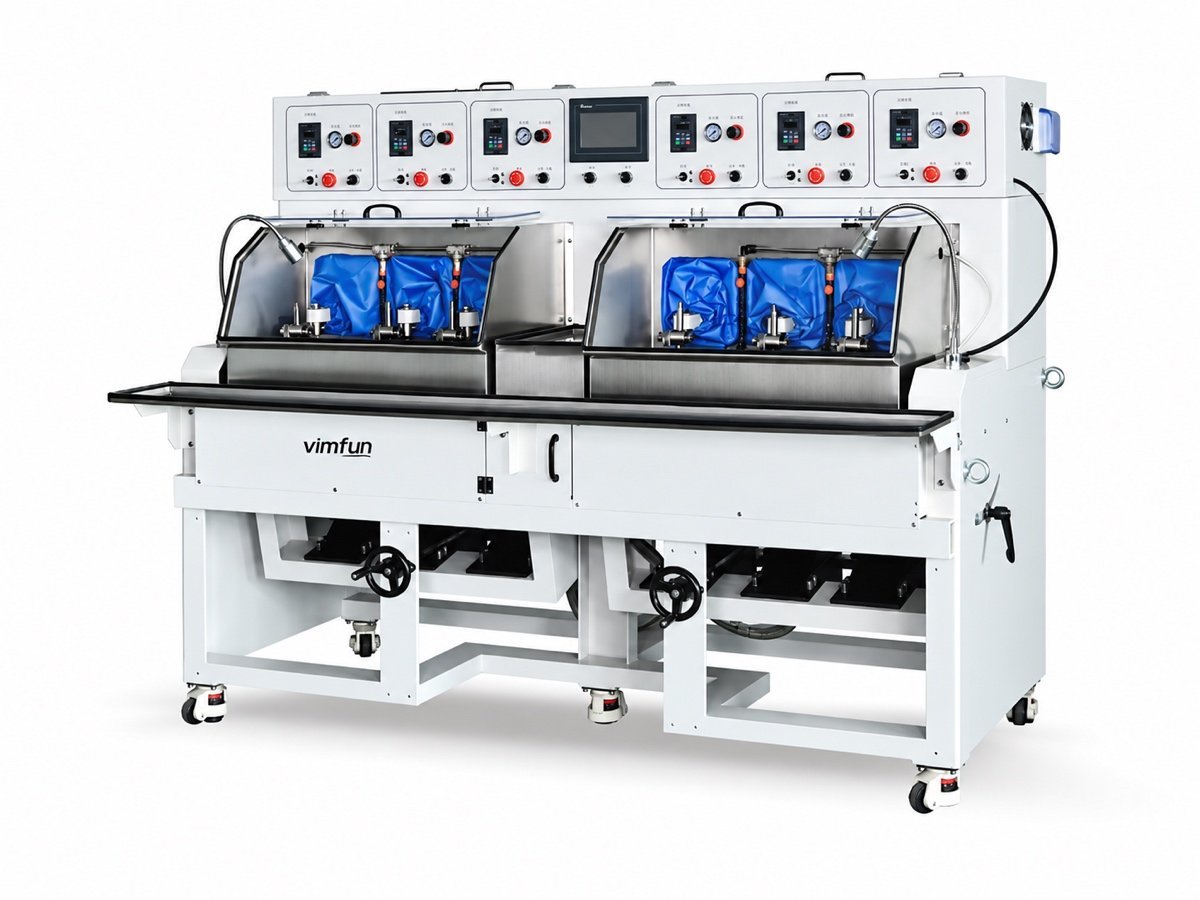 FP-6X
Trục nghiêng · Ø10–80
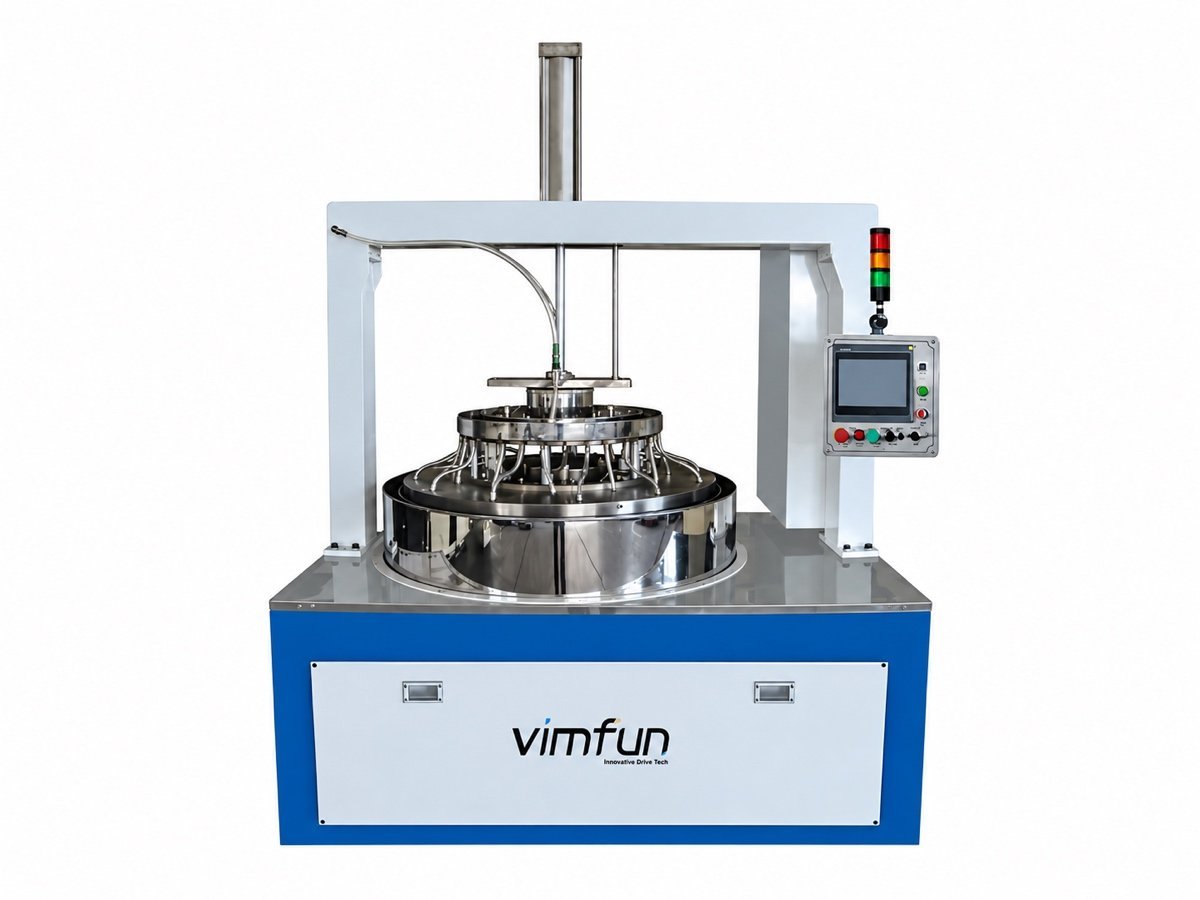 DL-290 · 395
Hai mặt · theo lô
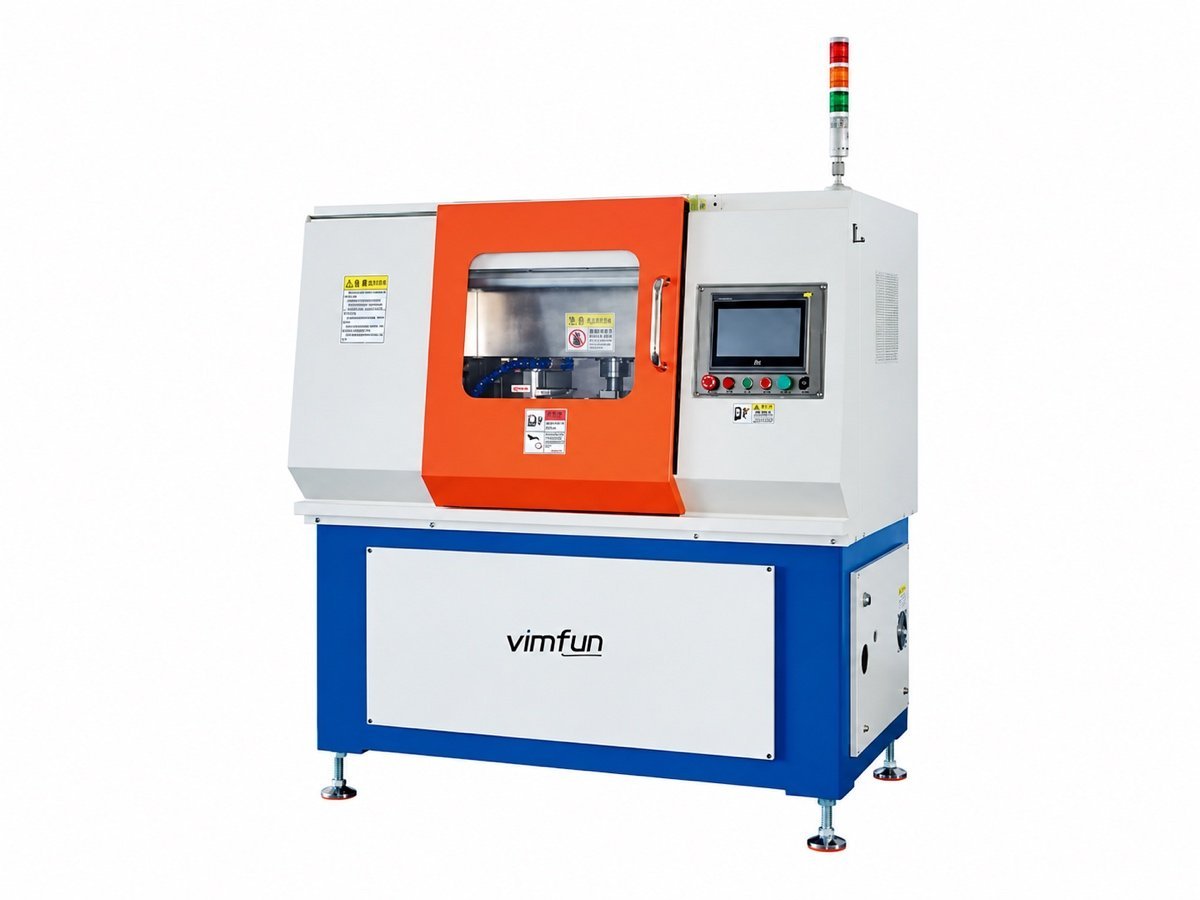 EP-220C
Cạnh · Ø30–220
Bắt đầu từ bề mặt, không phải từ danh sách máy
Gia công tạo hình để lại một bán kính với các vết gia công và hư hỏng dưới bề mặt. Bước này loại bỏ hư hỏng đó và đưa bề mặt đến hình dạng và độ hoàn thiện cuối cùng: trước tiên là mài tinh, bằng dụng cụ kim cương gắn kết, sau đó là đánh bóng bằng dụng cụ mềm và dung dịch đánh bóng. Trên dòng máy này, cả hai công việc đều chạy trên cùng một khung máy — cấu hình J và P khác nhau về dụng cụ và vật tư tiêu hao, không phải về khung máy.
Vì vậy, máy đánh bóng tròng kính quang học được chỉ định từ chi tiết, không phải từ số lượng trục chính: dấu của bán kính quyết định hướng swing, giá trị bán kính quyết định dụng cụ và hình học swing, và kích thước lô quyết định số lượng trục chính kiếm được lợi nhuận.
Swing trên hay swing dưới — mặt tròng kính nên hướng về đâu?
Hướng swing là bộ lọc đầu tiên và không phải là sự ưu tiên: swing trên được chế tạo cho mặt lõm, swing dưới cho mặt lồi. Mọi máy đánh bóng tròng kính quang học bên dưới đều được liệt kê theo sự phân chia đó, sau đó theo bán kính và số lượng trục chính.
| Model | Nguyên lý | Độ cong | Diameter | Trục quay | Áp suất & cấp liệu | Chọn khi |
|---|---|---|---|---|---|---|
| FP-4U | Swing trên, tâm hình cầu | R1–R20 | ≤ Ø30 mm | 4 | Áp suất lò xo, bơm tuần hoàn | Tròng kính lõm ở bán kính nhỏ — điểm vào của dòng máy |
| FP-6U | Swing trên, tâm hình cầu | R1–R20 | ≤ Ø30 mm | 6 | Áp suất khí nén, dung dịch đánh bóng cấp theo trục | Cùng chi tiết lõm, sản lượng cao hơn — mỗi trục chạy độc lập với các trục khác |
| FP-4L | Swing dưới, tâm hình cầu | ±R1.5–R50 | Ø3–30 mm | 4 | Áp suất lò xo, bơm tuần hoàn | Tròng kính lồi, và các bán kính lớn nhất trong dòng máy swing |
| FP-6X | Trục nghiêng, −10° đến +30° | R10 đến mặt phẳng | Ø10–80 mm | 6 | Cấp liệu nhỏ giọt bằng khí nén, nhu động tùy chọn | Các bộ phận lớn hơn, mặt phẳng và bán kính dài — và gốm hoặc sapphire, nơi việc cấp liệu nhỏ giọt rất quan trọng |
| MF-3 | Các lớp và mặt phẳng được đánh chỉ số | Mặt phẳng và các mặt phẳng góc | ≤ Ø110 mm, ≤ 30 mm dày | 2 trục làm việc, 3 đĩa | Làm việc liên kết, cấp đĩa CNC | Lăng kính và đa diện — mài thô, mài tinh và đánh bóng trên một máy |
| DL-290 DL-395 | Hành tinh, hai đĩa | Mặt phẳng, cả hai mặt cùng lúc | Phôi Ø290 / Ø395 | Lô trong bộ gá | Điều khiển áp suất van tỷ lệ | Độ dày và độ song song được giữ trên toàn bộ lô thay vì từng bộ phận |
| EP-220C | Đường viền CNC, hai bánh xe | Cạnh chu vi và cạnh tròn | Ø30–220 mm | 2 bánh xe đánh bóng | Bộ gá xếp chồng, đường viền CAD | Các cạnh của các tấm phẳng 2D và 2.5D, không phải mặt của chúng |
EP-220C đánh bóng chu vi của các tấm phẳng. Mài một thấu kính theo đường kính ngoài của nó, có vát mép, là một máy khác và một bước khác — xem mài cạnh và định tâm.
Phạm vi bán kính trong dòng máy swing
Bốn máy swing trên cùng một thang đo. Tìm bán kính của bạn, đọc hướng swing tương ứng với nó, và danh sách rút gọn cho máy đánh bóng thấu kính quang học sẽ giảm xuống còn một hoặc hai khung.
FP-4L mang dấu ± vì swing dưới bao phủ cả hai dấu cong trong phạm vi của nó, với công việc lồi là lý do để mua nó. Máy đánh bóng thấu kính quang học ngoài dòng máy swing không nằm trên thang đo này: MF-3 làm việc với mặt phẳng và mặt phẳng góc, DL mài hai mặt phẳng cùng lúc, và EP-220C làm việc với chu vi — ba máy đó được so sánh thêm bên dưới.
Khám phá các dòng máy
Một thẻ cho mỗi máy đánh bóng thấu kính quang học: nó dùng để làm gì và không dùng để làm gì. Thông số kỹ thuật đầy đủ nằm trên các trang mẫu.
FP-4U
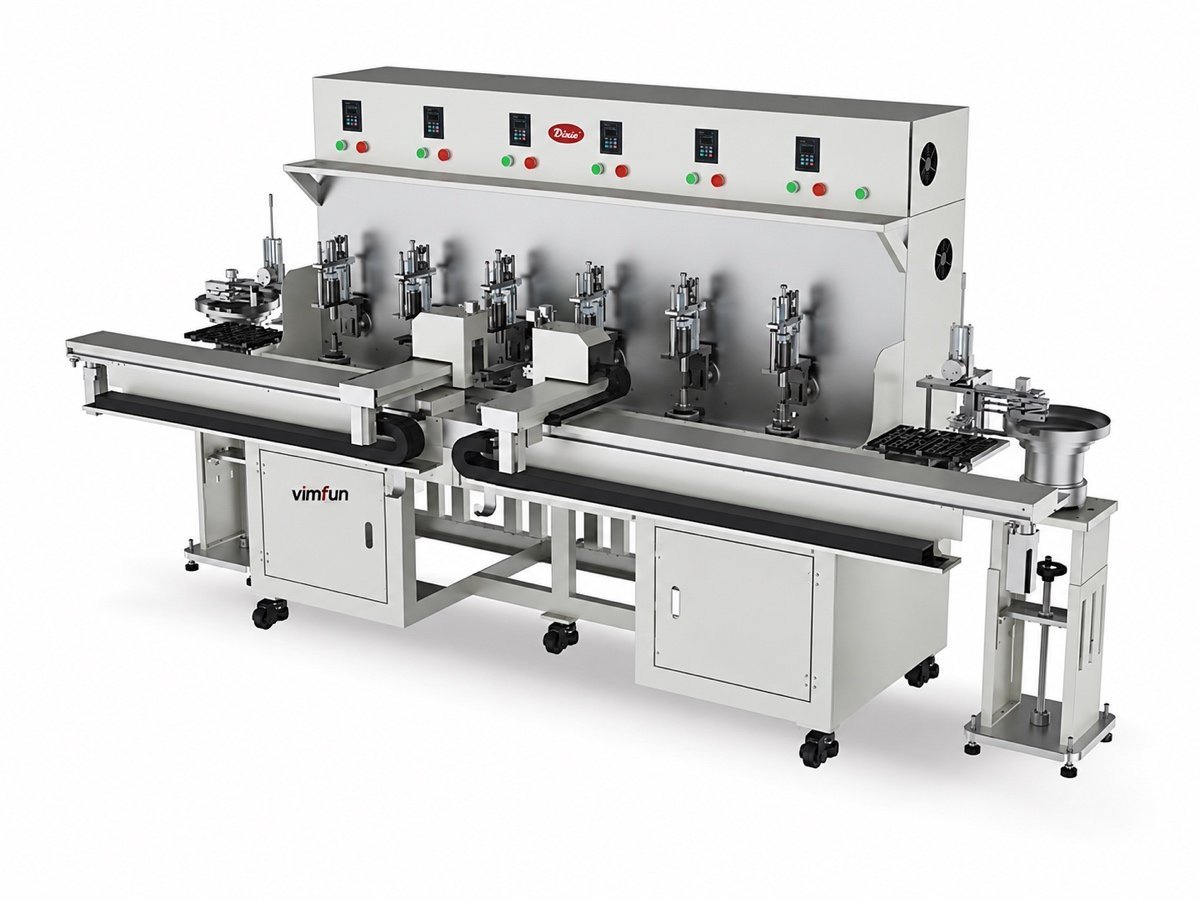
FP-6U
FP-4L
FP-6X
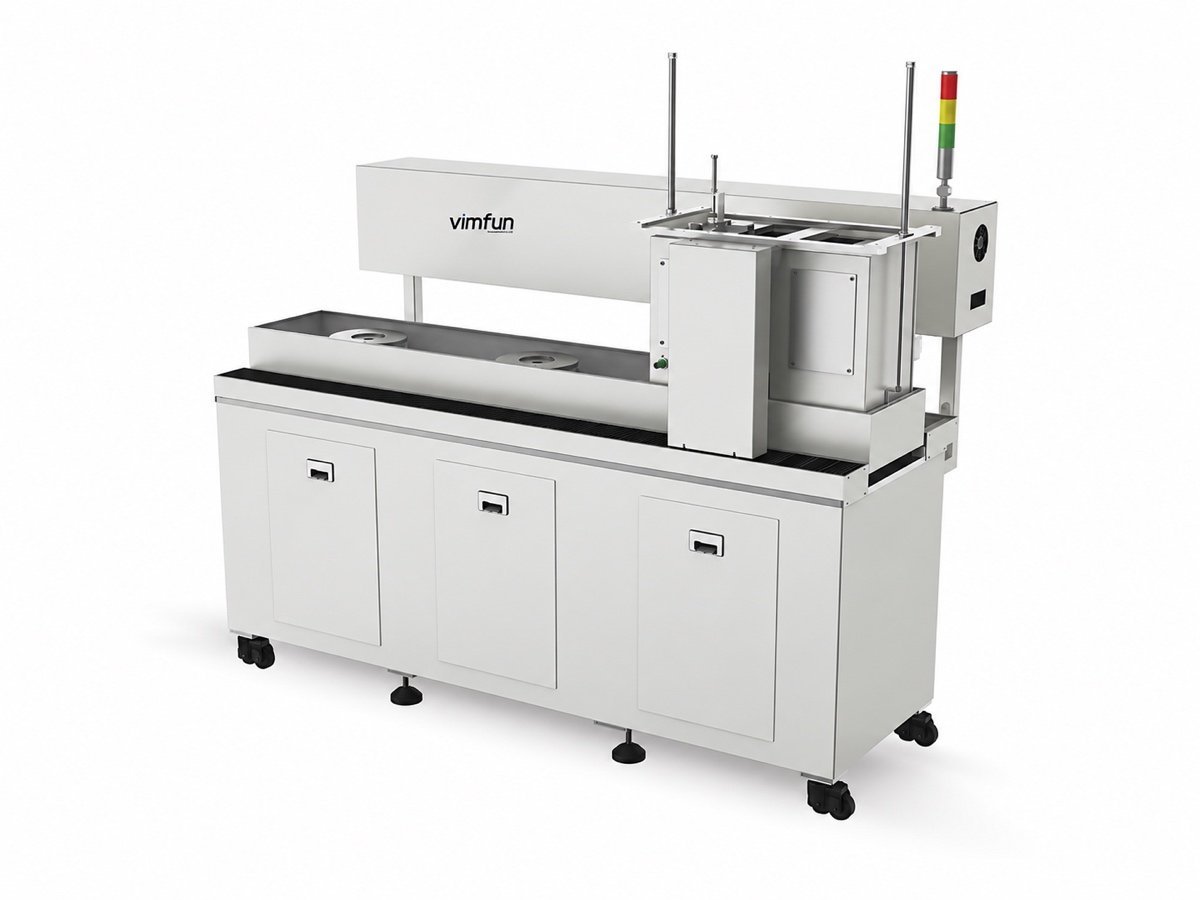
MF-3
DL-290 · DL-395
EP-220C
Điều gì thực sự quyết định hình dạng?
Bốn cài đặt thực hiện phần lớn công việc trên máy đánh bóng tròng kính quang học. Đối thủ cạnh tranh báo cáo số lượng trục chính; đây là những yếu tố quyết định xem bề mặt có tròn hay không.
Máy swing chạy qua tâm của hình cầu
Phôi và dụng cụ lắc quanh tâm của chính hình cầu, do đó đường tiếp xúc quét toàn bộ bề mặt thay vì mòn một vùng. Đây là lý do tại sao khung, chứ không phải dụng cụ, xác định bán kính mà máy có thể giữ được.
Tốc độ hành trình và tốc độ swing
Tốc độ swing được đặt độc lập cho mỗi máy — lên đến 60 chu kỳ mỗi phút trên các khung bốn trục chính, lên đến 40 và 45 trên các khung sáu trục. Chậm hơn và dài hơn làm phẳng cạnh; nhanh hơn và ngắn hơn giữ tâm.
Áp lực được áp dụng như thế nào
Áp lực lò xo trên các máy bốn trục chính, khí nén trên các máy sáu trục. Khí nén giữ một lực cố định khi dụng cụ bị mòn, điều này quan trọng nhất trong các chu kỳ dài và trên các bộ phận không dung nạp tải trọng tăng dần.
Chất lỏng mài đến giao diện như thế nào
Thủy tinh chạy trên bơm tuần hoàn. Gốm và sapphire có thể chạy bằng cấp nhỏ giọt nhu động trên FP-6X — nguồn cung cấp được đo lường thay vì tràn, đó là sự khác biệt giữa quy trình ổn định và lô bị trầy xước.
Những vật liệu và hình dạng nào được đề cập?
Mọi máy đánh bóng tròng kính quang học ở đây đều được chế tạo cho vật liệu quang học cứng, giòn. Khi một thông số kỹ thuật không nêu tên vật liệu, chúng tôi chứng minh bằng một bộ phận thử nghiệm thay vì tuyên bố.
| Material | Swing cầu | Trục phẳng & nghiêng | Hai mặt | Đánh bóng cạnh |
|---|---|---|---|---|
| Optical glass | Đúng | Đúng | Đúng | Đúng |
| ngọc bích | Đúng | Có, cấp nhỏ giọt | Đúng | Đúng |
| Gốm kỹ thuật và quang học | Theo yêu cầu | Có, cấp nhỏ giọt | Đúng | Đúng |
| Thạch anh và tinh thể | Theo yêu cầu | Đúng | Đúng | Đúng |
Cách vật liệu đánh bóng không phải là một con số: độ cứng, độ phân mảnh và hành vi nhiệt đều thay đổi chất lỏng mài, dụng cụ và áp lực. Dữ liệu công bố cho ngọc bích Và thạch anh tinh thể là một điểm khởi đầu hợp lý; quy trình sau đó được xác định trên các bộ phận thực tế.
Gửi bản vẽ và một vài phôi được tạo ra từ vật liệu của riêng bạn. Chúng tôi chạy chúng trên máy đang được thảo luận và trả lại các bộ phận cùng với bảng quy trình — dụng cụ, chất lỏng mài, áp lực, cài đặt swing và thời gian chu kỳ. Điều này áp dụng cho toàn bộ dòng máy, không chỉ cho máy bạn yêu cầu ban đầu.
Hình cầu, mặt phẳng, mặt phẳng và cạnh là bốn máy khác nhau
Dòng máy swing chỉ là một phần của bước này. Ba nhóm khác hoàn thiện các bề mặt mà khung swing không thể tiếp cận, vì vậy "máy đánh bóng tròng kính quang học" bao gồm bốn cấu hình hình học khác nhau ở đây. Chọn sai nhóm là lỗi chỉ định phổ biến nhất mà chúng tôi thấy.
- Bề mặt cầu — dòng máy swing (FP-4U, FP-6U, FP-4L, FP-6X). Dụng cụ lắc quanh tâm của hình cầu; bán kính và dấu quyết định khung.
- Mặt phẳng và mặt phẳng góc — MF-3 chỉ số từng lớp và từng mặt, và xử lý từ mài thô đến đánh bóng trên ba đĩa trong một lần thiết lập.
- Hai mặt phẳng song song cùng lúc — DL-290 và DL-395 mài và đánh bóng cả hai mặt của các chi tiết phẳng trong các bộ gá hành tinh, giữ độ dày trên toàn bộ lô thay vì từng chi tiết.
- Chu vi — EP-220C đánh bóng các cạnh và góc tròn của các tấm phẳng từ một đường viền được lưu trữ, được cấp liệu bởi các bộ gá xếp chồng.
Thiết bị này được chế tạo cho sản xuất quang học chính xác. Nó không dành cho các phòng thí nghiệm quang học khúc xạ, không phải là công cụ để bàn để đánh bóng tròng kính, và không dành cho kính kiến trúc hoặc công việc gương. Nếu đó là công việc, chúng tôi là nhà cung cấp không phù hợp và thà nói vậy trước khi bạn gửi bản vẽ.
Máy đánh bóng tròng kính quang học nằm ở vị trí nào trong dây chuyền
Đánh bóng là một trạm trong số sáu trạm, và nó kế thừa bất cứ thứ gì trạm trước đó để lại.
- Trước đó: bán kính được cắt trên máy tạo đường cong. Dung sai và hư hỏng dưới bề mặt từ bước đó quyết định thời gian mài tinh ở đây.
- Sau đó: các mặt hoàn thiện đi đến mài cạnh và định tâm, nơi đường kính ngoài được đưa về trục quang học.
- Bên cạnh: câu chuyện về hư hỏng rất đáng đọc toàn bộ — xem ghi chú của chúng tôi về hư hỏng dưới bề mặt trong kính quang học, là thứ mà bước này tồn tại để loại bỏ.
- Tất cả cùng nhau: dây chuyền chế tạo tròng kính hoàn chỉnh, được trình bày như một đề xuất với thời gian chu kỳ, hoặc duyệt theo từng bước quy trình trên tổng quan thiết bị.
Một máy đánh bóng tròng kính quang học được mua mà không xem xét các bước trước đó có xu hướng gây thất vọng: nếu máy tạo đường cong để lại dung sai không đều, thì bộ phận đánh bóng sẽ dành chu kỳ của nó để sửa chữa hư hỏng thay vì hình dạng. Hãy cho chúng tôi biết cả hai bước và chúng tôi sẽ cân bằng chúng.
Người mua hỏi gì trước khi họ chọn?
Mài tinh và đánh bóng có cần hai máy không?
Không phải hai khung máy. Cùng một máy đánh bóng tròng kính quang học chạy cả hai, được cấu hình cho cái này hoặc cái kia — cái thay đổi là bộ gá và vật tư tiêu hao, vì vậy các xưởng có khối lượng lớn thường mua hai khung máy giống hệt nhau và dành một cái cho mỗi giai đoạn.
Một khung máy có thể làm cả mặt lõm và mặt lồi không?
Không. Khung nâng được chế tạo cho mặt lõm, khung hạ cho mặt lồi. Một chương trình chi tiết hỗn hợp có nghĩa là hai khung máy, hoặc máy trục nghiêng nơi hình học được đặt khác nhau.
Bao nhiêu tròng kính mỗi chu kỳ?
Bốn hoặc sáu trên khung nâng, một mỗi trục chính. Đối với các chi tiết phẳng, máy hai mặt chạy toàn bộ bộ gá cùng một lúc — đó là lý do tại sao máy đánh bóng tròng kính quang học cho các tấm wafer được chỉ định theo kích thước đĩa, không phải số lượng trục chính.
Còn gốm và sapphire thì sao?
Chúng cần bùn được định lượng thay vì dòng chảy, và áp suất giữ nguyên khi dụng cụ bị mòn. Đó là FP-6X với tùy chọn cấp liệu nhỏ giọt; công việc với kính vẫn sử dụng bơm tuần hoàn.
Những gì cần được báo giá ngoài máy?
Dụng cụ và bộ gá cho bán kính của bạn, bộ vật tư tiêu hao đầu tiên, điện áp đích và cấu hình CE, vận chuyển, lắp đặt và đào tạo, và bộ phụ tùng thay thế. Máy đánh bóng tròng kính quang học là một khoản mua sắm tốn nhiều dụng cụ — hãy lập ngân sách cho nó như một bộ phận, không phải một khung máy.
Các máy này có thể được nạp tự động không?
Các bộ phận nạp giỏ cấp liệu trực tiếp cho trạm đánh bóng từ bộ phận tạo đường cong. Chúng được chỉ định cùng với dây chuyền để định dạng giỏ và khay khớp với mọi trạm, thay vì được trang bị thêm sau này.
Gửi tròng kính — nhận đề xuất máy
Bạn không cần phải tự mình chọn mã model. Gửi bản vẽ, vật liệu và số lượng hàng năm, và bạn sẽ nhận lại một máy cụ thể, ước tính chu kỳ và các bộ phận thử nghiệm để kiểm tra.
- 1 · Quý vị gửi — bản vẽ hoặc mẫu, vật liệu, bán kính và dấu hiệu, kích thước lô.
- 2 · Chúng tôi trả lời — khung máy, hướng nâng, bộ gá và thời gian chu kỳ ước tính.
- 3 · Chúng tôi chứng minh — chạy thử miễn phí trên phôi thô của quý vị, các bộ phận được trả lại kèm theo bảng quy trình.
- 4 · Quý vị quyết định — báo giá chính thức bao gồm bộ gá, vật tư tiêu hao, vận chuyển, lắp đặt và đào tạo.