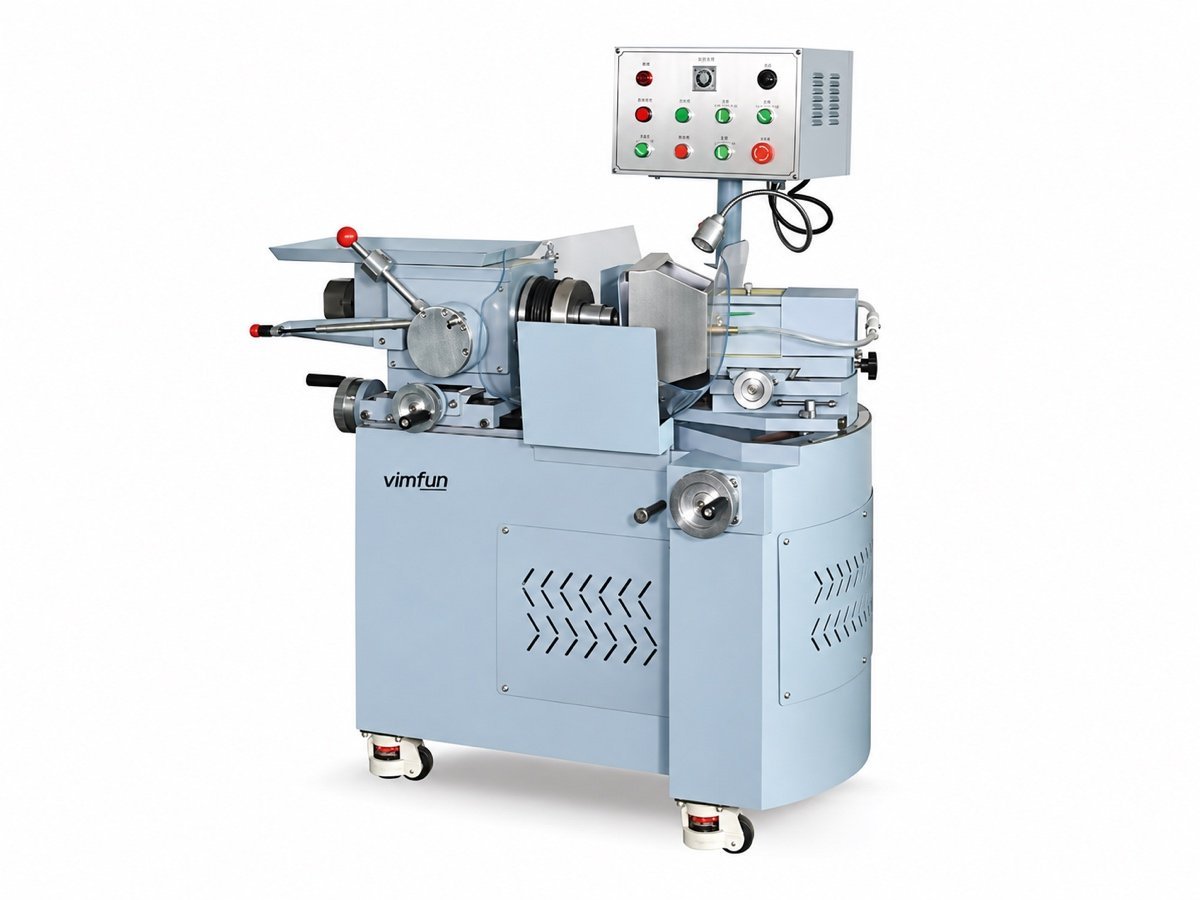
手動球面生成
SG-80 は、オペレーターがロードする Ø80 mm までの球面および平面加工の出発点です。そのホイール速度基準は 8,000/11,000 rpm です。自動ローディングよりも治具へのアクセスと部品ファミリー間の簡単な切り替えが重要な場合に選択してください。.
機械仕様を見る ↗手動生成からCNC生産まで:レンズの形状、直径、ローディング方法を適切な機械に合わせてください。.

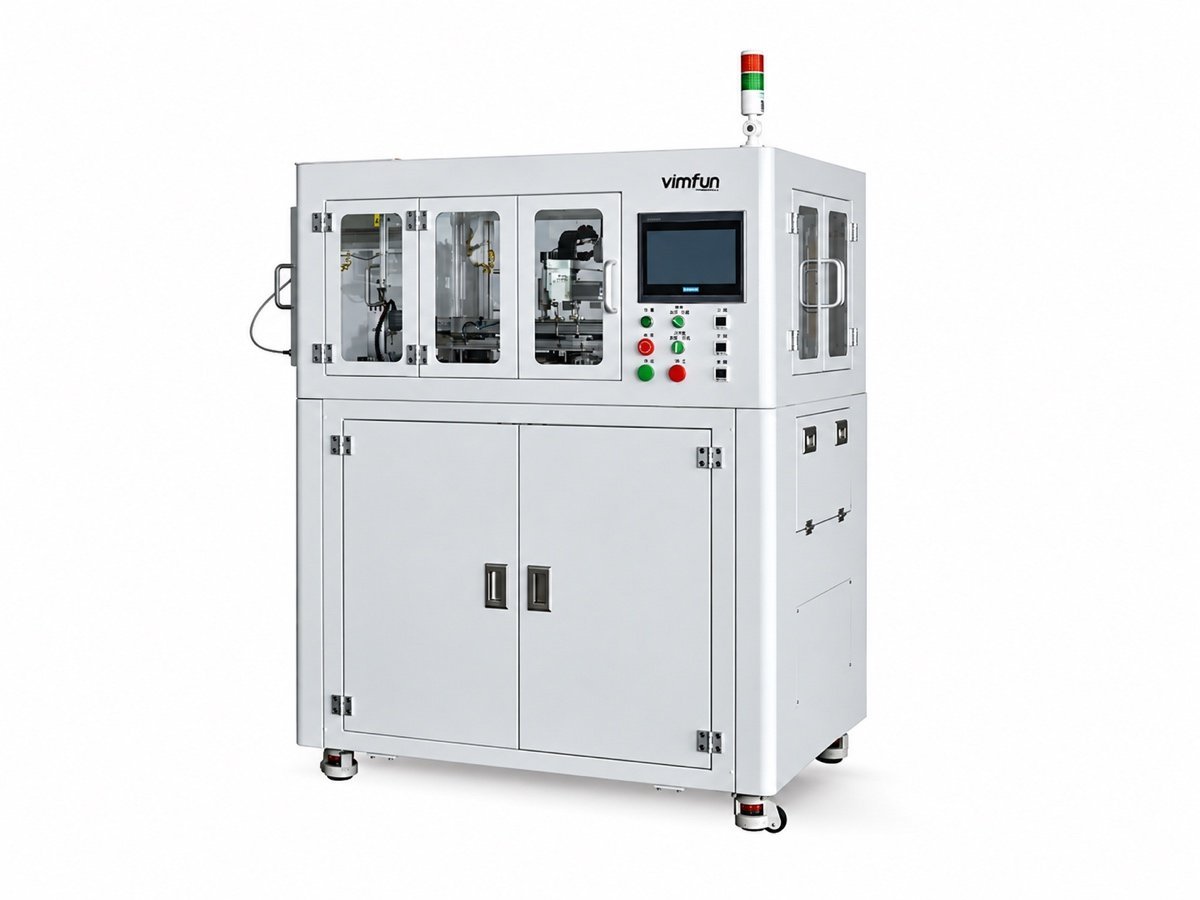
生成により、カットされたブランクは次の使用可能な形状(球面半径、円筒面、または加工されたボア)になります。その後、部品は定義された仕上げ代で精密研削および研磨に進みます。したがって、レンズ研削盤は、入荷するブランクと次の工程で必要とされる条件の両方に対して選択する必要があります。.
Vimfunの範囲には、手動ローディングジェネレーター、振動フィーダーおよびトレイフィーダー付き機械、測定フィードバック付きCNC生成、垂直ツインスピンドル構成、および専用の円筒面およびボア加工機が含まれます。生成する必要がある形状から始めます。次に、ハンドリング、バッチサイズ、および段取り替えを比較します。見積もり上の同じ直径が、2台の機械が同じ作業を行うことを意味するわけではありません。.
レンズ研削盤または光学レンズグラインダーを比較する購入者のために、以下の表は3つの決定事項を分離します:表面形状、ワークピースエンベロープ、および生産方法。詳細な仕様は各製品ページに記載されています。これらの機械は精密光学部品の製造に使用され、処方レンズのフィッティング用のディスペンシングラボシステムではありません。.
レンズ研削盤のローディング構成を、ブランクの到着方法と完成部品の取り出し方法に合わせて選択します。自動化は、定義されたハンドリングタスクを削除する場合に最も役立ちます。また、トレイの準備、補充、および段取り替え作業も変更されます。.
| 生産方法 | モデル | 部品の移動方法 | 選択の質問 |
|---|---|---|---|
| 手動ローディング | SG-80 / SG-120 | オペレーターが各ブランクをロードし、生成はセットアップに従います。. | 直径、治具、または部品ファミリーの頻繁な変更。セットアップ中の直接アクセス。. |
| 振動ボウル | Auto-SG-20V | 小レンズの繰り返し作業のために、バラのブランクが自動供給されます。. | フィードの向き、厚さのばらつき、および完成部品の収集方法を確認します。. |
| トレイイン/トレイアウト | オートSG-80T | 別々の平行トレイにブランクと完成部品を収納します。. | 工程間の注文バッチと定義された部品位置。. |
| ボウルイン/トレイアウト | オートSG-50VT | 振動フィーディングとX/Y配置を組み合わせ、完成トレイに収納します。. | バラで入荷するブランクは、整理されたパターンで排出する必要があります。. |
| フィードバック付きCNC | オートSG-50 / オートSG-80C | ステージングされたサーボインフィード、サジッタ測定、および自動補正。. | プロセス調整とホイールの状態をより厳密に制御する必要がある、繰り返し球面加工。. |
| 垂直ツインスピンドル | Auto-SG-20W | の垂直スピンドル、自動ローディング、両面加工。. | 協調された面シーケンスと面取りを必要とする小レンズ。. |
混合ワークロードの場合、手動ローディングにより治具交換が容易になります。繰り返し小部品の場合は、ボウルで繰り返しローディングを排除できます。トレイは既知の部品位置を保持し、別のステーションへの転送を簡素化できます。プログラムされた研削サイクルのみを比較するのではなく、ローディングの中断や検査を含むバッチ全体を評価します。.
球面範囲は、モデルによって Ø4~120 mm に及びます。R2 機能は Auto-SG-20V に属します。これはすべてのジェネレータの仕様ではありません。同じ行で直径と半径を比較し、次にブランクの厚さ、治具、工具へのアクセスを確認します。.
| Model | 加工物または移動基準 | 曲率基準 | ジオメトリ / 資格確認 |
|---|---|---|---|
| SG-80 | ワークピースストローク | 図面と照合 | 手動球面 / 平面生成 |
| SG-120 | Ø120 mmまで | 図面と照合 | より大きな手動球面生成 |
| Auto-SG-20V | Ø4–20 mm | R2から平面まで | 小レンズ自動生成 |
| オートSG-80T | Ø10–80 mm | R5 から平面まで | トレイ供給生成 |
| オートSG-50VT | Ø6–50 mm | R5 から平面まで | ボウルイン、トレイアウト生成 |
| オートSG-50 | Ø10–55 mm | R5 から平面まで | CNC 生成 |
| Auto-SG-80C | Ø5–80 mm | R5 から平面まで | CNC サイズバリアント |
| Auto-SG-20W | Ø5–20 mm | ±R2.5 から平面まで | 垂直ツインスピンドル生成 |
| CG-140 | X/Y 移動: 140 × 140 mm | 図面依存 | 円筒面。移動は完成品のサイズではありません。 |
| BG-50 | 最大加工範囲: 50 mm | 球面半径の仕様ではありません | ボア、スロット、外表面、平面 |
レンズ研削盤では、使用可能な作業エンベロープはカタログの最大数値以上のものです。急峻な半径、薄いエッジ、または制限のある治具は、工具へのアクセスを変更する可能性があります。図面と入荷ブランクの寸法を一緒に送付してください。CG-140 の軸移動と BG-50 の加工範囲は、どちらも指定された最大球面レンズ直径ではないため、別々に記載されています。.

SG-80 は、オペレーターがロードする Ø80 mm までの球面および平面加工の出発点です。そのホイール速度基準は 8,000/11,000 rpm です。自動ローディングよりも治具へのアクセスと部品ファミリー間の簡単な切り替えが重要な場合に選択してください。.
機械仕様を見る ↗
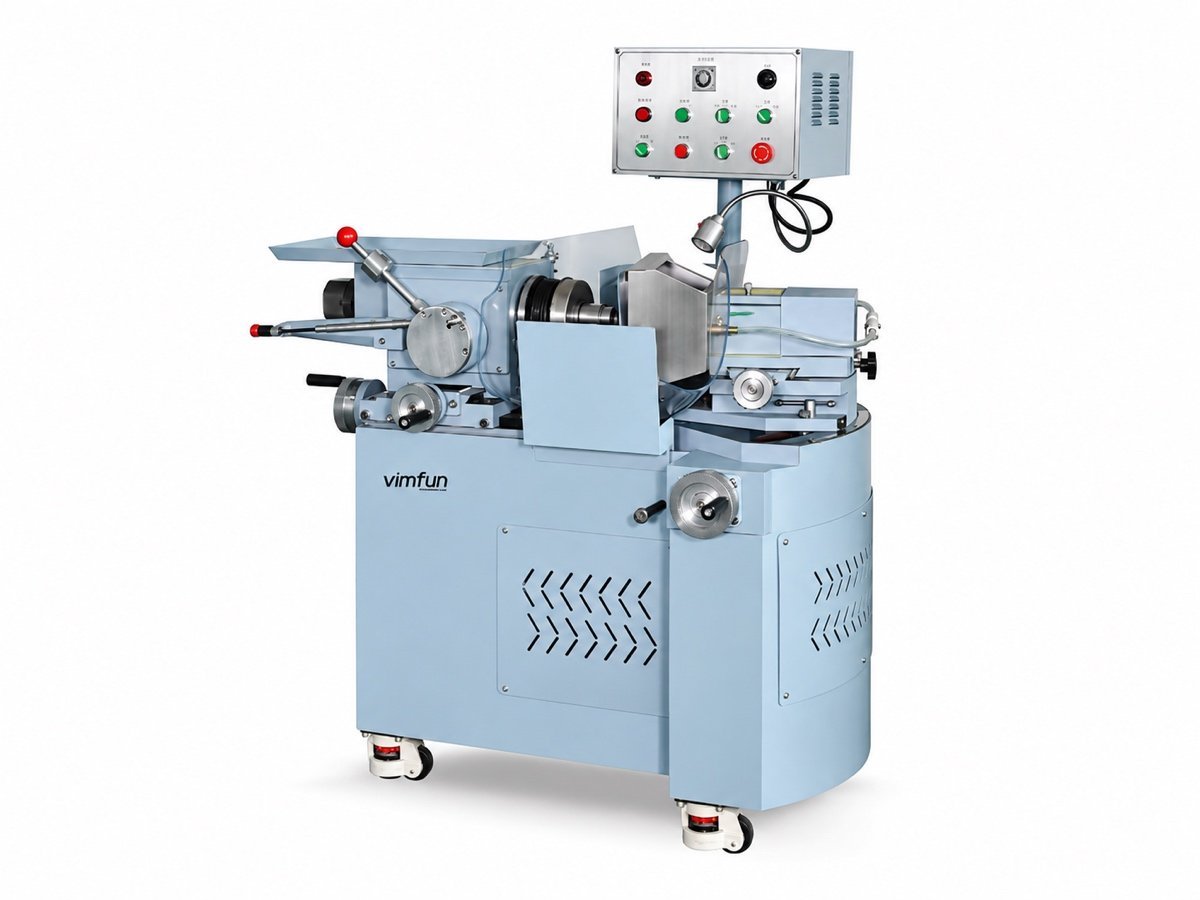
SG-120 は、手動生成を Ø120 mm まで拡張します。より強力なスピンドル構成と内部ジェット冷却が、小型モデルとの違いです。より大きなレンズに移行する際には、ブランクの質量、治具サポート、冷却アクセスを確認してください。.
機械仕様を見る ↗
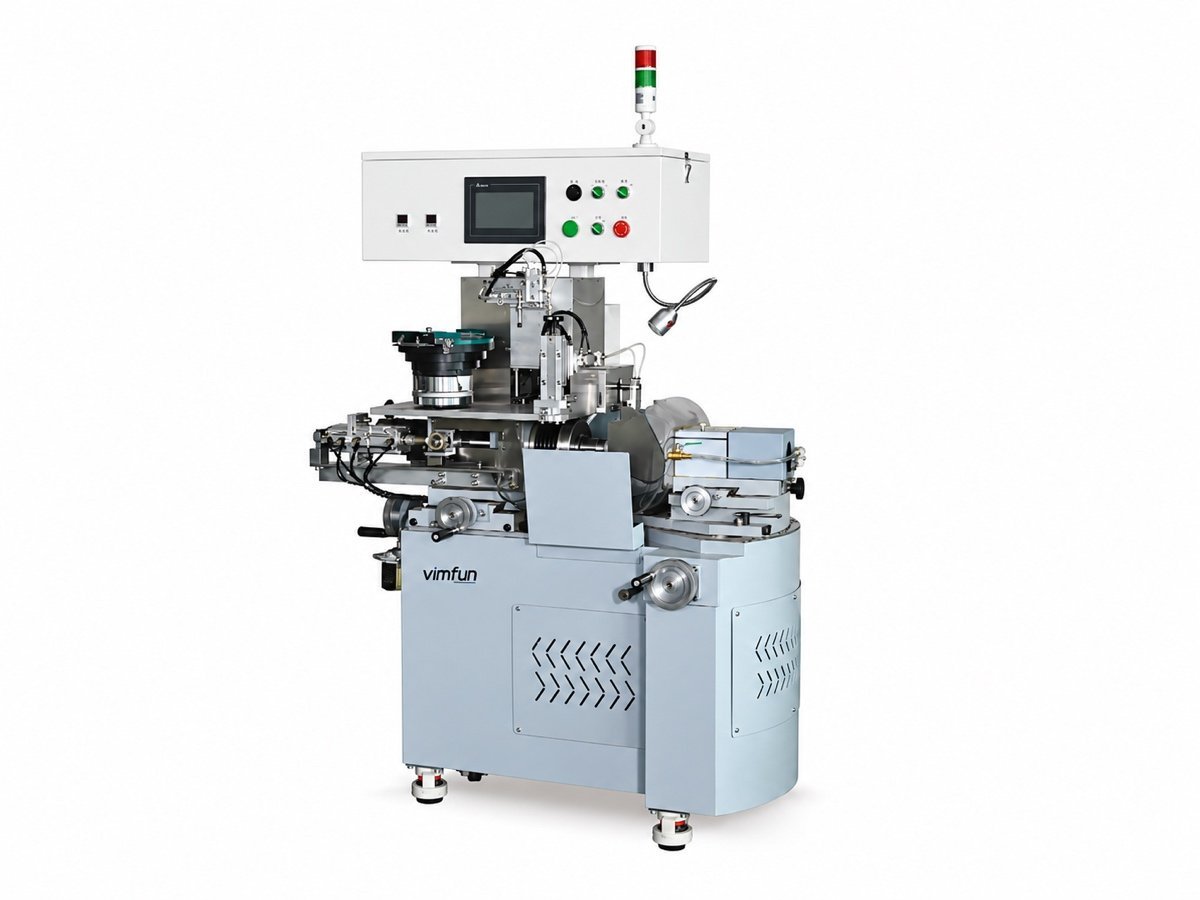
Auto-SG-20V は Ø4~20 mm および R2 から平面までをカバーします。ボウル供給、面識別、自動反転により、繰り返し小レンズ加工をサポートします。真空検出は空の加工サイクルを防ぐのに役立ちます。圧力とダンピングの調整は、加工中の部品の制御をサポートします。.
機械仕様を見る ↗
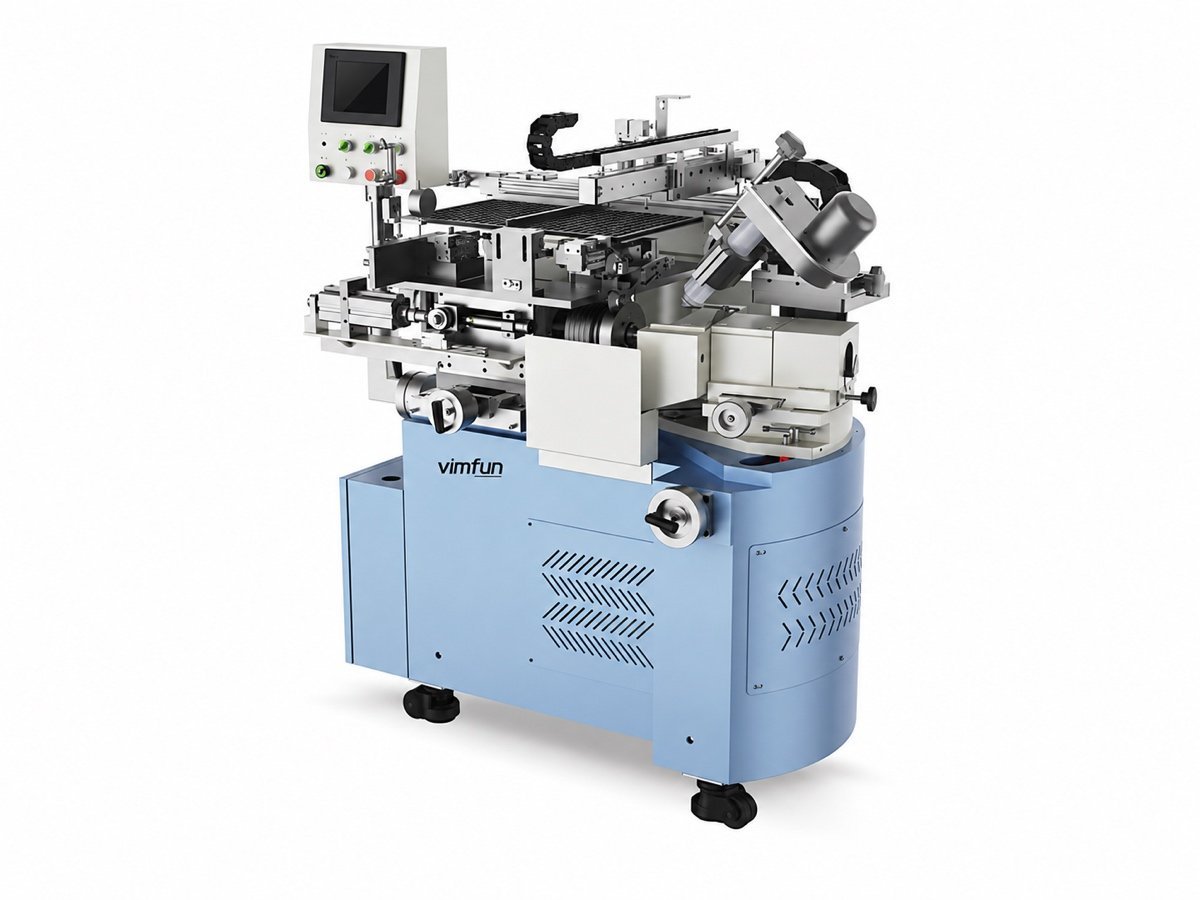
Auto-SG-80Tは、Ø10~80 mmおよびR5から平面までをカバーします。ブランクと完成品のトレイは並列に配置され、それらの間でX/Yハンドリングが行われます。次のステーションの転送要件、部品の厚さ、向きに対して、提案されたトレイレイアウトを確認してください。.
機械仕様を見る ↗
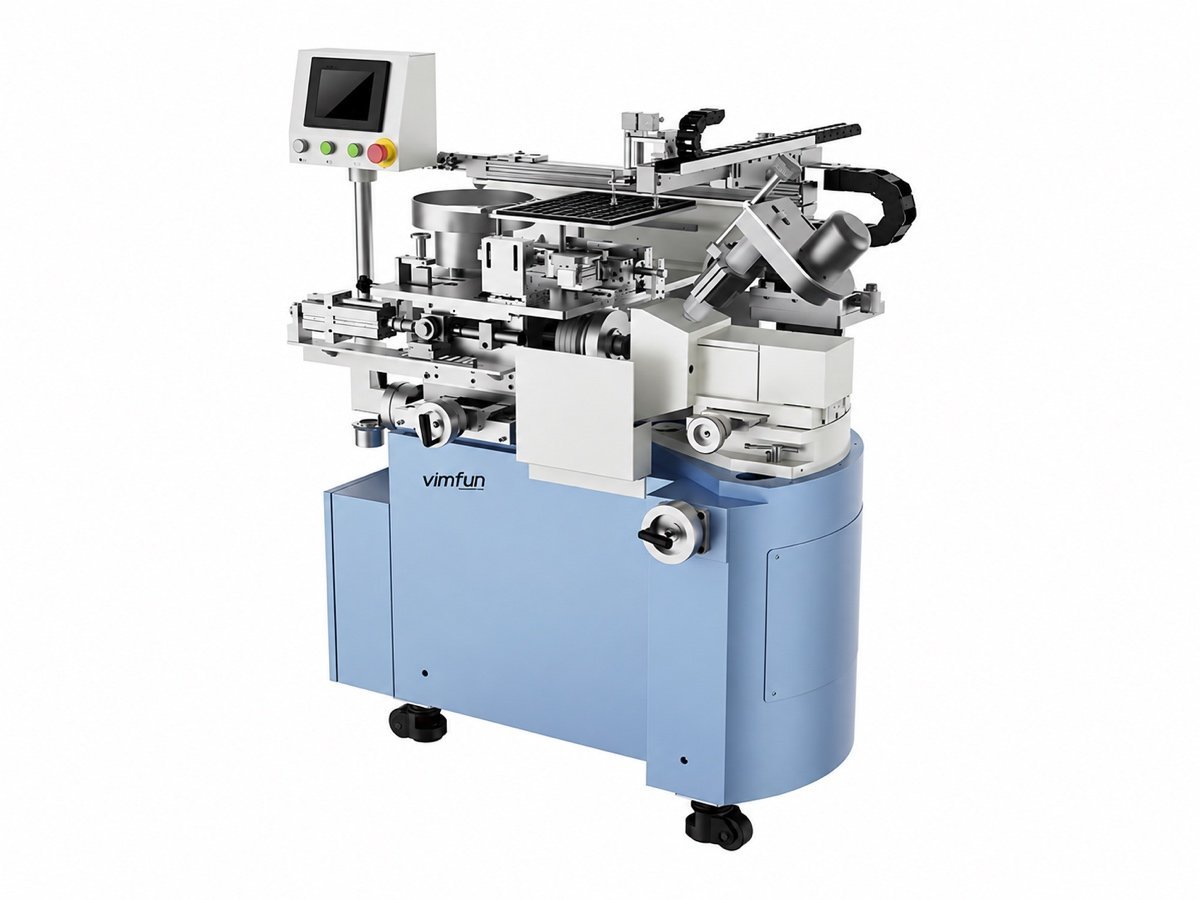
Auto-SG-50VTは、Ø6~50 mmおよびR5から平面までをカバーします。これは、入荷するブランク用の振動ボウルと、完成部品のX/Y配置を組み合わせています。この構成は、特定のハンドオフに適しています。入荷部品はルーズですが、次の操作では整理されたトレイが必要です。.
機械仕様を見る ↗
Auto-SG-50およびAuto-SG-80CはCNC生成コンセプトを共有しますが、直径範囲が異なります。Ø10~55 mmおよびØ5~80 mmです。段階的なサーボインフィード、サジッタフィードバック、自動反転、およびホイールドレッシングは、繰り返し球面加工の管理に役立ちます。.
機械仕様を見る ↗
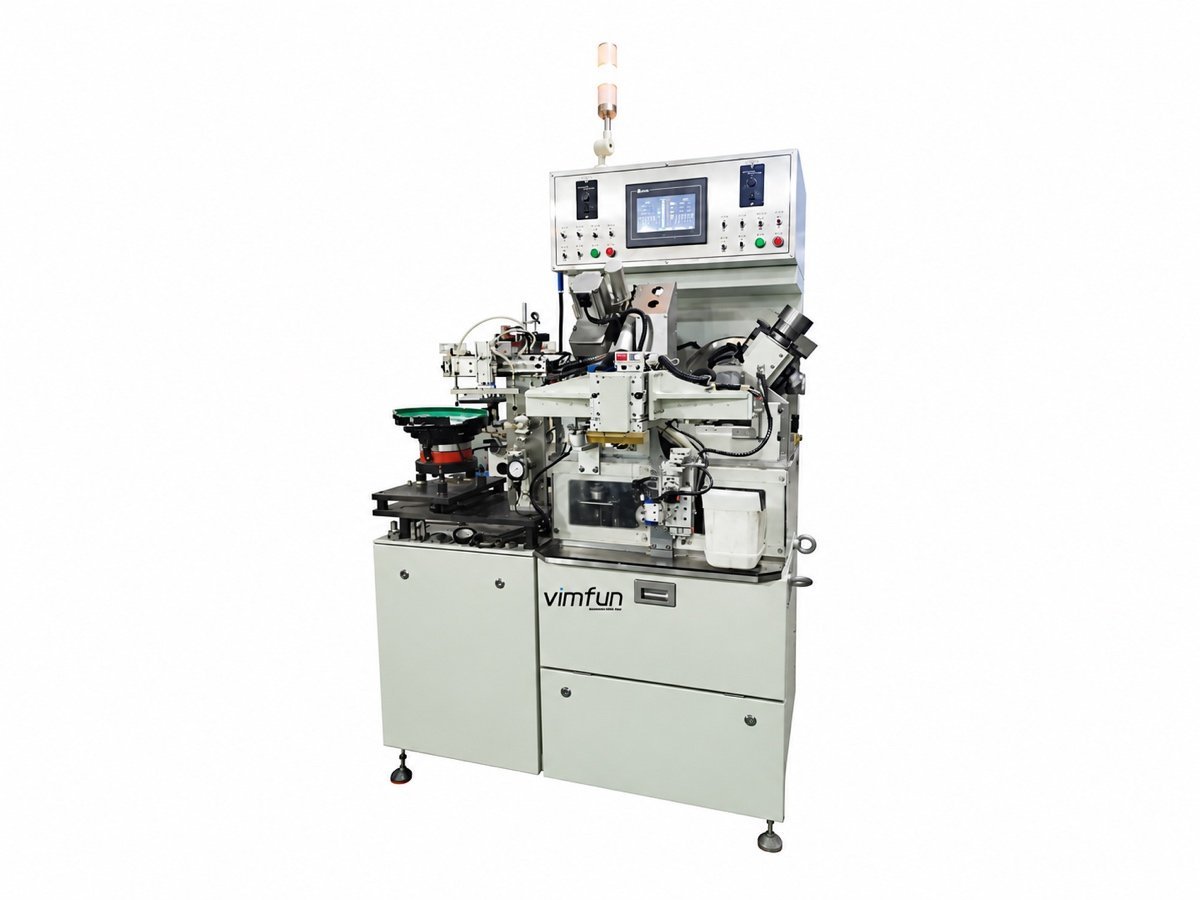
Auto-SG-20Wは、Ø5~20 mmのレンズを処理し、±R2.5から平面までの曲率基準を備えています。両面加工と面取り装置は、その文書化された構成の一部です。2つのスピンドル機能は独立しています。完全な両面図面に対して設定を選択してください。.
機械仕様を見る ↗
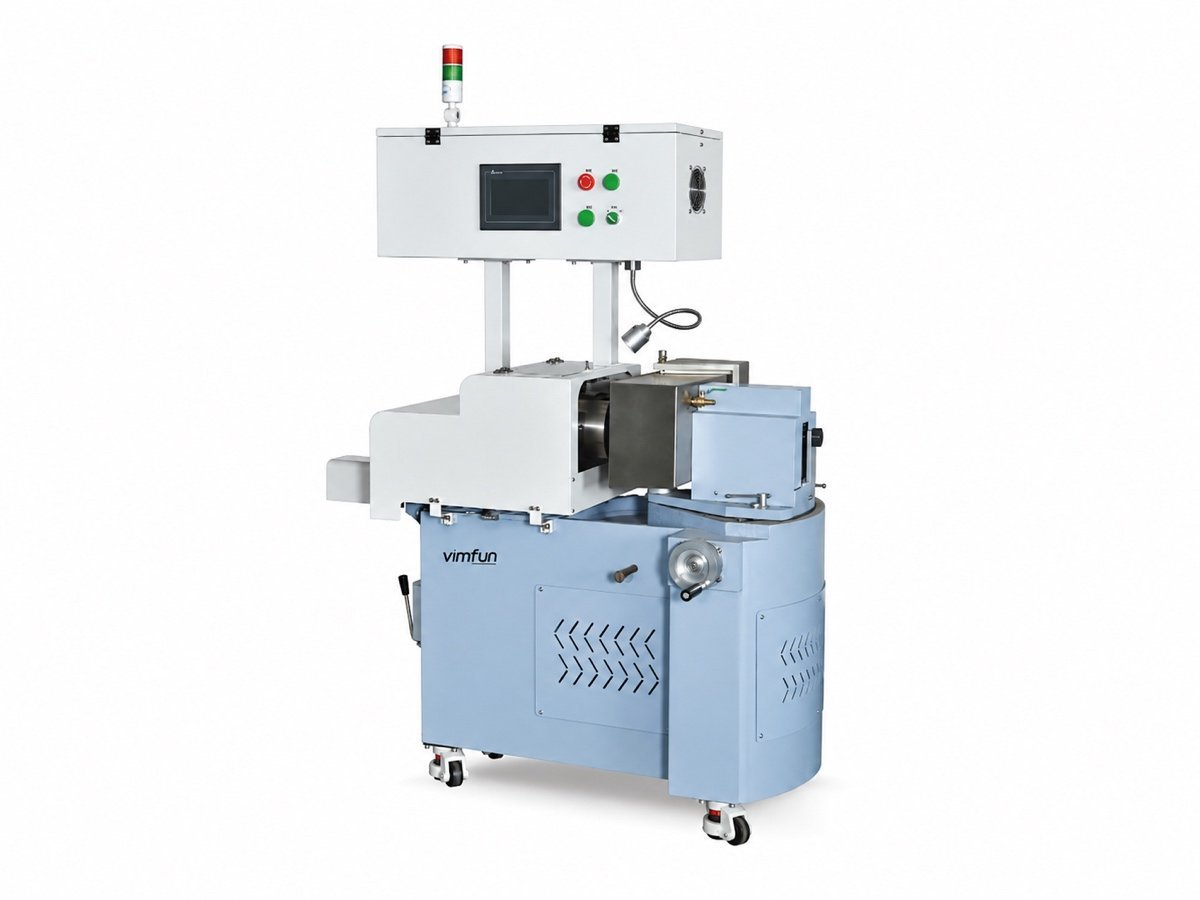
CG-140は、X/Yサーボモーションと旋回研削スピンドルを使用してガラス円筒部品を加工します。凸面および凹面の円筒面がカバーされ、ゼロ度のスピンドル設定で平面を生成できます。ローディングは手動で、研削サイクルは自動です。.
機械仕様を見る ↗
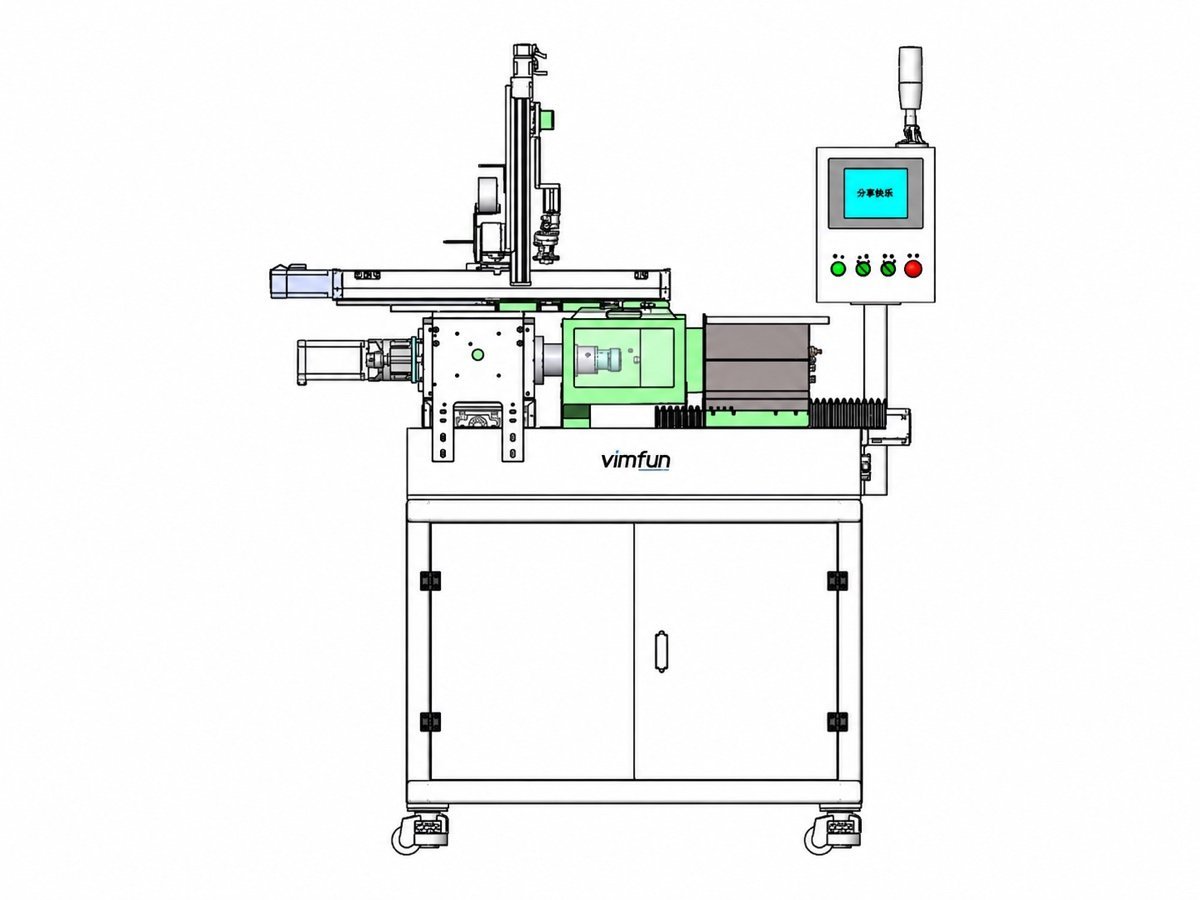
BG-50は、最大30,000 rpmの高速電動スピンドルとER32コレットを使用します。丸穴および長穴を加工し、外側および平面フィーチャーもサポートします。自動ハンドリングは、治具セットアップ後に続きます。図面を記載されている50 mmの加工範囲に対して確認してください。.
機械仕様を見る ↗CNC光学レンズ研削盤ファミリーでは、自動化によりハンドリングと生成操作の制御が組み合わされています。Auto-SG-50およびAuto-SG-80Cは、以下の4つの機能を提供します。これらの機能はモデル固有であり、手動ジェネレーターや円筒研削盤に想定されるべきではありません。.
ブランクを配置し、その面を識別します。.
別々に設定されたサーボインフィードステージを適用します。.
サジッタフィードバックを使用して補正します。.
次の面を処理します。設定された間隔でホイールをドレッシングします。.
各ステージには独自のトラベルと速度設定があります。オペレーターは、操作全体に1つのフィードを適用する代わりに、材料除去をステージに分割できます。ブランク、研磨材、および必要な残りのストックのシーケンスを設定し、代表的なサンプルで結果を評価します。.
マシン上のゲージがサジッタを測定し、自動補正をサポートします。サジッタは、定義されたスパン上の球面の位置を表します。読み取り値を図面と比較する前に、そのスパンと基準条件に同意してください。補正値だけでは、完全な光学受入レポートにはなりません。.
機械は2つの面を識別し、次の操作のために部品を反転させます。これにより、繰り返しのハンドリングステップが削減されます。選択中に、実際のレンズ形状とローディング配置に対して、開始面、基準面、および部品の向きを確認してください。.
ホイールの作業状態を維持するために、ドレッシング間隔と回数を設定できます。出力を比較する際に、ドレッシング、補充、および測定時間を考慮してください。有用なテストでは、最も速い単一の研削サイクルだけでなく、バッチ全体で受け入れられた部品を記録します。.
球面光学レンズ研削盤は、カップホイールとスピンドル角度の関係を通じて半径を確立します。Auto-SG-50の仕様では、sin θ = d / (2R) と与えられています。ここで、dはセットアップジオメトリで使用される工具直径、Rは目標半径です。工具と角度は一緒に選択する必要があります。.
生成は効率的にストックを除去しますが、表面にはファイングラインディングと研磨が必要です。加工前に残す許容値、センター厚の状態、および許容されるエッジ損傷を定義してください。残りのストックが多すぎると仕上げ作業が増加し、少なすぎると次のプロセスで損傷層を除去できなくなる可能性があります。.
有用なプロセスレビューは、切断、生成、仕上げを接続します。ブランクがどのように作られたか、そしてどの操作が続くかをアプリケーションチームに示してください。見積もられたレンズ研削盤は、仕上げステーションが一貫して受け入れられる部品を残すべきです。円筒面とボアは別々に扱ってください。球面カップホイールの関係は、CG-140またはBG-50の一般的な公式ではありません。.
光学レンズ研削盤を、ファミリーレベルの見出しだけでなく、文書化されたモデルと材料に一致させてください。以下の例は、供給された材料リストがアプリケーションをサポートする候補を特定します。光学レンズ専用のモデルについては、材料と図面を評価のために送付してください。.
| 素材 | 文書化されたモデル例 | 提供するもの |
|---|---|---|
| Optical glass | SG-80; Auto-SG-50 / Auto-SG-80C; BG-50 | ガラスグレード、ブランクの状態、および必要な表面を提供してください。CG-140は、ガラス部品専用の円筒オプションです。. |
| サファイア | SG-80; Auto-SG-50 / Auto-SG-80C; BG-50 | 次の操作に必要な結晶配向(指定されている場合)、完成形状、およびエッジの状態を含めてください。. |
| 技術/光学セラミックス | SG-80; Auto-SG-50 / Auto-SG-80C; BG-50 | Identify composition and grade. Trial the chosen tooling and process on representative blanks. |
| Quartz / crystal | BG-50 lists quartz and crystal; SG-80 lists crystal | Name the material precisely. Select other machine configurations through application review rather than transferring this material list. |
Crystalline quartz and fused silica should be identified separately on an enquiry. Crystran’s crystal quartz data explains that distinction. Its sapphire data provides background on sapphire’s directional properties. These references help describe the incoming material; machine selection still depends on the proposed geometry, tooling and trial.
For an infrared optical lens grinding machine enquiry, also compare the existing G-100 and G-250 range. These are separate product families from the SG generators above. Their size references are Ø10–100 mm and Ø80–250 mm respectively; consult the corresponding product page for material and configuration details.
Use a sample trial to check the optical lens grinding machine against your drawing and the next production step. Vimfun offers free sample machining for grinding applications. Send representative blanks and agree the sample quantity, trial scope and shipping arrangements with the team.
Before the trial, record the incoming size, material grade and surfaces already completed. Agree the output checks: radius, center thickness, relevant features, edge condition and remaining finishing stock. Use the same reference surfaces and measurement method when comparing the trial report with your own inspection.
For repeated production, include several consecutive parts and record setup, loading, dressing and inspection activities. This makes the comparison more useful than a single good component. A spindle-runout number describes a machine characteristic; it should not be substituted for the finished-part measurements required on the drawing.
An optical lens grinding machine proposal depends on geometry, workpiece range, loading method and control functions. Tooling, fixtures, trays, measurement options and installation scope also affect the quotation. Compare those items against the same production task before comparing totals.
For replacement equipment, describe the current bottleneck: repeated manual adjustment, long changeovers, handling damage or an unbalanced process. For a new cell, define the intended sequence and part mix. The application team can then explain which configuration is necessary and which capability would add complexity without helping the job.
Vimfun’s documented support includes a 12-month warranty from final acceptance and continuing spare-parts support. Confirm the service scope, commissioning plan and training arrangements in the quotation. Acceptance should identify both the machine checks and the agreed output measurements on your sample parts.
Start with the part mix and how blanks arrive. Manual loading suits frequent setup access; bowl feeding handles repeated small parts; trays preserve defined positions. Compare a complete batch, including preparation and changeover, rather than using the single-part machining cycle as the only measure.
No. That is the coverage of the spherical machine family. Auto-SG-20V starts at Ø4 mm, while SG-120 extends to Ø120 mm. Diameter and curvature must be checked together for the selected model, followed by fixture and tool-access review.
Generating establishes geometry and leaves stock for subsequent finishing. Fine grinding and polishing refine that surface. Agree the outgoing thickness, radius and finishing allowance so the next process receives a consistent part.
The machine motions and workholding differ. SG models address spherical generating, while CG-140 is the dedicated cylindrical machine. Identify the actual surface geometry before comparing automation features or workpiece size.
Send the finished drawing, material grade, incoming blank dimensions, batch quantity and required output. Include the previous and next operations, existing trays or fixtures, and the measurement method used for acceptance. A photograph of the current setup can help explain handling constraints.
Tell us your material, blank size, finished geometry and production quantity. We will compare the suitable optical lens grinding machine configurations and define the next step for a sample trial.
Discuss your grinding application ↗