
Máy Mài Tròng Kính Quang Học
Chín máy tạo hình, một quyết định. Trang này thu hẹp máy mài tròng kính quang học xuống còn một hoặc hai mẫu trong khoảng ba phút — bằng cách kích thước của chi tiết, cách chi tiết đến trục chính, và mức độ tự động hóa của chu trình. Thông số kỹ thuật có trên trang của từng mẫu; trang này dành cho việc lựa chọn.
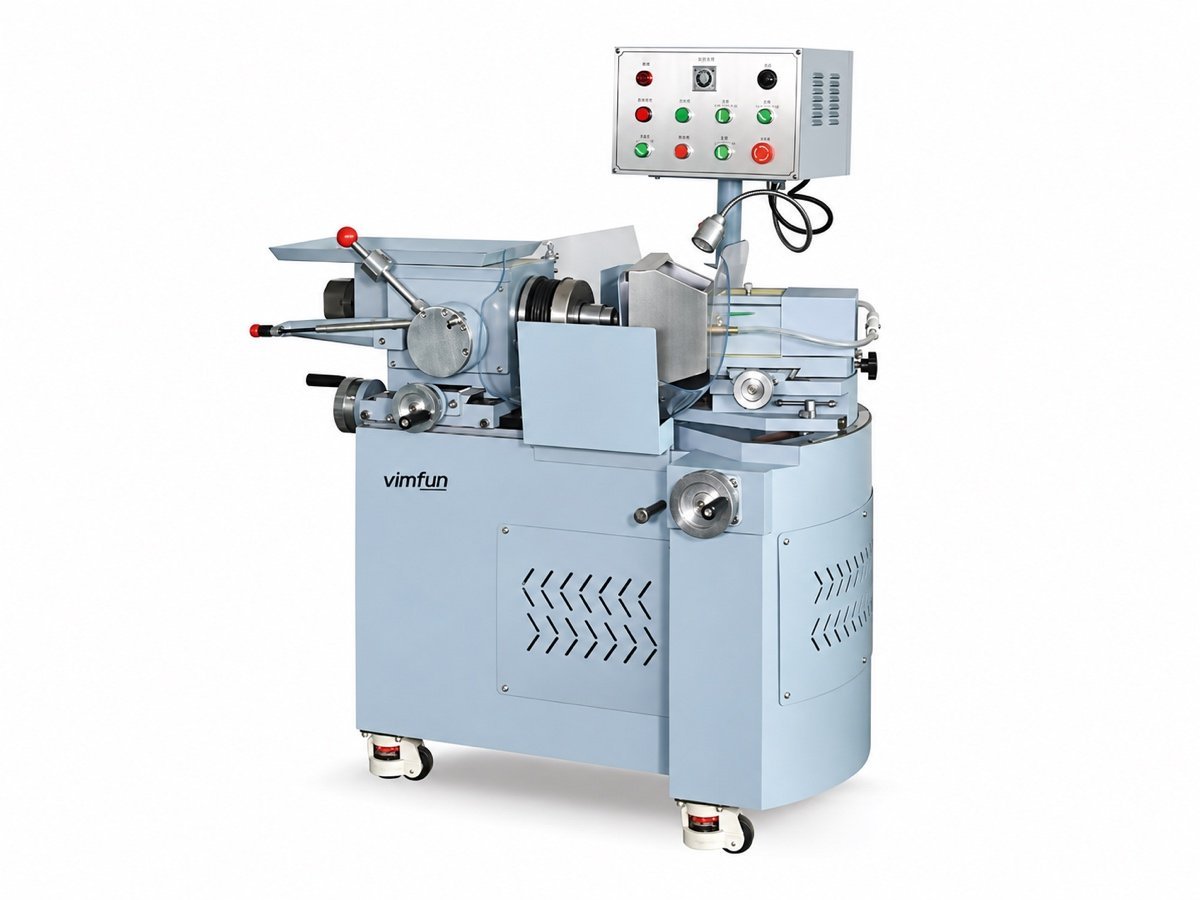 SG-80
Thủ công · ≤Ø80
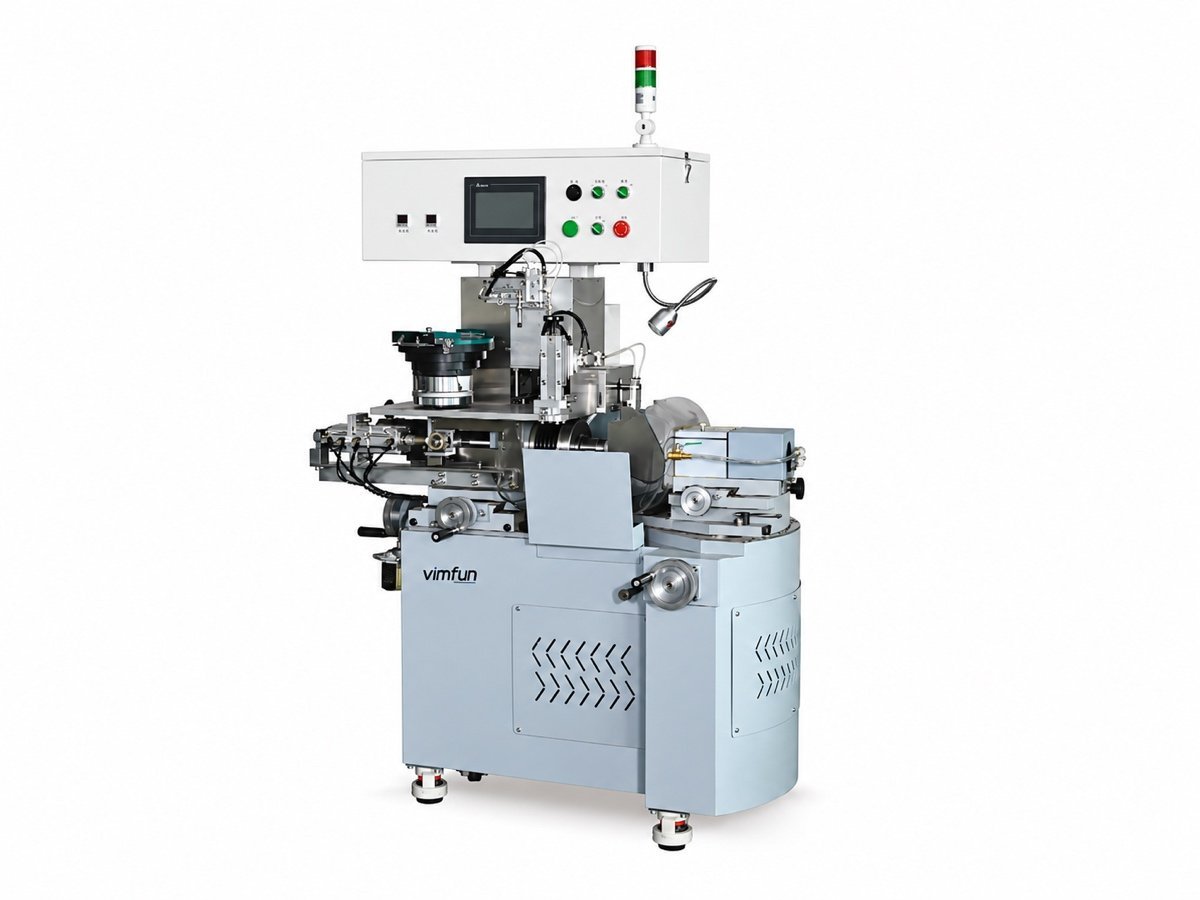 Tự động-SG-20V
Cấp liệu bằng bát · Ø4–20
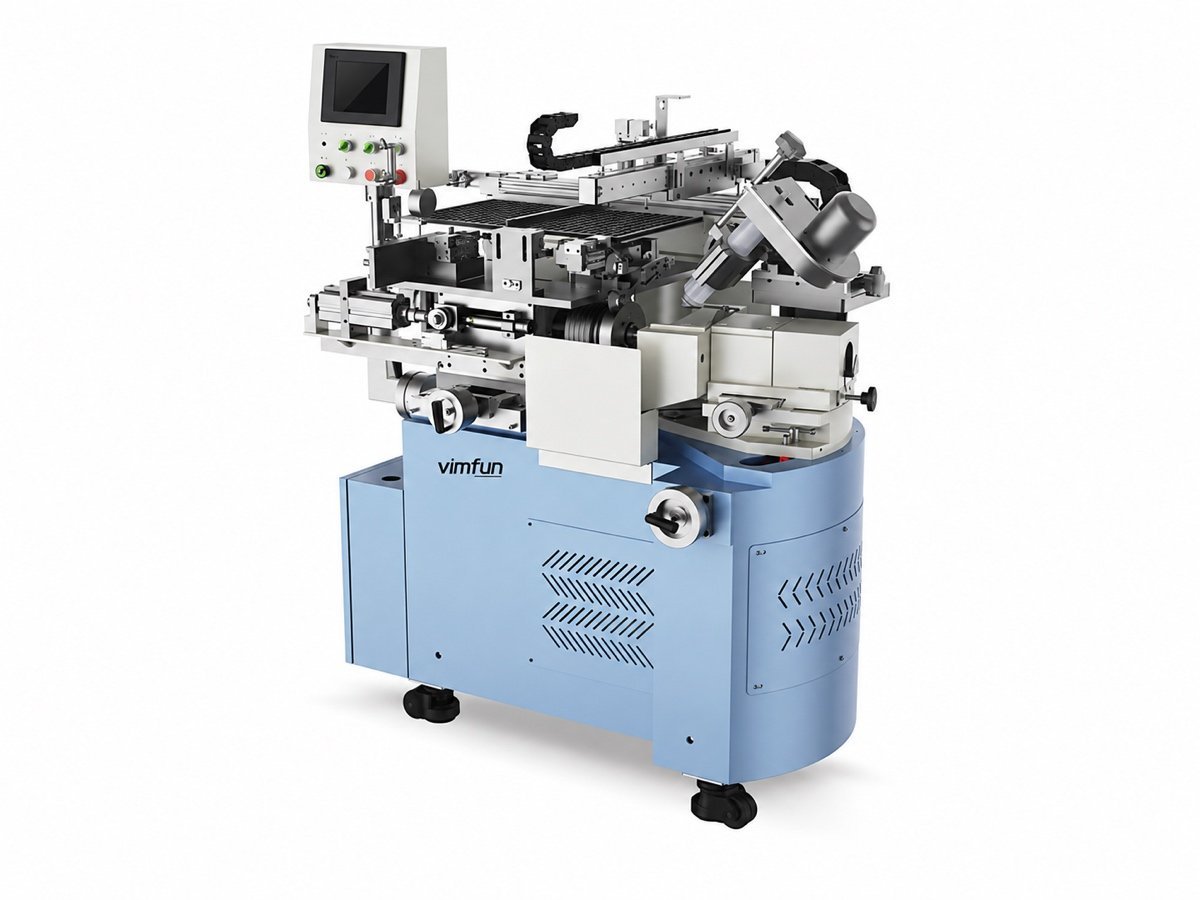 Tự động-SG-80T
Cấp liệu bằng khay · Ø10–80
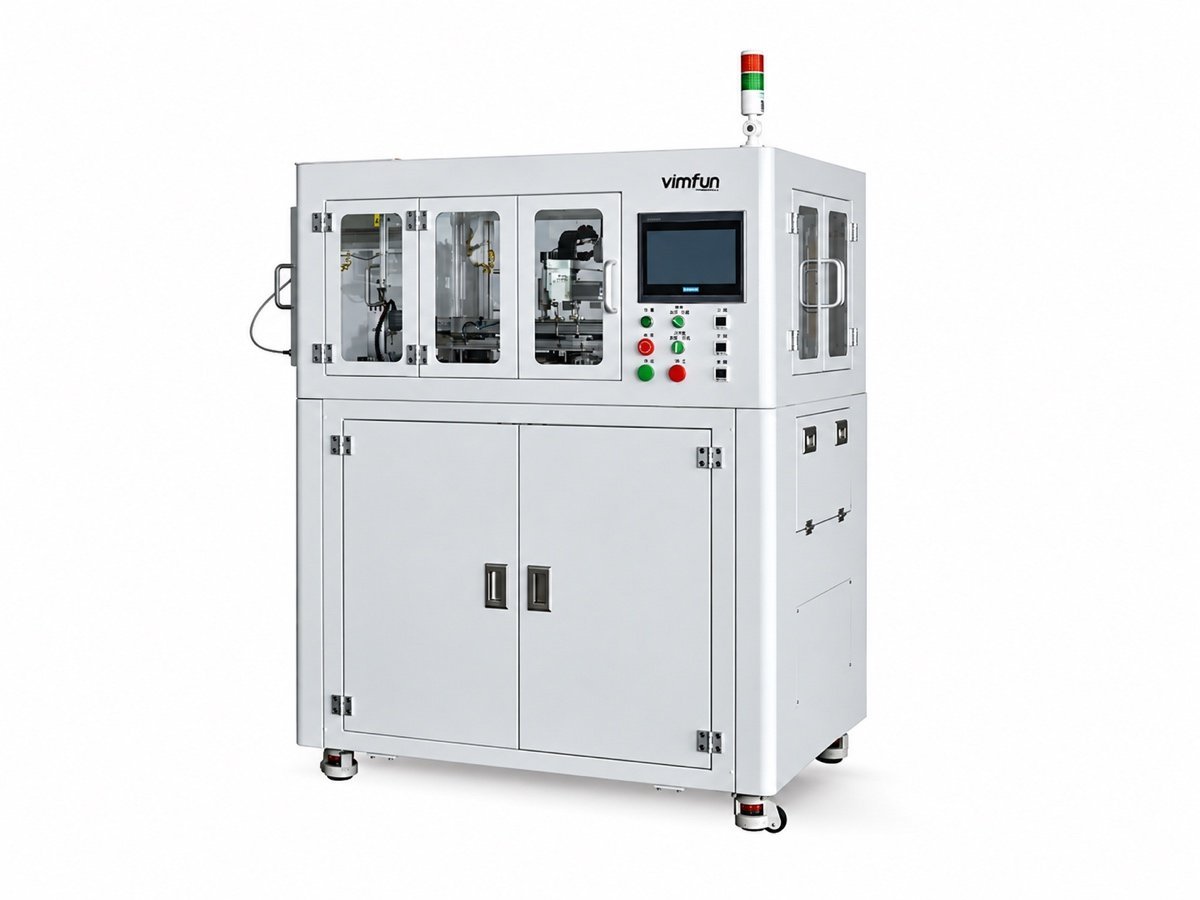 Auto-SG-50 · 80C
CNC · Ø5–80
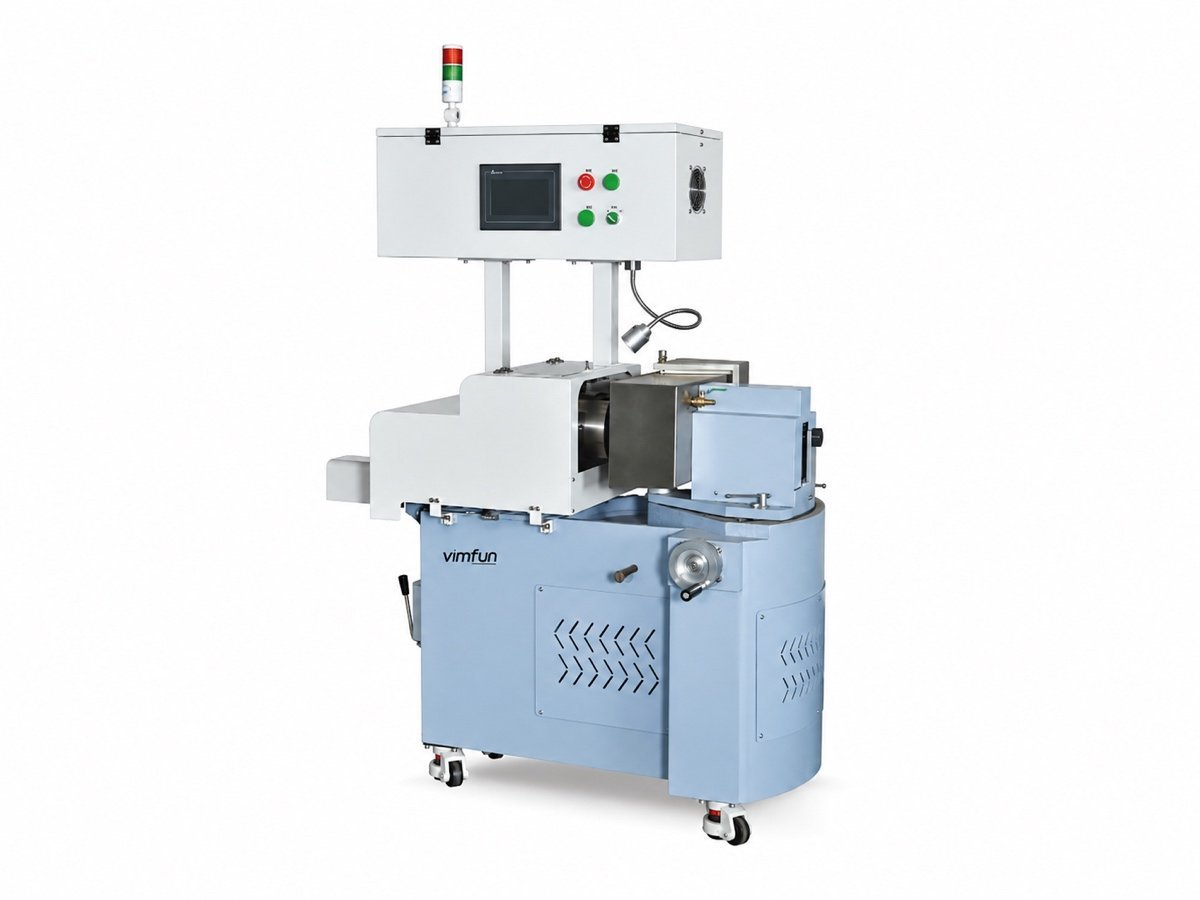 CG-140
Trụ
Bắt đầu từ phôi, không phải từ danh sách máy
Tạo hình là bước tạo ra hình dạng thực sự đầu tiên cho phôi đã cưa: bán kính mặt cầu, bề mặt hình trụ hoặc lỗ khoan đã gia công, còn lại một dung sai xác định cho giai đoạn đánh bóng tiếp theo. Mọi thứ trước đó vẫn là một khối vật liệu; mọi thứ sau đó chỉ tinh chỉnh những gì bước này đã tạo ra.
Đó là lý do tại sao máy mài tròng kính quang học được chỉ định từ hai hướng cùng một lúc — phôi đến từ máy cưa, và bề mặt mà ô đánh bóng mong đợi nhận được. Một máy tạo hình phù hợp cho Ø12 mm sapphire trong lô mười nghìn chiếc là máy sai cho phôi Ø110 mm germanium trong lô hai mươi chiếc, ngay cả khi cả hai công việc đều được gọi là "tạo hình".
Phương pháp nạp liệu nào phù hợp với sản xuất của bạn?
Mọi máy mài tròng kính quang học trong phạm vi này đều có bán kính và đường kính chồng lấp. Cái không chồng lấp là cách chi tiết đến trục chính. Đọc bảng này theo cột cuối cùng trước — sau đó kiểm tra dải đường kính.
| Model | Diameter | Độ cong | Nạp liệu | Control | Chọn khi |
|---|---|---|---|---|---|
| SG-80 | ≤ Ø80 mm | Xoay 0–45°, cài đặt thủ công | Người vận hành | Manual | Các lô ngắn hỗn hợp, mẫu thử, máy tạo hình đầu tiên trong xưởng |
| SG-120 | ≤ Ø120 mm | Xoay 0–45°, cài đặt thủ công | Người vận hành | Manual | Chi tiết quá lớn so với loại Ø80 — công suất trục chính cao hơn, làm mát bằng tia nước bên trong, khung máy cứng hơn |
| Tự động-SG-20V | Ø4–20 mm | Từ R2 đến phẳng | Bát rung | Chu kỳ tự động | Ống kính nhỏ dạng rời, hàng nghìn chiếc mỗi lô |
| Tự động-SG-80T | Ø10–80 mm | R5 đến phẳng | Khay X/Y, phôi và thành phẩm song song | Chu kỳ tự động | Các bộ phận phải giữ nguyên trong khay, theo lô và theo đơn hàng |
| Tự động-SG-50VT | Ø6–50 mm | R5 đến phẳng | Nạp vào, khay X/Y ra | Chu kỳ tự động | Phôi rời vào, đầu ra theo thứ tự cho trạm tiếp theo |
| Tự động-SG-50 Auto-SG-80C | Ø10–55 mm Ø5–80 mm | R5 đến phẳng | Các mô-đun X/Y | CNC, cấp liệu servo năm giai đoạn | Dung sai sagitta chặt chẽ, chạy không giám sát trong thời gian dài, đơn hàng lặp lại |
| Auto-SG-20W | Ø5–20 mm | ±R2.5 đến phẳng | Phễu rung, phân loại mặt kính hiển vi | Chu kỳ tự động | Cả hai mặt của một ống kính nhỏ được gia công trong một lần chạy, trục chính kép thẳng đứng |
| CG-140 | Hành trình X/Y 140 mm | Xi lanh lồi, lõm và phẳng | Người vận hành nạp liệu, chu kỳ chạy | CNC X/Y | Quang học hình trụ — một hình dạng khác, không phải máy cầu |
| BG-50 | Phạm vi gia công 50 mm | Lỗ tròn và rãnh, cộng với đường kính ngoài và các mặt | Cổng trục X/Y/Z từ băng cassette | Chu kỳ tự động | Vòng và cửa sổ có lỗ — trục chính điện 30.000 vòng/phút |
Phạm vi đường kính, theo từng mẫu
Tám máy tạo hình cầu, vẽ theo cùng một tỷ lệ. Máy mài ống kính quang học chỉ là một ứng cử viên nếu đường kính bộ phận của bạn nằm trong dải của nó.
Các dải liền đặc là phạm vi làm việc đã nêu. Các dải nhạt đánh dấu hai mẫu thủ công, trong đó thông số kỹ thuật cho đường kính tối đa nhưng không có đường kính tối thiểu — giới hạn dưới thực tế phụ thuộc vào mâm cặp và bộ gá lắp trên máy mài ống kính quang học đó, và được xác nhận bằng một bộ phận thử nghiệm. CG-140 và BG-50 không được vẽ biểu đồ: một xi lanh được chỉ định bằng hành trình trục và một lỗ bằng phạm vi gia công, không phải bằng đường kính ống kính.
Khám phá các dòng máy
Một thẻ cho mỗi máy mài ống kính quang học: chức năng của nó là gì, và — cũng hữu ích không kém — nó không dùng để làm gì. Thông số kỹ thuật, lắp ráp và chi tiết quy trình nằm trên các trang mẫu.
SG-80
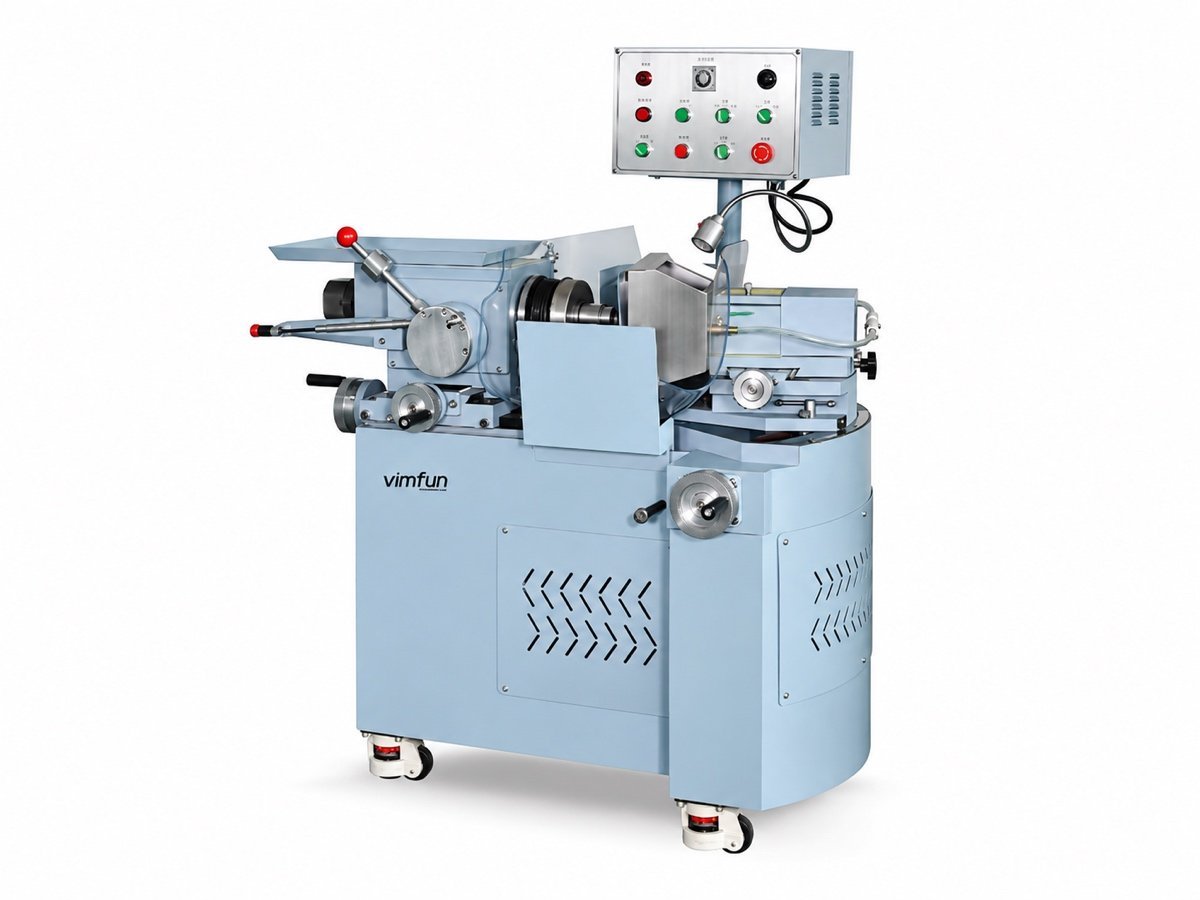
SG-120
Tự động-SG-20V
Tự động-SG-80T
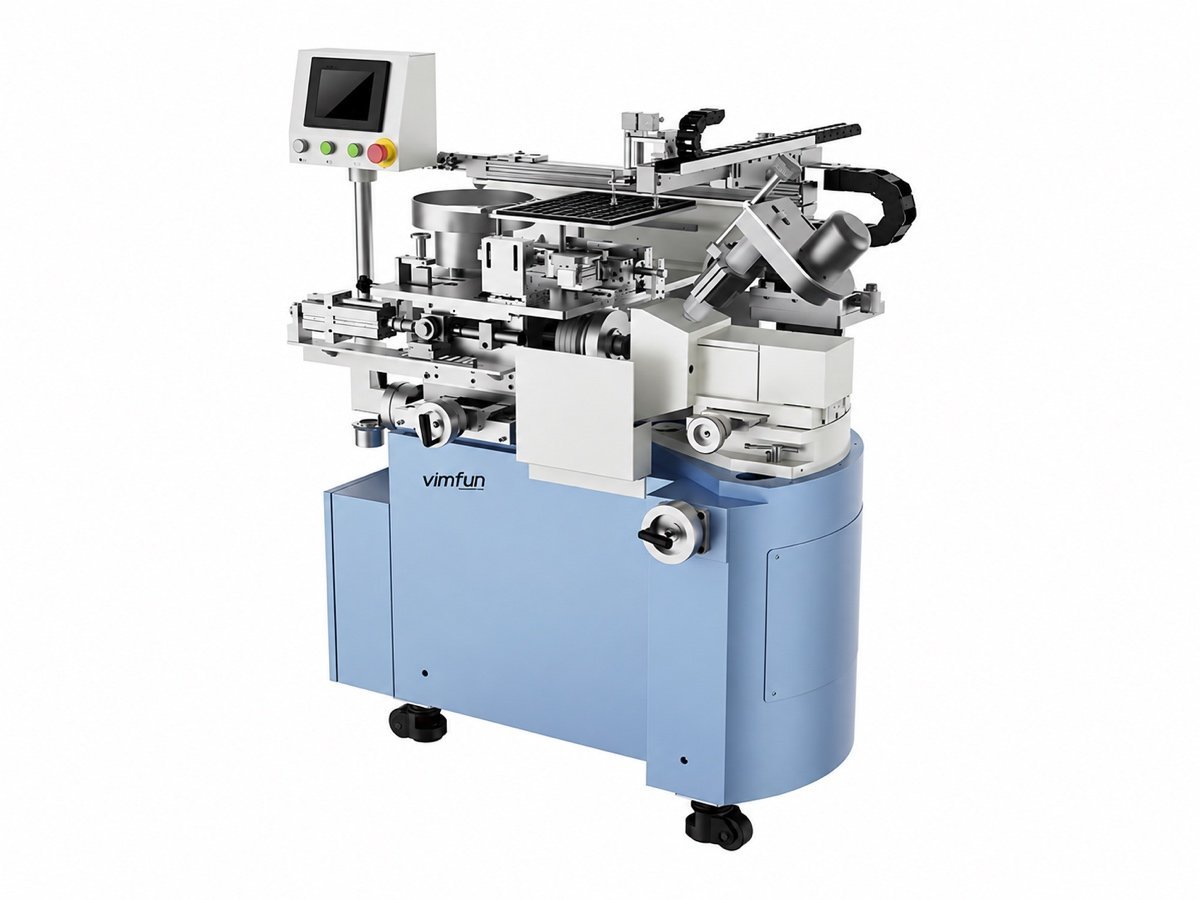
Tự động-SG-50VT
Auto-SG-50 · 80C
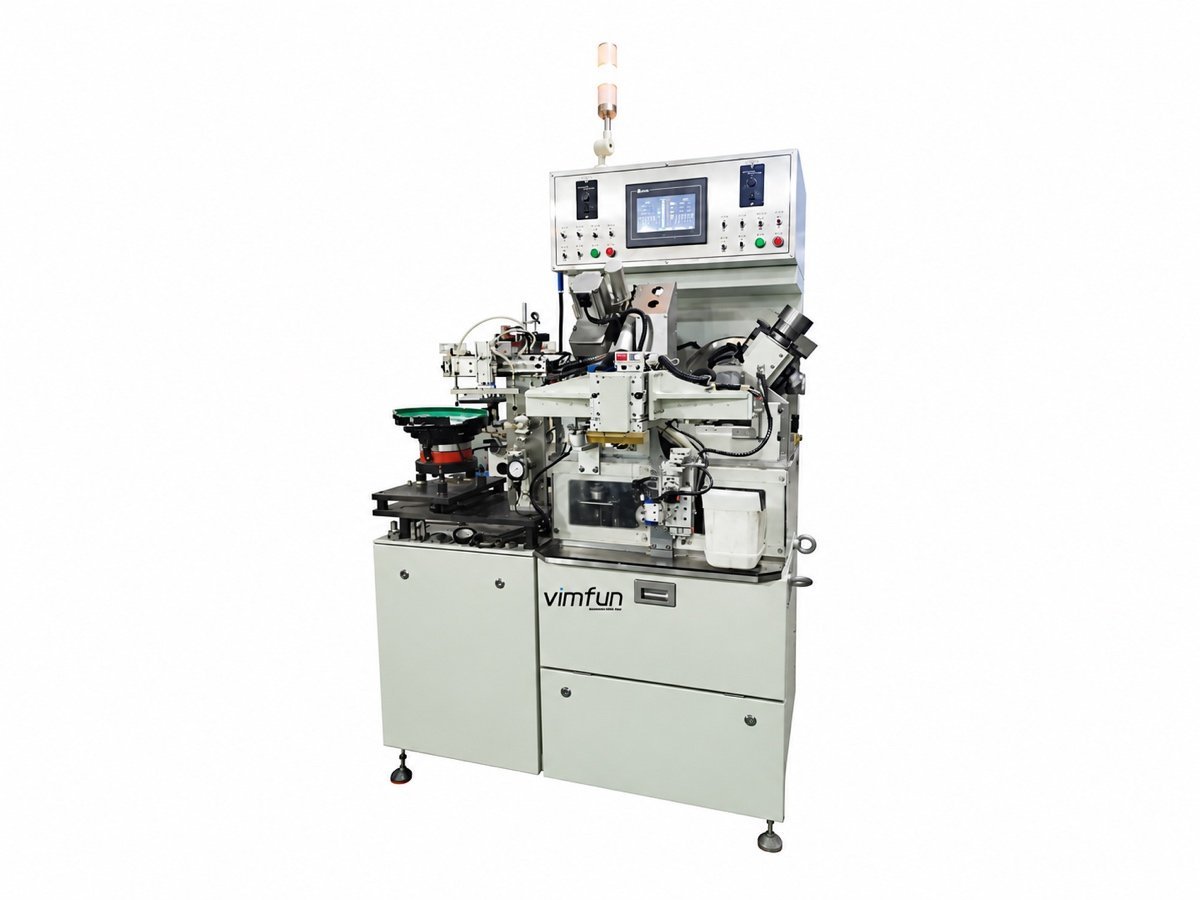
Auto-SG-20W
CG-140
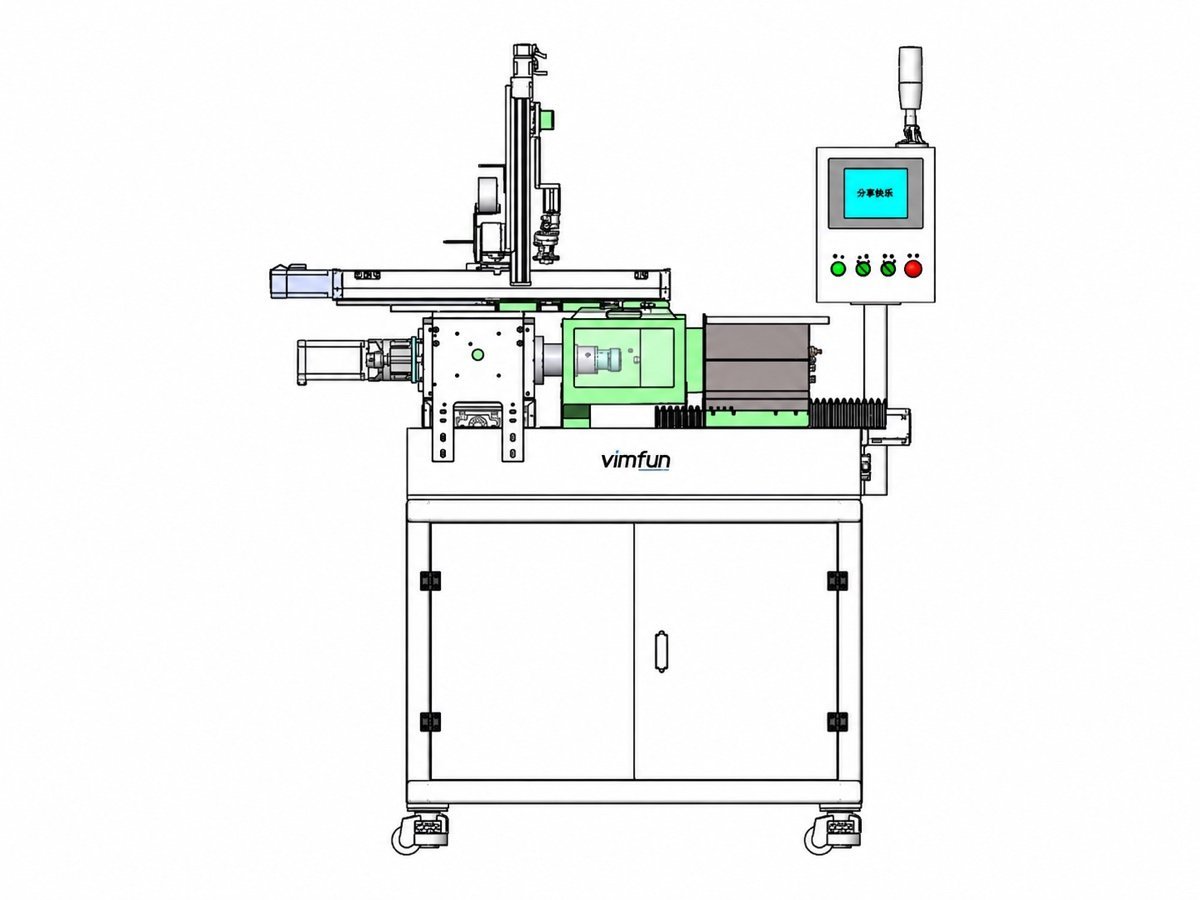
BG-50
CNC thực sự quyết định điều gì?
"CNC" trên máy mài kính quang học không có nghĩa là màn hình thay vì núm điều chỉnh. Trên dòng máy này, nó có nghĩa là bốn quyết định được chuyển từ người vận hành sang máy — đó là toàn bộ lý do cho sự khác biệt về giá.
Nó đo lường những gì nó vừa cắt
Sagitta được đo trong chu trình và kết quả tự động sửa lỗi cho chi tiết tiếp theo, thay vì người vận hành đọc một mặt số và điều chỉnh một điểm dừng.
Nó lật chi tiết lại
Nhận dạng mặt và lật chi tiết diễn ra bên trong chu trình, vì vậy cả hai mặt được tạo ra trong một lần nạp thay vì hai lần chạy với việc cài đặt lại ở giữa.
Nó tự mài bánh mài
Khoảng thời gian mài và số lần chạy được đặt một lần. Tình trạng bánh mài không còn là yếu tố âm thầm làm thay đổi bề mặt trong ca làm việc.
Nó từ chối cắt không khí
Phát hiện chân không xác nhận có chi tiết thực sự hiện diện trước khi chu trình bắt đầu — sự khác biệt giữa ca đêm không giám sát và một khay phế liệu.
Cấp liệu được chia thành năm giai đoạn có hành trình và tốc độ được cài đặt độc lập, đó là cách máy mài kính quang học có thể tiếp cận nhanh chóng và vẫn đi vào vết cắt nhẹ nhàng trên phôi giòn. Logic tương tự được đề cập từ phía lỗi trong ghi chú của chúng tôi về hư hỏng dưới bề mặt trong kính quang học.
Những vật liệu và hình dạng nào được đề cập?
Mọi máy mài kính quang học trong bước này đều được chế tạo cho các vật liệu quang học cứng, giòn. Khi bảng thông số kỹ thuật không nêu tên vật liệu, chúng tôi chứng minh bằng một chi tiết thử nghiệm thay vì tuyên bố.
| Material | Cầu | Trụ | Lỗ khoan | Các bộ phận điển hình |
|---|---|---|---|---|
| Optical glass (vương miện, đá lửa) | Đúng | Đúng | Đúng | Kính, cửa sổ, phôi lăng kính |
| ngọc bích | Đúng | Theo yêu cầu | Đúng | Mặt kính đồng hồ, cửa sổ camera |
| Gốm kỹ thuật và quang học | Đúng | Theo yêu cầu | Đúng | Vòng, gioăng, gốm quang học |
| Thạch anh và tinh thể | Đúng | Theo yêu cầu | Đúng | Cửa sổ, linh kiện tinh thể |
Hành vi của vật liệu dưới bánh mài kim cương không phải là một con số duy nhất — độ cứng, độ phân mảnh và độ dẫn nhiệt đều thay đổi kết quả. Dữ liệu công bố cho ngọc bích Và crystal quartz is a reasonable starting point; the wheel specification and feed are then settled on real blanks.
Send a drawing and a few blanks of your own material. We run them on the machine under discussion and return the parts together with the process sheet — wheel, feed stages, cycle time. This applies across the generating range, not only to the machine you first ask about.
Cylinders and bores are not the spherical family
Three different surfaces, and an optical lens grinding machine is built around one of them. This is the most common mis-specification we see in enquiries.
- Spherical surfaces come from the angle between the wheel and the work spindle — set the angle, get the radius, with 0° producing a flat. Seven of the nine machines work this way.
- Cylindrical surfaces come from the wheel swing angle combined with CNC travel along X and Y. The geometry has nothing in common with the spherical case, which is why CG-140 is its own machine rather than an option on another one.
- Lỗ khoan are cut by a 30,000 rpm electric spindle working the inside wall of a ring or window — a separate operation that BG-50 runs unattended once the fixture is clamped.
This equipment is built for precision optics manufacturing. It is not for architectural glass, not for mirror shops, and not for ophthalmic Rx laboratories — if that is the work, we are the wrong supplier and would rather say so before you send a drawing.
Where an optical lens grinding machine sits in the line
Generating is one station of six. What you choose here changes what the next two stations have to do.
- Before: blanks are sawn from ingot or block on a closed-loop diamond wire saw. Kerf and edge chipping at that stage set the allowance this step has to remove.
- After: the generated surface goes to fine grinding and polishing, where the swing geometry — upper swing for concave, lower swing for convex — decides the figure.
- Then: outside diameter and optical axis are settled at edging and centering, the last mechanical step before coating.
- All of it together: the complete lens fabrication line, including loading, stacking and in-line inspection, laid out as one proposal with cycle times.
An optical lens grinding machine bought on diameter alone tends to surface as a bottleneck two stations later. If the line is being planned rather than patched, tell us the part and the annual volume and we will lay out all six steps — the machines in this step are also listed by process on the equipment overview.
What do buyers ask before they choose?
Can one machine cover Ø4 to Ø120 mm?
No. Chucking, spindle power and stroke all scale with the part. Shops running that whole span normally pair a small bowl-fed automatic with one larger manual or CNC generator rather than compromise on a single frame.
How much allowance should be left for polishing?
It depends on the material and the figure specification, so it is agreed from your drawing. The generated surface has to be good enough that the polishing cell corrects figure rather than removes damage.
Is a manual generator a false economy?
Not if the mix is wide and the runs are short. A manual optical lens grinding machine carries the same spindle accuracy class; what you give up is unattended running, not surface quality.
What has to be quoted besides the machine?
Diamond wheels and fixtures for your part range, destination voltage and CE configuration, freight, installation and training, and a first spare-parts set. These belong in the budget from the start.
How long does a changeover take?
On the automatic models it is a fixture and a program recall rather than a rebuild. The realistic figure for your specific parts comes out of the trial run, which is why we ask for two or three representative blanks.
Can the machine be integrated with loading equipment?
Yes — basket loading and stacking units feed the generating and polishing stations directly. They are specified with the line rather than bolted on afterwards, so the tray and basket formats match at every station.
Send the part — get a machine recommendation
You do not have to arrive at a model number on your own. Send a drawing, the material and the annual quantity, and you get back a specific optical lens grinding machine, a cycle time estimate and the trial parts to check it against.
- 1 · You send — drawing or sample, material, batch size and target cycle.
- 2 · We answer — model, wheel specification, feed stages and an estimated cycle time.
- 3 · We prove it — free trial run on your own blanks, parts returned with the process sheet.
- 4 · You decide — firm quotation including tooling, freight, installation and training.