
Máy Căn Lề Quang Học Lớn EG-185L
A máy tâm quang học cỡ lớn cho các chi tiết lên đến Ø185 mm. Đầu cặp cố định, xe dao mài servo trên trục X và Y, và bộ điều chỉnh micro côn để làm vuông cạnh mài mà không cần tháo máy.
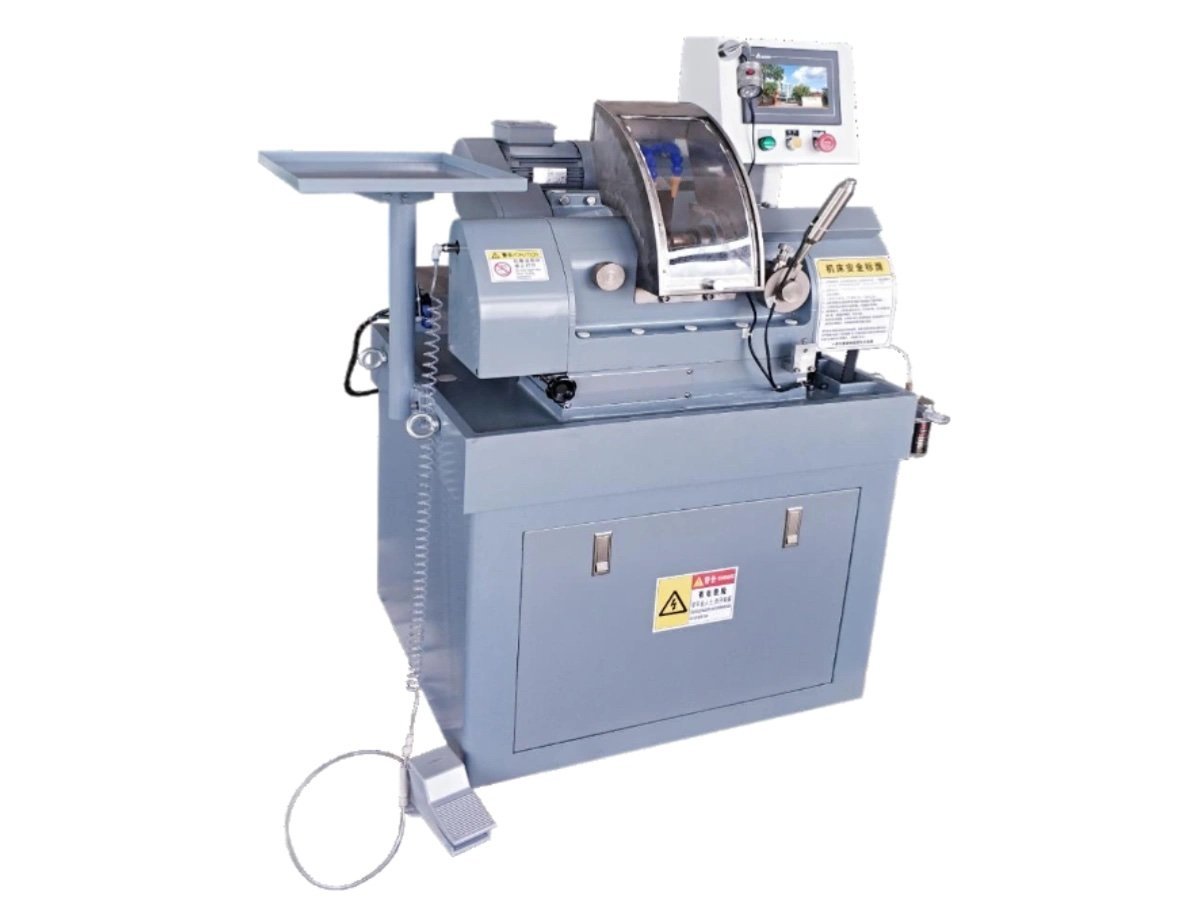
Điều gì thay đổi khi chi tiết lớn hơn
Căn chỉnh là bước làm cho trục quang của một thấu kính hoàn chỉnh và đường kính ngoài của thấu kính đó nằm trên cùng một đường thẳng. Cả hai mặt đều đã được đánh bóng khi chi tiết đến; điều còn thiếu là một gờ để ngàm có thể tin cậy. Công việc đó không thay đổi theo kích thước — nhưng gần như mọi thứ về cách thực hiện nó đều thay đổi, đó là lý do tại sao một máy căn chỉnh quang học lớn là một máy khác biệt chứ không chỉ là một máy lớn hơn.
Một chi tiết Ø180 mm có trọng lượng lớn hơn gấp mười lần so với chi tiết Ø30 mm, có cạnh mài dài hơn nhiều và được giữ trên các mâm cặp côn tương ứng lớn hơn và nặng hơn. Ba hệ quả theo sau, và đó là những gì một máy căn chỉnh quang học lớn phải được chế tạo dựa trên.
- Khối lượng xác định trục không được di chuyển. Ở đây, đầu cặp được cố định vào bệ máy và đầu mài di chuyển thay thế, trên các ray dẫn hướng X và Y
- Cạnh dài, do đó sai số góc biểu hiện dưới dạng côn. Một phần nhỏ của độ giữa mặt đá mài và trục chính có thể nhìn thấy trên một thấu kính nhỏ và rõ ràng trên một thấu kính lớn
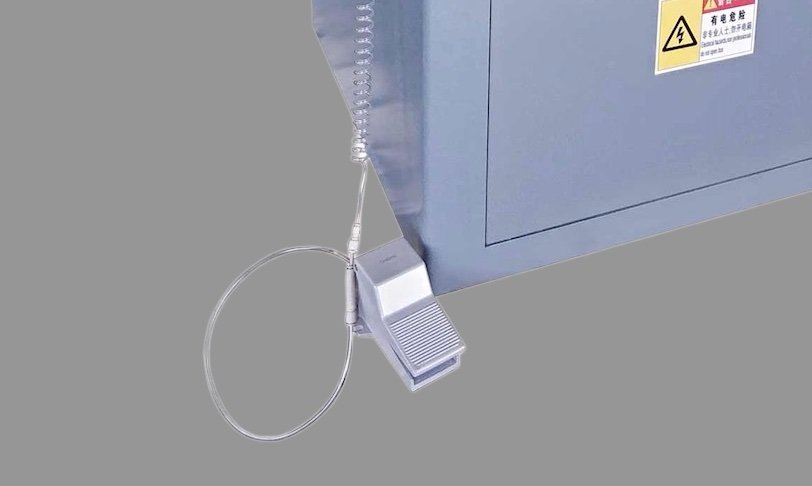
- Các chi tiết được nạp bằng tay. Cả hai tay của người vận hành đều đặt trên thấu kính, đó là lý do tại sao việc kẹp được điều khiển bằng bàn đạp chân thay vì nút bấm
Trước đó, các chi tiết có kích thước này được tạo hình trên Máy tạo đường cong thấu kính lớn SG-120 và hoàn thiện trên dải đánh bóng. Sau đó là tráng phủ và lắp ráp, những công đoạn chúng tôi không chế tạo.
Tại sao máy căn chỉnh quang học lớn cần điều chỉnh côn?
Bởi vì trên một cạnh dài, hai mặt của cùng một thấu kính có thể có hai đường kính khác nhau — và không có gì trong chu trình cho bạn biết điều đó đang xảy ra.
Lớp mài trên cạnh thấu kính là một hình trụ ngắn. Nó chỉ là một hình trụ thực sự nếu mặt làm việc của đá mài kim cương song song với trục mà chi tiết đang quay. Nếu một góc nhỏ xuất hiện, lớp mài sẽ trở thành hình nón: đường kính đo ở mặt trước và đường kính đo ở mặt sau sẽ không còn là cùng một số, và cạnh sẽ không còn vuông góc với ngàm trong khung.
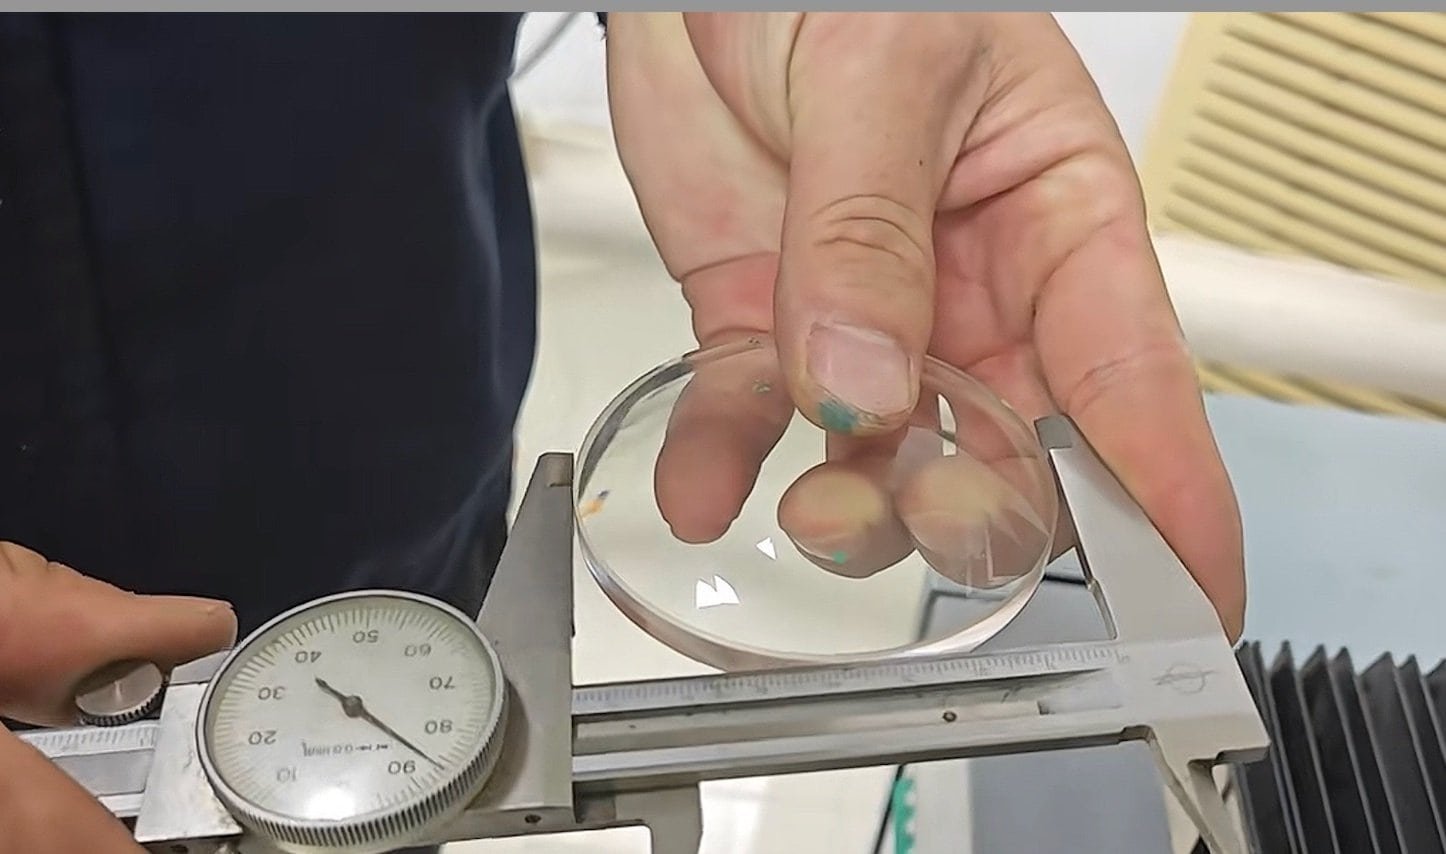
Góc này đến từ những điều thông thường — một viên đá mài bị mòn không đều, sự thay đổi độ dày của đá mài, một xe dao đã được tháo rời để bảo trì. Trên các chi tiết nhỏ, không ai nhận thấy, vì lớp mài chỉ dài vài milimet và sự khác biệt về đường kính vẫn nằm trong dung sai. Trên một chi tiết Ø150 mm với lớp mài 20 mm, cùng một góc sẽ tạo ra sự khác biệt mà bạn có thể đo bằng thước cặp.
Đây là lý do tại sao một máy căn chỉnh quang học lớn thuộc loại này có bộ điều chỉnh micro côn chuyên dụng trong cấu trúc cơ khí của đầu mài. Người vận hành điều chỉnh góc tại máy, trong quá trình sản xuất, dựa trên bằng chứng từ các chi tiết đang ra khỏi máy — thay vì đặt lịch hẹn bảo trì để điều chỉnh lại xe dao.
- Điều chỉnh tại máy — việc điều chỉnh là một phần của hoạt động bình thường, không phải là sửa chữa lớn
- Tốc độ nạp với độ lặp lại 0,001 mm — không có ích gì khi điều chỉnh độ côn trên một thanh trượt không thể quay lại vị trí cũ
- Giữ nguyên sau khi thay đá mài — một viên đá mài mới có nghĩa là một lần kiểm tra mới, và việc kiểm tra mất vài phút
Hãy hỏi bất kỳ nhà cung cấp máy căn chỉnh quang học lớn nào về cách điều chỉnh độ côn trên máy của họ. Nếu câu trả lời liên quan đến miếng đệm, nới lỏng đầu cặp, hoặc kỹ sư bảo trì, đó là câu trả lời về tần suất bạn sẽ phải thực hiện việc đó.
Làm thế nào để thấu kính nằm trên trục của chính nó?
Giống như trên mọi máy kẹp côn, và điều quan trọng là phải rõ ràng rằng không có gì trên máy căn chỉnh quang học lớn đo trực tiếp trục quang. Thấu kính được giữ chặt giữa hai mâm cặp côn — các hình nón rỗng có vành tiếp xúc với mỗi mặt được đánh bóng theo một vòng tròn — trên một trục giữ ren M20 × 1, ren phải ở đầu cố định và ren trái ở đầu di chuyển để khi quay sẽ siết chặt cả hai nửa.
Kẹp nhẹ, quay lên, và chi tiết trượt trên hai vành này cho đến khi đường nối tâm cong của chúng nằm dọc theo trục trục chính. Đó là vị trí duy nhất mà hai điểm tiếp xúc vành cân bằng. Sau đó, kẹp được siết chặt hoàn toàn và bánh xe tiến vào. Cùng một trục chính, chạy ở hai tốc độ:
| Step | Trục chính | Diễn biến |
|---|---|---|
| Căn chỉnh | Cao cấp | Kẹp nhẹ; vật liệu di chuyển trên vành chuông cho đến khi độ lệch tâm giảm |
| Mài | Phổ thông | Kẹp chặt; chi tiết được khóa trên trục quang học và cạnh được cắt |
| Truyền động trục giữ | Servo 750 W, 0–400 vòng/phút | Mô-men xoắn giữ ở mức thấp của dải, nơi cần thiết cho chi tiết nặng |
Trục chính thấu kính có thể cài đặt tự do từ 0 đến 400 vòng/phút, và cặp tốc độ phù hợp được tìm thấy trên các chi tiết thử nghiệm thay vì đọc từ sách hướng dẫn. Hình học của kẹp chuông được xem xét chi tiết hơn trên trang EG-120L, mô tả nguyên lý tương tự cho các chi tiết từ Ø5 mm.
Độ chính xác định tâm trên dòng máy này là khả năng cài đặt, không phải đo lường từng chi tiết. Nó được thiết lập bằng máy đo tâm trên các chi tiết đầu tiên của lô và sau đó lặp lại; không có phép đo vòng kín cho mọi chi tiết. Nếu quy trình chấp nhận của bạn yêu cầu một giá trị được ghi lại cho mỗi chi tiết, hãy cho chúng tôi biết trước khi bạn đặt hàng.
Bốn quyết định về cấu trúc và lợi ích của mỗi quyết định
Kiến trúc của máy định tâm quang học lớn này khác với máy nhỏ hơn trong dòng sản phẩm, và mọi sự khác biệt đều bắt nguồn từ trọng lượng của chi tiết.
Đầu máy cố định, đầu mài di chuyển
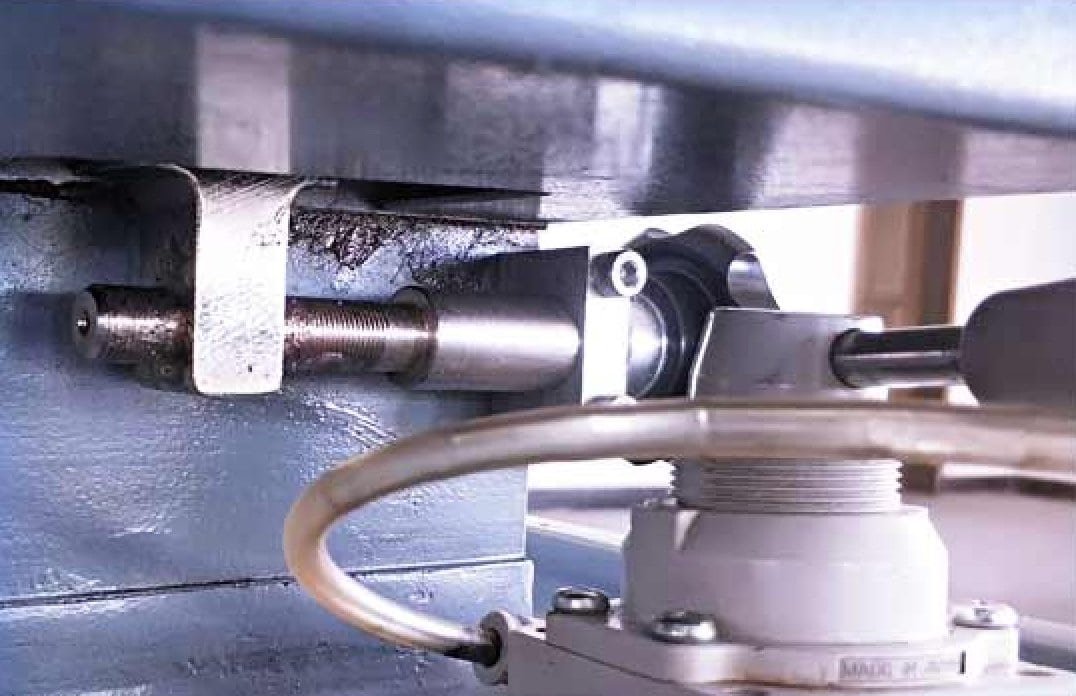
Trục giữ không di chuyển. Đầu mài thực hiện chuyển động thay thế, trên cấu trúc dẫn hướng X và Y được điều khiển bằng servo, vít me bi và khối trượt. Bất kỳ rung động nào của hệ thống cấp liệu đều không được truyền vào yếu tố xác định trục quang học.
Đường dẫn trượt ngâm dầu
Các đường dẫn xe chạy ngập dầu thay vì bôi mỡ. Lớp màng liên tục giữ cho ma sát đều dọc theo hành trình, điều này cho phép servo duy trì độ lặp lại 0,001 mm sau khi cấp liệu sau vài nghìn chu kỳ thay vì chỉ khi máy còn mới.
Động cơ mài gắn phía sau
Động cơ truyền động nằm phía sau đầu máy thay vì phía trên hoặc bên cạnh nó. Khối lượng được dồn về phía sau cấu trúc, đường chạy dây đai ngắn và rung động lẽ ra sẽ in lên bề mặt mài dài của máy định tâm quang học lớn được giảm thiểu ngay tại nguồn.
Kẹp bằng bàn đạp chân
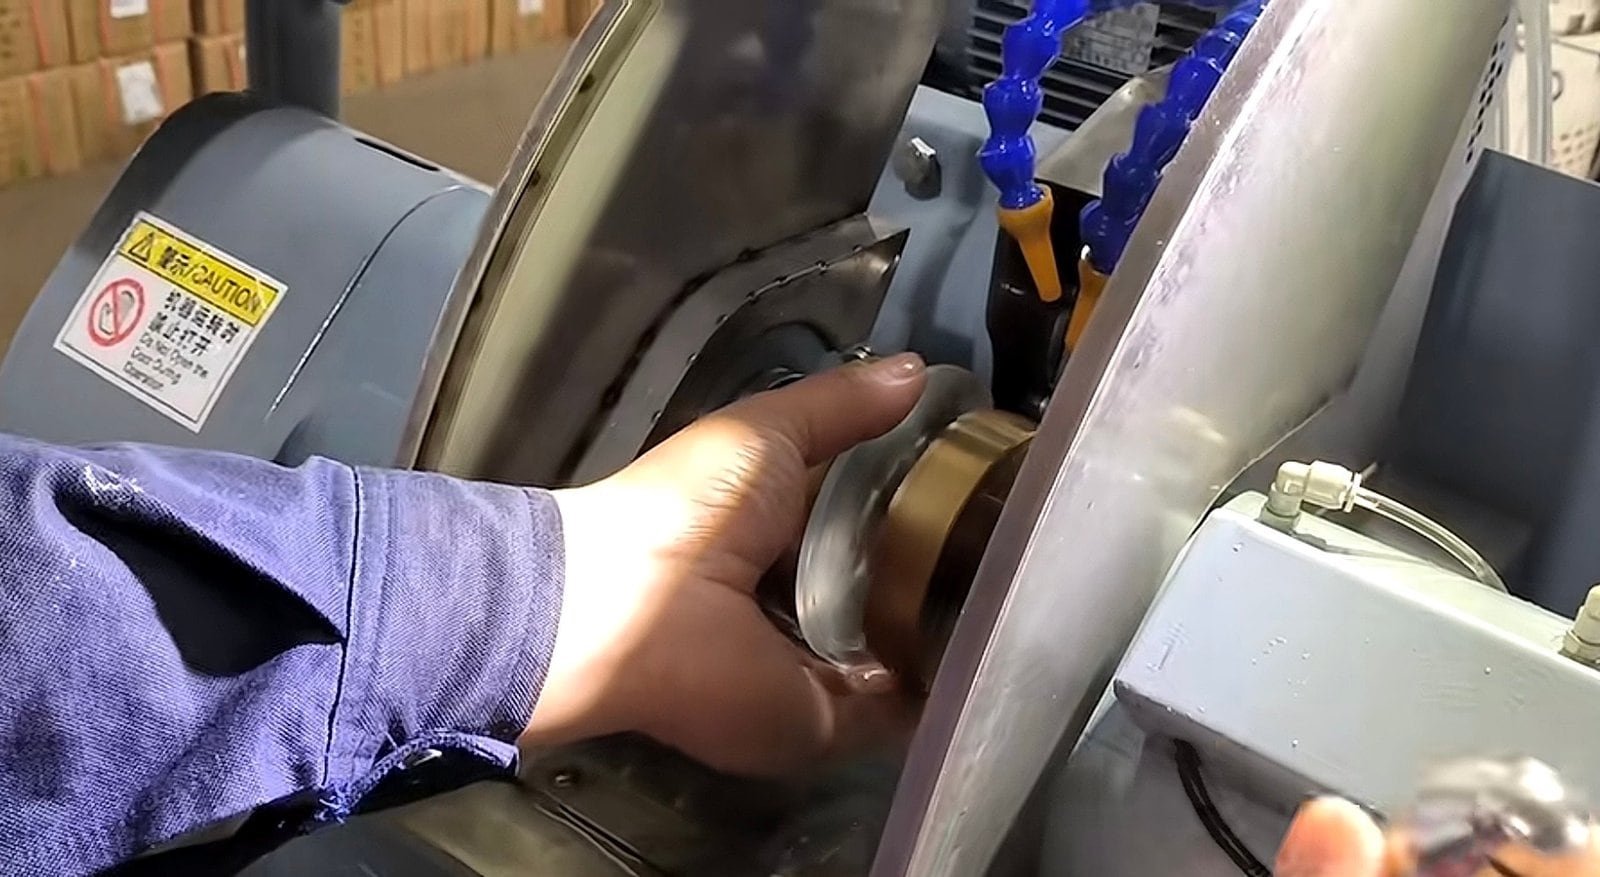
Một chi tiết Ø180 mm là vật thể cần hai tay. Bộ kẹp được kích hoạt bằng bàn đạp để người vận hành có thể giữ thấu kính vuông góc với cả hai chuông khi nó đóng lại, và chỉ nhả ra khi nó đã được giữ. Ngoài ra còn có tay cầm tích hợp để điều khiển jog và chu kỳ.

Hệ thống hỗ trợ vát mép kỹ thuật số thực sự giải quyết vấn đề gì
Các vát mép được cắt tại các vị trí mà máy biết. Tuy nhiên, độ dày của chi tiết là bất cứ thứ gì còn lại từ giai đoạn đánh bóng — và nó thay đổi từ chi tiết này sang chi tiết khác trong bất kỳ lô thực tế nào. Cắt cả hai vát mép ở các vị trí cố định và một chi tiết ở đầu dày của phân bố sẽ có một vát mép lớn hơn vát mép kia, mặc dù máy đã làm chính xác những gì được yêu cầu.
Hệ thống vát mép kỹ thuật số tùy chọn tham chiếu chi tiết thay vì máy, vì vậy hai vát mép có kích thước bằng nhau bất kể chi tiết đó nằm ở đâu trong phạm vi độ dày. Đây là lời phàn nàn phổ biến nhất về việc vát mép thủ công trên các chi tiết lớn và là lý do hệ thống tùy chọn này tồn tại.
| Option | Chức năng |
|---|---|
| Hệ thống vát mép kỹ thuật số | Giữ kích thước vát mép nhất quán khi độ dày chi tiết thay đổi trong lô; cũng có thể sử dụng để giám sát bước tự định tâm ly tâm |
| Bộ hiệu chỉnh khuôn | Hiệu chỉnh mâm cặp chuông tại chỗ, do đó vành bị mòn được sửa chữa thay vì thay thế |
Chức năng thứ hai ở hàng đầu tiên đó đáng được đề cập riêng. Tự định tâm thường là thứ bạn suy ra từ chi tiết hoàn chỉnh; với hệ thống kỹ thuật số được lắp đặt, bước căn chỉnh trên máy định tâm quang học lớn này có thể được quan sát khi nó xảy ra, biến việc cài đặt tốc độ ly tâm cho một chi tiết mới từ việc đoán mò thành một công việc 5 phút.

Có thể xử lý những vật liệu và kích thước chi tiết nào?
| Mục | Khả năng |
|---|---|
| Hoạt động | Cạnh ngoài đồng tâm với trục quang học, cộng với vát mép, trong một lần kẹp |
| Đường kính tròng kính | Ø50 – Ø185 mm |
| Độ dày bộ phận | Dưới 60 mm |
| Chi tiết mỗi chu kỳ | 1 — trục đơn, chi tiết đơn |
| Materials | Optical glass — máy này được chế tạo cho quang học thủy tinh |
| Cycle time | 20 – 2000 s, cài đặt theo chi tiết |
| Mài | Kim cương, Ø160 × 30H7 × 30T, độ dày làm việc 8–30 mm |
| Kiểm soát hình dạng cạnh | Chương trình mài cạnh đa giai đoạn cộng với điều chỉnh vi mô côn |
| Nạp liệu | Kẹp thủ công, bằng bàn đạp chân |
Nếu bản vẽ của bạn được ghi kích thước theo Khung ISO 10110, gửi kèm theo yêu cầu. Dung sai tâm và dung sai đường kính trên bản vẽ đó quyết định liệu máy định tâm quang học lớn này có phù hợp với công việc hay không — hơn là vật liệu.
Thông số kỹ thuật
Đối với các phần tử dưới Ø50 mm, và đối với sapphire và các chất nền siêu cứng khác, máy cần xem xét là EG-120L.
| Số trục chính | 1 trục |
| Dải đường kính thấu kính | Ø50 – Ø185 mm (chiều dày dưới 60 mm) |
| Thời gian làm việc cho mỗi chi tiết | 20 – 2000 s, cài đặt theo chi tiết |
| Ren trục chính giữ | M20 × 1 — Đầu cố định RH, đầu di chuyển LH |
| Tốc độ trục chính giữ | 0 – 400 vòng/phút, cài đặt tự do |
| Ổ đĩa quay trục chính giữ | Động cơ servo 750 W |
| Tốc độ trục bánh xe | 500 vòng/phút |
| Động cơ trục chính bánh xe | 750 W |
| Động cơ tiến bánh xe | Servo 400 W |
| Độ chính xác tiến bánh xe | 0,001 mm |
| Cấu trúc đầu bánh xe | Đường dẫn X / Y, servo với vít me bi và khối trượt, đường dẫn ngâm dầu |
| Bánh xe kim cương | Ø160 × 30H7 × 30T (dày 8 – 30 mm) |
| Dây đai dẫn động bánh xe | 6 rãnh poly-V, PJ711 |
| Bơm làm mát | 90 W |
| Điều chỉnh côn | Điều chỉnh vi mô cơ học, tiêu chuẩn |
| Bộ hiệu chỉnh khuôn | Optional |
| Hệ thống vát phụ trợ | Optional |
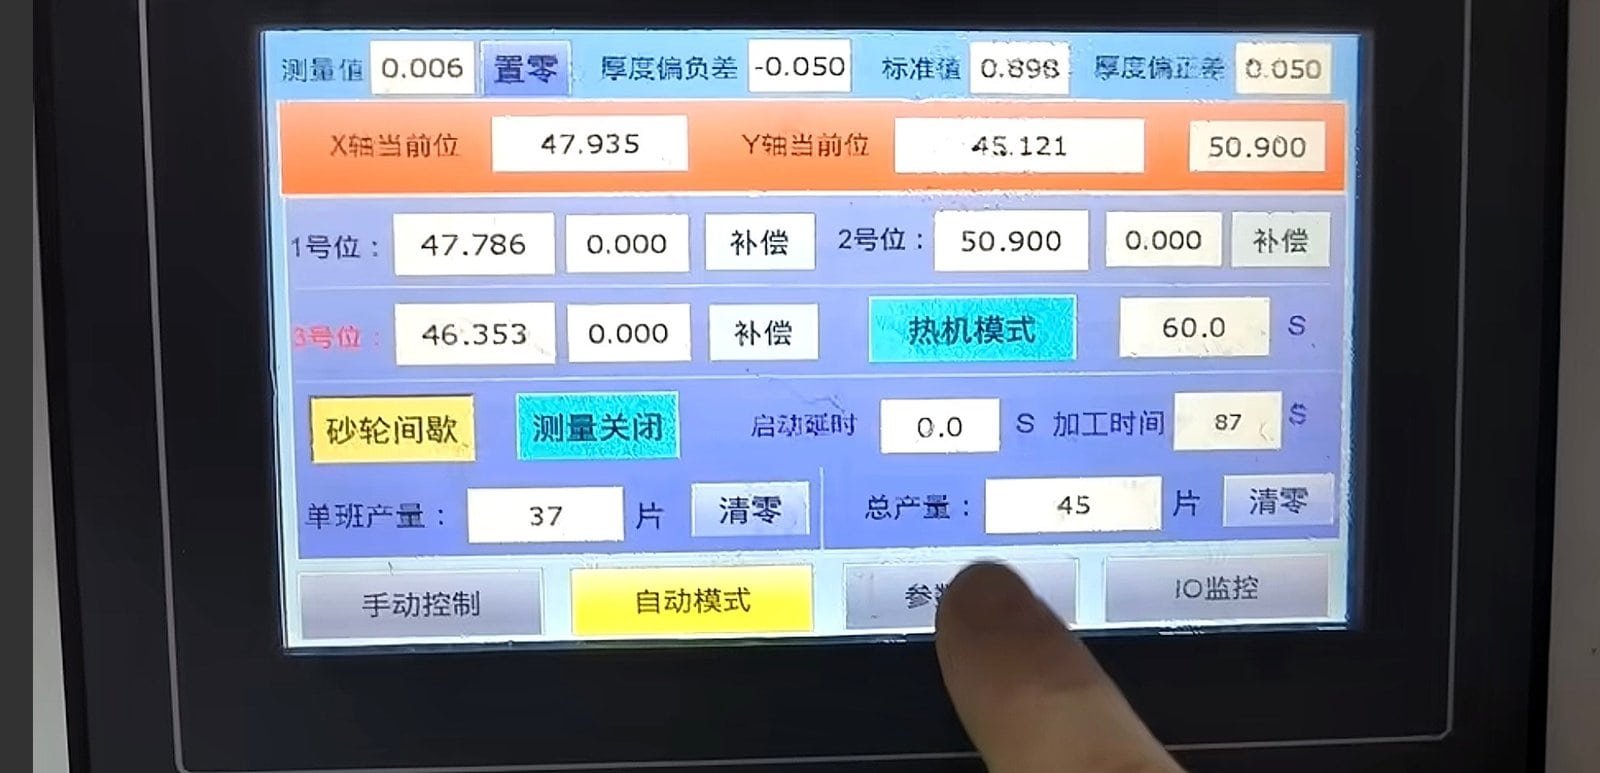
| Control | PLC với màn hình cảm ứng 7″ |
| Kích thước tổng thể (D × R × C) | 840 × 760 × 1260 mm |
| Tổng trọng lượng | khoảng 600 kg |
Các thành phần chính
Thương hiệu được chỉ ra để tham khảo. Các thành phần tương đương cùng loại hoặc cao hơn có thể được lắp đặt; hiệu suất đã nêu được duy trì trong mọi trường hợp.
| Component | Thương hiệu / tiêu chuẩn |
|---|---|
| PLC và HMI | Thương hiệu PLC cao cấp, màn hình cảm ứng màu 7″ |
| Động cơ servo và ổ đĩa | Thương hiệu servo cao cấp |
| Vòng bi trục chính bánh xe | Tiếp xúc góc, lớp P4, bộ ghép đôi |
| Đường dẫn tuyến tính | Thương hiệu chuyển động tuyến tính cao cấp |
| Vít bi | Thương hiệu trục vít bi cao cấp |
| Contactor và thiết bị điện | Thương hiệu điều khiển công nghiệp cao cấp |
Các cụm lắp ráp chính và chức năng của từng cụm
Bảy nhóm cấu thành nên máy định tâm quang học lớn này. Nếu có vấn đề cần chú ý tại xưởng, đây là thuật ngữ mà người vận hành của bạn và kỹ sư dịch vụ của chúng tôi sẽ sử dụng.
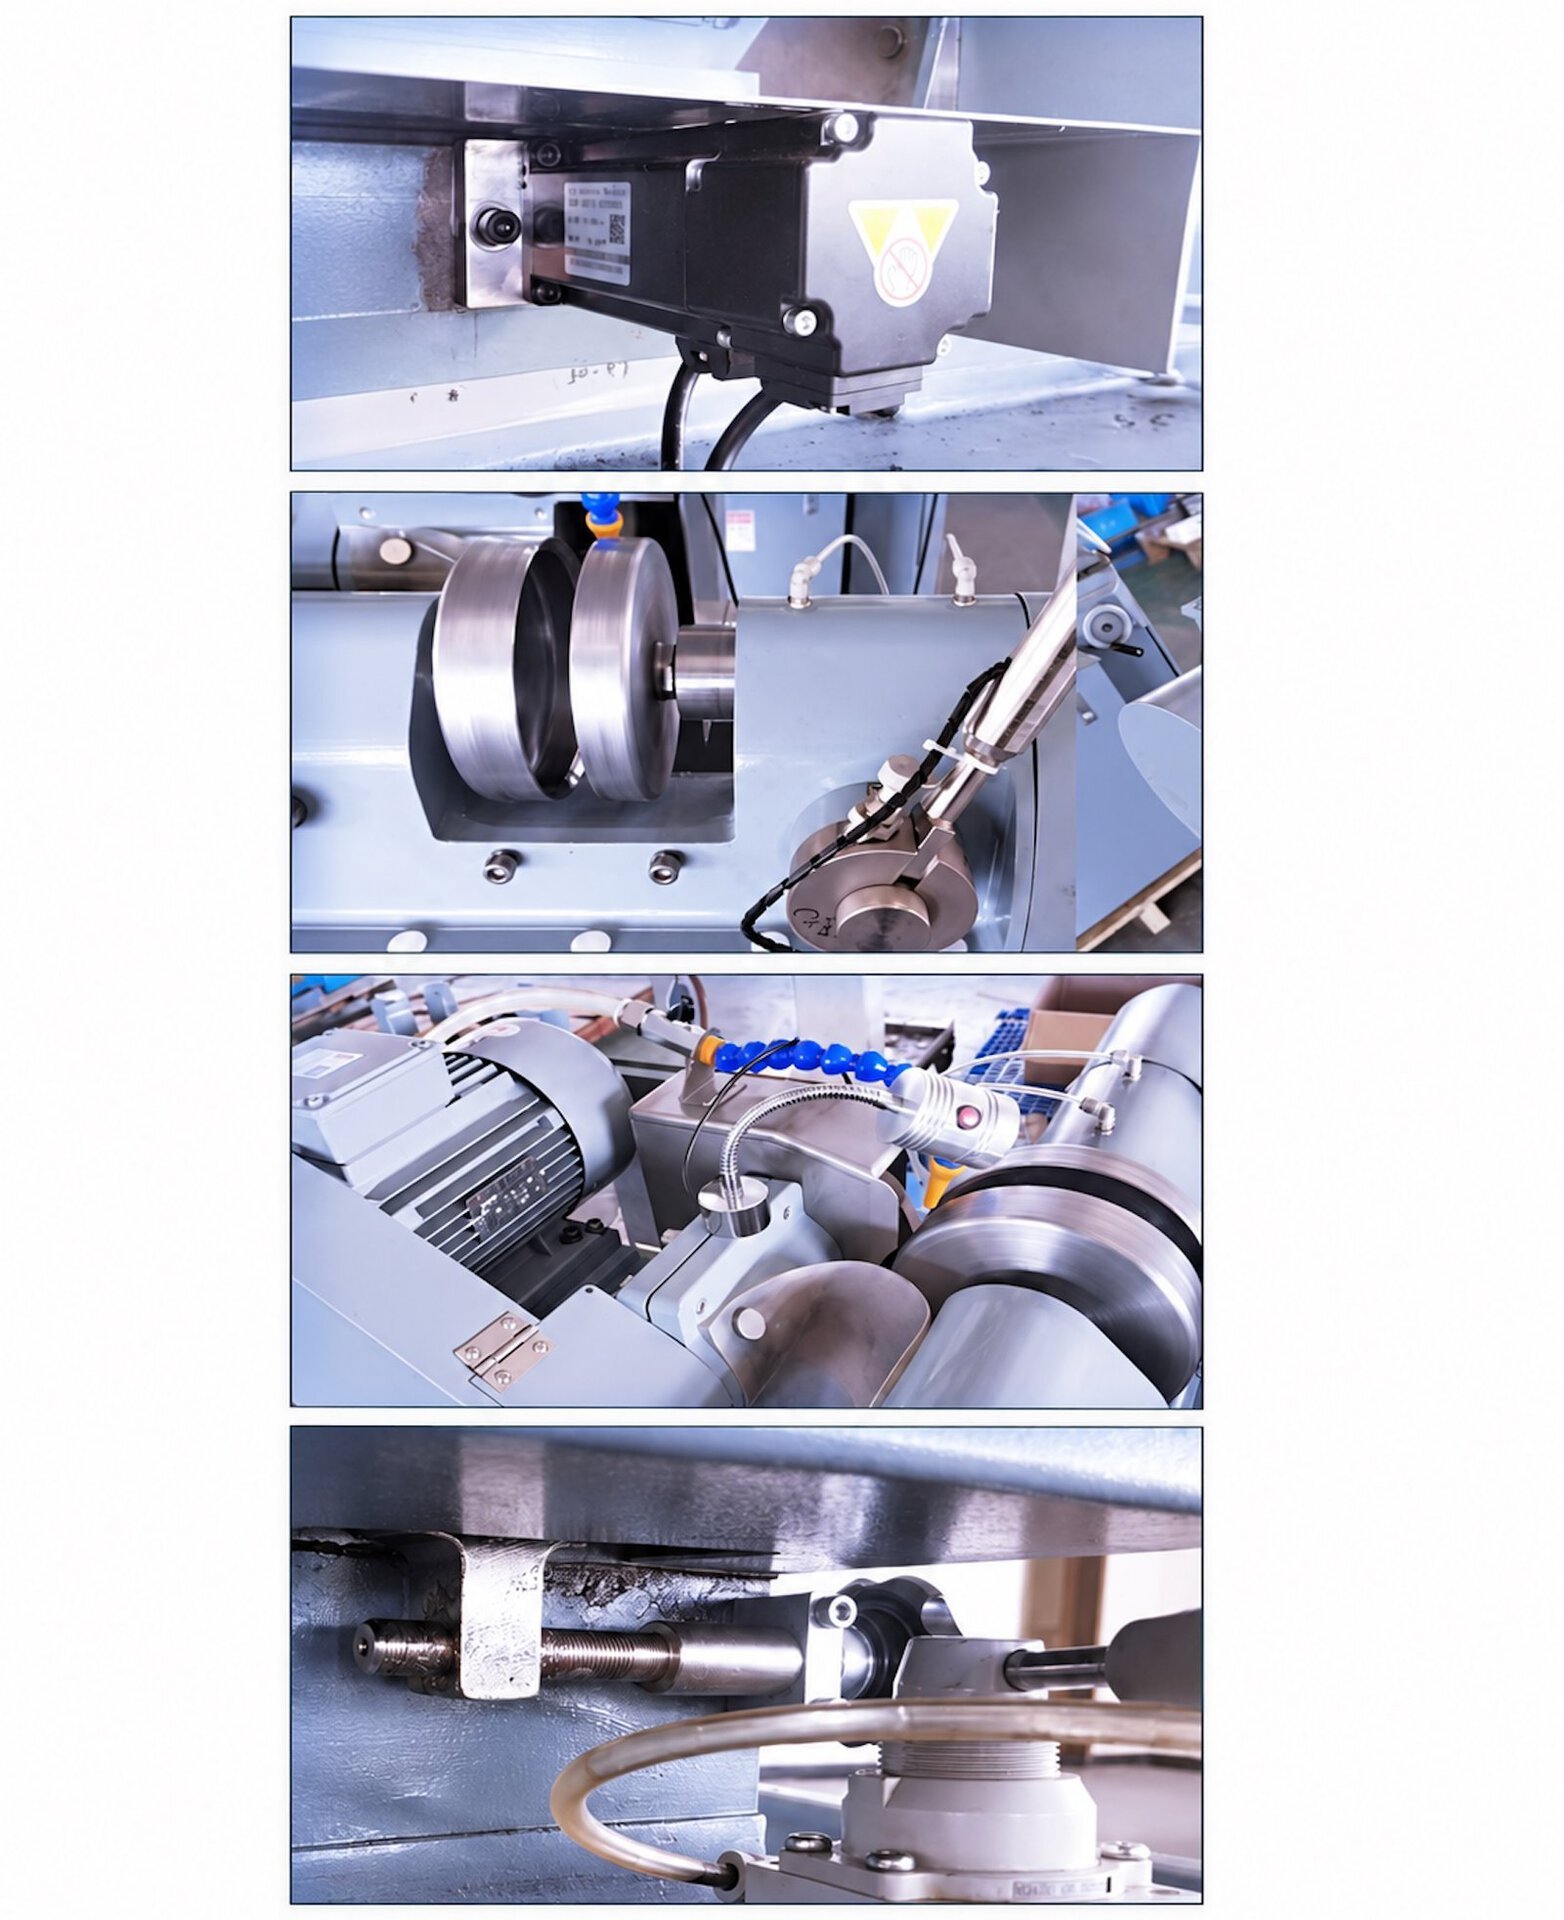
| Cụm lắp ráp | Function |
|---|---|
| Đầu máy cố định | Trục giữ gắn trên bệ mang mâm cặp chuông; chạy tốc độ căn chỉnh và mài dưới dẫn động servo |
| Bộ mâm cặp chuông | Kẹp hai phần, M20 × 1 RH và LH, kích thước theo đường kính chi tiết và bán kính của nó |
| Xe dao | Cấu trúc dẫn hướng X / Y trên servo, trục vít bi và khối trượt, chạy trên đường dẫn ngâm dầu |
| Đầu mài | Đá mài kim cương Ø160 ở 3.500 vòng/phút trên bộ ổ bi P4 phù hợp, động cơ gắn phía sau |
| Bộ điều chỉnh côn | Điều chỉnh vi cơ học làm cho mặt đá mài song song với trục của trục giữ |
| Nhóm bàn đạp và kẹp | Kẹp bằng chân với hai mức lực cần thiết cho trình tự căn chỉnh |
| Nhóm điều khiển | PLC, màn hình cảm ứng 7″ và tay cầm tích hợp, với bình chứa và tủ làm mát ở đế |
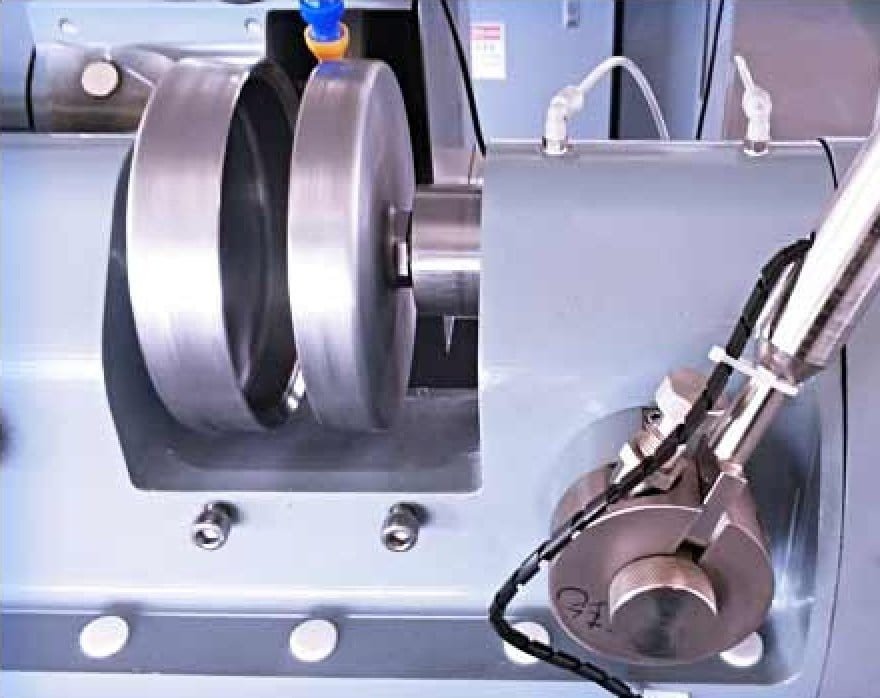
Khi nào bạn nên chọn một máy khác?
Bốn máy trong dòng sản phẩm của chúng tôi kẹp một thấu kính giữa các mâm cặp chuông và mài vành của nó, và cả bốn máy đều đặt nó lên trục quang học của chính nó trước tiên. Điều làm nên sự khác biệt của một máy định tâm quang học lớn không phải là cách nó tìm trục — mà là phạm vi kích thước mà nó xử lý, những gì xác định đường bao hoàn thiện và ai là người đặt bộ phận vào mâm cặp.
- Chi tiết dưới Ø50 mm — sử dụng Máy định tâm quang học CNC EG-120L, bắt đầu từ Ø1,8 mm, chạy hai trục servo và đi kèm với bộ che được cấp điện hoàn toàn kín
- Sapphire và các chất nền siêu cứng khác — cũng là EG-120L, được chỉ định cho chúng và có thể được đặt hàng với bộ truyền động đá mài tần số biến đổi
- Đường bao không tròn — hình vuông, hình chữ D và kính che được sao chép từ khuôn trên Máy mài cạnh biên dạng EG-80, hoặc trên máy tự động Tự động-EG-80. Cả hai đều định tâm bộ phận theo cách tương tự như máy này; khuôn là thứ quyết định hình dạng sau đó
- Nạp liệu bạn không bao giờ chạm vào — Tự động-EG-80 tự đặt từng thấu kính vào mâm cặp, lên đến Ø80 mm. Trên mức đó, bộ phận là vật thể hai tay và việc nạp liệu vẫn thủ công, đó là lý do tại sao máy này kẹp bằng bàn đạp
- Cạnh đánh bóng trên các tấm phẳng 2D và 2.5D — đó là đánh bóng ngoại vi, được thực hiện trên EP-220C
- Phôi chưa đánh bóng — chưa có trục quang học nào để tìm. Hoàn thiện cả hai mặt trước
Không dành cho kính kiến trúc hoặc trang trí, và không dành cho phòng thí nghiệm Rx nhãn khoa — đây là thiết bị sản xuất cho các chi tiết quang học chính xác, không phải để mài cạnh kính mắt.
Các Tổng quan về mài cạnh và định tâm So sánh tất cả những điều này song song nếu bạn vẫn đang xem xét bạn còn thiếu giai đoạn nào của dây chuyền.
Tiện ích, môi trường và an toàn
Nguồn điện, khí nén, chất làm mát, tải trọng sàn và điều kiện môi trường mà máy sẽ hoạt động được xác nhận với chúng tôi cho mỗi đơn hàng, cùng với các biện pháp an toàn và bảo vệ đi kèm. Các thông số này phụ thuộc vào điện áp và tần số tại địa điểm của bạn, vật liệu bạn đang xử lý và thị trường đích, vì vậy chúng tôi không công bố một bộ thông số duy nhất ở đây.
Vui lòng gửi cho chúng tôi các điều kiện tại địa điểm của quý vị cùng với yêu cầu của quý vị và chúng tôi sẽ gửi lại các yêu cầu về tiện ích và môi trường bằng văn bản, trước khi đặt hàng.
Trên một máy định tâm quang học lớn, đá mài kim cương và mâm cặp chuông đều là các bộ phận quy trình, được chọn cho phạm vi đường kính và bán kính bạn chạy. Chúng được báo giá riêng với máy.
Điều gì xảy ra sau khi máy được lắp đặt?
Các điều khoản tương tự áp dụng cho mọi máy chúng tôi vận chuyển, bất kể đi đâu trên thế giới.
| Thời gian bảo hành | 12 tháng kể từ khi chấp nhận cuối cùng |
| Phản hồi trong thời gian bảo hành | Phản hồi trong vòng 8 giờ · đề xuất giải pháp trong vòng 24 giờ · giải quyết vấn đề trong vòng 48 giờ, bao gồm mua sắm, lắp đặt và vận hành các bộ phận |
| Ngoài bảo hành | Dịch vụ và phụ tùng thay thế có sẵn trong suốt thời gian sử dụng của máy; hư hỏng do sử dụng sai hoặc vận hành bất thường sẽ tính phí |
| Chứng nhận | CE |
Thông số kỹ thuật có thể thay đổi do cải tiến thiết kế liên tục. Có thể có những khác biệt nhỏ ở một số bộ phận. Để có thông số kỹ thuật ràng buộc, vui lòng tham khảo xác nhận đơn hàng.
Xem máy đang hoạt động
Một máy định tâm quang học lớn được nạp bằng bàn đạp, căn chỉnh và mài cạnh dài theo các bước trên một thấu kính quang học.
01 — Nạp bằng bàn đạp, tự căn chỉnh, mài cạnh theo đường kính
Gửi một bản vẽ và một vài phôi
Một máy định tâm quang học lớn rất dễ bị chỉ định sai từ bảng dữ liệu, vì con số quyết định công việc không có trên bảng dữ liệu — đó là bộ điều chỉnh chuông. Hãy gửi cho chúng tôi một bản vẽ chi tiết với đường kính, cả hai bán kính, độ dày tâm và dung sai định tâm mà bạn phải tuân thủ, cùng với một vài bộ phận đã đánh bóng của riêng bạn.
Chúng tôi chạy thử, trả lại và gửi bảng quy trình cùng với báo giá. Bản chạy thử nghiệm miễn phí; bạn chịu cước vận chuyển cho phôi. Báo giá mặc định là FOB, với CNF và DDP có sẵn theo yêu cầu.
Bảo hành 12 tháng · chạy thử miễn phí trên phôi của bạn
Khách hàng quang học bao gồm Edmund Optics Và Coherent
Thiết bị và tài liệu liên quan:
- Máy định tâm quang học CNC EG-120L — Ø1,8–120 mm, kín, cho vật liệu sapphire và siêu cứng
- Dòng máy mài cạnh và định tâm — so sánh tất cả bốn máy
- Máy tạo đường cong thấu kính lớn SG-120 — giai đoạn tạo đường cong cho cùng kích thước chi tiết
- Dây chuyền sản xuất thấu kính quang học — sáu trạm kết nối như thế nào
- Toàn bộ dải thiết bị