
Machine de centrage optique grand modèle EG-185L
A machine de centrage optique de grande taille pour éléments jusqu'à Ø185 mm. Broche fixe, chariot de meule servo sur X et Y, et un micro-réglage conique qui met d'équerre le chant rectifié sans démonter la machine.
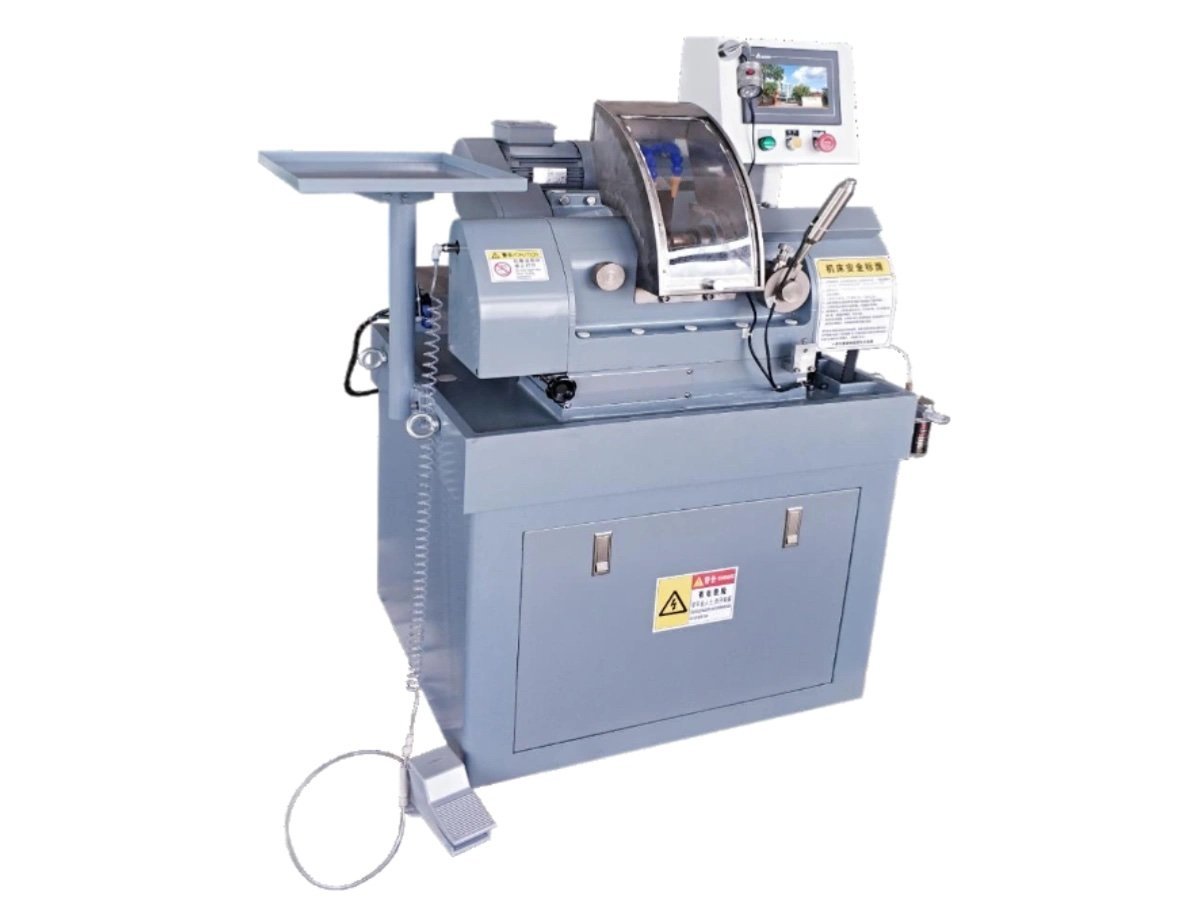
Ce qui change quand l'élément devient grand
Le centrage est l'étape qui fait coïncider l'axe optique d'une lentille finie et le diamètre extérieur de cette lentille. Les deux faces sont déjà polies lorsque la pièce arrive ; ce qui manque encore, c'est un rebord sur lequel le montage peut s'appuyer. Ce travail ne change pas avec la taille — mais presque tout ce qui concerne son exécution change, c'est pourquoi une grande machine de centrage optique est une machine différente plutôt qu'une machine plus grande.
Un élément de Ø180 mm pèse un ordre de grandeur de plus qu'un élément de Ø30 mm, a un chant beaucoup plus long à rectifier, et est maintenu sur des mandrins à cloche qui sont proportionnellement plus grands et plus lourds. Trois conséquences en découlent, et ce sont elles autour desquelles une grande machine de centrage optique doit être construite.
- La masse qui définit l'axe ne doit pas bouger. Ici, la broche est fixée au bâti et c'est la tête de rectification qui se déplace, sur des glissières X et Y
- Le chant est long, donc l'erreur angulaire se manifeste par un cône. Une fraction de degré entre la face de la meule et l'axe de la broche est invisible sur une petite lentille et évidente sur une grande
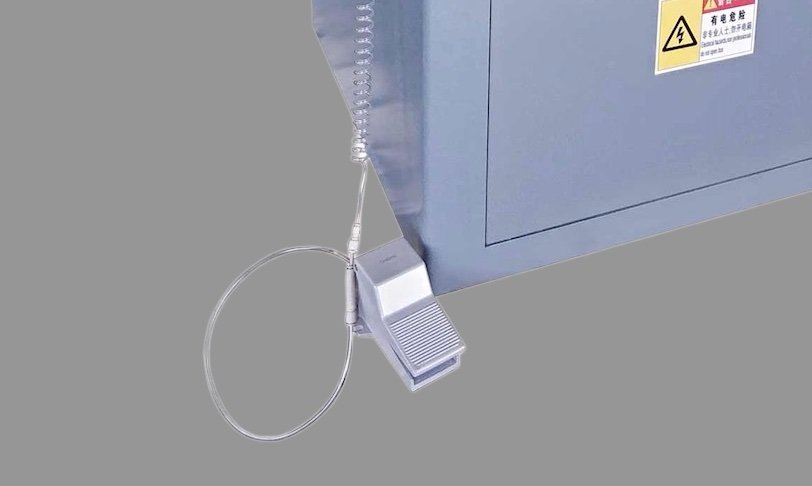
- Les pièces sont chargées à la main. Les deux mains de l'opérateur sont sur la lentille, c'est pourquoi le serrage se fait sur une pédale plutôt que sur un bouton
En amont, les éléments de cette taille sont générés sur la Génératrice de courbes pour grandes lentilles SG-120 et finis sur la gamme de polissage. En aval se trouvent le revêtement et l'assemblage, que nous ne fabriquons pas.
Pourquoi une grande machine de centrage optique a-t-elle besoin d'un réglage conique ?
Parce que sur un long chant, les deux faces de la même lentille peuvent présenter deux diamètres différents — et rien dans le cycle ne vous indique que cela se produit.
La portée rectifiée sur le chant d'une lentille est un court cylindre. Ce n'est un vrai cylindre que si la face de travail de la meule diamantée est parallèle à l'axe autour duquel la pièce tourne. Laissez un petit angle s'introduire et la portée devient un cône : le diamètre mesuré à la face avant et le diamètre mesuré à la face arrière ne sont plus les mêmes, et le chant ne repose plus d'équerre dans une monture.
L'angle provient de choses ordinaires — une meule usée de manière inégale, un changement d'épaisseur de meule, un chariot qui a été démonté pour entretien. Sur les petits éléments, personne ne le remarque, car la portée fait quelques millimètres de long et la différence de diamètre reste de toute façon dans la tolérance. Sur un élément de Ø150 mm avec une portée de 20 mm, le même angle produit une différence que l'on peut mesurer avec un micromètre.
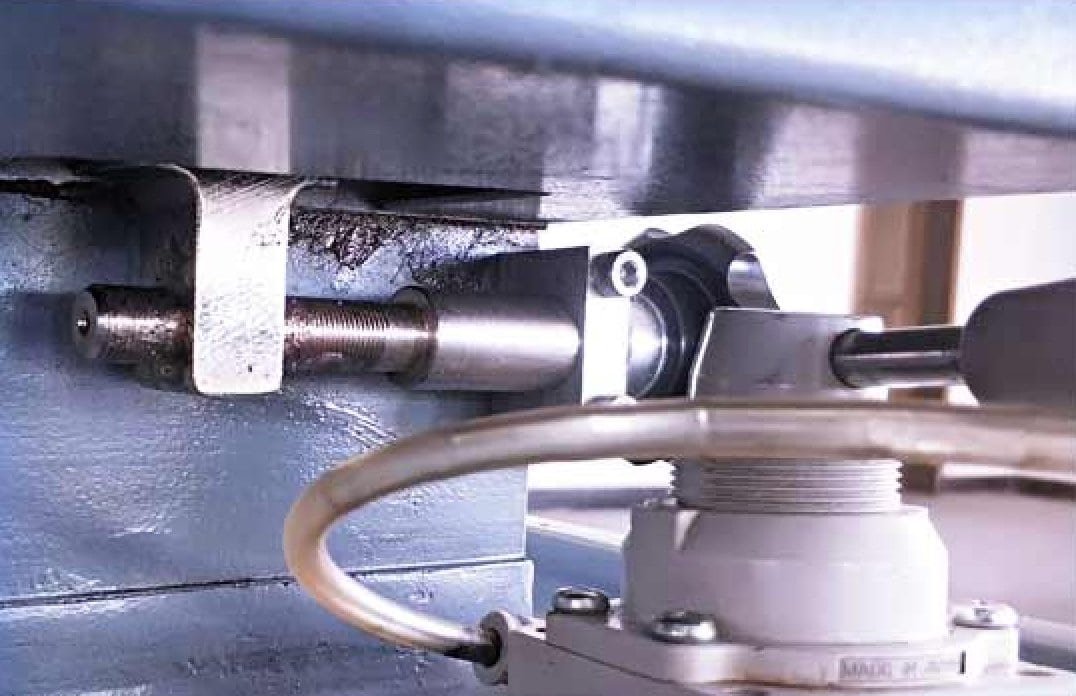
C'est pourquoi une grande machine de centrage optique de cette classe est équipée d'un micro-réglage conique dédié dans la structure mécanique de la tête de meule. L'opérateur corrige l'angle sur la machine, pendant la production, en se basant sur les pièces qui en sortent — au lieu de réserver une visite de maintenance pour re-caler un chariot.
- Réglé sur la machine — la correction fait partie du fonctionnement normal, pas d'une remise à neuf
- Avances avec une répétabilité de 0,001 mm — il est inutile de corriger un cône sur une glissière qui ne peut pas revenir au même endroit
- Maintien lors d'un changement de meule — une nouvelle meule implique une nouvelle vérification, et la vérification prend quelques minutes
Demandez à tout fournisseur d'une grande machine de centrage optique comment le cône est corrigé sur leur machine. Si la réponse implique des cales, le desserrage de la tête, ou un ingénieur de service, c'est votre réponse sur la fréquence à laquelle vous devrez le faire.
Comment la lentille se retrouve-t-elle sur son propre axe ?
De la même manière que sur toute machine à mandrin à cloche, et il est utile de préciser que rien sur une grande machine de centrage optique ne mesure directement l'axe optique. La lentille est prise en sandwich entre deux mandrins à cloche — cônes creux dont les bords touchent chaque face polie en cercle — sur une broche porte-pièce filetée M20 × 1, à droite à l'extrémité fixe et à gauche à l'extrémité mobile, de sorte que la rotation de fonctionnement serre les deux moitiés.
Serrez légèrement, mettez en rotation, et la pièce glisse sur ces deux jantes jusqu'à ce que la ligne joignant ses centres de courbure soit alignée avec l'axe de la broche. C'est la seule position où les deux contacts de jante sont équilibrés. Ensuite, la pince applique sa pleine force et la meule entre en action. La même broche, utilisée à deux vitesses :
| Step | Broche | Ce qui se passe |
|---|---|---|
| Alignement | Haut de gamme | Serrage léger ; l'élément migre sur les bords des cloches jusqu'à ce que le faux-rond s'annule |
| Rectification | Bas de gamme | Serrage complet ; la pièce est bloquée sur son axe optique et le bord est coupé |
| Entraînement du porte-pièce | Servomoteur 750 W, 0–400 tr/min | Couple de maintien en bas de la plage, là où une pièce lourde en a besoin |
La broche de la lentille est réglable librement de 0 à 400 tr/min, et la bonne paire de vitesses est trouvée sur des pièces d'essai plutôt que lue dans un manuel. La géométrie de la pince cloche est étudiée plus en détail sur la page EG-120L, qui couvre le même principe pour les éléments de Ø5 mm.
La précision de centrage sur cette classe de machine est une capacité de réglage, pas une mesure par pièce. Elle est établie avec un centroscop sur les premières pièces d'un lot, puis répétée ; il n'y a pas de mesure de jauge en boucle fermée pour chaque élément. Si votre procédure d'acceptation nécessite une valeur enregistrée pour chaque pièce, dites-le avant de commander.
Quatre décisions structurelles, et ce que chacune vous apporte
L'architecture de cette grande machine de centrage optique est différente de celle de la plus petite de la gamme, et chaque différence remonte au poids de la pièce.
Tête fixe, tête de meulage mobile
La broche du porte-pièce ne bouge pas. La tête de meulage porte le mouvement à la place, sur une structure de guidage X et Y entraînée par servomoteur, vis à billes et blocs coulissants. Quelle que soit la vibration du système d'alimentation, elle n'est pas transmise à ce qui définit l'axe optique.
Glissières immergées dans l'huile
Les glissières du chariot fonctionnent inondées plutôt que graissées. Un film continu maintient le frottement uniforme sur toute la course, ce qui permet à un servomoteur de maintenir une répétabilité de 0,001 mm en avance après quelques milliers de cycles, plutôt que seulement lorsque la machine est neuve.
Moteur de meule monté à l'arrière
Le moteur d'entraînement est situé derrière la tête plutôt qu'au-dessus ou à côté. La masse va à l'arrière de la structure, la courroie est courte, et la vibration qui, autrement, s'imprimerait sur la longue portée rectifiée d'une grande machine de centrage optique est réduite à la source.
Serrage par pédale
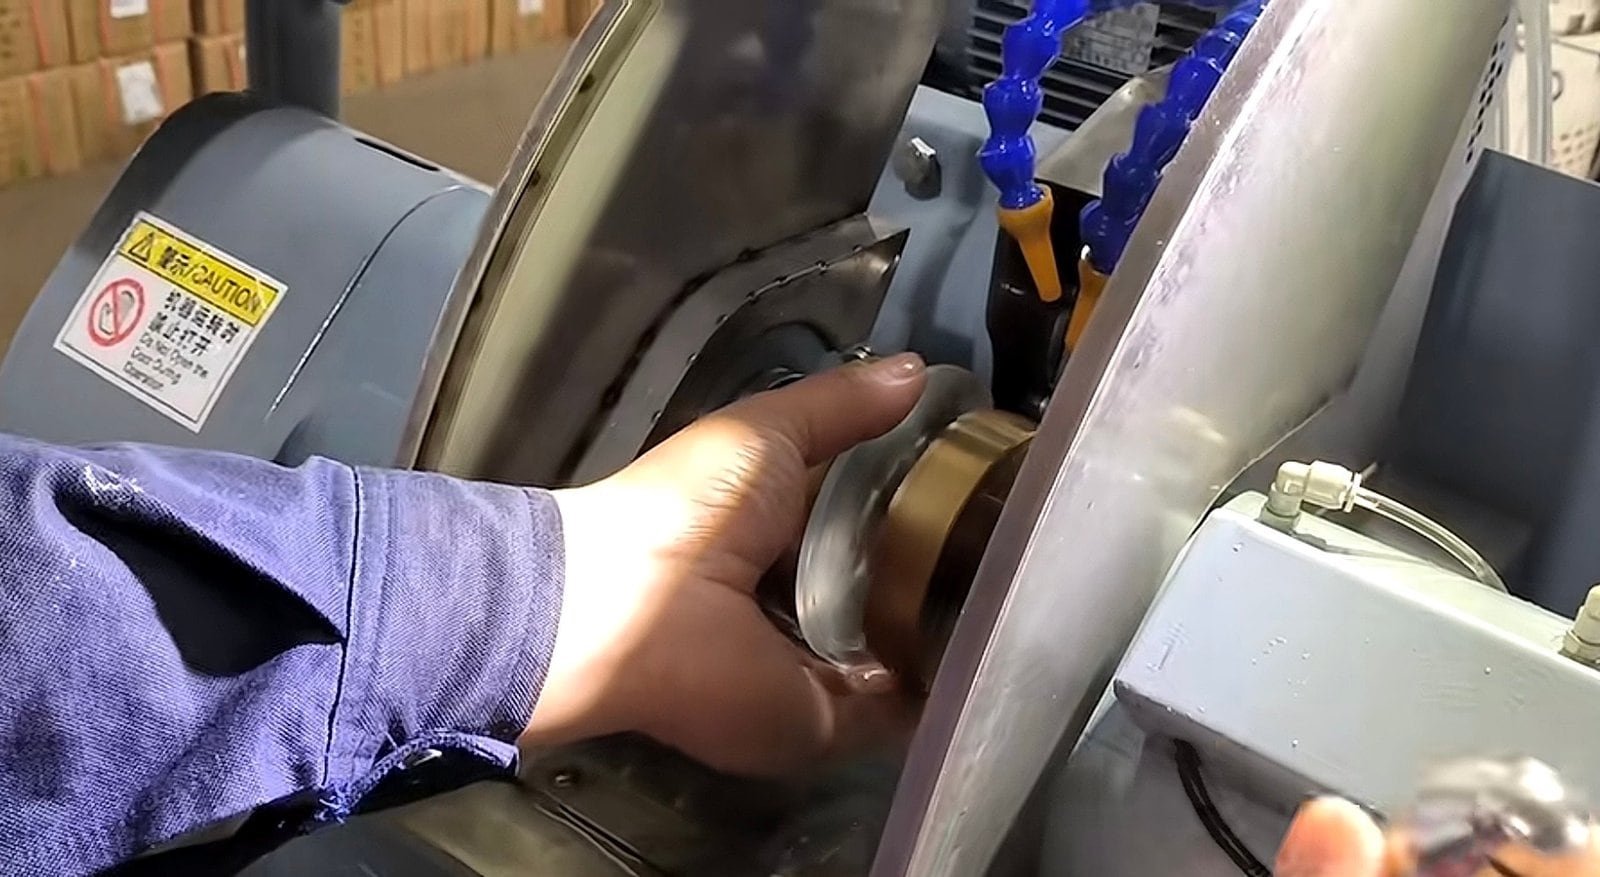
Un élément de Ø180 mm est un objet à deux mains. Le serrage est actionné par pédale afin que l'opérateur puisse maintenir l'objectif perpendiculaire aux deux cloches pendant qu'elle se ferme, et ne lâcher qu'une fois qu'il est maintenu. Il y a également une poignée intégrée pour le contrôle du jogging et du cycle.

Ce que l'aide au chanfreinage numérique résout réellement
Les chanfreins sont coupés à des positions que la machine connaît. L'épaisseur de la pièce, cependant, est ce que le stade de polissage a laissé — et elle varie d'un élément à l'autre dans n'importe quel lot réel. Coupez les deux chanfreins à des positions fixes et une pièce à l'extrémité épaisse de la distribution se termine avec un chanfrein plus grand que l'autre, même si la machine a fait exactement ce qu'on lui a demandé.
Le système de chanfreinage numérique en option référence la pièce au lieu de la machine, de sorte que les deux chanfreins sortent identiques, quelle que soit la position de cet élément dans la plage d'épaisseur. C'est la plainte la plus courante concernant le chanfreinage manuel sur de grands éléments, et c'est la raison pour laquelle l'option existe.
| Option | Ce qu'il fait |
|---|---|
| Système de chanfreinage numérique | Maintient la taille du chanfrein constante lorsque l'épaisseur de la pièce varie dans un lot ; utilisable également pour surveiller l'étape d'auto-centrage centrifuge |
| Correcteur de montage | Redresse les mandrins cloches in situ, de sorte qu'un bord usé est dressé plutôt que remplacé |
La deuxième fonction de cette première ligne mérite une phrase à elle seule. L'auto-centrage est normalement quelque chose que vous déduisez de la pièce finie ; avec le système numérique installé, l'étape d'alignement sur cette grande machine de centrage optique peut être observée pendant qu'elle se produit, ce qui transforme le réglage de la vitesse centrifuge pour un nouvel élément de devinette en un travail de cinq minutes.

Quels matériaux et quelles tailles de pièces peut-elle traiter ?
| Article | Capacité |
|---|---|
| Opérations | Chant de diamètre extérieur concentrique à l'axe optique, plus chanfreinage, en un seul serrage |
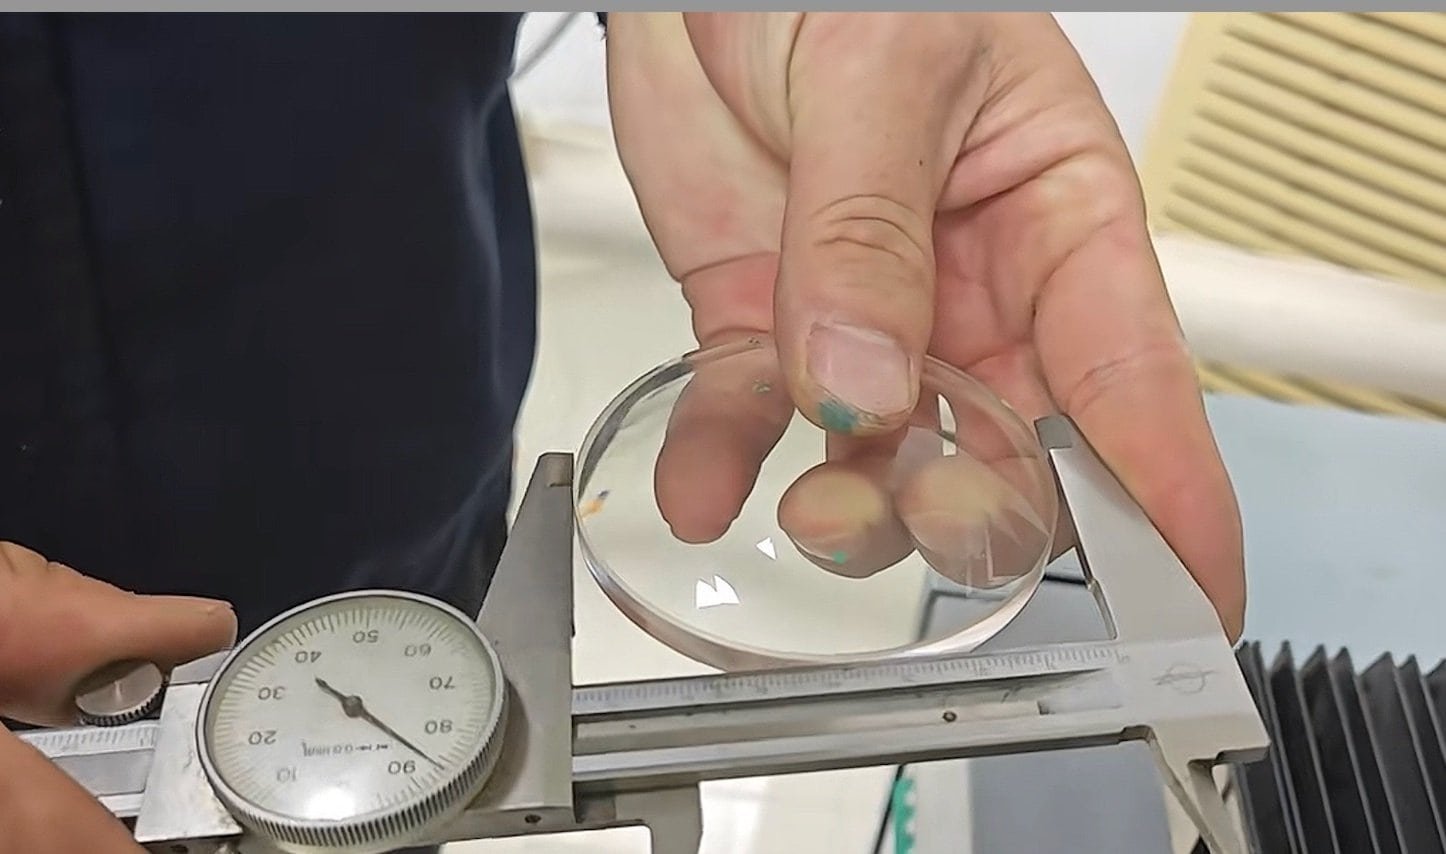
| Diamètre de lentille | Ø50 – Ø185 mm |
| Épaisseur de la pièce | Moins de 60 mm |
| Pièces par cycle | 1 — broche unique, élément unique |
| Matériaux | Optical glass — cette machine est conçue pour les optiques en verre |
| Durée du cycle | 20 – 2000 s, réglé par pièce |
| Meule | Diamant, Ø160 × 30H7 × 30T, épaisseur de travail de 8–30 mm |
| Contrôle de la géométrie du bord | Programme de dressage multi-étapes plus micro-réglage conique |
| Chargement | Serrage manuel, par pédale |
Si vos dessins sont cotés selon le Cadre ISO 10110, envoyez-en un avec votre demande. La tolérance de centrage et la tolérance de diamètre sur ce dessin décident si cette grande machine de centrage optique est de la bonne classe pour le travail — plus que le matériau.
Spécifications techniques
Pour les éléments de moins de Ø50 mm, et pour le saphir et autres substrats superdurs, la machine à considérer est la EG-120L.
| Nombre de broches | 1 axe |
| Plage de diamètre de lentille | Ø50 – Ø185 mm (épaisseur inférieure à 60 mm) |
| Temps de travail par pièce | 20 – 2000 s, réglé par pièce |
| Filetage de la broche du porte-pièce | M20 × 1 — extrémité fixe à droite, extrémité mobile à gauche |
| Vitesse de la broche porte-pièce | 0 – 400 tr/min, réglable librement |
| Entraînement rotatif de la broche du porte-pièce | Servomoteur 750 W |
| Vitesse de broche de meule | 3 500 tr/min |
| Moteur de broche de meule | 750 W |
| Moteur d'avance de meule | Servo 400 W |
| Précision d'avance de meule | 0,001 mm |
| Structure de la tête de meule | Glissières X / Y, servo avec vis à billes et blocs coulissants, chemins lubrifiés à l'huile |
| Meule diamantée | Ø160 × 30H7 × 30T (épaisseur 8 – 30 mm) |
| Courroie d'entraînement de meule | Poly-V 6 nervures, PJ711 |
| Pompe de refroidissement | 90 W |
| Réglage du cône | Micro-réglage mécanique, standard |
| Correcteur de montage | Optional |
| Système de chanfreinage auxiliaire | Optional |
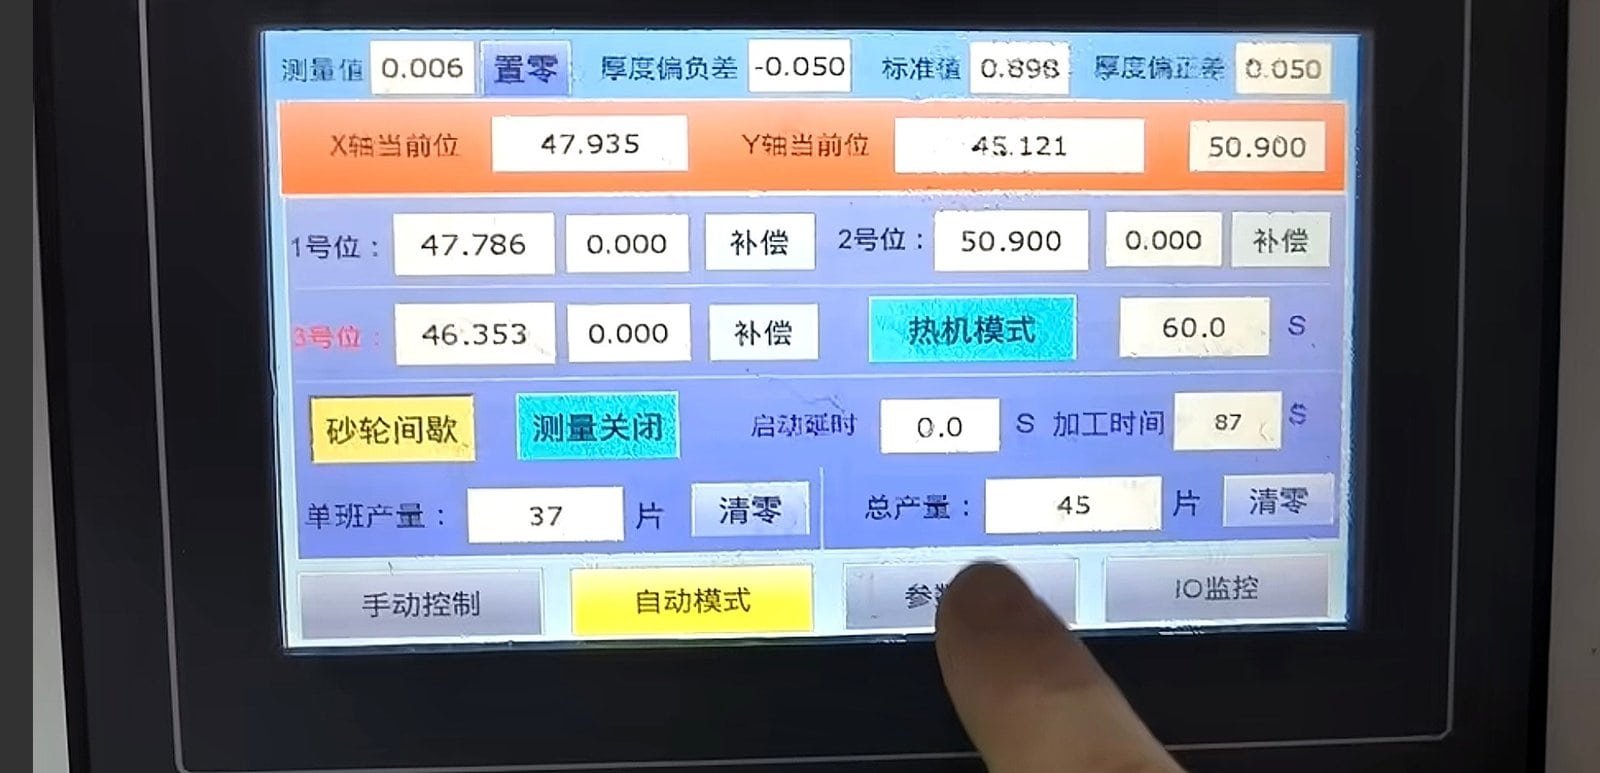
| Control | API avec écran tactile 7″ |
| Dimensions hors tout (L × l × H) | 840 × 760 × 1260 mm |
| Poids total | env. 600 kg |
Composants principaux
Les marques sont indiquées à titre de référence. Des composants équivalents de qualité égale ou supérieure peuvent être montés ; les performances indiquées sont maintenues dans tous les cas.
| Component | Marque / norme |
|---|---|
| API et IHM | Marque d'API haut de gamme, écran tactile couleur 7″ |
| Servomoteur et entraînement | Marque de servomoteur haut de gamme |
| Roulements de broche de meule | Roulements à contact oblique, classe P4, jeu appairé |
| Glissières linéaires | Marque haut de gamme de guidages linéaires |
| Vis à billes | Marque haut de gamme de vis à billes |
| Contacteurs et composants électriques | Marque haut de gamme de commande industrielle |
Assemblages principaux et leur fonction
Sept groupes composent cette grande machine de centrage optique. Si quelque chose nécessite une attention sur le terrain, voici le vocabulaire que votre opérateur et notre ingénieur de service partageront.
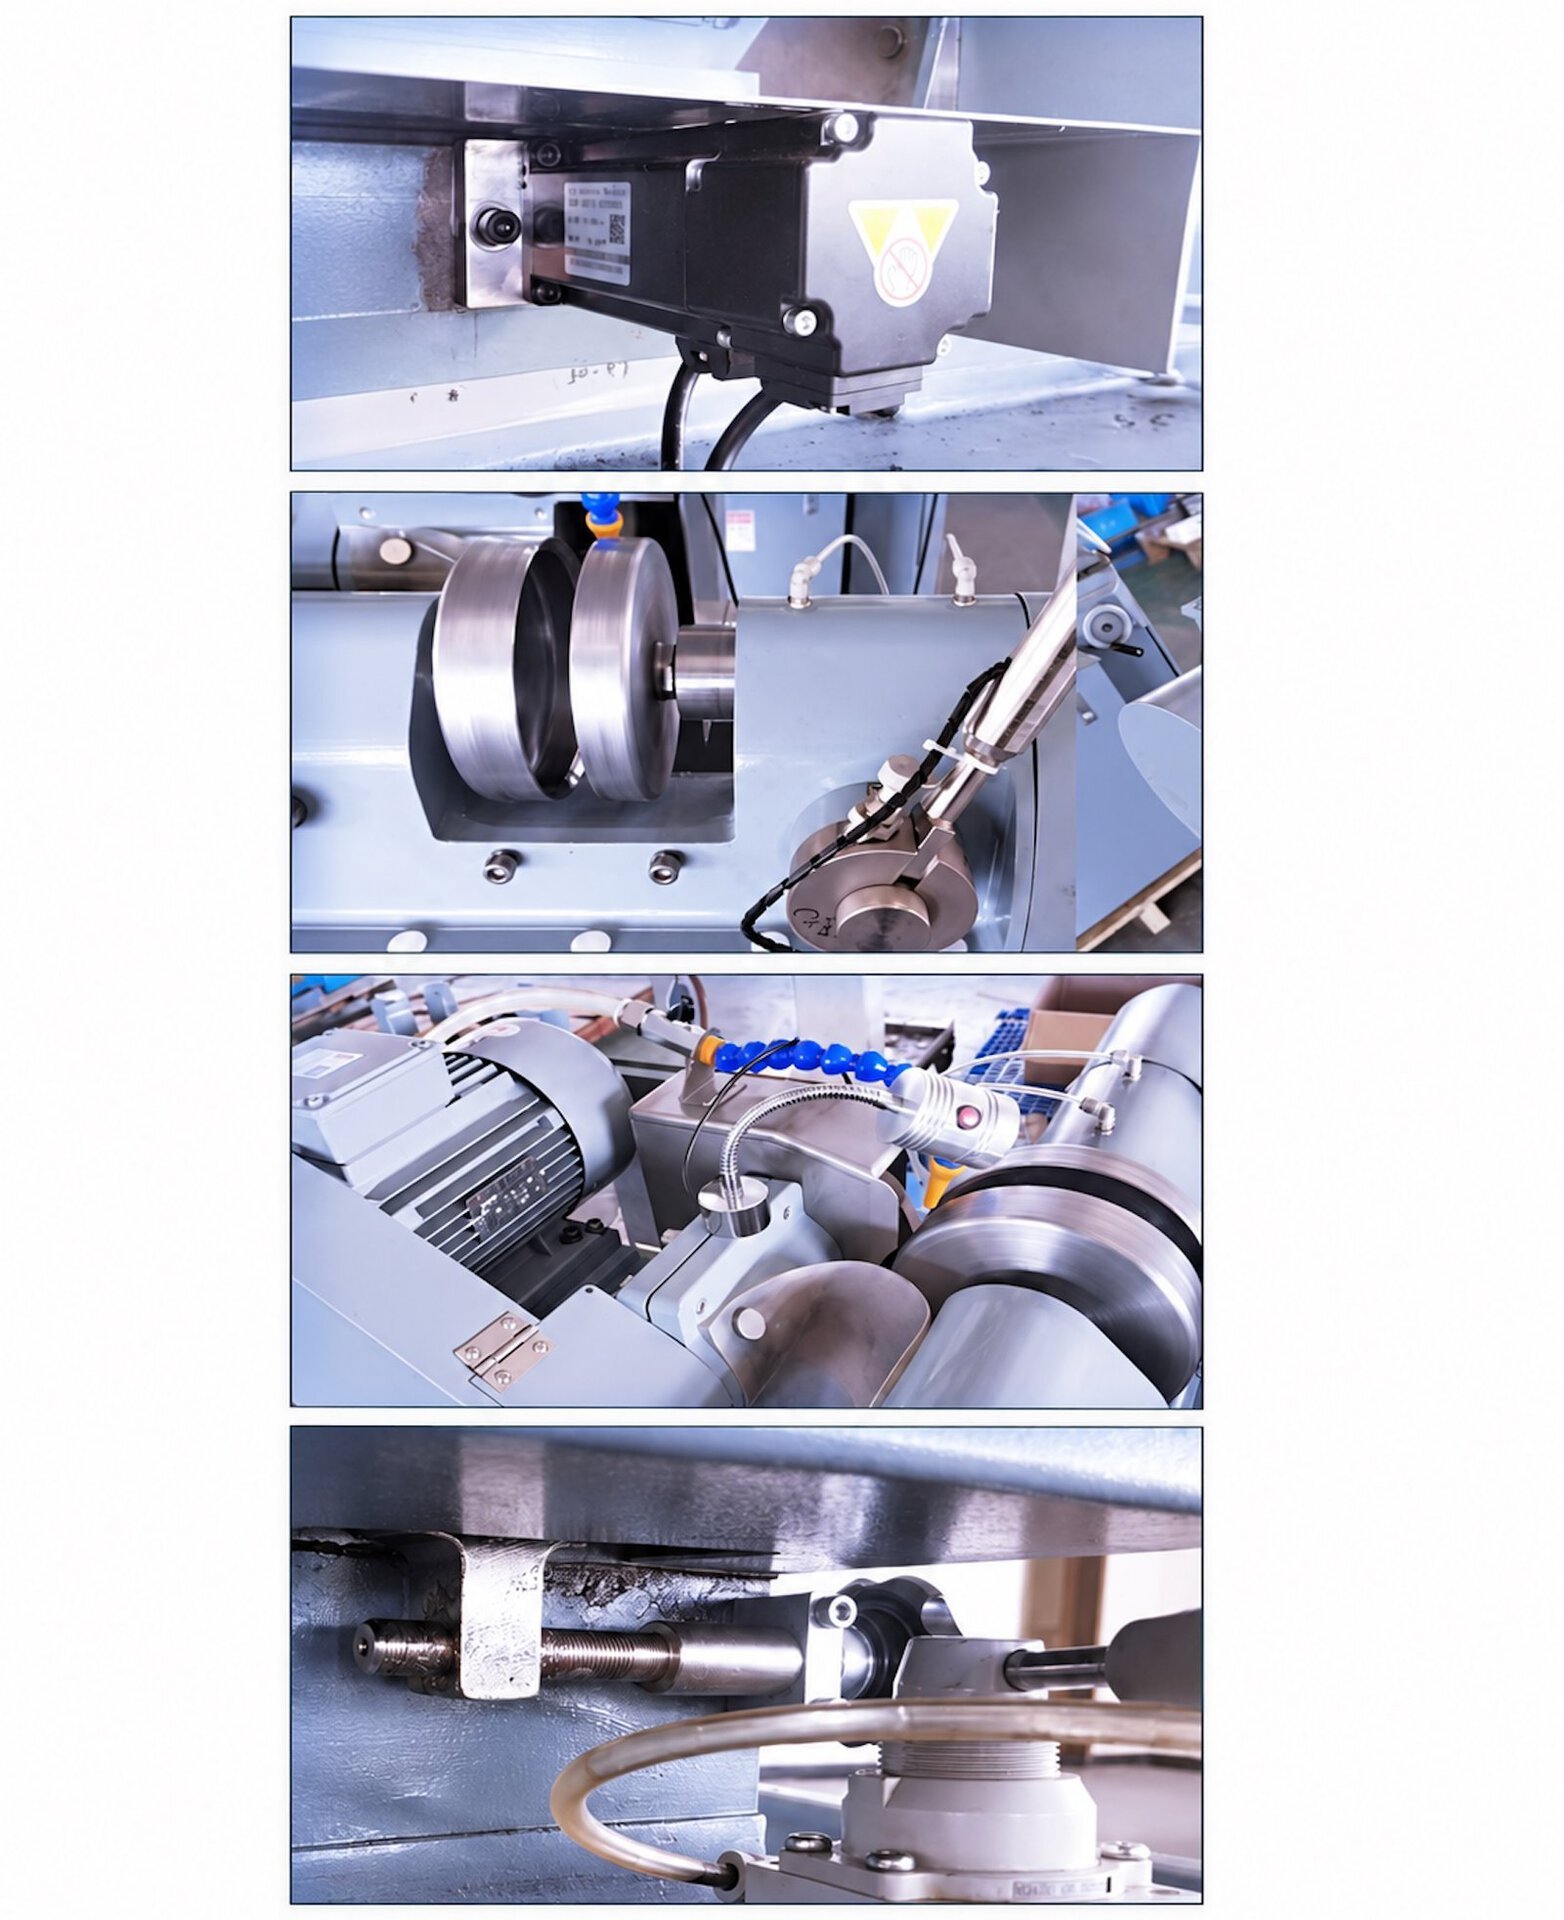
| Assemblage | Function |
|---|---|
| Broche fixe | Broche porte-mandrin montée sur le bâti, supportant les mandrins cloches ; assure les vitesses d'alignement et de meulage sous commande servo |
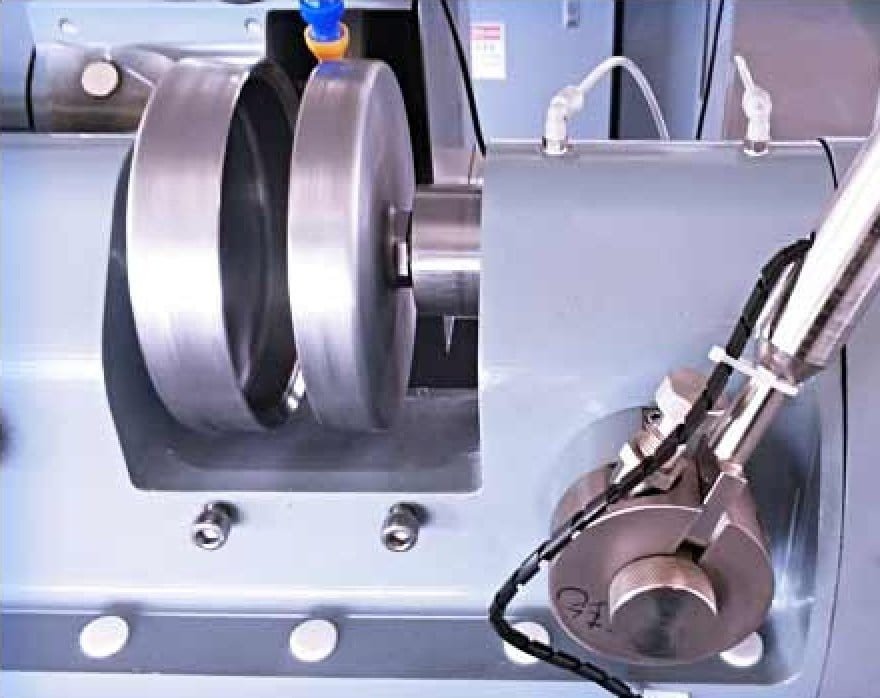
| Jeu de mandrins à cloche | Serrage en deux parties, M20 × 1 RH et LH, dimensionné au diamètre de l'élément et à ses rayons |
| Chariot de meule | Structure de glissières X / Y sur servo, vis à billes et blocs coulissants, fonctionnant sur chemins lubrifiés à l'huile |
| Tête de meule | Meule diamantée Ø160 à 3 500 tr/min sur un jeu de roulements P4 appairés, moteur monté à l'arrière |
| Réglage du cône | Réglage micrométrique mécanique mettant la face de la meule parallèle à l'axe de la broche du porte-pièce |
| Groupe pédale et serrage | Serrage actionné au pied avec les deux niveaux de force nécessaires à la séquence d'alignement |
| Groupe de commande | API, écran tactile 7″ et poignée intégrée, avec le réservoir de liquide de refroidissement et l'armoire dans la base |
Quand devriez-vous choisir une machine différente ?
Quatre machines de notre gamme serrent une lentille entre des cloches et en meulent le pourtour, et toutes les quatre la positionnent d'abord sur son propre axe optique. Ce qui distingue une grande machine de centrage optique, ce n'est pas la façon dont elle trouve l'axe — c'est la gamme de tailles qu'elle accepte, ce qui définit le contour fini, et qui met la pièce dans le mandrin.
- Éléments de moins de Ø50 mm — utiliser la Machine de centrage optique CNC EG-120L, qui commence à Ø1,8 mm, utilise des axes servo doubles et est livrée avec une protection motorisée entièrement fermée
- Substrats de saphir et autres substrats ultra-durs — également l'EG-120L, qui est spécifiée pour eux et peut être commandée avec un entraînement de roue à fréquence variable
- Contours non ronds — les carrés, les formes en D et les verres de couverture sont copiés d'un gabarit sur la Machine de rectification de bord de profil EG-80, ou sur la machine automatique Auto-EG-80. Les deux centrent la pièce de la même manière que cette machine ; la première est ce qui détermine la forme par la suite
- Chargement que vous ne touchez jamais — la Auto-EG-80 place chaque lentille dans le mandrin elle-même, jusqu'à Ø80 mm. Au-delà, la pièce est un objet à deux mains et le chargement reste manuel, c'est pourquoi cette machine serre via une pédale
- Bords polis sur panneaux plats 2D et 2.5D — il s'agit d'un polissage périphérique, effectué sur la EP-220C
- Bruts non polis — il n'y a pas encore d'axe optique à trouver. Finir d'abord les deux faces
Pas pour le verre architectural ou décoratif, et pas pour les laboratoires d'optique ophtalmique – il s'agit d'équipement de production pour des éléments optiques de précision, pas pour la rectification de lentilles de lunettes.
Le aperçu de la rectification et du centrage compare toutes ces machines côte à côte si vous déterminez encore quelle étape de la ligne vous manque.
Utilités, environnement et sécurité
L'alimentation électrique, l'air comprimé, le liquide de refroidissement, la charge au sol et les conditions ambiantes dans lesquelles la machine doit fonctionner sont confirmés avec nous pour chaque commande, ainsi que les dispositions de sécurité et de protection fournies avec celle-ci. Ces chiffres dépendent de la tension et de la fréquence de votre site, du matériau que vous traitez et du marché de destination, nous ne publions donc pas un seul ensemble ici.
Envoyez-nous les conditions du site avec votre demande et nous vous retournerons les exigences en matière d'utilités et d'environnement par écrit, avant que la commande ne soit passée.
Sur une grande machine de centrage optique, la meule diamantée et les mandrins à cloche sont tous deux des éléments de processus, choisis pour la plage de diamètres et les rayons que vous utilisez. Ils sont cotés séparément de la machine.
Que se passe-t-il après l'installation de la machine ?
Les mêmes conditions s'appliquent à chaque machine que nous expédions, où qu'elle soit livrée dans le monde.
| Période de garantie | 12 mois après acceptation finale |
| Réponse pendant la garantie | Réponse dans les 8 heures · solution proposée dans les 24 heures · problème résolu dans les 48 heures, y compris l'approvisionnement, l'installation et la mise en service des pièces |
| Hors garantie | Service et pièces de rechange disponibles pendant toute la durée de vie de la machine ; les dommages dus à une mauvaise utilisation ou à un fonctionnement anormal sont facturés |
| Certification | CE |
Les spécifications sont sujettes à modification en raison d'une amélioration continue de la conception. Des différences mineures peuvent survenir sur certaines pièces. Pour une spécification contraignante, reportez-vous à la confirmation de commande.
Voir la machine en fonctionnement
Une grande machine de centrage optique chargeant par pédale, alignant et prenant un long bord en passes étagées sur un élément en verre optique.
01 — Chargement par pédale, auto-alignement, rectification au diamètre
Envoyez un dessin et quelques ébauches
Une grande machine de centrage optique est facile à mal spécifier à partir d'une fiche technique, car le nombre qui décide du travail n'est pas sur la fiche technique — c'est le jeu de mandrins. Envoyez-nous un dessin d'élément avec le diamètre, les deux rayons, l'épaisseur centrale et la tolérance de centrage que vous devez respecter, ainsi que quelques pièces polies de votre propre fabrication.
Nous les exécutons, les retournons et envoyons la feuille de processus avec le devis. L'essai est gratuit ; vous couvrez le fret pour les bruts. Les devis sont FOB par défaut, avec CNF et DDP disponibles sur demande.
Garantie de 12 mois · essai gratuit sur vos propres bruts
Les clients optiques comprennent Edmund Optics et Coherent
Équipement et lectures connexes :
- Machine de centrage optique CNC EG-120L — Ø1,8–120 mm, fermé, pour le travail sur saphir et super-dur
- Gamme de machines de rectification et de centrage — comparaison des quatre machines
- Génératrice de courbes de lentilles de grande taille SG-120 — l'étape de génération pour les mêmes tailles d'éléments
- Ligne de fabrication de lentilles optiques — comment les six stations se connectent
- Gamme complète d'équipements