
Máy mài hai mặt
A máy mài hai mặt xử lý cả hai mặt của toàn bộ lô cùng một lúc, giữa hai đĩa quay ngược chiều, dưới một tải duy nhất máy có thể chứa số lượng bộ phận có đường kính lên tới Ø395 mm, dày từ 0,3 đến 30 mm.
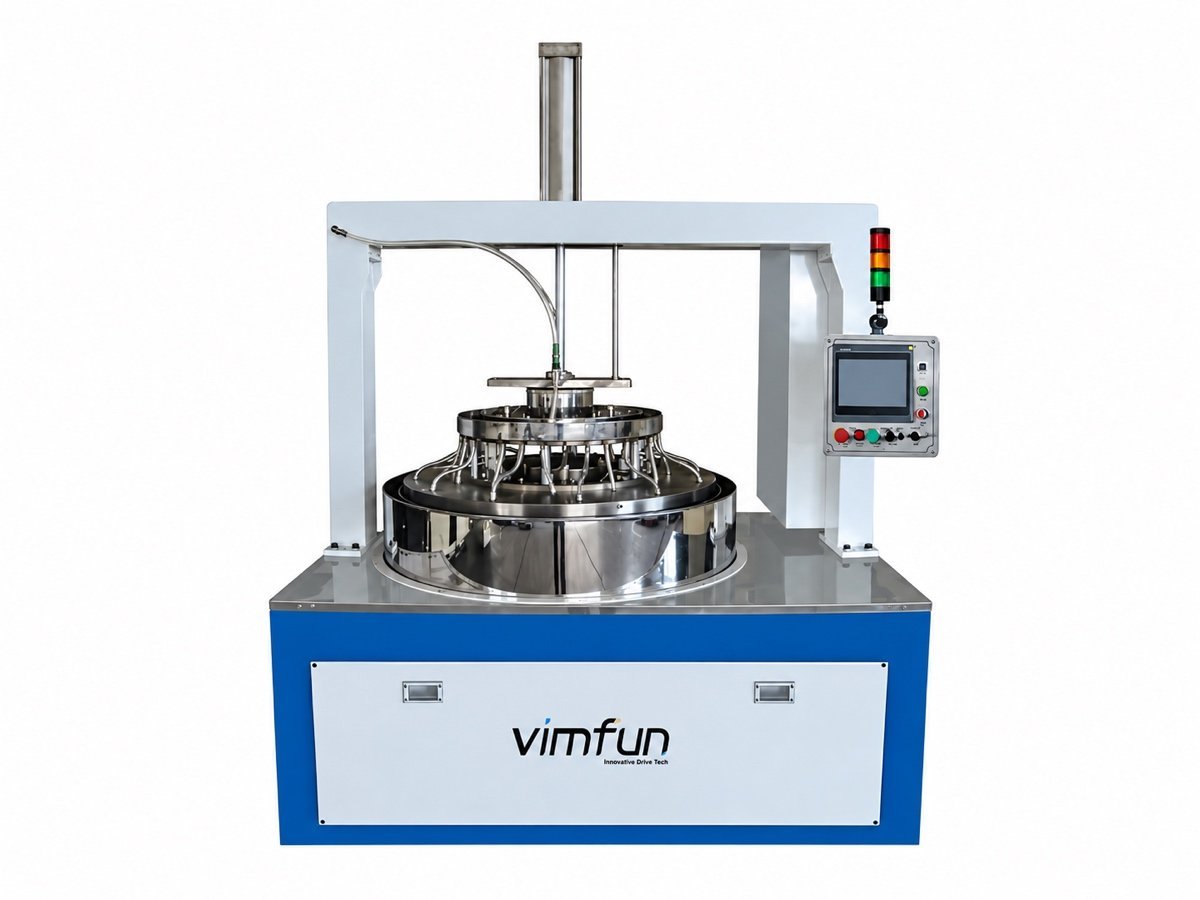
Máy theo lô, không phải máy theo bộ phận
Trên máy đánh bóng kiểu xoay, mỗi trục chính giữ một bộ phận và cung cấp áp lực riêng, hành trình riêng và dụng cụ riêng cho nó. Người vận hành có thể dựa vào một bộ phận và làm nhẹ nhàng với bộ phận tiếp theo. Năm mươi bộ phận là năm mươi quyết định nhỏ, và năm mươi cơ hội để chúng có kết quả khác nhau.
Mài làm đảo ngược điều đó. Hai mươi, năm mươi, tám mươi bộ phận nằm trong bộ mang hành tinh giữa đĩa trên và đĩa dưới. Tất cả chúng đều nhìn thấy cùng hai đĩa, cùng bùn mài và cùng một tải. Không bộ phận nào có thể được ưu tiên và không bộ phận nào có thể bị bỏ qua. Sự nhất quán về độ dày và độ song song ngừng là thứ mà một người nắm giữ và trở thành một thuộc tính của quá trình chạy — đó là toàn bộ ý tưởng mà máy mài hai mặt được xây dựng xung quanh.
Sự khác biệt đó quyết định máy nào thuộc về báo giá. Nếu yêu cầu ghi bộ phận này phải đạt R120 với độ dày tâm 3,2 mm, đó là công việc trên mỗi bộ phận cho các máy xoay trên dải đánh bóng. Nếu nó ghi 240 cửa sổ này phải đồng nhất với nhau và mỗi cửa sổ phải song song trong phạm vi vài giây cung, đó là công việc theo lô, và không có lượng chăm sóc trên mỗi bộ phận nào có thể đạt được với chi phí hợp lý.
Máy theo bộ phận làm cho một bộ phận đúng. Máy mài làm cho một lô đồng nhất.
Máy giữ cả hai mặt song song bằng cách nào?
Ba chuyển động và một áp lực. Không có gì trong hình học là khéo léo; điều làm cho nó hoạt động là không có bộ phận nào trong máy có vị trí ưu tiên trên đĩa.
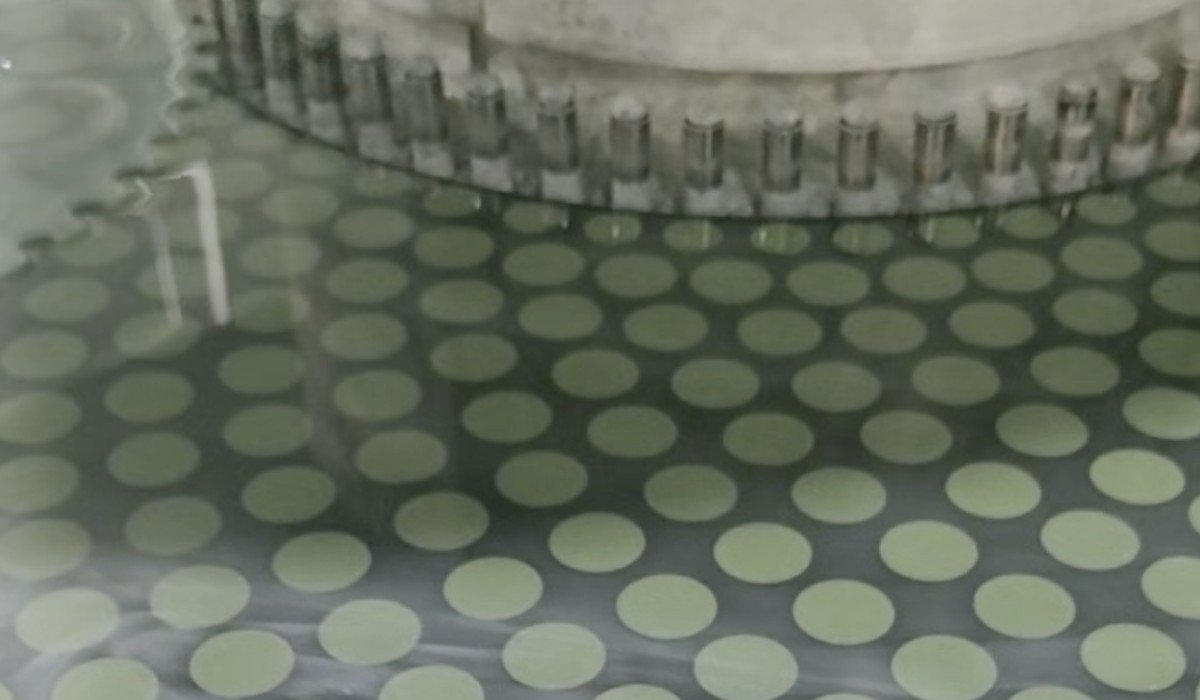
Mỗi bộ mang trong một máy mài hai mặt là một đĩa mỏng có răng chốt cắt quanh cạnh của nó. Nó ăn khớp với bánh răng mặt trời ở trung tâm máy và với bánh răng vành ở bên ngoài. Lái bánh răng mặt trời và bánh răng vành với tốc độ khác nhau và bộ mang thực hiện hai việc cùng một lúc: nó quay quanh trung tâm máy và nó tự quay. Các bộ phận nằm trong túi của nó không bao giờ lặp lại đường đi trên đĩa, vì vậy đĩa mòn đều và mỗi bộ phận nhìn thấy, trong một chu kỳ, cùng một lượng của nó.
Các đĩa quay ngược chiều
Các đĩa trên và dưới quay ngược chiều nhau, mỗi đĩa trên bộ truyền động biến tần riêng, mỗi đĩa có thể đảo chiều. Cái gì mòn đĩa ở vành sẽ mòn đĩa kia ở tâm, vì vậy cặp đĩa giữ được độ phẳng lâu hơn bất kỳ đĩa nào trong số chúng.
Tải được đặt dưới dạng một con số
Áp lực làm việc được đặt trên van tỷ lệ điện-khí nén và giữ nguyên ở đó. Đĩa trên hạ xuống nhanh chóng ngay trên bộ phận làm việc và sau đó từ từ đặt lên nó — đó là điều ngăn chặn một đế mỏng 0,3 mm bị nứt tại thời điểm tiếp xúc.
Công thức, không phải người vận hành
Tám phân đoạn tham số và mười công thức được lưu trữ chạy từ màn hình cảm ứng dưới sự kiểm soát của PLC, vì vậy tốc độ, tải và thời gian thay đổi trong chu kỳ theo một chương trình. máy mài hai mặt kiếm tiền từ lần chạy thứ mười, không phải lần đầu tiên.

Làm thế nào để đo TTV, độ song song và độ phẳng?
Đây là câu hỏi quyết định xem một đơn hàng mài có chạy trơn tru hay không, và là câu hỏi mà hầu hết các bảng dữ liệu đều bỏ qua. Ba số liệu được trích dẫn trong một máy mài hai mặt yêu cầu, chúng được đo theo ba cách khác nhau, và chỉ hai trong số đó có ý nghĩa đối với một bộ phận ngay sau khi mài.
- Độ dày và TTV — một thước đo tiếp xúc trên giá đỡ đá granite, năm điểm cho mỗi bộ phận: tâm và bốn điểm gần vành ở góc chín mươi độ. Tổng biến thiên độ dày là số lớn nhất trong năm số trừ đi số nhỏ nhất. Đối với các bộ phận trong suốt, một đầu dò màu sắc hoặc phản xạ quang phổ thực hiện cùng một công việc mà không cần chạm vào bề mặt.
- Độ song song, hoặc độ nghiêng — cùng một bản đồ năm điểm cung cấp cho nó. Trích dẫn nó dưới dạng chênh lệch độ dày trên đường kính hoặc dưới dạng góc, và cho biết cái nào: hai số không thể thay thế cho nhau, và một bản vẽ trộn lẫn chúng là một cuộc tranh luận sắp xảy ra.
- Độ phẳng — đo giao thoa với một mặt phẳng tham chiếu, đọc bằng vạch tại 632,8 nm và diễn giải theo cách ISO 14999-4 quy định. Một bề mặt mài tán xạ quá nhiều để đọc theo cách đó. Độ phẳng là một số liệu bạn lấy sau khi đánh bóng, đó là lý do tại sao một thông số kỹ thuật mài hợp lý được viết bằng TTV và độ song song và để vạch cho trạm tiếp theo.
Máy giữ là tình trạng đĩa, tải và chu kỳ — không phải là đọc vòng kín trên mỗi bộ phận. Không có gì đo lường lô trong quá trình. Vì vậy, hãy viết sự chấp nhận là một thống kê lô được đo trên thiết bị của riêng bạn ở nhiệt độ đã cho, ví dụ: ba mươi bộ phận được lấy mẫu từ bộ phận mang tất cả nằm trong TTV cho trước, thay vì một số mà máy được cho là hiển thị. Chúng tôi chạy các bộ phận của bạn và gửi bản đồ đo lường cùng với báo giá.
Những gì đi vào các bộ phận mang
Nền tảng này xuất phát từ công việc bán dẫn và vẫn làm như vậy. Trong một xưởng quang học, nó đảm nhận công việc phẳng mà máy đánh bóng xoay kém hiệu quả.
Mặt phẳng quang học và mặt phẳng tham chiếu, cửa sổ, đế kính lọc và kính sóng, các mặt phẳng bằng sapphire và thạch anh, đĩa silica nóng chảy, các tấm gốm kỹ thuật — cùng với các đế silicon, gallium arsenide và gốm mà máy ban đầu được chế tạo. Bất cứ thứ gì phẳng, cứng và giòn, theo lô.
Kích thước là giới hạn thực sự, không phải vật liệu. Một máy mài hai mặt trong phạm vi này nhận các bộ phận lên đến Ø290 hoặc Ø395 mm và dày 0,3 đến 30 mm. Các bộ phận nhỏ đi nhiều vào một bộ phận mang và các bộ phận lớn đi một bộ phận mang, và bộ phận túi được cắt cho bộ phận của bạn — đó là công cụ, được báo giá cùng với máy, không phải là phụ kiện phổ quát. Vật liệu từ thủy tinh quang học qua sapphire tất cả đều mài theo cùng một nguyên tắc; cái thay đổi là chất mài mòn, vật liệu đĩa và mức độ nhẹ nhàng mà đĩa trên phải hạ cánh.

DL-290 hay DL-395?
Hai kích cỡ của cùng một máy mài hai mặt. Chọn theo bộ phận lớn nhất bạn phải lắp và tải mà bộ phận đó muốn; phần còn lại theo sau từ hai điều đó.
| DL-290 | DL-395 | |
|---|---|---|
| Phôi lớn nhất | Ø290 mm | Ø395 mm |
| Bộ mang hành tinh | 6 | 5 |
| Áp suất làm việc tối đa | 400 kg | 700 kg |
| Độ dày bộ phận | 0,3–30 mm | 0,3–30 mm |
| Lấy nó khi | Các lô mặt phẳng nhỏ và trung bình — thêm một bộ phận mang có nghĩa là nhiều bộ phận hơn cho mỗi lần chạy với kích thước bộ phận cho trước | Các mặt phẳng lớn và vật liệu cứng muốn có tải phía sau chúng |
Đường kính đĩa, xếp hạng ổ đĩa, số liệu độ chính xác và cấu hình đầy đủ nằm trên trang sản phẩm DL-290 / DL-395, xem xét hai máy tương tự từ phía wafer và đế.
Không phải là dây chuyền mỏng wafer hoặc mài lưng, và không phải là công cụ sản xuất 300 mm — công việc đó cần máy mài wafer đơn, máy cắt cạnh và xử lý phòng sạch, không có cái nào trong số đó chúng tôi chế tạo. Không dành cho kính kiến trúc hoặc trang trí. Và mài không phải là đánh bóng: nền tảng sẽ chạy một bước đánh bóng với đĩa đánh bóng và bùn tương ứng, nhưng một bề mặt ngay sau khi mài là mài, không phải đánh bóng, và sẽ không đọc vạch.
Máy mài hai mặt nằm ở đâu trong dây chuyền
Các bộ phận phẳng đi một tuyến đường ngắn hơn các thấu kính. Không có bước tạo hình, vì không có bán kính để cắt, vì vậy mặt phẳng đi ra khỏi máy cưa và đi thẳng đến máy mài — và máy mài phải cung cấp cả độ dày và hai mặt phẳng song song mà mọi trạm hạ lưu đều lặng lẽ giả định nó có.
Công việc cong đi theo hướng khác, qua Dải tạo hình và sau đó là dải đánh bóng. Hạ lưu của máy mài, EP-220C đánh bóng chu vi của các tấm 2D và 2.5D, AOI-20 đo độ dày và phân loại, và các chi tiết tròn cần trục quang học tiếp tục đến máy tâm kính. Cách sáu trạm kết nối được trình bày trên trang dây chuyền sản xuất.
Gửi bản vẽ và một bộ phận mang theo
Chỉ định một máy mài hai mặt từ bảng dữ liệu và bạn kết thúc bằng việc so sánh đường kính đĩa, điều này không quyết định công việc. Gửi bản vẽ chi tiết với đường kính, độ dày hoàn thiện, TTV và độ song song bạn phải giữ, và quy mô lô bạn thực sự chạy.
Chúng tôi mài các phôi của bạn, trả lại chúng, và gửi bảng quy trình cùng với báo giá — đĩa, vật liệu mài, tải, thời gian chu kỳ và bản đồ năm điểm đo trên các chi tiết chúng tôi đã chạy. Chạy thử miễn phí; bạn chi trả cước vận chuyển. Báo giá mặc định là FOB, với CNF và DDP theo yêu cầu.
Bảo hành 12 tháng · chạy thử miễn phí trên phôi của bạn
Khách hàng quang học bao gồm Edmund Optics Và Coherent
Thiết bị và tài liệu liên quan:
- Máy mài và đánh bóng tấm wafer DL-290 / DL-395 — cùng một cặp, thông số kỹ thuật đầy đủ, chế độ xem đế
- Dải mài tinh và đánh bóng — máy xoay cho công việc cong
- Máy đánh bóng cạnh CNC EP-220C — chu vi của các tấm phẳng 2D và 2.5D
- Máy phân loại độ dày thấu kính AOI-20 — đo và phân loại không tiếp xúc
- Dây chuyền sản xuất thấu kính quang học — sáu trạm kết nối như thế nào
- Toàn bộ dải thiết bị