
Große optische Zentriermaschine EG-185L
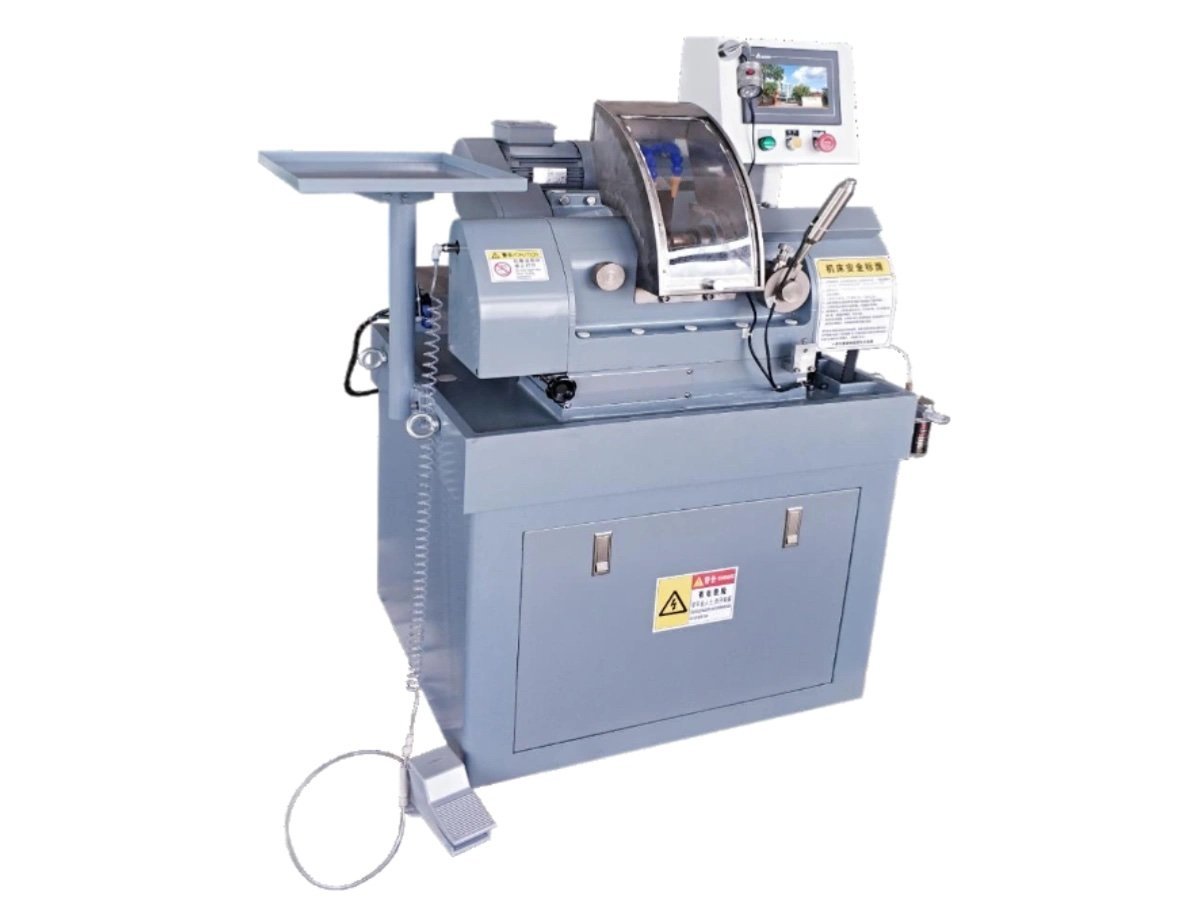
A Große optische Zentriermaschine für Elemente bis Ø185 mm. Feststehender Spindelstock, Servo-Schlitten für das Schleifrad in X- und Y-Achse und eine Mikroeinstellung für den Konus, die die geschliffene Kante ausrichtet, ohne die Maschine demontieren zu müssen.
Was ändert sich, wenn das Element groß wird
Zentrieren ist der Schritt, der die optische Achse einer fertigen Linse und den Außendurchmesser dieser Linse zur Deckung bringt. Beide Flächen sind bereits poliert, wenn das Teil ankommt; was noch fehlt, ist ein Rand, dem die Fassung vertrauen kann. Diese Aufgabe ändert sich nicht mit der Größe – aber fast alles, was damit zu tun hat, ändert sich, weshalb eine große optische Zentriermaschine eher eine andere Maschine als eine größere ist.
Ein Ø180 mm Element wiegt um eine Größenordnung mehr als ein Ø30 mm Element, hat eine viel längere Kante zum Schleifen und wird auf entsprechend größeren und schwereren Spannfuttern gehalten. Daraus ergeben sich drei Konsequenzen, und um diese herum muss eine große optische Zentriermaschine gebaut werden.
- Masse, die die Achse definiert, sollte sich nicht bewegen. Hier ist der Spindelstock fest mit dem Bett verbunden und der Schleifkopf bewegt sich stattdessen auf X- und Y-Führungen.
- Die Kante ist lang, daher zeigt ein Winkel Fehler als Konus an. Ein Bruchteil eines Grades zwischen der Schleifradfläche und der Spindelachse ist bei einer kleinen Linse unsichtbar und bei einer großen offensichtlich.
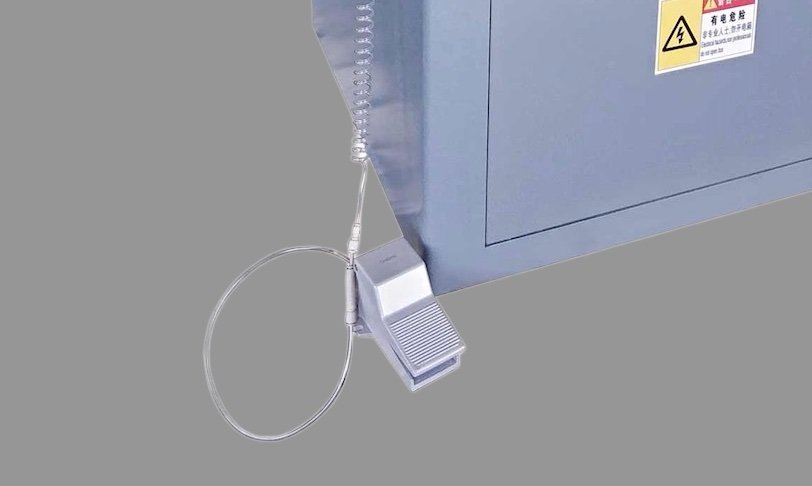
- Teile werden von Hand geladen. Beide Hände des Bedieners sind am Objektiv, weshalb das Spannen über ein Fußpedal und nicht über einen Knopf erfolgt.
Stromaufwärts werden Elemente dieser Größe auf der SG-120 große Linsen-Formgebungsmaschine und fertig bearbeitet auf der Polierbereich. Stromabwärts folgen Beschichtung und Montage, die wir nicht bauen.
Warum benötigt eine große optische Zentriermaschine eine Konus-Einstellung?
Weil bei einer langen Kante die beiden Flächen derselben Linse unterschiedliche Durchmesser haben können – und nichts im Zyklus sagt Ihnen, dass dies geschieht.
Der geschliffene Bund an einer Linsenkante ist ein kurzer Zylinder. Er ist nur dann ein echter Zylinder, wenn die Arbeitsfläche des Diamantschleifrades parallel zur Achse ist, um die sich das Teil dreht. Lässt man einen kleinen Winkel hineinkriechen, wird der Bund zu einem Kegel: Der an der Vorderseite gemessene Durchmesser und der an der Rückseite gemessene Durchmesser sind nicht mehr dieselbe Zahl, und die Kante sitzt nicht mehr rechtwinklig in einer Fassung.
Der Winkel entsteht durch alltägliche Dinge – ein ungleichmäßig abgenutztes Rad, eine Änderung der Radstärke, ein Schlitten, der zur Wartung zerlegt wurde. Bei kleinen Elementen bemerkt das niemand, weil der Bund wenige Millimeter lang ist und die Durchmesser-Differenz trotzdem innerhalb der Toleranz bleibt. Bei einem Ø150 mm Element mit einem 20 mm Bund erzeugt derselbe Winkel eine Differenz, die man mit einem Mikrometer messen kann.
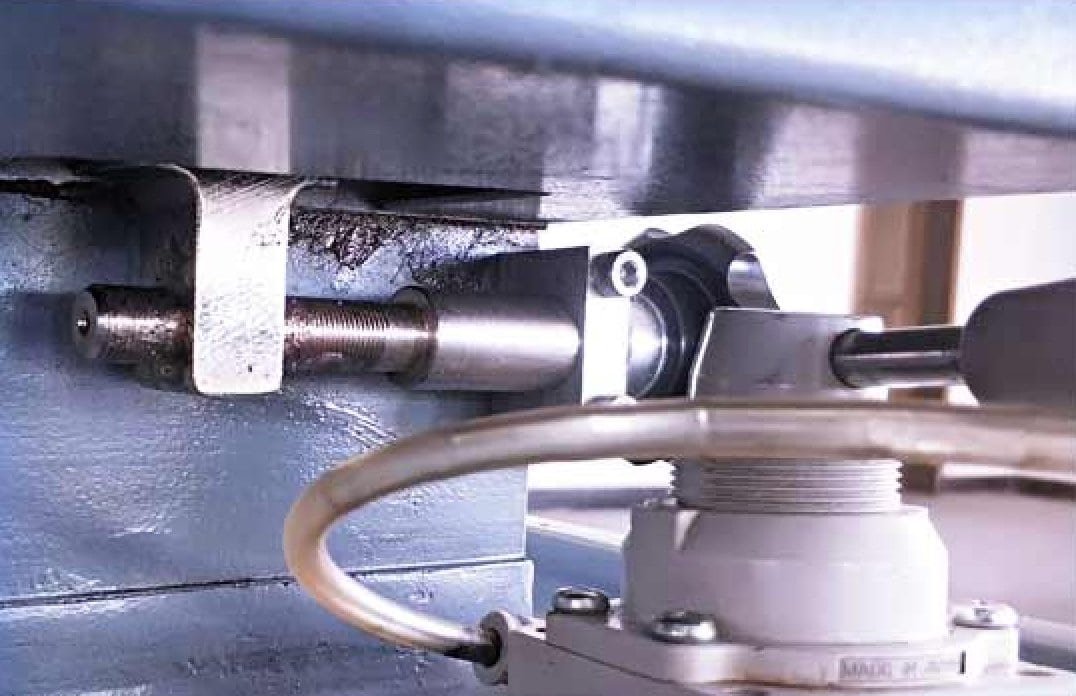
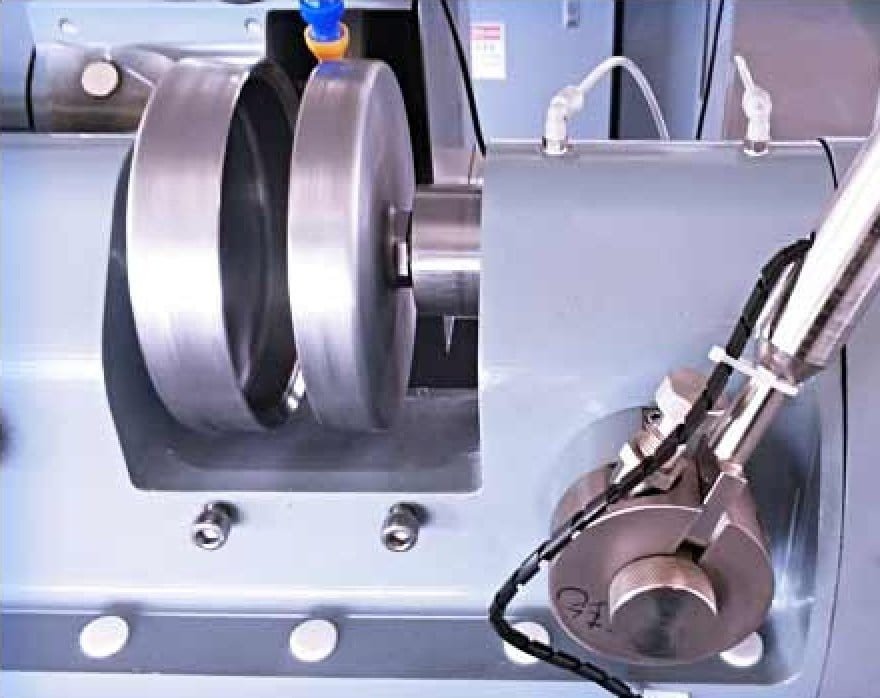
Deshalb verfügt eine große optische Zentriermaschine dieser Klasse über eine spezielle Konus-Mikroeinstellung in der mechanischen Struktur des Schleifkopfes. Der Bediener korrigiert den Winkel an der Maschine, während der Produktion, basierend auf den Teilen, die von ihr kommen – anstatt einen Servicebesuch zu buchen, um einen Schlitten neu zu unterlegen.
- An der Maschine eingestellt – die Korrektur ist Teil des normalen Betriebs, nicht einer Überholung
- Vorschübe mit 0,001 mm Wiederholgenauigkeit – es hat keinen Sinn, einen Konus auf einem Schlitten zu korrigieren, der nicht an dieselbe Stelle zurückkehren kann
- Hält bei einem Radwechsel – ein neues Rad bedeutet eine neue Überprüfung, und die Überprüfung dauert Minuten
Fragen Sie jeden Lieferanten einer großen optischen Zentriermaschine, wie der Konus bei seiner Maschine korrigiert wird. Wenn die Antwort Unterlegscheiben, das Lösen des Kopfes oder einen Servicetechniker beinhaltet, dann ist das Ihre Antwort darauf, wie oft Sie dies tun werden.
Wie landet die Linse auf ihrer eigenen Achse?
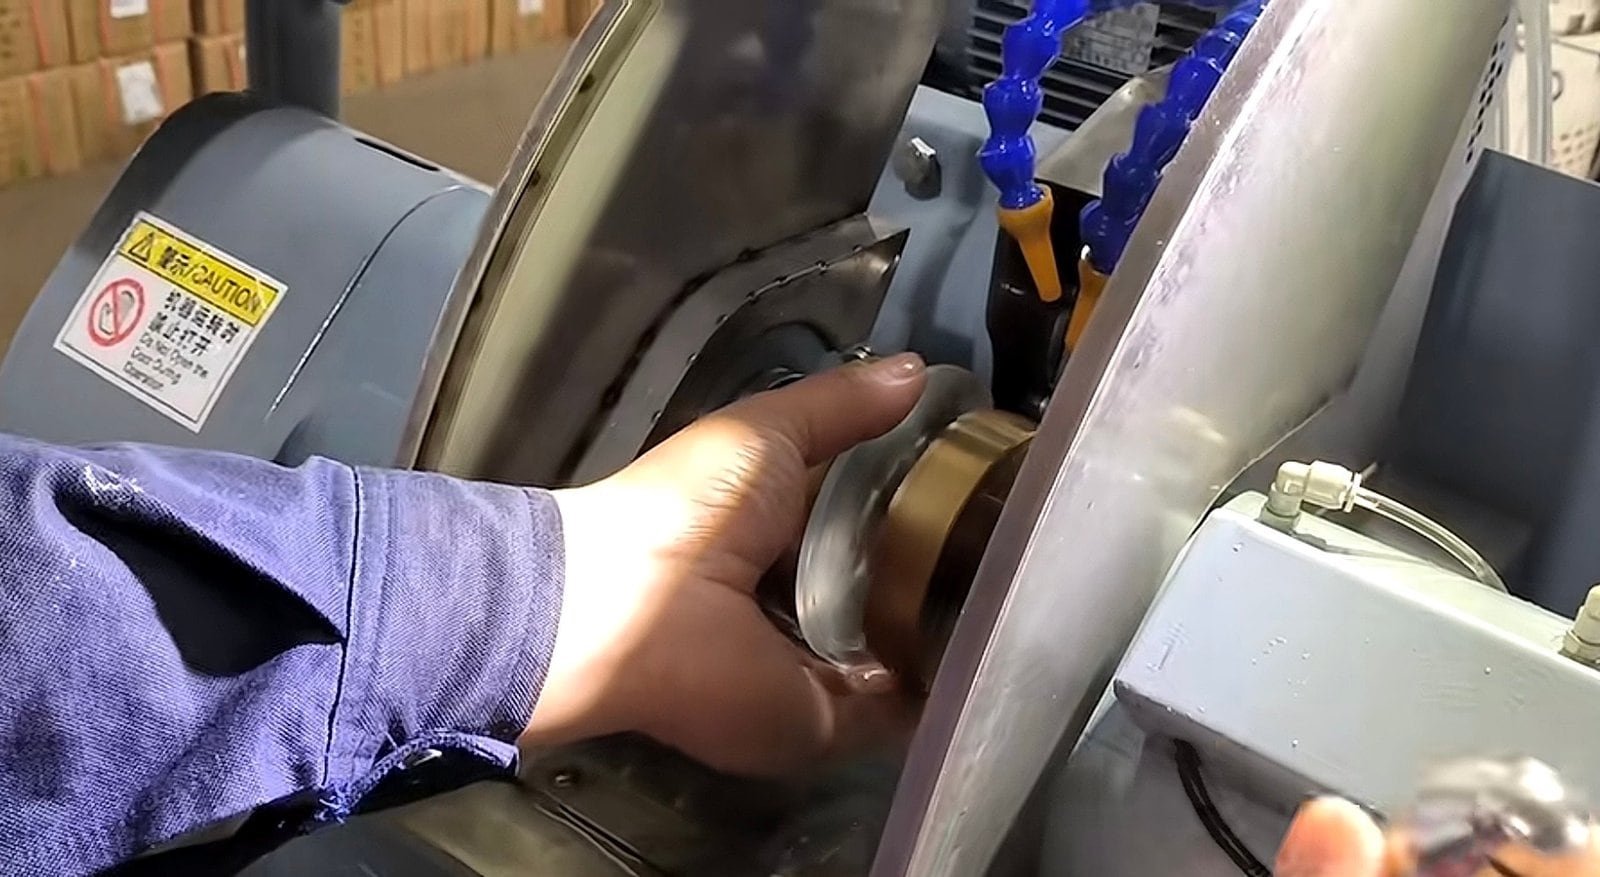
Auf die gleiche Weise wie bei jeder Spannfuttermaschine, und es ist wichtig zu verstehen, dass nichts an einer großen optischen Zentriermaschine die optische Achse direkt misst. Die Linse wird zwischen zwei Spannfuttern – hohlen Kegeln, deren Ränder jede polierte Fläche im Kreis berühren – auf einer Spindel gehalten, die mit M20 × 1 Gewinde versehen ist, rechtsdrehend am festen Ende und linksdrehend am beweglichen Ende, so dass die Drehbewegung beide Hälften festzieht.
Leicht spannen, hochfahren, und das Teil gleitet auf diesen beiden Rändern, bis die Linie, die seine Krümmungsmittelpunkte verbindet, entlang der Spindelachse liegt. Das ist die einzige Position, in der die beiden Randkontakte ausgeglichen sind. Dann wird die Klemmung mit voller Kraft angezogen und das Rad fährt ein. Dieselbe Spindel, mit zwei Geschwindigkeiten betrieben:
| Step | Spindel | Was passiert |
|---|---|---|
| Ausrichtung | Spitzenklasse | Leichte Klemmung; das Element wandert auf den Spannfutterrändern, bis der Rundlauf zusammenbricht |
| Schleifen | Einstiegsmodell | Volle Klemmung; das Teil ist auf seiner optischen Achse fixiert und die Kante wird bearbeitet |
| Werkzeughalterantrieb | 750-W-Servomotor, 0–400 U/min | Haltemoment im unteren Drehzahlbereich, wo ein schweres Teil es benötigt |
Die Linsenspindel ist frei von 0 bis 400 U/min einstellbar, und das richtige Geschwindigkeitsduo wird an Probeteilen ermittelt, anstatt aus einem Handbuch abgelesen zu werden. Die Geometrie der Glockenspannung wird detaillierter auf der EG-120L-Seite detaillierter behandelt, die dasselbe Prinzip für Elemente ab Ø5 mm abdeckt.
Die Zentriergenauigkeit bei dieser Maschinenklasse ist eine Einstellungsmöglichkeit, keine Messung pro Teil. Sie wird mit einem Zentroskop an den ersten Teilen einer Charge ermittelt und dann wiederholt; es gibt keine geschlossene Regelkreis-Messung jedes Elements. Wenn Ihr Abnahmeverfahren eine aufgezeichnete Angabe für jedes Stück benötigt, teilen Sie uns dies bitte vor der Bestellung mit.
Vier strukturelle Entscheidungen und was jede einzelne Ihnen bringt
Die Architektur dieser großen optischen Zentriermaschine unterscheidet sich von der kleineren im Sortiment, und jeder Unterschied ist auf das Gewicht des Teils zurückzuführen.
Fester Spindelstock, verfahrbarer Schleifkopf
Die Werkzeughalterspindel bewegt sich nicht. Der Schleifkopf übernimmt stattdessen die Bewegung auf einer X- und Y-Führung, angetrieben von Servo, Kugelgewindetrieb und Gleitblöcken. Welche Vibrationen auch immer das Vorschubsystem hat, sie werden nicht in das Objekt eingespeist, das die optische Achse definiert.
Ölbenetzte Führungen
Die Wagenführungen laufen geflutet statt geschmiert. Ein kontinuierlicher Film hält die Reibung über den gesamten Hub gleichmäßig, was es einem Servo ermöglicht, nach einigen tausend Zyklen eine Wiederholgenauigkeit von 0,001 mm beim Vorschub zu halten, anstatt nur, wenn die Maschine neu ist.
Hinten montierter Schleifscheibenmotor
Der Antriebsmotor sitzt hinter dem Kopf, anstatt darüber oder daneben. Die Masse wird nach hinten in die Struktur verlagert, der Riemenlauf ist kurz, und die Vibrationen, die sich sonst auf die lange geschliffene Fläche einer großen optischen Zentriermaschine übertragen würden, werden an der Quelle reduziert.
Fußpedal-Klemmung
Ein Ø180 mm Element ist ein Objekt für zwei Hände. Die Klemmung wird per Pedal betätigt, damit der Bediener die Linse beim Schließen rechtwinklig zu beiden Glocken halten kann und erst loslässt, wenn sie gehalten wird. Es gibt auch einen integrierten Griff für Jog- und Zyklussteuerung.

Was die digitale Anfasthilfe tatsächlich löst
Fasen werden an Positionen geschnitten, die die Maschine kennt. Die Dicke des Teils ist jedoch das, was die Polierstufe hinterlassen hat – und sie variiert von Element zu Element innerhalb jeder realen Charge. Schneiden Sie beide Fasen an festen Positionen, und ein Teil am oberen Ende der Verteilung endet mit einer Fase, die größer ist als die andere, obwohl die Maschine genau das getan hat, was ihr gesagt wurde.
Das optionale digitale Fasensystem bezieht sich auf das Teil anstatt auf die Maschine, sodass die beiden Fasen gleichmäßig ausfallen, unabhängig davon, wo sich das Element in der Dickeverteilung befand. Dies ist die häufigste Beschwerde über manuelles Fasen bei großen Elementen und der Grund für die Existenz dieser Option.
| Option | Was es tut |
|---|---|
| Digitales Fasensystem | Hält die Fasengröße konstant, wenn die Teiledicke über eine Charge variiert; auch zur Überwachung des zentrifugalen Selbstzentrierschritts verwendbar |
| Vorrichtungskorrektor | Richtet die Glockenfutter in situ aus, sodass eine abgenutzte Kante geschliffen statt ersetzt wird |
Die zweite Funktion in dieser ersten Reihe ist einen eigenen Satz wert. Selbstzentrierung ist normalerweise etwas, das man aus dem fertigen Teil ableitet; mit dem digitalen System kann die Ausrichtung bei dieser großen optischen Zentriermaschine beobachtet werden, während sie stattfindet, was die Einstellung der Zentrifugaldrehzahl für ein neues Element von Rätselraten zu einem Fünf-Minuten-Job macht.

Welche Materialien und Teilegrößen kann sie verarbeiten?
| Artikel | Fähigkeit |
|---|---|
| Operationen | Außendurchmesser-Kantenbearbeitung konzentrisch zur optischen Achse, plus Fasen, in einer Klemmung |
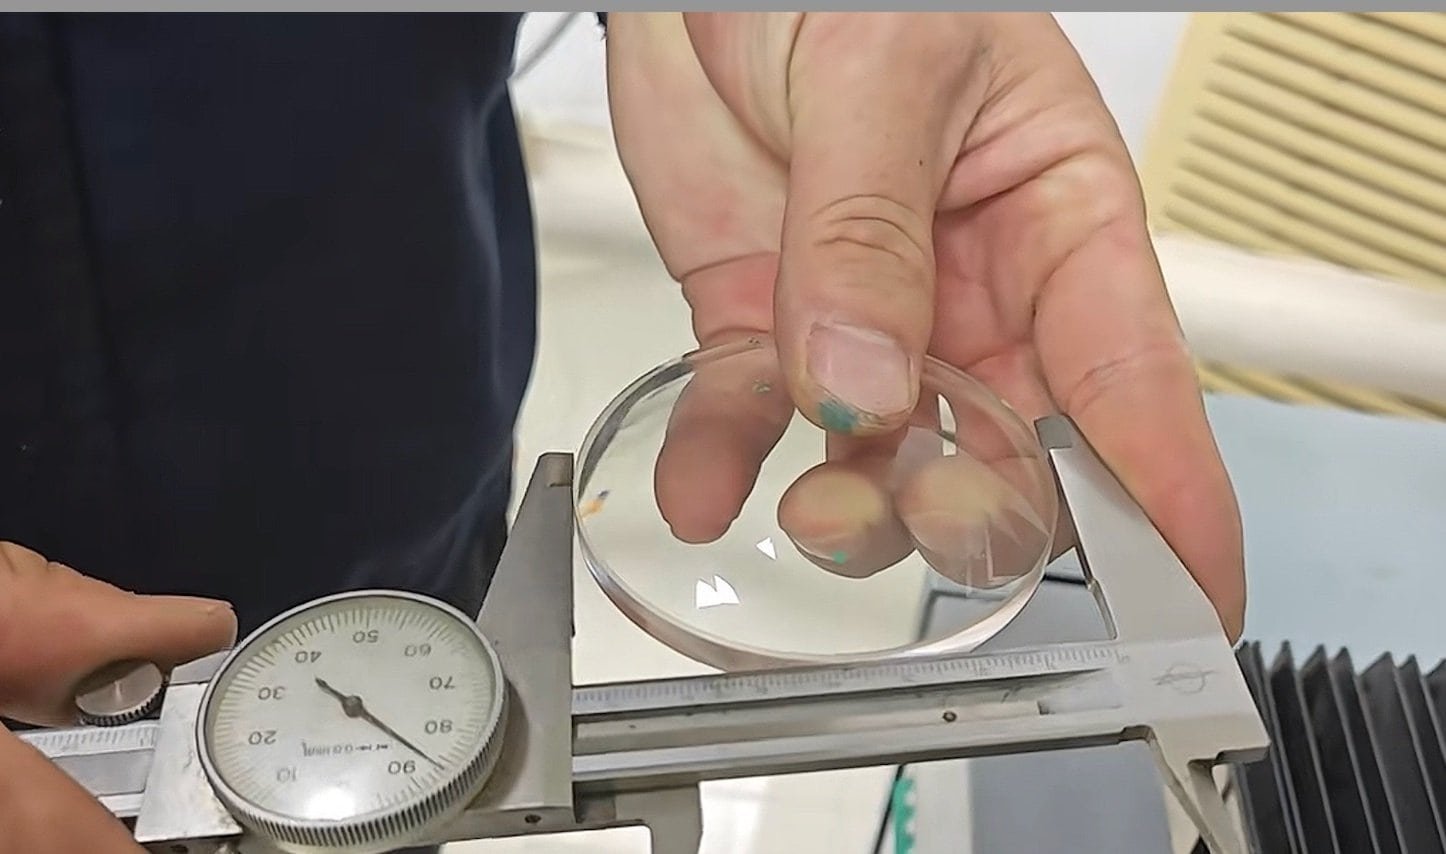
| Linsendurchmesser | Ø50 – Ø185 mm |
| Teiledicke | Unter 60 mm |
| Teile pro Zyklus | 1 – Einzelspindel, Einzelelement |
| Materialien | Optical glass — diese Maschine ist für Glasoptiken gebaut |
| Zykluszeit | 20 – 2000 s, pro Teil eingestellt |
| Schleifscheibe | Diamant, Ø160 × 30H7 × 30T, 8–30 mm Arbeitsdicke |
| Steuerung der Kantenform | Mehrstufiges Kantenbearbeitungsprogramm plus konische Feinverstellung |
| Beladung | Manuelle Klemmung per Fußpedal |
Wenn Ihre Zeichnungen nach dem ISO 10110-Standard bemaßt sind, senden Sie uns eine mit der Anfrage. Die Zentriertoleranz und die Toleranz des Durchmessers auf dieser Zeichnung entscheiden darüber, ob diese große optische Zentriermaschine die richtige Klasse für die Aufgabe ist – mehr als das Material.
Technische Spezifikationen
Für Elemente unter Ø50 mm und für Saphir und andere superharte Substrate ist die Maschine, die Sie sich ansehen sollten, die EG-120L.
| Anzahl der Spindeln | 1 Achse |
| Linsendurchmesserbereich | Ø50 – Ø185 mm (Dicke unter 60 mm) |
| Bearbeitungszeit pro Teil | 20 – 2000 s, pro Teil eingestellt |
| Gewinde der Werkzeughalterspindel | M20 × 1 – RH-Festende, LH-bewegliches Ende |
| Halterspindeldrehzahl | 0 – 400 U/min, frei einstellbar |
| Drehantrieb für Werkstückspindel | 750-W-Servomotor |
| Spindeldrehzahl Schleifscheibe | 500 U/min |
| Schleifscheiben-Spindelmotor | 750 W |
| Schleifscheiben-Vorschubmotor | 400 W Servo |
| Schleifscheiben-Vorschubpräzision | 0,001 mm |
| Schleifscheiben-Spindelstockaufbau | X / Y-Führungsschienen, Servo mit Kugelumlaufspindel und Gleitblöcken, in Öl laufende Führungen |
| Diamantschleifscheibe | Ø160 × 30H7 × 30T (8 – 30 mm Dicke) |
| Schleifscheiben-Antriebsriemen | 6-Rippen-Poly-V, PJ711 |
| Kühlmittelpumpe | 90 W |
| Konusverstellung | Mechanische Feinverstellung, Standard |
| Vorrichtungskorrektor | Optional |
| Zusätzliches Anfasungssystem | Optional |
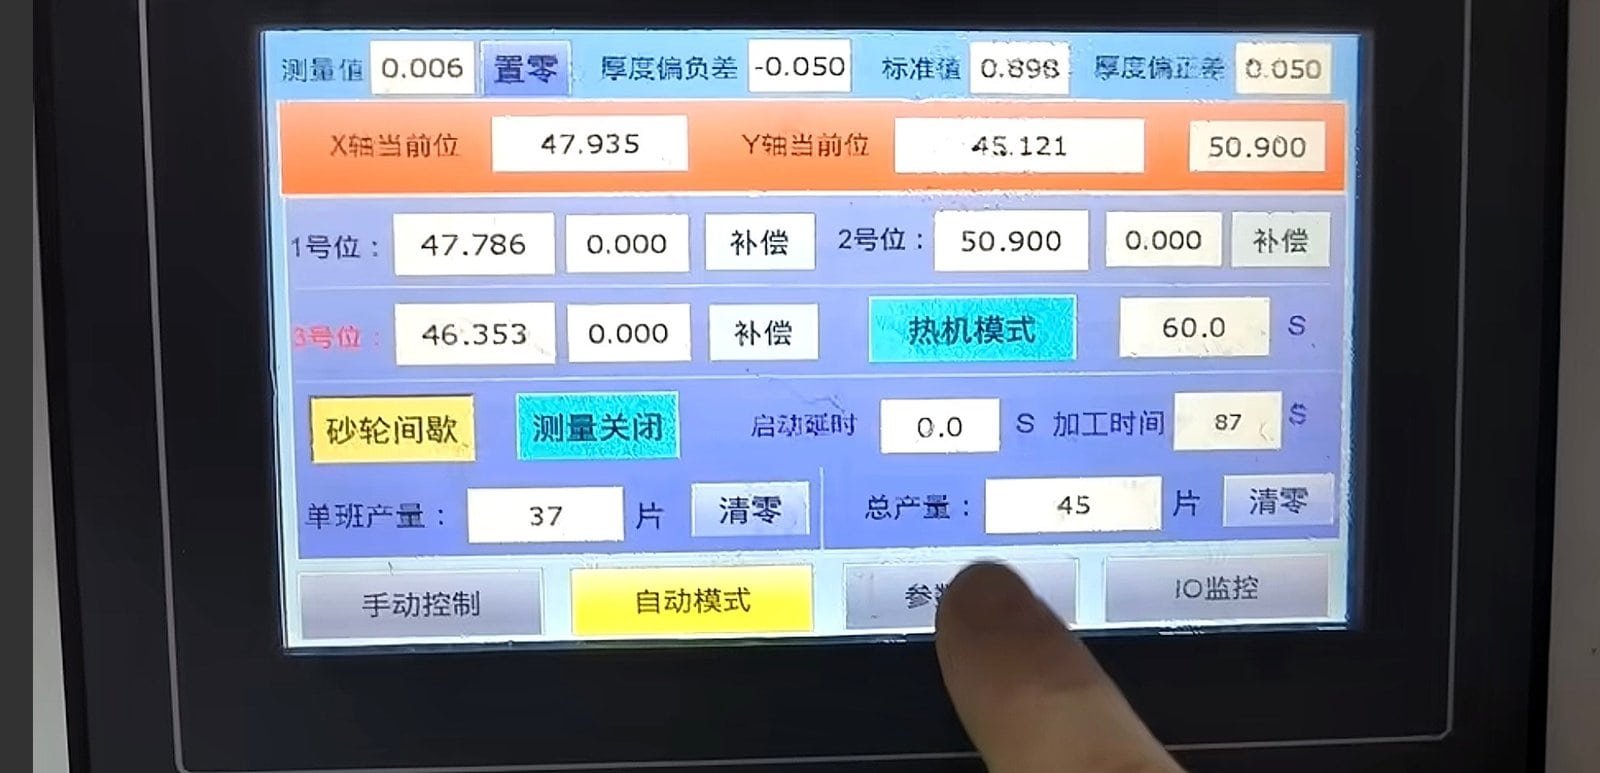
| Control | SPS mit 7″ Touchscreen |
| Außenmaße (L × B × H) | 840 × 760 × 1260 mm |
| Gesamtgewicht | ca. 600 kg |
Hauptkomponenten
Marken sind zur Referenz angegeben. Gleichwertige Komponenten der gleichen oder einer höheren Klasse können verbaut werden; die angegebene Leistung wird in allen Fällen beibehalten.
| Component | Marke / Standard |
|---|---|
| SPS und HMI | Premium-SPS-Marke, 7″ Farb-Touchscreen |
| Servo-Motor und -Antrieb | Premium-Servomarke |
| Schleifscheiben-Spindellager | Schrägkugellager, P4-Klasse, abgestimmt |
| Lineare Führungen | Premium-Linearmarken |
| Kugelumlaufspindel | Premium-Kugelumlaufspindelmarke |
| Schütze und Elektrik | Premium-Industriesteuerungsmarke |
Hauptbaugruppen und ihre Funktion
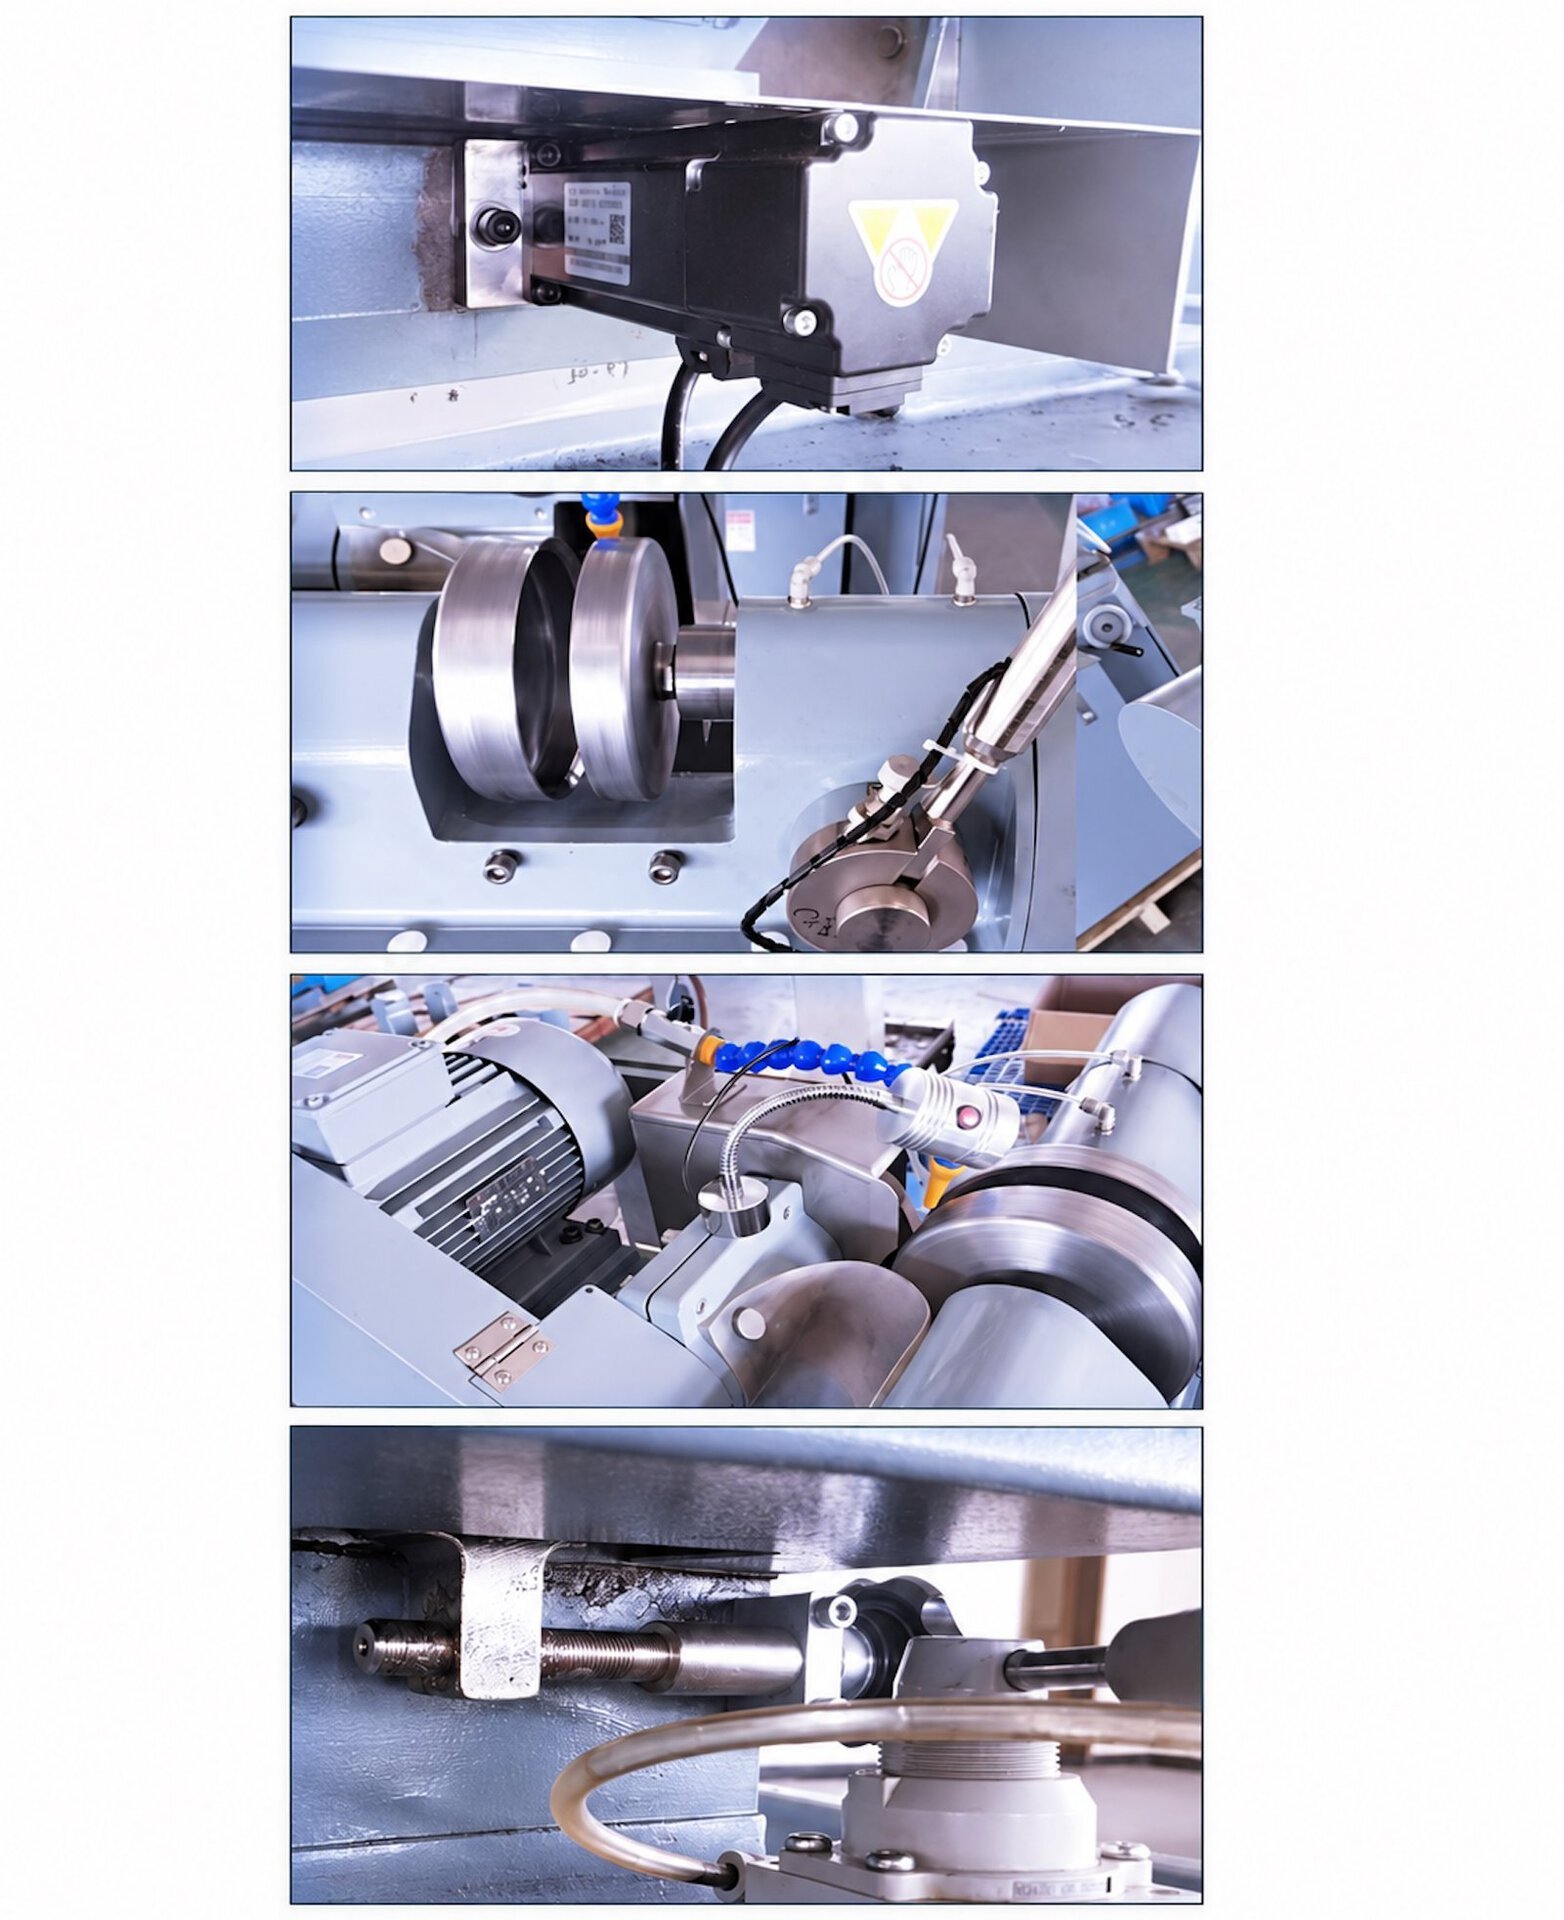
Sieben Gruppen bilden diese große optische Zentriermaschine. Wenn auf dem Fertigungsboden etwas Aufmerksamkeit erfordert, ist dies die Terminologie, die Ihr Bediener und unser Servicetechniker verwenden werden.
| Baugruppe | Function |
|---|---|
| Fester Spindelstock | Bettmontierte Halterspindel mit den Glockenfutter; treibt die Ausricht- und Schleifgeschwindigkeiten über Servoantrieb an |
| Spannfutter-Set | Zweiteilige Klemmung, M20 × 1 RH und LH, passend zum Elementdurchmesser und seinen Radien |
| Schleifscheibenschlitten | X / Y-Führungsschienenaufbau auf Servo, Kugelumlaufspindel und Gleitblöcken, laufend auf in Öl laufenden Führungen |
| Schleifscheiben-Spindelstock | Ø160 Diamantschleifscheibe bei 3.500 U/min auf einem abgestimmten P4-Lagersatz, Motor hinten montiert |
| Konusversteller | Mechanische Feinverstellung, die die Schleifscheibenoberfläche parallel zur Werkstückspindelachse einstellt |
| Pedal- und Klemmengruppe | Fußbetätigte Klemmung mit den beiden Kraftstufen, die die Ausrichtsequenz erfordert |
| Steuerungsgruppe | SPS, 7″ Touchscreen und integrierter Griff, mit dem Kühlmitteltank und Schrank im Sockel |
Wann sollten Sie eine andere Maschine wählen?
Vier Maschinen in unserem Sortiment spannen eine Linse zwischen Glocken ein und schleifen deren Rand, und alle vier richten sie zuerst auf ihre eigene optische Achse aus. Was eine große optische Zentriermaschine auszeichnet, ist nicht, wie sie die Achse findet – es ist der Größenbereich, den sie verarbeitet, was die fertige Kontur definiert und wer das Teil in das Futter einlegt.
- Elemente unter Ø50 mm — verwenden Sie die EG-120L CNC-Optik-Zentriermaschine, das bei Ø1,8 mm beginnt, mit Twin-Servoachsen läuft und mit einem vollständig geschlossenen, angetriebenen Schutz geliefert wird
- Saphir und andere superharte Substrate — ebenfalls die EG-120L, die dafür spezifiziert ist und mit einem frequenzvariablen Radantrieb bestellt werden kann
- Nichtrunde Konturen — Quadrate, D-Formen und Abdeckgläser werden von einer Form auf der EG-80 Profilschleifmaschine, oder auf der automatischen Auto-EG-80. Beide zentrieren das Teil auf die gleiche Weise wie diese Maschine; die Form bestimmt anschließend die Gestalt
- Beladung, die Sie nie berühren — die Auto-EG-80 legt jede Linse selbst in das Futter ein, bis zu Ø80 mm. Darüber ist das Teil ein Objekt für zwei Hände und die Beladung bleibt manuell, weshalb diese Maschine per Pedal klemmt
- Polierte Kanten auf flachen 2D- und 2.5D-Paneelen — das ist Umfangspolieren, durchgeführt auf der EP-220C
- Unpolierte Rohlinge — es gibt noch keine optische Achse zu finden. Zuerst beide Seiten bearbeiten
Nicht für Architektur- oder Dekorationsglas und nicht für refraktive Labore – dies ist eine Produktionsausrüstung für präzise optische Elemente, nicht zum Schleifen von Brillengläsern.
Die Schleif- und Zentrierübersicht vergleicht alle diese nebeneinander, falls Sie noch dabei sind, herauszufinden, welche Stufe der Linie Ihnen fehlt.
Versorgungseinrichtungen, Umgebung und Sicherheit
Stromversorgung, Druckluft, Kühlmittel, Bodenbelastung und die Umgebungsbedingungen, unter denen die Maschine laufen soll, werden für jede Bestellung mit uns bestätigt, zusammen mit der mitgelieferten Sicherheits- und Schutzeinrichtung. Diese Werte hängen von der Spannung und Frequenz Ihres Standorts, dem von Ihnen verwendeten Material und dem Zielmarkt ab, daher veröffentlichen wir hier keine einzelnen Werte.
Senden Sie uns die Standortbedingungen mit Ihrer Anfrage, und wir werden die Anforderungen an Versorgungseinrichtungen und Umgebung schriftlich zurücksenden, bevor die Bestellung aufgegeben wird.
Bei einer großen optischen Zentriermaschine sind das Diamantrad und die Glockenfutter beides Prozessartikel, die für den Durchmesserbereich und die Radien ausgewählt werden, die Sie bearbeiten. Sie werden separat von der Maschine angeboten.
Was passiert nach der Installation der Maschine?
Die gleichen Bedingungen gelten für jede Maschine, die wir versenden, egal wohin auf der Welt sie geht.
| Garantiezeit | 12 Monate ab Endabnahme |
| Reaktion während der Garantiezeit | Reaktion innerhalb von 8 Stunden · Lösungsvorschlag innerhalb von 24 Stunden · Problembehebung innerhalb von 48 Stunden, einschließlich Beschaffung, Installation und Inbetriebnahme von Teilen |
| Außerhalb der Garantie | Service und Ersatzteile sind für die Lebensdauer der Maschine verfügbar; Schäden durch Fehlbedienung oder abnormalen Betrieb sind kostenpflichtig |
| Zertifizierung | CE |
Spezifikationen können sich aufgrund kontinuierlicher Designverbesserungen ändern. Geringfügige Abweichungen können bei bestimmten Teilen auftreten. Für eine verbindliche Spezifikation beziehen Sie sich bitte auf die Auftragsbestätigung.
Sehen Sie die Maschine in Aktion
Eine große optische Zentriermaschine mit Pedalbeladung, Ausrichtung und Bearbeitung einer langen Kante in gestuften Durchgängen an einem optischen Glaselement.
01 — Pedalbeladung, Selbstausrichtung, Schleifen auf Durchmesser
Senden Sie eine Zeichnung und ein paar Rohlinge
Eine große optische Zentriermaschine ist leicht schlecht anhand eines Datenblatts zu spezifizieren, da die entscheidende Zahl nicht auf dem Datenblatt steht – es ist das Glockenset. Senden Sie uns eine Elementzeichnung mit dem Durchmesser, beiden Radien, der Mittendicke und der Zentriertoleranz, die Sie einhalten müssen, zusammen mit einigen polierten Teilen von Ihnen.
Wir bearbeiten sie, senden sie zurück und senden das Prozessblatt mit dem Angebot. Der Probelauf selbst ist kostenlos; Sie tragen die Fracht für die Rohlinge. Angebote sind standardmäßig FOB, mit CNF und DDP auf Anfrage erhältlich.
12 Monate Garantie · kostenloser Probelauf auf Ihren eigenen Rohlingen
Zu den Optikkunden gehören Edmund-Optik und Kohärent
Zugehörige Ausrüstung und Lektüre:
- CNC-Optik-Zentriermaschine EG-120L — Ø1,8–120 mm, geschlossen, für Saphir- und Superhartbearbeitung
- Schleif- und Zentriermaschinen-Reihe — alle vier Maschinen im Vergleich
- Großer Linsenrundformer SG-120 — die Formstufe für die gleichen Elementgrößen
- Optik-Linsenfertigungslinie — wie die sechs Stationen verbunden sind
- Vollständiges Ausrüstungssortiment