
Крупногабаритный оптический центровальный станок EG-185L
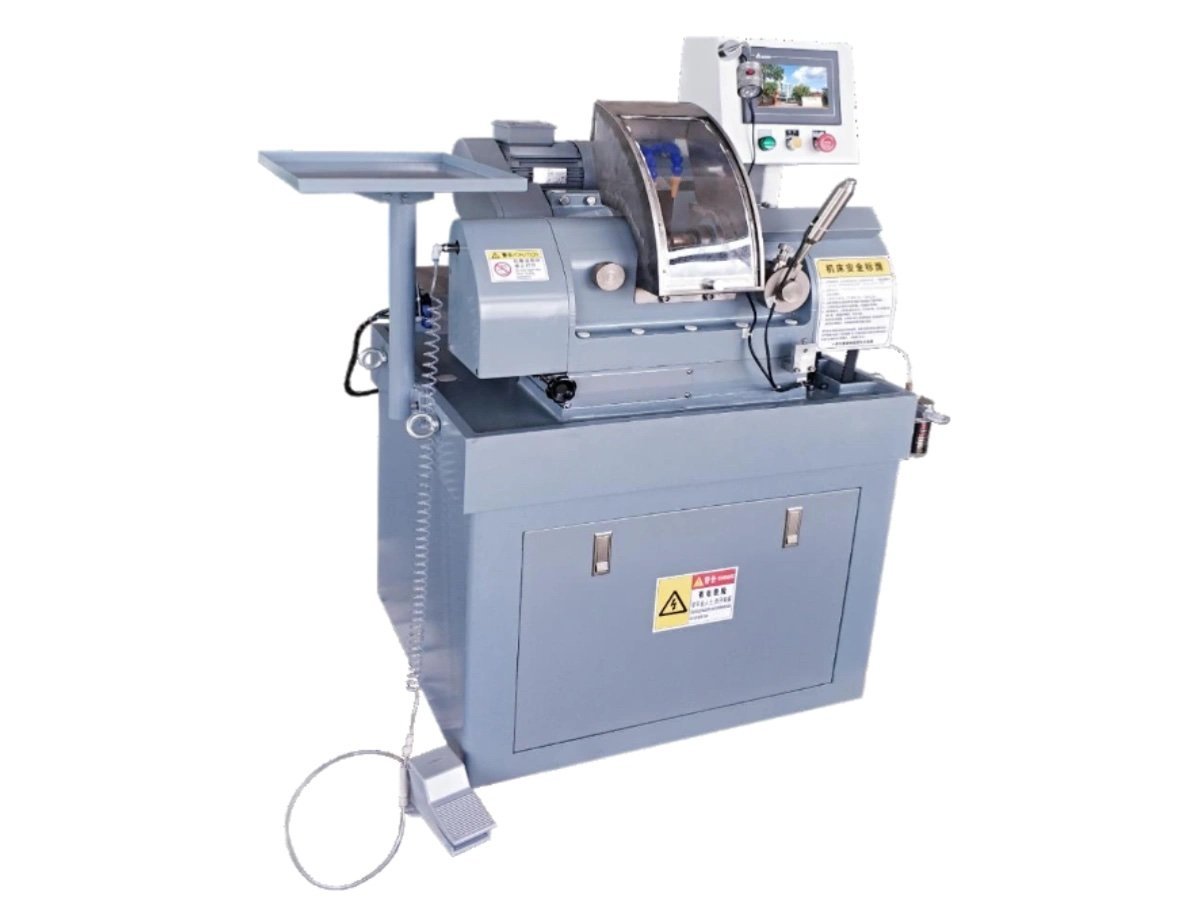
A большая оптическая центрировальная машина для заготовок диаметром до Ø185 мм. Фиксированная передняя бабка, сервопривод каретки круга по осям X и Y, а также конусная микрорегулировка, которая выравнивает шлифованный край без необходимости разборки станка.
Что меняется при увеличении размера заготовки
Центрирование — это операция, которая совмещает оптическую ось готовой линзы с внешним диаметром этой линзы. Обе поверхности уже отполированы к моменту поступления детали; остается только ободок, на который может опираться оправа. Эта задача не меняется с размером, но меняется почти все, что связано с ее выполнением, поэтому большой станок для центрирования оптики — это другой станок, а не просто увеличенная его версия.
Заготовка диаметром Ø180 мм весит на порядок больше, чем заготовка диаметром Ø30 мм, имеет гораздо более длинный край для шлифования и удерживается на планшайбах, которые соответственно больше и тяжелее. Из этого следуют три следствия, вокруг которых и должен быть построен большой станок для центрирования оптики.
- Масса, определяющая ось, не должна двигаться. Здесь передняя бабка закреплена на станине, а шлифовальная головка перемещается по направляющим X и Y.
- Край длинный, поэтому угловая ошибка проявляется как конусность. Доля градуса между плоскостью круга и осью шпинделя незаметна на маленькой линзе и очевидна на большой.
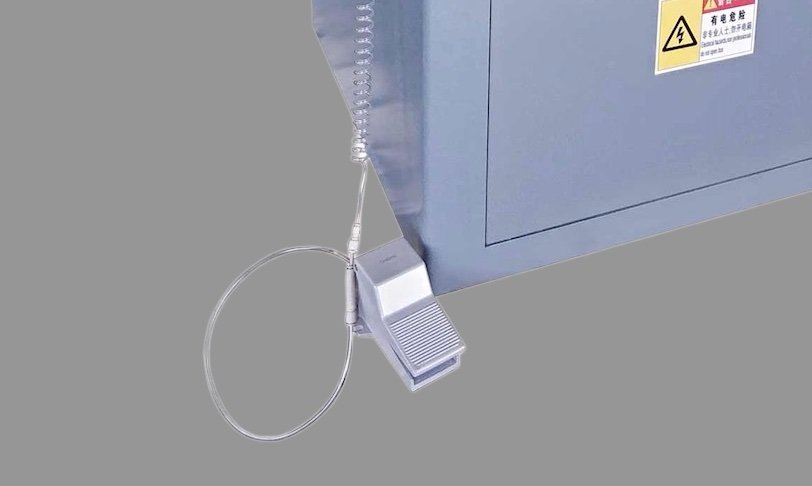
- Загрузка деталей вручную. Обе руки оператора находятся на линзе, поэтому зажим осуществляется ножной педалью, а не кнопкой.
На предыдущем этапе заготовки такого размера генерируются на большом копировально-фрезерном станке для линз SG-120 и обрабатываются на диапазон полировки. На последующих этапах происходит нанесение покрытий и сборка, которыми мы не занимаемся.
Почему большому станку для центрирования оптики требуется регулировка конусности?
Потому что на длинном краю две поверхности одной линзы могут иметь два разных диаметра — и ничто в процессе не сообщит вам об этом.
Шлифованная поверхность края линзы представляет собой короткий цилиндр. Он является истинным цилиндром только в том случае, если рабочая поверхность алмазного круга параллельна оси вращения детали. При небольшом угле край превращается в конус: диаметр, измеренный у передней поверхности, и диаметр, измеренный у задней поверхности, больше не совпадают, и край больше не садится ровно в оправу.
Угол возникает из-за обычных причин — неравномерно изношенный круг, изменение толщины круга, каретка, которая была разобрана для обслуживания. На маленьких заготовках никто этого не замечает, потому что край имеет длину в несколько миллиметров, а разница диаметров все равно остается в пределах допуска. На заготовке Ø150 мм с краем 20 мм тот же угол создает разницу, которую можно измерить микрометром.
Вот почему большой станок для центрирования оптики этого класса имеет специальную микрорегулировку конусности в механической конструкции шлифовальной головки. Оператор корректирует угол на станке во время производства, основываясь на результатах обработки деталей, — вместо того, чтобы вызывать сервисную службу для переустановки каретки.
- Регулировка на станке — коррекция является частью нормальной эксплуатации, а не ремонта
- Подача с повторяемостью 0,001 мм — нет смысла устранять конусность на салазках, которые не могут вернуться в исходное положение
- Сохраняется при смене круга — новый круг означает новую проверку, а проверка занимает минуты
Спросите любого поставщика большого станка для центрирования оптики, как устраняется конусность на их станке. Если в ответе упоминаются прокладки, ослабление головки или сервисный инженер, то это означает, как часто вам придется это делать.
Как линза оказывается на своей оси?
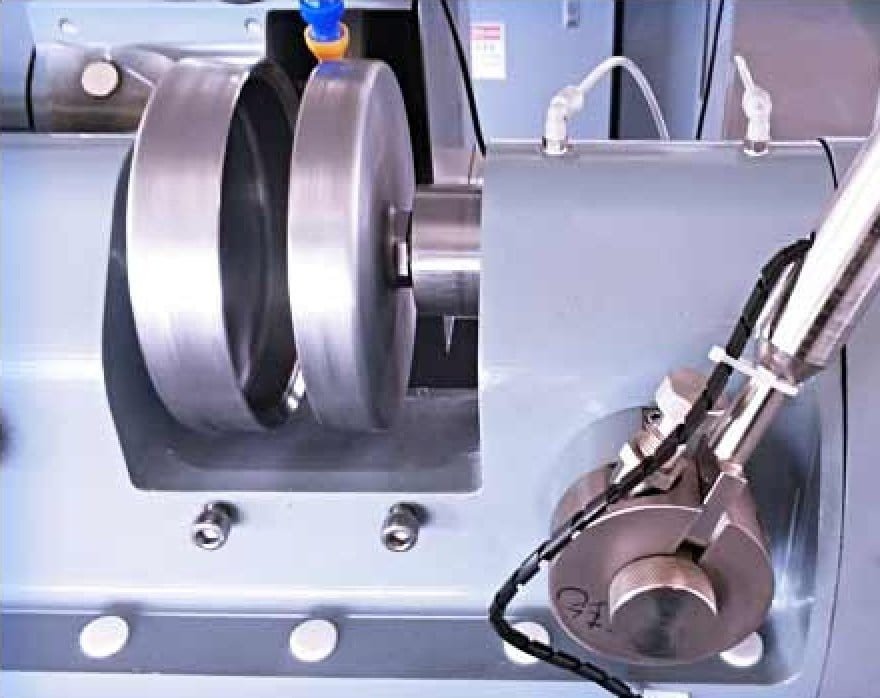
Так же, как и на любом станке с планшайбой, и стоит уточнить, что ничто на большом станке для центрирования оптики не измеряет оптическую ось напрямую. Линза зажата между двумя планшайбами — полыми конусами, ободки которых касаются каждой полированной поверхности по кругу — на шпинделе держателя с резьбой M20 × 1, правой на неподвижном конце и левой на подвижном, так что вращение затягивает обе половины.
Слегка зажмите, раскрутите, и деталь скользит по этим двум ободкам, пока линия, соединяющая центры кривизны, не ляжет вдоль оси шпинделя. Это единственное положение, в котором два ободковых контакта уравновешиваются. Затем зажим прилагает полную силу, и подводится шлифовальный круг. Один и тот же шпиндель работает на двух скоростях:
| Step | Шпиндель | Что происходит |
|---|---|---|
| Выравнивание | Верхний диапазон | Легкий зажим; заготовка смещается по ободкам планшайбы до исчезновения биения. |
| Шлифовка | Нижний диапазон | Полный зажим; деталь зафиксирована на оптической оси, и край обрабатывается. |
| Привод держателя | Сервопривод 750 Вт, 0–400 об/мин | Удерживающий момент в нижнем диапазоне, где он нужен тяжелой детали |
Шпиндель линзы свободно настраивается от 0 до 400 об/мин, и правильная пара скоростей определяется по опытным деталям, а не берется из руководства. Геометрия зажимного колокола более подробно рассмотрена на странице EG-120L, где тот же принцип применяется к элементам диаметром от 5 мм.
Точность центрирования на станках этого класса является возможностью настройки, а не измерением каждой детали. Она устанавливается с помощью центроскопа на первых деталях партии и затем повторяется; нет замкнутой системы измерения каждого элемента. Если ваша процедура приемки требует зарегистрированного значения для каждого изделия, сообщите об этом до заказа.
Четыре конструктивных решения и их преимущества
Архитектура этого большого станка для центрирования оптики отличается от меньшего в линейке, и каждое отличие связано с весом детали.
Фиксированная передняя бабка, подвижная шлифовальная головка
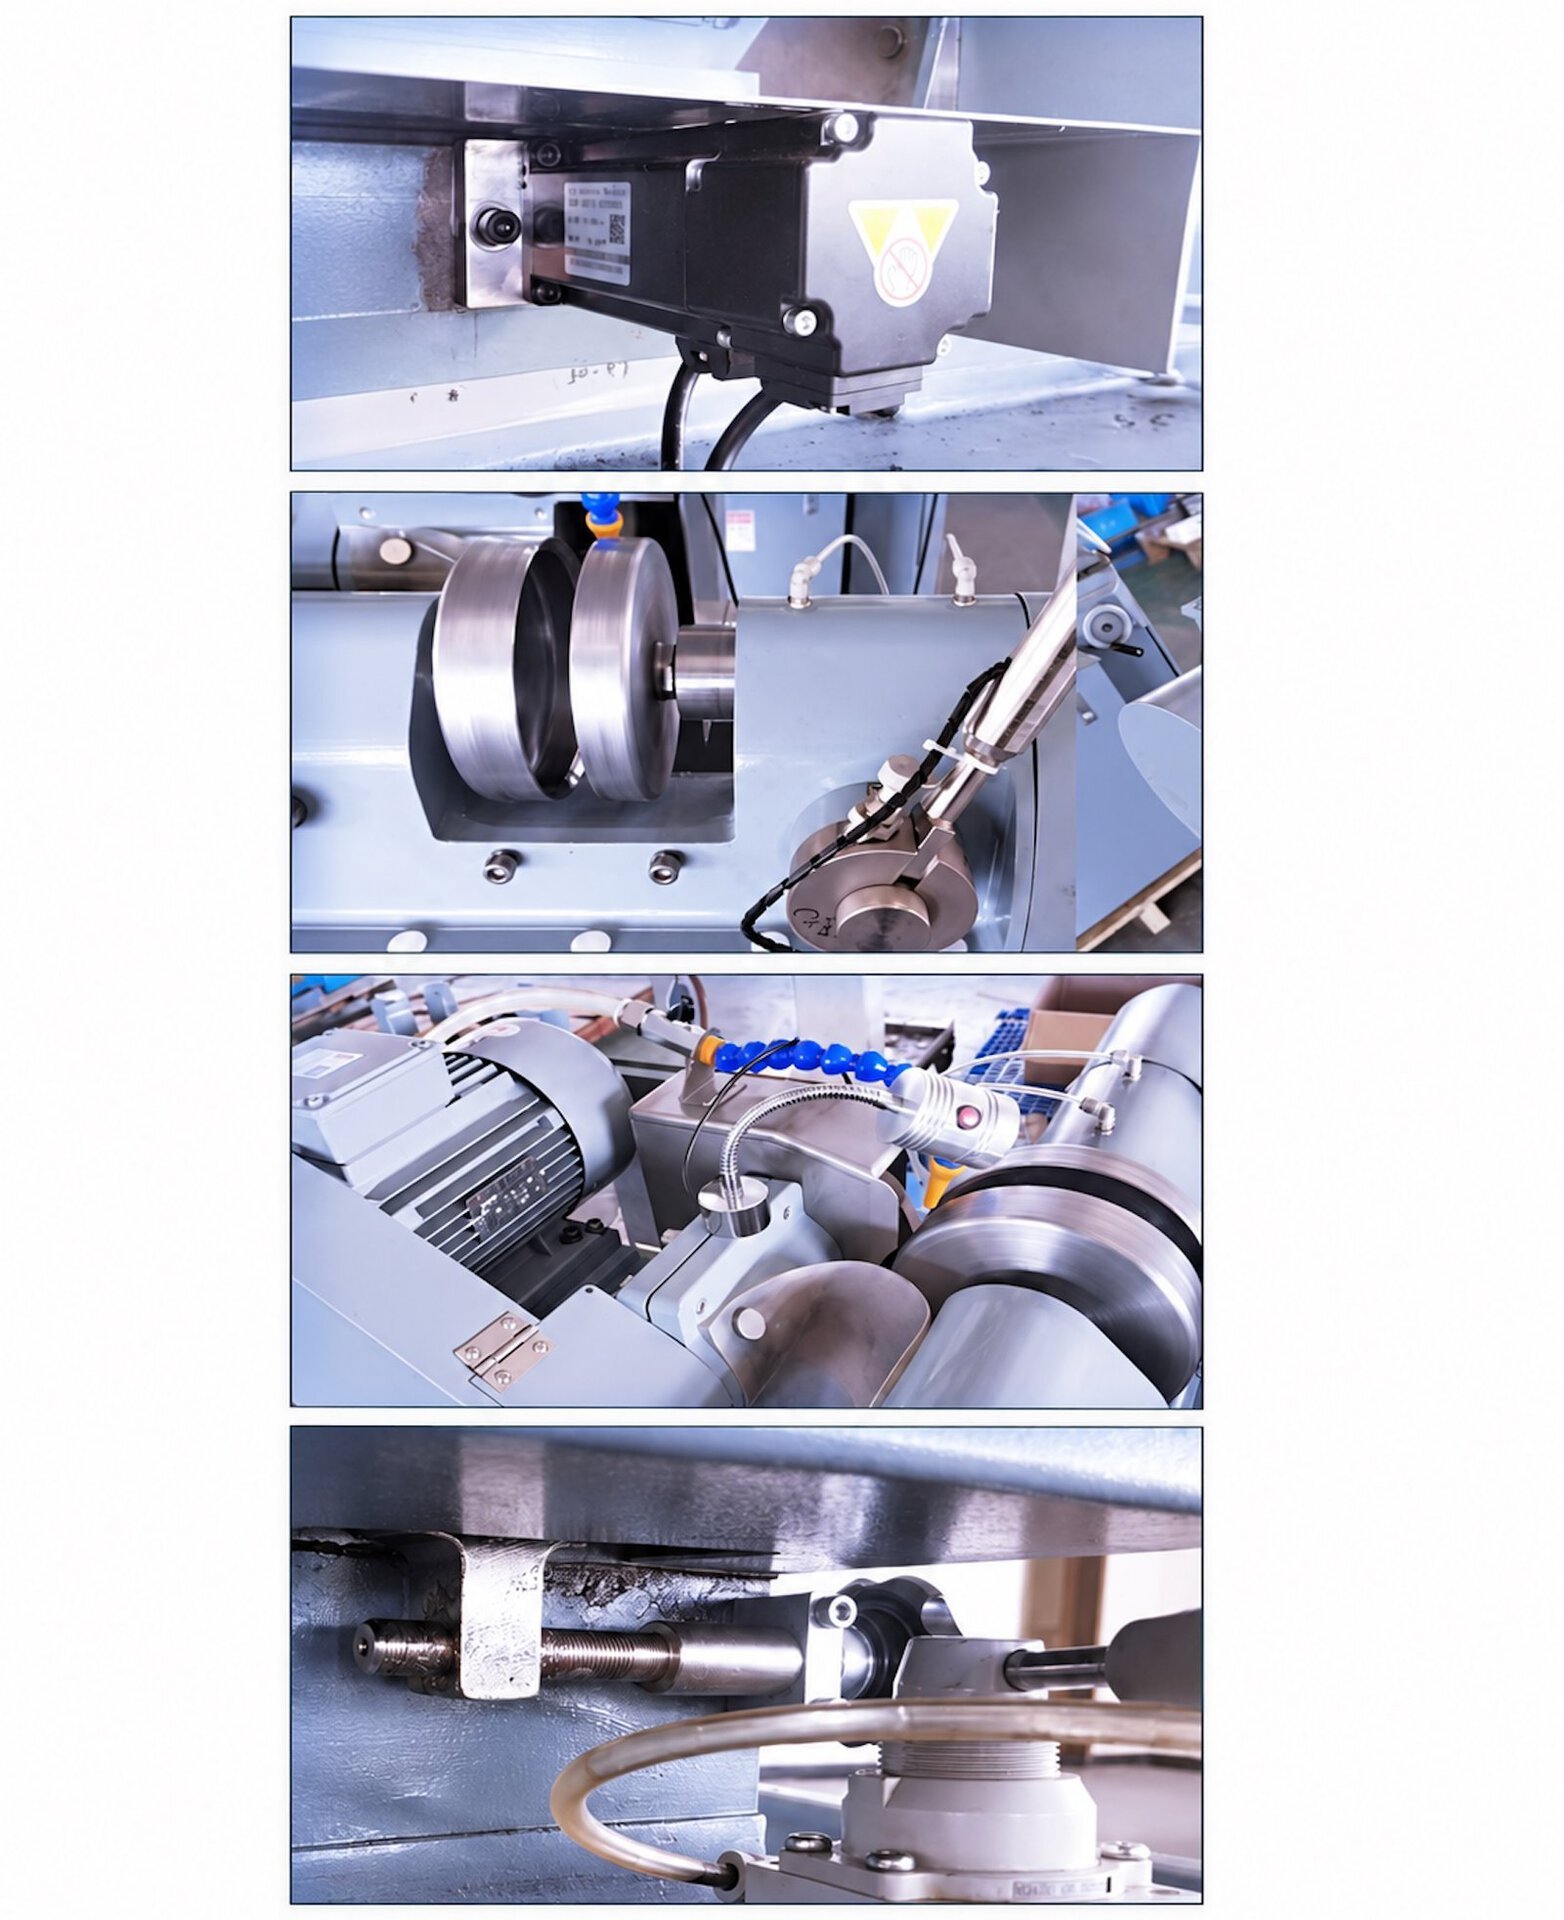
Шпиндель держателя не перемещается. Вместо этого шлифовальная головка осуществляет движение по направляющим X и Y, приводимым в движение сервоприводом, шарико-винтовой парой и скользящими блоками. Любая вибрация системы подачи не передается на то, что определяет оптическую ось.
Направляющие с масляной смазкой
Направляющие каретки работают под заливкой, а не смазкой. Непрерывная пленка поддерживает равномерное трение по всей длине хода, что позволяет сервоприводу сохранять повторяемость подачи 0,001 мм после нескольких тысяч циклов, а не только когда станок новый.
Шлифовальный двигатель, установленный сзади
Приводной двигатель расположен позади головки, а не над или рядом с ней. Масса смещается к задней части конструкции, ременная передача короткая, и вибрация, которая в противном случае могла бы проявиться на длинной шлифованной поверхности большого станка для центрирования оптики, уменьшается у источника.
Зажим педалью
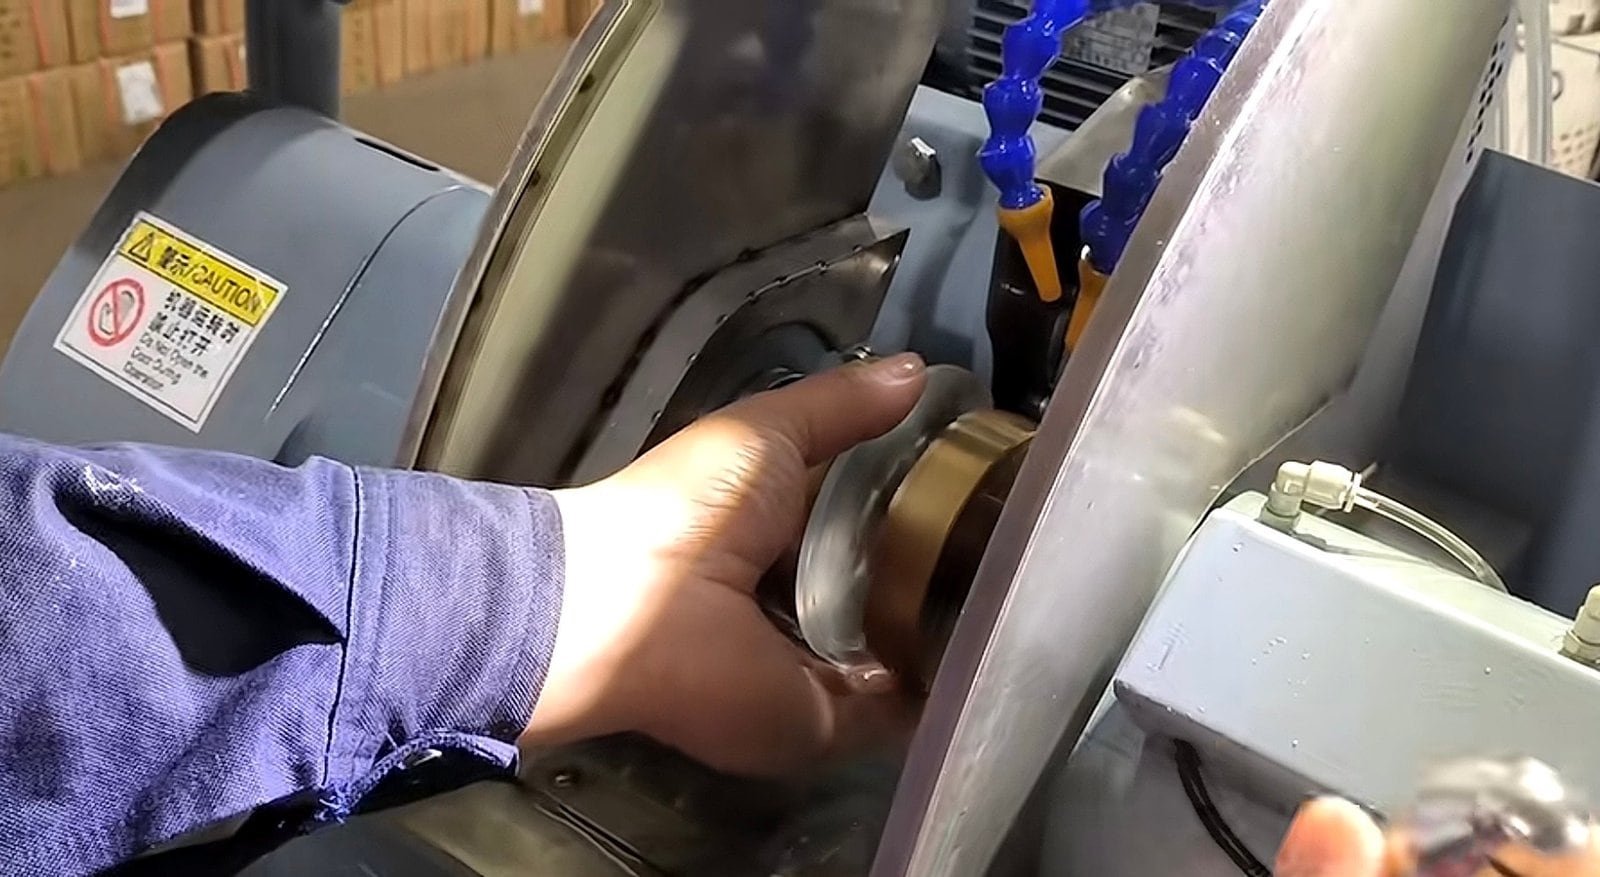
Элемент диаметром 180 мм — это объект для двух рук. Зажим приводится в действие педалью, чтобы оператор мог удерживать линзу перпендикулярно обоим колоколам во время закрытия и отпускать ее только после фиксации. Также имеется интегрированная рукоятка для управления режимами jog и cycle.
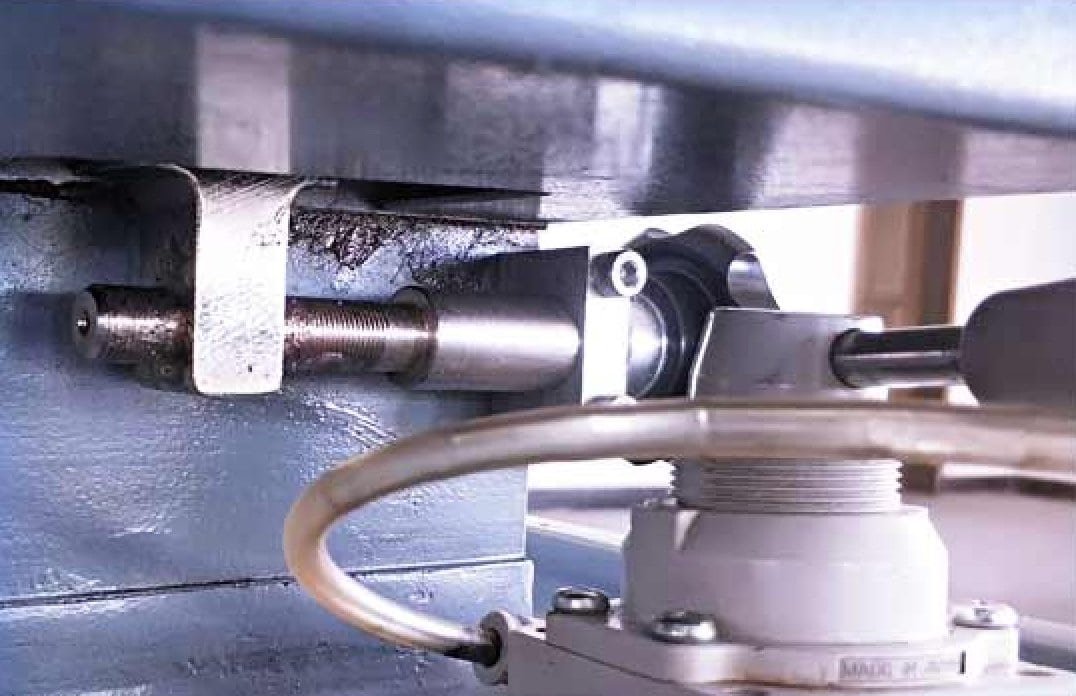

Что на самом деле решает цифровая система помощи при снятии фасок
Фаски снимаются в положениях, известных станку. Однако толщина детали — это то, что осталось после полировки, и она варьируется от элемента к элементу в любой реальной партии. Снимите обе фаски в фиксированных положениях, и деталь с верхней границей диапазона толщины будет иметь одну фаску больше другой, даже если станок сделал именно то, что ему было приказано.
Опциональная цифровая система снятия фасок ссылается на деталь, а не на станок, поэтому две фаски получаются одинаковыми независимо от того, где этот элемент находился в диапазоне толщин. Это самая распространенная жалоба на ручную установку фасок на больших элементах, и именно поэтому существует эта опция.
| Option | Назначение |
|---|---|
| Цифровая система снятия фасок | Обеспечивает постоянный размер фаски при изменении толщины детали в партии; также может использоваться для контроля этапа центробежного самоцентрирования |
| Корректор оснастки | Выравнивает патроны "колокол" на месте, так что изношенный ободок правят, а не заменяют |
Вторая функция в этом первом ряду заслуживает отдельного предложения. Самоцентрирование — это обычно то, что вы определяете по готовой детали; с установленной цифровой системой этап выравнивания на этом большом станке для центрирования оптики можно наблюдать в процессе, что превращает установку центробежной скорости для нового элемента из угадывания в пятиминутную работу.

Какие материалы и размеры деталей он может обрабатывать?
| Артикул | Возможности |
|---|---|
| Операции | Обработка наружного диаметра, концентричная оптической оси, плюс фаска, за один зажим. |
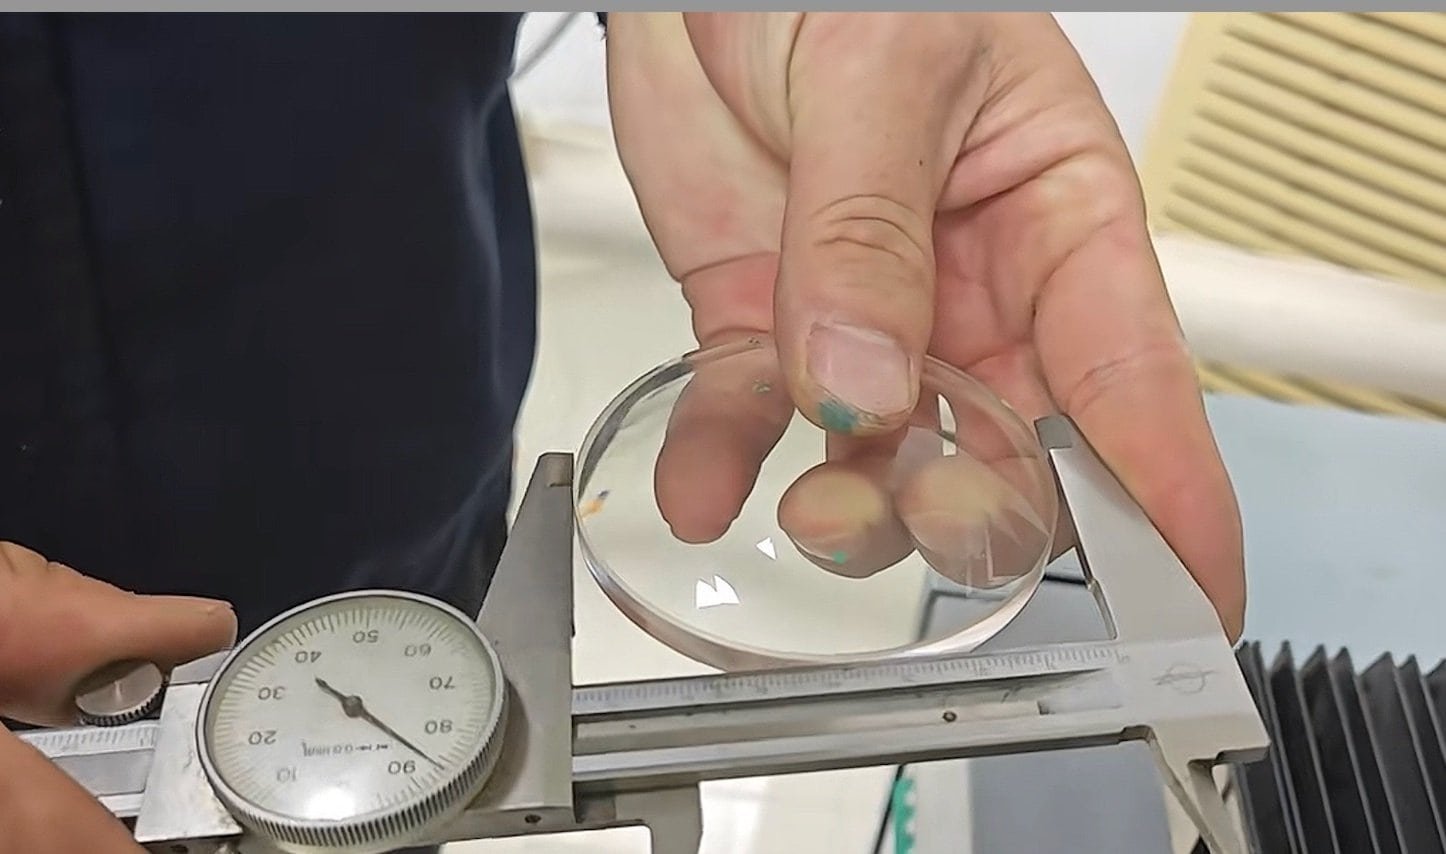
| Диаметр линзы | Ø50 – Ø185 мм |
| Толщина детали | Менее 60 мм |
| Деталей за цикл. | 1 — один шпиндель, один элемент. |
| Материалы | Optical glass — этот станок предназначен для стеклянной оптики |
| Время цикла | 20 – 2000 с, устанавливается для каждой детали |
| Круг | Алмазный, Ø160 × 30H7 × 30T, рабочая толщина 8–30 мм. |
| Контроль геометрии кромки | Многоступенчатая программа обработки кромок плюс конусная микрорегулировка |
| Загрузка | Ручной зажим с педалью |
Если ваши чертежи имеют размеры в соответствии с стандартом ISO 10110, отправьте один с запросом. Допуск на центрирование и допуск на диаметр на этом чертеже определяют, подходит ли этот большой станок для центрирования оптики для данной задачи — больше, чем материал.
Технические характеристики
Для элементов диаметром менее 50 мм, а также для сапфира и других сверхтвердых подложек, следует обратить внимание на станок EG-120L.
| Количество шпинделей | 1 ось |
| Диапазон диаметров линз | Ø50 – Ø185 мм (толщина менее 60 мм) |
| Время обработки одной детали | 20 – 2000 с, устанавливается для каждой детали |
| Резьба шпинделя держателя | M20 × 1 — правая фиксированная сторона, левая подвижная сторона |
| Скорость шпинделя держателя | 0 – 400 об/мин, свободно настраивается |
| Вращающийся привод шпинделя держателя | Сервопривод 750 Вт |
| Скорость вращения шлифовального шпинделя | 3 500 об/мин |
| Двигатель шлифовального шпинделя | 750 Вт |
| Двигатель подачи круга | Серводвигатель 400 Вт |
| Точность подачи круга | 0,001 мм |
| Конструкция шлифовальной головки | Направляющие X / Y, сервопривод с шарико-винтовой парой и скользящими блоками, направляющие с масляной смазкой |
| Алмазный круг | Ø160 × 30H7 × 30T (толщина 8 – 30 мм) |
| Приводной ремень круга | 6-ручейковый поликлиновой ремень PJ711 |
| Насос охлаждающей жидкости | 90 Вт |
| Регулировка конуса | Механическая микрорегулировка, стандартная |
| Корректор оснастки | Optional |
| Вспомогательная система снятия фасок | Optional |
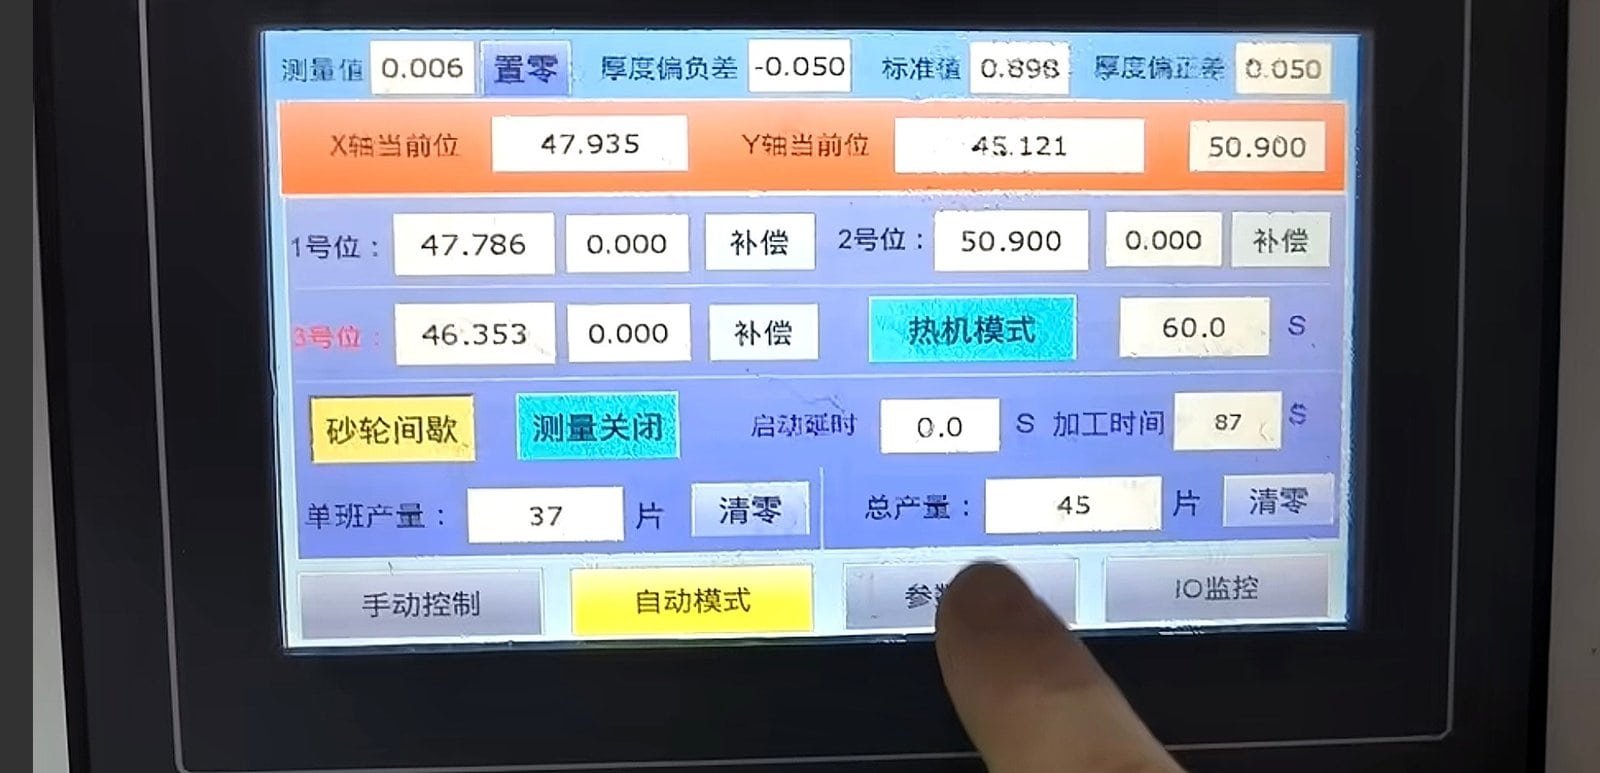
| Control | ПЛК с сенсорным экраном 7 дюймов |
| Габаритные размеры (Д × Ш × В) | 840 × 760 × 1260 мм |
| Общий вес | прибл. 600 кг |
Основные компоненты
Бренды указаны для справки. Могут быть установлены эквивалентные компоненты того же или более высокого класса; заявленные характеристики сохраняются во всех случаях.
| Component | Бренд / стандарт |
|---|---|
| ПЛК и ЧМИ | Премиальный бренд ПЛК, 7-дюймовый цветной сенсорный экран |
| Серводвигатель и привод | Премиальный бренд сервопривода |
| Подшипники шлифовального шпинделя | Конические роликоподшипники, класс P4, комплект |
| Линейные направляющие | Бренд премиум-класса для линейных перемещений |
| Шариковый винт | Премиальный бренд шарико-винтовой пары |
| Контакторы и электрические компоненты | Бренд премиум-класса для промышленной автоматизации |
Основные узлы и их назначение
Семь узлов составляют эту большую установку для центрирования оптики. Если на производстве что-то требует внимания, это лексика, которую будут использовать ваш оператор и наш сервисный инженер.
| Узел | Function |
|---|---|
| Фиксированная передняя бабка | Шпиндель держателя, установленный на станине и несущий зажимные колокола; работает на скоростях выравнивания и шлифования под управлением сервопривода |
| Комплект патронов | Двухкомпонентный зажим, M20 × 1 правая и левая резьба, размер под диаметр детали и ее радиусы |
| Каретка круга | Структура направляющих X / Y с сервоприводом, шарико-винтовой парой и скользящими блоками, работающая на смазываемых маслом направляющих |
| Бабка круга | Алмазный круг Ø160 об/мин 3 500 на подобранном комплекте подшипников P4, двигатель установлен сзади |
| Регулировка конусности | Механическая микрорегулировка, устанавливающая торец круга параллельно оси шпинделя держателя |
| Педаль и группа зажимов | Зажим с приводом от педали с двумя уровнями силы, необходимыми для последовательности выравнивания |
| Группа управления | ПЛК, 7-дюймовый сенсорный экран и встроенная рукоятка, с баком для СОЖ и шкафом в основании |
Когда следует выбрать другой станок?
Четыре станка в нашем ассортименте зажимают линзу между колоколами и шлифуют ее ободок, и все четыре сначала устанавливают ее на собственную оптическую ось. Что отличает большой оптический центровочный станок, так это не то, как он находит ось — это диапазон размеров, который он обрабатывает, что определяет конечный контур и кто помещает деталь в патрон.
- Детали диаметром менее Ø50 мм — используйте Установка для центрирования оптики с ЧПУ EG-120L, который начинается с Ø1,8 мм, имеет двойные сервоприводы и оснащен полностью закрытым защитным кожухом с электроприводом
- Сапфир и другие сверхтвердые подложки — также EG-120L, который указан для них и может быть заказан с приводом круга с регулируемой частотой
- Некруглые контуры — квадраты, D-образные формы и покровное стекло копируются с шаблона на EG-80 — станок для обработки профиля, или на автоматической Auto-EG-80. Оба центрируют деталь так же, как этот станок; первый определяет форму впоследствии
- Загрузка, которую вы никогда не трогаете — Auto-EG-80 сам помещает каждую линзу в патрон, до Ø80 мм. Выше этого деталь становится объектом для двух рук, и загрузка остается ручной, поэтому этот станок зажимает с помощью педали
- Полированные края плоских 2D и 2.5D панелей — это периферийная полировка, выполняемая на EP-220C
- Неполированные заготовки — оптической оси еще нет. Сначала обработайте обе стороны
Не для архитектурного или декоративного стекла, и не для лабораторий по изготовлению очковых линз — это производственное оборудование для прецизионных оптических элементов, а не для обработки очковых линз.
Сайт обзор станков для обработки краев и центрирования сравнивает все это бок о бок, если вы все еще определяете, какого этапа линии вам не хватает.
Коммунальные услуги, окружающая среда и безопасность
Электропитание, сжатый воздух, охлаждающая жидкость, нагрузка на пол и условия окружающей среды, в которых будет работать станок, подтверждаются нами для каждого заказа вместе с поставляемыми средствами безопасности и защиты. Эти данные зависят от напряжения и частоты вашей сети, обрабатываемого материала и рынка назначения, поэтому мы не публикуем единый набор здесь.
Отправьте нам условия на объекте вместе с вашим запросом, и мы письменно сообщим вам требования к коммунальным услугам и окружающей среде до размещения заказа.
На большой установке для центрирования оптики алмазный круг и патроны являются технологическими элементами, выбираемыми в зависимости от диапазона диаметров и радиусов, которые вы используете. Они указываются в счете отдельно от станка.
Что происходит после установки станка?
Одинаковые условия применяются ко всем станкам, которые мы отправляем, независимо от того, куда они отправляются в мире.
| Гарантийный срок | 12 месяцев с момента окончательной приемки |
| Реагирование в течение гарантийного срока | Реагирование в течение 8 часов · предложение решения в течение 24 часов · устранение проблемы в течение 48 часов, включая закупку, установку и ввод в эксплуатацию запчастей |
| Вне гарантии | Сервис и запасные части доступны в течение всего срока службы станка; повреждения из-за неправильного использования или ненормальной эксплуатации оплачиваются отдельно. |
| Сертификация | CE |
Технические характеристики могут быть изменены в результате постоянного совершенствования конструкции. Возможны незначительные различия в некоторых деталях. Для обязательных спецификаций обращайтесь к подтверждению заказа.
Смотрите работу станка
Большая установка для центрирования оптики с загрузкой педалью, выравниванием и обработкой длинного края за несколько проходов на элементе из оптического стекла.
01 — Загрузка педалью, самовыравнивание, обработка до диаметра
Отправьте один чертеж и несколько заготовок
Большую установку для центрирования оптики легко неправильно выбрать по техническим характеристикам, потому что число, определяющее работу, отсутствует в технических характеристиках — это комплект патронов. Отправьте нам чертеж одной детали с диаметром, обоими радиусами, центральной толщиной и допуском на центровку, который вам нужно выдержать, вместе с несколькими полированными деталями вашего производства.
Мы обрабатываем их, возвращаем и отправляем технологический лист вместе с предложением. Пробная обработка бесплатна; вы оплачиваете фрахт за заготовки. Предложения по умолчанию FOB, с CNF и DDP по запросу.
12-месячная гарантия · бесплатная пробная обработка на ваших заготовках
Среди клиентов в оптической отрасли Edmund Optics и Когерентный
Сопутствующее оборудование и материалы:
- Установка для центрирования оптики с ЧПУ EG-120L — Ø1,8–120 мм, закрытый, для обработки сапфира и сверхтвердых материалов
- Диапазон станков для шлифовки и центрирования — сравнение всех четырех станков
- Большой генератор кривизны линз SG-120 — этап генерации для тех же размеров деталей
- Линия производства оптических линз — как соединяются шесть станций
- Полный ассортимент оборудования