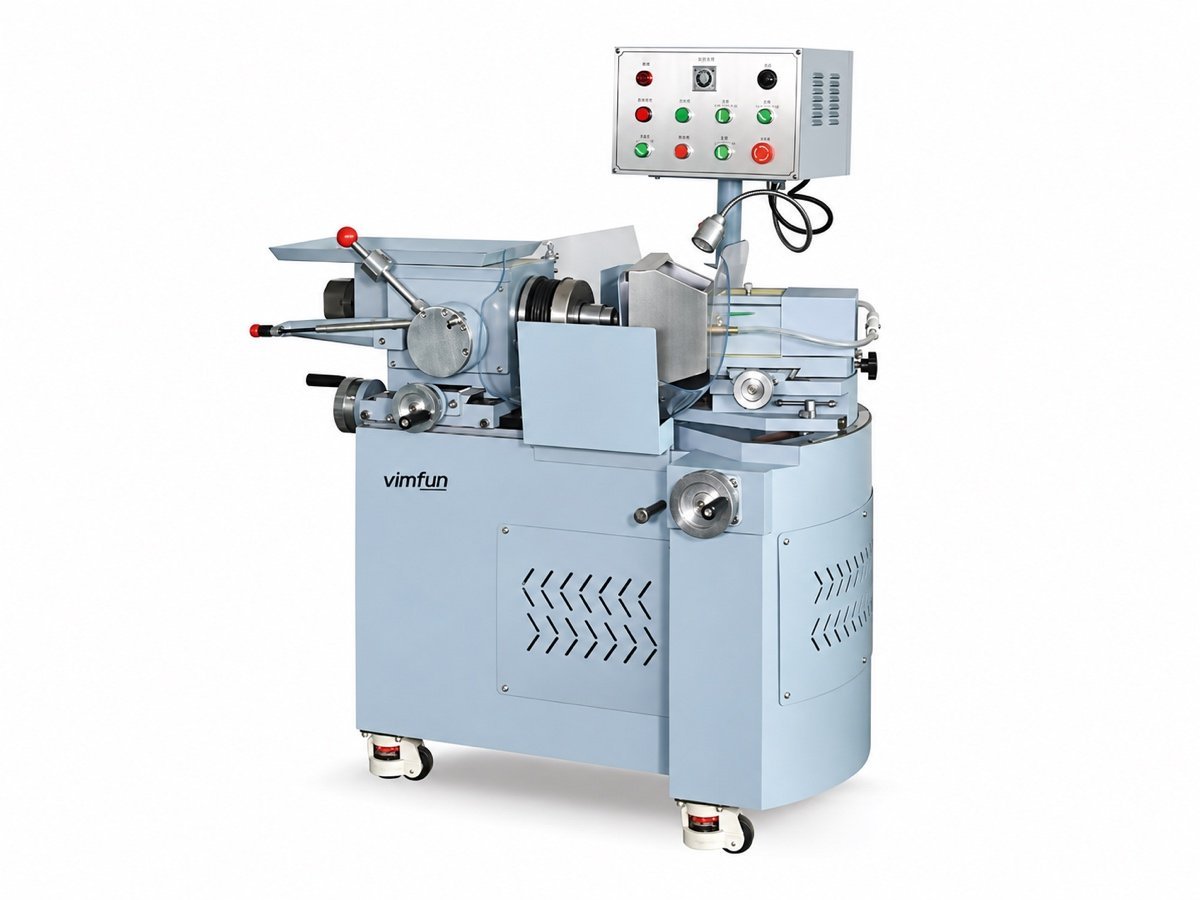
Generador de Curvas para Lentes Esféricas SG-80
de operación manual generador de curvas para lentes esféricas que rectifica una superficie convexa, cóncava o plana en un lente en blanco a la vez, hasta Ø80 mm. El operador ajusta la inclinación, ejecuta el corte y verifica la flecha manualmente. Vidrio óptico, zafiro, cerámicas y cristal.
Lo que esta máquina produce, y lo que ocurre antes y después de ella
Un elemento óptico comienza como un lente en blanco cortado o prensado y termina como una lente recubierta y centrada. Un generador de curvas para lentes esféricas realiza un paso intermedio: corta el radio de curvatura en la cara del lente en blanco y acerca el espesor central al dibujo. La SG-80 es el miembro manual de esa familia; todo lo anterior la alimenta, todo lo posterior hereda la superficie que deja.
La pieza que sale de esta máquina no está terminada. Su radio y espesor central están lo suficientemente cerca de la especificación para que la etapa de lapeado y pulido elimine micras en lugar de volver a cortar la curva. En una máquina manual, ese resultado depende del operador, que es exactamente de lo que trata esta página.
Piense en esta máquina como la que decide la forma de la lente. Las máquinas posteriores deciden qué tan lisa es. En la SG-80, una persona, no un programa, establece esa forma.
¿Cómo corta un generador de curvas para lentes esféricas un radio?
Sin plantilla, sin copiador, sin leva de perfil. En esta clase de máquina, el radio se obtiene de un ángulo, y en la SG-80 ese ángulo se ajusta manualmente.
Dos husillos realizan el trabajo. El husillo de herramienta porta una muela de copa diamantada —un anillo cuyo borde está cargado con grano de diamante— y lo hace girar a 8.000 o 11.000 rpm. El husillo de la pieza de trabajo sujeta el lente en blanco, lo hace girar lentamente a 0-36 rpm y lo alimenta contra la muela mientras el operador observa el corte.
Debido a que la muela de copa está inclinada, su borde de corte circular barre una esfera a medida que el lente en blanco gira debajo de ella. El radio de esa esfera está fijado únicamente por la geometría:
- sen θ = d / (2R) — donde θ es la inclinación del husillo, d el diámetro efectivo del borde de corte de la muela de copa y R el radio producido
- θ = 0° — los dos ejes son paralelos y la máquina genera una superficie plana
- inclinación 0–45° — cuanto mayor sea el ajuste en el carro giratorio, menor será el radio producido
- Convexo o cóncavo — decidido por el lado del eje de la pieza de trabajo hacia el que se inclina la muela
Ajuste el ángulo del carro una vez y cada pieza saldrá con el mismo radio. Por eso un generador de curvas de lentes esféricas no tiene herramientas para cambiar entre un radio y otro; solo cambian el ángulo y la muela.
No está comprando un conjunto fijo de radios. Está comprando un rango establecido por el carro de 0–45° y las muelas que se adaptan a sus materiales. Envíenos los radios que necesita y especificaremos las muelas con la cotización, no después de ella.
¿Qué decide el operador en una máquina manual?
La SG-80 no tiene bucle de retroalimentación de sagita ni cargador automático. En un generador de curvas de lentes esféricas manual, esas decisiones recaen en la persona que opera la máquina, razón por la cual un operador experimentado le saca más provecho de lo que sugiere una hoja de datos.
Ajusta el ángulo del carro y lee la primera pieza
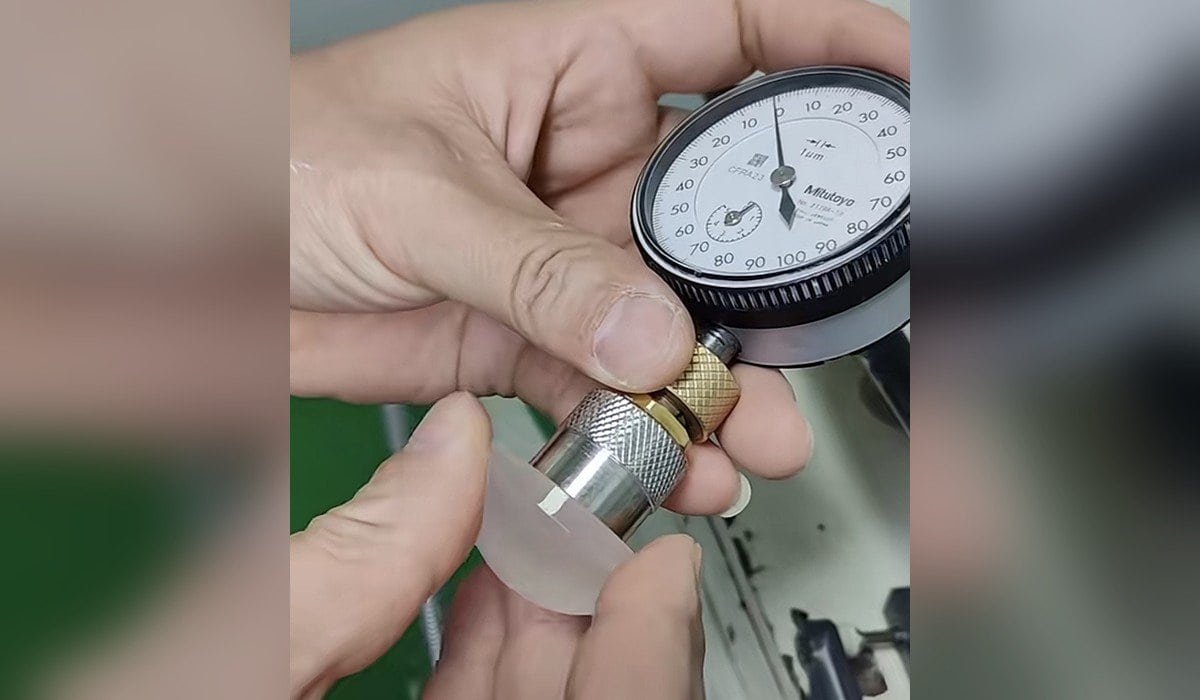
El carro giratorio se ajusta a la inclinación que requiere el radio, se corta una pieza de prueba y se mide su sagita fuera de la máquina. El operador ajusta la configuración hasta que la lectura coincida con el dibujo, luego la bloquea para la producción.
Elige la velocidad del husillo para el material
El husillo de la herramienta funciona a 8.000 o 11.000 rpm. La velocidad más alta se adapta a diámetros más pequeños y sustratos más duros; el operador elige la combinación de velocidad y avance que el disco en bruto puede soportar sin astillado en los bordes.
Alimenta manualmente y observa la muela
Se retira material en un avance rápido y pasadas progresivamente más ligeras. Una persona que alimenta el husillo de la pieza de trabajo siente el corte y reduce la presión a medida que la superficie aparece; el juicio que un programa servo de cinco etapas automatiza en las máquinas CNC.
Reacondiciona la muela cuando el corte se lo indica
Cuando el corte se ralentiza o el acabado se vuelve más grueso, el operador rectifica la muela de copa y, si es necesario, vuelve a comprobar la sagita. Detectar el desgaste de la muela a tiempo es la habilidad que mantiene una producción manual consistente pieza a pieza.
Si estas cuatro decisiones deben mantenerse durante una larga ejecución desatendida, el miembro CNC de esta familia las realiza en ciclo. Consulte el Generador de curvas ópticas CNC Auto-SG-50, que mide la sagita, compensa el avance, voltea la pieza y carga desde una bandeja por sí solo. La SG-80 es la máquina para trabajos de configuración, tiradas cortas y prototipado; la Auto-SG-50 es la máquina para volumen.
¿Qué materiales y geometrías puede manejar?
| Artículo | Capacidad |
|---|---|
| Superficies generadas | Superficies esféricas convexas y cóncavas; superficies planas |
| Rango de radio | Establecido por el carro giratorio, inclinación 0°–45°; plano a 0° |
| Diámetro de la pieza de trabajo | Hasta Ø80 mm |
| Carrera de la pieza de trabajo | 70 mm |
| Piezas por ciclo | 1 — pieza única, carga manual |
| Materiales | Zafiro, vidrio óptico (crown / flint), cerámicas técnicas y ópticas, y cristal |
| Precisión de la forma de la superficie | ≤ 0,003 mm |
| Error de espesor central | ≤ 0.01 mm |
| Chaflanado | Dispositivo de chaflanado, inclinación 0°–45° |
Si sus dibujos están dimensionados según el marco ISO 10110, envíe uno con la consulta. La tolerancia de radio y la tolerancia de espesor central en ese dibujo son las que deciden si un generador de curvas de lentes esféricas manual es adecuado para el trabajo, o si la producción pertenece a la versión CNC, no el material.
Especificaciones técnicas
Para piezas más grandes de hasta Ø120 mm, la SG-120 comparte esta arquitectura con potencia de husillo adicional y refrigeración interna de la muela.
| Diámetro máximo de mecanizado | Ø80 mm |
| Carrera de la pieza de trabajo | 70 mm |
| Inclinación del carro giratorio | 0° – 45° |
| Inclinación del dispositivo de chaflanado | 0° – 45° |
| Velocidad del husillo de la herramienta | 000 / 11.000 rpm |
| Velocidad del husillo de la pieza | 0 – 36 rpm, sin escalonamiento |
| Salida del husillo de la herramienta (radial / axial) | ≤ 0,005 mm |
| Salida del husillo de la pieza (radial / axial) | ≤ 0,005 mm |
| Coincidencia de altura en dos ejes | ± 0,25 mm, ajustable |
| Precisión de la forma de la superficie | ≤ 0,003 mm |
| Error de espesor central | ≤ 0.01 mm |
| Motor del husillo | 1,1 kW × 2 polos |
| Motor de la pieza | 0,12 kW (1:40) |
| Dimensiones generales (L × A × H) | 1,3 × 1,0 × 1,5 m |
| Peso total | aprox. 600 kg |
| Construcción de la base | Hierro fundido, superficies de contacto rectificadas a mano |
En una generadora de curvas de lentes esféricas, las muelas de copa de diamante y las piedras de rectificado son consumibles del proceso elegidos para el material y el radio que se está generando. Se cotizan por separado de la máquina; indíquenos sus materiales y radios y se los especificaremos.
Montajes principales y para qué sirve cada uno
La SG-80 se centra en los componentes de una generadora de curvas de lentes esféricas que un operario toca realmente. Este es el vocabulario que compartirán su operario y nuestro ingeniero de servicio en la planta de producción.

| Montaje | Function |
|---|---|
| Husillo de herramienta | Soporta la muela de copa de diamante a 8.000 / 11.000 rpm; accionada por correa |
| Carro giratorio | Inclina el husillo de la herramienta 0°–45° para ajustar el radio generado; bloqueado durante el funcionamiento |
| Husillo de la pieza | Soporta y hace girar la pieza en bruto a 0–36 rpm sin escalonamiento; avance manual contra la muela |
| Dispositivo de chaflán | Dispositivo separado de 0°–45° para el canteado de la cara terminada |
| Sistema de refrigeración | Suministro circulante inundando el corte, depósito en la base de la máquina |
| Base de hierro fundido | Superficies de contacto rectificadas a mano que sujetan los dos husillos con una excentricidad ≤ 0,005 mm y una coincidencia de altura de ± 0,25 mm |
| Controles del operario | Selección de la velocidad del husillo, bloqueo de avance y carro al alcance de la posición de trabajo |
Servicios, entorno y seguridad
El suministro eléctrico, el aire comprimido, el refrigerante, la carga del suelo y las condiciones ambientales en las que funcionará la máquina se confirman con nosotros para cada pedido, junto con las medidas de seguridad y protección que se suministran con ella. Estas cifras dependen de la tensión y la frecuencia de su sitio, del material que esté procesando y del mercado de destino, por lo que no publicamos un único conjunto de ellas aquí.
Envíenos las condiciones del sitio con su consulta y le devolveremos los requisitos de servicios y ambientales por escrito, antes de realizar el pedido.
Una generadora de curvas de lentes esféricas manual solo es tan repetible como el operario que la maneja. Con un material nuevo, la combinación correcta de velocidad del husillo, avance y ángulo del carro requiere algunas piezas de prueba para ajustarse; esto es lo principal que definimos con usted durante la puesta en marcha, y la razón por la que le pedimos sus piezas en bruto antes de cotizar.
¿Qué ocurre después de instalar la máquina?
Los mismos términos se aplican a cada máquina que enviamos, a cualquier parte del mundo a la que vaya.
| Período de garantía | 12 meses a partir de la aceptación final |
| Respuesta durante la garantía | Respuesta en 8 horas · solución propuesta en 24 horas · problema resuelto en 48 horas, incluyendo la adquisición, instalación y puesta en marcha de las piezas |
| Después del período de garantía | Servicio y repuestos disponibles durante la vida útil de la máquina |
| Certificación | CE |
Las especificaciones están sujetas a cambios como resultado de mejoras en el diseño. Pueden producirse diferencias menores en ciertas piezas. Para una especificación vinculante, consulte la confirmación del pedido.
Vea la máquina en funcionamiento
La SG-80 generando una superficie esférica en vidrio óptico, y el operario ajustando el ángulo del carro y comprobando la primera pieza.
01 — Ciclo de generación esférica, pieza en bruto de vidrio óptico
02 — Configuración del carro, comprobación de la sagita de la primera pieza
Envíe un dibujo y algunas piezas en bruto
Una generadora de curvas de lentes esféricas es fácil de especificar mal a partir de una hoja de datos. Envíenos un dibujo del elemento —diámetro, radio, espesor central, material y el grado de tolerancia que debe mantener— junto con algunas de sus propias piezas en bruto. Las procesamos, las devolvemos y enviamos la hoja de proceso con la cotización.
Si sus tolerancias o volúmenes requieren una clase de máquina que no fabricamos, se lo indicaremos en lugar de cotizar.
Garantía de 12 meses · prueba gratuita con material suministrado por el cliente
Los clientes de óptica incluyen Óptica Edmund y Coherente
Equipos y lecturas relacionadas:
- Generador de curvas ópticas CNC Auto-SG-50 — la versión automatizada de esta máquina
- Gama de máquinas de rectificado de lentes ópticas — todas las máquinas de generación comparadas
- Máquina de pulido de lentes cóncavas — la etapa de lapeado y pulido posterior
- Línea de fabricación de lentes ópticas — cómo se conectan las estaciones