
Máquina pulidora de lentes ópticas
Siete máquinas, una decisión. Una máquina pulidora de lentes ópticas se elige por la forma de la superficie que debe acabar — cóncava o convexa, esférica o plana — y por cuántas piezas se desean en la máquina a la vez. Las especificaciones se encuentran en cada página de modelo; esta página es para elegir.
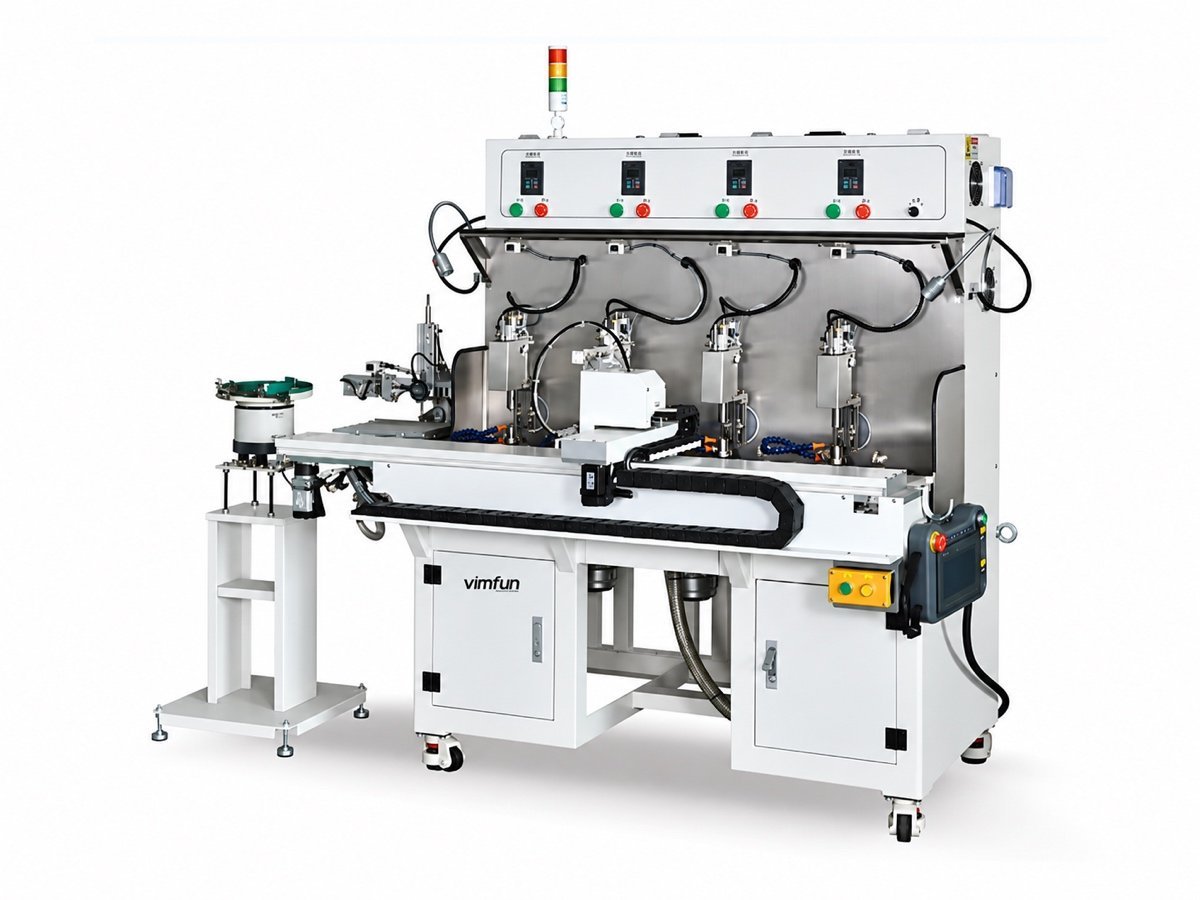 FP-4U
Brazo superior · cóncavo
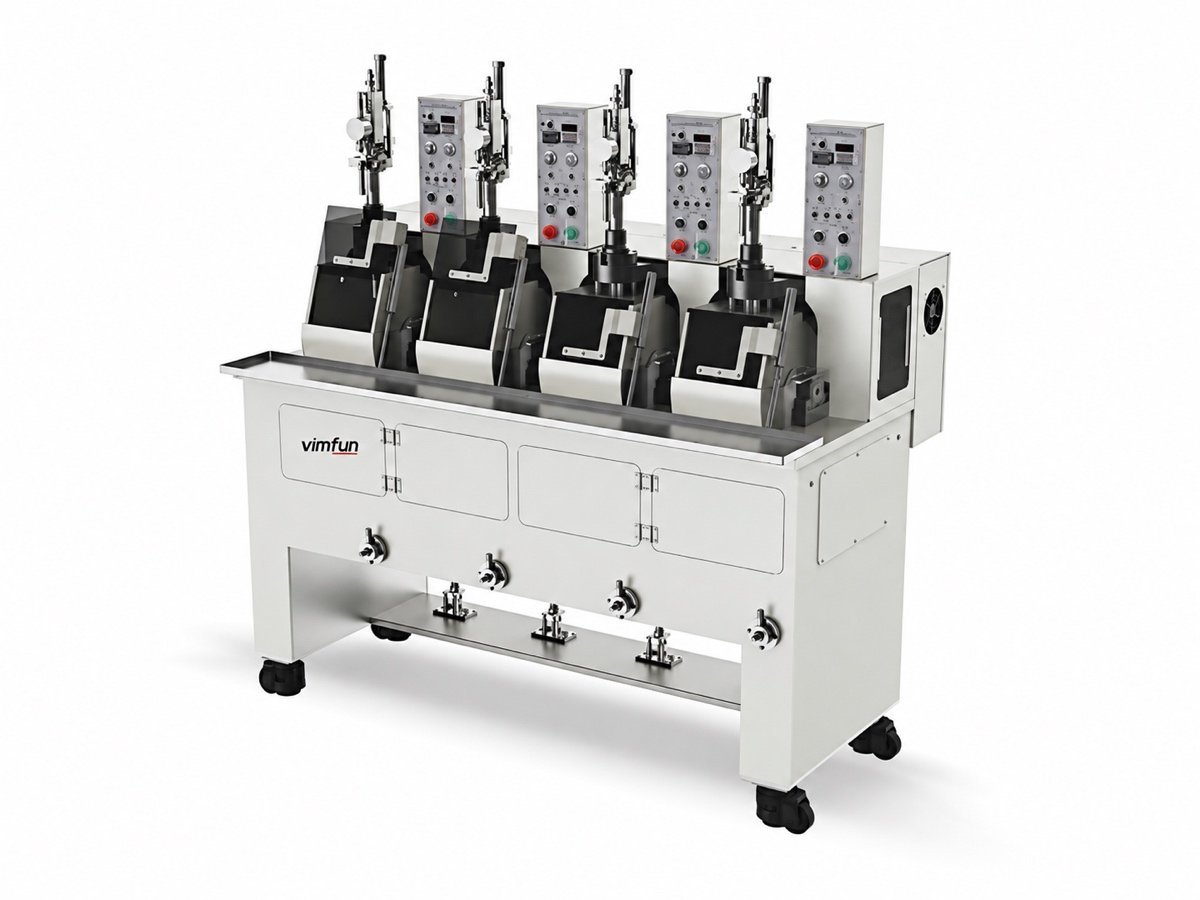 FP-4L
Brazo inferior · convexo
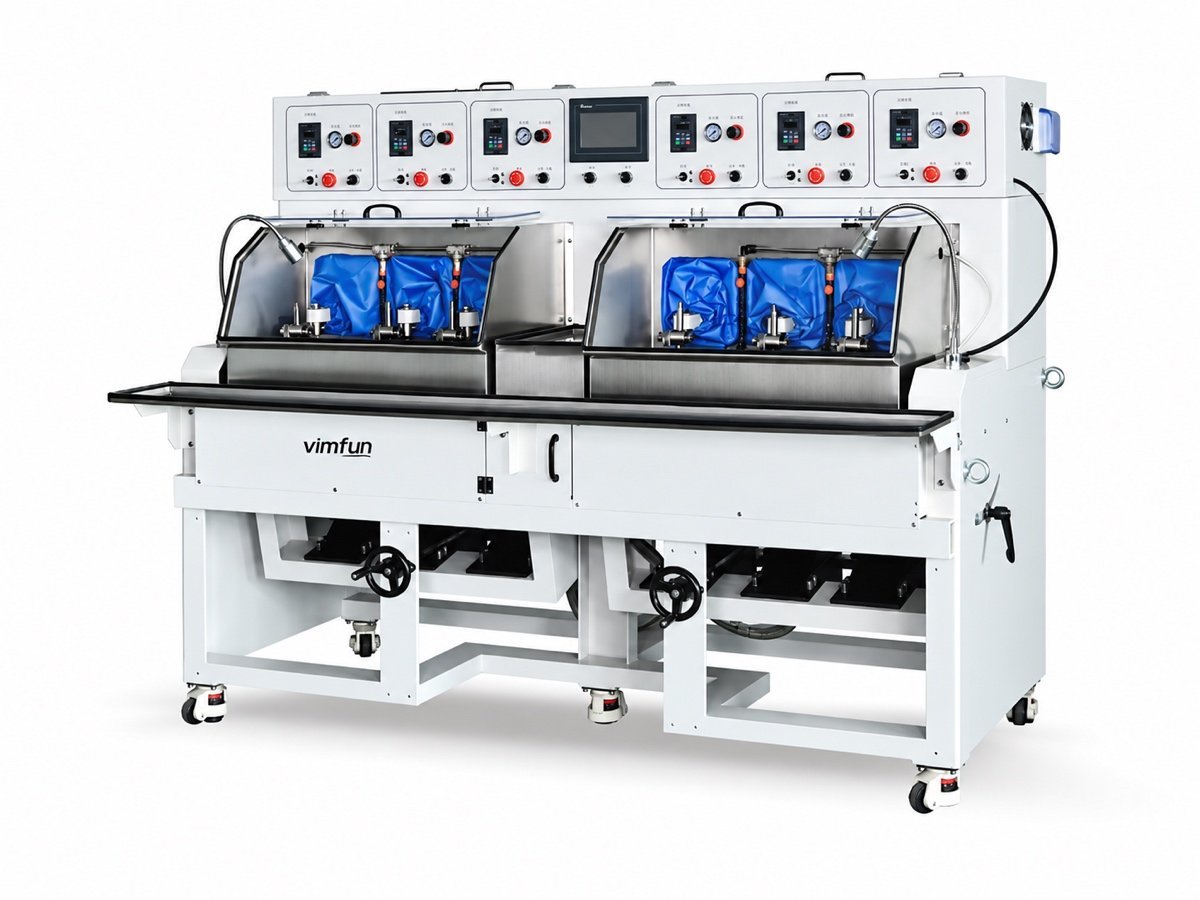 FP-6X
Eje basculante · Ø10–80
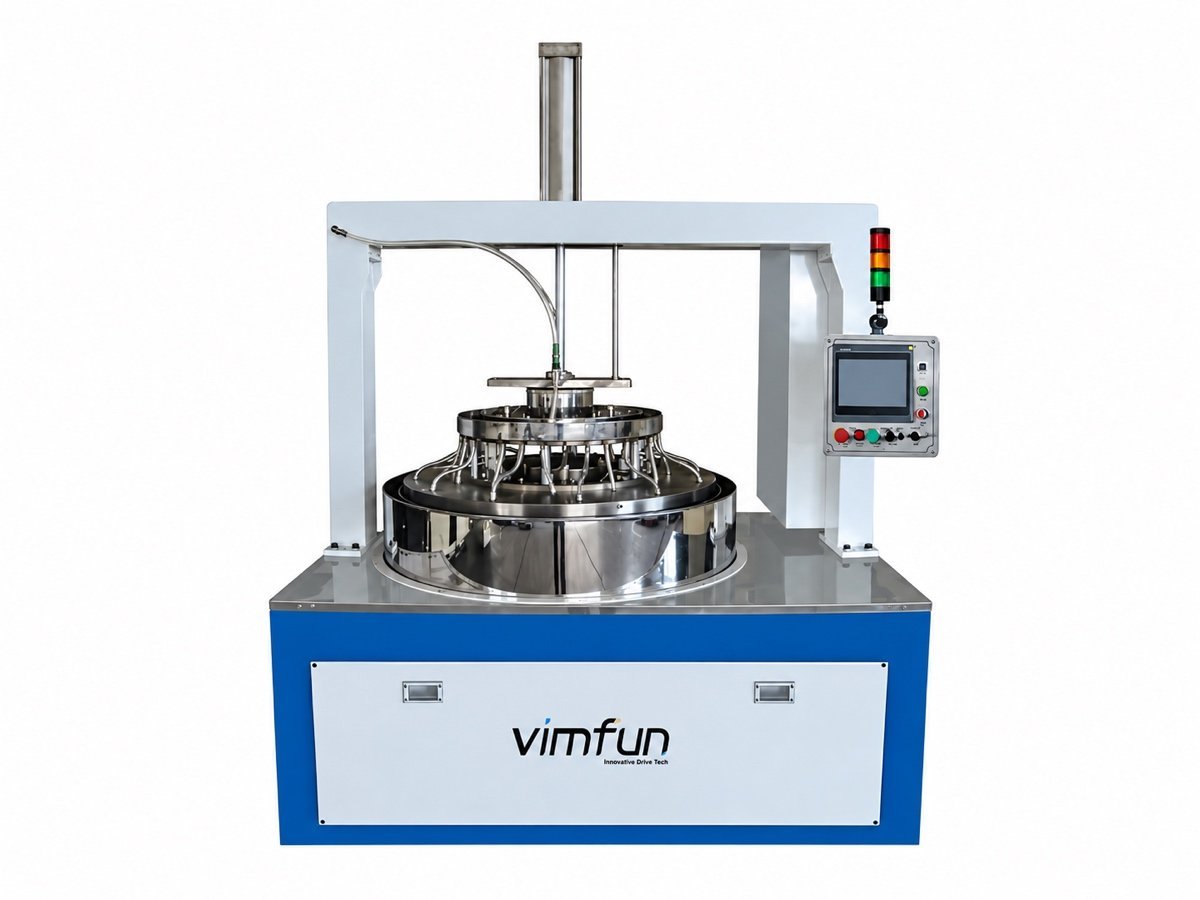 DL-290 · 395
Doble cara · por lotes
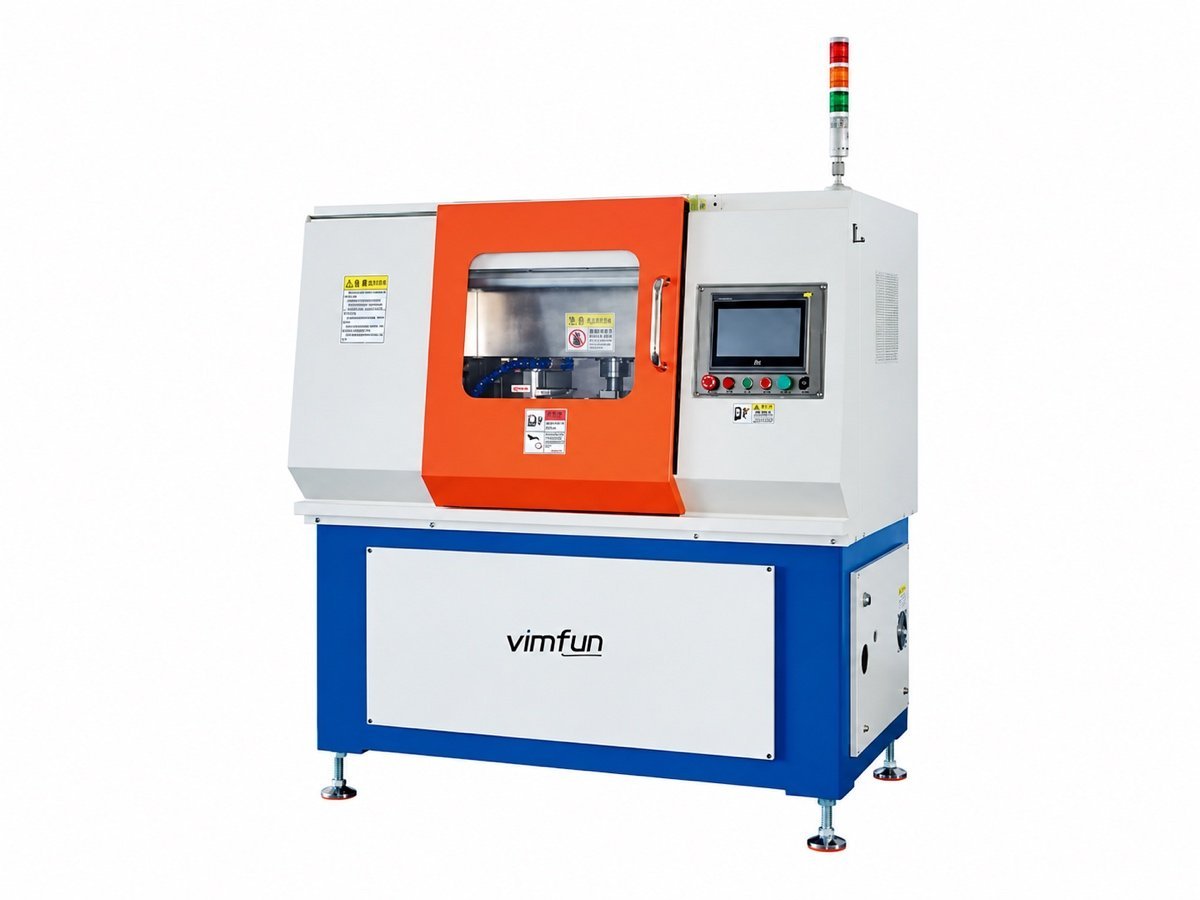 EP-220C
Bordes · Ø30–220
Empiece por la superficie, no por la lista de máquinas
La generación deja un radio con marcas de herramienta y daño subsuperficial. Este paso elimina ese daño y lleva la superficie a su figura y acabado finales: primero el rectificado de precisión, con una herramienta de diamante adherido, luego el pulido con una herramienta blanda y pasta de pulir. En este rango, ambos trabajos se realizan en el mismo bastidor — las configuraciones J y P difieren en herramientas y consumibles, no en la bancada de la máquina.
Así, una máquina pulidora de lentes ópticas se especifica a partir de la pieza, no de un número de husillos: el signo del radio decide la dirección de oscilación, el valor del radio decide la herramienta y la geometría de oscilación, y el tamaño del lote decide cuántos husillos se amortizan.
Plato oscilante superior o inferior, ¿hacia dónde debe mirar la lente?
La dirección de oscilación es el primer filtro y no es una preferencia: el plato oscilante superior está diseñado para caras cóncavas, el inferior para convexas. Cada máquina pulidora de lentes ópticas a continuación se lista según esa división, luego por radio y número de husillos.
| Model | Principio | Curvatura | Diameter | Husillos | Presión y avance | Elegir cuando |
|---|---|---|---|---|---|---|
| FP-4U | Plato oscilante superior, centro de esfera | R1–R20 | ≤ Ø30 mm | 4 | Presión de resorte, bomba de circulación | Lentes cóncavas a radios pequeños — el punto de entrada de la familia |
| FP-6U | Plato oscilante superior, centro de esfera | R1–R20 | ≤ Ø30 mm | 6 | Presión neumática, pasta alimentada por eje | Mismo trabajo cóncavo, mayor producción — cada eje funciona independientemente de los demás |
| FP-4L | Plato oscilante inferior, centro de esfera | ±R1.5–R50 | Ø3–30 mm | 4 | Presión de resorte, bomba de circulación | Lentes convexas y los radios más largos de la familia de oscilación |
| FP-6X | Eje basculante, de -10° a +30° | R10 a plano | Ø10–80 mm | 6 | Neumático, alimentación por goteo peristáltico como opción | Piezas más grandes, planos y radios largos — y cerámicas o zafiro, donde la alimentación por goteo es importante |
| MF-3 | Capas y facetas indexadas | Planos y facetas anguladas | ≤ Ø110 mm de diámetro, ≤ 30 mm de espesor | 2 husillos de trabajo, 3 platos | Trabajo encolado, alimentación de placa CNC | Prismas y poliedros: desbaste, acabado y pulido en una máquina |
| DL-290 DL-395 | Planetario, dos placas | Plano, ambas caras a la vez | Pieza de Ø290 / Ø395 | Lote en portadores | Control de presión por válvula proporcional | Espesor y paralelismo mantenidos en un lote en lugar de pieza por pieza |
| EP-220C | Contorno CNC, dos muelas | Bordes perimetrales y redondeados | Ø30–220 mm | 2 muelas de pulido | Fijación apilada, contorno CAD | Los bordes de paneles planos 2D y 2.5D, no sus caras |
La EP-220C pule el perímetro de paneles planos. Desbastar una lente hasta su diámetro exterior, con un chaflán, es una máquina y un paso diferente; consulte canteado y centrado.
Cobertura de radio en la familia swing
Cuatro máquinas swing en una escala. Encuentre su radio, lea la dirección del swing en relación con él, y la lista reducida de máquinas de pulido de lentes ópticas se reduce a uno o dos modelos.
La FP-4L lleva un signo ± porque el swing inferior cubre ambos signos de curvatura dentro de su rango, siendo el trabajo convexo la razón para comprarla. Una máquina de pulido de lentes ópticas fuera de la familia swing no está en esta escala: la MF-3 trabaja planos y facetas anguladas, la DL desbasta dos caras planas a la vez, y la EP-220C trabaja perímetros; esas tres se comparan más abajo.
Explore las familias de máquinas
Una tarjeta por máquina de pulido de lentes ópticas: para qué sirve y para qué no. Las especificaciones completas se encuentran en las páginas de los modelos.
FP-4U
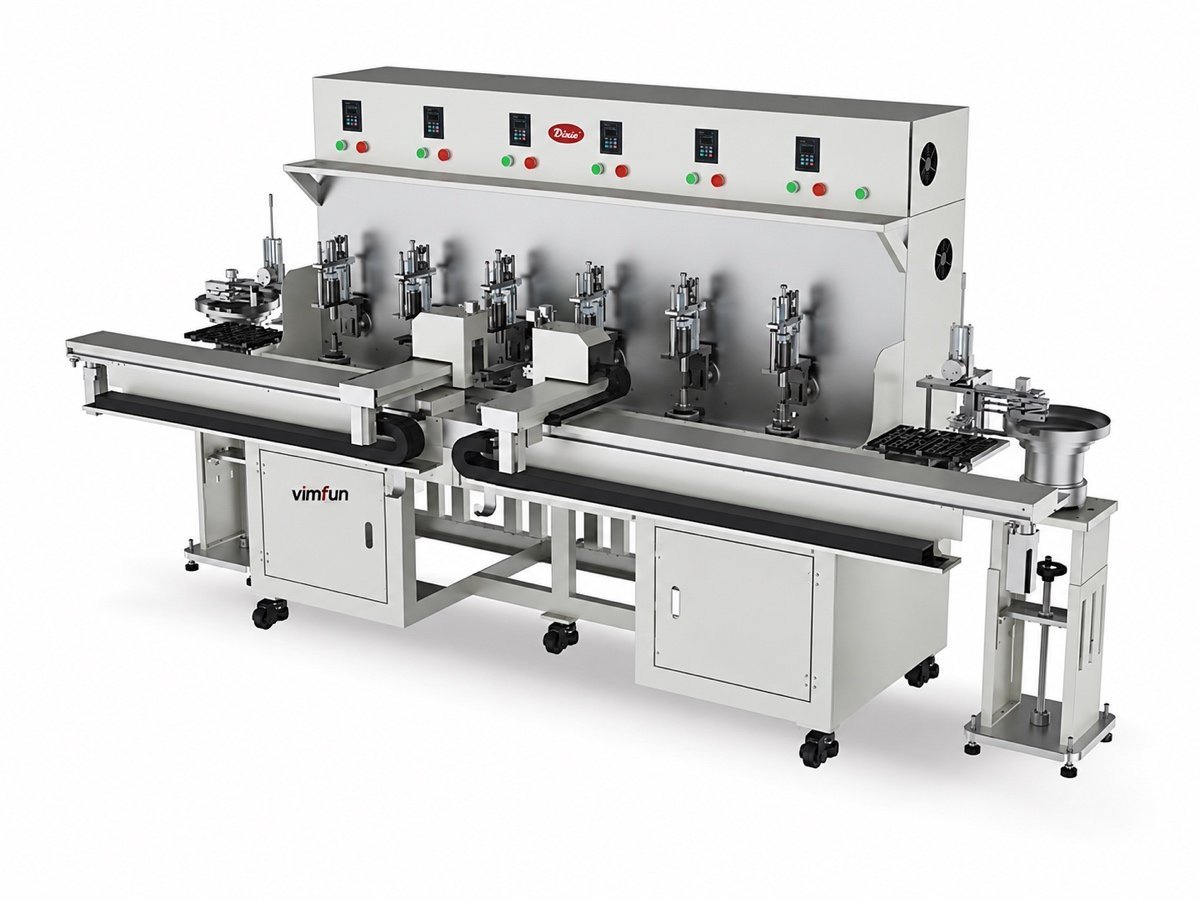
FP-6U
FP-4L
FP-6X
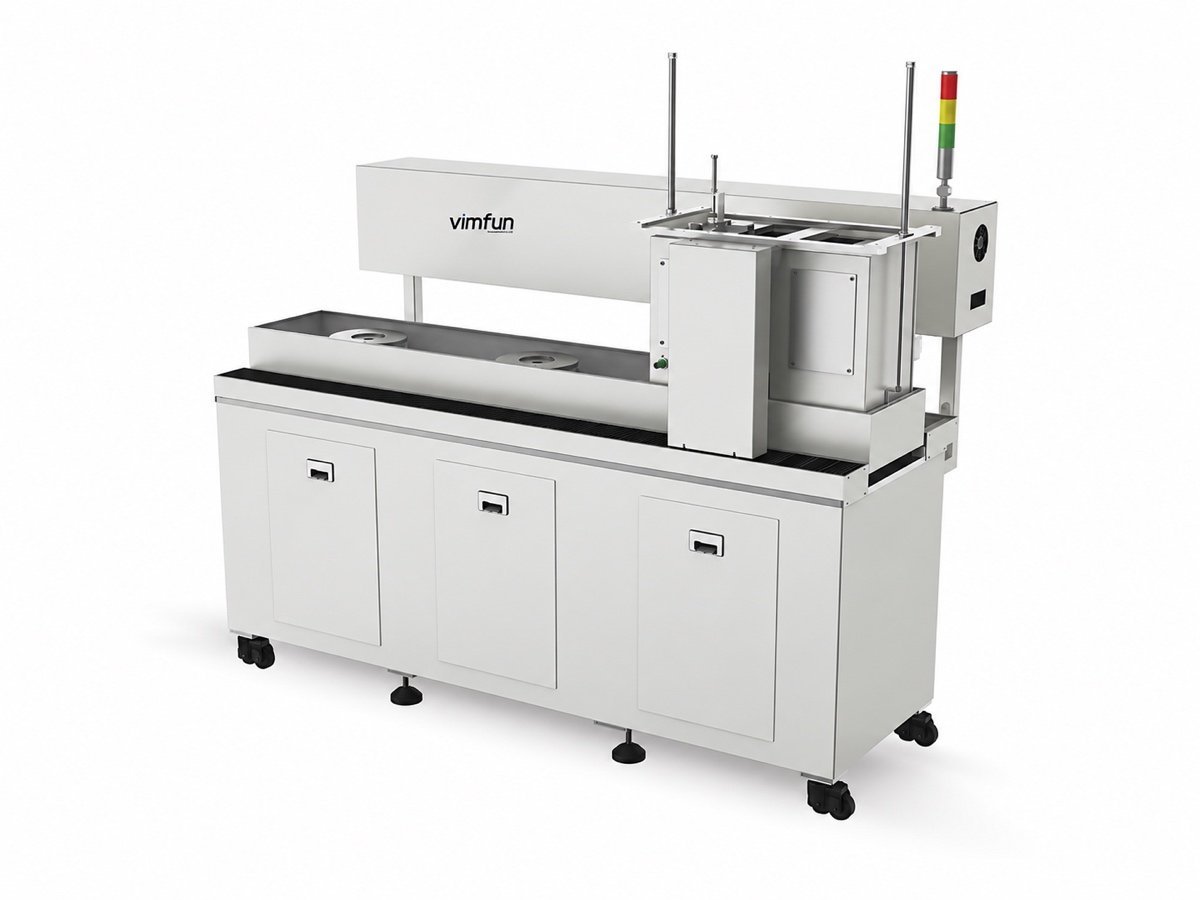
MF-3
DL-290 · DL-395
EP-220C
¿Qué decide realmente la figura?
Cuatro ajustes hacen la mayor parte del trabajo en una máquina pulidora de lentes ópticas. Los competidores cotizan el número de husillos; estas son las cosas que deciden si la superficie sale redonda.
La oscilación pasa por el centro de la esfera
La pieza de trabajo y la herramienta oscilan alrededor del propio centro de la esfera, por lo que la trayectoria de contacto barre toda la cara en lugar de desgastar una zona. Por eso el bastidor, no la herramienta, determina los radios que una máquina puede mantener.
Velocidad de carrera y oscilación
La velocidad de oscilación se ajusta de forma independiente por máquina — hasta 60 ciclos por minuto en los bastidores de cuatro husillos, hasta 40 y 45 en los de seis ejes. Más lento y más largo aplana el borde; más rápido y más corto mantiene el centro.
Cómo se aplica la presión
Presión de resorte en las máquinas de cuatro husillos, neumática en las de seis. La neumática mantiene una fuerza establecida a medida que la herramienta se desgasta, lo que es más importante en ciclos largos y en piezas que no toleran una carga creciente.
Cómo llega la lechada a la interfaz
El vidrio se procesa con una bomba circulante. Las cerámicas y el zafiro se pueden procesar con alimentación por goteo peristáltico en la FP-6X — un suministro medido en lugar de un inundado, que es la diferencia entre un proceso estable y un lote rayado.
¿Qué materiales y geometrías se cubren?
Todas las máquinas pulidoras de lentes ópticas aquí presentes están construidas para materiales ópticos duros y frágiles. Donde una especificación no nombra un material, lo demostramos con una pieza de prueba en lugar de afirmarlo.
| Material | Oscilación esférica | Eje plano e inclinado | Doble cara | Pulido de cantos |
|---|---|---|---|---|
| Optical glass | Sí | Sí | Sí | Sí |
| Zafiro | Sí | Sí, alimentación por goteo | Sí | Sí |
| Cerámicas técnicas y ópticas | Bajo pedido | Sí, alimentación por goteo | Sí | Sí |
| Cuarzo y cristal | Bajo pedido | Sí | Sí | Sí |
Cómo se pule un material no es un solo número: la dureza, la exfoliación y el comportamiento térmico cambian la lechada, la herramienta y la presión. Los datos publicados para zafiro y cuarzo cristalino son un buen punto de partida; el proceso se determina entonces en piezas reales.
Envíe un dibujo y algunas preformas generadas de su propio material. Las procesamos en la máquina en cuestión y devolvemos las piezas con la hoja de proceso — herramienta, lechada, presión, ajuste de oscilación y tiempo de ciclo. Esto se aplica a toda la gama, no solo a la máquina que preguntó inicialmente.
Esferas, caras, planos y bordes son cuatro máquinas diferentes
La familia de oscilación es solo una parte de este paso. Otros tres grupos terminan superficies que un bastidor de oscilación no puede alcanzar, por lo que "máquina pulidora de lentes ópticas" cubre cuatro geometrías diferentes aquí. Elegir el grupo incorrecto es la especificación errónea más común que vemos.
- Caras esféricas — la familia de oscilación (FP-4U, FP-6U, FP-4L, FP-6X). La herramienta oscila alrededor del centro de la esfera; el radio y el signo deciden el bastidor.
- Caras anguladas y planos — MF-3 indexa la pieza capa por capa y cara por cara, y la lleva desde el desbaste hasta el pulido en tres platos en una configuración.
- Dos planos paralelos a la vez — DL-290 y DL-395 rectifican y pulen ambas caras de piezas planas en portapiezas planetarios, manteniendo el espesor en todo el lote en lugar de pieza por pieza.
- Perímetros — EP-220C pule los bordes y las esquinas redondeadas de paneles planos a partir de un contorno almacenado, alimentado por accesorios apilados.
Este equipo está construido para la fabricación de óptica de precisión. No es para laboratorios de Rx oftálmicos, no es una herramienta de banco para pulir lentes de gafas, y no es para vidrio arquitectónico o trabajos de espejos. Si ese es el trabajo, somos el proveedor equivocado y preferimos decirlo antes de que envíe un dibujo.
Dónde se ubica una máquina pulidora de lentes ópticas en la línea
El pulido es una estación de seis, y hereda lo que la estación anterior dejó.
- Antes: el radio se corta en una generadora de curvas. La holgura y el daño subsuperficial de este paso deciden cuánto tiempo tarda el rectificado fino aquí.
- Después: las caras terminadas van a canteado y centrado, donde el diámetro exterior se lleva al eje óptico.
- Al lado: la historia del daño merece ser leída en su totalidad; consulte nuestra nota sobre daño subsuperficial en lentes ópticas, que es lo que este paso existe para eliminar.
- Todo junto: la línea completa de fabricación de lentes, presentado como una propuesta con tiempos de ciclo, o navegado por paso de proceso en la descripción general del equipo.
Una máquina pulidora de lentes ópticas comprada sin mirar aguas arriba tiende a decepcionar: si la generadora deja una holgura desigual, la celda de pulido pasa su ciclo corrigiendo daños en lugar de la figura. Díganos ambos pasos y los equilibraremos.
¿Qué preguntan los compradores antes de elegir?
¿El rectificado fino y el pulido necesitan dos máquinas?
No dos bastidores. La misma máquina pulidora de lentes ópticas ejecuta ambos, configurada para uno u otro; lo que cambia es el utillaje y los consumibles, por lo que las fábricas con volumen a menudo compran dos bastidores idénticos y dedican uno a cada etapa.
¿Puede un bastidor hacer cóncavo y convexo?
No. El brazo superior está diseñado para cóncavo, el brazo inferior para convexo. Un programa de piezas mixto significa dos bastidores, o la máquina de eje inclinable donde la geometría se establece de manera diferente.
¿Cuántas lentes por ciclo?
Cuatro o seis en un bastidor oscilante, una por husillo. Para piezas planas, una máquina de doble cara ejecuta un conjunto completo de portadores a la vez, por lo que una máquina pulidora de lentes ópticas para obleas se especifica por el tamaño de la placa, no por el número de husillos.
¿Qué pasa con las cerámicas y el zafiro?
Necesitan una suspensión dosificada en lugar de un flujo, y una presión que se mantenga constante a medida que la herramienta se desgasta. Esa es la FP-6X con su opción de goteo; el trabajo con vidrio permanece en la bomba circulante.
¿Qué hay que presupuestar además de la máquina?
Utillajes y fijaciones para sus radios, el primer juego de consumibles, voltaje de destino y configuración CE, flete, instalación y capacitación, y un juego de repuestos. Una máquina pulidora de lentes ópticas es una compra que requiere muchos utillajes; presupúéste como una celda, no como un bastidor.
¿Se pueden cargar estas máquinas automáticamente?
Las unidades de carga de cestas alimentan la estación de pulido directamente desde la celda de generación. Se especifican con la línea para que los formatos de cesta y bandeja coincidan en cada estación, en lugar de adaptarse posteriormente.
Envíe la lente — obtenga una recomendación de máquina
No tiene que elegir usted mismo un número de modelo. Envíe el dibujo, el material y la cantidad anual, y recibirá una máquina específica, una estimación de ciclo y piezas de prueba para verificarla.
- 1 · Usted envía — dibujo o muestra, material, radio y signo, tamaño del lote.
- 2 · Nosotros respondemos — bastidor, dirección de oscilación, utillaje y tiempo de ciclo estimado.
- 3 · Lo probamos — prueba gratuita en sus propios blancos, piezas devueltas con la hoja de proceso.
- 4 · Usted decide — cotización firme incluyendo utillaje, consumibles, flete, instalación y capacitación.