
Máquina de Rectificado de Cerámica
Una rectificadora de cerámica se juzga por cómo suministra la pasta, no por la fuerza con la que puede empujar. Cerámicas no fluyen antes de romperse — cada julio que introduces vuelve como calor y microfisuras.
Por qué las cerámicas castigan el refrigerante, no la muela
Tres propiedades cambian el trabajo, y las tres apuntan al mismo lugar — lo que sucede en el último milímetro antes de que el abrasivo toque la pieza.
Duras y quebradizas hasta el final
Casi no hay deformación plástica por delante del corte. El material se desprende como microfisuras, lo que significa que el abrasivo se desafila rápidamente y la superficie que queda es un campo de pequeñas fracturas en lugar de una capa smearing.
El calor se queda donde se genera
La mayoría de las cerámicas técnicas conducen mal el calor en comparación con el metal. La energía se concentra en la zona de contacto en lugar de extenderse a la pieza, por lo que la entrega de la pasta — dónde y cuánta — decide si se obtiene un acabado o una grieta.
Las piezas suelen ser planas, no lentes
Sustratos, ventanas, anillos y poliédricos en lugar de radios. Eso cambia toda la cadena de proceso: el apomazado en lote y el trabajo de facetas soportan más carga que la generación de curvas.
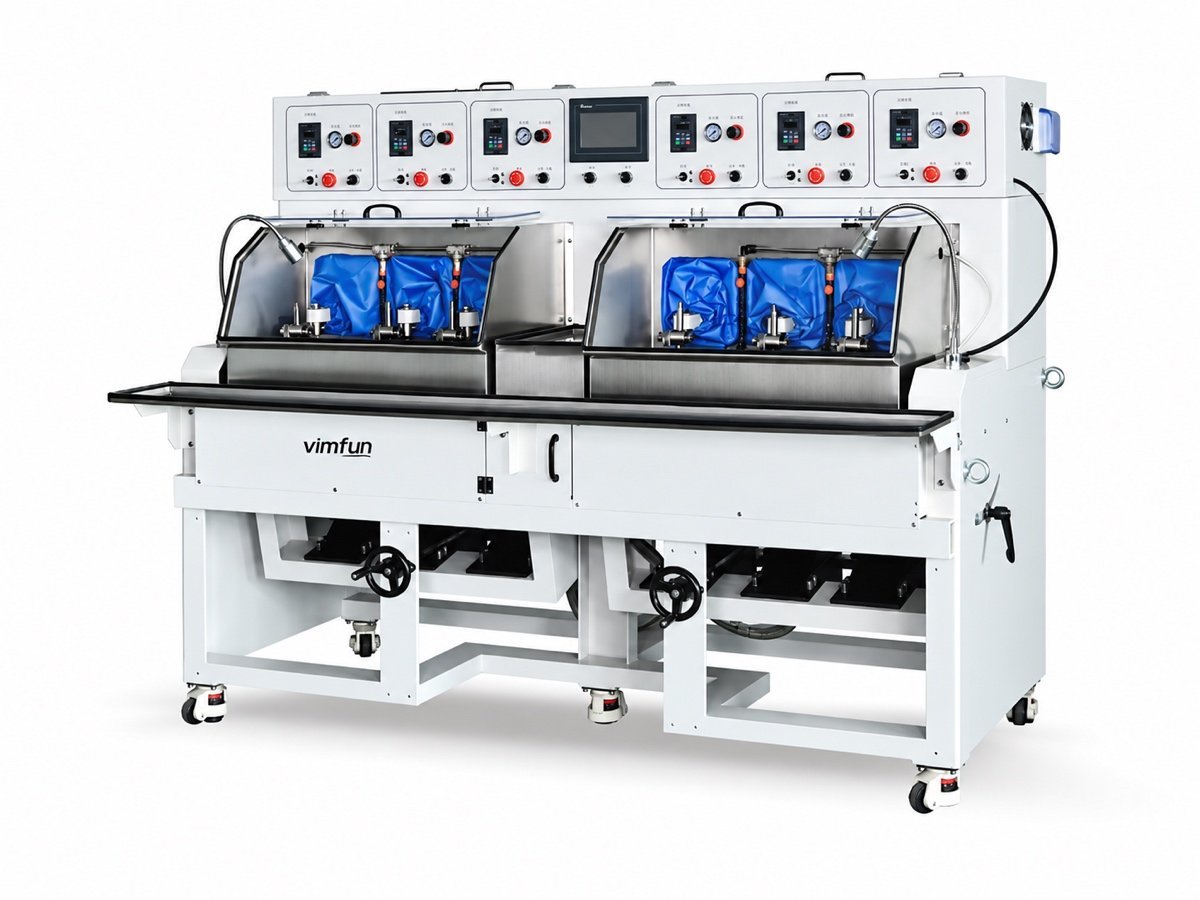
En la máquina de eje inclinado FP-6X la pasta se puede alimentar por goteo peristáltico en lugar de la bomba de recirculación utilizada para vidrio. Es la única opción de configuración que separa una rectificadora de cerámica de una de vidrio en nuestra gama — solicítela por su nombre cuando pregunte.
¿Qué cerámicas y formas de piezas cubre?
Cada rectificadora de cerámica de esta gama está construida para el acabado de grado óptico de piezas pequeñas y medianas — Ø10–80 mm en el lado de pulido, más grandes en la placa de apomazado.
| Pieza | Forma típica | ¿Qué estación realiza el trabajo? |
|---|---|---|
| Sustratos y planos | Ambas caras paralelas, espesor mantenido en todo el lote | Apomazado de doble cara entre placas |
| Ventanas y cubiertas | Acabado de planos, cantos y esquinas | Apomazado, luego pulido de cantos |
| Poliédricos y facetas | Caras planas y anguladas, indexadas | Facetado — desbaste, fino y pulido en una sola configuración |
| Caras esféricas y planas | Caras de radio y plano, Ø10–80 mm | Rectificado y pulido fino de eje inclinado |
- Las cerámicas que más vemos alúmina, zirconia y nitruro de aluminio, junto con zafiro y los cristales ópticos, que se comportan de la misma manera en la zona de contacto.
- Datos del material los contrastamos con propiedades de ingeniería publicadas como las tablas de cerámicas de Accuratus cuando un plano solo da un nombre comercial.
- Lenguaje de dibujo tolerancias ópticas especificadas ISO 10110, para que podamos determinar de qué estación depende realmente su tolerancia.
- Antes de cotizar grado, estado de sinterización y si la pieza está ya cerca de su forma neta — un disco prensado y un disco rectificado son trabajos diferentes.
¿Dónde se sitúa una rectificadora de cerámica en la línea?
No donde se sitúa una máquina para vidrio. Una rectificadora de cerámica suele seguir a un disco sinterizado o aserrado directamente al trabajo plano, y solo llega a un generador de curvas cuando la pieza tiene genuinamente un radio.
Donde una pieza de cerámica sí presenta un radio, el lado de generación del rango está en la máquina de pulido de lentes ópticas página, y la forma en que las estaciones se conectan en una línea se detalla en la línea de fabricación completa página.
¿Qué sale mal en las cerámicas y qué lo evita?
Cada uno de estos problemas se remonta a la energía en la zona de contacto. Por eso una rectificadora de cerámica se especifica en torno a la lechada y la presión en lugar de en torno a la potencia del husillo.
| Defecto | Dónde empieza | Qué lo detiene |
|---|---|---|
| Edge chipping | Borde sin soporte en la entrada y salida | Biselar pronto, soportar el borde en el útil, reducir la presión en los extremos de la carrera |
| Microfisuras bajo la superficie | Demasiada presión con muy poco abrasivo presente | Alimentación por goteo dosificada, menor presión durante más tiempo — más lento es más barato que el desperdicio |
| Desgaste y vidriado del abrasivo | Sin flujo plástico que mantenga el grano cortando | Lechada fresca en la zona de contacto en lugar de recirculada, intervalo de rectificado más corto |
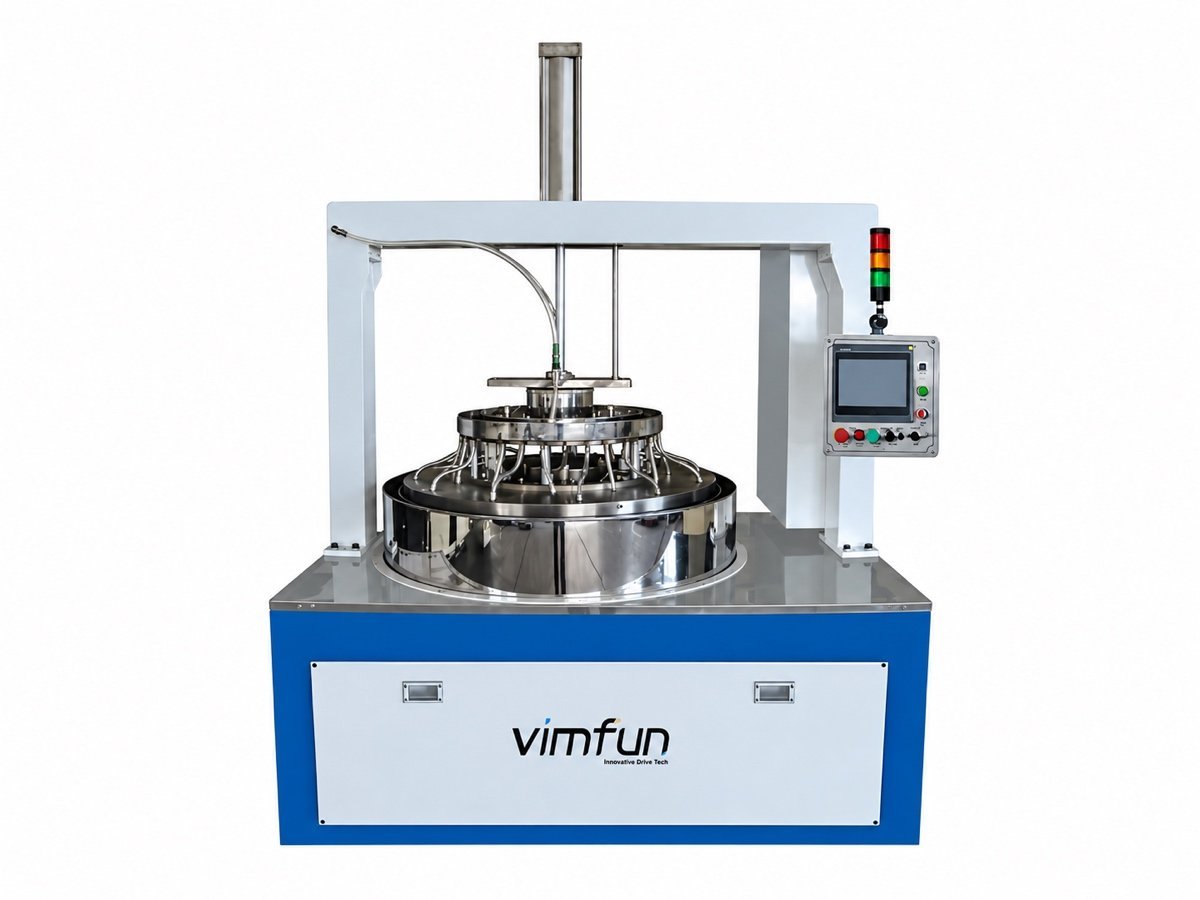
| Dispersión de espesor y paralelismo | Sustratos acabados de una cara a la vez | Rectificado por lotes en la DL-290/395, donde la carga establece la tolerancia |
| Deriva de forma en un lote | El plato de pulido se desgasta y adelgaza durante el trabajo | Calibración del punto cero del plato que compensa el desgaste, como en la MF-3 |
Nada de esto requiere una máquina más grande. La mejora que se nos solicita con más frecuencia — más potencia de husillo en una rectificadora de cerámica — es la que empeora las cinco, porque la energía adicional no tiene a dónde ir excepto a la pieza.

¿Qué máquina para qué pieza de cerámica?
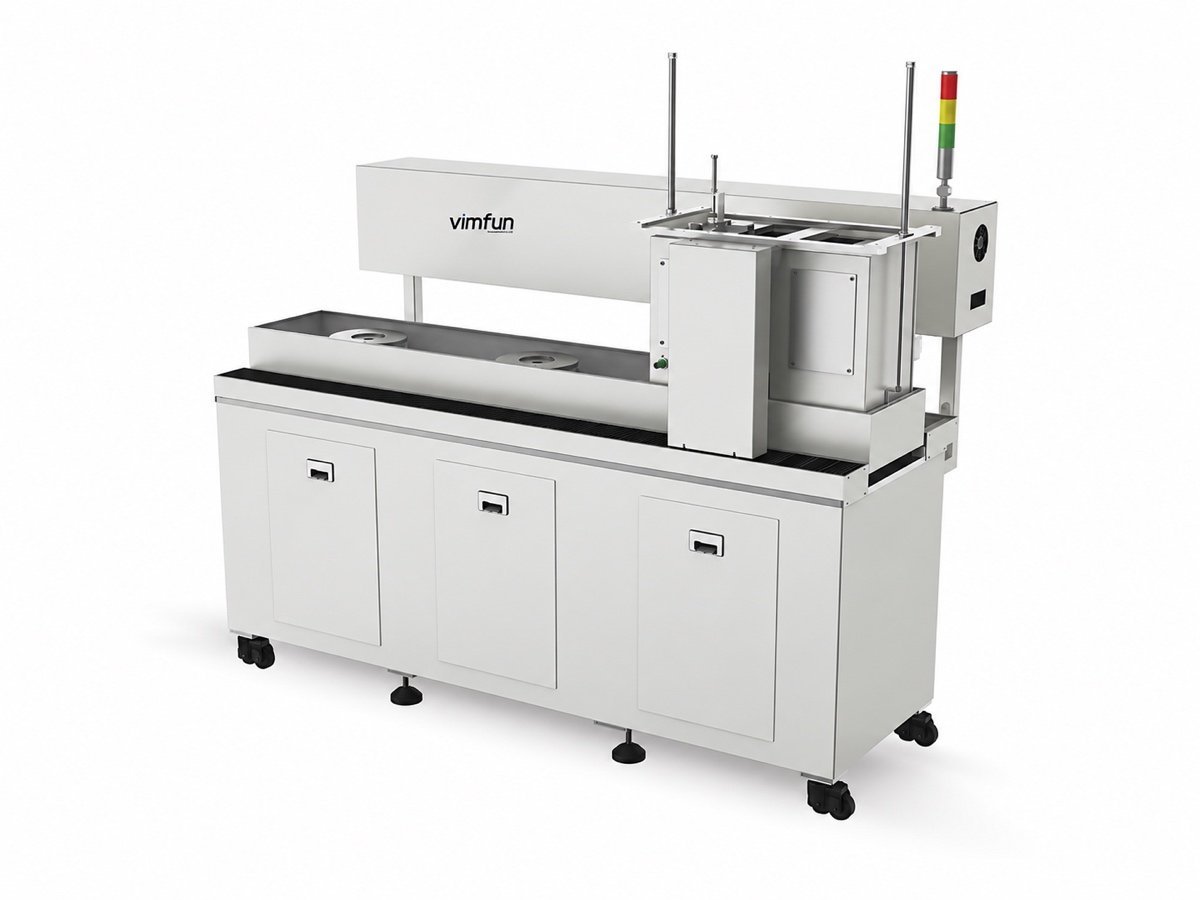
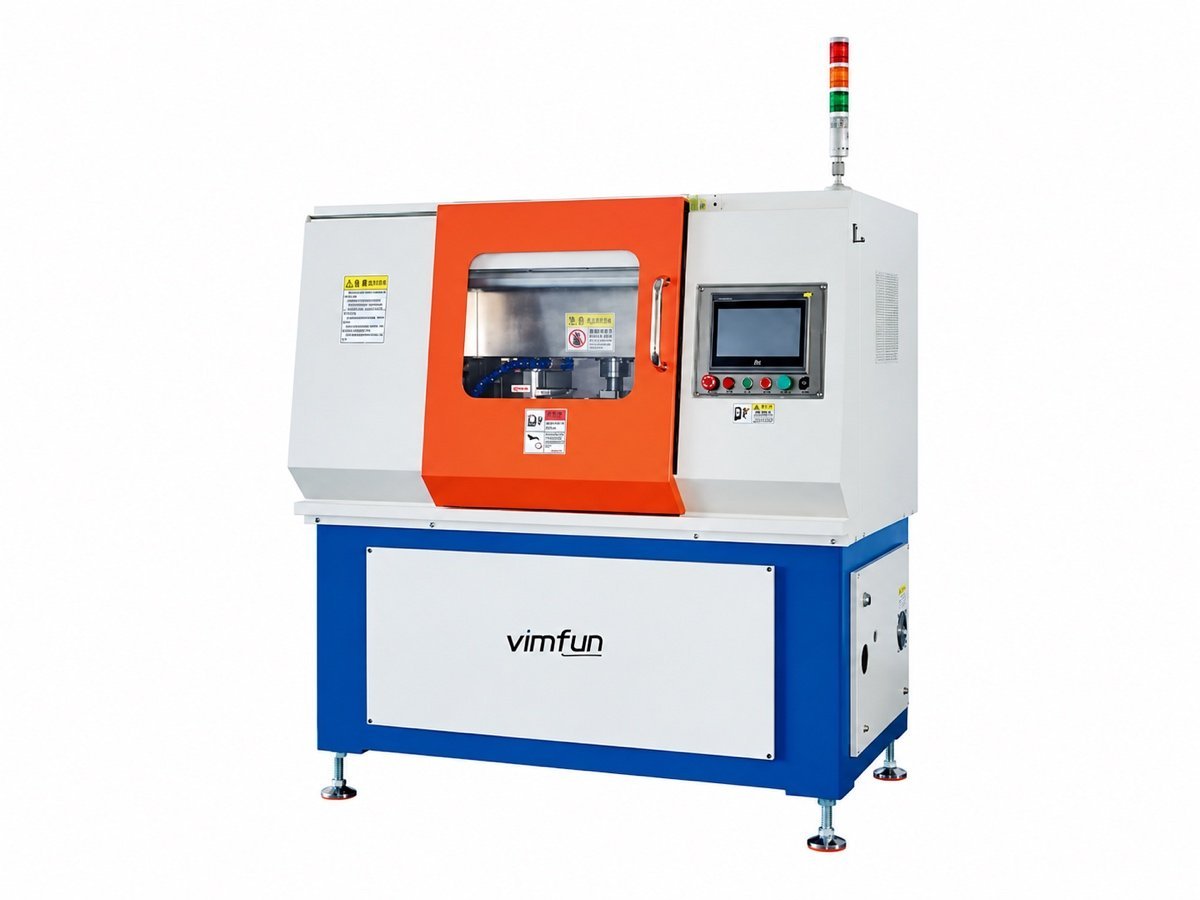
La forma decide, y en las cerámicas la forma rara vez es una lente. Los sustratos planos donde ambas caras deben permanecer paralelas van a la placa de rectificado. Las piezas con caras anguladas — prismas, poliedros, planos indexados — van a la máquina de biselado, que desbasta, rectifica finamente y pule en una sola configuración en lugar de mover la pieza entre tres. Los paneles cuyos bordes y esquinas deben estar ópticamente limpios van al pulidor de bordes.
Solo cuando el plano muestra un radio, la pregunta vuelve a la generación de curvas, y entonces el material cambia la muela y la alimentación, no la máquina. Si no está seguro de a cuál de las cuatro pertenece su pieza, envíenos una — esa es una respuesta de cinco minutos con la pieza en mano y una larga discusión sin ella.
El zafiro pertenece a la misma familia para nuestros propósitos: misma disciplina de lechada, misma disciplina de presión, mismos modos de fallo. Una máquina especificada para sus piezas de alúmina o zirconia normalmente también procesará trabajo de zafiro, lo cual es bueno saberlo antes de comprar dos veces.
Las opciones de rectificado fino y pulido se recogen en la rango de pulido; el comportamiento de la cerámica junto con los otros materiales duros que trabajamos está en optical lens materials. Páginas de materiales hermanas: vidrio óptico, cuarzo y cristales ópticos; qué impulsa la cotización está en la página de precios.
Las cerámicas se demuestran con piezas, no con papeleo
Los grados y las condiciones de sinterización varían más de lo que sugieren las hojas de datos. Envíenos sus propias piezas y las procesaremos gratis en la máquina correspondiente, luego informaremos el tiempo de ciclo, el acabado y la configuración de lechada que utilizamos.
Organizar una prueba- Grado y condición de sinterización de la cerámica
- Plano, biselado o con radio — y qué cara es importante
- Tamaño, grosor y cantidad del lote
- Si los discos llegan prensados, aserrados o cerca de su forma neta
Prueba gratuita sobre sus propias piezas, flete a su cargo · ISO 9001 · CE · Garantía de 12 meses · Respuesta en 8 horas