VIMFUN / WISSENSZENTRUM
Wissenszentrum Optikfertigung
Praktische Anleitungen zum optischen Schneiden, Schleifen, Polieren und Prüfen – von der Materialauswahl bis zur Fehlerbehebung im Prozess.
Nach Prozess oder Material durchsuchen
- Prozesstechnologie
- Abgabe
- Prozesstechnologie
- Abgabe
- Prozesstechnologie
- Abgabe
- Prozesstechnologie
Ein Φ14 mm Germanium-Rohling, der auf einer herkömmlichen Kernbohrmaschine geschnitten wird, hinterlässt einen Schnittring von 5–10 mm – das ist oft mehr Materialverschwendung als das Gewicht der Linse selbst.
- Abgabe
- Prozesstechnologie
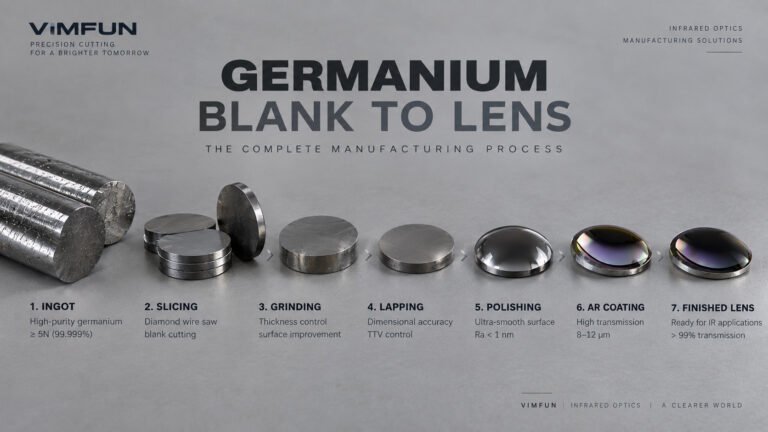
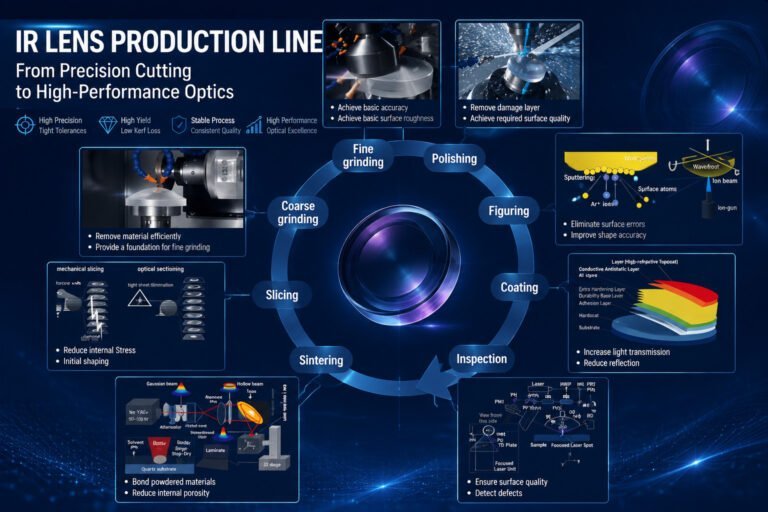
Vom rohen Germanium-Barren zur fertigen IR-Linse sind acht verschiedene Fertigungsschritte erforderlich – und jeder einzelne kann schiefgehen.
- Abgabe
- Prozesstechnologie
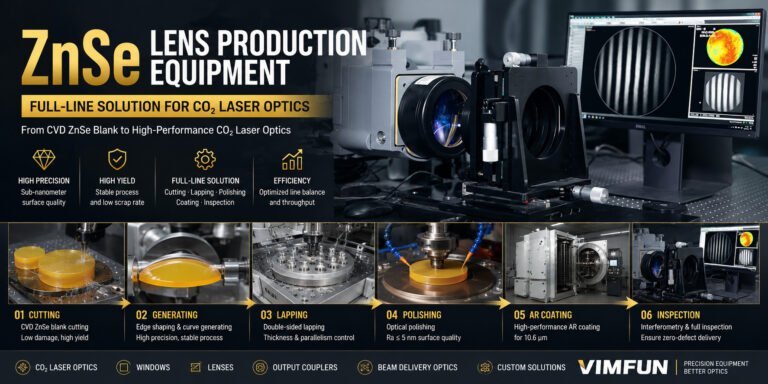
Die Auswahl von ZnSe-Linsenproduktionsanlagen ist eine Entscheidung für die gesamte Produktionslinie, nicht für eine einzelne Maschine. Ein CVD-ZnSe-Barren kommt als teurer, weicher, selenhaltiger Block in die Fabrik; er verlässt sie
- Abgabe
- Prozesstechnologie
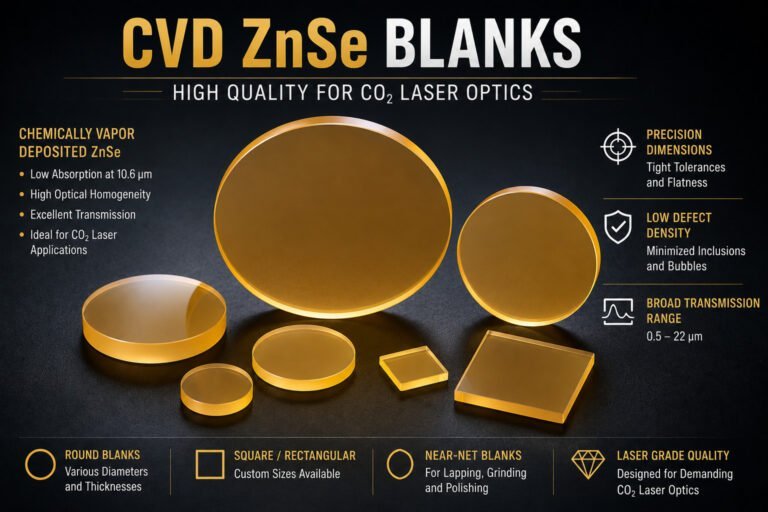
Der Zuschnitt von CVD-ZnSe-Rohlingen ist der erste ertragskritische Bearbeitungsschritt in der Zinkselenid-Optikproduktion. Bevor eine CO2-Laserlinse geschliffen, poliert, beschichtet und inspiziert werden kann, muss der
- Abgabe
- Prozesstechnologie
Cleartran ZnS ist eine dichtere, zähere Qualität von Zinksulfid, die eine diszipliniertere Schnittkontrolle erfordert als Standard-CVD-ZnS. Schneiden Sie es mit Standardparametern und Sie erhalten
- Abgabe
- Prozesstechnologie
Die Verarbeitung von multispektralem Zinksulfid verhält sich in drei spezifischen Punkten anders als die Verarbeitung von Standard-ZnS: die Kornstruktur, die nach dem Heißisostatischen Pressen entsteht, toleriert weniger Schnittkraft, die
- Abgabe
- Prozesstechnologie
Thermische Bildgebungssysteme für die Automobilindustrie erfordern IR-Linsenrohlinge, die auf engere Maßtoleranzen zugeschnitten sind als Standard-Industrieoptiken – denn eine Linse, die die Eingangskontrolle besteht, kann immer noch fehlschlagen
- Abgabe
- Prozesstechnologie
Ein 200-mm-Germanium-Barren kostet zu aktuellen Spotpreisen 6.000–10.000 £. Traditionelles Kernbohren verschwendet 5–10 mm Material pro zugeschnittenem Rohling; das Schneiden mit Diamantdrahtsägen reduziert diesen Schnittverlust
- Abgabe
- Prozesstechnologie
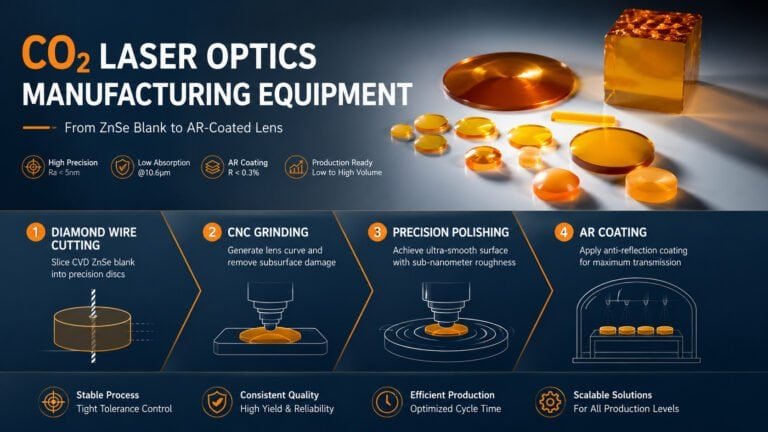
Jeder CO₂-Laserschneidkopf enthält eine Reihe von Zinkselenid-Optiken, durch die der Laserstrahl tritt, bevor er auf das Werkstück trifft. Diese Linsen, Fenster und Ausgangskoppler
- Abgabe
Ausrüstung nach Prozess erkunden
Wechseln Sie von einer Prozessfrage zu den Ausrüstungsoptionen für Ihr Teil.
Benötigen Sie Hilfe bei Ihrem optischen Prozess?
Teilen Sie uns Ihr Material, Ihre Zeichnung und die erforderliche Ausgabe mit unserem Team mit.
Eine Zeichnung senden