VIMFUN / CENTRO DE CONOCIMIENTO
Centro de Conocimiento de Fabricación Óptica
Guías prácticas de corte, rectificado, pulido e inspección de óptica: desde la selección de materiales hasta la resolución de problemas de procesos.
Navegar por proceso o material
- Tecnología de Procesos
- gravamen
- Tecnología de Procesos
- gravamen
- Tecnología de Procesos
- gravamen
- Tecnología de Procesos
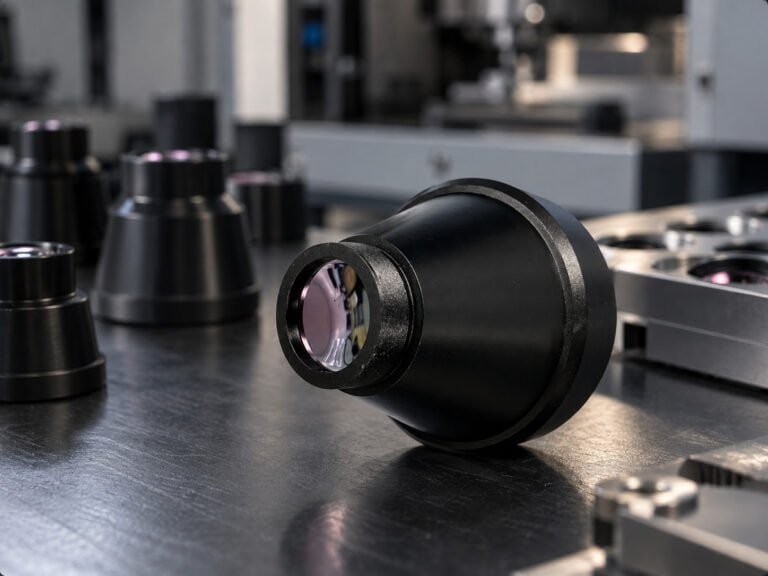
Un disco de germanio de Φ14 mm cortado en una máquina de corte convencional deja un anillo de material de 5–10 mm, que a menudo es más material desperdiciado que el peso de la propia lente.
- gravamen
- Tecnología de Procesos
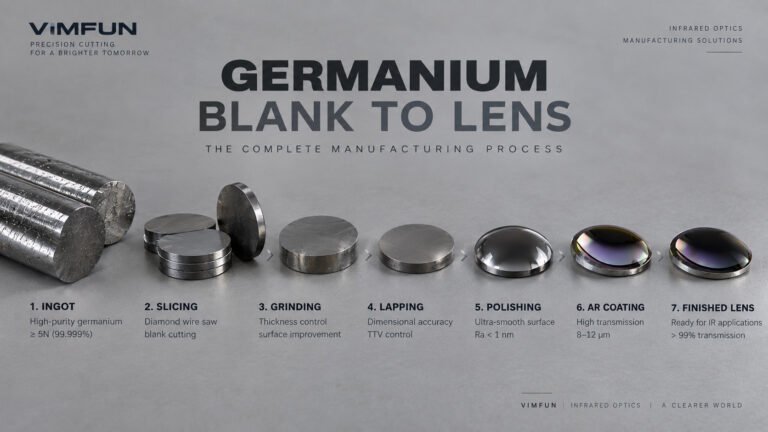
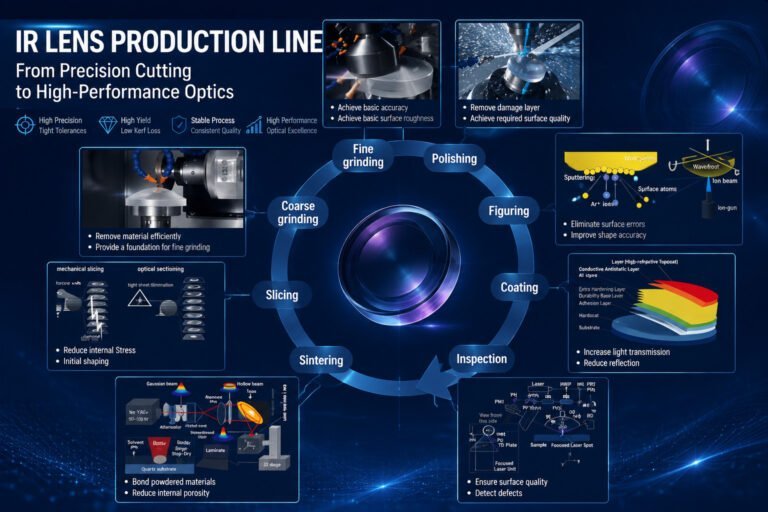
Pasar de un lingote de germanio en bruto a una lente IR terminada requiere ocho pasos de fabricación distintos, y cada uno de ellos tiene una forma de salir mal.
- gravamen
- Tecnología de Procesos
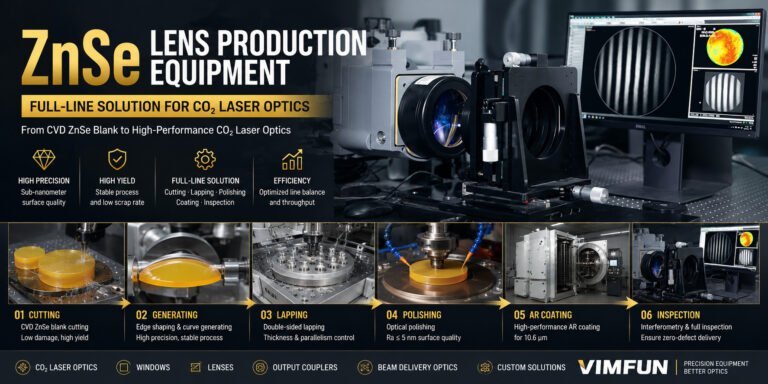
La elección de equipos de producción de lentes de ZnSe es una decisión de línea completa, no una decisión de máquina única. Un disco de ZnSe CVD entra en la fábrica como un bloque caro, blando y portador de selenio; sale
- gravamen
- Tecnología de Procesos
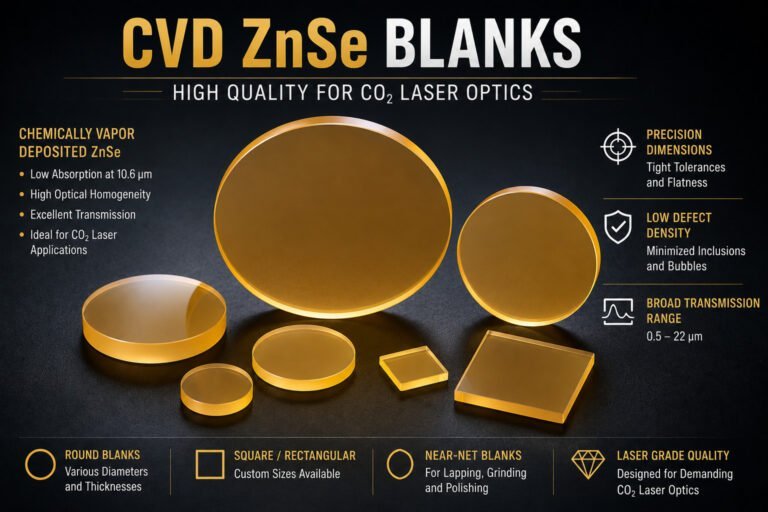
El corte de discos de ZnSe CVD es el primer paso de mecanizado crítico para el rendimiento en la producción de óptica de selenuro de zinc. Antes de que una lente de lente de CO2 pueda ser rectificada, pulida, recubierta e inspeccionada, la
- gravamen
- Tecnología de Procesos
Cleartran ZnS es un grado más denso y resistente de sulfuro de zinc que requiere un control de corte más disciplinado que el ZnS CVD estándar. Si lo corta con parámetros estándar, obtendrá
- gravamen
- Tecnología de Procesos
El procesamiento de sulfuro de zinc multiespectral se comporta de manera diferente al procesamiento de ZnS estándar de tres maneras específicas: la estructura de grano que emerge después del prensado isostático en caliente tolera menos fuerza de corte, la
- gravamen
- Tecnología de Procesos
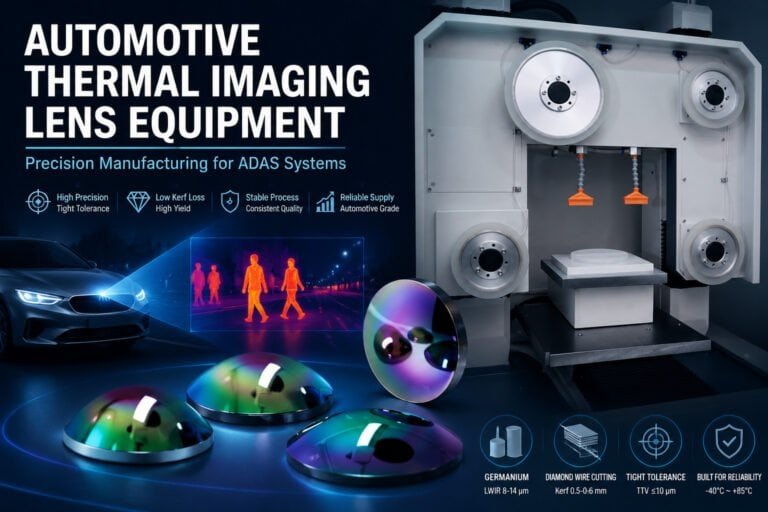
Los sistemas de imagen térmica automotriz requieren discos de lentes IR cortados con tolerancias dimensionales más estrictas que la óptica industrial estándar, porque una lente que pasa la inspección de entrada aún puede fallar
- gravamen
- Tecnología de Procesos
Un lingote de germanio de 200 mm cuesta 6.000–10.000 € a precios de mercado actuales. La perforación central tradicional desperdicia 5-10 mm de material por disco cortado; el corte con sierra de alambre de diamante reduce este material de corte
- gravamen
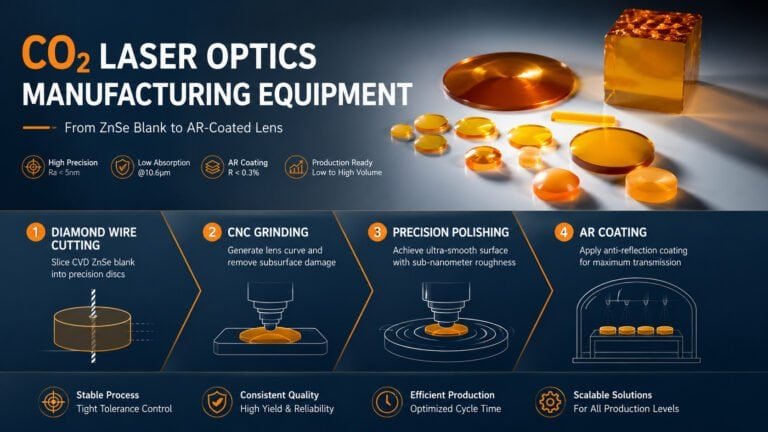
- Tecnología de Procesos
Cada cabezal de corte láser de CO₂ contiene un juego de ópticas de selenuro de zinc a través de las cuales pasa el haz láser antes de impactar la pieza de trabajo. Esas lentes, ventanas y acopladores de salida
- gravamen
Explorar equipos por proceso
Pase de una pregunta sobre el proceso a las opciones de equipo para su pieza.
¿Necesita ayuda con su proceso óptico?
Comparta su material, dibujo y salida requerida con nuestro equipo.
Enviar un plano