Drahtsäge-Riefen: Wie viel Material muss beim Schleifen entfernt werden
Eine Schnittfläche kann unter Werkstattbeleuchtung gleichmäßig aussehen und dennoch eine Rille enthalten, die den ersten Schleifgang übersteht. Eine andere Fläche kann rauer aussehen und dennoch mit weniger Materialabtrag sauber werden. Drahtsägespuren sind nützliche Prozesshinweise, aber das Aussehen allein kann nicht die Nachschubzugabe bestimmen.
Das richtige Abtragsbudget kombiniert die gemessene Oberflächenform, die tiefsten relevanten Oberflächenfehler und eine qualifizierte Bewertung von Schäden unter der Oberfläche. Diese Mengen müssen einen definierten Bezugspunkt teilen. Addieren Sie nicht einfach die Spitzen-Tal-Höhe zu einem angenommenen Schadensmultiplikator. Dies kann entweder den Materialabtrag doppelt zählen oder Risse hinterlassen.
01 — Drahtsägespuren lesen, bevor der Vorschub geändert wird
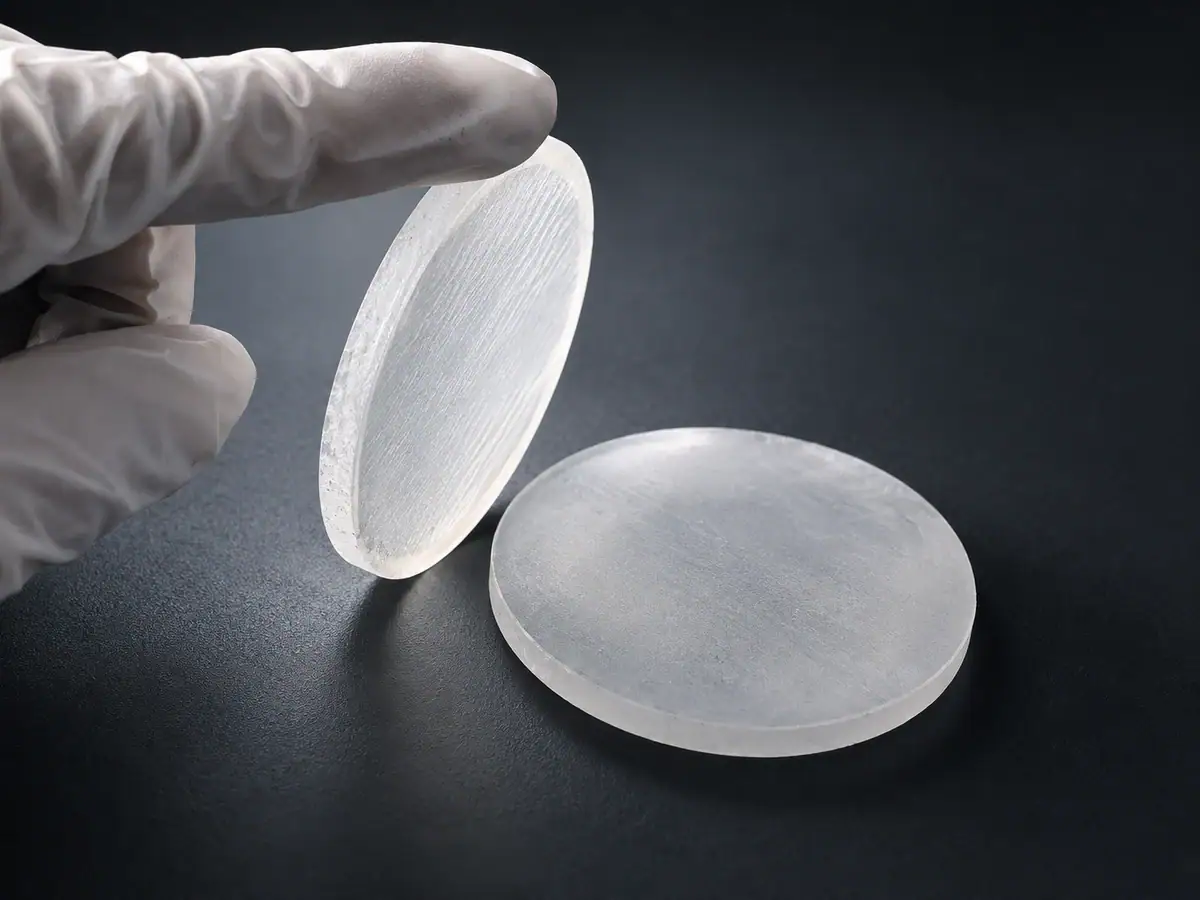
Beginnen Sie damit, wiederholte Streifen von isolierten Ereignissen zu trennen. Regelmäßige Streifen können einer wiederkehrenden Bewegung, einer rotierenden Komponente oder einer sich ändernden Drahtbeschaffenheit entsprechen. Zufällige Vertiefungen, kurze Kratzer und Kantenbrüche erfordern eine andere Untersuchung. Fotografieren Sie beide Flächen mit sichtbarer Schnittrichtung und Teileidentifikation.
Reinigen Sie das Teil vor der Inspektion gemäß dem genehmigten materialspezifischen Verfahren. Anhaftendes Schleifmittel und getrocknete Rückstände können wie Beschädigungen aussehen. Halten Sie die Beleuchtung, Vergrößerung und den Betrachtungswinkel für die Inspektion konstant, damit eine Änderung auf dem Foto nicht zu einer falschen Prozessverbesserung wird.
Eine nützliche erste Aufzeichnung verknüpft die Position jedes Merkmals mit der Schnittsequenz. Notieren Sie, ob das Merkmal am Eintritt beginnt, auf halbem Weg durch den Schnitt erscheint oder sich nahe dem Austritt verschlimmert. Notieren Sie auch Unterstützung, Verklebung, Drahtverlauf und Unterbrechungen. Unser Leitfaden zur optischen Schnittqualität ordnet diese Beobachtungen der Maßhaltigkeit zu.
02 — Prozesshinweise von nachgewiesenen Ursachen trennen
Drahtsägespuren identifizieren allein keine fehlerhafte Komponente. Verwenden Sie ihr Muster, um die nächste kontrollierte Prüfung auszuwählen, und ändern Sie dann jeweils nur eine Variable.
| Beobachtetes Merkmal | Mögliche Prüfungen | Benötigte Beweise vor Änderung des Rezepts |
|---|---|---|
| Wiederholte Streifen über eine Fläche | Zustand des Führungsdrahts, periodische Bewegung, Vorschubunterbrechungen | Positions- oder Zeitkorrelation über mehrere Schnitte |
| Starke Ein- oder Austrittsbeschädigung | Steifigkeit der Auflage, Eingriff und Ausbruchgeometrie | Vergleich von Ein- und Austritt an identifizierten Mustern |
| Isolierter tiefer Kratzer | Lose Partikel, Zustand des Schleifmittels, Kontamination | Inspektion der gereinigten Oberfläche und Verbrauchsmaterialhistorie |
| Breitflächige Verformung | Schnittlast, Auflage, thermischer Zustand und Entlastung | Messung der Flächenform nach dem Entspannen |
| Unterschiedliche Ergebnisse auf gegenüberliegenden Flächen | Schnittsequenz, lokale Auflage und Zustand des Materials | Abgestimmte Messungen mit demselben Bezugspunkt |
Drahtdurchmesser, Korngröße des Schleifmittels und Vorschub interagieren. Ein dünnerer Draht hinterlässt nicht automatisch geringere Defekte, und eine Erhöhung der Spannung ohne Überprüfung der Maschinenspezifikation kann ein anderes Problem verursachen. Verwenden Sie die Diskussion über Drahtschleifenspannung und -festigkeit als Ausgangspunkt für die Konfigurationsüberprüfung, nicht als Erlaubnis, einen genehmigten Betriebsbereich zu überschreiten.
03 — Oberfläche mit angegebenem Filter und Bezugspunkt messen
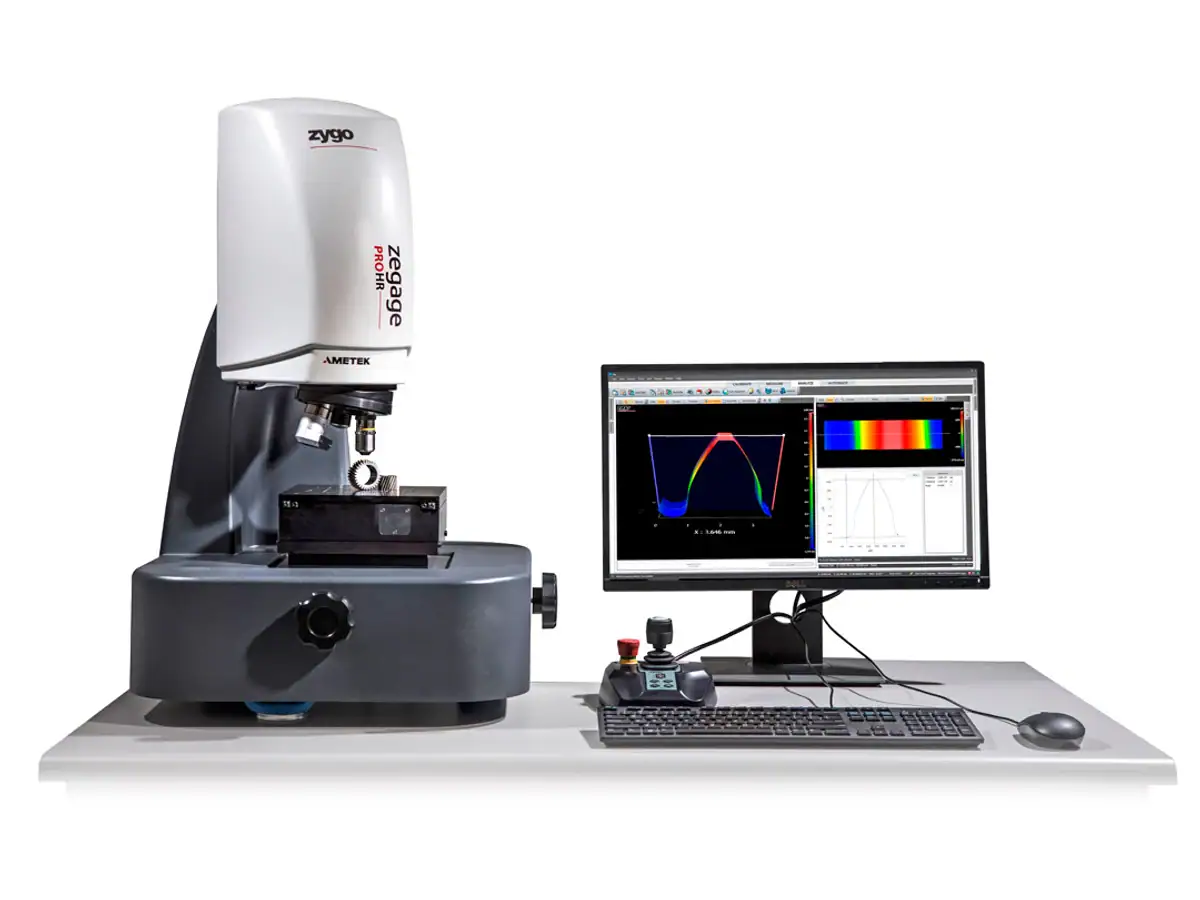
Bei Drahtsägespuren ist eine einzelne Rauheitszahl unvollständig. Ein Profil quer zur Schnittrichtung kann Merkmale aufdecken, die eine parallele Messung übersieht. Eine flächenhafte Messung kann zeigen, ob eine Rille isoliert ist oder sich über die nutzbare Apertur erstreckt.
Notieren Sie Instrumententyp, Stift- oder optische Konfiguration, Abtastintervall, Auswerteradius und Filterung. Trennen Sie die Gesamtverformung von der Textur mit kürzerer Wellenlänge. Wenn zwei Berichte unterschiedliche Filter verwenden, beschreiben ihre Rauheitswerte möglicherweise nicht dieselben physikalischen Merkmale.
Identifizieren Sie den tiefsten Defekt, der innerhalb der Grenze des fertigen Teils relevant ist. Ein Tal außerhalb des Enddurchmessers kann beim Kanten verschwinden. Eines innerhalb der klaren Apertur erfordert eine ausdrückliche Entfernung oder Ablehnungsentscheidung. Wählen Sie keinen Messort nur deshalb, weil er das sauberste Profil ergibt.
Bevor Sie einen Scan zur Festlegung des Materialabtrags verwenden, vergleichen Sie Wiederholungsmessungen und inspizieren Sie eine zugängliche Referenz. Transparente und steile Oberflächen können optische Instrumente herausfordern; Kontaktmethoden führen ihre eigenen Zugangs- und Belastungseinschränkungen ein. Ein nicht lesbarer Bereich ist fehlende Evidenz, kein Ergebnis mit Null-Tiefe.
04 — Die Risschicht hat eine andere Grenze
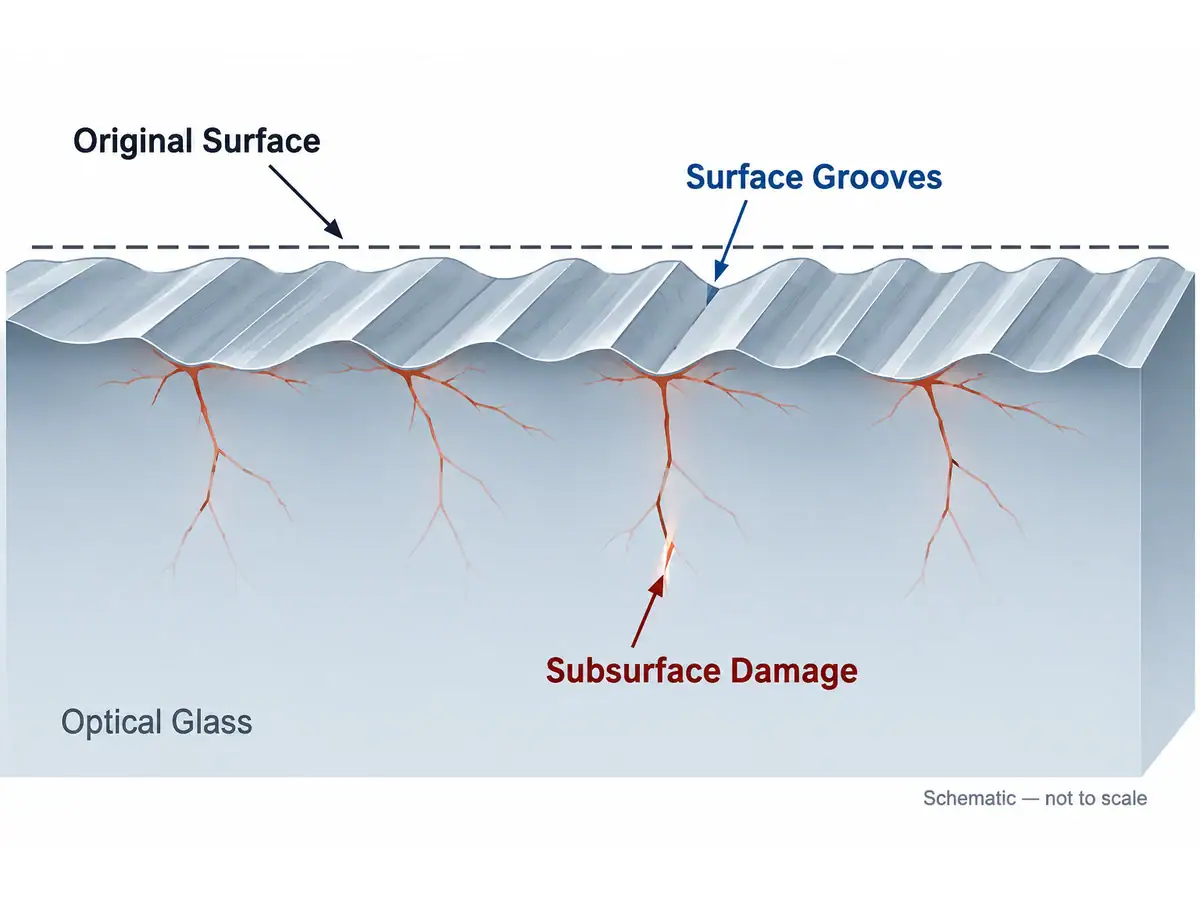
Das sichtbare Tal von Drahtsägespuren ist nicht unbedingt das tiefste betroffene Material. Risse können sich unter die sichtbare Oberfläche erstrecken. Umgekehrt kann ein angenommener fester Multiplikator die Beschädigung überschätzen, wenn er auf ein anderes Material, Schleifmittel oder einen anderen Schneidmechanismus angewendet wird.
Die Studie von Hed und Edwards zur Oberflächenbearbeitung von optischem Glas berichtet unter den untersuchten Bedingungen einen Zusammenhang zwischen Rauheit und Beschädigung. Sie legt keine universelle Zwei- oder Dreifachregel für Diamantdrahtgeschnittenes Germanium, ZnSe oder Saphir fest.
Betrachten Sie die Schadentiefe als Frage der Prozessqualifizierung. Die Leitfaden für Untergrundschäden erklärt, warum ein poliertes Aussehen allein nicht beweisen kann, dass die frühere Risschicht entfernt wurde. Bei der Festlegung des Schleifbudgets definieren Sie, ob eine angegebene Tiefe von einer Nennfläche, einem lokalen Peak oder einem lokalen Tal gemessen wird.
05 — Schäden anhand repräsentativer Opfermuster qualifizieren
Ein Labor kann einen vorbereiteten Querschnitt oder eine flache Verjüngung durch den beschädigten Bereich untersuchen. Eine Verjüngung verteilt eine geringe Tiefe über eine größere laterale Distanz, was die Schadensgrenze leichter erkennbar machen kann. Die Vorbereitung muss Risse vermeiden, die dann mit Schnittschäden verwechselt werden.
Bei einer vereinfachten planaren Verjüngung entspricht die vertikale Tiefe der lateralen Distanz multipliziert mit dem Tangens des gemessenen Verjüngungswinkels. Diese geometrische Beziehung ist keine vollständige Testmethode: die ursprüngliche Oberflächenreferenz, die Winkelkalibrierung und die Identifizierung tatsächlicher Risse sind weiterhin wichtig.
Chemische Ätzung kann die Sichtbarkeit von Rissen bei einigen Material- und Methoden-Kombinationen verbessern, aber Chemie kann nicht ohne Weiteres zwischen optischem Glas und Infrarotmaterialien übertragen werden. Verwenden Sie ein qualifiziertes Laborverfahren mit seinen materialspezifischen Sicherheitskontrollen anstelle einer improvisierten Werkstattätzung.
Für die Qualifizierung von Drahtsägespuren schließen Sie Proben aus mehr als dem besten Abschnitt der Charge ein. Halten Sie die zerstörende Untersuchung an den ursprünglichen Schnittdatensatz gebunden. Eine Fotografie ohne Probenummer kann keine wiederholbare Produktionszulage unterstützen.
06 — Materialänderungen, was zu untersuchen ist
Vermeiden Sie es, alle optischen Materialien nach einer einzigen angenommenen Schadentiefe zu ordnen. Lagergeometrie, Kristallrichtung, Werkzeug und Unterstützung können das Ergebnis innerhalb einer Materialfamilie ändern.
| Material | Priorität der Untersuchung | Unterstützte Entscheidung |
|---|---|---|
| Germanium | Oberflächenform, Ausbrüche und nachgeschaltete Reinigung | Ob mehr brauchbare Teile die vollständige Route überstehen |
| ZnSe | Unterstützung, Handhabungsschäden und kontrollierte Nassbearbeitung | Ob die Schneid- und Reinigungssequenz geeignet ist |
| Saphir | Ausrichtung, Eingriffsrichtung und Kantenbeschaffenheit | Ob das Rezept zwischen spezifizierten Rohlingen übertragen wird |
| Optical glass | Genaue Güte, Schleifmittelhistorie und Rissbewertung | Ob die qualifizierte Zulage dieses Glas abdeckt |
Der Zweck dieser Tabelle ist die Organisation von Versuchen. Sie liefert keine materialspezifische Tiefengarantie. Der Vergleich von Drahtsägespuren über Materialien hinweg ist nur sinnvoll, wenn auch die Messdefinitionen und die Anforderungen an das Fertigteil aufgezeichnet werden.
07 — Übertragen Sie das Ergebnis in die Schleifzulage
Bilden Sie die fertige Geometrie innerhalb des gemessenen Rohlings ab. Die geplante Grobbearbeitungsentfernung muss die Formkorrektur und die qualifizierte Schadensgrenze abdecken und gleichzeitig den für das nachfolgende Feinschleifen und Polieren erforderlichen Vorrat belassen.
Zählen Sie nicht dieselbe Risszone zweimal: einmal innerhalb der festgelegten Grobbearbeitungsentfernung und erneut als separate Sicherheitszulage. Ebenso sollten Sie nicht davon ausgehen, dass das Entfernen einer sichtbaren Rille jeden darunter liegenden Riss entfernt hat. Die Berechnung der Schnittzulage hält das pro Fläche geltende Materialbudget getrennt vom Sägespaltverbrauch.
Besprechen Sie diese Übergabe bei der Auswahl von Schleifmaschinen für optische Linsen. Die sinnvolle Frage ist, ob der eingehende Rohling seine fertige Geometrie konstant erreichen kann, nicht ob eine Maschine einen auffälligen Streifen schnell entfernen kann.
08 — Schließen Sie den Versuch mit einer wiederholbaren Freigaberegel ab
Ein Produktionsfreigabeprotokoll sollte die zulässige Eingangsform, die Inspektionsmethode, die nachgewiesene Entfernungssequenz und die Bedingungen, die eine Neuzulassung erfordern, angeben. Berücksichtigen Sie Drahtwechsel, eine neue Materialgüte, geänderte Unterstützung und eine signifikante Rezeptänderung unter den Überprüfungsauslösern.
Bewahren Sie abgelehnte Proben nach Möglichkeit als Beweismittel auf. Sie zeigen, wo die Prozessgrenze liegt, und verhindern, dass ein späterer Bediener eine erfolglose Einstellung wiederholt. Überprüfen Sie die Ergebnisse nach dem Entblocken und der Endkontrolle, da ein gutes Ergebnis im gespannten Zustand ein späteres Dimensionsproblem verbergen kann.
Senden Sie die Zeichnung, das Material, die Schnittrichtung und Fotos der Drahtsägespuren, wenn Sie kostenlose Probenschnitte anfordern. Nutzen Sie den Versuch, um den Zustand nach dem Schnitt festzustellen; vereinbaren Sie eine Schleif- oder Poliervalidierung separat.
