
Poliermaschine für optische Linsen
Sieben Maschinen, eine Entscheidung. Eine Poliermaschine für optische Linsen wird gewählt nach der Form der Oberfläche, die sie fertigstellen muss — konkav oder konvex, sphärisch oder flach — und nach der Anzahl der Teile, die Sie gleichzeitig auf der Maschine bearbeiten möchten. Spezifikationen finden Sie auf jeder Modellseite; diese Seite dient der Auswahl.
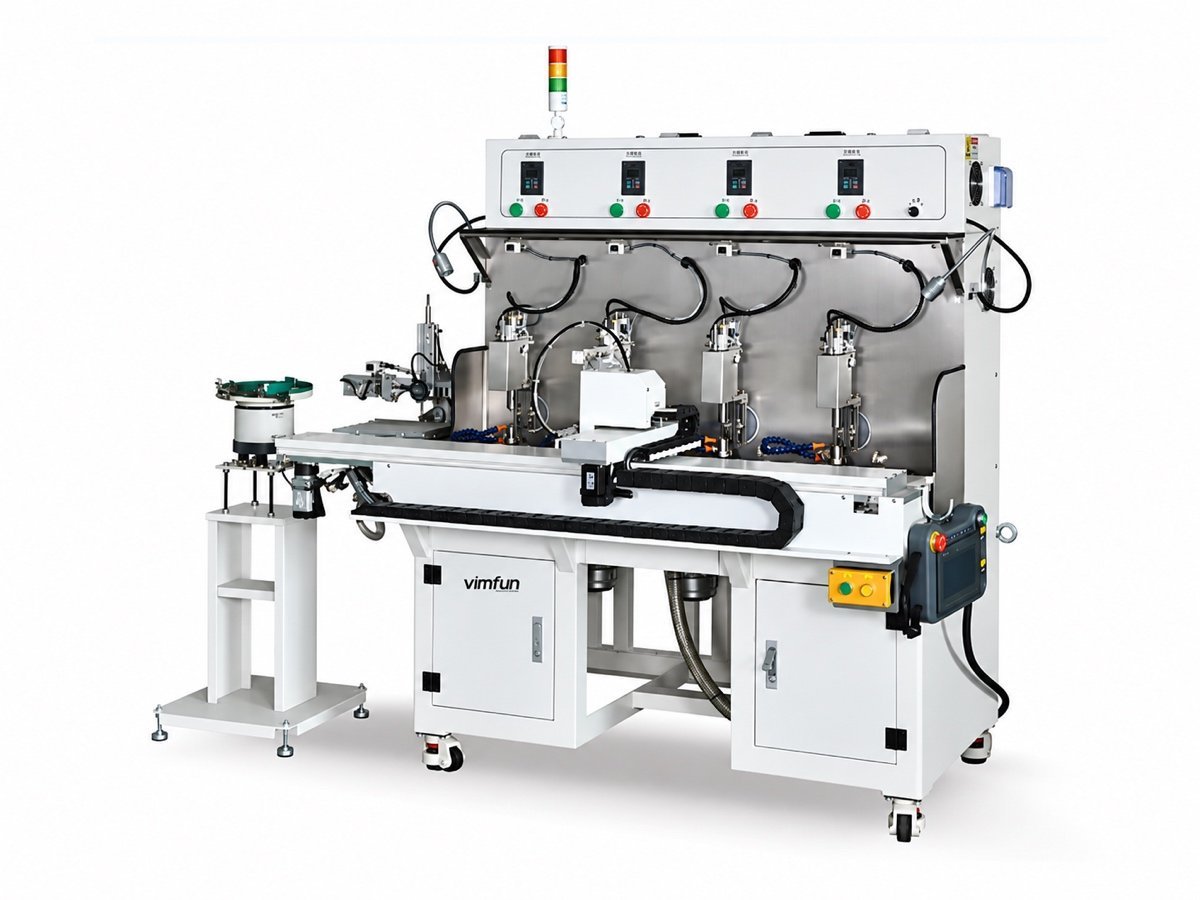 FP-4U
Oberer Schwenk · konkav
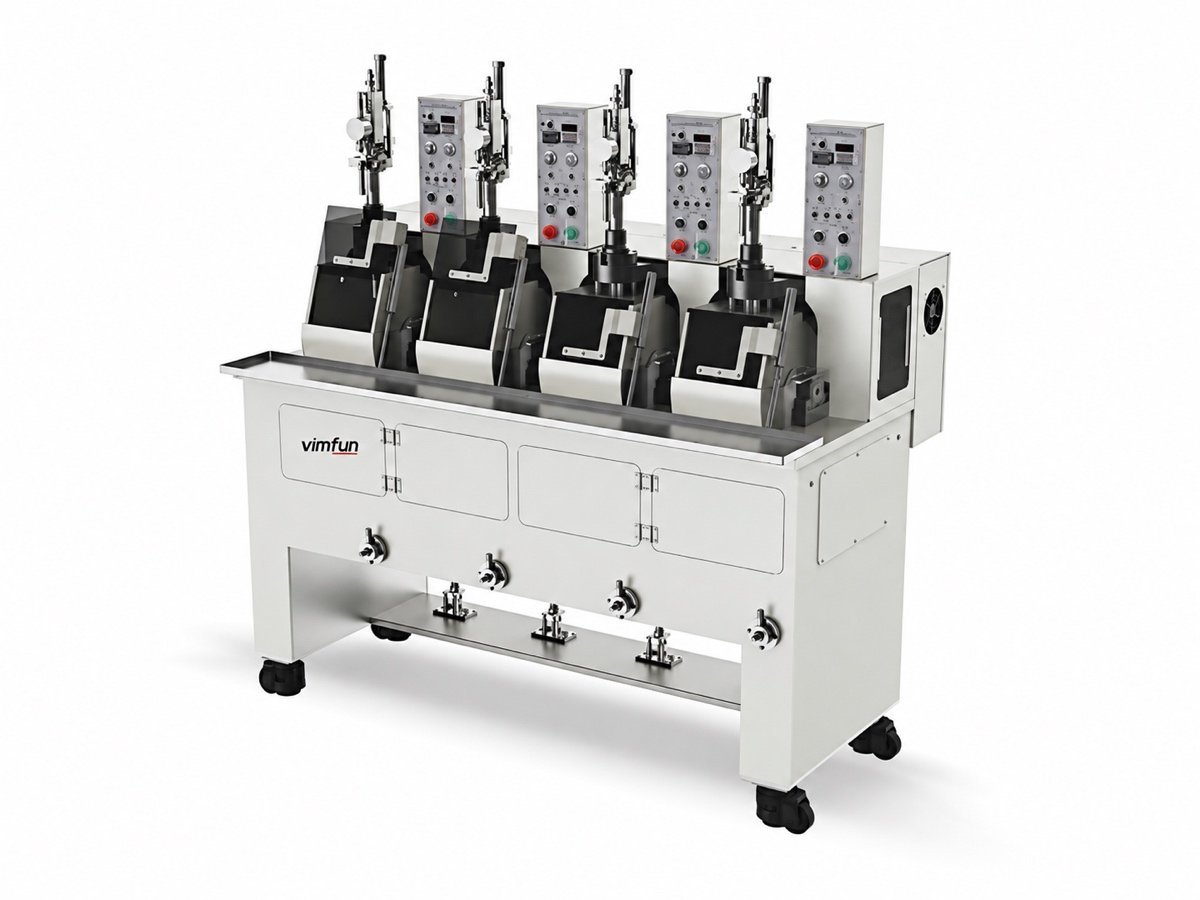 FP-4L
Unterer Schwenk · konvex
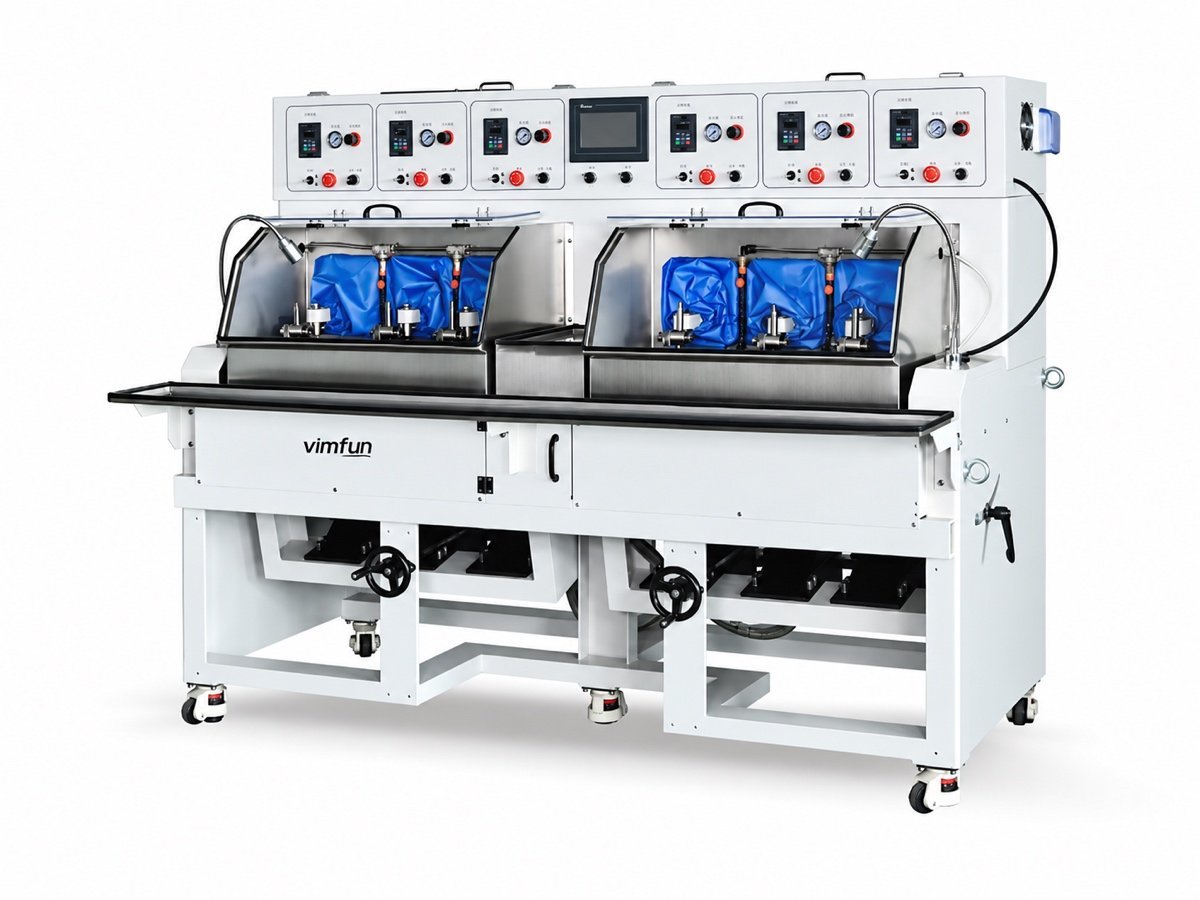 FP-6X
Kippachse · Ø10–80
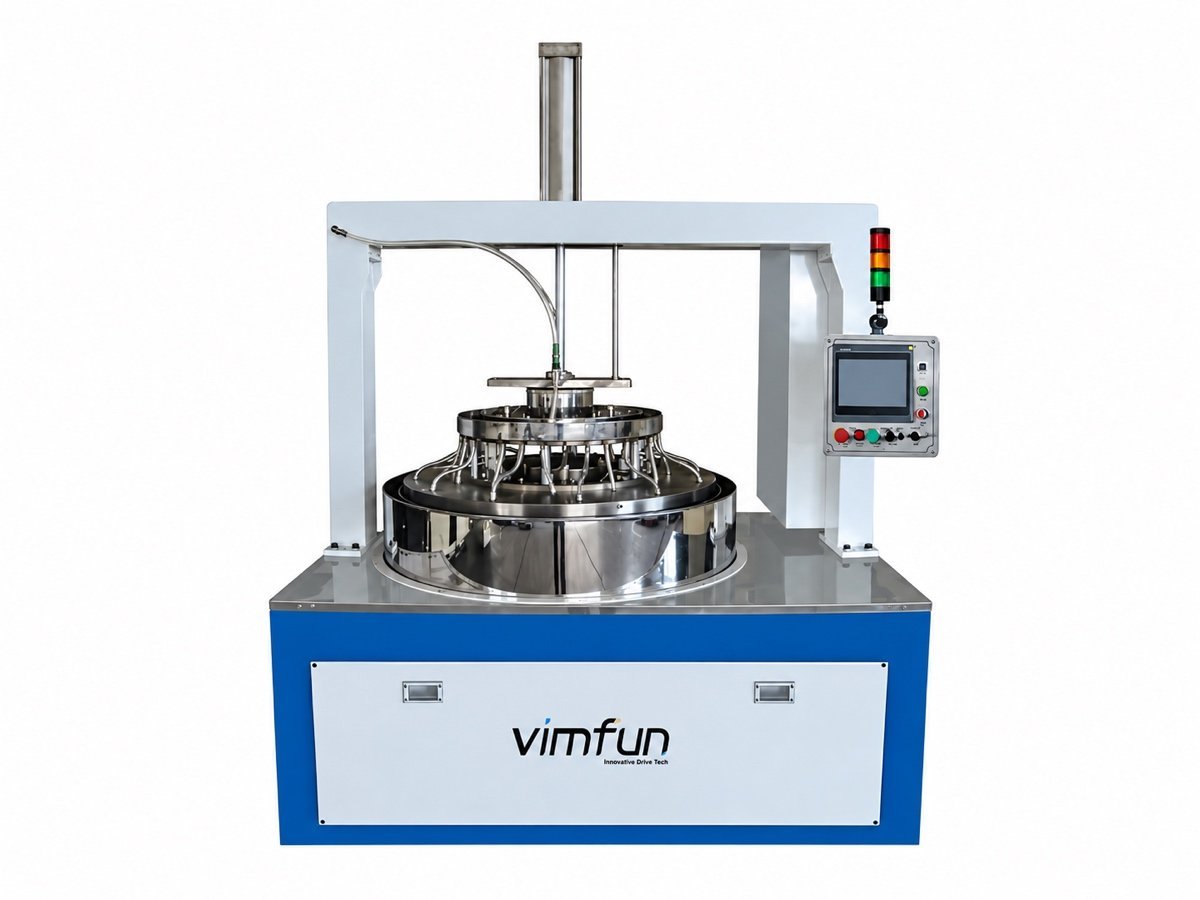 DL-290 · 395
Doppelseitig · Stapelverarbeitung
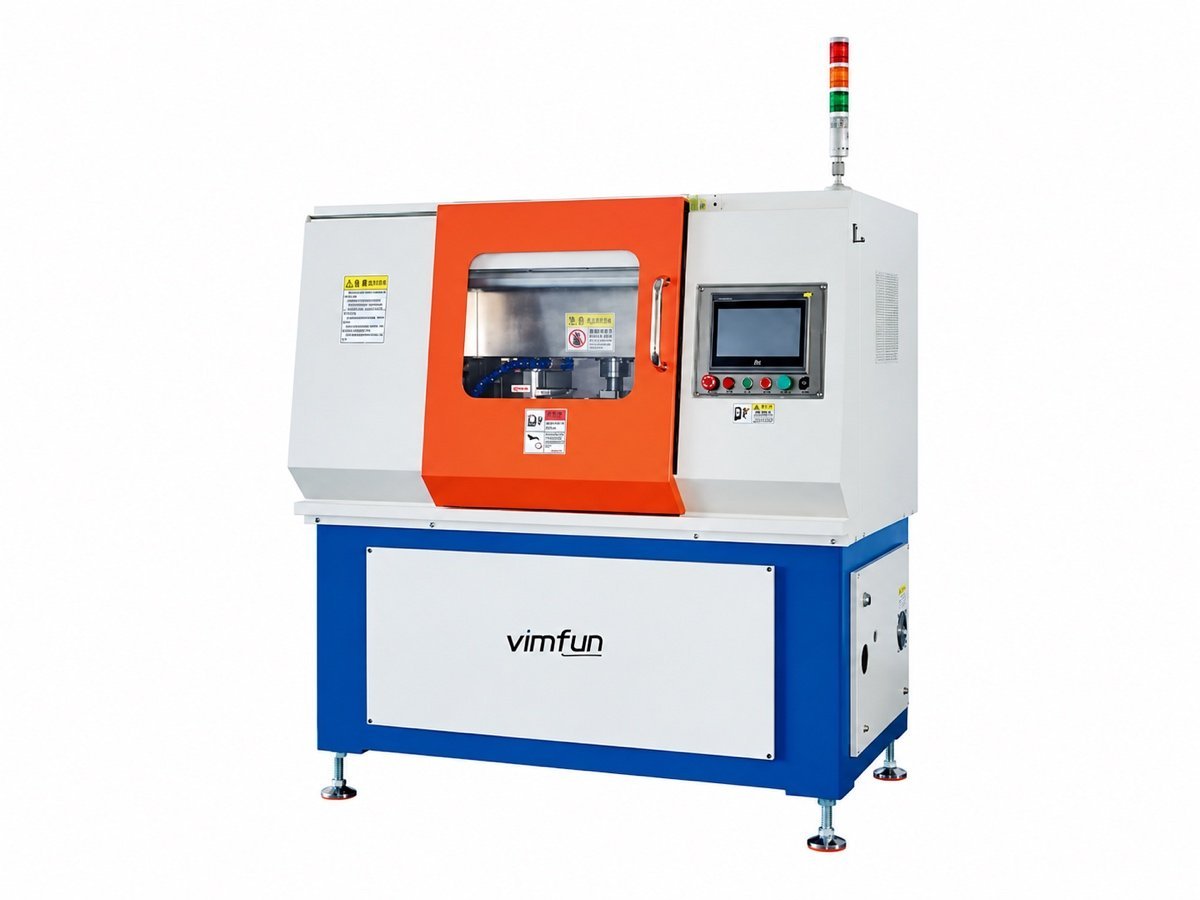 EP-220C
Kanten · Ø30–220
Beginnen Sie mit der Oberfläche, nicht mit der Maschinenliste
Das Generieren hinterlässt einen Radius mit Werkzeugspuren und unterschwelligen Schäden. Dieser Schritt entfernt diese Schäden und bringt die Oberfläche zu ihrer endgültigen Form und Oberflächengüte: zuerst Feinbearbeitung mit einem gebundenen Diamantwerkzeug, dann Polieren mit einem weichen Werkzeug und einer Läppflüssigkeit. In dieser Baureihe laufen beide Arbeiten auf demselben Rahmen — die J- und P-Konfigurationen unterscheiden sich in Werkzeugen und Verbrauchsmaterialien, nicht im Maschinenbett.
Eine Poliermaschine für optische Linsen wird also anhand des Teils spezifiziert, nicht anhand der Spindelanzahl: das Vorzeichen des Radius bestimmt die Schwenkrichtung, der Radiuswert bestimmt das Werkzeug und die Schwenkgeometrie, und die Stapelgröße bestimmt, wie viele Spindeln ihren Unterhalt verdienen.
Oberer Schwenk oder unterer Schwenk — in welche Richtung soll die Linsenoberfläche zeigen?
Die Schwenkrichtung ist der erste Filter und keine Präferenz: der obere Schwenk ist für konkave Oberflächen gebaut, der untere Schwenk für konvexe. Jede optische Linsenpoliermaschine unten ist nach dieser Aufteilung, dann nach Radius und Spindelanzahl aufgeführt.
| Model | Grundsatz | Krümmung | Diameter | Spindeln | Druck & Vorschub | Wählen Sie sie, wenn |
|---|---|---|---|---|---|---|
| FP-4U | Oberer Schwenk, Sphärenzentrum | R1–R20 | ≤ Ø30 mm | 4 | Federdruck, Umwälzpumpe | Konkave Linsen bei kleinen Radien – der Einstieg in die Familie |
| FP-6U | Oberer Schwenk, Sphärenzentrum | R1–R20 | ≤ Ø30 mm | 6 | Pneumatischer Druck, achsweise zugeführter Slurry | Gleiche konkave Bearbeitung, mehr Output – jede Achse läuft unabhängig von den anderen |
| FP-4L | Niedrigerer Schwenkbereich, Kugelmittelpunkt | ±R1,5–R50 | Ø3–30 mm | 4 | Federdruck, Umwälzpumpe | Konvexe Linsen und die längsten Radien in der Swing-Familie |
| FP-6X | Kippachse, −10° bis +30° | R10 bis flach | Ø10–80 mm | 6 | Pneumatisch, peristaltische Tropfenzuführung als Option | Größere Teile, Flats und lange Radien – und Keramiken oder Saphir, wo die Tropfenzuführung wichtig ist |
| MF-3 | Indizierte Schichten und Facetten | Flats und gewinkelte Facetten | ≤ Ø110 mm Durchmesser, ≤ 30 mm Dicke | 2 Werkstückspindeln, 3 Platten | Gebondete Werkstücke, CNC-Plattenzuführung | Prismen und Polyeder – Vorschleifen, Feinschleifen und Polieren auf einer Maschine |
| DL-290 DL-395 | Planetengetriebe, zwei Platten | Flach, beide Seiten gleichzeitig | Ø290 / Ø395 Werkstück | Charge in Trägern | Proportionalventil-Druckregelung | Dicke und Parallelität werden chargenweise gehalten, nicht einzeln |
| EP-220C | CNC-Kontur, zwei Räder | Umfang und abgerundete Kanten | Ø30–220 mm | 2 Polierräder | Gestapelte Vorrichtung, CAD-Umriss | Die Kanten von flachen 2D- und 2,5D-Panels, nicht ihre Flächen |
EP-220C poliert den Umfang von flachen Panels. Das Schleifen einer Linse auf ihren Außendurchmesser mit einer Fase ist eine andere Maschine und ein anderer Schritt – siehe Zentrieren und Beschneiden.
Radiusabdeckung in der Swing-Familie
Vier Swing-Maschinen auf einer Skala. Finden Sie Ihren Radius, lesen Sie die Schwenkrichtung dagegen ab, und die Shortlist für eine Linsenpoliermaschine reduziert sich auf ein oder zwei Modelle.
FP-4L trägt ein ±-Zeichen, da der untere Schwenkbereich beide Krümmungszeichen innerhalb seines Bereichs abdeckt, wobei konvexe Werkstücke der Kaufgrund sind. Eine Linsenpoliermaschine außerhalb der Swing-Familie ist nicht auf dieser Skala: MF-3 bearbeitet Flats und gewinkelte Facetten, DL schleift zwei flache Seiten gleichzeitig und EP-220C bearbeitet Umfänge – diese drei werden weiter unten verglichen.
Maschinenfamilien erkunden
Eine Karte pro Linsenpoliermaschine: wofür sie ist und wofür nicht. Vollständige Spezifikationen finden Sie auf den Modellseiten.
FP-4U
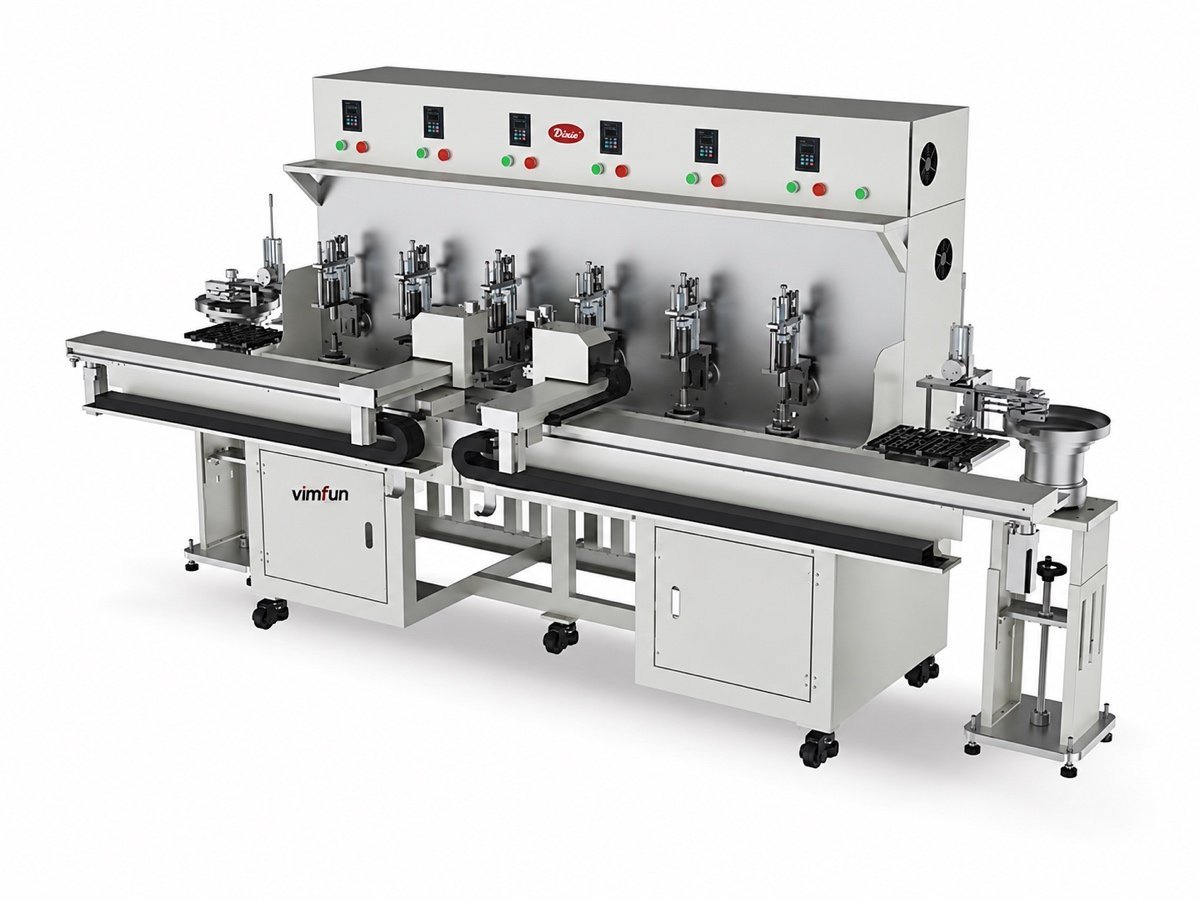
FP-6U
FP-4L
FP-6X
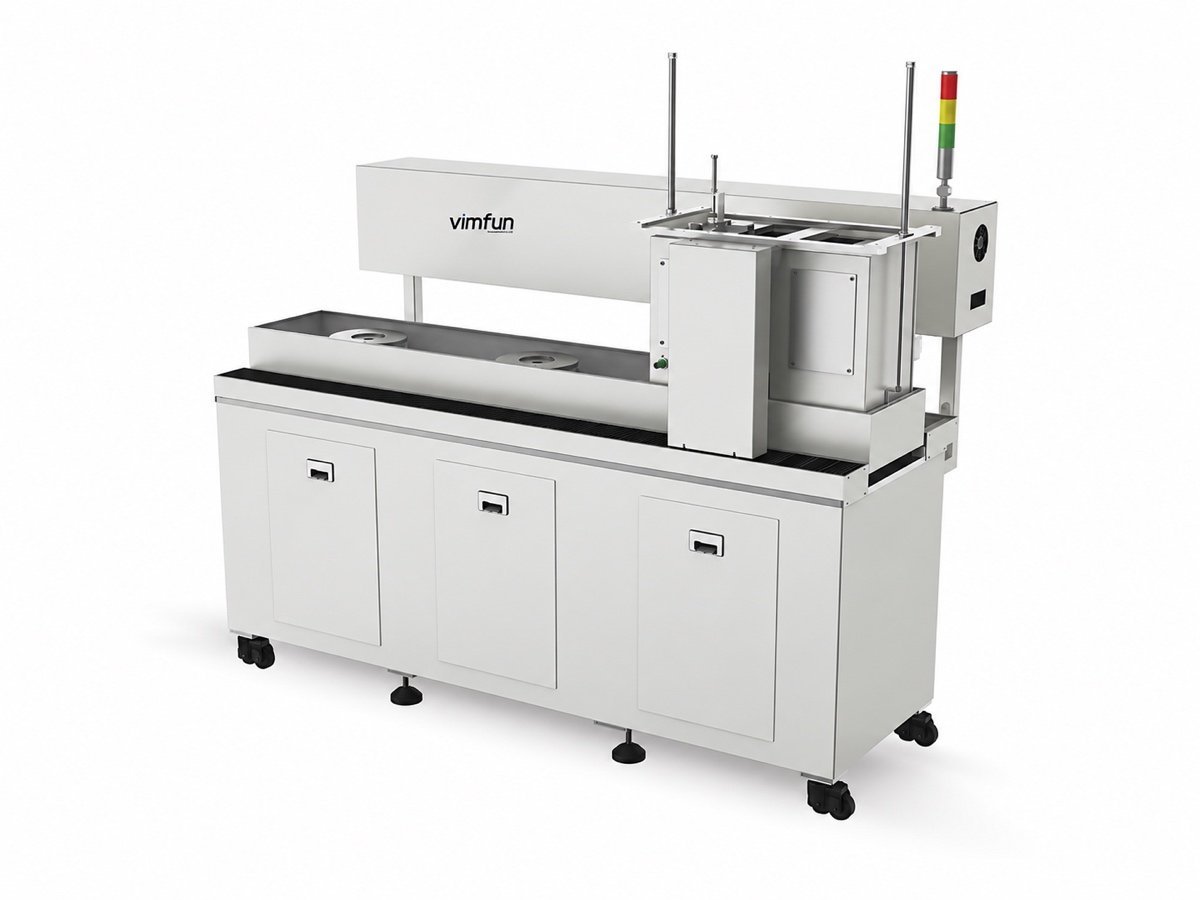
MF-3
DL-290 · DL-395
EP-220C
Was entscheidet tatsächlich über die Form?
Vier Einstellungen erledigen die meiste Arbeit an einer optischen Linsenpoliermaschine. Wettbewerber zitieren Spindelanzahlen; dies sind die Dinge, die entscheiden, ob die Oberfläche rund wird.
Der Schwingarm läuft durch das Zentrum der Kugel
Werkstück und Werkzeug schwingen um das Zentrum der Kugel selbst, sodass der Kontaktpfad die gesamte Fläche überstreicht, anstatt eine Zone abzunutzen. Deshalb legt der Rahmen und nicht das Werkzeug fest, welche Radien eine Maschine halten kann.
Hub- und Schwinggeschwindigkeit
Die Schwinggeschwindigkeit wird pro Maschine unabhängig eingestellt – bis zu 60 Zyklen pro Minute bei den Vier-Spindel-Rahmen, bis zu 40 und 45 bei den Sechs-Achsen-Maschinen. Langsamer und länger flacht die Kante ab; schneller und kürzer hält das Zentrum.
Wie der Druck aufgebracht wird
Federdruck bei den Vier-Spindel-Maschinen, pneumatisch bei den Sechs-Achsen-Maschinen. Pneumatik hält eine eingestellte Kraft aufrecht, während das Werkzeug verschleißt, was bei langen Zyklen und bei Teilen, die eine steigende Last nicht tolerieren, am wichtigsten ist.
Wie die Flüssigkeit die Schnittstelle erreicht
Glas läuft auf einer Umlaufpumpe. Keramiken und Saphir können mit peristaltischer Tropfschmierung auf der FP-6X betrieben werden – eine dosierte Zufuhr anstelle einer Flutung, was den Unterschied zwischen einem stabilen Prozess und einer zerkratzten Charge ausmacht.
Welche Materialien und Geometrien werden abgedeckt?
Jede optische Linsenpoliermaschine hier ist für harte, spröde optische Materialien gebaut. Wo eine Spezifikation kein Material nennt, beweisen wir es mit einem Versuchsteil anstelle einer Behauptung.
| Material | Sphärischer Schwingarm | Plan- und Kippachse | Doppelseitig | Kantenpolieren |
|---|---|---|---|---|
| Optical glass | Ja | Ja | Ja | Ja |
| Saphir | Ja | Ja, Tropfenfütterung | Ja | Ja |
| Technische und optische Keramik | Auf Anfrage | Ja, Tropfenfütterung | Ja | Ja |
| Quarz und Kristall | Auf Anfrage | Ja | Ja | Ja |
Wie ein Material poliert wird, ist keine einzelne Zahl: Härte, Spaltbarkeit und thermisches Verhalten verändern alle die Paste, das Werkzeug und den Druck. Veröffentlichte Daten für Saphir und Kristallquarz sind ein guter Ausgangspunkt; der Prozess wird dann an realen Teilen festgelegt.
Senden Sie eine Zeichnung und einige erzeugte Rohlinge aus Ihrem eigenen Material. Wir bearbeiten sie auf der betreffenden Maschine und senden die Teile mit dem Prozessblatt zurück – Werkzeug, Paste, Druck, Schwenkeinstellung und Zykluszeit. Dies gilt für die gesamte Baureihe, nicht nur für die Maschine, nach der Sie zuerst gefragt haben.
Sphären, Facetten, Flats und Kanten sind vier verschiedene Maschinen
Die Swing-Familie ist nur ein Teil dieses Schritts. Drei weitere Gruppen bearbeiten Oberflächen, die ein Swing-Rahmen nicht erreichen kann, daher deckt "optische Linsenpoliermaschine" hier vier verschiedene Geometrien ab. Die Wahl der falschen Gruppe ist die häufigste Fehlspezifikation, die wir sehen.
- Sphärische Flächen – die Swing-Familie (FP-4U, FP-6U, FP-4L, FP-6X). Das Werkzeug schwingt um das Zentrum der Kugel; Radius und Vorzeichen bestimmen den Rahmen.
- Facetten und gewinkelte Flats — MF-3 indiziert das Teil Schicht für Schicht und Fläche für Fläche und bearbeitet es vom Grobschleifen bis zum Polieren auf drei Platten in einer Aufspannung.
- Zwei parallele Flats gleichzeitig — DL-290 und DL-395 schleifen und polieren beide Flächen von flachen Teilen in Planetenhaltern, wobei die Dicke chargenweise und nicht teil-für-teil gehalten wird.
- Umfänge — EP-220C poliert die Kanten und abgerundeten Ecken von flachen Paneelen anhand einer gespeicherten Kontur, gespeist durch gestapelte Vorrichtungen.
Diese Ausrüstung ist für die Herstellung von Präzisionsoptiken konzipiert. Sie ist nicht für augenoptische Labore, kein Bankwerkzeug zum Polieren von Brillengläsern und nicht für architektonisches Glas oder Spiegelarbeiten gedacht. Wenn dies die Aufgabe ist, sind wir der falsche Lieferant und sagen dies lieber, bevor Sie eine Zeichnung senden.
Wo eine optische Linsenpoliermaschine in der Linie steht
Das Polieren ist eine von sechs Stationen und übernimmt, was die vorherige Station hinterlassen hat.
- Vorher: der Radius wird auf einem Kurzengenerator. geschnitten. Der Spielraum und die Unterflächenschäden aus diesem Schritt bestimmen, wie lange das Feinschleifen hier dauert.
- Nachher: die fertigen Flächen gehen zur Zentrieren und Beschneiden, wo der Außendurchmesser auf die optische Achse gebracht wird.
- Daneben: die Schadensgeschichte ist lesenswert – siehe unseren Hinweis zu Unterflächenschäden bei optischen Linsen, die dieser Schritt zu entfernen hat.
- Alles zusammen: die komplette Linsenfertigungslinie, als ein Angebot mit Zykluszeiten dargestellt oder nach Prozessschritten auf der Ausrüstungsübersicht.
durchsuchbar. Eine optische Linsenpoliermaschine, die ohne Blick nach oben gekauft wird, enttäuscht oft: Wenn der Generator einen ungleichmäßigen Spielraum hinterlässt, verbringt die Polierzelle ihren Zyklus damit, Schäden statt der Form zu korrigieren. Nennen Sie uns beide Schritte und wir werden sie ausbalancieren.
Was fragen Käufer, bevor sie sich entscheiden?
Benötigen Feinschleifen und Polieren zwei Maschinen?
Nicht zwei Rahmen. Dieselbe optische Linsenpoliermaschine führt beide aus, konfiguriert für das eine oder das andere – was sich ändert, sind die Werkzeuge und Verbrauchsmaterialien, daher kaufen Geschäfte mit hohem Volumen oft zwei identische Rahmen und widmen einen jeder Stufe.
Kann ein Rahmen konkave und konvexe Oberflächen bearbeiten?
Nein. Der obere Schwenkarm ist für konkave, der untere für konvexe Oberflächen ausgelegt. Ein gemischtes Teileprogramm bedeutet entweder zwei Rahmen oder die Kippachsenmaschine, bei der die Geometrie anders eingestellt ist.
Wie viele Linsen pro Zyklus?
Vier oder sechs auf einem Schwenkrahmen, einer pro Spindel. Bei flachen Teilen bearbeitet eine beidseitige Maschine einen ganzen Satz von Trägern gleichzeitig – deshalb wird eine optische Linsenpoliermaschine für Wafer nach Plattengröße und nicht nach Spindelanzahl spezifiziert.
Was ist mit Keramik und Saphir?
Sie benötigen eine dosierte Paste anstelle einer Flutung und einen Druck, der konstant bleibt, während das Werkzeug verschleißt. Das ist die FP-6X mit ihrer Tropfzuführungsoption; Glasarbeiten bleiben auf der Umwälzpumpe.
Was muss neben der Maschine angeboten werden?
Werkzeuge und Vorrichtungen für Ihre Radien, der erste Satz Verbrauchsmaterialien, Zielspannung und CE-Konfiguration, Fracht, Installation und Schulung sowie ein Ersatzteilset. Eine Poliermaschine für optische Linsen ist eine werkzeugintensive Anschaffung – budgetieren Sie sie als Zelle, nicht als Rahmen.
Können diese Maschinen automatisch beladen werden?
Korbförderer beschicken die Polierstation direkt aus der Bearbeitungszelle. Sie werden mit der Linie spezifiziert, damit Korb- und Tablettformate an jeder Station übereinstimmen und nicht nachträglich angepasst werden.
Senden Sie die Linse – erhalten Sie eine Maschinenempfehlung
Sie müssen sich nicht selbst für eine Modellnummer entscheiden. Senden Sie die Zeichnung, das Material und die Jahresmenge, und Sie erhalten eine spezifische Maschine, eine Zyklusschätzung und Testteile zur Überprüfung.
- 1 · Sie senden — Zeichnung oder Muster, Material, Radius und Unterschrift, Chargengröße.
- 2 · Wir antworten — Rahmen, Schwenkrichtung, Werkzeuge und eine geschätzte Zykluszeit.
- 3 · Wir beweisen es — kostenloser Probelauf auf Ihren eigenen Rohlingen, Teile zurück mit dem Prozessblatt.
- 4 · Sie entscheiden — Festpreisangebot inklusive Werkzeugen, Verbrauchsmaterialien, Fracht, Installation und Schulung.