
ANWENDUNGSHINWEIS / OPTISCHES POLIEREN

Linsenblocken und Entblocken: Pech, Wachs und Spannvorrichtungen

Eine Linse kann eine Oberflächenprüfung bestehen, während sie an ihrem Block befestigt ist, und nach der Entnahme durchfallen. Das bedeutet nicht automatisch, dass der Polierer an Genauigkeit verloren hat. Das Teil wurde möglicherweise in einer verspannten Form gehalten, ungleichmäßig verklebt oder vor der Stabilisierung seiner Temperatur gemessen.

Das Blockieren von Linsen schafft Halt und eine Referenz für die Bearbeitung. Die Wahl des Klebstoffs, der Stützgeometrie und der Entnahmemethode beeinflusst, wie die Oberfläche erzeugt wird und ob dieses Ergebnis die Entblockung übersteht. Wählen Sie die Haltevorrichtung zusammen mit der Polierbewegung und der Endkontrollbedingung.

01 — Was die Linsenblockierung steuern muss

Ein guter Block hält das optische Element sicher, ohne es in eine Form zu zwingen, die nach der Entnahme verschwindet. Er positioniert das Werkstück auch relativ zur Maschine und hält die beabsichtigte Oberfläche für das Werkzeug zugänglich.

Beginnen Sie mit der Teilezeichnung. Identifizieren Sie die Auflagefläche, die Mittendicke, die Kantendicke, die Krümmung und jede fertige Oberfläche, die geschützt werden muss. Eine Vorrichtung, die für einen dicken Rohling geeignet ist, unterstützt möglicherweise keine dünne fertige Linse auf die gleiche Weise.

Erfassen Sie den Blockiervorgang als Teil des Prozessablaufs und nicht als Vorbereitung außerhalb des Qualitätssystems. Klebstoffmaterial, Charge, Heizhistorie, Auflagefläche und Sitzmethode können die Wiederholgenauigkeit beeinflussen. Ohne diese Aufzeichnung ist ein späterer Formfehler schwer von Werkzeugverschleiß oder Maschineninstellung zu unterscheiden.

Einige Prozesse verwenden Träger oder mechanische Halterungen anstelle von Klebstoff. Daher ist die Linsenblockierung keine unvermeidliche Anforderung für jeden Polierprozess. Es ist ein Werkstückspannansatz mit spezifischen Vorteilen und Einschränkungen.

02 — Vergleich von Pech, Wachs und mechanischer Halterung

Wählen Sie einen Klebstoff nicht nur, weil er sich leicht löst. Er muss während des gesamten Prozesses ausreichenden Halt bieten und mit dem optischen Element, dem Kühlmittel und der Reinigungsroute kompatibel sein.

HalteansatzNützliche EigenschaftenWichtigste Qualifizierungsfragen
Pechbasierte BlockierungKann sich an eine vorbereitete Auflage anpassen und etablierte Werkstattmethoden berücksichtigenWidersteht die gewählte Sorte bei der tatsächlichen Prozesstemperatur dem Kriechen?
BlockierwachsBietet produktspezifisches Haft- und LösungsverhaltenSind der Wärmezyklus, die Klebeschichtdicke und die Rückstandsreinigung akzeptabel?
Mechanische Vorrichtung oder SpannfutterVermeidet einen Klebstoff-Wärmezyklus und kann das wiederholte Laden vereinfachenVerformt, markiert oder verschiebt die Anpresskraft das Teil?
Träger- oder TaschenauflageKann mehrere Teile in kompatiblen Flachbearbeitungsrouten haltenSind Dicke, Überstand, Halterung und Kontaktbedingungen kontrolliert?

Es gibt keine einzelne Blockiertemperatur für “Wachs” oder “Pech”. Verwenden Sie die aktuellen Anweisungen des Verbrauchsmateriallieferanten und qualifizieren Sie die tatsächliche Materialkombination. Ein Nenn-Erweichungspunkt ist kein vollständiges Prozessfenster.

Auch die mechanische Halterung hat ihren Preis. Eine Reduzierung der Klemmkraft kann zu Bewegungen führen; eine Erhöhung kann die Form verändern. Die richtige Einstellung wird durch Bearbeitung und Messung entblockter Teile ermittelt, nicht dadurch, dass sich die Vorrichtung von Hand sicher anfühlt.
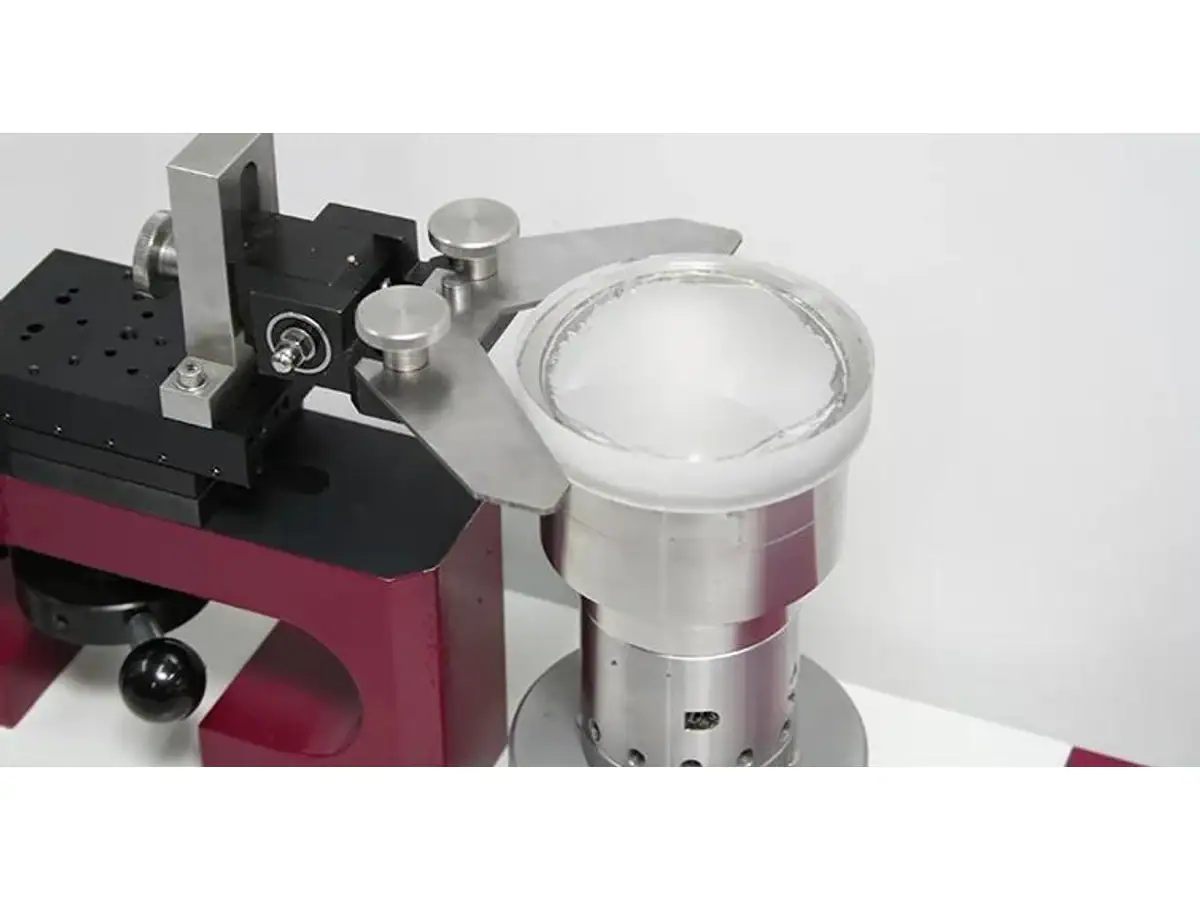
Linse in einer optischen Bearbeitungsvorrichtung gehalten
Beispiel für Linsenwerkstückaufnahme. Das Klebematerial und die Blockiermethode sind auf diesem Foto nicht identifiziert.

03 — Passen Sie die Stützgeometrie an die Polierbewegung an

Die Linsenblockierung legt die Beziehung zwischen dem optischen Element und dem Polierwerkzeug fest. Bei einem gekrümmten Teil können Fehler beim Sitzen, der Blockkrümmung oder der Achsenposition die Kontakt- und Abtragsverteilung verändern. Ein kleiner Positionsfehler sollte nicht mit einer Änderung des gewünschten optischen Radius verwechselt werden.

Betrachten Sie die Werkstückoberfläche, ihren Krümmungsmittelpunkt und die Schwenkreferenz als separate Geometrien, die in die beabsichtigte Beziehung gebracht werden müssen. Eine konzeptionelle Skizze kann diese Beziehungen zeigen, aber eine Produktionsumgebung erfordert die eigene Ausrichtungs- und Abmessungsprozedur der Maschine.

Überprüfen Sie den Sitz, ohne sich auf den Klebstoff zu verlassen, um einen unkontrollierten Spalt zu füllen. Eine ungleichmäßige Klebeschicht kann das Teil beim Abkühlen oder Kriechen verschieben. Kontamination der Auflage kann einen lokalen Hochpunkt einführen. Das Wiederholen derselben Maschineneinstellungen wird keines dieser Probleme beheben.

Überprüfen Sie den Block und die Positionierungsmerkmale, bevor Sie den Polierlappen beschuldigen. Identifizieren Sie bei einer Mehrspindelmaschine die jeder Spindel zugewiesene Vorrichtung; andernfalls kann ein anhaltender Vorrichtungsfehler als zufällige Variation zwischen den Teilen erscheinen.
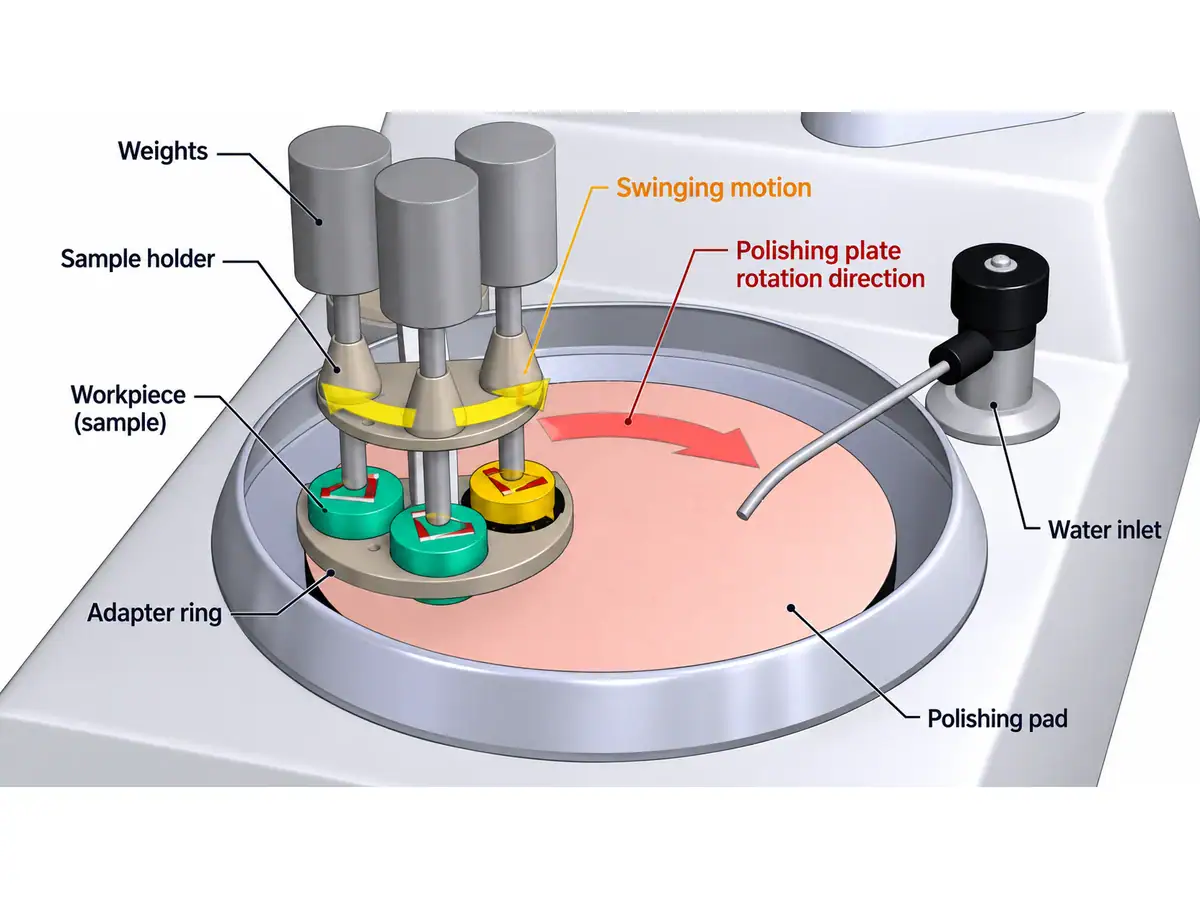
Oszillation des konzeptionellen Probenträgers und Rotation der Polierplatte
Illustrative Anordnung zum Polieren von Flachmustern, die die Oszillation des Halters und die Drehung der Platte zeigt. Dies ist keine Darstellung der Blockierung von Linsen oder des Krümmungsmittelpunkts.

04 — Verwenden Sie die Auswahlregel der Maschinenfamilie sorgfältig

Innerhalb des veröffentlichten Sortiments von Vimfun ist die FP-4U Ober-Schwenk-Konfiguration für konkave Linsen positioniert, während die FP-4L Unter-Schwenk-Konfiguration für konvexe Linsen positioniert ist. Diese Unterscheidung hilft, die Maschinenauswahl einzugrenzen, bevor die Vorrichtung entwickelt wird.

Es handelt sich um eine Auswahlregel der Produktfamilie, nicht um eine allgemeine Aussage, dass alle Ober-Schwenk- oder Unter-Schwenk-Maschinen weltweit die gleiche Fähigkeit haben. Bestätigen Sie Krümmung, Größe, Kontaktgeometrie und Werkzeuge für das spezifische Werkstück.

Die Vergleich von Feinschleifen und Polieren beschreibt auch unabhängig gesteuerte Stationen in der Sechsspindel-Ober-Schwenk-Konfiguration. Unabhängiger Betrieb kann gemischte Arbeiten unterstützen, beseitigt aber nicht die Notwendigkeit, jede Vorrichtung und jedes Rezept zu qualifizieren. Bedienungszugang, Schutzvorrichtungen und Wechselverfahren regeln weiterhin den Austausch von Teilen.

Überprüfen Sie die Linsenblockierung im Stadium der Maschinenauswahl. Ein nominaler Durchmesserbereich ist kein Beweis dafür, dass die fertige Linse ohne Beschädigung gehalten, zugegriffen und entnommen werden kann.

05 — Chargenladung benötigt eine Positionskarte

Die Mehrteilblockierung kann die Handhabungseffizienz verbessern, macht aber die individuelle Positionsrückverfolgbarkeit wertvoll. Nummerieren Sie die Positionen und behalten Sie diese Nummerierung bis zur Endkontrolle bei. Wenn dieselbe Blockposition wiederholt ein anderes Ergebnis liefert, untersuchen Sie den Sitz, die Auflage und den Kontakt, bevor Sie das Rezept jedes Teils anpassen.

Steuern Sie die Klebeschicht und die Beschickungsreihenfolge gemäß dem qualifizierten Verfahren. Teile mit unterschiedlichen Anfangsdicken oder Krümmungen können nicht die gleiche effektive Kontaktbedingung aufweisen. Das Mischen, nur um einen Block zu füllen, kann die Konsistenz für eine scheinbare Auslastung opfern.

Verfolgen Sie sowohl die Blockausbeute als auch die endgültige Ausbeute an akzeptierten Teilen. Ein Block, der die Bearbeitung mit jedem angebrachten Teil übersteht, ist nicht automatisch eine erfolgreiche Charge. Verluste während der Entnahme, Reinigung und Endmessung gehören in den Produktionsbericht. Die Diskussion der Ausbeute bei optischen Linsen liefert den breiteren Kontext für die Zählung dieser Verluste.

Für Linsenblockierungsversuche, behalten Sie eine Aufzeichnung der Teileposition, der eingehenden Abmessungen, des Rezepts und des Endergebnisses bei. Diese Aufzeichnung ist nützlicher als ein einzelner Durchschnitt über die gesamte Charge.

06 — Entblockieren ist ein kontrollierter Prozessschritt

Planen Sie, wie die Verbindung gelöst wird, bevor Sie sie auswählen. Thermische, lösungsmittelgestützte und mechanische Lösungsverfahren haben unterschiedliche Kompatibilitätsanforderungen. Ein für ein bestimmtes Glas und eine bestimmte Beschichtungsschicht zugelassenes Verfahren kann eine andere beschädigen.

Vermeiden Sie plötzliches Erhitzen oder Abkühlen außerhalb des Verfahrens des Material- und Verbrauchsmateriallieferanten. Verwenden Sie keine Hebelkraft als routinemäßige Lösung für einen Klebstoff, der sich nicht gelöst hat. Die Lösungsunterstützung sollte verhindern, dass das optische Element herunterfällt, mit benachbarten Teilen kollidiert oder auf seiner fertigen Oberfläche landet.

Trennen Sie den Reinigungsprozess von der Annahme, dass die Verbindung gelöst ist. Dünne Rückstände können die spätere Inspektion oder Beschichtung beeinträchtigen, auch wenn die Komponente bei allgemeiner Beleuchtung sauber aussieht. Definieren Sie, wie Rückstände überprüft werden und welche Oberflächen bei der Handhabung berührt werden dürfen.

Lassen Sie das Teil nach dem Blockieren und Entblockieren der Linse die spezifizierte Inspektionsbedingung erreichen. Zeichnen Sie auf, ob Messungen am Block, unmittelbar nach dem Entblockieren oder nach der Stabilisierung durchgeführt wurden. Dies sind unterschiedliche Zustände und sollten in einem Fähigkeitsbericht nicht vermischt werden.

07 — Verzerrungen mittels einer gepaarten Prüfung untersuchen

Wenn sich das entblockierte Teil verformt, vergleichen Sie eine dokumentierte Sequenz, anstatt sofort mit dem Polieren fortzufahren.

Ergebnis MusterErste PrüfungenNützlicher Vergleich
Bestanden im blockierten Zustand, fehlgeschlagen nach dem EntblockierenHaltebelastung, Klebstoffverteilung, InspektionstemperaturAbgestimmte Messungen im blockierten und entblockierten Zustand
Fehler folgt einer SpannvorrichtungSauberkeit der Halterung, Sitzgeometrie, VerschleißGleiche Teilefamilie auf einer qualifizierten alternativen Spannvorrichtung
Fehler folgt einer BlockpositionLokale Klebstoffschicht, KontaktverteilungPositionskarte über mehrere Chargen hinweg
Oberfläche bleibt kontaminiertKlebstoffkompatibilität und ReinigungssequenzVereinbarte Rückstandsinspektion vor der Beschichtung

Das erneute Polieren eines verspannten Teils ohne Korrektur der Halterung kann denselben Fehler reproduzieren. Ein kontrollierter Linsenblockierungsversuch sollte die Haltevariable isolieren, während das Werkzeug und die Messmethode konsistent gehalten werden.
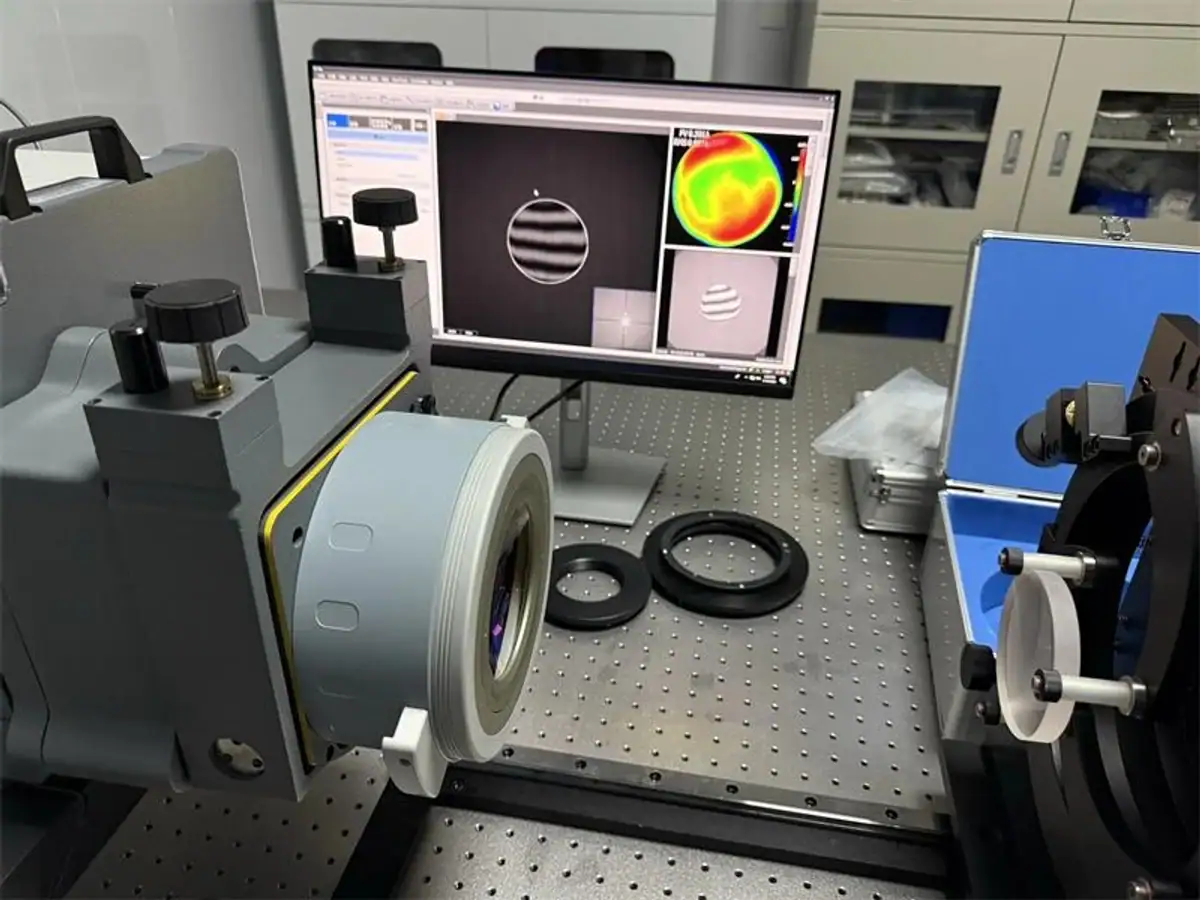
Optische Komponente auf einem Messtechnikaufbau
Beispiel für eine optische Inspektionsanordnung. Diese Fotografie stellt keinen Vorher-Nachher-Vergleich des Entblockierens dar.

08 — Wenn eine klebstofffreie Halterung die bessere Wahl ist

Eine trägerbasierte oder mechanische Route kann attraktiv sein, wenn Geometrie, Dicke und Rückhaltung damit kompatibel sind. Sie kann den Aufwand für Erhitzen und Reinigen reduzieren, ist aber kein universeller Ersatz für eine konforme Halterung bei einer dünnen oder stark gekrümmten Optik.

Vergleichen Sie den gesamten akzeptierten Durchsatz, einschließlich Beladung, Entblockieren, Reinigung und Inspektion. Ein kürzerer Blockierungszyklus kann seinen Vorteil verlieren, wenn er mehr Nacharbeit verursacht oder eine manuelle Bergung nach der Bearbeitung erfordert.

Senden Sie die Zeichnung, das Material, den Zustand der fertigen Oberfläche und die beabsichtigte Chargengröße für eine Anwendungsprüfung. Fügen Sie die aktuelle Linsenblockierungs- und Entblockierungsmethode hinzu, insbesondere wenn der gemeldete Defekt erst nach dem Entblockieren auftritt. Diese Informationen helfen, ein Werkzeughalterungsproblem von einem Maschinenwahlproblem zu trennen.

Nach oben blättern