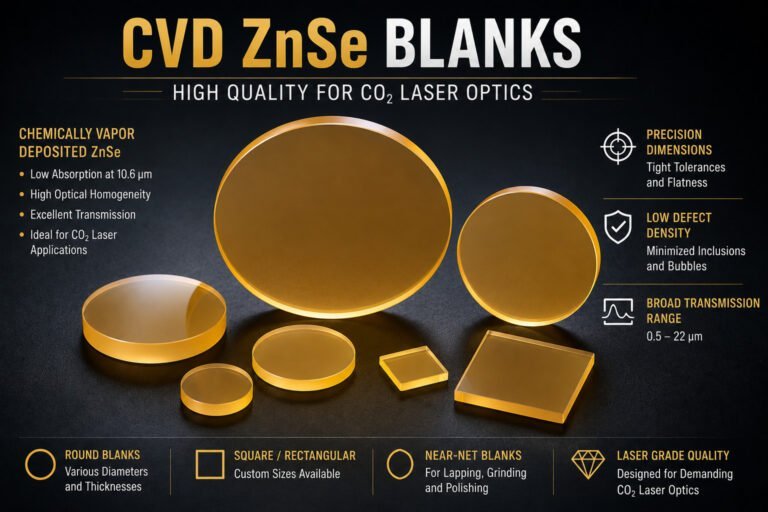
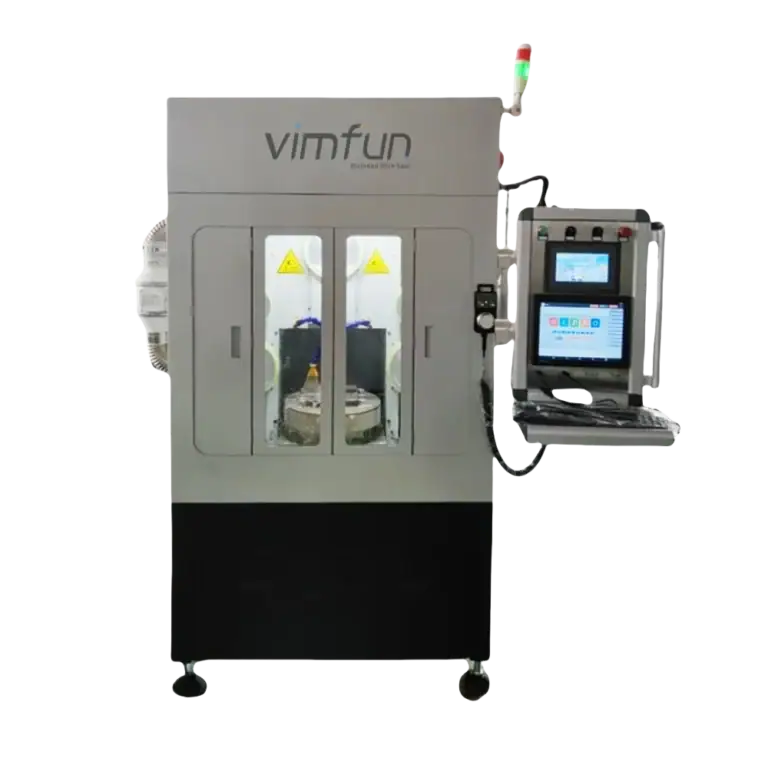
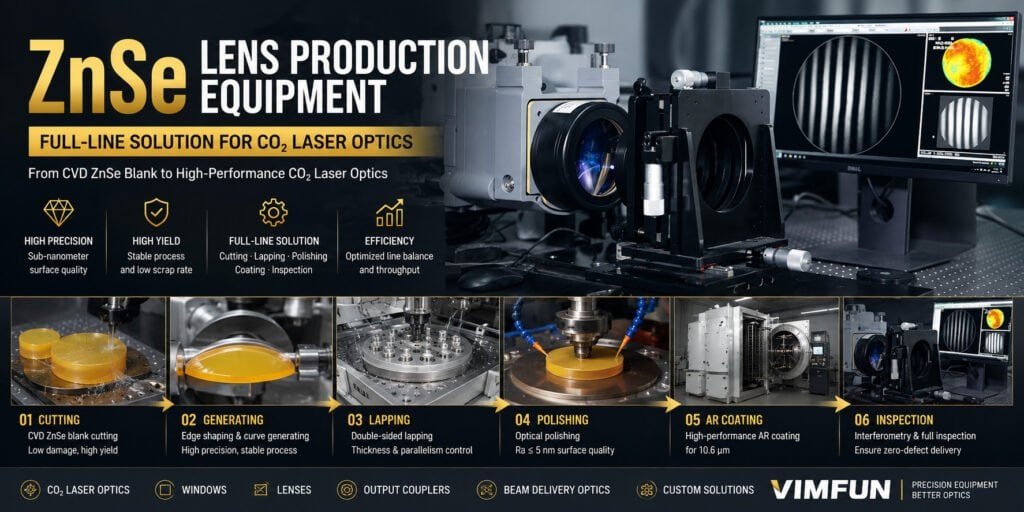
Die Auswahl von ZnSe-Linsenproduktionsanlagen ist eine Entscheidung für die gesamte Linie, nicht für eine einzelne Maschine. Ein CVD-ZnSe-Rohling kommt als teurer, weicher, Selen enthaltender Block in die Fabrik; er verlässt sie als beschichtete CO2-Laserlinse mit 10,6 µm Transmission, geringer Absorption und kontrollierter Kantenqualität. Alles zwischen diesen beiden Zuständen ist eine Kette – Schneiden, Erzeugen, Läppen, Polieren, AR-Beschichtung, Inspektion – und jede schwache Station zieht den gesamten Ertrag nach unten.
Dieser Leitfaden richtet sich an Ingenieure und Einkaufsleiter, die eine neue ZnSe-Linie planen oder eine bestehende aufrüsten. Er konzentriert sich darauf, wie die Stationen zusammenpassen, wo die Ertrags- und Kostendruckpunkte liegen und wie die beiden häufigsten Fehler bei der Linienplanung vermieden werden können: der Kauf einer leistungsstarken Schneidemaschine mit einer unterdimensionierten Polierschleife oder das Kopieren einer Germaniumlinie und die Annahme, dass sich ZnSe genauso verhält.
Für eine detaillierte Betrachtung des Schneidens in einem Schritt siehe das Schneiden von CVD-ZnSe-Rohlingen. Für die spezifische Schneidemaschine siehe ZnSe-Linsenschneidemaschine. Diese Seite bleibt auf Linien-Ebene.
Warum ZnSe eine dedizierte Linie benötigt und keine wiederverwendete Germaniumlinie
Germanium und ZnSe sind beides Infrarotmaterialien, aber sie lassen sich sehr unterschiedlich bearbeiten. Wenn Sie Germanium-Spannvorrichtungen, Kühlmittel und Polierrezepte auf ZnSe übertragen, werden Sie im ersten Monat Rohlinge verlieren.
| Eigenschaft | Germanium | CVD ZnSe | Linienauswirkungen |
|---|---|---|---|
| Knoop-Härte | ~800 kg/mm² | 105–120 kg/mm² | ZnSe zerkratzt durch Verunreinigungen, die Ge toleriert |
| Dichte | 5,32 g/cm³ | 5,27 g/cm³ | Ähnliches Handhabungsgewicht, nicht ähnliche Handhabungskraft |
| Volumenabsorption @ 10,6 µm | Nicht primär | < 0,0005 cm⁻¹ (Laserqualität) | ZnSe-Absorption empfindlich gegenüber Oberflächenschäden |
| Toxizitätsbedenken | Niedrig | Selenstaub/-schlamm | Erfordert Nassschneiden + gefiltertes Kühlmittel + Abfallstrom |
| Transmissionsband | 2–14 µm | 0,5–22 µm | ZnSe wird oft mit sichtbaren Ausrichtungsstrahlen inspiziert |
Quellen: Coherent ZnSe Materialdaten, Edmund Optics ZnSe Spezifikationen, CDC/NIOSH Pocket Guide für Selen (TWA 0,2 mg/m³).
Die praktische Konsequenz: Eine ZnSe-Linie benötigt sanftere Klemmungen, saubereres Kühlmittel, abgedichtete Schlammhandhabung und eine Polierschleife, die Oberflächenschäden entfernt, ohne neue Absorptionen einzuführen. Die Wiederverwendung einer Germanium-Spannvorrichtungsbibliothek ist eine der schnellsten Methoden, um CVD-Material zu verlieren.
Die sechs Kernstationen einer ZnSe-Linsenproduktionslinie
Eine funktionierende ZnSe-Linsenproduktionslinie hat sechs Prozessstationen plus Inspektion und Materialhandhabung. Jede Station hat eine spezifische Ertragsrolle. Das Überspringen oder Unterdimensionieren einer dieser Stationen kostet Sie fertige Linsen, nicht nur halbfertige Produkte.
Station 1: Rohlingsschneiden
Die Aufgabe der Schneidemaschine ist es, dimensionsstabile Rohlinge mit geringen Oberflächenschäden und ohne Ausbruch an der Austrittsseite zu produzieren. Auf einer ZnSe-Linie bedeutet dies normalerweise eine Diamantdrahtsäge mit weichen Spannvorrichtungen, Nassschneiden und einer opferfähigen Stützplatte an der Austrittsseite. Für Details auf Methodenebene siehe das Schneiden von CVD-ZnSe-Rohlingen.
Hinweise zur Linienplanung:
- Schnittverlust ist wichtig – CVD-ZnSe-Material ist teuer, daher treiben der Drahtschnitt und die Auslastung die Materialkosten pro Linse an
- Schlammhandhabung ist wichtig – Selenhaltiger Abfall muss aufgefangen und darf nicht trocknen gelassen werden
- Die Zykluszeit ist an dieser Station selten der Engpass; die Schadensgrenze ist es
Station 2: Kantenbearbeitung und Kurvenerzeugung
Sobald ein Rohling geschnitten ist, benötigt er eine Außendurchmessertoleranz und, für Linsenelemente, eine erzeugte Kurve. Die Erzeugung erzeugt den nahezu endgültigen Radius vor dem Feinschleifen und Polieren.
Hinweise zur Linienplanung:
- Passen Sie die Spindellaufruhe der Erzeugungsmaschine an den kleinsten Radius an, den Sie bearbeiten möchten
- Unterschätzen Sie diese Station nicht; eine langsame Erzeugungsmaschine wird zum WIP-Engpass vor dem Läppen
- Die Rundlaufgenauigkeit der Spannvorrichtung bestimmt hier das Risiko von Kantenbrüchen nachgelagert
Station 3: Doppelseitiges Läppen
Das Läppen kontrolliert Parallelität, Dicke und TTV. Es ist auch der Schritt, bei dem frühere Schnittschäden sichtbar werden – wenn die Läppmaschine die Schnittspuren nicht entfernen kann, ist die Schneidestation außerhalb der Spezifikation. Siehe Läppprozess für beidseitig geläppte ZnSe-Fenster für die Prozessdetails.
Hinweise zur Linienplanung:
- Wählen Sie die Plattengröße für Ihren größten geplanten Rohling plus einen Spielraum
- Die Schlammchemie für ZnSe ist nicht identisch mit der für Ge oder Quarzglas
- Dies ist oft die höchste Zykluszeit pro Teil; planen Sie zwei Läppmaschinen, wenn der Durchsatz wichtig ist
Station 4: Polieren
Das Polieren entfernt verbleibende Oberflächenschäden und bringt die Oberflächenrauheit in den für CO2-Laser akzeptablen Bereich, typischerweise Ra 1–5 nm je nach Güte. Siehe Zinkselenid-Optik-Polieren für Details auf Anlagenebene.
Hinweise zur Linienplanung:
- Polierschleifen sind normalerweise die Quelle für Überraschungen beim Ertrag fertiger Linsen
- ZnSe ist weich – Überpolieren verändert Keil und Radius, daher ist Prozesskontrolle wichtiger als der angegebene Druck
- Disziplin bei der Sauberkeit zwischen Läppen und Polieren ist eine Richtlinie auf Linien-Ebene, keine Lösung auf Stations-Ebene
Station 5: AR-Beschichtungsvorbereitung und -beschichtung
CO2-Laserlinsen werden fast immer mit AR-Beschichtungen geliefert. Die Beschichtungsstation selbst wird oft an Dritte vergeben, aber die Linie muss beschichtungsfertige Teile mit der Oberflächensauberkeit und den Inspektionsprotokollen liefern, die der Beschichter benötigt.
Hinweise zur Linienplanung:
- Wenn die Beschichtung intern erfolgt, koordinieren Sie den Durchsatz der Beschichtungskammer mit der Polierleistung
- Wenn die Beschichtung extern erfolgt, planen Sie eine Übergabe neben einem Reinraum, nicht eine Tischübergabe
- Der vollständige Produktionskettenkontext befindet sich auf der Herstellungsprozess von ZnSe-CO₂-Laseroptiken Seite
Station 6: Inspektion und Qualitätskontrolle
Inspektion ist kein “letzter Schritt”. Es ist eine Reihe von Prüfungen, die über die Linie verteilt sind: eingehendes CVD-Material, Zuschnitte nach dem Schnitt, Oberfläche nach dem Läppen, Oberfläche nach dem Polieren und optische und beschichtungstechnische Verifizierung vor dem Versand.
Hinweise zur Linienplanung:
- Zentralisieren Sie nicht die gesamte Inspektion am Ende; späte Ablehnungen sind die teuersten Ablehnungen
- Interferometrie, Rauheitsmessung und visuelle Inspektion unter Vergrößerung haben jeweils einen Platz in der Linie
- Datenerfassung an Inspektionsstationen ermöglicht es Ihnen, Schleifenverlustschleifen schneller zu schließen
Linienkapazitätsplanung
Die Linienkapazität wird durch die langsamste Station unter der tatsächlichen Produktmischung bestimmt, nicht durch die Prospektzahl der schnellsten Maschine. Ein häufiger Planungsfehler ist die Dimensionierung des Schneiders für Spitzenleistung und die dauerhafte Entstehung einer WIP-Warteschlange für das Läpp-/Polierpaar.
| Produktmix | Typischer Engpass | Planungsreaktion |
|---|---|---|
| Hochvolumige CO2-Laserfenster | Polierschleife | Zwei Polierer, ein Läpper |
| Gemischte Fenster + Fokuslinsen | Kurvengenerierung und Radiusverifizierung | Dedizierter Generator, schnellere Radiusmetrologie |
| Kundenspezifische Kleinserien mit hoher Präzision | Inspektion und Nacharbeit | Größerer Inspektionsbereich, längere QC-Zyklen budgetiert |
| Pilotlinie oder F&E | Vorrichtungswechsel | Modulare Vorrichtungen, Schnellwechselplatten |
Ein verteidigungsfähiger Planungsansatz besteht darin, die Zykluszeit jeder Station für die tatsächliche Jahresnachfrage und die Linsenmischung zu modellieren und dann Platten, Spindeln und Bedieneranzahl an die einschränkende Station anzupassen.
Versorgung, Sauberkeit und Abfallentsorgung
Die Spezifikation von ZnSe-Linsenproduktionsanlagen ist ohne die Anlagenseite nicht vollständig. Dies sind die Versorgungseinrichtungen, die leise bestimmen, ob die Linie mit Nennleistung läuft:
- Nassschneiden und Kühlmittelfiltration. Selenhaltige Aufschlämmung benötigt kontinuierliche Filtration und versiegelte Sammlung. Trockene Rückstände sind ein Gesundheits- und Ertragsproblem.
- Sauberkeitszonen. Schneiden, Läppen und Polieren sind keine Sauberkeitsklasse. Betreiben Sie sie nicht in einem offenen Bereich.
- Druckluft- und DI-Wasserqualität. Verunreinigungen in der Luft oder im Spülwasser werden zu Kratzern beim Polieren.
- Abfallstrom. Die Handhabung von Selenabfällen folgt den örtlichen Vorschriften; der CDC/NIOSH Pocket Guide ist eine Basisreferenz, kein Compliance-Dokument.
- PSA und Schulung des Bedieners. Weiches, selenhaltiges Material wird nicht wie Quarzglas behandelt.
Unterinvestitionen hier zeigen sich sechs Monate nach der Inbetriebnahme in unerklärlichen Polierfehlern.
Häufige Fehler bei der Linienplanung
Fehler 1: Zuerst den stärksten Schneider kaufen
Der Schneider ist die sichtbarste Maschine, daher erhält er oft das erste Budget. Aber wenn die Polierschleife unterdimensioniert ist, stapeln sich zugeschnittene Rohlinge als WIP und der tatsächliche Durchsatz der Linie wird durch das Polieren bestimmt. Eine ausgewogene Linie ist billiger als ein heroischer Schneider, der einen langsamen Polierer speist.
Fehler 2: Eine Germaniumlinie 1:1 kopieren
Germanium-Vorrichtungsdesigns, Kühlmittelrezepte und Klemmkräfte lassen sich nicht auf ZnSe übertragen. Selbst die Chemie der Polieraufschlämmung muss überprüft werden. Eine ZnSe-Linie übernimmt die Layoutlogik einer Ge-Linie, nicht die Prozessparameter.
Fehler 3: Inspektion in der Mitte der Linie überspringen
Wenn die einzige Inspektion bei der Endkontrolle erfolgt, hat jede Ablehnung alle vorgelagerten Kosten verschwendet. Die Inspektion nach dem Schneiden und nach dem Läppen fängt Probleme auf, wo sie noch günstig zu beheben sind.
Fehler 4: Beschichtung als nachträglichen Gedanken behandeln
Wenn die AR-Beschichtung ohne ein sauberes Übergabeprotokoll extern erfolgt, werden beschichtungsbedingte Ablehnungen dem Polieren zugeschrieben. Definieren Sie die Kriterien für beschichtungsfertige Teile und die Sauberkeitsklasse der Übergabe, bevor die Linie in Betrieb genommen wird.
Fehler 5: Unterbudgetierung von Schlamm- und Abfallbehandlung
Die Handhabung von Selenabfällen ist kein Nice-to-have. Wenn man sie überspringt, ist die Anlage nicht konform und die Reinigung wird praktisch zu einem monatlichen Notfall.
Wie sich die Auswahl von ZnSe-Produktionsanlagen von verwandten Seiten unterscheidet
Um diese Seite auf die Beschaffung auf Linienebene zu konzentrieren, wiederholt sie bewusst nicht, was andere Seiten abdecken:
| Seite | Frage Es Antworten |
|---|---|
| Diese Seite — ZnSe-Linsenproduktionsanlagen | Wie sollte eine vollständige ZnSe-Linie geplant, dimensioniert und integriert werden? |
| ZnSe-Linsenschneidemaschine | Welche Schneidemaschine und Konfiguration sollte für ZnSe verwendet werden? |
| das Schneiden von CVD-ZnSe-Rohlingen | Wie sollte das rohe CVD-Material vor der nachgelagerten Verarbeitung geschnitten werden? |
| ZnSe-Fenster beidseitiges Läppen | Wie sollten ZnSe-Fenster auf Dicke und Parallelität geläppt werden? |
| Zinkselenid-Optik-Polieren | Wie sollte ZnSe für CO2-Laser-Oberflächenqualität poliert werden? |
| Herstellungsprozess von ZnSe-CO₂-Laseroptiken | Wie sieht die End-to-End-Prozesskette aus? |
| IR-Linsenproduktionslinie | Allgemeines IR-Linienlayout für Germanium, ZnSe, ZnS und Silizium |
Wenn Sie hier nach einer einzelnen Maschinen-Spezifikation gesucht haben, verwenden Sie die oben genannten Seiten für Schneiden oder Polieren. Wenn Sie eine vollständige Linie planen, ist diese Seite der richtige Einstiegspunkt.
Beschaffungscheckliste für ZnSe-Linsenproduktionsanlagen
Bereiten Sie Folgendes vor, bevor Sie Angebote anfordern. Es verkürzt den Lieferantenzyklus und gibt Ihnen vergleichbare Angebote:
- Jährliches Produktionsvolumen und Linsen-/Fenstermischung
- Größter und kleinster geplanter Linsendurchmesser und -dicke
- Verwendete Materialqualitäten (Standard-CVD, Laser-Qualität-CVD, multispektrales ZnSe)
- Vorhandene Anlagen-Dienstprogramme (Luft, DI-Wasser, Abwasser, Reinraumklasse)
- Selenabfallbehandlungsfähigkeit und lokale Vorschriften
- Entscheidung über Inhouse- vs. Outsourcing-AR-Beschichtung
- Anforderungen an die Inspektionsmethode (Interferometrie, Rauheit, visuell)
- Budgetaufteilung zwischen Investitionsgütern, Werkzeugen und Verbrauchsmaterialien für das erste Jahr
- Hochlaufplan und Erwartungen an Pilotläufe
- Vorhandene Mitarbeitererfahrung mit IR-Optiken
Ein Lieferant, der alle zehn Punkte erhält, kann eine abgestimmte Linie anbieten. Ein Lieferant, der nur “wir wollen eine ZnSe-Linie” erhält, wird die Maschine mit der höchsten Marge anbieten und das Integrationsproblem Ihnen überlassen.
Wie Vimfun die ZnSe-Linienplanung unterstützt
Vimfun liefert die Kernprozessstationen für die ZnSe-Linsenproduktion und kann bei der Bewertung des Linienabgleichs, der Stationsdimensionierung und der Integration helfen:
- ZnSe-Linsenschneidemaschine — Niedrigkraft-Diamantdrahtsägen für CVD-ZnSe
- ZnSe-Fenster beidseitiges Läppen — Dicken- und Parallelitätskontrolle
- Zinkselenid-Optik-Polieren — CO2-Laser-Qualitäts-Oberflächenvorbereitung
- Herstellungsprozess von ZnSe-CO₂-Laseroptiken — Referenz für End-to-End-Prozessintegration
- Infrarot-Optik-Fertigungsanlagen — Multi-Material-Linienplanung (Ge, ZnSe, ZnS, Si)
Wenn Sie eine neue ZnSe-Linie planen oder eine bestehende aufrüsten, senden Sie uns Ihre Produktmischung, Ihr Jahresvolumen und Ihren aktuellen Engpass. Wir können den Stationsabgleich überprüfen und feststellen, wo zusätzliche Kapazität, engere Spannvorrichtungen oder ein Sauberkeits-Upgrade die Erträge am schnellsten steigern – bevor Sie Investitionsgüter binden.