
Optische Linsen-Schleifmaschine
Neun Formgebungsmaschinen, eine Entscheidung. Diese Seite grenzt eine Linsen-Schleifmaschine auf ein oder zwei Modelle in etwa drei Minuten ein – anhand wie groß das Teil ist, wie Teile zur Spindel gelangenund wie viel vom Zyklus die Maschine selbstständig entscheidet. Spezifikationen finden Sie auf jeder Modellseite; diese Seite dient der Auswahl.
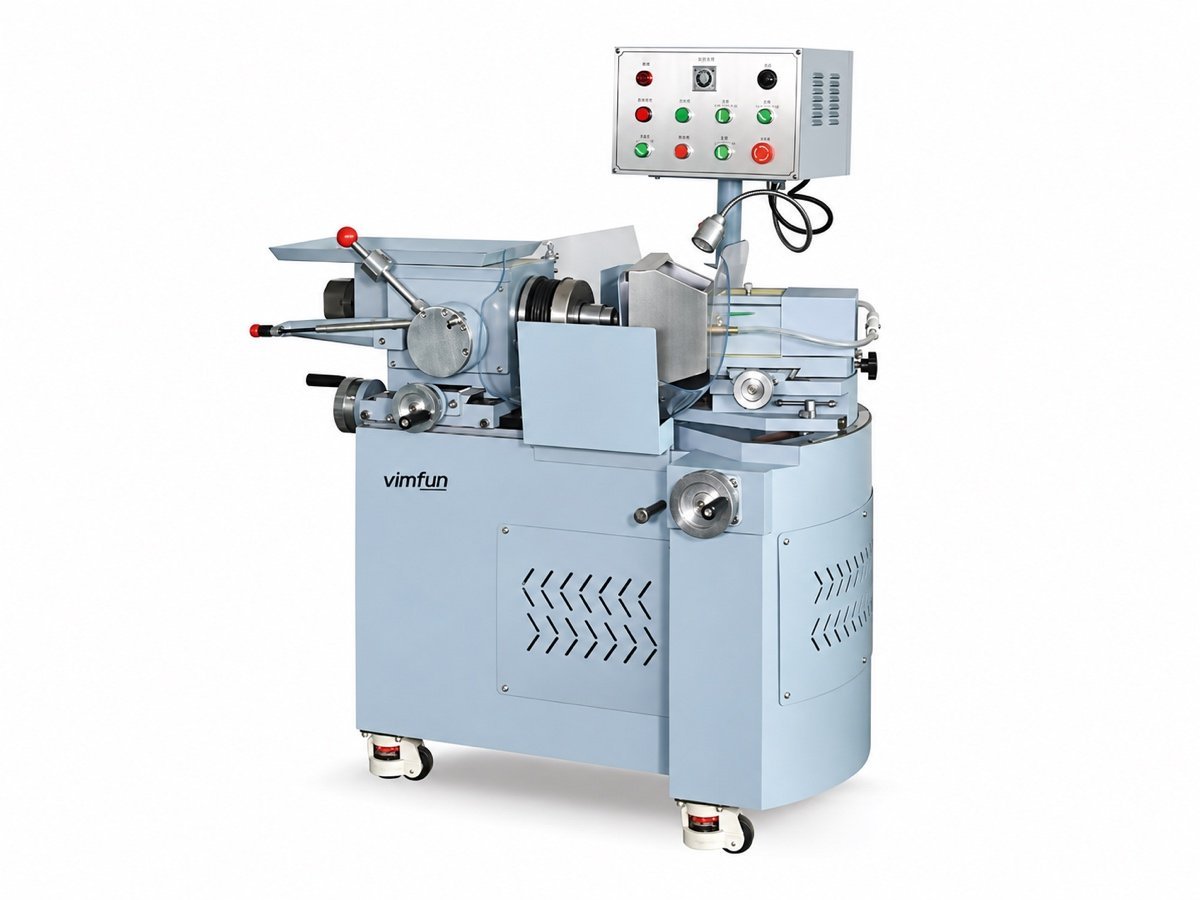 SG-80
Manuell · ≤Ø80
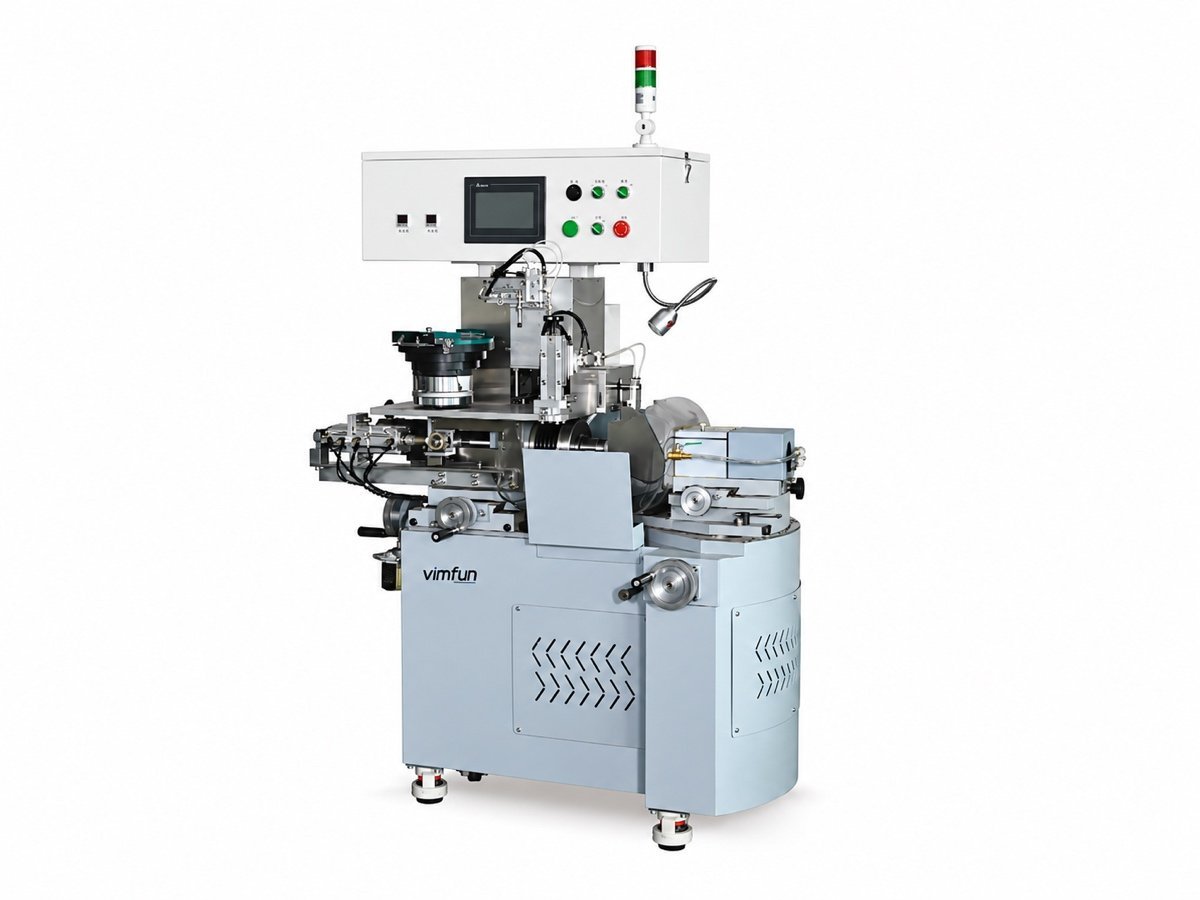 Auto-SG-20V
Schalengeführt · Ø4–20
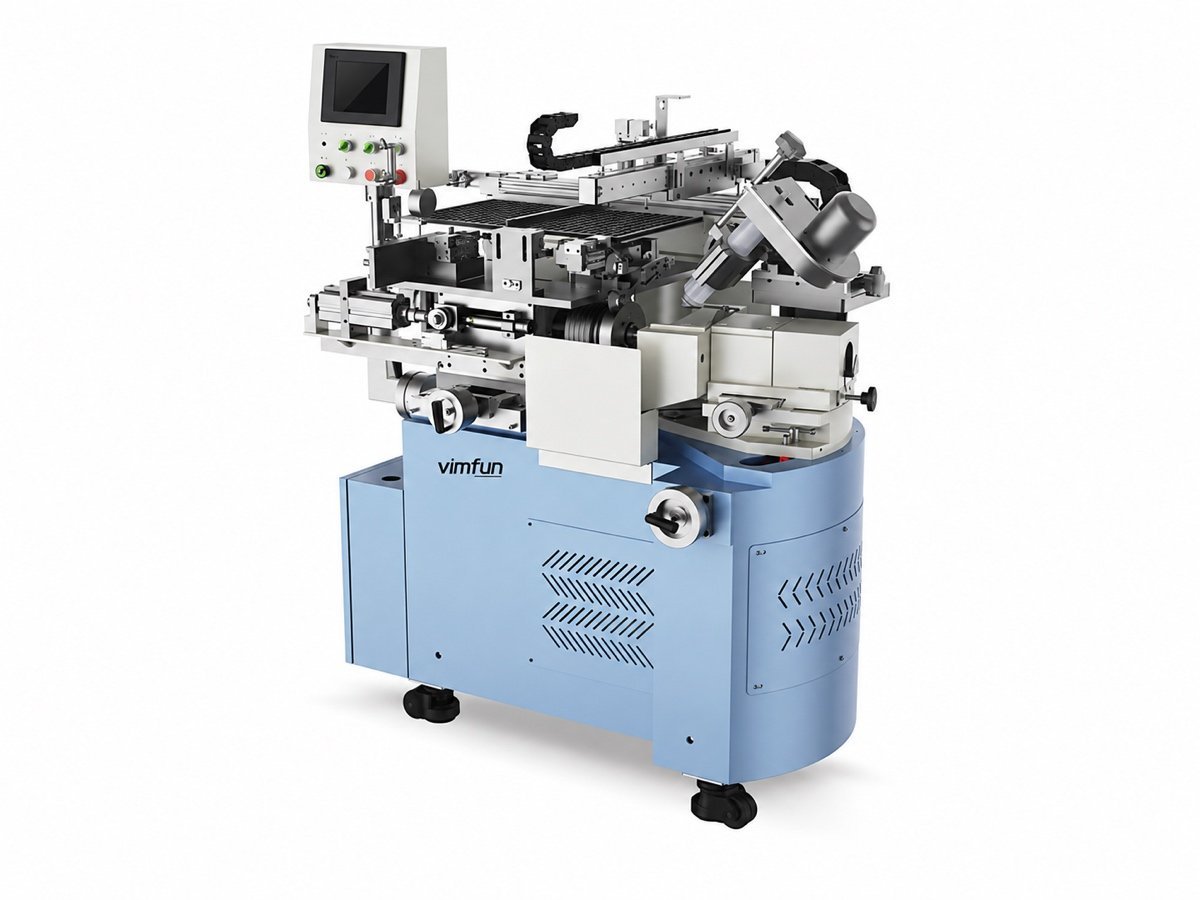 Auto-SG-80T
Tray-geführt · Ø10–80
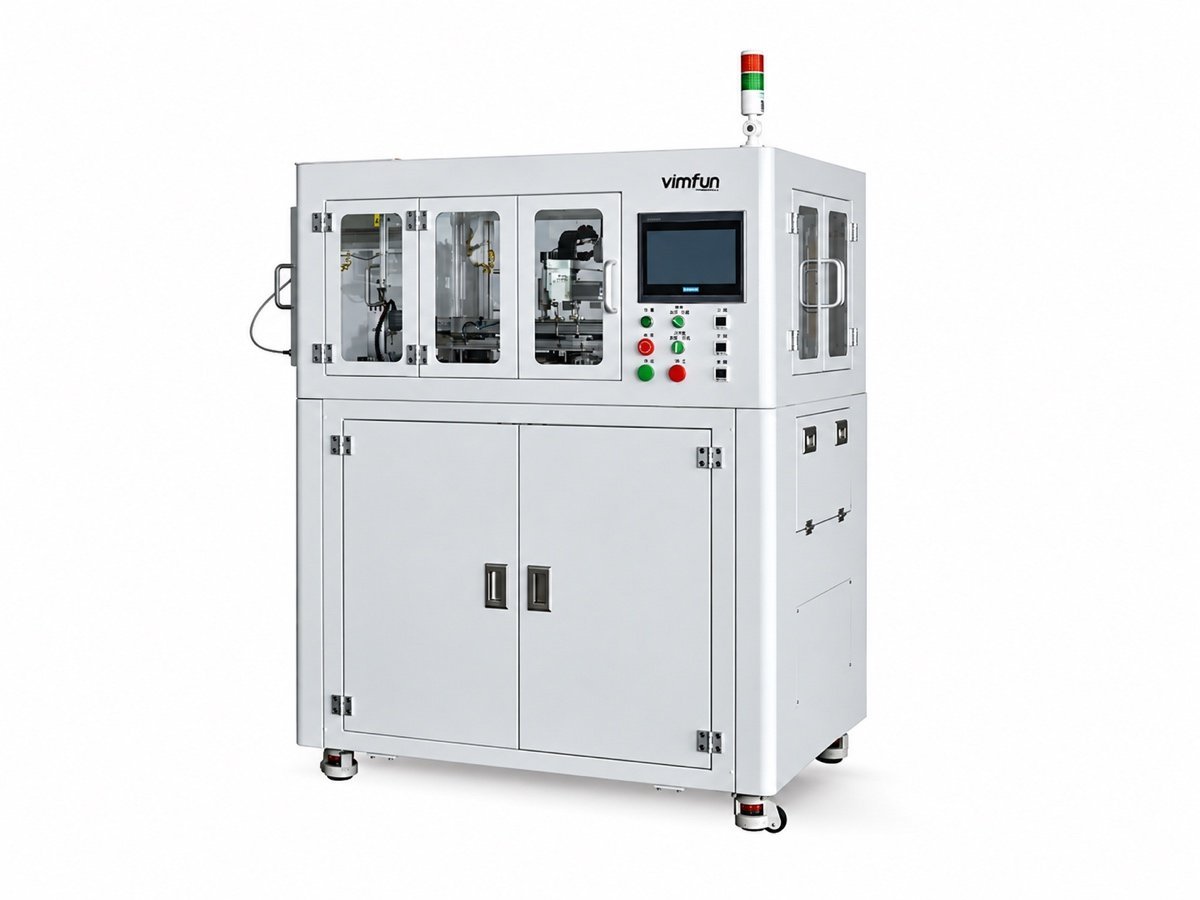 Auto-SG-50 · 80C
CNC · Ø5–80
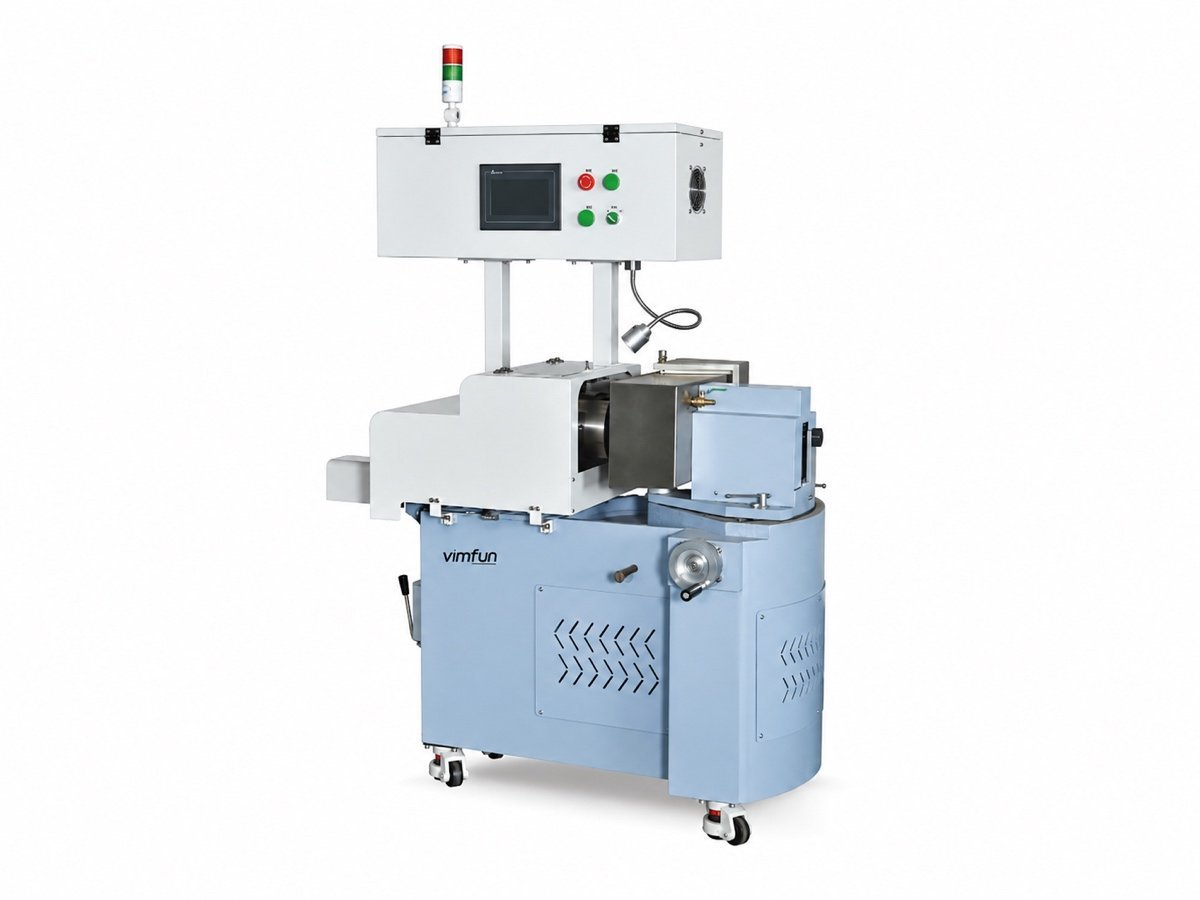 CG-140
Zylinder
Beginnen Sie beim Werkstück, nicht bei der Maschinenliste
Die Formgebung ist der Schritt, der einem gesägten Rohling seine erste echte Geometrie verleiht: einen sphärischen Radius, eine zylindrische Oberfläche oder eine bearbeitete Bohrung, mit einer definierten Zugabe für die nachfolgende Polierstufe. Alles davor ist noch ein Materialblock; alles danach verfeinert nur, was dieser Schritt geschaffen hat.
Deshalb wird eine Linsen-Schleifmaschine aus zwei Richtungen gleichzeitig spezifiziert – dem von der Säge kommenden Rohling und der Oberfläche, die die Polierzelle erhalten soll. Eine Generatorin, die für Ø12 mm Saphir in Zehntausender-Chargen richtig ist, ist die falsche Maschine für einen Ø110 mm Germanium-Rohling in Zwanziger-Losgrößen, auch wenn beide Aufgaben "Formgebung" genannt werden.
Welche Beladungsmethode passt zu Ihrer Produktion?
Jede Linsen-Schleifmaschine in diesem Bereich überschneidet sich bei Radius und Durchmesser. Was sich nicht überschneidet, ist die Art und Weise, wie das Teil zur Spindel gelangt. Lesen Sie diese Tabelle zuerst in der letzten Spalte von unten nach oben – prüfen Sie dann das Durchmesserband.
| Model | Diameter | Krümmung | Beladung | Control | Wählen Sie sie, wenn |
|---|---|---|---|---|---|
| SG-80 | ≤ Ø80 mm | Schwenken 0–45°, von Hand eingestellt | Bediener | Manual | Gemischte Kleinserien, Prototypen, eine erste Formgebungsmaschine im Betrieb |
| SG-120 | ≤ Ø120 mm | Schwenken 0–45°, von Hand eingestellt | Bediener | Manual | Teile zu groß für die Ø80-Klasse – höhere Spindel Leistung, Innenstrahlkühlung, steiferer Rahmen |
| Auto-SG-20V | Ø4–20 mm | R2 bis flach | Vibrationswendel | Automatischer Zyklus | Kleine Linsen in großen Mengen, lose ankommend, Tausende pro Charge |
| Auto-SG-80T | Ø10–80 mm | R5 bis flach | X/Y-Trays, Rohling und Fertigteil parallel | Automatischer Zyklus | Teile, die in ihrem Tray bleiben müssen, nach Charge und Auftrag |
| Auto-SG-50VT | Ø6–50 mm | R5 bis flach | Schale rein, X/Y-Tray raus | Automatischer Zyklus | Lose Rohlinge rein, sortierter Ausstoß für die nächste Station |
| Auto-SG-50 Auto-SG-80C | Ø10–55 mm Ø5–80 mm | R5 bis flach | X/Y-Module | CNC, Fünf-Stufen-Servoantrieb | Enge Pfeilhöhentoleranz, lange unbeaufsichtigte Läufe, Folgeaufträge |
| Auto-SG-20W | Ø5–20 mm | ±R2,5 bis flach | Vibrationsschale, Mikrometer-Flächensortierung | Automatischer Zyklus | Beide Seiten einer kleinen Linse in einem Durchgang gewünscht, Zwillings-Vertikalspindeln |
| CG-140 | X/Y-Verfahrweg 140 mm | Konvexe, konkave und flache Zylinder | Bediener lädt, Zyklus läuft | CNC X/Y | Zylindrische Optiken — eine andere Geometrie, keine sphärische Maschine |
| BG-50 | Bearbeitungsbereich 50 mm | Runde und geschlitzte Bohrungen sowie Außendurchmesser und Stirnflächen | X/Y/Z-Portal aus einer Kassette | Automatischer Zyklus | Ringe und Fenster mit Bohrungen — 30.000 U/min Elektospindel |
Durchmesserabdeckung, Modell für Modell
Acht sphärische Generatoren, auf einer Skala gezeichnet. Eine Linsen-Schleifmaschine ist nur dann ein Kandidat, wenn Ihr Teiledurchmesser innerhalb ihres Bereichs liegt.
Vollständige Balken stellen Arbeitsbereiche dar. Helle Balken kennzeichnen die beiden manuellen Modelle, bei denen die Spezifikation einen maximalen Durchmesser, aber keinen minimalen angibt — die praktische untere Grenze hängt vom Spannfutter und der an dieser Linsen-Schleifmaschine angebrachten Vorrichtung ab und wird mit einem Versuchsteil bestätigt. CG-140 und BG-50 sind nicht aufgeführt: Ein Zylinder wird durch Achsweg und eine Bohrung durch Bearbeitungsbereich spezifiziert, nicht durch Linsendurchmesser.
Maschinenfamilien erkunden
Eine Karte pro Linsen-Schleifmaschine: wofür sie ist und — ebenso nützlich — wofür sie nicht ist. Spezifikationen, Baugruppen und Prozessdetails finden Sie auf den Modellseiten.
SG-80
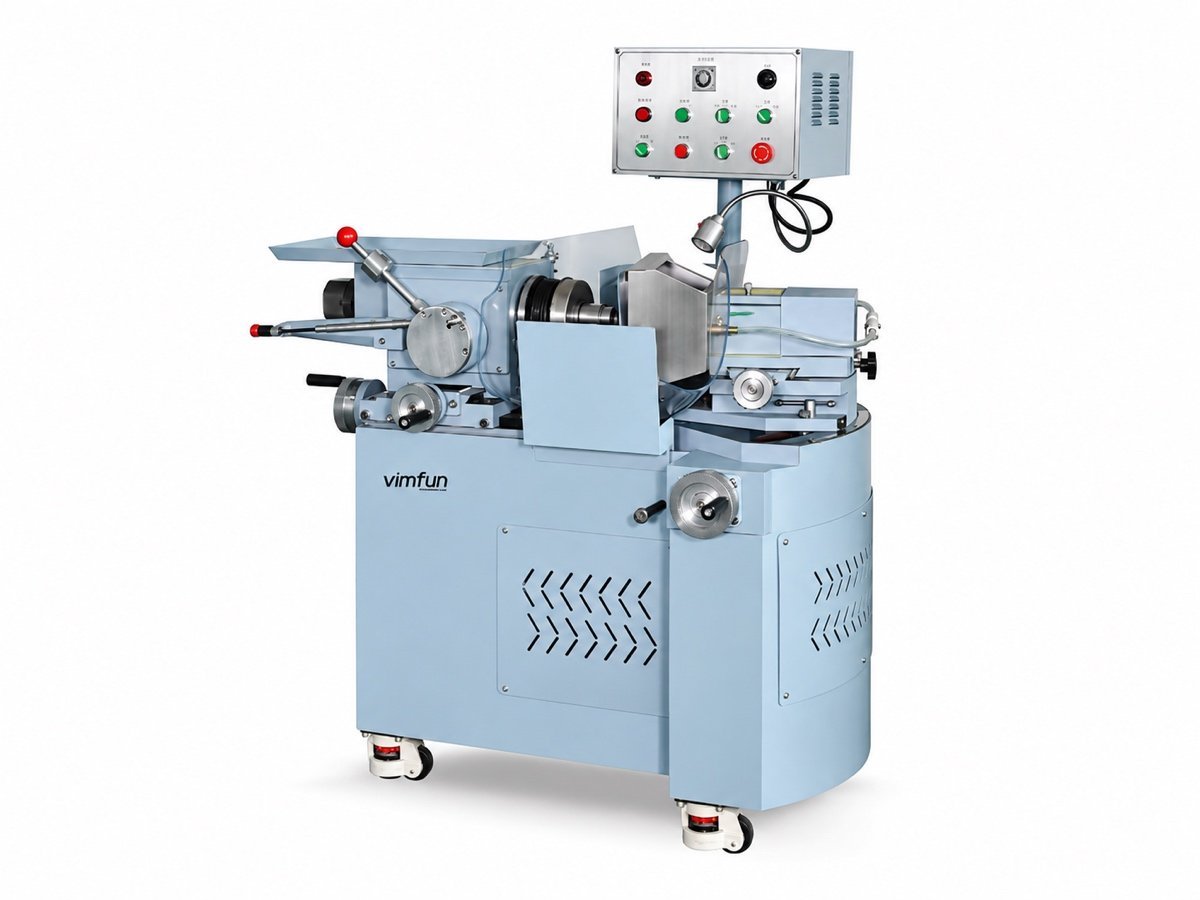
SG-120
Auto-SG-20V
Auto-SG-80T
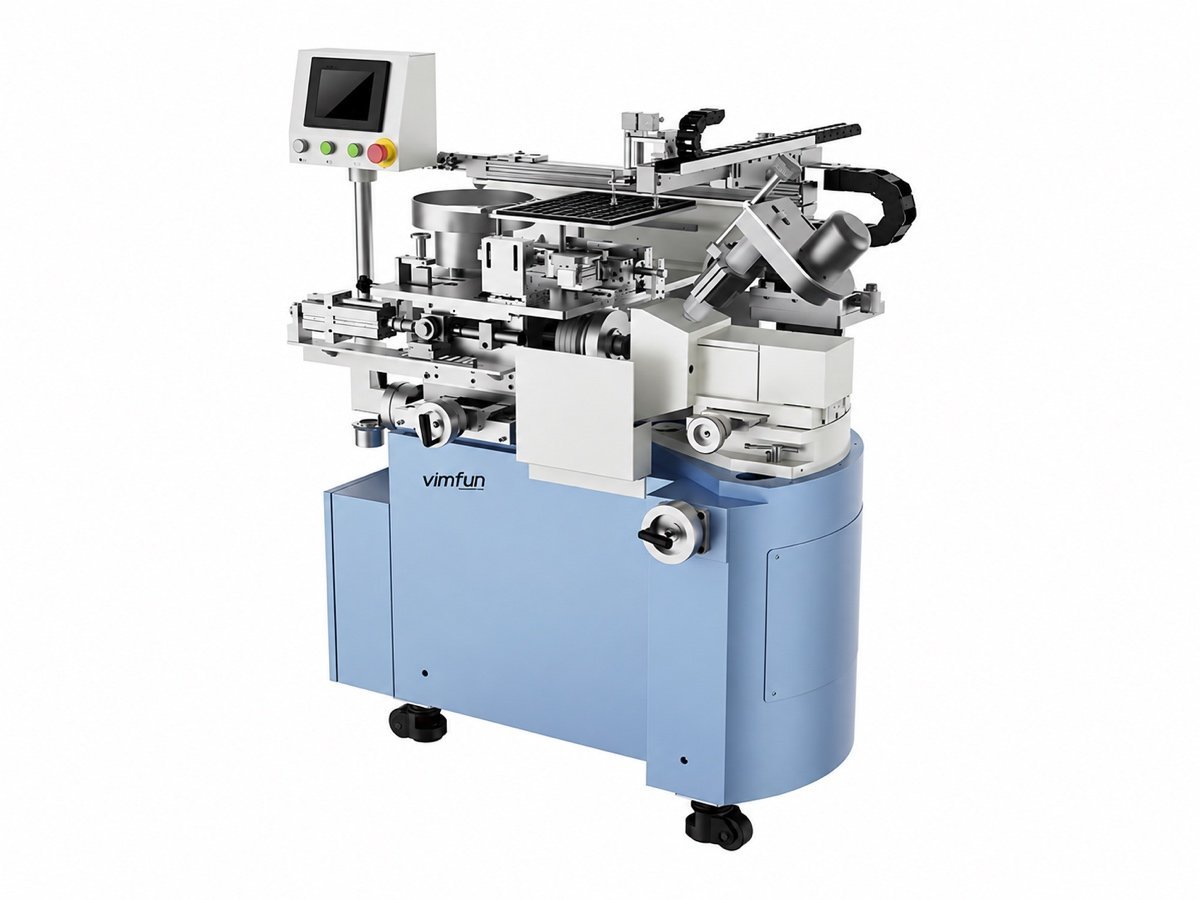
Auto-SG-50VT
Auto-SG-50 · 80C
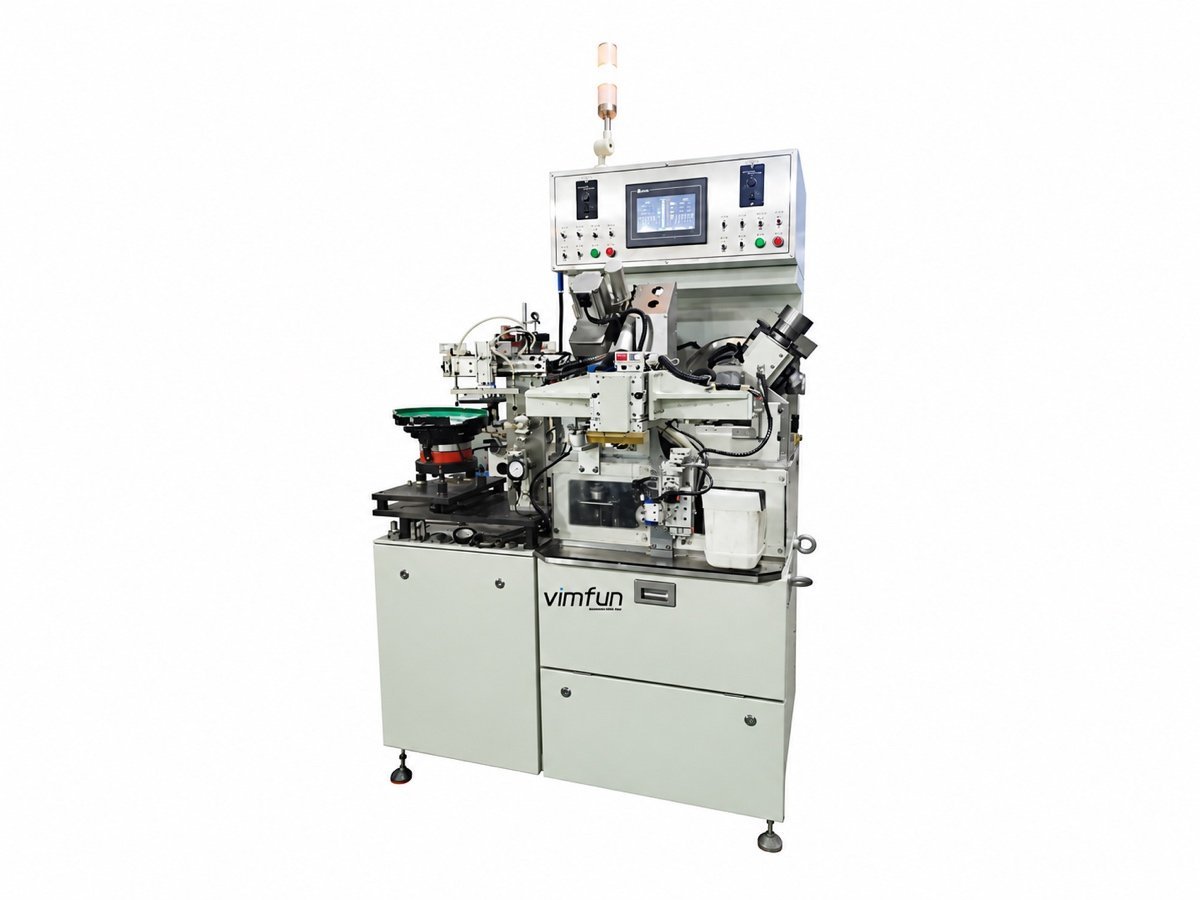
Auto-SG-20W
CG-140
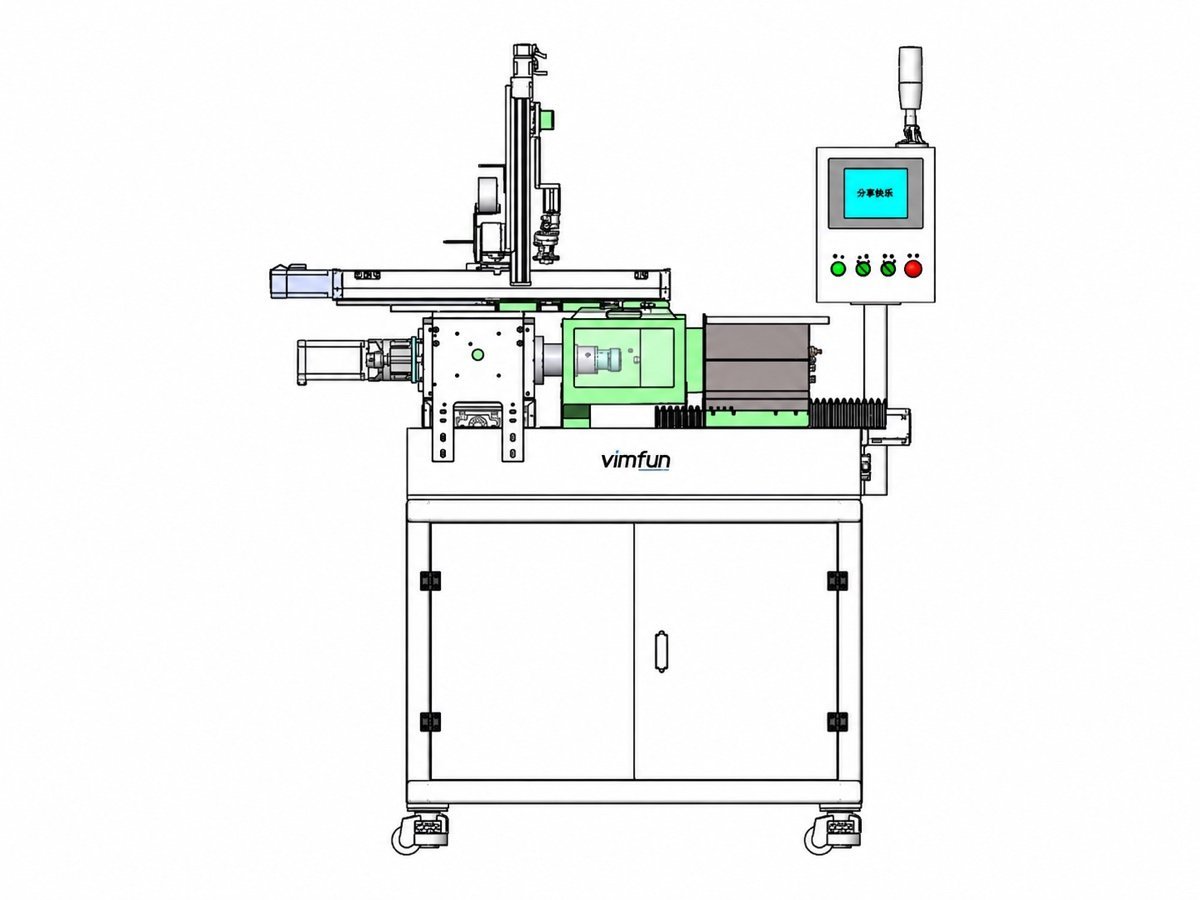
BG-50
Was entscheidet die CNC tatsächlich?
"CNC" auf einer optischen Linsen-Schleifmaschine bedeutet nicht einen Bildschirm anstelle von Knöpfen. Bei dieser Baureihe bedeutet es, dass vier Entscheidungen vom Bediener auf die Maschine verlagert werden – was das gesamte Argument für den Preisunterschied ist.
Es misst, was es gerade geschnitten hat
Die Pfeilhöhe wird im Zyklus gemessen und das Ergebnis korrigiert automatisch das nächste Teil, anstatt dass ein Bediener ein Zifferblatt abliest und einen Anschlag verschiebt.
Es dreht das Teil um
Flächenerkennung und Wenden laufen innerhalb des Zyklus, sodass beide Seiten in einer Beladung bearbeitet werden, anstatt in zwei Durchgängen mit einer Neueinstellung dazwischen.
Es abrichtet sein eigenes Rad
Abrichtintervall und Anzahl der Durchgänge werden einmal eingestellt. Der Zustand des Rades ist nicht mehr die Sache, die die Oberfläche während einer Schicht leise verändert.
Es weigert sich, Luft zu schneiden
Eine Vakuumerkennung bestätigt, dass ein Teil tatsächlich vorhanden ist, bevor der Zyklus beginnt – der Unterschied zwischen einer unbeaufsichtigten Nachtschicht und einer Schale mit Ausschuss.
Die Zuführung ist in fünf Stufen unterteilt, deren Verfahrweg und Geschwindigkeit unabhängig voneinander eingestellt werden, was erklärt, wie eine optische Linsen-Schleifmaschine schnell zufahren und dennoch sanft in einen spröden Rohling eintauchen kann. Die gleiche Logik wird auf der Fehlerseite in unserem Hinweis zu Unterflächenschäden bei optischen Linsen.
Welche Materialien und Geometrien werden abgedeckt?
Jede optische Linsen-Schleifmaschine in diesem Schritt ist für harte, spröde optische Materialien gebaut. Wo ein Datenblatt kein Material nennt, beweisen wir es mit einem Versuchsteil anstatt es zu behaupten.
| Material | Sphärisch | Zylindrisch | Bohrungen | Typische Teile |
|---|---|---|---|---|
| Optical glass (Kronglas, Flintglas) | Ja | Ja | Ja | Linsen, Fenster, Prismenrohlinge |
| Saphir | Ja | Auf Anfrage | Ja | Uhrengläser, Kameralinsen |
| Technische und optische Keramik | Ja | Auf Anfrage | Ja | Ringe, Dichtungen, optische Keramiken |
| Quarz und Kristall | Ja | Auf Anfrage | Ja | Fenster, Kristallkomponenten |
Das Materialverhalten unter einem Diamantrad ist keine einzelne Zahl – Härte, Spaltbarkeit und Wärmeleitfähigkeit beeinflussen das Ergebnis. Veröffentlichte Daten für Saphir und Kristallquarz ist ein vernünftiger Ausgangspunkt; die Radspezifikation und die Zuführung werden dann an realen Rohlingen festgelegt.
Senden Sie eine Zeichnung und einige Rohlinge Ihres eigenen Materials. Wir bearbeiten sie auf der diskutierten Maschine und senden die Teile zusammen mit dem Prozessblatt zurück – Rad, Zuführstufen, Zykluszeit. Dies gilt für den gesamten Generatorbereich, nicht nur für die Maschine, nach der Sie zuerst fragen.
Zylinder und Bohrungen gehören nicht zur sphärischen Familie
Drei verschiedene Oberflächen, und eine optische Linsen-Schleifmaschine ist um eine davon herum gebaut. Dies ist die häufigste Fehlerspezifikation, die wir in Anfragen sehen.
- Sphärische Oberflächen entstehen durch den Winkel zwischen dem Rad und der Werkstückspindel – stellen Sie den Winkel ein, erhalten Sie den Radius, wobei 0° eine ebene Fläche ergibt. Sieben der neun Maschinen arbeiten auf diese Weise.
- Zylindrische Oberflächen entstehen durch den Schwenkwinkel des Rades in Kombination mit der CNC-Bewegung entlang X und Y. Die Geometrie hat nichts mit dem sphärischen Fall gemeinsam, weshalb CG-140 ihre eigene Maschine ist und keine Option auf einer anderen.
- Bohrungen werden von einer 30.000 U/min Elektorspindel bearbeitet, die die Innenwand eines Rings oder Fensters bearbeitet – ein separater Vorgang, der BG-50 läuft unbeaufsichtigt, sobald die Aufnahmevorrichtung geklemmt ist.
Diese Ausrüstung ist für die Herstellung von Präzisionsoptiken bestimmt. Sie ist nicht für architektonisches Glas, nicht für Spiegelwerkstätten und nicht für refraktive Augenkliniken – wenn das die Arbeit ist, sind wir der falsche Lieferant und sagen es lieber, bevor Sie eine Zeichnung senden.
Wo eine optische Linsen-Schleifmaschine in der Linie steht
Das Generieren ist eine von sechs Stationen. Was Sie hier wählen, beeinflusst, was die nächsten beiden Stationen tun müssen.
- Vorher: Rohlinge werden auf einer geschlossenen Diamantdrahtsäge. aus dem Barren oder Block gesägt. Der Schnittspalt und die Kantenabplatzungen in diesem Stadium legen den Aufmaß fest, den dieser Schritt entfernen muss.
- Nachher: die generierte Oberfläche geht zu Feinschleifen und Polieren, wobei die Schwenkgeometrie – oberer Schwenk für konkave, unterer Schwenk für konvexe Oberflächen – die Form bestimmt.
- Dann: Außendurchmesser und optische Achse werden festgelegt bei Zentrieren und Beschneiden, dem letzten mechanischen Schritt vor der Beschichtung.
- Alles zusammen: die komplette Linsenfertigungslinie, einschließlich Beladung, Stapelung und In-line-Inspektion, als ein Vorschlag mit Zykluszeiten dargestellt.
Eine Schleifmaschine für optische Linsen, die nur nach dem Durchmesser gekauft wird, erweist sich tendenziell zwei Stationen später als Engpass. Wenn die Anlage geplant und nicht nachträglich angepasst wird, nennen Sie uns das Teil und das Jahresvolumen, und wir legen alle sechs Schritte fest – die Maschinen in diesem Schritt sind ebenfalls nach Prozessen auf der Ausrüstungsübersicht.
Was fragen Käufer, bevor sie sich entscheiden?
Kann eine Maschine Ø4 bis Ø120 mm abdecken?
Nein. Spannfutter, Spindelleistung und Hub skalieren mit dem Teil. Werkstätten, die diese gesamte Bandbreite abdecken, kombinieren normalerweise einen kleinen automatischen Beschicker mit einer größeren manuellen oder CNC-Schleifmaschine, anstatt Kompromisse bei einem einzigen Rahmen einzugehen.
Wie viel Nachlass sollte für das Polieren eingeplant werden?
Das hängt vom Material und der Formspezifikation ab und wird daher aus Ihrer Zeichnung vereinbart. Die erzeugte Oberfläche muss gut genug sein, dass die Polierzelle die Form korrigiert und nicht Beschädigungen entfernt.
Ist eine manuelle Schleifmaschine eine falsche Sparsamkeit?
Nicht, wenn die Mischung breit ist und die Läufe kurz sind. Eine manuelle Schleifmaschine für optische Linsen hat die gleiche Spindelgenauigkeitsklasse; was Sie aufgeben, ist der unbeaufsichtigte Betrieb, nicht die Oberflächenqualität.
Was muss neben der Maschine angeboten werden?
Diamantschleifscheiben und Vorrichtungen für Ihren Teilebereich, Zielspannung und CE-Konfiguration, Fracht, Installation und Schulung sowie ein erster Ersatzteilensatz. Diese gehören von Anfang an in das Budget.
Wie lange dauert ein Umrüstvorgang?
Bei den Automatikmodellen handelt es sich um eine Vorrichtung und einen Programmabruf und nicht um einen Umbau. Die realistische Zahl für Ihre spezifischen Teile ergibt sich aus dem Probelauf, weshalb wir zwei oder drei repräsentative Rohlinge anfordern.
Kann die Maschine mit Ladeeinrichtungen integriert werden?
Ja – Korbbeladungs- und Stapelvorrichtungen beschicken die Schleif- und Polierstationen direkt. Sie werden mit der Anlage spezifiziert und nicht nachträglich angebaut, sodass die Formate der Trays und Körbe an jeder Station übereinstimmen.
Senden Sie das Teil – erhalten Sie eine Maschinenempfehlung
Sie müssen nicht selbst eine Modellnummer ermitteln. Senden Sie eine Zeichnung, das Material und die Jahresmenge, und Sie erhalten eine spezifische Schleifmaschine für optische Linsen, eine Zykluszeitschätzung und die Probeläufer zur Überprüfung.
- 1 · Sie senden – Zeichnung oder Muster, Material, Losgröße und Zielzyklus.
- 2 · Wir antworten – Modell, Schleifscheibenspezifikation, Vorschubstufen und eine geschätzte Zykluszeit.
- 3 · Wir beweisen es — kostenloser Probelauf auf Ihren eigenen Rohlingen, Teile zurück mit dem Prozessblatt.
- 4 · Sie entscheiden – Festpreisangebot inklusive Werkzeugen, Fracht, Installation und Schulung.