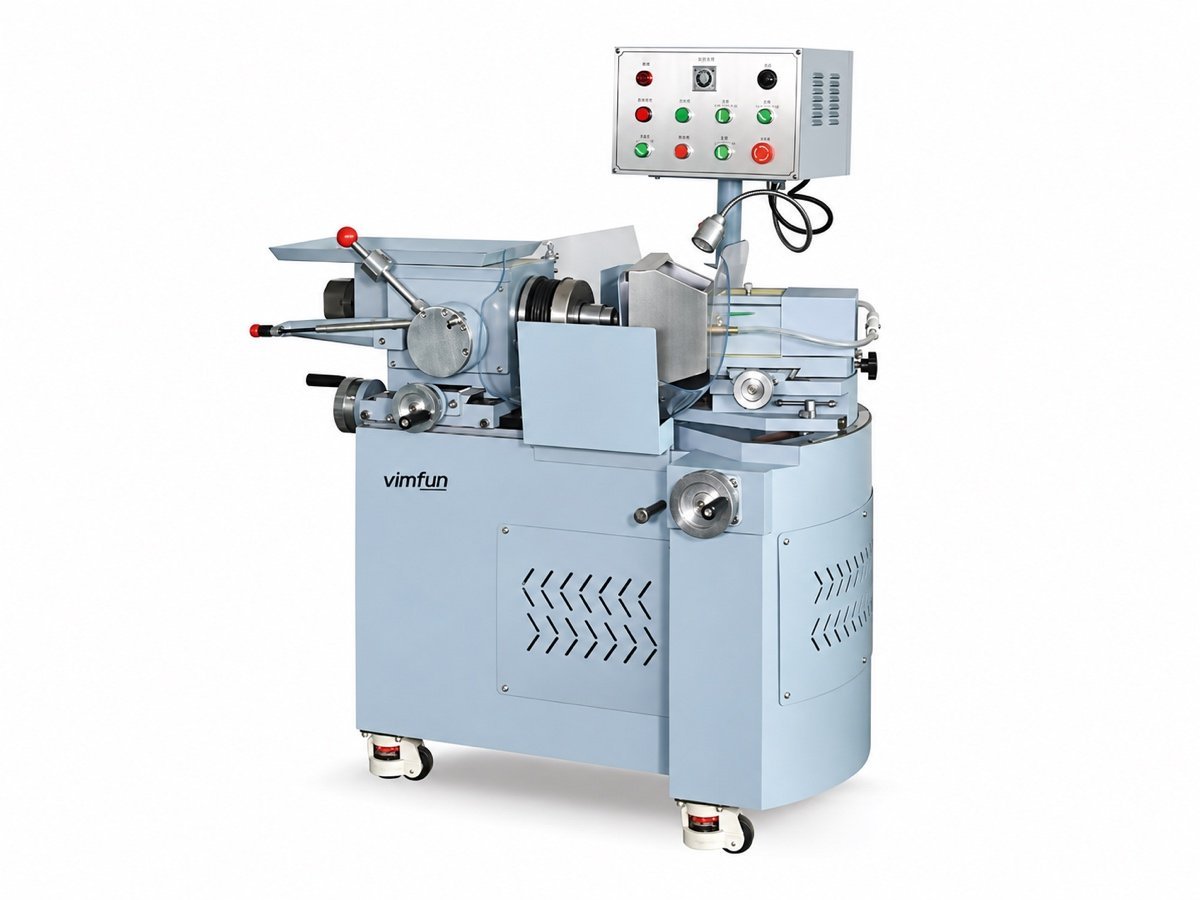
Sphärischer Linsenformer SG-80
Ein manuell betriebener Sphärische Linsen-Formgebungsmaschine der eine konvexe, konkave oder flache Oberfläche in jeweils einen Rohling schleift, bis zu Ø80 mm. Der Bediener stellt die Neigung ein, führt den Schnitt durch und prüft die Pfeilhöhe von Hand. Optisches Glas, Saphir, Keramik und Kristall.
Was diese Maschine herstellt und was davor und danach geschieht
Ein optisches Element beginnt als gesägter oder gepresster Rohling und endet als beschichtete, zentrierte Linse. Ein manueller Kugelschliffgenerator hat einen Schritt dazwischen: Er schneidet den Krümmungsradius in die Oberfläche des Rohlings und bringt die Mittendicke nahe an die Zeichnung. Die SG-80 ist das manuelle Mitglied dieser Familie — alles davor liefert sie, alles danach erbt die Oberfläche, die sie hinterlässt.
Das Teil, das diese Maschine verlässt, ist nicht fertig. Sein Radius und seine Mittendicke sind spezifikationsnah genug, dass die Läpp- und Polierstufe entfernt Mikrometer statt die Kurve neu zu schneiden. Bei einer manuellen Maschine liegt dieses Ergebnis beim Bediener, und genau darum geht es auf dieser Seite.
Betrachten Sie diese Maschine als diejenige, die über die Form der Linse entscheidet. Die Maschinen danach entscheiden, wie glatt sie ist. Auf der SG-80 stellt eine Person, kein Programm, diese Form ein.
Wie schneidet ein manueller Kugelschliffgenerator einen Radius?
Keine Schablone, kein Kopierformer, keine Profilkurve. Bei dieser Maschinenklasse ergibt sich der Radius aus einem Winkel — und auf der SG-80 wird dieser Winkel von Hand eingestellt.
Zwei Spindeln erledigen die Arbeit. Die Werkzeugspindel trägt eine Diamant-Topfschleifscheibe — ein Ring, dessen Rand mit Diamantschleifkorn bestückt ist — und dreht sie mit 8.000 oder 11.000 U/min. Werkstückspindel hält den Rohling, dreht ihn langsam mit 0–36 U/min und führt ihn gegen die Scheibe, während der Bediener den Schnitt beobachtet.
Da die Topfschleifscheibe geneigt ist, erzeugt ihre kreisförmige Schneidkante eine Kugel, während sich der Rohling darunter dreht. Der Radius dieser Kugel wird allein durch die Geometrie bestimmt:
- sin θ = d / (2R) – wobei θ die Spindelneigung, d der effektive Schneidkantendurchmesser der Topfschleifscheibe und R der erzeugte Radius ist
- θ = 0° — die beiden Achsen sind parallel und die Maschine erzeugt eine Ebene
- Neigung 0–45° — je steiler die Einstellung am Drehtisch, desto kürzer der erzeugte Radius
- Konvex oder konkav — bestimmt durch die Seite der Werkstückachse, zu der das Werkzeug geneigt wird
Stellen Sie den Schlittenwinkel einmal ein, und jedes Teil kommt mit demselben Radius heraus. Deshalb hat ein manueller Kugelschliffgenerator kein Werkzeug zum Wechseln zwischen verschiedenen Radien — nur der Winkel und die Scheibe ändern sich.
Sie kaufen keine feste Reihe von Radien. Sie kaufen einen Bereich, der durch den 0–45°-Schlitten und die für Ihre Materialien geeigneten Scheiben bestimmt wird. Senden Sie uns die benötigten Radien, und wir geben die Scheiben mit dem Angebot an, nicht danach.
Was entscheidet der Bediener bei einer manuellen Maschine?
Die SG-80 verfügt über keine automatische Pfeilhöhenrückmeldung und keinen automatischen Lader. Bei einem manuellen Kugelschliffgenerator bleiben diese Entscheidungen bei der Person an der Maschine — deshalb holt ein erfahrener Bediener mehr heraus, als ein Datenblatt vermuten lässt.
Stellt den Schlittenwinkel ein und liest das erste Teil ab
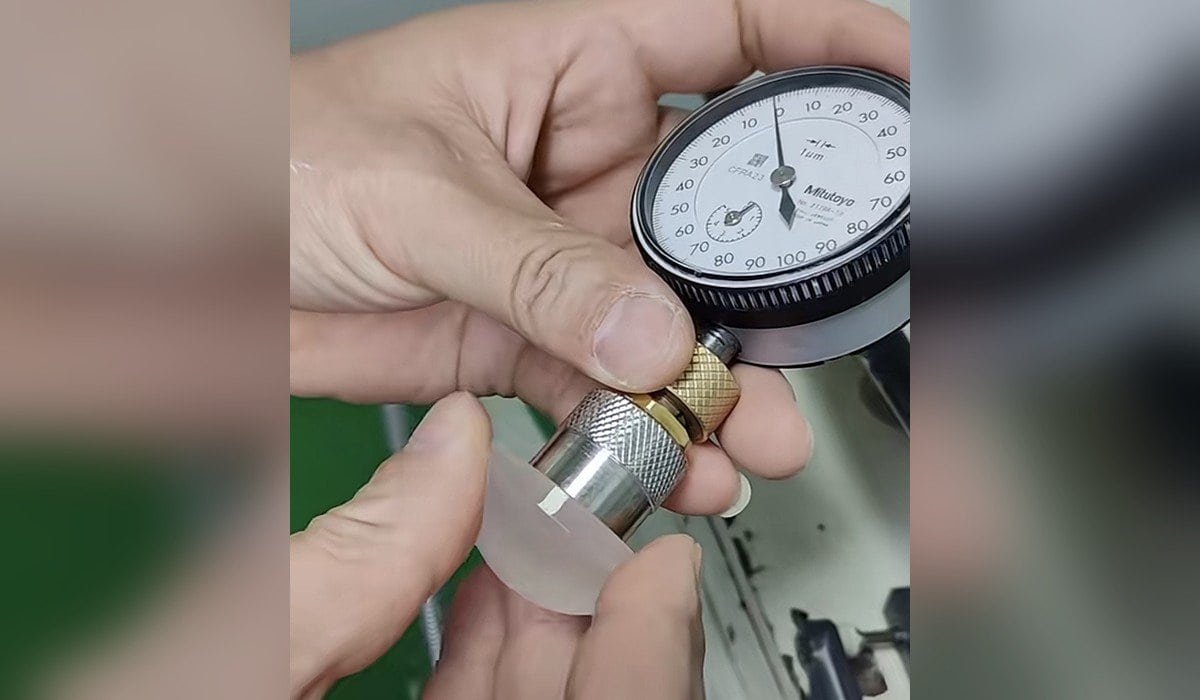
Der rotierende Schlitten wird auf den Winkel eingestellt, den der Radius erfordert, ein Probestück wird geschnitten und seine Pfeilhöhe wird außerhalb der Maschine gemessen. Der Bediener passt die Einstellung an, bis der Messwert mit der Zeichnung übereinstimmt, und verriegelt sie dann für den Lauf.
Wählt die Spindeldrehzahl für das Material
Die Werkzeugspindel läuft mit 8.000 oder 11.000 U/min. Die höhere Drehzahl eignet sich für kleinere Durchmesser und härtere Substrate; der Bediener wählt die Kombination aus Drehzahl und Vorschub, die der Rohling ohne Kantenbruch übersteht.
Führt von Hand und beobachtet die Scheibe
Das Material wird in einem schnellen Anfahren und progressiv leichteren Durchgängen abgetragen. Eine Person, die die Werkstückspindel zuführt, spürt den Schnitt und reduziert den Druck, wenn sich die Oberfläche bildet — das Urteilsvermögen, das ein fünfstufiges Servo-Programm auf den CNC-Maschinen automatisiert.
Schleift die Scheibe ab, wenn der Schnitt es ihm sagt
Wenn der Schnitt langsamer wird oder die Oberfläche rauer wird, richtet der Bediener die Topfschleifscheibe ab und prüft bei Bedarf die Pfeilhöhe erneut. Das frühzeitige Erkennen des Scheibenverschleißes ist die Fähigkeit, die einen manuellen Lauf von Teil zu Teil konsistent hält.
Wenn diese vier Entscheidungen über einen langen unbeaufsichtigten Lauf hinweg getroffen werden müssen, trifft die CNC-Variante dieser Familie sie im Zyklus. Sehen Sie die CNC-Optik-Kurzengenerator Auto-SG-50, die die Pfeilhöhe misst, den Vorschub kompensiert, das Teil wendet und selbstständig aus einer Lade entnimmt. Die SG-80 ist die Maschine für Einrichtungsarbeiten, Kleinserien und Prototypen; die Auto-SG-50 ist die Maschine für die Massenproduktion.
Welche Materialien und Geometrien kann sie verarbeiten?
| Artikel | Fähigkeit |
|---|---|
| Erzeugte Oberflächen | Konvexe und konkave sphärische Oberflächen; ebene (flache) Oberflächen |
| Radiusbereich | Eingestellt durch den Drehtisch, Neigung 0°–45°; flach bei 0° |
| Werkstückdurchmesser | Bis zu Ø80 mm |
| Werkstückhub | 70 mm |
| Werkstücke pro Zyklus | 1 — Einzelteil, manuelle Beladung |
| Materialien | Saphir, optisches Glas (Kronglas/Flintglas), technische und optische Keramik sowie Kristall |
| Oberflächenformgenauigkeit | ≤ 0,003 mm |
| Mittendickenfehler | ≤ 0,01 mm |
| Anfasen | Fasen-Vorrichtung, Neigung 0°–45° |
Wenn Ihre Zeichnungen nach dem ISO 10110-Standard bemaßt sind, senden Sie uns eine mit der Anfrage. Die Radientoleranz und die Mittendickentoleranz auf dieser Zeichnung entscheiden darüber, ob ein manueller Kugelschliffgenerator für die Aufgabe geeignet ist oder ob die Fertigung auf der CNC-Version erfolgen sollte — nicht das Material.
Technische Spezifikationen
Für größere Werkstücke bis Ø120 mm teilt die SG-120 diese Architektur mit erhöhter Spindelleistung und interner Scheibenkühlung.
| Max. Bearbeitungsdurchmesser | Ø80 mm |
| Werkstückhub | 70 mm |
| Drehtischneigung | 0° – 45° |
| Fasen-Vorrichtung Neigung | 0° – 45° |
| Werkzeugspindeldrehzahl | 000 / 11.000 U/min |
| Spindeldrehzahl Werkstück | 0 – 36 U/min, stufenlos |
| Werkzeugspindel-Rundlauf (radial / axial) | ≤ 0,005 mm |
| Werkstückspindel-Rundlauf (radial / axial) | ≤ 0,005 mm |
| Zwei-Achsen-Höhenanpassung | ± 0,25 mm, verstellbar |
| Oberflächenformgenauigkeit | ≤ 0,003 mm |
| Mittendickenfehler | ≤ 0,01 mm |
| Spindelmotor | 1,1 kW × 2 Pole |
| Werkstückmotor | 0,12 kW (1:40) |
| Außenmaße (L × B × H) | 1,3 × 1,0 × 1,5 m |
| Gesamtgewicht | ca. 600 kg |
| Grundkonstruktion | Gusseisen, handgeschabte Auflageflächen |
Bei einem manuellen Kugelschliffgenerator sind die Diamant-Topfschleifscheiben und Abrichtsteine Prozessverbrauchsmaterialien, die für das Material und den zu erzeugenden Radius ausgewählt werden. Sie werden separat von der Maschine angeboten — teilen Sie uns Ihre Materialien und Radien mit, und wir werden sie spezifizieren.
Hauptbaugruppen und ihre Funktion
Die SG-80 reduziert einen manuellen Kugelschliffgenerator auf die Teile, die ein Bediener tatsächlich berührt. Dies ist die Terminologie, die Ihr Bediener und unser Serviceingenieur auf dem Werksgelände verwenden werden.

| Baugruppe | Function |
|---|---|
| Werkzeugspindel | Trägt die Diamant-Topfschleifscheibe mit 8.000 / 11.000 U/min; riemengetrieben |
| Rotierender Schlitten | Kippt die Werkzeugspindel um 0°–45°, um den erzeugten Radius einzustellen; arretiert für den Lauf |
| Werkstückspindel | Hält und dreht den Rohling mit 0–36 U/min stufenlos; manueller Vorschub gegen die Scheibe |
| Fasen-Vorrichtung | Separate 0°–45°-Vorrichtung zum Bearbeiten der fertigen Oberfläche |
| Kühlsystem | Umlaufende Kühlmittelzufuhr, Tank im Maschinenfuß |
| Guss-Sockel | Von Hand geschabte Auflageflächen, die die beiden Spindeln mit ≤ 0,005 mm Rundlauf und ± 0,25 mm Höhenübereinstimmung halten |
| Bedienelemente | Spindeldrehzahlwahl, Vorschub und Schlittenarretierung in Reichweite der Arbeitsposition |
Versorgungseinrichtungen, Umgebung und Sicherheit
Stromversorgung, Druckluft, Kühlmittel, Bodenbelastung und die Umgebungsbedingungen, unter denen die Maschine laufen soll, werden für jede Bestellung mit uns bestätigt, zusammen mit der mitgelieferten Sicherheits- und Schutzeinrichtung. Diese Werte hängen von der Spannung und Frequenz Ihres Standorts, dem von Ihnen verwendeten Material und dem Zielmarkt ab, daher veröffentlichen wir hier keine einzelnen Werte.
Senden Sie uns die Standortbedingungen mit Ihrer Anfrage, und wir werden die Anforderungen an Versorgungseinrichtungen und Umgebung schriftlich zurücksenden, bevor die Bestellung aufgegeben wird.
Ein manueller Kugelschliffgenerator ist nur so wiederholgenau wie der Bediener, der ihn bedient. Bei einem neuen Material dauert es einige Probeläufe, bis die richtige Kombination aus Spindeldrehzahl, Vorschub und Schlittenwinkel gefunden ist — dies ist der Hauptpunkt, den wir während der Inbetriebnahme mit Ihnen erarbeiten, und der Grund, warum wir Ihre Rohlinge vor der Angebotserstellung anfordern.
Was passiert nach der Installation der Maschine?
Die gleichen Bedingungen gelten für jede Maschine, die wir versenden, egal wohin auf der Welt sie geht.
| Garantiezeit | 12 Monate ab Endabnahme |
| Reaktion während der Garantiezeit | Reaktion innerhalb von 8 Stunden · Lösungsvorschlag innerhalb von 24 Stunden · Problembehebung innerhalb von 48 Stunden, einschließlich Beschaffung, Installation und Inbetriebnahme von Teilen |
| Nach der Garantiezeit | Service und Ersatzteile für die gesamte Lebensdauer der Maschine verfügbar |
| Zertifizierung | CE |
Spezifikationen können sich aufgrund von Design-Upgrades ändern. Geringfügige Unterschiede können bei bestimmten Teilen auftreten. Für eine verbindliche Spezifikation beziehen Sie sich auf die Auftragsbestätigung.
Sehen Sie die Maschine in Aktion
Die SG-80 erzeugt eine sphärische Oberfläche auf optischem Glas, und der Bediener stellt den Schlittenwinkel ein und prüft das erste Teil.
01 — Sphärischer Erzeugungszyklus, Rohling aus optischem Glas
02 — Schlitten-Setup, Prüfung der Pfeilhöhe des ersten Teils
Senden Sie eine Zeichnung und ein paar Rohlinge
Ein sphärischer Linsenformgenerator lässt sich anhand eines Datenblatts leicht falsch spezifizieren. Senden Sie uns eine Elementzeichnung – Durchmesser, Radius, Mittendicke, Material und die Toleranzklasse, die Sie einhalten müssen – zusammen mit einigen Ihrer eigenen Rohlinge. Wir bearbeiten sie, senden sie zurück und senden das Prozessblatt mit dem Angebot.
Wenn Ihre Toleranzen oder Mengen eine Maschinenklasse erfordern, die wir nicht bauen, teilen wir Ihnen dies mit, anstatt ein Angebot zu erstellen.
12 Monate Garantie · Kostenloser Probelauf mit vom Kunden geliefertem Material
Zu den Optikkunden gehören Edmund-Optik und Kohärent
Zugehörige Ausrüstung und Lektüre:
- CNC-Optik-Kurzengenerator Auto-SG-50 — die automatisierte Version dieser Maschine
- Bereich der Optik-Linsen-Schleifmaschinen — alle Formgeneratoren im Vergleich
- Konkave Linsenpoliermaschine — die nachgeschaltete Läpp- und Polierstufe
- Optik-Linsenfertigungslinie — wie die Stationen verbunden sind