
Rectifieuse double face
A machine de rodage double face travaille les deux faces d'un lot entier en une seule fois, entre deux plateaux tournant en sens inverse, sous une seule charge la machine peut contenir un certain nombre de pièces. Pièces jusqu'à Ø395 mm, épaisseur de 0,3 à 30 mm.
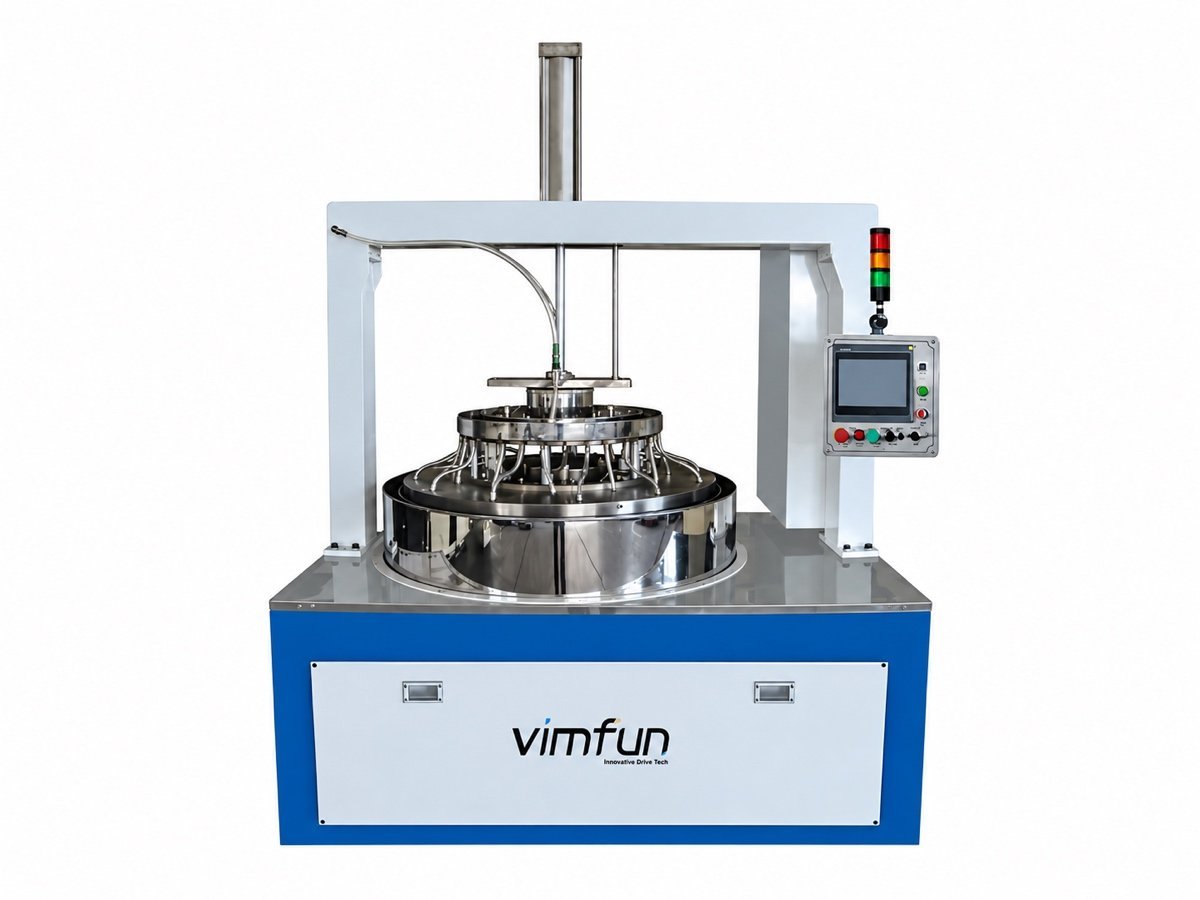
Une machine à lot, pas une machine à pièce
Sur une polisseuse à balancier, chaque broche maintient une pièce et lui applique sa propre pression, sa propre course et son propre outil. Un opérateur peut appuyer sur une pièce et être plus doux avec la suivante. Cinquante pièces représentent cinquante petites décisions, et cinquante occasions qu'elles soient différentes.
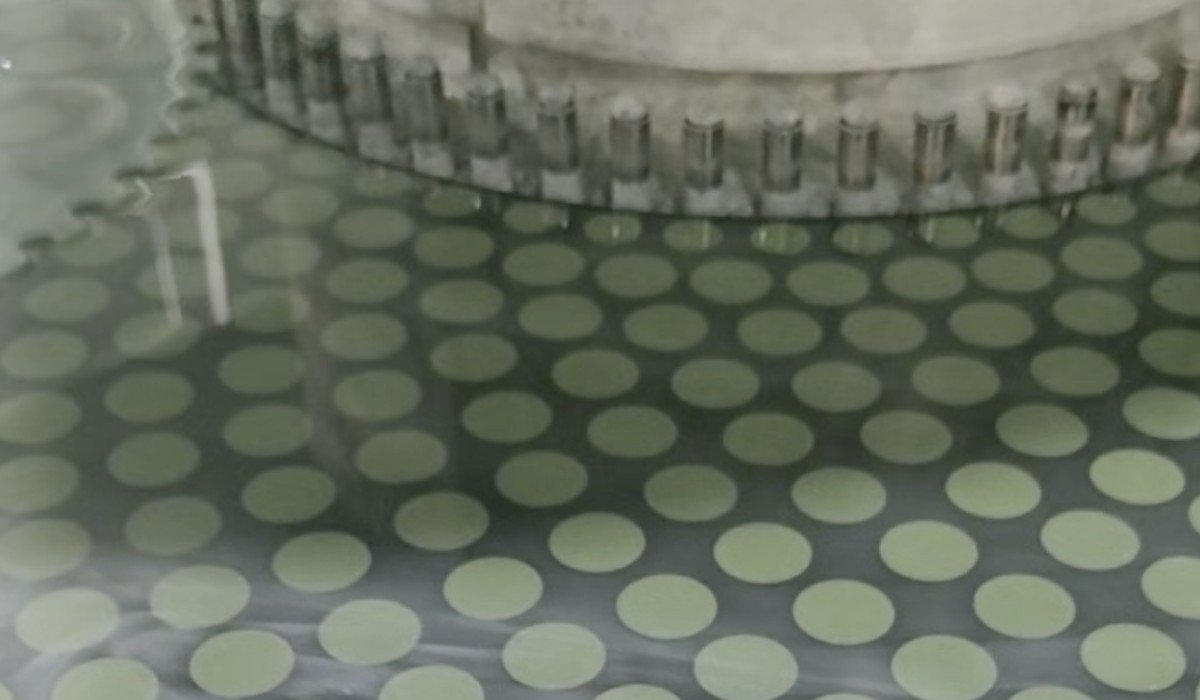
Le rodage inverse cela. Vingt, cinquante, quatre-vingts pièces sont placées dans des porte-pièces planétaires entre un plateau supérieur et un plateau inférieur. Elles voient toutes les mêmes deux plateaux, la même boue abrasive et la même charge. Aucune pièce ne peut être favorisée et aucune ne peut être négligée. La constance de l'épaisseur et le parallélisme cessent d'être quelque chose qu'une personne contrôle et deviennent une propriété du lot — ce qui est l'idée même autour de laquelle machine de rodage double face est construite.
Cette différence décide quelle machine doit figurer sur le devis. Si l'exigence indique cet élément doit atteindre R120 avec une épaisseur centrale de 3,2 mm, il s'agit d'un travail pièce par pièce pour les machines à balancier sur le gamme de polissage. Si elle indique ces 240 fenêtres doivent s'accorder entre elles et chacune être parallèle à quelques secondes d'arc près, il s'agit d'un travail par lot, et aucun soin pièce par pièce ne peut y parvenir à un coût raisonnable.
Une machine pièce par pièce rend une pièce correcte. Une machine à rodage fait s'accorder un lot.
Comment la machine maintient-elle les deux faces parallèles ?
Trois mouvements et une pression. Rien dans la géométrie n'est astucieux ; ce qui la fait fonctionner, c'est qu'aucune pièce de la machine n'obtient de position privilégiée sur le plateau.
Chaque porte-pièce dans une machine de rodage double face est un disque fin avec des dents d'entraînement découpées sur son bord. Il s'engrène avec un pignon solaire au centre de la machine et avec une couronne dentée à l'extérieur. Si vous entraînez le solaire et la couronne à des vitesses différentes, le porte-pièce fait deux choses à la fois : il orbite autour du centre de la machine et il tourne sur lui-même. Les pièces qui se trouvent dans ses logements ne répètent jamais un chemin sur le plateau, de sorte que le plateau s'use uniformément et que chaque pièce voit, sur un cycle, la même quantité d'usure.
Plateaux tournant en sens inverse
Les plateaux supérieur et inférieur tournent en sens inverse, chacun sur son propre variateur de fréquence, chacun réversible. Ce qui use un plateau vers le bord use l'autre vers le centre, de sorte que la paire reste plate plus longtemps que chacun d'eux seul.
Charge réglée comme un nombre
La pression de travail est réglée sur une vanne électropneumatique proportionnelle et maintenue ainsi. Le plateau supérieur descend rapidement juste au-dessus du travail, puis lentement sur celui-ci — ce qui empêche un substrat de 0,3 mm d'être fissuré au moment du contact.
La recette, pas l'opérateur
Huit segments de paramètres et dix recettes stockées s'exécutent depuis l'écran tactile sous contrôle PLC, ainsi la vitesse, la charge et le temps changent au cours du cycle selon un programme. machine de rodage double face gagne son argent à la dixième passe, pas à la première.

Comment le TTV, le parallélisme et la planéité sont-ils réellement mesurés ?
C'est la question qui détermine si une commande de rodage se déroule sans problème, et celle que la plupart des fiches techniques omettent. Trois chiffres sont cités lors d'une machine de rodage double face demande, ils sont mesurés de trois manières différentes, et seulement deux d'entre eux ont un sens sur une pièce juste sortie du lap.
- Épaisseur et TTV — une jauge de contact sur un support en granit, cinq points par pièce : le centre et quatre près du bord à quatre-vingt-dix degrés. La variation totale d'épaisseur est le plus grand de ces cinq moins le plus petit. Sur les pièces transparentes, une sonde confocale chromatique ou à réflectance spectrale fait le même travail sans toucher la surface.
- Parallélisme, ou coin — la même carte à cinq points le donne. Citez-le soit comme une différence d'épaisseur sur le diamètre, soit comme un angle, et précisez lequel : les deux chiffres ne sont pas interchangeables, et un dessin qui les mélange est une dispute en devenir.
- Planéité — interférométrie par rapport à une surface de référence plane, lue en franges à 632,8 nm et interprétée comme ISO 14999-4 l'indique. Une surface rodée diffuse trop pour être lue de cette façon. La planéité est un chiffre que l'on prend après polissage, c'est pourquoi une spécification de rodage sensée est écrite en TTV et parallélisme et laisse les franges à la station suivante.
Ce que la machine contrôle, c'est l'état de la plaque, la charge et le cycle — pas une lecture en boucle fermée sur chaque pièce. Rien ne mesure le lot en cours. Écrivez donc l'acceptation comme une statistique de lot mesurée sur votre propre équipement à une température spécifiée, disons trente pièces échantillonnées dans le jeu de porte-pièces, toutes à l'intérieur d'un TTV donné, plutôt que comme un nombre que la machine est censée afficher. Nous traitons vos pièces et envoyons la carte de mesure avec le devis.
Ce qui va dans les porte-pièces
La plateforme est issue du travail sur semi-conducteurs et le fait toujours. Dans un atelier d'optique, elle prend en charge le travail sur surfaces planes pour lequel les polissoirs rotatifs sont peu performants.
Surfaces optiques et de référence planes, fenêtres, substrats de filtres et de lames d'onde, ébauches de saphir et de cristal de quartz, disques de silice fondue, plaques de céramique technique — aux côtés des substrats de silicium, d'arséniure de gallium et de céramique pour lesquels la machine a été initialement conçue. Tout ce qui est plat, dur et cassant, en lot.
La taille est la vraie limite, pas le matériau. Un machine de rodage double face dans cette gamme prend des pièces jusqu'à Ø290 ou Ø395 mm et de 0,3 à 30 mm d'épaisseur. Les petites pièces vont nombreuses par porte-pièce et les grandes une par porte-pièce, et le jeu de poches est découpé pour votre pièce — c'est un outillage, coté avec la machine, pas un accessoire universel. Matériaux de verre optique à saphir rodent tous selon le même principe ; ce qui change, c'est l'abrasif, le matériau de la plaque et la douceur avec laquelle la plaque supérieure doit se poser.

DL-290 ou DL-395 ?
Deux tailles du même machine de rodage double face. Choisissez en fonction de la plus grande pièce que vous devez adapter et de la charge que cette pièce demande ; le reste découle de ces deux éléments.
| DL-290 | DL-395 | |
|---|---|---|
| Pièce la plus grande | Ø290 mm | Ø395 mm |
| Porte-pièces planétaires | 6 | 5 |
| Pression de travail maximale | 400 kg | 700 kg |
| Épaisseur de la pièce | 0,3–30 mm | 0,3–30 mm |
| Prenez-le quand | Lots de surfaces planes petites et moyennes — un porte-pièce supplémentaire signifie plus de pièces par passe pour une taille de pièce donnée | Grandes surfaces planes, et matériaux durs qui nécessitent la charge derrière eux |
Les diamètres de plaque, les puissances d'entraînement, les chiffres de précision et la configuration complète se trouvent sur la page produit DL-290 / DL-395, qui examine les deux mêmes machines du côté des wafers et des substrats.
Pas une ligne d'amincissement ou de meulage arrière de wafers, et pas un outil de production de 300 mm — ce travail nécessite des meuleuses à wafer unique, des ébavureuses de bord et une manipulation en salle blanche, dont aucune n'est fabriquée par nous. Pas pour le verre architectural ou décoratif. Et le rodage n'est pas le polissage : la plateforme peut effectuer une passe de polissage avec une plaque de polissage et la boue correspondante, mais une surface juste sortie du lap est meulée, pas polie, et ne lira pas les franges.
Où une machine de rodage double face s'insère dans la ligne
Les pièces planes prennent un chemin plus court que les lentilles. Il n'y a pas d'étape de génération, car il n'y a pas de rayon à tailler, donc l'ébauche sort de la scie et va directement au lap — et le lap doit fournir à la fois l'épaisseur et les deux faces parallèles que chaque station en aval suppose tranquillement avoir.
Le travail incurvé suit l'autre chemin, via le gamme de génération et ensuite le gamme de polissage. En aval de la lapidation, la EP-220C polit le périmètre de panneaux 2D et 2,5D, la AOI-20 jauge l'épaisseur et trie, et les éléments ronds qui nécessitent un axe optique continuent vers une machine de centrage de lentilles. La connexion des six stations est présentée sur le ligne de fabrication.
Envoyez un dessin et un lot de pièces
Spécifiez une machine de rodage double face à partir d'une fiche technique et vous finissez par comparer les diamètres de plateaux, ce qui ne décide pas du travail. Envoyez le dessin de la pièce avec le diamètre, l'épaisseur finie, le TTV et le parallélisme que vous devez respecter, et la taille du lot que vous exécutez réellement.
Nous lapidons vos propres ébauches, les retournons, et envoyons la feuille de procédé avec le devis — plateau, abrasif, charge, temps de cycle, et la carte mesurée en cinq points sur les pièces que nous avons traitées. L'essai est gratuit ; vous couvrez le fret. Les devis sont FOB par défaut, avec CNF et DDP sur demande.
Garantie de 12 mois · essai gratuit sur vos propres bruts
Les clients optiques comprennent Edmund Optics et Coherent
Équipement et lectures connexes :
- Machine de lapidation et de polissage de plaquettes DL-290 / DL-395 — la même paire, spécification complète, vue du substrat
- Plage de rectification et de polissage fin — machines à pivot pour travaux courbes
- Machine de polissage de chant CNC EP-220C — périmètre de panneaux plats 2D et 2,5D
- Machine de tri d'épaisseur de lentilles AOI-20 — jaugeage et tri sans contact
- Ligne de fabrication de lentilles optiques — comment les six stations se connectent
- Gamme complète d'équipements