
Rectificadora de Doble Cara
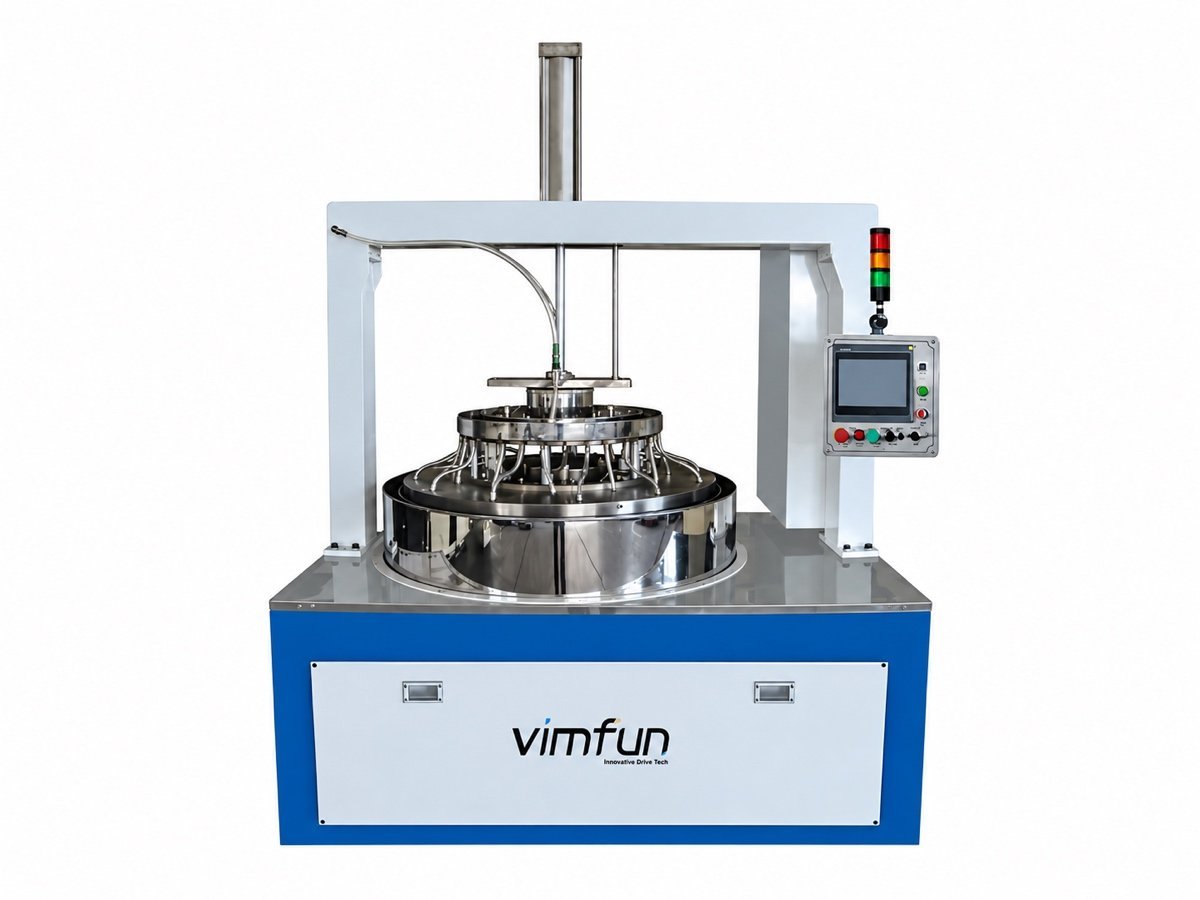
A máquina de planificado de doble cara trabaja ambas caras de un lote completo a la vez, entre dos platos contrarrotatorios, bajo una carga la máquina admite un número. Piezas de hasta Ø395 mm, de 0,3 a 30 mm de espesor.
Una máquina de lotes, no una máquina de piezas
En una pulidora oscilante, cada husillo sujeta una pieza y le aplica su propia presión, su propia carrera y su propia herramienta. Un operario puede apoyarse en una pieza y ser más suave con la siguiente. Cincuenta piezas son cincuenta pequeñas decisiones, y cincuenta oportunidades para que salgan diferentes.
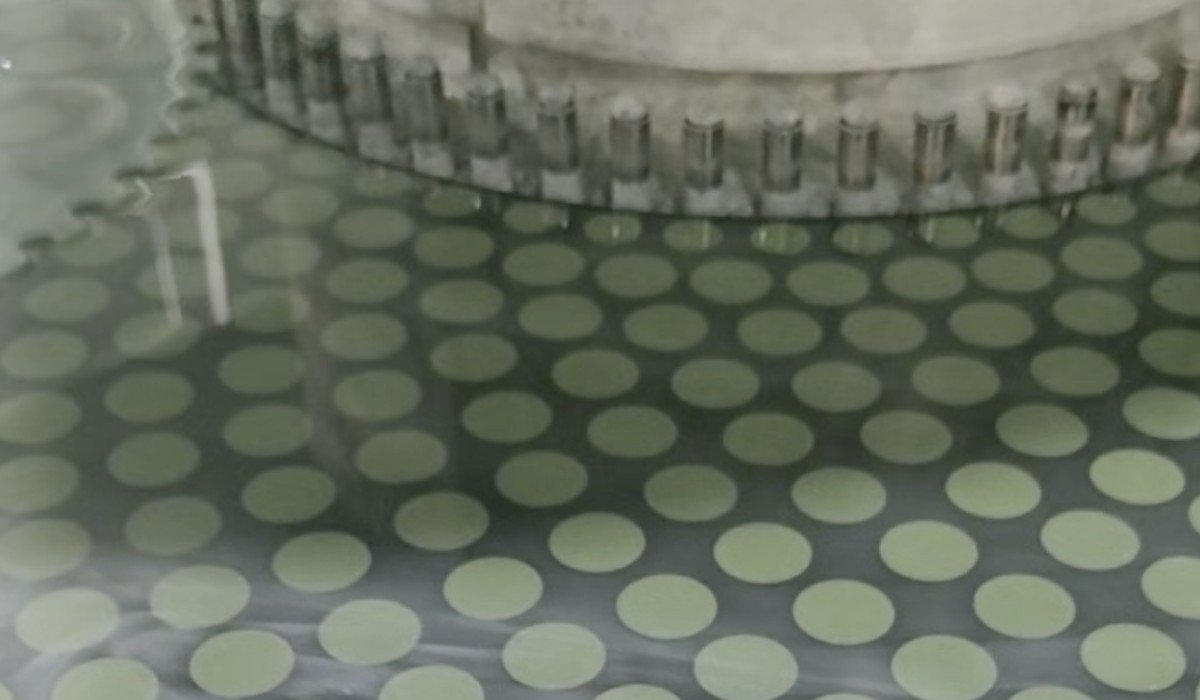
El rectificado invierte eso. Veinte, cincuenta, ochenta piezas viajan en portapiezas planetarios entre un plato superior y uno inferior. Todas ven los mismos dos platos, la misma lechada y la misma carga. Ninguna pieza puede ser favorecida ni descuidada. La consistencia del espesor y el paralelismo dejan de ser algo que una persona controla y se convierten en una propiedad del ciclo — que es la idea alrededor de la cual se construye todo. máquina de planificado de doble cara se construye.
Esa diferencia decide qué máquina debe incluirse en la cotización. Si el requisito indica este elemento debe alcanzar R120 con un espesor central de 3,2 mm, es trabajo por pieza para las máquinas oscilantes en la rango de pulido. Si indica estas 240 ventanas deben coincidir entre sí y cada una debe ser paralela dentro de unas pocas arcosegundos, es trabajo por lotes, y ninguna cantidad de cuidado por pieza llega allí a un costo razonable.
Una máquina por pieza hace una pieza correcta. Una máquina de rectificado hace que un lote coincida.
¿Cómo mantiene la máquina ambas caras paralelas?
Tres movimientos y una presión. Nada en la geometría es ingenioso; lo que hace que funcione es que ninguna pieza en la máquina obtiene una posición privilegiada en el plato.
Cada portapiezas en una máquina de planificado de doble cara es un disco delgado con dientes de pasador cortados en su borde. Engrana con un engranaje solar en el centro de la máquina y con un engranaje anular en el exterior. Si se acciona el sol y el anillo a diferentes velocidades, el portapiezas hace dos cosas a la vez: orbita el centro de la máquina y gira sobre sí mismo. Las piezas que viajan en sus alojamientos nunca repiten una trayectoria sobre el plato, por lo que el plato se desgasta uniformemente y cada pieza ve, durante un ciclo, la misma cantidad de él.
Platos contrarrotatorios
Los platos superior e inferior giran en sentidos opuestos, cada uno con su propio variador de frecuencia, cada uno reversible. Lo que desgasta un plato hacia el borde desgasta el otro hacia el centro, por lo que el par se mantiene plano durante más tiempo del que lo haría por sí solo.
Carga establecida como un número
La presión de trabajo se establece en una válvula electro-neumática proporcional y se mantiene allí. El plato superior desciende rápidamente hasta justo por encima de la pieza y luego lentamente sobre ella, lo que evita que un sustrato de 0,3 mm se rompa en el momento del contacto.
La receta, no el operario
Ocho segmentos de parámetros y diez recetas almacenadas se ejecutan desde la pantalla táctil bajo control de PLC, por lo que la velocidad, la carga y el tiempo cambian durante el ciclo según un programa. máquina de planificado de doble cara gana su dinero en la décima pasada, no en la primera.

¿Cómo se miden realmente el TTV, el paralelismo y la planitud?
Esta es la pregunta que decide si una orden de pulido funciona sin problemas, y la que la mayoría de las hojas de datos omiten. Se citan tres cifras en una máquina de planificado de doble cara solicitud, se miden de tres maneras diferentes, y solo dos de ellas tienen sentido en una pieza recién salida del pulido.
- Espesor y TTV — un calibre de contacto sobre un soporte de granito, cinco puntos por pieza: el centro y cuatro cerca del borde a noventa grados. La variación total del espesor es la mayor de esos cinco menos la menor. En piezas transparentes, una sonda confocal cromática o de reflectancia espectral hace el mismo trabajo sin tocar la superficie.
- Paralelismo, o inclinación — el mismo mapa de cinco puntos lo proporciona. Cítelo como una diferencia de espesor a través del diámetro o como un ángulo, y diga cuál: los dos números no son intercambiables, y un dibujo que los mezcla es una discusión esperando a suceder.
- Planitud — interferometría contra una superficie plana de referencia, leída en franjas a 632,8 nm e interpretada de la manera ISO 14999-4 establece. Una superficie pulida dispersa demasiado para leerla de esa manera. La planitud es una cifra que se toma después del pulido, por lo que una especificación de pulido sensata se escribe en TTV y paralelismo y deja las franjas para la siguiente estación.
Lo que la máquina mantiene es la condición de la placa, la carga y el ciclo — no una lectura en bucle cerrado en cada pieza. Nada mide el lote en proceso. Por lo tanto, escriba la aceptación como una estadística de lote medida en su propio equipo a una temperatura declarada, digamos treinta piezas muestreadas del cargador, todas dentro de un TTV dado, en lugar de como un número que se supone que la máquina debe mostrar. Procesamos sus piezas y enviamos el mapa medido con la cotización.
Qué va en los cargadores
La plataforma salió del trabajo de semiconductores y todavía lo hace. En un taller óptico, se encarga del trabajo plano que los pulidores oscilantes hacen mal.
Superficies planas ópticas y de referencia, ventanas, sustratos de filtros y placas ondulatorias, blancos de zafiro y cristal de cuarzo, discos de sílice fundida, placas de cerámica técnica — junto con los sustratos de silicio, arseniuro de galio y cerámica para los que la máquina fue construida originalmente. Cualquier cosa plana, dura y frágil, en un lote.
El tamaño es el límite real, no el material. Un máquina de planificado de doble cara en este rango lleva piezas a Ø290 o Ø395 mm y de 0,3 a 30 mm de espesor. Las piezas pequeñas van muchas por cargador y las grandes una por cargador, y el juego de alojamientos se corta para su pieza — es una herramienta, cotizada con la máquina, no un accesorio universal. Materiales desde vidrio óptico hasta zafiro todos se pulen con el mismo principio; lo que cambia es el abrasivo, el material de la placa y la suavidad con la que la placa superior tiene que aterrizar.

DL-290 o DL-395?
Dos tamaños del mismo máquina de planificado de doble cara. Elija según la pieza más grande que tenga que encajar y la carga que esa pieza requiera; el resto se deduce de esas dos.
| DL-290 | DL-395 | |
|---|---|---|
| Pieza más grande | Ø290 mm | Ø395 mm |
| Portapiezas planetarios | 6 | 5 |
| Presión máxima de trabajo | 400 kg | 700 kg |
| Espesor de la pieza | 0,3–30 mm | 0,3–30 mm |
| Tómelo cuando | Lotes de superficies planas pequeñas y medianas — un cargador más significa más piezas por pasada para un tamaño de pieza dado | Superficies planas grandes y materiales duros que requieren la carga detrás de ellos |
Diámetros de placa, potencias de accionamiento, cifras de precisión y la configuración completa están en la página de producto DL-290 / DL-395, que examina las mismas dos máquinas desde el lado de la oblea y el sustrato.
No es una línea de adelgazamiento o rectificado de obleas, y no es una herramienta de producción de 300 mm — ese trabajo requiere rectificadoras de obleas individuales, recorte de bordes y manipulación en sala limpia, nada de lo cual fabricamos. No para vidrio arquitectónico o decorativo. Y el pulido no es el pulido: la plataforma ejecutará una pasada de pulido con una placa de pulido y la pasta correspondiente, pero una superficie recién salida del pulido está rectificada, no pulida, y no leerá franjas.
Dónde se sitúa una máquina de pulido de doble cara en la línea
Las piezas planas toman una ruta más corta que las lentes. No hay paso de generación, porque no hay radio que cortar, por lo que el blanco sale de la sierra y va directamente al pulido — y el pulido tiene que entregar tanto el espesor como las dos caras paralelas que cada estación aguas abajo asume silenciosamente que tiene.
El trabajo curvo va en la otra dirección, a través de la rango de generación y luego la rango de pulido. Aguas abajo del pulido, la EP-220C pule el perímetro de paneles 2D y 2.5D, la AOI-20 mide espesores y clasifica, y los elementos redondos que necesitan un eje óptico continúan hacia máquina de centrado de lentes. Cómo se conectan las seis estaciones se detalla en el línea de fabricación.
Envíe un dibujo y un portapiezas
Especifique un máquina de planificado de doble cara de una hoja de datos y terminará comparando diámetros de plato, que no es lo que decide el trabajo. Envíe el dibujo de la pieza con el diámetro, el espesor acabado, el TTV y el paralelismo que debe mantener, y el tamaño del lote que realmente ejecuta.
Desbastamos sus propios blancos, se los devolvemos y enviamos la hoja de proceso con la cotización — plato, abrasivo, carga, tiempo de ciclo y el mapa medido de cinco puntos en las piezas que ejecutamos. La prueba es gratuita; usted cubre el flete. Las cotizaciones son FOB por defecto, con CNF y DDP a petición.
Garantía de 12 meses · prueba de funcionamiento gratuita en sus propios blancos
Los clientes de óptica incluyen Óptica Edmund y Coherente
Equipos y lecturas relacionadas:
- Máquina de desbaste y pulido de obleas DL-290 / DL-395 — el mismo par, especificación completa, vista del sustrato
- Rango de rectificado y pulido fino — máquinas oscilantes para trabajo curvo
- Máquina pulidora de cantos CNC EP-220C — perímetro de paneles planos 2D y 2.5D
- Máquina clasificadora de espesor de lentes AOI-20 — medición y clasificación sin contacto
- Línea de fabricación de lentes ópticas — cómo se conectan las seis estaciones
- Gama completa de equipos