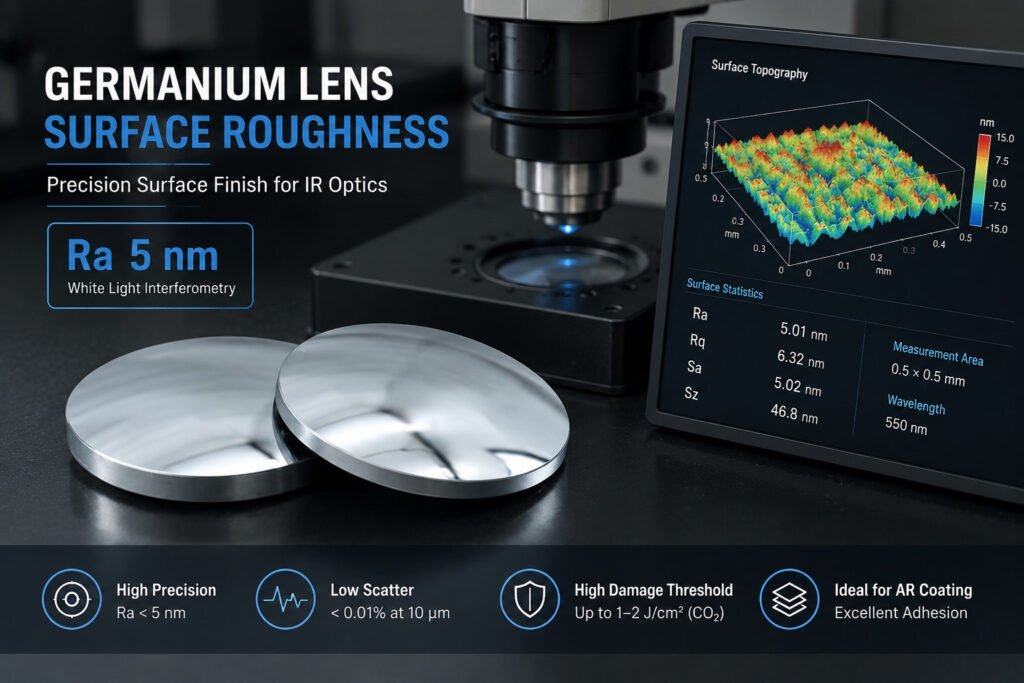
Ra 5 nm không phải là một con số kỳ lạ đối với germanium. Đó là một cấp độ hoàn thiện mà hóa chất đánh bóng đã được thiết lập có thể đạt được một cách thường xuyên — và một quy trình được kiểm soát kém sẽ không đạt được dù bạn đánh bóng bao lâu đi nữa. Lý do độ nhám bề mặt thấu kính gecmani được quy định chặt chẽ như vậy là do tán xạ: trong dải nhiệt 8–14 μm, kết cấu bề mặt mà mắt thường không nhìn thấy được trong quang học ánh sáng nhìn thấy sẽ trở thành một cơ chế suy hao có thể đo lường được.
Hướng dẫn này bao gồm ý nghĩa của cấp độ Ra 5 nm theo các thuật ngữ vật lý, cách độ nhám bề mặt thấu kính gecmani được điều khiển bởi mọi giai đoạn kể từ khi cắt bằng cưa dây, cách đo và ghi vào bản vẽ, và ba chế độ lỗi khiến các xưởng không đạt được nó.
Tại sao độ nhám bề mặt thấu kính Germanium lại quan trọng trong dải LWIR
Quang học ánh sáng nhìn thấy chịu được kết cấu bề mặt nhiều hơn mọi người mong đợi, bởi vì ở bước sóng 0,4–0,7 μm, hầu hết các vết đánh bóng đã ở dưới bước sóng. Ở bước sóng 8–14 μm, nơi germanium là vật liệu thấu kính chủ lực, mối quan hệ giữa bước sóng và kết cấu thay đổi — và không theo hướng mà trực giác gợi ý. Bước sóng dài hơn không làm cho độ nhám trở nên không liên quan; nó thay đổi tần số không gian nào gây tán xạ và suy hao được phân bổ như thế nào.
Tổng tán xạ tích hợp từ một bề mặt nhẵn tuân theo mối quan hệ Rayleigh-Rice, TIS ≈ (4πσ/λ)², trong đó σ là RMS độ nhám. Sự khác biệt đó là nơi hầu hết các thông số kỹ thuật gặp sai lầm: σ là Rq, không phải Ra. Đối với bề mặt có phân bố chiều cao Gaussian, Ra xấp xỉ 0,8 × Rq, vì vậy thông số kỹ thuật được ghi bằng Ra phải được chuyển đổi trước khi đưa vào ngân sách tán xạ. Thay các số vào với λ = 10 μm và hình dạng của vấn đề sẽ rõ ràng — σ = 5 nm cho TIS dưới 0,01% mỗi bề mặt, trong khi σ = 50 nm cho khoảng 0,4%. Nhỏ về mặt tuyệt đối, nhưng quyết định trong một hệ thống mà biên độ tín hiệu trên nhiễu là yếu tố hạn chế.
Hai hiệu ứng khác cùng tồn tại với cùng một tham số:
Ngưỡng hư hỏng do laser. Trong các hệ thống laser CO₂ sử dụng quang học thụ động bằng germanium, các đỉnh bề mặt tập trung cường độ trường, và mỗi đỉnh là một vị trí khởi phát tiềm năng. Cơ chế này đã được thiết lập tốt ngay cả khi các con số mang tính ứng dụng cụ thể: bề mặt nhám hơn sẽ hỏng ở mức năng lượng thấp hơn so với bề mặt được đánh bóng tốt cùng vật liệu và lớp phủ. Nếu ngưỡng hư hỏng là một phần thông số kỹ thuật của bạn, nó phải được xác định trên các bộ phận và lớp phủ của riêng bạn — một con số độ nhám đơn lẻ không dự đoán được nó.
Sự phù hợp của lớp phủ AR. Quang học germanium cho chụp ảnh nhiệt hầu như luôn được phủ AR cho dải 8–12 μm, thường là một chồng nhiều lớp với ZnS/Ge hoặc DLC ở ngoài cùng. Lớp phủ phù hợp với đế, vì vậy kết cấu đế chuyển thành biến thiên độ dày lớp phủ và biến thiên độ dài đường đi quang học trên khẩu độ rõ. Việc phủ một đế nhám không làm nó nhẵn — nó sao chép lại.
Ra 5 nm Thực sự có nghĩa là gì?
Ra là giá trị trung bình số học của các độ lệch biên dạng tuyệt đối so với đường trung bình, trên một độ dài lấy mẫu xác định. Ở Ra 5 nm, độ lệch trung bình là năm nanomet — khoảng 1/2000 đường kính sợi tóc người và khoảng 1/80 bước sóng ánh sáng xanh.
Tuy nhiên, con số này tự nó gần như vô nghĩa, và đó là phần đáng để ghi nhớ. Ra là một giá trị trung bình, vì vậy nó che giấu chính xác các khuyết tật làm hỏng quang học IR: một vết xước sâu duy nhất, một mảng bề mặt sần sùi, một vùng bị rỗ do hư hỏng dưới bề mặt bị lộ ra. Hai bề mặt germanium có thể cho cùng một giá trị Ra và hoạt động hoàn toàn khác nhau trong máy chụp ảnh nhiệt. Đây là lý do tại sao bản đồ địa hình đầy đủ quan trọng hơn một giá trị đọc đơn lẻ, và tại sao các điều kiện lấy mẫu phải đi kèm với thông số kỹ thuật.
Do đó, việc đạt được cấp độ Ra 5 nm không phải là vấn đề đánh bóng. Đó là vấn đề của toàn bộ quy trình — bước đánh bóng chỉ có thể loại bỏ một lượng vật liệu nhất định trước khi nó bắt đầu tạo ra các khuyết tật của riêng mình, và những gì nó phải loại bỏ đã được quyết định ở các giai đoạn trước đó tại máy cưa và máy mài.
Từ vết cắt cưa đến bề mặt được đánh bóng
Sản xuất thấu kính Germanium tuân theo một trình tự cố định — cắt phôi, mài, đánh bóng — và mỗi giai đoạn đặt điều kiện đầu vào cho giai đoạn tiếp theo. Độ hoàn thiện cuối cùng chỉ có thể đạt được khi mọi giai đoạn trước đó đã cung cấp những gì giai đoạn tiếp theo cần.
Giai đoạn 1: Cắt bằng cưa dây
Bề mặt sau khi cắt là bề mặt nhám nhất của bộ phận, và nó đặt giới hạn trên cho độ nhám bề mặt thấu kính gecmani mọi thứ phía sau phải hướng tới. Kết cấu của nó được xác định bởi kích thước hạt mài của dây, tốc độ tuyến tính của dây, tốc độ tiến dao và việc cung cấp chất làm mát. Trên máy dây chuyền liên tục của chúng tôi, dây chạy với tốc độ lên tới 52–61 m/s tùy thuộc vào mẫu mã, với lực căng làm việc tương ứng với đường kính dây — 80 N trên vòng dây Ø0,35 mm, 170 N trên Ø0,8–1,0 mm — và được giữ tự động trong quá trình cắt. Tốc độ tiến dao mạnh và dây bị mòn đều làm cho kết cấu sau khi cắt trở nên nhám hơn, điều này làm tăng gánh nặng mài và kéo dài tổng thời gian xử lý.
Vết cắt cũng để lại một lớp hư hỏng dưới bề mặt — tinh thể bị xáo trộn bên dưới một bề mặt trông có vẻ sạch. Lớp đó phải được loại bỏ hoàn toàn trong quá trình mài. Nếu không, việc đánh bóng sẽ làm mỏng bề mặt cho đến khi mặt phẳng hư hỏng bị lộ ra, và nó sẽ xuất hiện dưới dạng tán xạ bất thường và giảm truyền qua trong một thấu kính hoàn chỉnh. Độ sâu của nó phụ thuộc vào thỏi, tình trạng dây và tốc độ tiến dao, vì vậy nó được xác định bằng thử nghiệm phá hủy trên vật liệu thực tế thay vì đọc từ bảng.
Giai đoạn 2: Mài
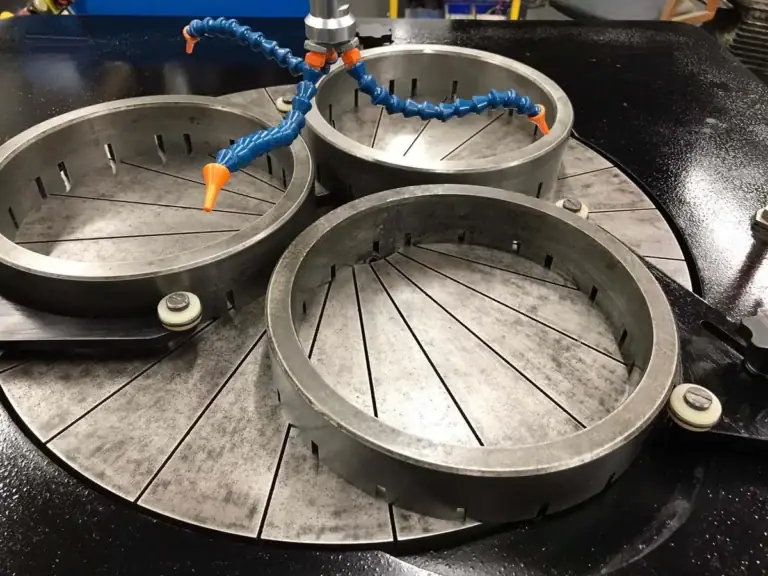
Mài là nơi độ nhám bề mặt thấu kính gecmani thực sự được tạo ra hoặc mất đi. Nó thực hiện hai nhiệm vụ cùng một lúc: nó loại bỏ lớp hư hỏng do cắt, và nó tạo ra hình học quang học — bán kính cong trên thấu kính, độ phẳng trên kính cửa sổ. Đối với germanium, quy trình thông thường là một chuỗi các dụng cụ viên kim cương gắn liền với các cỡ hạt giảm dần:
| Giai đoạn | Hạt kim cương điển hình | Mục đích của giai đoạn này |
|---|---|---|
| Mài thô | 40–60 μm | Loại bỏ khối lượng lớn — loại bỏ kết cấu vết cắt và hư hỏng bên dưới nó |
| Mài trung bình | 15–25 μm | Thiết lập hình học; loại bỏ hư hỏng mài thô |
| Mài tinh | 6–9 μm | Đưa bề mặt vào phạm vi cho công đoạn đánh bóng |
| Đá mài tiền đánh bóng | 1–3 μm | Để lại cho máy đánh bóng một bề mặt mà nó có thể hoàn thiện mà không cần loại bỏ quá nhiều |
Dòng cuối cùng trong bảng là quy tắc chi phối toàn bộ trình tự, và đó là nơi phát sinh hầu hết các vấn đề về năng suất. Sự chuyển đổi từ mài tinh sang đánh bóng là điểm kiểm tra tự nhiên: các điểm cao cục bộ hoặc một mẫu không đồng đều sau khi mài tinh có nghĩa là hư hỏng từ quá trình cắt vẫn còn và cần loại bỏ nhiều vật liệu hơn trước khi bắt đầu đánh bóng.
Our máy mài quang học hồng ngoại chạy germanium với tốc độ loại bỏ được đặt cho sự kết hợp đặc biệt giữa độ cứng và độ giòn của germanium, thay vì áp dụng các tham số thủy tinh cho vật liệu dễ vỡ hơn. thiết bị mài thấu kính germanium tổng quan bao gồm các tùy chọn máy cho giai đoạn này.
Giai đoạn 3: Đánh bóng
Germanium đánh bóng hiệu quả so với sapphire hoặc silicon carbide, vì vậy đánh bóng hiếm khi là nút thắt cổ chai để đạt được một độ nhám bề mặt thấu kính gecmani. Khó khăn không phải là loại bỏ vật liệu — mà là loại bỏ nó đồng đều trên toàn bộ khẩu độ mà không gây ra các khuyết tật mới.
Hóa học đánh bóng là thông thường: huyền phù silica dạng keo hoặc oxit ceri mịn trên đá đánh bóng polyurethane hoặc pitch. Đo lường cuối cùng nên được thực hiện ở nhiều vị trí trên khẩu độ — tâm, bán kính giữa và gần rìa — vì dn/dT của germanium cho phép nhiệt độ cục bộ thay đổi tốc độ loại bỏ, điều này có thể để lại một độ dốc từ tâm đến rìa trên các khẩu độ lớn hơn mà một lần đọc ở tâm duy nhất sẽ không bao giờ cho thấy. Trang máy đánh bóng quang học germanium của chúng tôi bao gồm khía cạnh thiết bị.
Ba Chế độ Lỗi Ngăn Bạn Đạt Được Ra 5 nm
Mỗi chế độ trong ba chế độ này tạo ra một bề mặt bị lỗi vì độ nhám bề mặt thấu kính gecmani một lý do khác nhau, và mỗi chế độ có một cách khắc phục khác nhau.
Vỏ cam. Các gờ nông, gần nhau phát triển khi tốc độ loại bỏ đánh bóng vượt quá tốc độ thư giãn bề mặt. Có thể nhìn thấy dưới ánh sáng xiên và phát hiện bằng giao thoa kế. Nó xuất hiện khi áp suất đánh bóng quá cao so với hợp chất đang sử dụng, hoặc khi đá đánh bóng bị nóng trong quá trình đánh bóng kéo dài. Một khi nó phát triển, đánh bóng sẽ không làm mịn nó — bộ phận sẽ quay trở lại mài tinh.
Nhiễm bẩn nhựa thông. Đá đánh bóng pitch nhúng các hạt mài được mang từ các giai đoạn mài trước đó khi quy trình làm sạch giữa các giai đoạn bị lỏng lẻo. Các hạt bị nhúng tạo ra các vết xước sâu ngẫu nhiên, và một vết xước duy nhất sẽ loại bỏ bề mặt bất kể chỉ số Ra cho biết.
Hư hỏng dưới bề mặt còn sót lại. Nếu quá trình đánh bóng bắt đầu khi vẫn còn hư hại, nó sẽ loại bỏ lớp bề mặt và cuối cùng làm lộ ra mặt hư hại — các vết rỗ siêu nhỏ và địa hình bất thường dưới kính hiển vi giao thoa. Giải pháp luôn là quay lại bước mài, điều này tốn kém vào thời điểm đó. Đây là lý do phổ biến nhất khiến một xưởng “đánh bóng đúng cách” vẫn không thể đạt được độ hoàn thiện mong muốn.
Ra 5 nm nên được đo và quy định như thế nào?
Ở mức Ra 5 nm, độ nhám bề mặt thấu kính gecmani có thể được đo đúng cách bằng hai kỹ thuật. Một kỹ thuật thứ ba được sử dụng phổ biến thì hoàn toàn không phù hợp.
Kính hiển vi giao thoa ánh sáng trắng. Không tiếp xúc, nhanh chóng và trả về một bản đồ địa hình đầy đủ thay vì một con số duy nhất — đây là thứ tiết lộ hiện tượng vỏ cam, các vết rỗ và vết xước mà giá trị Ra trung bình hóa đi. Lựa chọn thông thường cho giám sát sản xuất.
Kính hiển vi lực nguyên tử. Độ phân giải dọc dưới nanomet trên một trường nhỏ. Quá chậm cho sản xuất, nhưng xác định cho các phép đo tham chiếu và để giải quyết các kết quả giao thoa không rõ ràng trên các bộ phận quan trọng.
Phương pháp đo biên dạng tiếp xúc không phù hợp ở đây. Đầu dò có kích thước lớn hơn nhiều so với các đặc điểm đang được đo, và việc kéo nó trên vật liệu germanium mềm có thể tạo ra các vết xước mà bạn đang kiểm tra.
Điểm quy định quan trọng hơn lựa chọn thiết bị. Theo ISO 10110-8, kết cấu bề mặt trên bản vẽ quang học nên mang theo băng thông đo — giới hạn tần số không gian thấp và cao — cùng với giá trị. Một bộ phận quang học germanium được quy định là “Ra ≤ 5 nm” mà không có băng thông là chưa đủ: cùng một bề mặt có thể vượt qua trên một trường mẫu và thất bại trên một trường khác, và không bên nào sai. Ghi băng thông vào bản vẽ là cách rẻ nhất để tránh tranh chấp chấp nhận.
Tại sao chúng tôi không công bố các số liệu độ nhám tuyệt đối
Tiếp thị thiết bị đầy rẫy các bảng độ nhám từng giai đoạn được trích dẫn với hai chữ số có nghĩa, thường không có băng thông đo, kích thước mẫu hoặc cấp vật liệu được nêu rõ. Chúng tôi đã ngừng lặp lại chúng.
Lý do rất đơn giản: độ nhám bề mặt thấu kính gecmani phụ thuộc vào thỏi đúc cụ thể, tình trạng dây, tốc độ nạp và bộ gá. Một con số đo trên vật liệu germanium của người khác, dưới băng thông không được tiết lộ, không cho bạn biết điều gì hữu ích về vật liệu của bạn — và trích dẫn lại nó trong một cuộc họp chấp nhận là cách tranh chấp bắt đầu. Vật lý ở trên là chung chung và bạn có thể tự kiểm tra. Các con số quy trình thì không chung chung, và giả vờ khác đi sẽ là điều dễ dàng thay vì hữu ích.
Chúng tôi làm gì thay vào đó: gửi vật liệu của bạn cho chúng tôi và chúng tôi sẽ cắt nó. Bản thử nghiệm miễn phí trên phạm vi cắt và mài, các bộ phận sẽ được trả lại cùng với bảng quy trình chúng tôi đã sử dụng, và các phép đo được thực hiện trên vật liệu germanium của bạn dưới băng thông chúng tôi nêu rõ. Đó là con số duy nhất đáng đưa vào hợp đồng.
Các bước tiếp theo thực tế
Nếu độ nhám bề mặt thấu kính gecmani không đạt mục tiêu trên các bộ phận trông có vẻ đúng sau khi mài, hãy kiểm tra theo thứ tự sau: xác nhận lớp hư hại đã biến mất bằng thử nghiệm phá hủy trên một mẫu, sau đó tìm kiếm hiện tượng vỏ cam dưới ánh sáng xiên, sau đó kiểm tra làm sạch giữa các giai đoạn. Hư hại còn sót lại là nguyên nhân phổ biến nhất và là nguyên nhân mọi người kiểm tra cuối cùng.
Nếu bạn đang quy định một dây chuyền, hãy sửa đổi ngôn ngữ bản vẽ trước — giá trị Ra cộng với băng thông cộng với vị trí lấy mẫu — vì nó xác định thiết bị phải làm gì. Sau đó, quyết định dung sai cắt và thang mài cùng nhau; hướng dẫn của chúng tôi về quy trình chế tạo germanium blank sang thấu kính cho thấy các giai đoạn liên kết với nhau như thế nào, và thiết bị sản xuất quang học hồng ngoại tổng quan bao gồm các máy cho mỗi giai đoạn. Dữ liệu vật liệu cho chính germanium, bao gồm các đặc tính vật lý đằng sau hành vi đánh bóng của nó, được công bố trong Tờ dữ liệu germanium của Crystran.
FAQ
Có khó đạt được Ra 5 nm trên germanium không?
Không với hóa chất đánh bóng đã được thiết lập, miễn là bề mặt đến máy đánh bóng không có hư hại dưới bề mặt. Các xưởng gặp khó khăn với độ nhám bề mặt thấu kính gecmani ở cấp độ này hầu như luôn có vấn đề ở giai đoạn trước, không phải vấn đề đánh bóng.
Tại sao băng thông đo lại quan trọng đến vậy?
Bởi vì Ra được tính toán trên bất kỳ dải tần số không gian nào mà thiết bị nhìn thấy. Thay đổi kích thước trường hoặc các điểm cắt bộ lọc và cùng một bề mặt vật lý sẽ trả về một con số khác. ISO 10110-8 tồn tại chính xác để băng thông được nêu rõ thay vì giả định.
Đánh bóng có thể sửa chữa bề mặt mài thô hoặc bị hư hại không?
Không. Tốc độ loại bỏ của quá trình đánh bóng quá thấp để loại bỏ lớp hư hại do mài, và việc ép máy đánh bóng mạnh hơn sẽ tạo ra hiện tượng vỏ cam — sau đó lại yêu cầu quay lại bước mài tinh. Hư hại được loại bỏ bằng cách mài; đánh bóng hoàn thiện những gì mài để lại.
Tôi có nên quy định Ra hay RMS không?
Quy định bất kỳ cái nào ngân sách tán xạ của bạn sử dụng, và cho biết đó là cái nào. Các phép tính tán xạ sử dụng RMS (Rq); nhiều bản vẽ ghi Ra theo thói quen. Đối với bề mặt Gaussian, Ra xấp xỉ 0,8 × Rq, nhưng trên bề mặt có vết xước hoặc vết rỗ, tỷ lệ đó không giữ được — một lý do khác để yêu cầu bản đồ địa hình thay vì một giá trị duy nhất.
Độ nhám bề mặt thấu kính germanium bị ảnh hưởng như thế nào bởi lớp phủ AR?
Lớp phủ tuân theo chất nền thay vì làm mịn nó, do đó kết cấu chất nền truyền qua dưới dạng biến đổi độ dày lớp phủ trên khẩu độ. Lớp phủ không thể cứu vãn một chất nền đã bỏ lỡ độ hoàn thiện của nó.