GHI CHÚ ỨNG DỤNG / MẶT KÍNH ĐỒNG HỒ

Đánh bóng tinh thể đồng hồ: Hoàn thiện cạnh và mặt sapphire

Mặt kính đồng hồ có thể có mặt quang học trong suốt nhưng vẫn hỏng khi lắp ráp vì vát cạnh, biên dạng cạnh hoặc khớp nối vỏ bị sai. Nó cũng có thể lắp vừa vặn nhưng lại có vết xước, biến dạng hoặc lỗi lớp phủ. Do đó, việc đánh bóng mặt kính đồng hồ phải tách biệt các yêu cầu đối với mặt kính, chu vi và các giao diện lắp ráp.

Bắt đầu từ bản vẽ hoàn chỉnh và cấp vật liệu. Phôi kính sapphire và kính khoáng có thể có cùng thiết kế đồng hồ, nhưng chúng không nên được gia công theo cùng một công thức mà không có sự kiểm định. Ghi lại những gì mỗi thao tác phải thực hiện và thao tác tiếp theo sẽ giữ chi tiết như thế nào.

01 — Xác định các bề mặt hoàn chỉnh trước khi chọn máy

Xác định bề mặt nào là bề mặt quang học, bề mặt thẩm mỹ, bề mặt làm kín hoặc bề mặt định vị. Cạnh được đánh bóng có thể có yêu cầu về ngoại quan, trong khi vùng tiếp xúc liền kề phải giữ được kích thước quy định. Việc làm mịn các vùng này trong quá trình đánh bóng có thể làm cho chi tiết hấp dẫn trở nên không phù hợp để lắp ráp.

Chỉ định khẩu độ sử dụng được, độ dày, độ cong và hình dạng cạnh. Nếu chi tiết sẽ được phủ, hãy xác định khu vực phủ và các vùng được phép xử lý. “Đánh bóng toàn bộ” không phải là hướng dẫn sản xuất đầy đủ.

Các hướng dẫn sản xuất mặt kính đồng hồ cung cấp khuôn khổ ứng dụng. Sử dụng nó để thảo luận về quy trình, sau đó xác nhận bản vẽ thực tế và phương pháp chấp nhận trước khi coi việc lựa chọn thiết bị là hoàn chỉnh.

Đối với việc đánh bóng mặt kính đồng hồ, hãy giữ sự phân biệt giữa sapphire, kính khoáng và bất kỳ lớp phủ nào hiển thị trên hồ sơ công việc. Từ “crystal” (tinh thể) mô tả thành phần trong thuật ngữ đồng hồ; nó không xác định đầy đủ vật liệu nền.
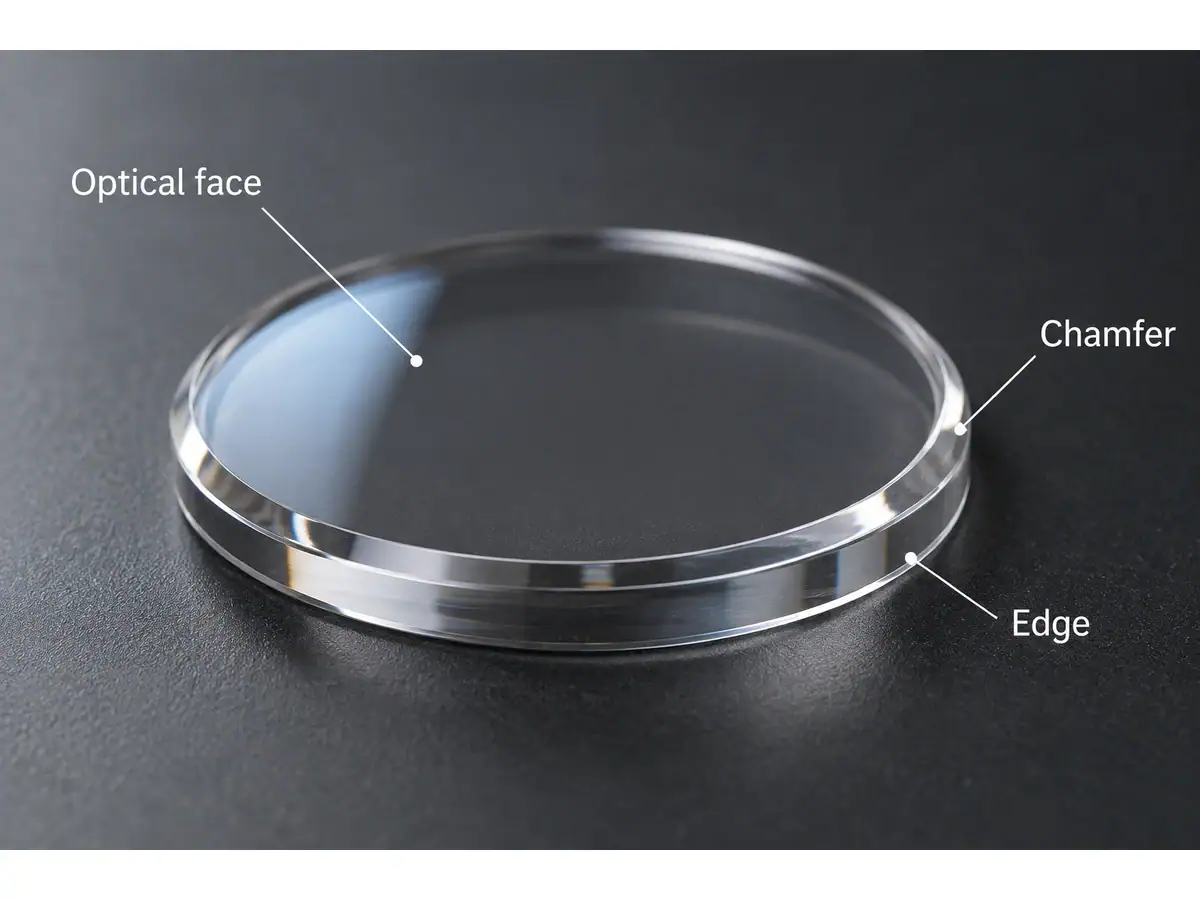
Sơ đồ tinh thể đồng hồ xác định vát cạnh và viền mặt quang học
Hình dạng mặt kính đồng hồ khái niệm và các bề mặt cần chỉ định riêng biệt.

02 — Các chi tiết phẳng, vòm và cong kép cần hỗ trợ khác nhau

Mặt kính đồng hồ phẳng có thể được đánh giá về độ phẳng mặt, độ dày và mối quan hệ cần thiết giữa các mặt của nó. Chi tiết dạng vòm bổ sung thêm độ cong và hình học tiếp xúc thay đổi. Chi tiết có hai mặt cong cần kiểm soát mối quan hệ của chúng cũng như từng bề mặt riêng lẻ.

Không giả định rằng một bộ gá cho đĩa phẳng có thể giữ một thấu kính dạng vòm mà không bị ứng suất hoặc hạn chế khả năng tiếp cận của dụng cụ. Các cạnh mỏng, sự chuyển tiếp dốc hoặc mặt hoàn chỉnh được sử dụng làm bề mặt định vị có thể làm thay đổi vấn đề giữ chi tiết.

Đối với sapphire, hãy giữ nguyên hướng tinh thể và tham chiếu chi tiết đã chỉ định trong quá trình cắt và hoàn thiện. Hướng là một đầu vào vật liệu, không phải là sự thay thế cho việc đo lường hình học hoàn chỉnh.

Đặc điểm chi tiếtCâu hỏi quy trìnhCâu hỏi kiểm tra
Mặt phẳng quang họcBộ phận hỗ trợ có thể duy trì tiếp xúc đồng đều không?Khẩu độ xác định có nằm trong yêu cầu hình dạng không?
Mặt congDụng cụ và bộ gá có thể tiếp cận toàn bộ khu vực yêu cầu không?Bán kính và hình dạng có được đánh giá nhất quán không?
Vát mépCó đủ vật liệu dự trữ mà không đi vào vùng chức năng không?Chiều rộng, góc hoặc bán kính có được xác định và kiểm tra không?
Chu vi được đánh bóngDụng cụ cạnh có phù hợp với biên dạng không?Ngoại quan có chấp nhận được mà không làm mất kích thước lắp ráp không?

03 — Xây dựng quy trình đánh bóng mặt kính đồng hồ dựa trên việc bàn giao

Một quy trình điển hình có thể bao gồm cắt lát, tạo hình hoặc chuẩn bị mặt, mài cạnh và vát cạnh, đánh bóng mặt, đánh bóng cạnh, làm sạch và kiểm tra. Thứ tự chính xác phụ thuộc vào hình dạng, cách giữ phôi và các bề mặt hoàn chỉnh nào cần được bảo vệ.

Tránh coi trình tự này là một quy tắc không thể thay đổi. Cạnh có thể cần định hình sơ bộ trước khi hoàn thiện mặt, sau đó là thao tác hoàn thiện được kiểm soát. Một chi tiết khác có thể yêu cầu một thứ tự khác để bảo tồn các đặc điểm định vị của nó.

Việc đánh bóng mặt kính đồng hồ nên nhận phôi có điều kiện vật liệu dự trữ được xác định. Độ cong ban đầu quá mức hoặc phần dự trữ cạnh không đủ kích thước không thể khắc phục bằng cách kéo dài thời gian đánh bóng vô thời hạn. Ghi lại nơi các vết nứt xuất hiện đầu tiên để hư hỏng do cắt không bị nhầm lẫn với việc xử lý khay sau này.

Giữ cho mỗi chi tiết hoặc lô hàng có thể truy xuất nguồn gốc thông qua các lần chuyển giao. Hệ thống nhận dạng khay chỉ hữu ích nếu các chi tiết bị loại bỏ và làm lại vẫn liên kết với lịch sử quy trình ban đầu của chúng.

04 — Phân biệt khả năng mài cạnh với việc chấp nhận cuối cùng

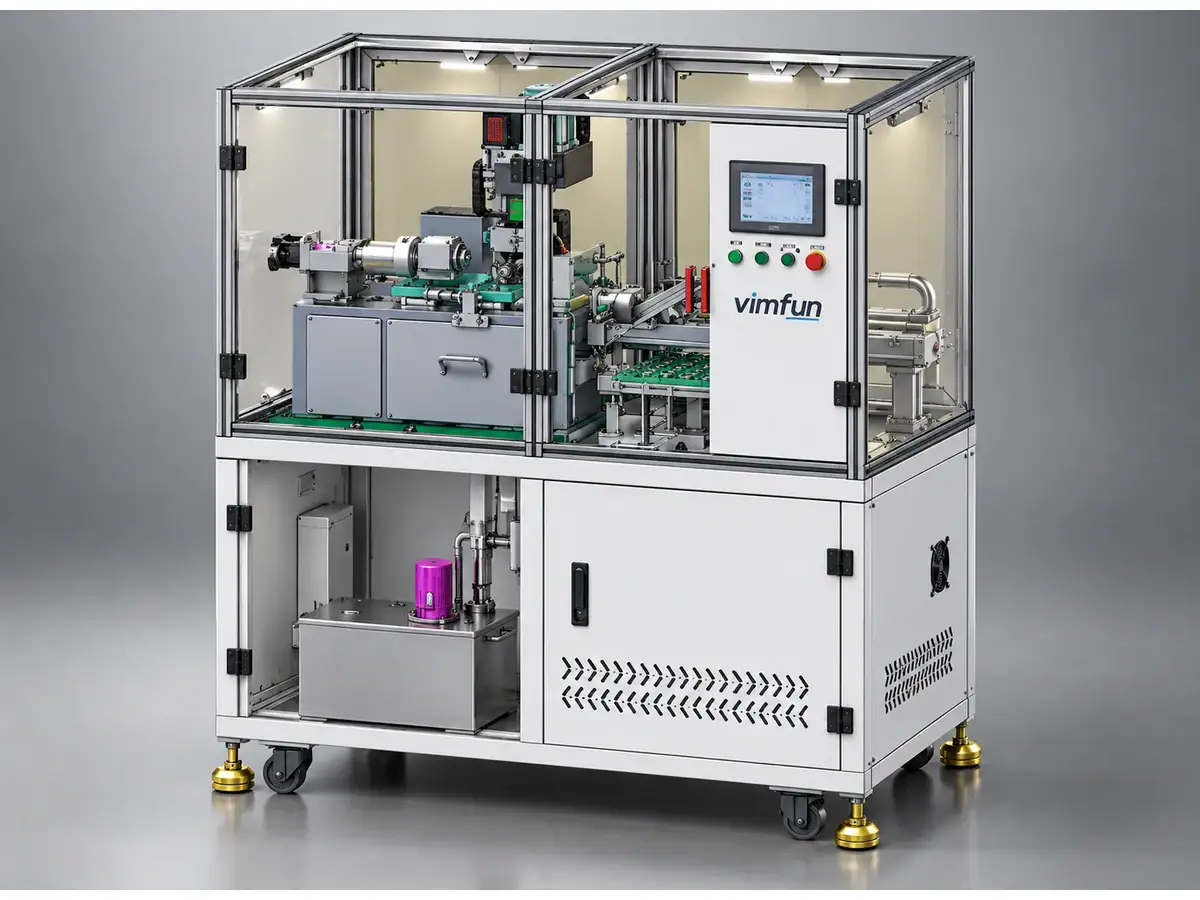
Vimfun Máy mài biên dạng tự động Auto-EG-80 liệt kê rõ ràng các mặt kính đồng hồ sapphire trong các ứng dụng của nó. Trang công bố mô tả việc nạp và dỡ liệu tự động, mài biên dạng và vát cạnh, với chu kỳ bắt đầu khoảng 15 giây tùy thuộc vào chi tiết.

Con số đó là tham chiếu thao tác máy, không phải là chu kỳ đánh bóng mặt kính đồng hồ đã hứa hoặc sản lượng dây chuyền hoàn chỉnh. Dụng cụ, vật liệu, biên dạng, loại bỏ vật liệu và kiểm tra ảnh hưởng đến kết quả thực tế.

Trang cũng liệt kê độ đảo trục quay dưới 0,006 mm. Độ đảo trục quay và sai số kích thước chi tiết hoàn chỉnh là các đại lượng khác nhau. Không thay thế số liệu máy cho dung sai chấp nhận chi tiết.

Sử dụng bản vẽ và phôi đại diện trong thử nghiệm. Bao gồm sự chuyển tiếp cạnh khắt khe nhất thay vì chỉ chọn chi tiết tròn dễ nhất từ ​​dòng sản phẩm.

Thiết bị mài cạnh quang học kín của Vimfun
Ví dụ về thiết bị mài cạnh; xác nhận kiểu máy, bộ gá và quy trình so với bản vẽ mặt kính đồng hồ.

05 — Hoàn thiện mặt và hoàn thiện cạnh là các thao tác riêng biệt

Việc đánh bóng mặt kính đồng hồ phải bảo tồn hình học chức năng trong khi cải thiện bề mặt được chỉ định. Quy trình đánh bóng mặt không tự động có khả năng đánh bóng chu vi phức tạp. Ngược lại, máy đánh bóng cạnh không thiết lập chất lượng mặt quang học.

Các Trang đánh bóng ngoại vi EP-220C mô tả việc hoàn thiện cạnh của các tấm phẳng 2D và 2.5D. Nó đặc biệt phân biệt vai trò đó với việc mài cạnh thấu kính và đánh bóng mặt. Chỉ xem xét nó khi hình dạng phôi thực tế phù hợp với phạm vi đó.

Đối với quang học cong yêu cầu tạo đường kính và vát, hãy sử dụng quy trình mài cạnh thấu kính phù hợp thay vì giả định máy đánh bóng cạnh tấm có thể thay thế được. Xác nhận khả năng tiếp cận dụng cụ và xử lý góc hoặc bán kính cần thiết từ bản vẽ.

Ghi lại kích thước cuối cùng sau thao tác hoàn thiện có thể thay đổi chúng. Một cạnh đã đạt kiểm tra trước khi đánh bóng có thể không còn đáp ứng yêu cầu lắp ráp sau đó.

06 — Sản lượng theo lô phụ thuộc vào nhiều yếu tố hơn là dung lượng khay

Khay và hệ thống chuyển đổi tự động có thể giảm thiểu thao tác lặp đi lặp lại, nhưng cần kiểm soát cách trình bày và độ chính xác của chi tiết. Túi đựng khay nên bảo vệ bề mặt hoàn thiện và tránh tiếp xúc gây ra lỗi mới trong quá trình nạp liệu.

Đối với các thử nghiệm đánh bóng tinh thể đồng hồ, hãy ghi lại riêng thời gian nạp, thời gian xử lý, dỡ hàng, làm sạch và kiểm tra. Giữ kết quả chấp nhận làm thước đo cuối cùng. Một khay lớn có thể che giấu một hàng đợi dài hoặc một quy trình phục hồi khó khăn khi một bộ phận được đặt sai vị trí.

Bao gồm việc thay đổi giữa các thiết kế thực tế. Đường kính, độ cong hoặc hình dạng cạnh khác nhau có thể yêu cầu thay đổi đồ gá, chương trình và kiểm tra. Một chu kỳ tự động ngắn không loại bỏ các tác vụ này.

Kiểm tra các bộ phận từ các vị trí và thời điểm khác nhau trong lô. Một mẫu lấy chỉ khi khởi động có thể bỏ lỡ sự trôi dạt của dụng cụ hoặc một vấn đề lặp lại liên quan đến một vị trí khay.

07 — Thống nhất điều kiện yêu cầu trước khi phủ

Nhà cung cấp lớp phủ nên xác định các yêu cầu về độ sạch đầu vào và chấp nhận bề mặt. Cặn, hạt và vết do xử lý có thể ảnh hưởng đến kết quả hạ nguồn ngay cả khi bộ phận trông rõ ràng dưới ánh sáng thông thường.

Tách biệt độ nhám bề mặt, hình dạng và kiểm tra mỹ phẩm. Không sử dụng một nhãn “hoàn thiện quang học” duy nhất để bao gồm cả ba. Khi hiệu suất truyền dẫn quan trọng, hãy chỉ định bài kiểm tra áp dụng thay vì giả định một phép đo bề mặt duy nhất thiết lập kết quả lắp ráp.

Hồ sơ đánh bóng tinh thể đồng hồ nên hiển thị hoạt động làm sạch cuối cùng và quá trình chuyển giao được bảo vệ vào quy trình tiếp theo. Tránh đưa vào các thay đổi lau hoặc đóng gói không được ghi lại sau quy trình làm sạch đã được chứng nhận.

Xem xét các sản phẩm bị từ chối liên quan đến lớp phủ với lịch sử xử lý có sẵn. Một lỗi hạ nguồn nên được điều tra trên các quy trình làm sạch, xử lý, tình trạng đế và lớp phủ thay vì tự động quy cho việc đánh bóng.
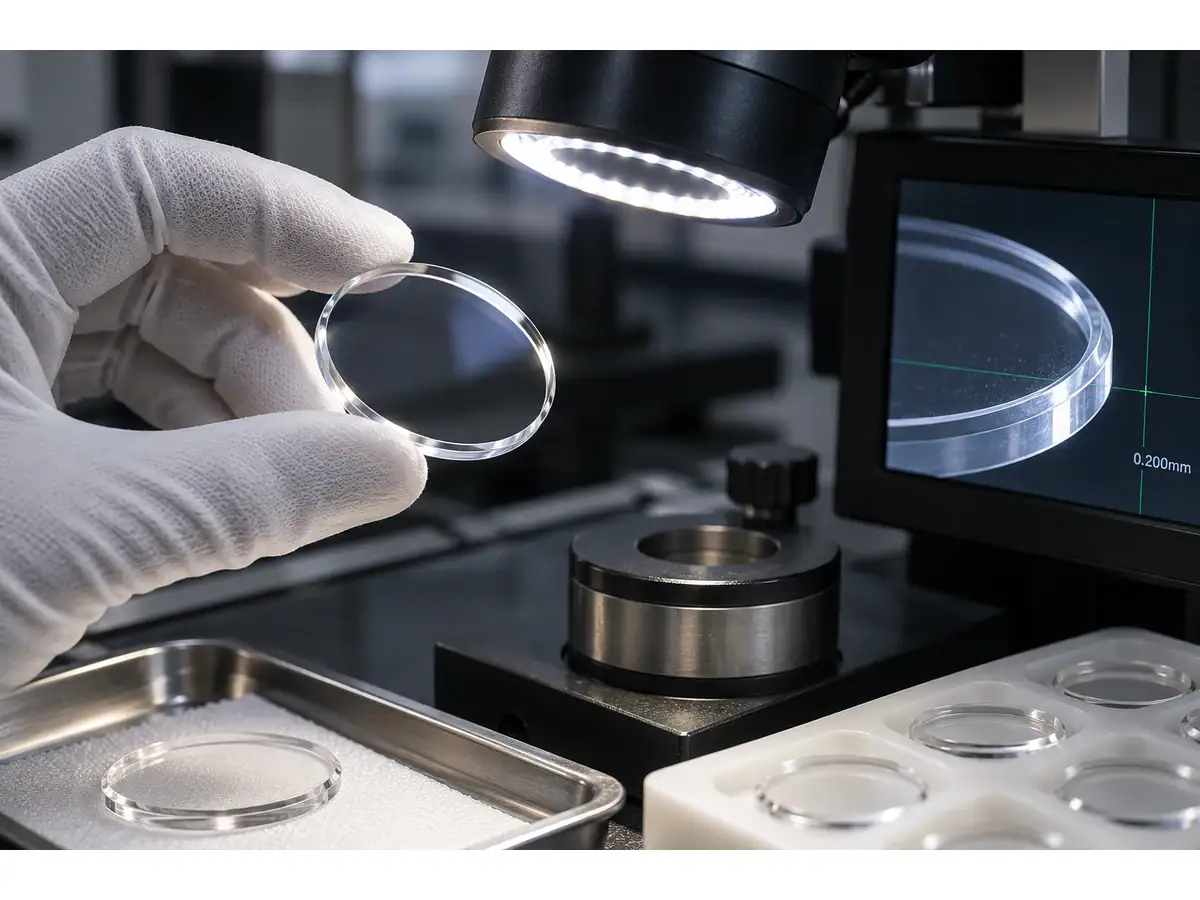
Minh họa một tinh thể đồng hồ dưới kính hiển vi quang học
Thiết lập kiểm tra tinh thể đồng hồ minh họa, không phải là kết quả chất lượng bề mặt được ghi lại.

08 — Phát hành quy trình bằng thiết kế thực tế

Phê duyệt quy trình bằng cách sử dụng các bộ phận hoàn chỉnh đáp ứng bản vẽ, tiêu chuẩn mỹ phẩm và các điều kiện kiểm tra đã thống nhất. Bao gồm kiểm tra lắp vỏ hoặc các kiểm tra lắp ráp khác nếu chúng là một phần của phạm vi chấp nhận.

Đối với một đánh giá ứng dụng, gửi vật liệu, hình dạng bề mặt, biên dạng cạnh, khối lượng hàng năm và hỗn hợp lô. Xác định xem yêu cầu có bao gồm việc mài cạnh, đánh bóng bề mặt, đánh bóng ngoại vi hay quy trình kết hợp hay không. Sự khác biệt đó làm cho đề xuất đánh bóng tinh thể đồng hồ trở nên hữu ích về mặt kỹ thuật trước khi thử nghiệm đầu tiên bắt đầu.

Lên đầu trang