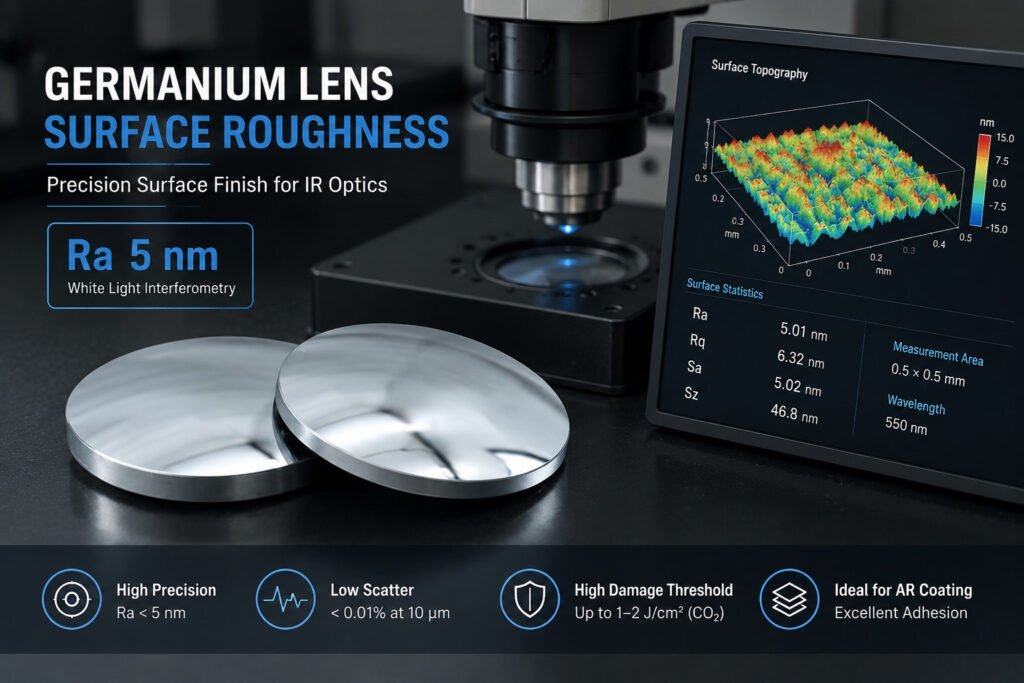
Ra 5 nm はゲルマニウムにとって特別な数値ではありません。これは、確立された研磨化学によって日常的に達成される仕上げのクラスであり、プロセスが適切に制御されていない場合、どれだけ長く研磨しても達成できません。 ゲルマニウムレンズ表面粗さ 散乱がこのレベルで厳密に規定される理由です。8~14 μm の熱赤外線帯では、可視光光学系では見えない表面テクスチャが、測定可能な損失メカニズムとなります。.
このガイドでは、Ra 5 nm クラスが物理的に何を意味するのか、 ゲルマニウムレンズ表面粗さ ワイヤーソーカット以降のすべての段階でどのように推進されるか、どのように測定して図面に記載すべきか、そしてショップがそれを達成できない 3 つの失敗モードについて説明します。.
LWIR 帯におけるゲルマニウムレンズ表面粗さの重要性
可視光光学系は、予想よりも多くの表面テクスチャを許容します。なぜなら、0.4~0.7 μm ではほとんどの研磨痕はすでに波長以下だからです。ゲルマニウムが主要なレンズ材料である 8~14 μm では、波長とテクスチャの関係が変化します。そして、それは直感的な方向ではありません。波長が長いからといって、粗さが無関係になるわけではありません。それは、どの空間周波数が散乱し、損失がどのように分布するかを変えます。.
平滑な表面からの全積分散乱は、Rayleigh-Rice の関係に従います。, TIS ≈ (4πσ/λ)², ここで、σ は RMS 粗さです。その区別が、ほとんどの仕様が間違っている点です。σ は Ra ではなく Rq です。ガウス分布の高さを持つ表面の場合、Ra は Rq の約 0.8 倍なので、Ra で記述された仕様は、散乱予算に入る前に変換する必要があります。λ = 10 μm で数値を代入すると、問題の形状が明確になります。σ = 5 nm の場合、TIS は表面あたり 0.01% 未満ですが、σ = 50 nm の場合、約 0.4% になります。絶対値では小さいですが、信号対雑音比が制約となるシステムでは決定的です。.
同じパラメータで、さらに 2 つの効果が伴います。
レーザー損傷閾値。. ゲルマニウム受動光学系を使用する CO₂ レーザーシステムでは、表面のピークが電界強度を集中させ、各ピークが潜在的な開始点となります。このメカニズムは、数値がアプリケーション固有である場合でも確立されています。より粗い表面は、同じ材料とコーティングで研磨された表面よりも低いフルエンスで故障します。損傷閾値が仕様の一部である場合、それは独自の部品と独自のコーティングで評価される必要があります。粗さの数値だけでは予測できません。.
AR コーティングの適合性。. 熱画像用のゲルマニウム光学系は、8~12 μm 帯でほぼ常に AR コーティングされており、通常は ZnS/Ge または DLC を外層とする多層スタックです。コーティングは基板に適合するため、基板のテクスチャはコーティングの厚さのばらつきと有効開口部全体の光路長のばらつきに変換されます。粗い基板をコーティングしても平滑にはなりません。それはそれをコピーします。.
Ra 5 nm とは具体的に何を意味するのか?
Ra は、定義されたサンプリング長にわたる、平均線からのプロファイル偏差の絶対値の算術平均です。Ra 5 nm では、平均偏差は 5 ナノメートルです。これは人間の髪の毛の直径の約 1/2000、青色光の波長の約 1/80 です。.
しかし、その数値だけではほとんど意味がありません。それが理解する価値のある部分です。Ra は平均値なので、IR 光学系を台無しにする欠陥を正確に隠します。単一の深い傷、オレンジピール状の領域、露出したサブサーフェスダメージ上のピット領域などです。同じ Ra 値でも、2 つのゲルマニウム表面は熱画像装置で完全に異なる動作をする可能性があります。このため、単一の数値読み取り値よりも完全なトポグラフィーマップが重要であり、サンプリング条件が仕様とともに伝達される必要があります。.
したがって、Ra 5 nm クラスを達成することは、研磨の問題ではありません。それは全体的なルートの問題です。研磨工程では、独自の欠陥を作り始める前に除去できる材料には限界があり、除去する必要がある材料は、ソーイングやグラインディングの段階で決定されます。.
ソーカットから研磨面まで
ゲルマニウムレンズの製造は、ブランクの切断、研磨、研磨という固定されたシーケンスに従い、各段階が次の段階の入力条件を設定します。最終的な仕上げは、前のすべての段階が次の段階に必要なものを提供した場合にのみ達成可能です。.
ステージ 1: ワイヤーソー切断
カット直後の表面は、部品が最も粗い状態であり、 ゲルマニウムレンズ表面粗さ その後のすべての工程が目指す上限を設定します。そのテクスチャは、ワイヤーの砥粒サイズ、ワイヤーの線速度、送り速度、およびクーラント供給によって決まります。当社のエンドレスループマシンでは、モデルに応じてワイヤー速度は最大 52~61 m/s で、作業張力はワイヤー径に合わせて調整されます。Ø0.35 mm ループでは 80 N、Ø0.8~1.0 mm では 170 N で、カット中は自動的に保持されます。積極的な送り速度と摩耗したワイヤーの両方が、カット直後のテクスチャをより粗くし、グラインディングの負荷を増加させ、総プロセス時間を延長します。.
カットはまた、 サブサーフェスダメージ 表面の下に結晶が破壊された層を残します。この層は、グラインディング中に完全に除去する必要があります。そうしないと、研磨によって表面が薄くなり、ダメージフロントが露出され、完成したレンズで異常な散乱と透過率の低下として現れます。その深さは、インゴット、ワイヤーの状態、および送りによって異なるため、テーブルから読み取るのではなく、実際の材料の破壊試験によって確立されます。.
ステージ 2: グラインディング
グラインディングは、 ゲルマニウムレンズ表面粗さ が実際に獲得または失われる場所です。これは 2 つの仕事を同時に行います。切断によるダメージ層を除去し、光学形状(レンズの曲率半径、窓の平面度)を生成します。ゲルマニウムの場合、通常のルートは、砥粒サイズを段階的に小さくしていく接着ダイヤモンドペレットツールのシーケンスです。
| ステージ | 典型的なダイヤモンド砥粒 | このステージの目的 |
|---|---|---|
| 粗研削 | 40~60 μm | バルク除去 — ソーカットテクスチャとそれ以下のダメージを除去します |
| 中研削 | 15~25 μm | 形状を確立し、粗研磨ダメージを除去します |
| 細挽き | 6~9 μm | ラビングの範囲内に表面を収めます |
| 前研磨ラップ | 1~3 μm | 研磨剤が過度の除去なしで仕上げられる表面を残します |
テーブルの最後の行は、シーケンス全体の規定であり、歩留まりの問題が最も多く発生する箇所です。ファイングラインドからラップへの移行は、自然な検証ポイントです。ファイングラインド後の局所的なハイライトまたは均一でないパターンは、切断による損傷がまだ存在していることを意味し、研磨が開始される前にさらに材料を除去する必要があります。.
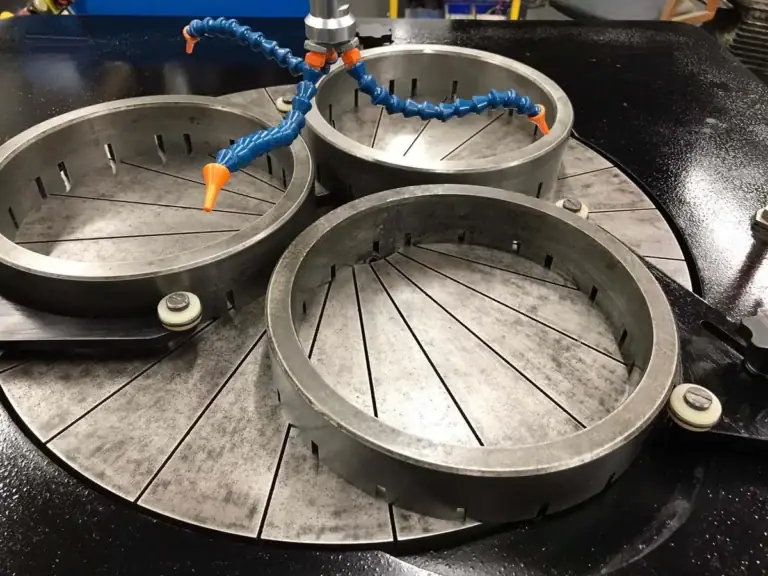
私たちの 赤外線光学研磨機 硬度と脆性の特定の組み合わせを持つゲルマニウム用に設定された除去率でゲルマニウムを処理します。ガラスのパラメータをより壊れやすい材料に適用するのではなく。 ゲルマニウムレンズ研磨装置 の概要では、この段階のマシンオプションについて説明します。.
ステージ 3: 研磨
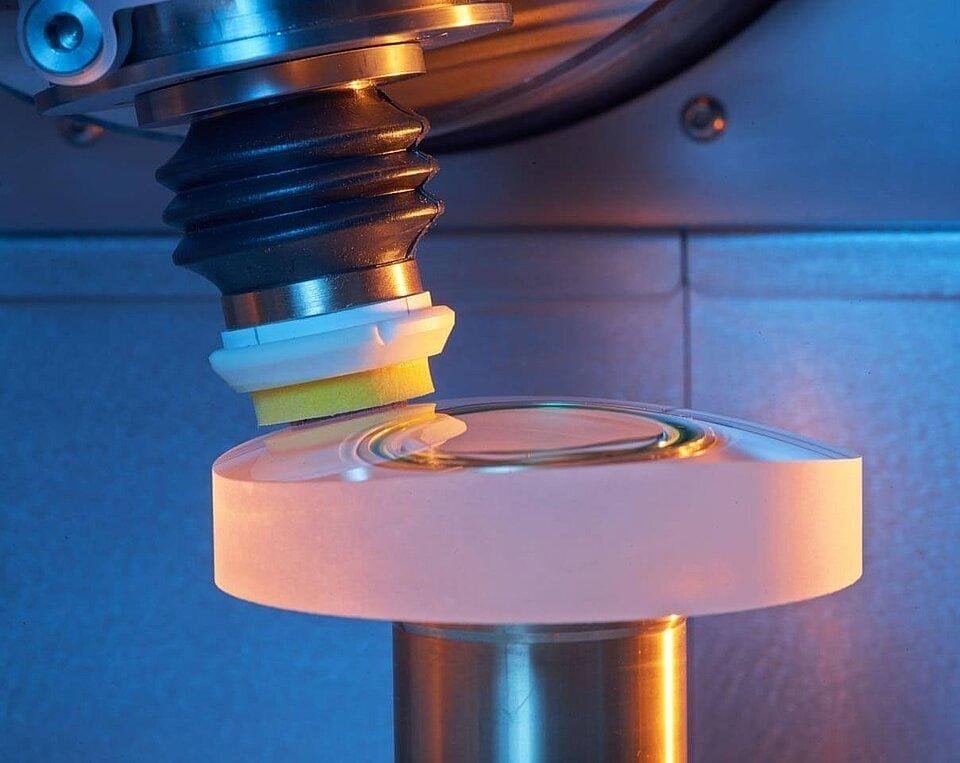
ゲルマニウムは、サファイアや炭化ケイ素と比較して効率的に研磨されるため、研磨が指定された ゲルマニウムレンズ表面粗さ. に到達する際のボトルネックになることはめったにありません。難しさは材料を除去することではなく、新しい欠陥を導入することなく、開口部全体に均一に除去することです。.
研磨化学は従来通りです。コロイダルシリカスラリーまたはファイン酸化セリウムをポリウレタンまたはピッチラップで使用します。ゲルマニウムの dn/dT により局所的な温度が除去率を変化させ、大きな開口部では単一の中心読み取りでは決してわからない中心から端への勾配を残す可能性があるため、最終測定は開口部全体で、中心、中間半径、および端付近のいくつかの場所で実行する必要があります。当社の ゲルマニウム光学研磨機 ページでは、機器側について説明します。.
Ra 5 nm に到達できない 3 つの失敗モード
これら 3 つのそれぞれは、表面に ゲルマニウムレンズ表面粗さ 異なる理由で失敗し、それぞれに異なる修正があります。.
オレンジピール。. 研磨除去率が表面緩和率を上回ったときに発生する、浅く密接したバンプ。斜め照明下で視覚的に確認でき、干渉計で検出できます。研磨圧力が使用中のコンパウンドに対して高すぎる場合、または長時間の研磨中にラップが熱くなった場合に発生します。一度発生すると、研磨では平滑化されません。部品はファイングラインドに戻されます。.
ピッチ汚染。. ピッチラップは、ステージ間のクリーニングプロトコルが緩い場合に、以前の研削ステージからの研磨剤を埋め込みます。埋め込まれた粒子はランダムな深い傷を生成し、Ra の読み取り値が何を示していても、1 つの傷で表面は失格となります。.
残留するサブサーフェスダメージ。. 研磨がまだ損傷が存在する状態で開始された場合、表面層が除去され、最終的に損傷面が露出します。干渉計検査下でのマイクロピッティングと異常なトポグラフィー。修正は常にグラインドに戻すことですが、その時点では高価です。これは、「適切に研磨している」はずのショップが、それでも仕上げを維持できない最も一般的な理由です。.
Ra 5 nm の測定と規定の方法は?
Ra 5 nm レベルでは、, ゲルマニウムレンズ表面粗さ 2 つの技術で適切に測定できます。一般的に使用されている 3 番目の技術は、まったく適切ではありません。.
白色干渉計。. 非接触で高速であり、単一の数値ではなく完全なトポグラフィーマップを返します。これは、Ra 値が平均化してしまうオレンジピール、ピット、傷を明らかにするものです。生産監視の通常の選択肢です。.
原子間力顕微鏡。. 小さなフィールドでのサブナノメートルの垂直分解能。生産には遅すぎますが、参照測定や重要な部品のあいまいな干渉測定結果の解決には決定的なものです。.
接触式プロファイロメトリーはここでは適切ではありません。. スタイラスチップは測定対象のフィーチャーよりも桁違いに大きく、柔らかいゲルマニウムをこすると、検査対象の傷が発生する可能性があります。.
仕様のポイントは、機器の選択よりも重要です。以下に示します。 ISO 10110-8, 、光学図面の表面テクスチャには、値とともに測定帯域幅(低および高空間周波数制限)を記載する必要があります。帯域幅なしで「Ra ≤ 5 nm」と規定されたゲルマニウム光学部品は、規定が不十分です。同じ表面でも、あるサンプルフィールドでは合格し、別のフィールドでは不合格となる可能性があり、どちらの当事者も間違っていません。帯域幅を図面に書き込むことは、受け入れ紛争を回避するための最も安価な方法です。.
絶対的な表面粗さの数値を公表しない理由
装置のマーケティングには、通常、測定帯域幅、サンプルサイズ、または材料グレードが明記されていない、2 桁の表面粗さの段階ごとの表が満載されています。私たちはそれらを繰り返すのをやめました。.
理由は簡単です。カット直後および研削直後の ゲルマニウムレンズ表面粗さ は、特定のインゴット、ワイヤーの状態、送り、および固定具に依存します。他人のゲルマニウムで、開示されていない帯域幅で測定された数値は、あなたのものに関する有用な情報は何も提供しません。受け入れ会議でそれを引用し返すことは、紛争が始まる方法です。上記の物理学は一般的であり、自分で確認できます。プロセス番号は一般的ではなく、そうでないふりをすることは、有用なことではなく、簡単なことです。.
私たちが代わりにすること:材料を送ってください。カットします。トライアルは、切断および研削範囲で無料です。部品は、使用したプロセスシートとともに返却され、測定は、指定した帯域幅でゲルマニウムで行われます。それが契約に記載する価値のある唯一の数値です。.
実践的な次のステップ
もし ゲルマニウムレンズ表面粗さ が、研削で正常に見えた部品で目標を達成できていない場合は、次の順序で確認してください。破壊試験でサンプル 1 個でダメージ層が除去されていることを確認し、次に斜め光でオレンジピールを探し、次にステージ間のクリーニングを確認します。残留ダメージが最も一般的な原因であり、人々が最後にチェックするものです。.
ラインを規定する場合は、まず図面の言語を修正してください(Ra 値、帯域幅、サンプリング位置)。これにより、機器が何をすべきかが決まります。次に、切断許容差と研削ラダーを一緒に決定します。各ステージの機械については、当社の概要ウォークスルーで説明します。ゲルマニウム自体の材料データ、および研磨特性の背後にある物理的特性を含むデータは、以下に公開されています。 ゲルマニウムブランクからレンズへのプロセス ステージがどのように連動するかを示しており、 赤外線光学製造装置 Crystran のゲルマニウム データシート Ra 5 nm はゲルマニウムで達成するのが難しいですか?.
よくあるご質問
表面が研磨機にサブサーフェスダメージがない状態で届けば、確立された研磨化学では問題ありません。このレベルで苦労しているショップは、ほとんどの場合、研磨の問題ではなく、上流の問題を抱えています。
測定帯域幅がそれほど重要なのはなぜですか? ゲルマニウムレンズ表面粗さ Ra は、機器が見る空間周波数帯域で計算されるためです。フィールドサイズまたはフィルターカットオフを変更すると、同じ物理的表面で異なる数値が得られます。ISO 10110-8 は、帯域が仮定されるのではなく、明記されるように precisamente 存在します。.
研磨で粗いまたは損傷した研削面を修正できますか?
いいえ。研磨の除去率は、研削ダメージ層をクリアするには低すぎます。研磨機を強く押すとオレンジピールが発生し、結局、ファイングラインディングに戻る必要があります。ダメージは研削で除去され、研磨は研削が残したものを仕上げます。.
Ra または RMS を規定すべきですか?
散乱予算で使用するもの、およびそれがどちらであるかを指定してください。散乱計算では RMS (Rq) を使用します。多くの図面では、習慣で Ra が記載されています。ガウス表面では、Ra は Rq の約 0.8 倍ですが、傷やピットのある表面ではその比率は当てはまりません。これは、単一の値ではなくトポグラフィーマップを要求するもう 1 つの理由です。.
ゲルマニウムレンズ表面の粗さは、AR コーティングによってどのように影響されますか?
コーティングは基板を平滑化するのではなく基板に適合するため、基板のテクスチャは開口部全体にわたるコーティング厚さの変動として引き継がれます。コーティングは、仕上げに失敗した基板を救うことはできません。.
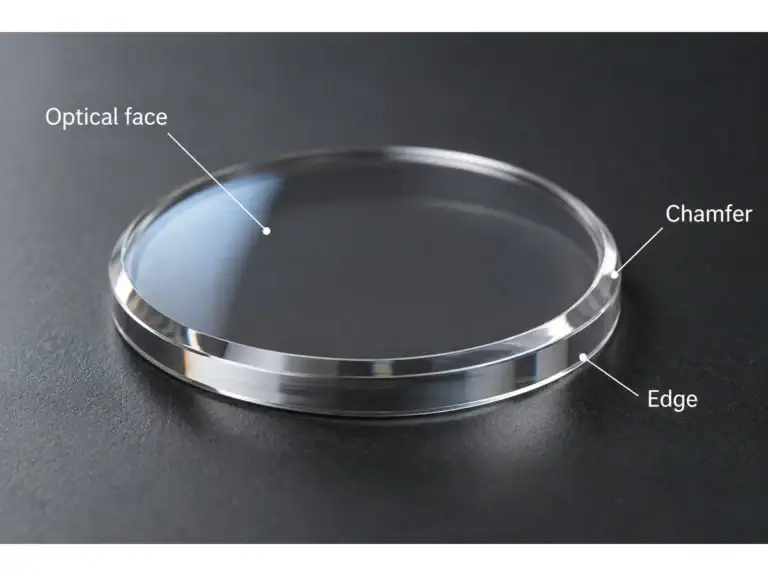
研磨された赤外線レンズの Ra 5 nm クラスのゲルマニウムレンズ表面粗さ
開口部全体にわたるゲルマニウムレンズ表面粗さを制御する精密研磨.