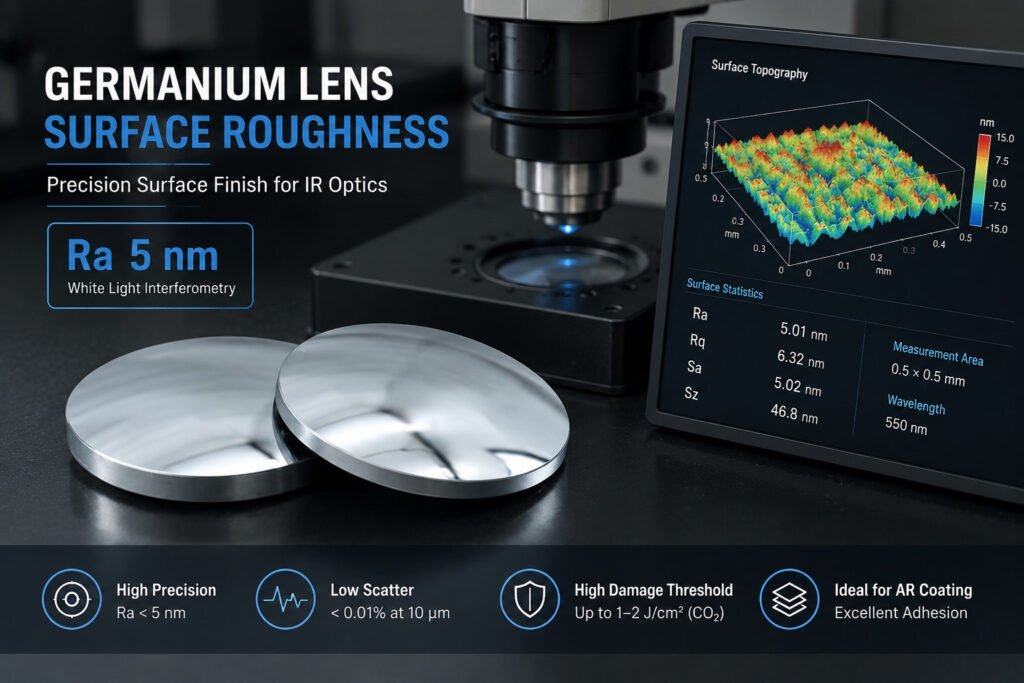
Ra 5 nm no es un número exótico para el germanio. Es una clase de acabado que la química de pulido establecida alcanza rutinariamente, y que un proceso mal controlado no logrará sin importar cuánto tiempo se pule. La razón rugosidad de la superficie de la lente de germanio se especifica tan estrictamente es la dispersión: en la banda térmica de 8–14 μm, la textura superficial que sería invisible en una óptica de luz visible se convierte en un mecanismo de pérdida medible.
Esta guía cubre lo que significa la clase Ra 5 nm en términos físicos, cómo rugosidad de la superficie de la lente de germanio se impulsa por cada etapa desde el corte de la sierra de alambre en adelante, cómo debe medirse y escribirse en un dibujo, y los tres modos de falla que impiden que los talleres la alcancen.
Por qué la rugosidad de la superficie de la lente de germanio es importante en la banda LWIR
Las ópticas de luz visible toleran más textura superficial de lo que la gente espera, porque a 0,4–0,7 μm la mayoría de las marcas de pulido ya están por debajo de la longitud de onda. A 8–14 μm, donde el germanio es el material de lente principal, la relación entre la longitud de onda y la textura cambia, y no en la dirección que sugiere la intuición. Una longitud de onda más larga no hace que la rugosidad sea irrelevante; cambia qué frecuencias espaciales se dispersan y cómo se distribuye la pérdida.
La dispersión total integrada de una superficie lisa sigue la relación de Rayleigh-Rice, TIS ≈ (4πσ/λ)², donde σ es la rugosidad RMS. Esa distinción es donde la mayoría de las especificaciones salen mal: σ es Rq, no Ra. Para una superficie con distribución de altura gaussiana, Ra es aproximadamente 0,8 × Rq, por lo que una especificación escrita en Ra debe convertirse antes de entrar en el presupuesto de dispersión. Introduzca los números con λ = 10 μm y la forma del problema es clara: σ = 5 nm da un TIS inferior a 0,011 por superficie, mientras que σ = 50 nm da aproximadamente 0,41. Pequeño en términos absolutos, decisivo en un sistema donde el margen de señal a ruido es la restricción.
Otros dos efectos acompañan al mismo parámetro:
Umbral de daño por láser. En sistemas de láser de CO₂ que utilizan ópticas pasivas de germanio, los picos superficiales concentran la intensidad del campo, y cada pico es un sitio de iniciación potencial. El mecanismo está bien establecido incluso donde los números son específicos de la aplicación: las superficies más rugosas fallan con menor fluencia que las bien pulidas del mismo material y recubrimiento. Si el umbral de daño es parte de su especificación, debe ser calificado en sus propias piezas y su propio recubrimiento; una cifra de rugosidad por sí sola no lo predice.
Conformidad del recubrimiento antirreflectante. Las ópticas de germanio para imágenes térmicas casi siempre tienen un recubrimiento antirreflectante para la banda de 8–12 μm, típicamente una pila multicapa con ZnS/Ge o DLC en la capa exterior. El recubrimiento se adapta al sustrato, por lo que la textura del sustrato se traduce en variación del espesor del recubrimiento y variación de la longitud del camino óptico a través de la apertura clara. Recubrir un sustrato rugoso no lo suaviza, lo copia.
¿Qué significa realmente Ra 5 nm?
Ra es la media aritmética de las desviaciones absolutas del perfil respecto a la línea media, sobre una longitud de muestreo definida. Con Ra 5 nm, la desviación promedio es de cinco nanómetros, aproximadamente 1/2000 del diámetro de un cabello humano y aproximadamente 1/80 de la longitud de onda de la luz azul.
Sin embargo, el número por sí solo es casi inútil, y esa es la parte que vale la pena interiorizar. Ra es un promedio, por lo que oculta exactamente los defectos que arruinan una óptica IR: un solo rasguño profundo, una zona de piel de naranja, una zona picada por daño subsuperficial expuesto. Dos superficies de germanio pueden tener el mismo Ra y comportarse de manera completamente diferente en un generador de imágenes térmicas. Es por eso que un mapa topográfico completo importa más que una lectura de un solo número, y por qué las condiciones de muestreo deben acompañar a la especificación.
Alcanzar la clase Ra 5 nm no es, por lo tanto, un problema de pulido. Es un problema de ruta completa: el paso de pulido solo puede eliminar tanto material antes de que comience a crear sus propios defectos, y lo que tiene que eliminar se decidió aguas arriba en la sierra y la rectificadora.
Desde el corte de la sierra hasta la superficie pulida
La fabricación de lentes de germanio sigue una secuencia fija: corte de la pieza en bruto, rectificado, pulido, y cada etapa establece la condición de entrada para la siguiente. El acabado final solo es alcanzable cuando cada etapa anterior ha entregado lo que la siguiente necesita.
Etapa 1: Corte con sierra de alambre
La superficie tal como se corta es la más rugosa que tendrá la pieza, y establece el límite superior hacia el cual todo lo que sigue tiene que trabajar. Su textura está determinada por el tamaño del grano del alambre, la velocidad lineal del alambre, la velocidad de avance y la entrega de refrigerante. En nuestras máquinas de bucle continuo, el alambre funciona a hasta 52–61 m/s según el modelo, con una tensión de trabajo igualada al diámetro del alambre: 80 N en un bucle de Ø0,35 mm, 170 N en Ø0,8–1,0 mm, y se mantiene automáticamente durante el corte. Un avance agresivo y un alambre desgastado aumentan la rugosidad de la textura tal como se corta, lo que aumenta la carga de rectificado y extiende el tiempo total del proceso. rugosidad de la superficie de la lente de germanio El corte también deja una capa de.
cristal perturbado debajo de una superficie aparentemente limpia. Esa capa debe eliminarse por completo durante el rectificado. Si no es así, el pulido adelgaza la superficie hasta que se expone el frente de daño, y aparece como dispersión anómala y transmisión reducida en una lente terminada. La profundidad a la que llega depende del lingote, la condición del alambre y el avance, por lo que se establece mediante pruebas destructivas en el material real en lugar de leerse en una tabla. daño subsuperficial Etapa 2: Rectificado.
El rectificado es donde
realmente se gana o se pierde. Realiza dos trabajos a la vez: elimina la capa de daño del corte y genera la geometría óptica: el radio de curvatura en una lente, la planitud en una ventana. Para el germanio, la ruta habitual es una secuencia de herramientas de disco de diamante unidas que descienden en grano: rugosidad de la superficie de la lente de germanio Grano de diamante típico
| Etapa | Propósito de esta etapa | Eliminación de volumen: elimina la textura del corte de sierra y el daño debajo de ella |
|---|---|---|
| Rectificado grueso | 40–60 µm | Establece la geometría; elimina el daño del rectificado grueso |
| Rectificado medio | 15–25 µm | Acerca la superficie al rango para el lapeado |
| Rectificado fino | 6–9 µm | Deja al pulidor una superficie que pueda acabar sin una eliminación excesiva |
| Lapeado de pre-pulido | 1–3 µm | Escalera de grano para germanio. Cada etapa debe eliminar más que la profundidad de daño dejada por la anterior. |
Esa última línea de la tabla es la regla que rige toda la secuencia, y es donde se originan la mayoría de los problemas de rendimiento. La transición de rectificado fino a pulido es el punto de verificación natural: puntos altos localizados o un patrón no uniforme después del rectificado fino significan que el daño del corte todavía está presente y se debe eliminar más material antes de que comience el pulido.
Nuestra máquina rectificadora de óptica infrarroja procesa germanio con tasas de eliminación establecidas para la combinación particular de dureza y fragilidad del germanio, en lugar de aplicar parámetros de vidrio a un material más frágil. La equipo de rectificado de lentes de germanio visión general cubre las opciones de máquinas para esta etapa.
Etapa 3: Pulido
El germanio se pule de manera eficiente en comparación con el zafiro o el carburo de silicio, por lo que el pulido rara vez es el cuello de botella para alcanzar un determinado rugosidad de la superficie de la lente de germanio. La dificultad no es eliminar material, sino eliminarlo uniformemente en toda la apertura sin introducir nuevos defectos.
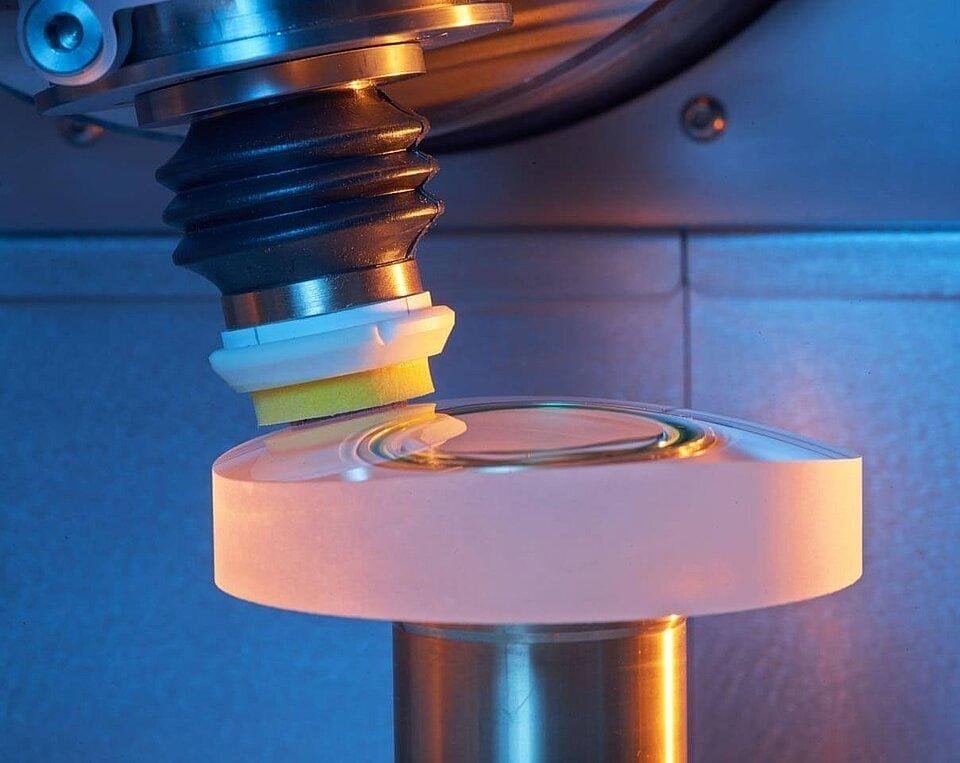
La química de pulido es convencional: suspensión de sílice coloidal u óxido de cerio fino en una almohadilla de poliuretano o brea. La medición final debe realizarse en varias ubicaciones a través de la apertura — centro, radio medio y borde cercano — porque el dn/dT del germanio permite que la temperatura local varíe la tasa de eliminación, lo que puede dejar un gradiente de centro a borde en aperturas más grandes que una sola lectura central nunca mostrará. Nuestra máquina de pulido de óptica de germanio página cubre el lado del equipo.
Tres modos de fallo que le impiden alcanzar Ra 5 nm
Cada uno de estos tres produce una superficie que falla en rugosidad de la superficie de la lente de germanio por una razón diferente, y cada uno tiene una solución diferente.
Cáscara de naranja. Crestas poco profundas y muy juntas que se desarrollan cuando la tasa de eliminación de pulido supera la tasa de relajación de la superficie. Visible bajo iluminación oblicua y detectable interferométricamente. Aparece cuando la presión de pulido es demasiado alta para el compuesto en uso, o cuando la almohadilla se calienta durante un pulido prolongado. Una vez que se desarrolla, el pulido no lo suavizará — la pieza vuelve al rectificado fino.
Contaminación por brea. Las almohadillas de brea incrustan abrasivos arrastrados de etapas de rectificado anteriores cuando el protocolo de limpieza entre etapas es deficiente. Las partículas incrustadas producen arañazos profundos aleatorios, y uno solo descalifica la superficie independientemente de lo que diga la lectura de Ra.
Daño subsuperficial residual. Si el pulido comienza con daño aún presente, elimina la capa superficial y eventualmente expone el frente de daño — micro-picaduras y topografía anómala bajo inspección interferométrica. La solución es siempre volver al rectificado, lo cual es costoso en ese momento. Esta es la razón más común por la que un taller que “pule correctamente” todavía no puede mantener el acabado.
¿Cómo se debe medir y especificar Ra 5 nm?
Al nivel de Ra 5 nm, rugosidad de la superficie de la lente de germanio se puede medir correctamente con dos técnicas. Una tercera de uso común no es apropiada en absoluto.
Interferometría de luz blanca. Sin contacto, rápido, y devuelve un mapa topográfico completo en lugar de un solo número, que es lo que revela la piel de naranja, los hoyos y los arañazos que un valor de Ra promedia. La opción habitual para el monitoreo de producción.
Microscopía de fuerza atómica. Resolución vertical subnanométrica en un campo pequeño. Demasiado lento para la producción, pero definitivo para mediciones de referencia y para resolver resultados ambiguos de interferometría en piezas críticas.
La perfilometría de contacto no es apropiada aquí. La punta de un palpador es órdenes de magnitud más grande que las características que se miden, y arrastrarla sobre germanio blando puede crear los arañazos que se estaban inspeccionando.
El punto de especificación importa más que la elección del instrumento. Bajo ISO 10110-8, la textura de la superficie en un dibujo óptico debe incluir el ancho de banda de medición — los límites de frecuencia espacial baja y alta — junto con el valor. Una óptica de germanio especificada como “Ra ≤ 5 nm” sin ancho de banda está insuficientemente especificada: la misma superficie puede pasar en un campo de muestra y fallar en otro, y ninguna de las partes está equivocada. Escribir el ancho de banda en el dibujo es la forma más barata de evitar una disputa de aceptación.
Por qué no publicamos cifras de rugosidad absoluta
El marketing de equipos está lleno de tablas de rugosidad etapa por etapa citadas con dos cifras significativas, generalmente sin ancho de banda de medición, tamaño de muestra o grado de material declarados. Hemos dejado de repetirlas.
La razón es simple: el corte y el rectificado en bruto rugosidad de la superficie de la lente de germanio depende del lingote específico, la condición del alambre, la alimentación y el accesorio. Una cifra medida en el germanio de otra persona, bajo un ancho de banda no revelado, no le dice nada útil sobre el suyo, y citarlo en una reunión de aceptación es cómo comienzan las disputas. La física anterior es general y puede verificarla usted mismo. Los números del proceso no son generales, y pretender lo contrario sería lo fácil en lugar de lo útil.
Lo que hacemos en su lugar: envíenos su material y lo cortaremos. La prueba es gratuita en el rango de corte y rectificado, las piezas regresan con la hoja de proceso que utilizamos, y las mediciones se realizan en su germanio bajo un ancho de banda que declaramos. Ese es el único número que vale la pena poner en un contrato.
Próximos Pasos Prácticos
Si rugosidad de la superficie de la lente de germanio no alcanza el objetivo en piezas que parecían correctas después del rectificado, verifique en este orden: confirme que la capa de daño ha desaparecido mediante una prueba destructiva en una muestra, luego busque piel de naranja bajo luz oblicua, luego verifique la limpieza entre etapas. El daño residual es la causa más común y la que la gente revisa al final.
Si está especificando una línea, primero arregle el lenguaje del dibujo — valor Ra más ancho de banda más posiciones de muestreo — porque determina lo que el equipo tiene que hacer. Luego decida la holgura de corte y la escalera de rectificado juntas; nuestro recorrido por la proceso de germanio en blanco a lente muestra cómo se interconectan las etapas, y la fabricación de óptica infrarroja descripción general cubre las máquinas para cada etapa. Los datos de material para el germanio en sí, incluidas las propiedades físicas detrás de su comportamiento de pulido, se publican en la hoja de datos de germanio de Crystran.
PREGUNTAS FRECUENTES
¿Es difícil lograr Ra 5 nm en germanio?
No con la química de pulido establecida, siempre que la superficie llegue al pulidor libre de daño subsuperficial. Los talleres que tienen problemas con rugosidad de la superficie de la lente de germanio a este nivel casi siempre tienen un problema aguas arriba, no un problema de pulido.
¿Por qué el ancho de banda de medición importa tanto?
Porque Ra se calcula sobre cualquier banda de frecuencia espacial que vea el instrumento. Cambie el tamaño del campo o los cortes del filtro y la misma superficie física devuelve un número diferente. ISO 10110-8 existe precisamente para que la banda se declare en lugar de asumirse.
¿Puede el pulido arreglar una superficie rectificada rugosa o dañada?
No. Las tasas de remoción de pulido son demasiado bajas para eliminar una capa de daño rectificado, y forzar el pulidor produce piel de naranja, lo que luego requiere volver al rectificado fino de todos modos. El daño se elimina rectificando; el pulido termina lo que deja el rectificado.
¿Debo especificar Ra o RMS?
Especifique el que utilice su presupuesto de dispersión, y diga cuál es. Los cálculos de dispersión toman RMS (Rq); muchos dibujos indican Ra por costumbre. Para una superficie gaussiana, Ra es aproximadamente 0.8 × Rq, pero en una superficie con arañazos o hoyos, esa relación no se mantiene, otra razón para requerir un mapa topográfico en lugar de un solo valor.
¿Cómo afecta el recubrimiento AR a la rugosidad de la superficie de la lente de germanio?
El recubrimiento se adapta al sustrato en lugar de alisarlo, por lo que la textura del sustrato se transmite como variación del espesor del recubrimiento a través de la apertura. El recubrimiento no puede rescatar un sustrato que no alcanzó su acabado.