
GHI CHÚ ỨNG DỤNG / ĐỘ PHẲNG CỦA ĐĨA MÀI

Độ phẳng của đĩa mài: Vòng định hình và hao mòn

Một lô sản phẩm có thể rời máy mài với độ dày không đều ngay cả khi lượng mài trừ trung bình khớp với công thức. Tăng thời gian chu kỳ có thể loại bỏ nhiều vật liệu hơn mà không khắc phục được hình dạng cơ bản. Độ phẳng của đĩa mài là một nguyên nhân cần điều tra, cùng với việc nạp liệu, khay giữ, phân bố áp suất và đo lường.

Câu hỏi bảo trì hữu ích không chỉ đơn giản là liệu đĩa có bị mòn hay không. Đó là liệu tình trạng đĩa đo được có còn nằm trong phạm vi quy trình tạo ra các bộ phận được chấp nhận hay không. Thiết lập bản đồ đĩa có thể lặp lại, liên hệ nó với các lô đã xác định và sử dụng phương pháp xử lý theo máy cụ thể.

01 — Tách biệt hình dạng đĩa khỏi thông số kỹ thuật bộ phận

Độ phẳng của đĩa mô tả bề mặt làm việc của dụng cụ. Độ phẳng của bộ phận mô tả một bề mặt hoàn thiện, trong khi tổng biến thiên độ dày mô tả sự khác biệt giữa độ dày tối đa và tối thiểu trên một diện tích xác định. Chúng có liên quan thông qua quy trình, nhưng chúng không phải là các phép đo có thể thay thế cho nhau.

Một bộ phận có thể có các bề mặt cong gần như song song, hoặc các bề mặt phẳng hơn không tạo ra mối quan hệ độ dày cần thiết. Chỉ đo độ dày tâm sẽ bỏ sót cả hai điểm khác biệt này.

Để kiểm soát độ phẳng của đĩa mài, hãy ghi lại bản đồ đĩa và kết quả bộ phận một cách riêng biệt. Xác định phạm vi đo và tham chiếu cho từng cái. Một kết quả đọc cục bộ trên một rãnh ngắn không thể tự động thiết lập tình trạng của toàn bộ đĩa.

Sử dụng Hướng dẫn quy trình mài hai mặt để kết nối tình trạng dụng cụ với toàn bộ quy trình thay vì quy kết mọi vấn đề TTV cho một biến số duy nhất.

02 — Đọc độ phẳng đĩa mài trước khi khắc phục mài mòn

Xu hướng lõm hoặc lồi rộng đòi hỏi một cuộc điều tra khác với sóng cục bộ, khu vực bị hư hỏng hoặc điểm tiếp xúc đo lường bị nhiễm bẩn. Mô tả mẫu và khả năng lặp lại của nó trước khi thay đổi cài đặt xử lý.

Mẫu quan sát đượcKiểm tra trước khi khắc phụcHồ sơ hữu ích
Lõm hoặc lồi rộngTham chiếu đo lường, trạng thái nhiệt và phân bố mài mònHồ sơ lặp lại tại các vị trí xác định
Sóng cục bộ hoặc các múiChuyển động dụng cụ, mẫu nạp liệu và hư hỏng cục bộBản đồ góc và bán kính
Thay đổi đột ngột kết quả đọc cục bộMạt vụn, ba via và điểm tiếp xúc đo lườngKết quả đọc lặp lại sau khi làm sạch
Trôi trong quá trình sản xuấtTải, tình trạng bùn, nhiệt độ và lịch sử xử lýKết quả đĩa và lô theo thời gian

Không sử dụng sự thay đổi độ phẳng rõ ràng để giải thích kết quả lô cho đến khi bản thân phép đo có thể lặp lại. Điểm tiếp xúc bẩn hoặc hướng cầu đo khác nhau có thể tạo ra một xu hướng gây hiểu lầm.

Độ phẳng của đĩa mài thuộc về hồ sơ thời gian. Một kết quả đọc chấp nhận được sau bảo trì nói lên ít về cách bề mặt thay đổi trong một khoảng thời gian sản xuất bình thường.
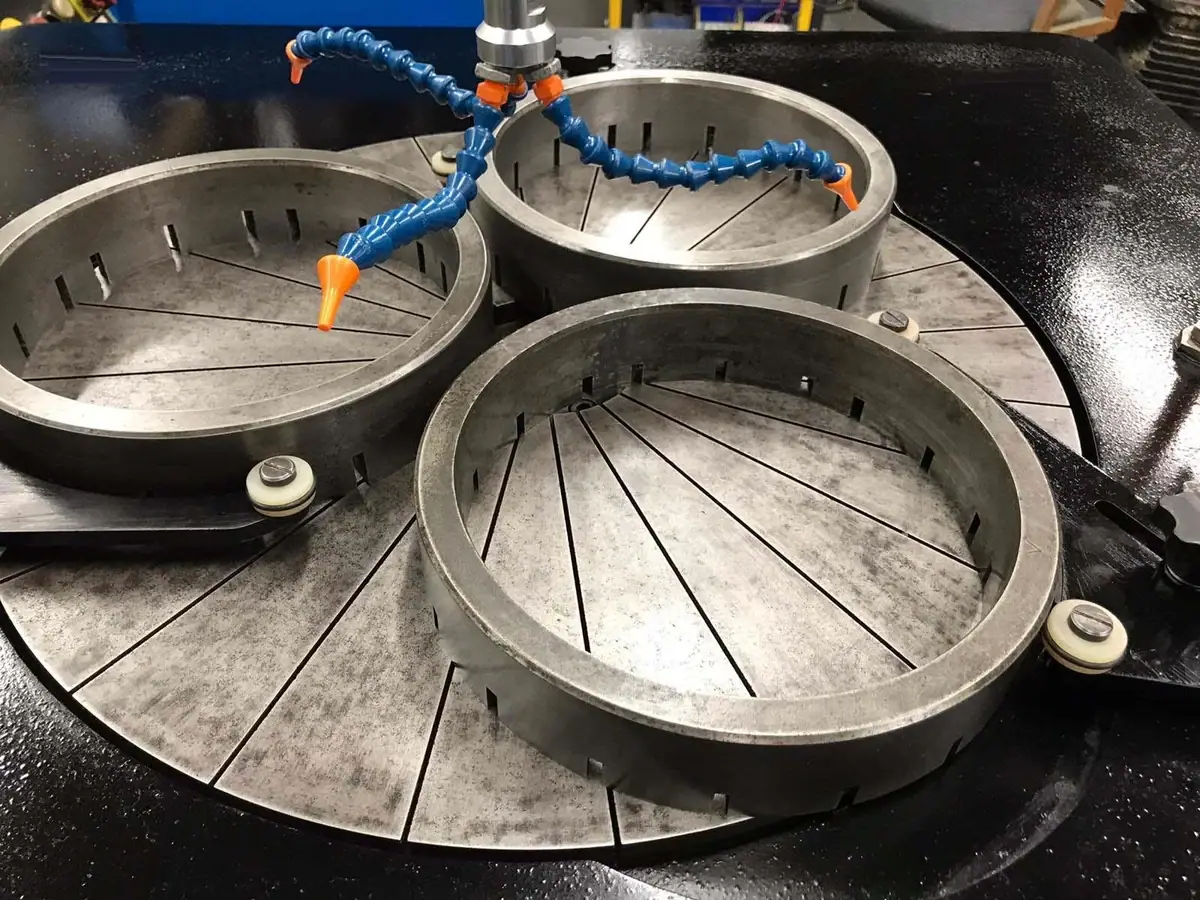
Đĩa mài có rãnh trong máy gia công
Ví dụ về hình dạng đĩa mài. Lõm, lồi và sóng cục bộ đòi hỏi phải đo lường.

03 — Hiểu những gì thay đổi trong quá trình xử lý

Xử lý phân phối lại mài mòn hoặc loại bỏ các vùng cao bằng cách sử dụng dụng cụ và chuyển động được thiết kế cho máy. Vị trí vòng, mối quan hệ tốc độ, điểm tiếp xúc và tình trạng mài mòn có thể ảnh hưởng đến mẫu mài mòn.

Trên máy mài vòng hở, việc thay đổi vị trí bán kính của vòng xử lý có thể thay đổi nơi xảy ra mài mòn. Tuy nhiên, hướng và độ lớn của việc khắc phục phải tuân theo hình học được ghi lại của máy. Không chuyển một chỉ dẫn đơn giản từ máy đó sang hệ thống hành tinh hai mặt mà không có xác nhận.

Máy hai mặt có các mối quan hệ bổ sung giữa đĩa trên và đĩa dưới, khay giữ, bánh răng và phôi. Khắc phục một đĩa hoặc một biến số hoạt động có thể không giải quyết được vấn đề phân bố độ dày đầy đủ.

Đối với độ phẳng của đĩa mài, hãy sử dụng vòng lặp khắc phục đã đo lường: kiểm tra, áp dụng khắc phục giới hạn đã phê duyệt, kiểm tra lại và xác nhận bằng các bộ phận đại diện. Một lần chạy xử lý dài không đo lường có thể bị quá đà và tạo ra một vấn đề mới.

04 — Đo lường bằng tham chiếu xác định

Một thước thẳng có thể tiết lộ một tình trạng rộng, nhưng điểm tiếp xúc và độ phân giải của nó giới hạn những gì nó chứng minh. Một cầu đo và đồng hồ đo cần một tham chiếu đã biết, phạm vi nhất quán và các điểm tiếp xúc sạch. Độ phân giải của thiết bị một mình không xác định độ chính xác đo lường.

Đo lường khi máy ở trạng thái an toàn theo quy trình bảo trì của nó. Xác định đĩa, vị trí bán kính, vị trí góc và tình trạng nhiệt. Ghi lại xem kết quả đọc được thực hiện trực tiếp trên mặt làm việc và cách xử lý các rãnh.

Các Hướng dẫn của NIST về kiểm soát quy trình đo lường có liên quan ở đây: bản thân hệ thống đo lường cần có hành vi ổn định, đã được kiểm tra nếu các xu hướng hỗ trợ quyết định.

Đối với hồ sơ độ phẳng đĩa mài, hãy giữ lại cả kết quả đọc và bố cục đo lường. Một con số được đánh dấu “độ phẳng” mà không có phạm vi hoặc vị trí không thể so sánh một cách đáng tin cậy với kết quả của ca làm việc tiếp theo.
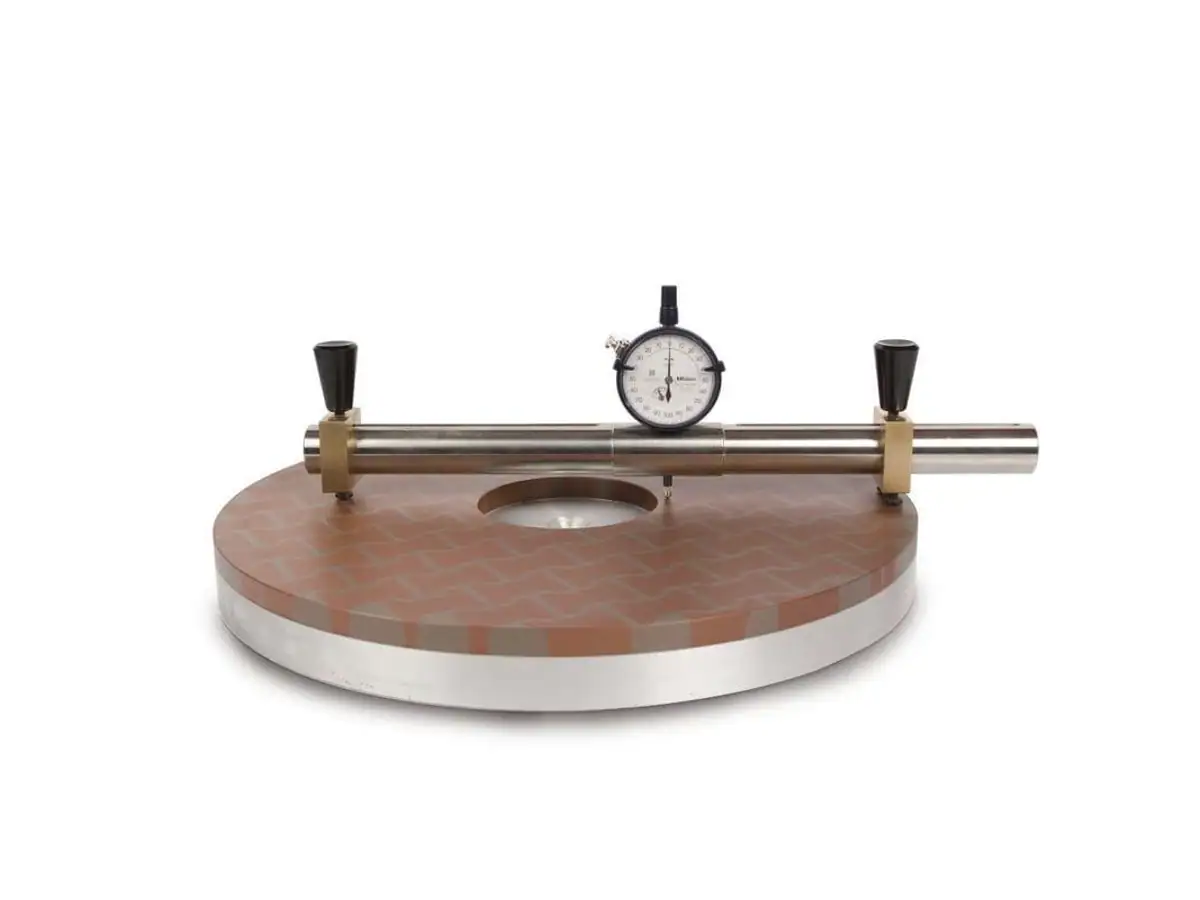
Cầu đo được bố trí trên một đĩa tròn
Khái niệm đo lường bằng cầu đo để kiểm tra vị trí đĩa khi đĩa đứng yên.

05 — Bao gồm việc nạp liệu, khay giữ và áp suất

Phân bố bộ phận ảnh hưởng đến điểm tiếp xúc và mài mòn. Khay giữ được nạp không đều, độ dày đầu vào khác nhau hoặc đường kính sản phẩm thay đổi có thể làm thay đổi quy trình ngay cả khi thời gian lập trình không đổi.

Kiểm tra tình trạng khay giữ và mối quan hệ của nó với phôi. Khay giữ bị hỏng hoặc không phù hợp với bộ phận có thể tạo ra vấn đề mà chỉ xử lý không thể giải quyết được. Giữ việc nạp liệu bộ phận và kiểm tra dụng cụ trong hồ sơ thiết lập lô.

Áp suất phải được diễn giải bằng cách sử dụng số lượng xác định của máy và diện tích nạp liệu. Một giá trị hiển thị dưới dạng tải không tự động là áp suất tiếp xúc. Tránh mô tả định mức tải bằng kilogam như thể đó là áp suất đồng nhất tác dụng lên mọi thành phần.

Các Trang sản phẩm mài và đánh bóng dòng DL cung cấp bối cảnh thiết bị. Sử dụng tài liệu đã xác nhận của mẫu đã chọn cho các cài đặt, thay vì kết hợp các thông số kỹ thuật từ các kích thước đĩa hoặc cấu hình khác nhau.

06 — Đặt một kích hoạt xử lý từ bằng chứng quy trình

Một khoảng thời gian cố định có thể tiện lợi, nhưng tốc độ hao mòn phụ thuộc vào vật liệu đang được xử lý. Sự thay đổi về vật liệu, tải trọng mẻ, chất mài mòn hoặc lượng vật liệu loại bỏ có thể yêu cầu một khoảng thời gian khác.

Thiết lập kế hoạch kiểm tra và bảo dưỡng ban đầu thông qua các thử nghiệm. Sau đó, so sánh các phép đo tấm, kết quả chi tiết và lượng công việc đã hoàn thành. Mục tiêu là can thiệp trước khi cửa sổ quy trình đủ điều kiện bị mất, chứ không phải tối đa hóa thời gian giữa mỗi hành động bảo trì.

Độ phẳng của đĩa mài phải có tiêu chí chấp nhận và phản hồi được ghi lại. Nêu rõ ai có thể phê duyệt việc sửa chữa, cần đo lường gì sau đó và khi nào cần kiểm tra lại một lô sản phẩm đại diện.

Tránh ẩn các lần sửa chữa lặp đi lặp lại bên trong một quy trình chưa thay đổi. Nếu đĩa mài yêu cầu can thiệp thường xuyên hơn, hãy điều tra lý do: sự phân bố mài mòn, tình trạng vật tư tiêu hao, tải trọng hoặc sự cố cơ học có thể đã thay đổi.

07 — Liên kết bản đồ đĩa mài với bản đồ lô sản phẩm

Xác định vị trí chi tiết hoặc nhóm bộ gá trong quá trình thử nghiệm. Đo độ dày tại các vị trí đã thỏa thuận trên các chi tiết đã được giải phóng, làm sạch. Khi có liên quan, đo hình dạng bề mặt tách biệt với sự thay đổi độ dày.

So sánh mẫu lô sản phẩm với hồ sơ đĩa mài, nhưng không giả định sự chuyển giao tương ứng một-một mà không có bằng chứng. Chuyển động, áp suất, độ cứng của chi tiết và hành vi của bộ gá có thể thay đổi cách điều kiện của dụng cụ xuất hiện trên thành phẩm.

Việc cải thiện độ phẳng của đĩa mài sẽ hữu ích khi nó dẫn đến các chi tiết được chấp nhận một cách lặp lại. Nếu bản đồ đĩa mài được cải thiện trong khi TTV không cải thiện, hãy tiếp tục điều tra về tải trọng, đo lường và phần còn lại của quy trình thay vì lặp lại cùng một lần sửa chữa vô thời hạn.

Lưu giữ dữ liệu lô sản phẩm bị lỗi. Nó giúp phân biệt xu hướng mài mòn dần dần với một sự kiện đột ngột như nhiễm bẩn hoặc hư hỏng bộ gá.
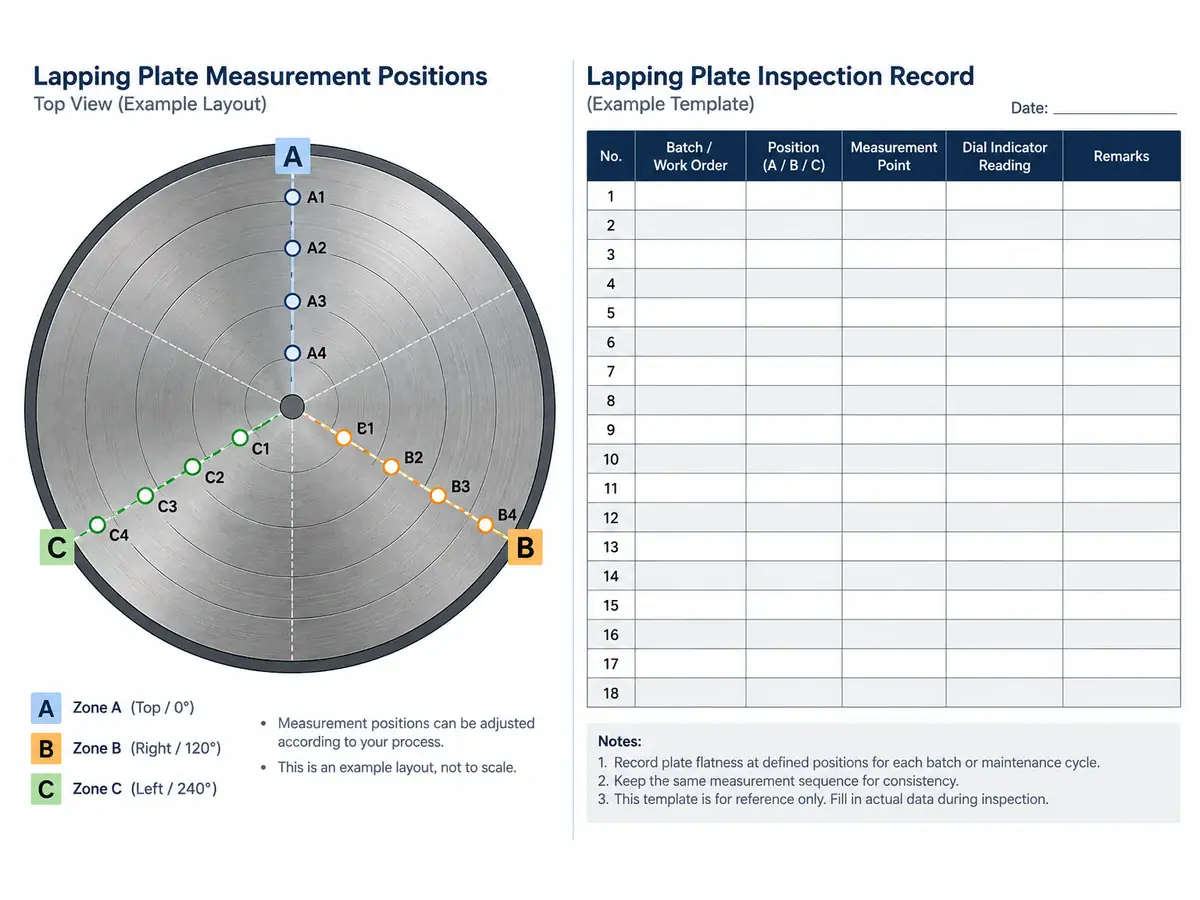
Vị trí đo đĩa mài và hồ sơ kiểm tra phôi
Bản đồ vị trí đĩa mài minh họa và hồ sơ kiểm tra phôi; không tuyên bố các phép đo sản xuất.

08 — Giải phóng bảo trì với hồ sơ đầy đủ

Sau khi sửa chữa, ghi lại tình trạng đĩa mài, dụng cụ đã sử dụng, cài đặt, thời gian sửa chữa đã trôi qua và kết quả xác minh. Bao gồm bất kỳ thay đổi nào đối với quy trình sản xuất. Đánh dấu lô sản phẩm đủ điều kiện đầu tiên sau bảo trì để hiệu suất sau này có thể được truy nguyên từ sự can thiệp đó.

Để đánh giá nhà cung cấp, hãy gửi mẫu máy, bản đồ tình trạng đĩa mài, chi tiết bộ gá, mẫu tải trọng và các phép đo chi tiết. Ảnh chụp giúp xác định vị trí hư hỏng nhìn thấy được, nhưng chúng không thay thế tham chiếu đo lường cần thiết cho việc sửa chữa.

Thảo luận yêu cầu quy trình mài sử dụng vật liệu thực tế và bản vẽ hoàn thiện. Độ phẳng của đĩa mài là một yếu tố đầu vào được kiểm soát cho quy trình sản xuất; việc duy trì nó hoạt động tốt nhất khi việc kiểm tra dụng cụ và chấp nhận chi tiết sử dụng cùng một lịch sử có thể truy nguyên.

Lên đầu trang