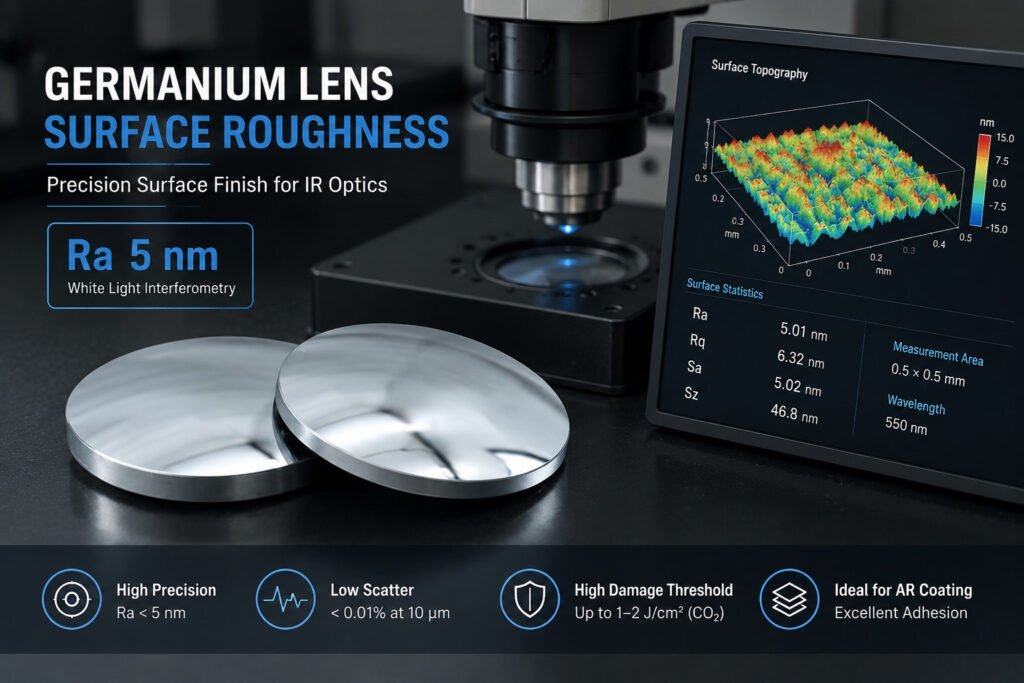
Ra 5 нм — это не экзотическое значение для германия. Это класс чистоты поверхности, который достигается при использовании отработанной полировальной химии — и который будет недостижим при плохом контроле процесса, независимо от продолжительности полировки. Причина шероховатость поверхности германиевых линз такого жесткого требования — рассеяние: в тепловом диапазоне 8–14 мкм текстура поверхности, которая была бы незаметна на оптике видимого света, становится измеримым механизмом потерь.
Данное руководство охватывает, что означает класс Ra 5 нм в физическом смысле, как шероховатость поверхности германиевых линз определяется на каждом этапе, начиная с резки проволочной пилой, как его следует измерять и указывать на чертеже, а также три типа отказов, которые мешают мастерским достичь его.
Почему шероховатость поверхности германиевых линз имеет значение в LWIR-диапазоне
Оптика видимого света допускает большую текстуру поверхности, чем ожидается, поскольку при длинах волн 0,4–0,7 мкм большинство полировальных рисок уже меньше длины волны. При длинах волн 8–14 мкм, где германий является основным материалом для линз, соотношение между длиной волны и текстурой меняется — и не в том направлении, которое подсказывает интуиция. Большая длина волны не делает шероховатость несущественной; она изменяет пространственные частоты, которые вызывают рассеяние, и то, как распределяются потери.
Полное интегральное рассеяние от гладкой поверхности следует соотношению Рэлея-Райса, TIS ≈ (4πσ/λ)², где σ — среднеквадратичная шероховатость. Именно это различие чаще всего приводит к ошибкам в спецификациях: σ — это Rq, а не Ra. Для поверхности с гауссовым распределением высот Ra примерно равен 0,8 × Rq, поэтому спецификация, написанная в терминах Ra, должна быть преобразована перед включением в бюджет рассеяния. Подставив значения при λ = 10 мкм, становится ясна форма проблемы: σ = 5 нм дает TIS менее 0,01% на поверхность, тогда как σ = 50 нм дает примерно 0,4%. В абсолютных величинах это немного, но решающе важно в системе, где ограничением является запас по соотношению сигнал/шум.
Два других эффекта сопровождают тот же параметр:
Порог повреждения лазером. В системах с CO₂-лазерами, использующих германиевую пассивную оптику, пики поверхности концентрируют интенсивность поля, и каждый пик является потенциальным местом зарождения. Механизм хорошо изучен, даже если количественные показатели зависят от конкретного применения: более шероховатые поверхности выходят из строя при более низкой флюенсности, чем хорошо отполированные поверхности из того же материала и с тем же покрытием. Если порог повреждения является частью вашей спецификации, он должен быть определен на ваших собственных деталях и с вашим собственным покрытием — одна лишь величина шероховатости не предсказывает его.
Соответствие покрытия AR. Германская оптика для тепловизионной съемки почти всегда имеет просветляющее покрытие для диапазона 8–12 мкм, обычно многослойную структуру с ZnS/Ge или DLC в качестве внешнего слоя. Покрытие повторяет форму подложки, поэтому текстура подложки преобразуется в вариации толщины покрытия и вариации оптического пути по всей апертуре. Нанесение покрытия на шероховатую подложку не сглаживает ее — оно копирует ее.
Что на самом деле означает Ra 5 нм?
Ra — это среднее арифметическое абсолютных отклонений профиля от средней линии на определенной длине выборки. При Ra 5 нм среднее отклонение составляет пять нанометров — примерно 1/2000 диаметра человеческого волоса и примерно 1/80 длины волны синего света.
Однако само по себе это число почти бессмысленно, и именно это стоит усвоить. Ra — это среднее значение, поэтому оно скрывает именно те дефекты, которые выводят из строя ИК-оптику: одиночную глубокую царапину, участок апельсиновой корки, ямчатую зону с обнаженным подповерхностным повреждением. Две германиевые поверхности могут иметь одинаковое значение Ra и вести себя совершенно по-разному в тепловизоре. Вот почему полная топографическая карта важнее, чем одночисловое значение, и почему условия измерения должны сопровождать спецификацию.
Достижение класса Ra 5 нм, следовательно, не является проблемой полировки. Это проблема всего производственного маршрута — полировальный этап может удалить только определенное количество материала, прежде чем начнет создавать собственные дефекты, а то, что ему предстоит удалить, было определено на предыдущих этапах — на пиле и шлифовальном станке.
От резки пилой до полированной поверхности
Производство германиевых линз следует фиксированной последовательности — резка заготовки, шлифовка, полировка — и каждый этап определяет входные условия для следующего. Окончательная чистота поверхности достижима только тогда, когда каждый предыдущий этап обеспечил то, что требуется следующему.
Этап 1: резка проволочной пилой
Поверхность после резки является самой шероховатой, которую когда-либо будет иметь деталь, и она устанавливает предел для шероховатость поверхности германиевых линз всего, над чем придется работать далее. Ее текстура определяется размером зерна проволоки, линейной скоростью проволоки, скоростью подачи и подачей охлаждающей жидкости. На наших машинах с бесконечной петлей проволока движется со скоростью до 52–61 м/с в зависимости от модели, с рабочим натяжением, соответствующим диаметру проволоки — 80 Н для петли Ø0,35 мм, 170 Н для Ø0,8–1,0 мм — и автоматически поддерживаемым во время резки. Агрессивная подача и изношенная проволока увеличивают шероховатость поверхности после резки, что увеличивает нагрузку на шлифование и продлевает общее время процесса.
Резка также оставляет слой подповерхностных повреждений — нарушенный кристалл под видимой чистой поверхностью. Этот слой должен быть полностью удален во время шлифовки. Если это не так, полировка истончает поверхность до обнажения фронта повреждения, и это проявляется как аномальное рассеяние и снижение пропускания в готовой линзе. Глубина его залегания зависит от слитка, состояния проволоки и подачи, поэтому определяется путем разрушающего контроля фактического материала, а не по таблице.
Этап 2: шлифовка
Шлифовка — это то место, где шероховатость поверхности германиевых линз фактически достигается или теряется. Она выполняет две задачи одновременно: удаляет слой повреждений после резки и формирует оптическую геометрию — радиус кривизны линзы, плоскостность окна. Для германия обычный маршрут — это последовательность алмазных шлифовальных кругов с уменьшающимся размером зерна:
| Этап | Типичное алмазное зерно | Назначение этого этапа |
|---|---|---|
| Грубая шлифовка | 40–60 мкм | Удаление основной массы материала — удаляет текстуру после резки и повреждения под ней |
| Средняя шлифовка | 15–25 мкм | Формирует геометрию; удаляет повреждения от грубой шлифовки |
| Тонкая шлифовка | 6–9 мкм | Доводит поверхность до состояния, пригодного для притирки |
| Полировочный круг | 1–3 мкм | Оставляет полировщику поверхность, которую можно обработать без чрезмерного съема материала |
Последняя строка таблицы является руководящим правилом всей последовательности, и именно здесь возникают большинство проблем с выходом годной продукции. Переход от тонкого шлифования к притирке является естественной точкой проверки: локальные возвышения или неравномерный рисунок после тонкого шлифования означают, что повреждения от резки все еще присутствуют, и необходимо удалить больше материала перед началом полировки.
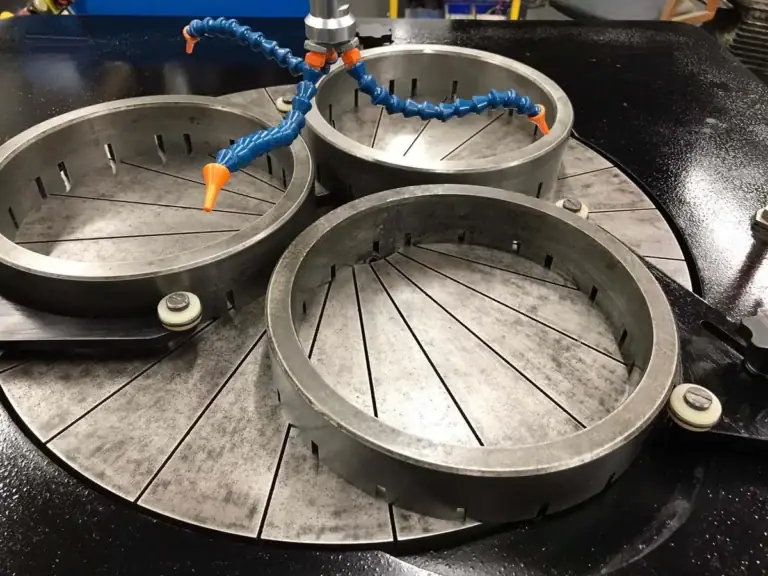
Наш сайт шлифовальный станок для инфракрасной оптики работает с германием со скоростями удаления материала, установленными для конкретного сочетания твердости и хрупкости германия, а не применяя параметры стекла к более хрупкому материалу. оборудование для шлифования германиевых линз обзор охватывает варианты станков для этого этапа.
Этап 3: Полировка
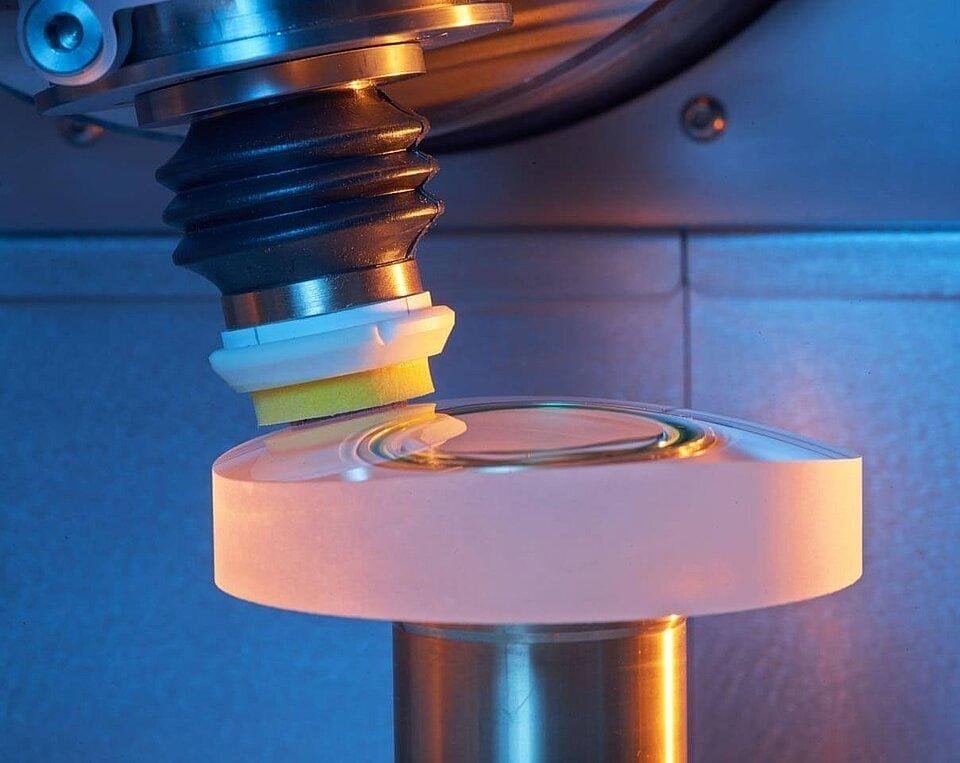
Германий полируется эффективно по сравнению с сапфиром или карбидом кремния, поэтому полировка редко является узким местом в достижении заданного шероховатость поверхности германиевых линз. Трудность заключается не в удалении материала, а в его равномерном удалении по всей апертуре без внесения новых дефектов.
Химия полировки является стандартной: суспензия коллоидного кремнезема или тонкий оксид церия на полиуретановом или смоляном притире. Окончательное измерение должно проводиться в нескольких точках по всей апертуре — в центре, на середине радиуса и у края, — поскольку температурный коэффициент показателя преломления германия позволяет локальной температуре изменять скорость удаления, что может привести к градиенту от центра к краю на больших апертурах, который никогда не покажет однократное измерение в центре. Наша станок для полировки германиевой оптики страница охватывает оборудование.
Три вида отказов, которые мешают достичь Ra 5 нм
Каждый из этих трех видов приводит к появлению поверхности, которая не проходит шероховатость поверхности германиевых линз по разным причинам, и каждый имеет свое решение.
Апельсиновая корка. Мелкие, близко расположенные бугорки, которые развиваются, когда скорость удаления при полировке превышает скорость релаксации поверхности. Видны при косом освещении и обнаруживаются интерферометрически. Они появляются, когда давление полировки слишком велико для используемого компаунда или когда притир нагревается во время длительной полировки. Как только они развиваются, полировка не сгладит их — деталь возвращается на тонкое шлифование.
Загрязнение смолой. Смоляные притиры впитывают абразив, перенесенный с предыдущих этапов шлифования, когда протокол очистки между этапами является нестрогим. Внедренные частицы вызывают случайные глубокие царапины, и одна такая царапина дисквалифицирует поверхность независимо от показаний Ra.
Остаточные подповерхностные повреждения. Если полировка начинается при наличии повреждений, она удаляет поверхностный слой и в конечном итоге обнажает фронт повреждения — микропиттинг и аномальную топографию при интерферометрическом контроле. Решение всегда заключается в возврате к шлифованию, что в этот момент дорого. Это самая распространенная причина, по которой цех, который “правильно полирует”, все еще не может добиться требуемой чистоты обработки.
Как измерять и указывать Ra 5 нм?
На уровне Ra 5 нм, шероховатость поверхности германиевых линз может быть правильно измерено двумя методами. Третий, часто используемый, совершенно не подходит.
Белопольная интерферометрия. Бесконтактная, быстрая, и она возвращает полную топографическую карту, а не одно число — которое выявляет апельсиновую корку, ямки и царапины, которые усредняет значение Ra. Обычный выбор для мониторинга производства.
Атомно-силовая микроскопия. Вертикальное разрешение субнанометра в небольшом поле. Слишком медленно для производства, но окончательное для эталонных измерений и для разрешения неоднозначных результатов интерферометрии на критических деталях.
Контактная профилометрия здесь не подходит. Наконечник стилуса на порядки больше измеряемых признаков, и его волочение по мягкому германию может создать царапины, которые вы проверяли.
Точка спецификации важнее выбора прибора. Согласно ISO 10110-8, текстура поверхности на оптическом чертеже должна содержать полосу пропускания измерения — нижний и верхний пределы пространственных частот — наряду со значением. Германский оптический элемент, указанный как “Ra ≤ 5 нм” без полосы пропускания, недоопределен: одна и та же поверхность может пройти на одном поле выборки и не пройти на другом, и ни одна из сторон не ошибается. Указание полосы пропускания на чертеже — самый дешевый способ избежать спора о приемке.
Почему мы не публикуем абсолютные значения шероховатости
Маркетинг оборудования полон таблиц шероховатости по этапам, приведенных с двумя значащими цифрами, обычно без указания полосы пропускания измерения, размера выборки или марки материала. Мы перестали их повторять.
Причина проста: как отрезано и как отшлифовано шероховатость поверхности германиевых линз зависит от конкретного слитка, состояния проволоки, подачи и приспособления. Показатель, измеренный на германии другого производителя, при неуказанной полосе пропускания, ничего вам не скажет о вашем — и цитирование его на совещании по приемке — вот как начинаются споры. Физика выше является общей, и вы можете проверить ее сами. Числа процесса не являются общими, и притворство иное было бы легким, а не полезным.
Что мы делаем вместо этого: отправьте нам свой материал, и мы его отрежем. Испытание бесплатно для резки и шлифовки, детали возвращаются с технологическим листом, который мы использовали, и измерения проводятся на вашем германии при указанной нами полосе пропускания. Это единственное число, которое стоит указать в контракте.
Практические следующие шаги
Если шероховатость поверхности германиевых линз не достигает цели на деталях, которые выглядели правильно после шлифовки, проверьте в следующем порядке: подтвердите, что слой повреждения удален, проведя разрушающий тест на одном образце, затем поищите апельсиновую корку при косом свете, затем проверьте очистку между этапами. Остаточные повреждения — самая частая причина, и ее проверяют последней.
Если вы указываете линию, сначала исправьте язык чертежа — значение Ra плюс полоса пропускания плюс позиции выборки — потому что это определяет, что должно делать оборудование. Затем определите припуск на резку и лестницу шлифовки вместе; наш обзор процесс изготовления германиевого бланка в линзу показывает, как этапы взаимосвязаны, а центре оборудования для производства инфракрасной оптики обзор охватывает машины для каждого этапа. Данные о материале самого германия, включая физические свойства, лежащие в основе его полировочного поведения, опубликованы в технической документации Crystran на германий.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Трудно ли достичь Ra 5 нм на германии?
Не с установленной химией полировки, при условии, что поверхность поступает к полировщику без подповерхностных повреждений. Цеха, которые испытывают трудности с шероховатость поверхности германиевых линз на этом уровне, почти всегда имеют проблему на предыдущем этапе, а не проблему полировки.
Почему полоса пропускания измерения так важна?
Потому что Ra вычисляется по любой полосе пространственных частот, которую видит прибор. Измените размер поля или отсечки фильтра, и одна и та же физическая поверхность даст разное число. ISO 10110-8 существует именно для того, чтобы полоса пропускания была указана, а не предполагалась.
Может ли полировка исправить шероховатую или поврежденную шлифованную поверхность?
Нет. Скорости удаления при полировке слишком малы, чтобы устранить слой повреждения от шлифовки, а более сильное нажатие полировщика создает апельсиновую корку — которая затем все равно требует возврата к тонкой шлифовке. Повреждения удаляются шлифовкой; полировка завершает то, что осталось после шлифовки.
Следует ли указывать Ra или RMS?
Указывайте то, что использует ваш бюджет рассеяния, и говорите, что это такое. Расчеты рассеяния используют RMS (Rq); многие чертежи по привычке указывают Ra. Для гауссовой поверхности Ra примерно равен 0,8 × Rq, но на поверхности с царапинами или ямками это соотношение не соблюдается — еще одна причина требовать топографическую карту вместо одного значения.
Как на шероховатость поверхности германиевых линз влияет AR-покрытие?
Покрытие соответствует подложке, а не сглаживает ее, поэтому текстура подложки проходит как вариация толщины покрытия по апертуре. Покрытие не может спасти подложку, которая не достигла требуемой чистоты обработки.