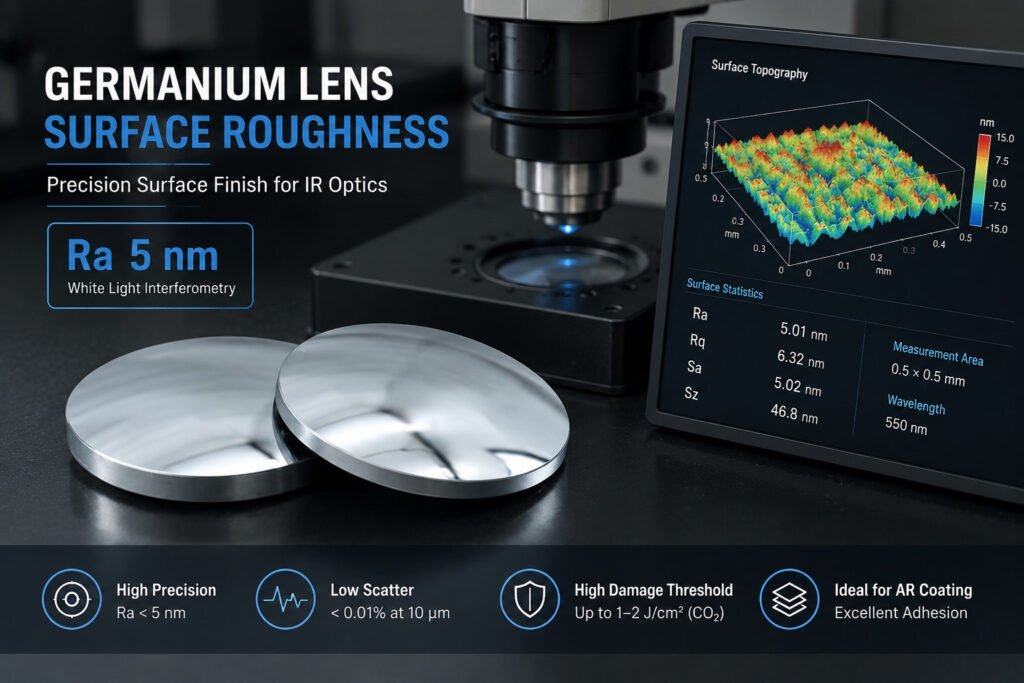
Ra 5 nm ist keine exotische Zahl für Germanium. Es ist eine Oberflächengüte, die etablierte Polierchemie routinemäßig erreicht – und die ein schlecht kontrollierter Prozess nicht erreichen wird, egal wie lange Sie polieren. Der Grund Oberflächenrauheit von Germaniumlinsen wird so eng spezifiziert, ist Streuung: im 8–14 μm Wärmebildbereich wird Oberflächentextur, die bei einem optischen Element für sichtbares Licht unsichtbar wäre, zu einem messbaren Verlustmechanismus.
Dieser Leitfaden behandelt, was die Ra 5 nm Klasse physikalisch bedeutet, wie Oberflächenrauheit von Germaniumlinsen wird von jeder Stufe ab dem Drahtsägeschnitt angetrieben, wie sie gemessen und in eine Zeichnung eingetragen werden sollte, und die drei Fehlerarten, die Werkstätten daran hindern, sie zu erreichen.
Warum die Oberflächenrauheit von Germaniumlinsen im LWIR-Bereich wichtig ist
Optische Elemente für sichtbares Licht tolerieren mehr Oberflächentextur als man erwartet, da bei 0,4–0,7 μm die meisten Polierspuren bereits unterhalb der Wellenlänge liegen. Bei 8–14 μm, wo Germanium das Standardlinsenmaterial ist, ändert sich die Beziehung zwischen Wellenlänge und Textur – und nicht in die Richtung, die die Intuition vermuten lässt. Längere Wellenlängen machen die Rauheit nicht irrelevant; sie ändern, welche räumlichen Frequenzen streuen und wie der Verlust verteilt wird.
Die gesamte integrierte Streuung von einer glatten Oberfläche folgt der Rayleigh-Rice-Beziehung, TIS ≈ (4πσ/λ)², wobei σ die RMS Rauheit ist. Dieser Unterschied ist der Punkt, an dem die meisten Spezifikationen falsch laufen: σ ist Rq, nicht Ra. Für eine Oberfläche mit Gaußscher Höhenverteilung ist Ra ungefähr 0,8 × Rq, sodass eine in Ra geschriebene Spezifikation umgerechnet werden muss, bevor sie in das Streubudget eingeht. Setzt man die Zahlen bei λ = 10 μm ein, wird die Form des Problems deutlich – σ = 5 nm ergibt eine TIS unter 0,01% pro Oberfläche, während σ = 50 nm etwa 0,4% ergibt. Absolut gesehen gering, aber entscheidend in einem System, in dem die Signal-Rausch-Verhältnis-Marge die Einschränkung darstellt.
Zwei weitere Effekte treten mit demselben Parameter auf:
Laserschadensschwelle. In CO₂-Lasersystemen mit Germanium-Passivoptiken konzentrieren Oberflächenspitzen die Feldintensität, und jede Spitze ist eine potenzielle Initiationsstelle. Der Mechanismus ist gut etabliert, auch wenn die Zahlen anwendungsspezifisch sind: rauere Oberflächen versagen bei geringerer Fluenz als gut polierte Oberflächen aus demselben Material und mit derselben Beschichtung. Wenn die Schadensschwelle Teil Ihrer Spezifikation ist, muss sie an Ihren eigenen Teilen und Ihrer eigenen Beschichtung qualifiziert werden – eine reine Rauheitsangabe sagt sie nicht voraus.
Konformität der AR-Beschichtung. Germaniumoptiken für die Wärmebildtechnik sind fast immer für den 8–12 μm Bereich AR-beschichtet, typischerweise ein Mehrschichtstapel mit ZnS/Ge oder DLC außen. Die Beschichtung passt sich dem Substrat an, sodass die Substrattextur zu Schwankungen der Schichtdicke und des optischen Weges über die freie Apertur führt. Das Beschichten eines rauen Substrats glättet es nicht – es kopiert es.
Was bedeutet Ra 5 nm tatsächlich?
Ra ist der arithmetische Mittelwert der absoluten Profilabweichungen von der Mittellinie über eine definierte Abtastlänge. Bei Ra 5 nm beträgt die durchschnittliche Abweichung fünf Nanometer – etwa 1/2000 des Durchmessers eines menschlichen Haares und etwa 1/80 der Wellenlänge von blauem Licht.
Die Zahl allein ist jedoch fast bedeutungslos, und das ist der Teil, der es wert ist, verinnerlicht zu werden. Ra ist ein Durchschnitt, daher verbirgt er genau die Defekte, die eine IR-Optik zerstören: ein einzelner tiefer Kratzer, eine Stelle mit Orangenhaut, eine fleckige Zone mit freiliegenden subkristallinen Schäden. Zwei Germaniumoberflächen können denselben Ra-Wert ergeben und sich in einem Wärmebildgerät völlig unterschiedlich verhalten. Deshalb ist eine vollständige topografische Karte wichtiger als eine Einzelwertanzeige, und deshalb müssen die Messbedingungen mit der Spezifikation übereinstimmen.
Das Erreichen der Ra 5 nm Klasse ist daher kein Polierproblem. Es ist ein Problem des gesamten Prozesses – der Polierschritt kann nur so viel Material entfernen, bevor er beginnt, eigene Defekte zu erzeugen, und was er entfernen muss, wurde stromaufwärts beim Sägen und Schleifen bestimmt.
Vom Sägeschnitt zur polierten Oberfläche
Die Herstellung von Germaniumlinsen folgt einer festen Sequenz – Trennen des Rohlings, Schleifen, Polieren – und jede Stufe legt die Eingangsbedingung für die nächste fest. Die endgültige Oberflächengüte ist nur erreichbar, wenn jede frühere Stufe das geliefert hat, was die nächste benötigt.
Stufe 1: Drahtsägen
Die geschnittene Oberfläche ist die raueste, die das Teil jemals haben wird, und sie setzt die Obergrenze für Oberflächenrauheit von Germaniumlinsen alles, worauf nachgelagert hingearbeitet werden muss. Ihre Textur wird durch die Drahtkorngröße, die Drahtgeschwindigkeit, die Vorschubgeschwindigkeit und die Kühlmittelzufuhr bestimmt. Auf unseren Endlosschleifmaschinen läuft der Draht je nach Modell mit bis zu 52–61 m/s, wobei die Arbeitsspannung an den Drahtdurchmesser angepasst ist – 80 N bei einer Ø0,35 mm Schlaufe, 170 N bei Ø0,8–1,0 mm – und während des Schnitts automatisch gehalten wird. Aggressiver Vorschub und abgenutzter Draht machen die geschnittene Textur rauer, was die Schleifbelastung erhöht und die gesamte Prozesszeit verlängert.
Der Schnitt hinterlässt auch eine Schicht von subkristallinen Schäden – gestörte Kristalle unter einer scheinbar sauberen Oberfläche. Diese Schicht muss beim Schleifen vollständig entfernt werden. Wenn nicht, dünnt das Polieren die Oberfläche aus, bis die Schadensfront freigelegt wird, und sie zeigt sich als anomale Streuung und reduzierte Transmission in einer fertigen Linse. Wie tief sie reicht, hängt vom Barren, dem Drahtzustand und dem Vorschub ab, sodass sie durch zerstörende Prüfung am tatsächlichen Material bestimmt wird und nicht von einer Tabelle abgelesen wird.
Stufe 2: Schleifen
Beim Schleifen wird Oberflächenrauheit von Germaniumlinsen tatsächlich gewonnen oder verloren. Es erfüllt zwei Aufgaben gleichzeitig: Es entfernt die Schadensschicht vom Schneiden und erzeugt die optische Geometrie – Krümmungsradius bei einer Linse, Ebenheit bei einem Fenster. Für Germanium ist der übliche Weg eine Abfolge von gebundenen Diamant-Pellet-Werkzeugen, die in der Körnung absteigen:
| Stufe | Typische Diamantkörnung | Zweck dieser Stufe |
|---|---|---|
| Grobschliff | 40–60 µm | Massenabtrag – entfernt die Sägeschnitttextur und die darunter liegenden Schäden |
| Mittelschliff | 15–25 µm | Erzeugt die Geometrie; entfernt Grobschleifschäden |
| Feinschliff | 6–9 µm | Bringt die Oberfläche in den Bereich für das Läppen |
| Vorpolierlap | 1–3 µm | Hinterlässt dem Polierer eine Oberfläche, die er ohne übermäßigen Abtrag fertigstellen kann |
Diese letzte Zeile in der Tabelle ist die maßgebende Regel für die gesamte Sequenz und der Ursprung der meisten Ertragsprobleme. Der Übergang vom Feinschleifen zum Läppen ist der natürliche Verifizierungspunkt: lokalisierte Hochpunkte oder ein nicht einheitliches Muster nach dem Feinschleifen bedeuten, dass noch Beschädigungen vom Schneiden vorhanden sind und mehr Material abgetragen werden muss, bevor mit dem Polieren begonnen wird.
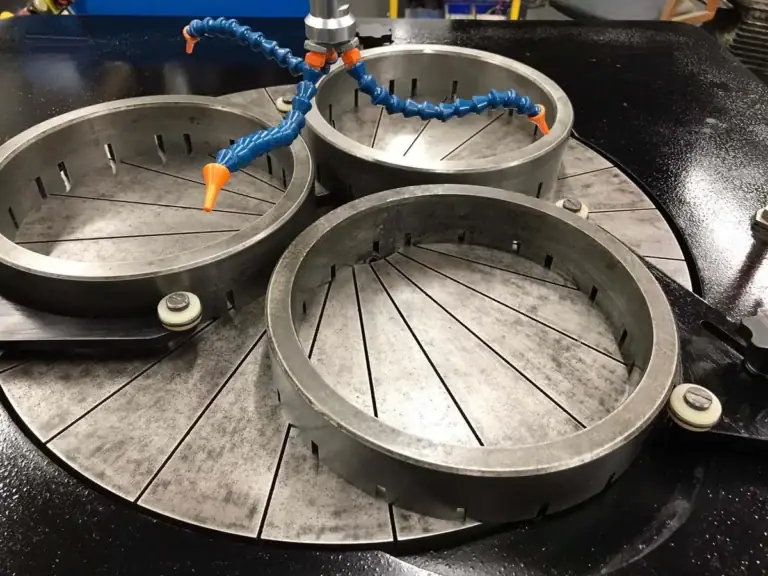
Unser Infrarotoptik-Schleifmaschine bearbeitet Germanium mit Abtragsraten, die auf die spezifische Kombination von Härte und Sprödigkeit von Germanium eingestellt sind, anstatt Glasparameter auf ein empfindlicheres Material anzuwenden. Die Germaniumlinsen-Schleifausrüstung Übersicht behandelt die Maschinenoptionen für diese Stufe.
Stufe 3: Polieren
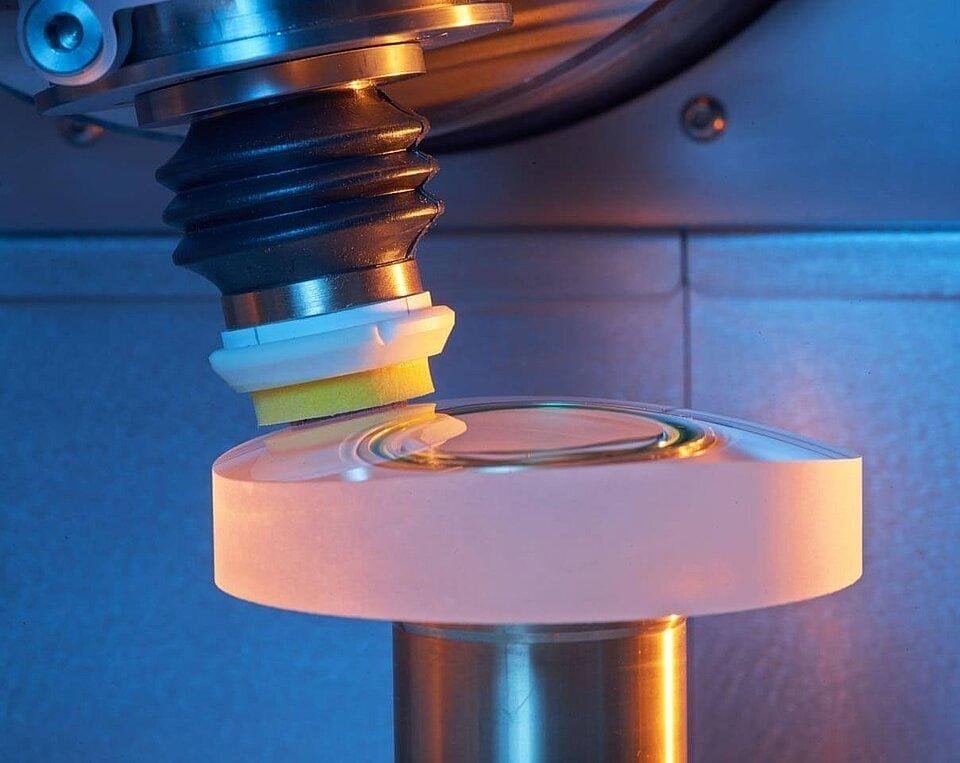
Germanium lässt sich im Vergleich zu Saphir oder Siliziumkarbid effizient polieren, daher ist das Polieren selten der Engpass bei der Erreichung eines bestimmten Oberflächenrauheit von Germaniumlinsen. Die Schwierigkeit besteht nicht darin, Material abzutragen – sondern es gleichmäßig über die gesamte Apertur abzutragen, ohne neue Defekte einzuführen.
Die Polierchemie ist konventionell: kolloidale Silika-Slurry oder feines Ceroxid auf einem Polyurethan- oder Pech-Lapp. Die Endmessung sollte an mehreren Stellen über die Apertur erfolgen – Mitte, mittlerer Radius und Randbereich –, da die dn/dT von Germanium die lokale Temperatur die Abtragsrate variieren lässt, was bei größeren Aperturen zu einem Gradienten von Mitte zu Rand führen kann, den eine einzelne Messung in der Mitte niemals zeigt. Unsere Germaniumoptik-Poliermaschine Seite behandelt die Maschinenseite.
Drei Fehlermodi, die Sie daran hindern, Ra 5 nm zu erreichen
Jeder dieser drei Modi erzeugt eine Oberfläche, die aus einem anderen Grund fehlschlägt und eine andere Lösung erfordert. Oberflächenrauheit von Germaniumlinsen für einen anderen Grund, und jeder hat eine andere Lösung.
Orangenhaut. Flache, eng beieinander liegende Beulen, die sich entwickeln, wenn die Polierabtragsrate die Oberflächenentspannungsrate übersteigt. Sichtbar unter schrägem Lichteinfall und interferometrisch nachweisbar. Sie tritt auf, wenn der Polierdruck für die verwendete Paste zu hoch ist oder wenn der Lapp während des längeren Polierens heiß läuft. Sobald sie sich entwickelt hat, glättet das Polieren sie nicht mehr – das Teil geht zurück zum Feinschleifen.
Pechkontamination. Pech-Lapp binden Schleifmittel ein, die von früheren Schleifstufen übernommen wurden, wenn das Reinigungsprotokoll zwischen den Stufen locker ist. Eingebettete Partikel erzeugen zufällige tiefe Kratzer, und ein einziger davon disqualifiziert die Oberfläche, unabhängig davon, was die Ra-Anzeige anzeigt.
Verbleibende subsurfaciale Schäden. Wenn das Polieren mit noch vorhandenen Beschädigungen beginnt, entfernt es die Oberflächenschicht und legt schließlich die Schadensfront frei – Mikropitting und anomale Topographie unter interferometrischer Inspektion. Die Behebung besteht immer darin, zum Schleifen zurückzukehren, was zu diesem Zeitpunkt teuer ist. Dies ist der häufigste Grund, warum ein Betrieb, der “richtig poliert”, die Oberflächengüte immer noch nicht erreicht.
Wie sollte Ra 5 nm gemessen und spezifiziert werden?
Auf Ra 5 nm Niveau, Oberflächenrauheit von Germaniumlinsen kann ordnungsgemäß mit zwei Techniken gemessen werden. Eine dritte, gebräuchliche Methode ist überhaupt nicht geeignet.
Weißlichtinterferometrie. Berührungslos, schnell und liefert eine vollständige topografische Karte anstelle einer einzelnen Zahl – was die Orangenhaut, Pits und Kratzer aufdeckt, die ein Ra-Wert mittelt. Die übliche Wahl für die Produktionsüberwachung.
Rasterkraftmikroskopie. Sub-Nanometer vertikale Auflösung über ein kleines Feld. Zu langsam für die Produktion, aber entscheidend für Referenzmessungen und zur Klärung mehrdeutiger Interferometrieergebnisse an kritischen Teilen.
Kontaktprofilometrie ist hier nicht geeignet. Eine Tastspitze ist um Größenordnungen größer als die zu messenden Merkmale, und das Ziehen über weiches Germanium kann die Kratzer erzeugen, die Sie inspizieren.
Der Spezifikationspunkt ist wichtiger als die Wahl des Instruments. Unter ISO 10110-8, sollte die Oberflächentextur auf einer optischen Zeichnung die Messbandbreite – die unteren und oberen Grenzwerte der räumlichen Frequenz – neben dem Wert angeben. Ein Germanium-Optikteil, das als “Ra ≤ 5 nm” ohne Bandbreite spezifiziert ist, ist unter-spezifiziert: dieselbe Oberfläche kann in einem Messfeld bestehen und in einem anderen fehlschlagen, und keine Partei ist falsch. Das Schreiben der Bandbreite in die Zeichnung ist der billigste Weg, um Streitigkeiten bei der Abnahme zu vermeiden.
Warum wir keine absoluten Rauheitswerte veröffentlichen
Die Ausrüstungsvermarktung ist voller stufenweiser Rauheitstabellen, die auf zwei signifikante Stellen angegeben sind, normalerweise ohne angegebene Messbandbreite, Stichprobengröße oder Materialgüte. Wir haben aufgehört, sie zu wiederholen.
Der Grund ist einfach: als-geschnitten und als-geschliffen Oberflächenrauheit von Germaniumlinsen hängt vom spezifischen Block, dem Drahtzustand, dem Vorschub und der Vorrichtung ab. Ein Wert, der auf Germanium eines anderen gemessen wurde, unter einer nicht offengelegten Bandbreite, sagt Ihnen nichts Brauchbares über Ihr Material – und die Angabe dieses Wertes in einem Abnahmegespräch ist der Beginn von Streitigkeiten. Die obige Physik ist allgemein und Sie können sie selbst überprüfen. Die Prozesszahlen sind nicht allgemein, und so zu tun, als ob, wäre das Einfache statt des Nützlichen.
Was wir stattdessen tun: Schicken Sie uns Ihr Material und wir schneiden es. Der Versuch ist kostenlos für den Schneid- und Schleifbereich, die Teile kommen mit dem von uns verwendeten Prozessblatt zurück, und die Messungen werden an Ihrem Germanium unter einer von uns angegebenen Bandbreite durchgeführt. Das ist die einzige Zahl, die es wert ist, in einen Vertrag aufgenommen zu werden.
Praktische nächste Schritte
Wenn Oberflächenrauheit von Germaniumlinsen bei Teilen, die nach dem Schleifen korrekt aussahen, das Ziel verfehlt wird, prüfen Sie in dieser Reihenfolge: Bestätigen Sie, dass die Schadensschicht durch zerstörende Prüfung an einer Probe entfernt ist, suchen Sie dann nach Orangenhaut unter schrägem Licht, prüfen Sie dann die Zwischenreinigung. Restschäden sind die häufigste Ursache und die, die zuletzt geprüft wird.
Wenn Sie eine Linie spezifizieren, korrigieren Sie zuerst die Zeichnungssprache – Ra-Wert plus Bandbreite plus Probenpositionen –, da diese bestimmt, was die Ausrüstung tun muss. Entscheiden Sie dann gemeinsam den Schnittspielraum und die Schleifparameter; unser Leitfaden für die Germanium-Rohling-zu-Linse-Prozess zeigt, wie die Stufen ineinandergreifen, und der Ausrüstung für die Herstellung von Infrarotoptiken Überblick behandelt die Maschinen für jede Stufe. Materialdaten für Germanium selbst, einschließlich der physikalischen Eigenschaften hinter seinem Polierverhalten, sind in Crystran's Germanium-Datenblatt.
FAQ
Ist Ra 5 nm auf Germanium schwer zu erreichen?
Nicht mit etablierter Polierchemie, vorausgesetzt, die Oberfläche kommt polierfrei von Unterbodenschäden beim Polierer an. Betriebe, die auf diesem Niveau mit Oberflächenrauheit von Germaniumlinsen kämpfen, haben fast immer ein vorgelagertes Problem, kein Polierproblem.
Warum ist die Messbandbreite so wichtig?
Da Ra über das räumliche Frequenzband berechnet wird, das das Instrument sieht. Ändern Sie die Feldgröße oder die Filtergrenzen, und dieselbe physikalische Oberfläche liefert eine andere Zahl. ISO 10110-8 existiert genau deshalb, damit das Band angegeben und nicht angenommen wird.
Kann Polieren eine raue oder beschädigte geschliffene Oberfläche reparieren?
Nein. Die Polierabtragsraten sind zu gering, um eine geschliffene Schadensschicht zu beseitigen, und härteres Polieren erzeugt Orangenhaut – was dann ohnehin wieder zum Feinschleifen führt. Schäden werden durch Schleifen entfernt; Polieren vollendet, was das Schleifen hinterlässt.
Sollte ich Ra oder RMS angeben?
Geben Sie an, was Ihr Streubudget verwendet, und sagen Sie, welches es ist. Streuberechnungen verwenden RMS (Rq); viele Zeichnungen geben aus Gewohnheit Ra an. Für eine Gaußsche Oberfläche ist Ra ungefähr 0,8 × Rq, aber auf einer Oberfläche mit Kratzern oder Pits gilt dieses Verhältnis nicht – ein weiterer Grund, eine topografische Karte anstelle eines einzelnen Wertes zu verlangen.
Wie wird die Oberflächenrauheit von Germaniumlinsen durch AR-Beschichtung beeinflusst?
Die Beschichtung passt sich dem Substrat an, anstatt es zu glätten, sodass die Substrattextur als Variation der Schichtdicke über die Apertur hinweg durchscheint. Die Beschichtung kann kein Substrat retten, das seine Oberflächengüte verfehlt hat.