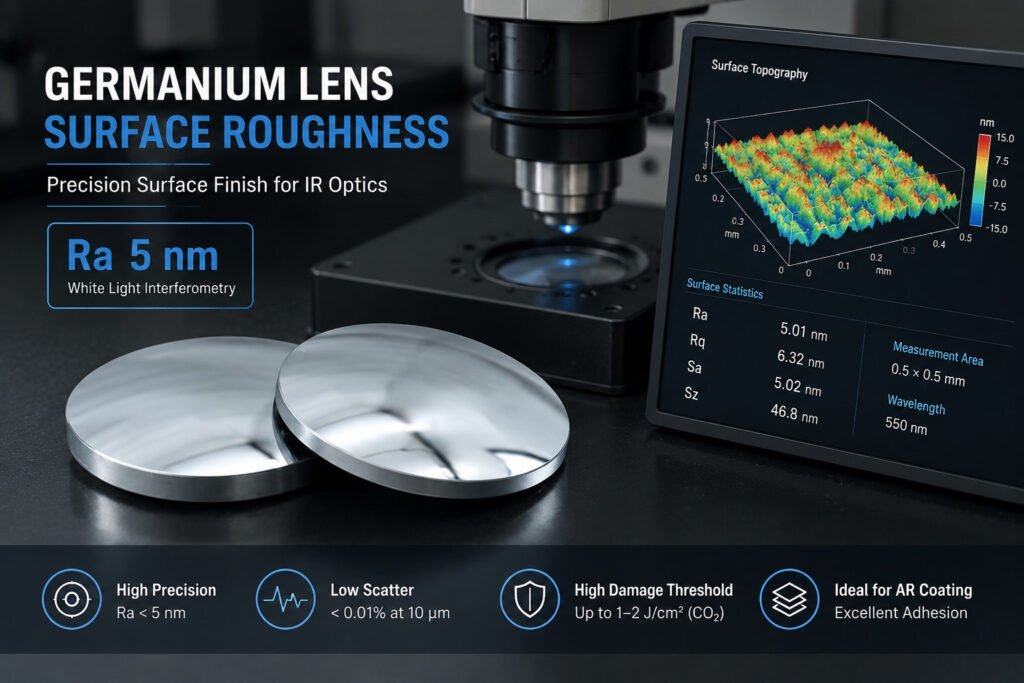
Ra 5 nm n'est pas un chiffre exotique pour le germanium. C'est une classe de finition que la chimie de polissage établie atteint couramment — et qu'un processus mal contrôlé manquera, peu importe la durée du polissage. La raison rugosité de surface des lentilles en germanium est la diffusion : dans la bande thermique de 8 à 14 μm, une texture de surface qui serait invisible dans une optique visible devient un mécanisme de perte mesurable.
Ce guide couvre ce que la classe Ra 5 nm signifie en termes physiques, comment rugosité de surface des lentilles en germanium est piloté à chaque étape à partir de la coupe à la scie à fil, comment il doit être mesuré et inscrit sur un dessin, et les trois modes de défaillance qui empêchent les ateliers de l'atteindre.
Pourquoi la rugosité de surface des lentilles en germanium est importante dans la bande LWIR
Les optiques visibles tolèrent plus de texture de surface que ce que l'on pense, car à 0,4–0,7 μm la plupart des marques de polissage sont déjà sous-longueur d'onde. À 8–14 μm, où le germanium est le matériau de lentille de prédilection, la relation entre la longueur d'onde et la texture change — et pas dans le sens où l'intuition le suggère. Une longueur d'onde plus longue ne rend pas la rugosité non pertinente ; elle change les fréquences spatiales qui diffusent et la manière dont la perte est répartie.
La diffusion totale intégrée d'une surface lisse suit la relation de Rayleigh-Rice, TIS ≈ (4πσ/λ)², où σ est la rugosité RMS. Cette distinction est là où la plupart des spécifications se trompent : σ est Rq, pas Ra. Pour une surface avec une distribution de hauteur gaussienne, Ra est environ 0,8 × Rq, donc une spécification écrite en Ra doit être convertie avant d'entrer dans le budget de diffusion. En branchant les chiffres à λ = 10 μm, la forme du problème est claire — σ = 5 nm donne un TIS inférieur à 0,01% par surface, tandis que σ = 50 nm donne environ 0,4%. Petit en termes absolus, décisif dans un système où la marge de signal sur bruit est la contrainte.
Deux autres effets accompagnent le même paramètre :
Seuil de dommages laser. Dans les systèmes laser CO₂ utilisant des optiques passives en germanium, les pics de surface concentrent l'intensité du champ, et chaque pic est un site d'initiation potentiel. Le mécanisme est bien établi, même si les chiffres sont spécifiques à l'application : les surfaces plus rugueuses échouent à une fluence plus faible que celles bien polies du même matériau et du même revêtement. Si le seuil de dommage fait partie de votre spécification, il doit être qualifié sur vos propres pièces et votre propre revêtement — un chiffre de rugosité seul ne le prédit pas.
Conformité du revêtement AR. Les optiques en germanium pour l'imagerie thermique sont presque toujours revêtues AR pour la bande 8–12 μm, typiquement un empilement multicouche avec ZnS/Ge ou DLC à l'extérieur. Le revêtement épouse le substrat, donc la texture du substrat se traduit par une variation de l'épaisseur du revêtement et une variation de la longueur du trajet optique sur l'ouverture claire. Le revêtement d'un substrat rugueux ne le lisse pas — il le copie.
Que signifie réellement Ra 5 nm ?
Ra est la moyenne arithmétique des déviations absolues du profil par rapport à la ligne moyenne, sur une longueur d'échantillonnage définie. À Ra 5 nm, la déviation moyenne est de cinq nanomètres — environ 1/2000ème du diamètre d'un cheveu humain, et environ 1/80ème de la longueur d'onde de la lumière bleue.
Le chiffre seul est cependant presque dénué de sens, et c'est la partie qui mérite d'être comprise. Ra est une moyenne, donc il masque exactement les défauts qui détruisent une optique IR : une seule rayure profonde, une zone de peau d'orange, une zone piquée sur des dommages sous-jacents exposés. Deux surfaces en germanium peuvent avoir le même Ra et se comporter de manière complètement différente dans un imageur thermique. C'est pourquoi une carte topographique complète est plus importante qu'une lecture à un seul chiffre, et pourquoi les conditions d'échantillonnage doivent accompagner la spécification.
Atteindre la classe Ra 5 nm n'est donc pas un problème de polissage. C'est un problème de processus complet — l'étape de polissage ne peut enlever qu'une certaine quantité de matière avant de commencer à créer ses propres défauts, et ce qu'elle doit enlever a été décidé en amont, à la scie et à la meuleuse.
De la coupe à la scie à la surface polie
La fabrication de lentilles en germanium suit une séquence fixe — coupe du flan, meulage, polissage — et chaque étape définit la condition d'entrée pour la suivante. La finition finale n'est atteignable que lorsque chaque étape précédente a fourni ce dont la suivante a besoin.
Étape 1 : Coupe à la scie à fil
La surface brute de coupe est la plus rugueuse que la pièce aura jamais, et elle définit le plafond vers lequel rugosité de surface des lentilles en germanium tout ce qui suit doit travailler. Sa texture est définie par la taille du grain du fil, la vitesse linéaire du fil, le taux d'avance et la livraison du liquide de refroidissement. Sur nos machines à boucle sans fin, le fil tourne jusqu'à 52–61 m/s selon le modèle, avec une tension de travail adaptée au diamètre du fil — 80 N sur une boucle de Ø0,35 mm, 170 N sur Ø0,8–1,0 mm — et maintenue automatiquement pendant la coupe. Une avance agressive et un fil usé rendent la texture brute plus rugueuse, ce qui augmente la charge de meulage et prolonge le temps total du processus.
La coupe laisse également une couche de dommages sous-jacents — cristal perturbé sous une surface apparemment propre. Cette couche doit être entièrement éliminée pendant le meulage. Si ce n'est pas le cas, le polissage amincit la surface jusqu'à ce que le front de dommage soit exposé, et il apparaît comme une diffusion anormale et une transmission réduite dans une lentille finie. Sa profondeur dépend du lingot, de l'état du fil et de l'avance, elle est donc établie par des tests destructifs sur le matériau réel plutôt que lue sur une table.
Étape 2 : Meulage
Le meulage est l'endroit où rugosité de surface des lentilles en germanium est réellement gagné ou perdu. Il remplit deux fonctions simultanément : il élimine la couche de dommages de la coupe et il génère la géométrie optique — rayon de courbure sur une lentille, planéité sur une fenêtre. Pour le germanium, la voie habituelle est une séquence d'outils à pastilles diamantées liées, descendant en taille de grain :
| Étape | Taille de grain de diamant typique | Objectif de cette étape |
|---|---|---|
| Meulage grossier | 40–60 µm | Élimination en vrac — élimine la texture de coupe et les dommages sous-jacents |
| Meulage moyen | 15–25 µm | Établit la géométrie ; élimine les dommages de meulage grossier |
| Meulage fin | 6–9 µm | Amène la surface dans la plage pour le rodage |
| Pierre de pré-polissage | 1–3 µm | Laisse au polisseur une surface qu'il peut finir sans enlèvement excessif |
Cette dernière ligne du tableau est la règle directrice de toute la séquence, et c'est là que naissent la plupart des problèmes de rendement. La transition entre le pré-polissage et le rodage est le point de vérification naturel : des points hauts localisés ou un motif non uniforme après le pré-polissage signifient que les dommages de la coupe sont toujours présents et qu'il faut enlever plus de matière avant que le polissage ne commence.
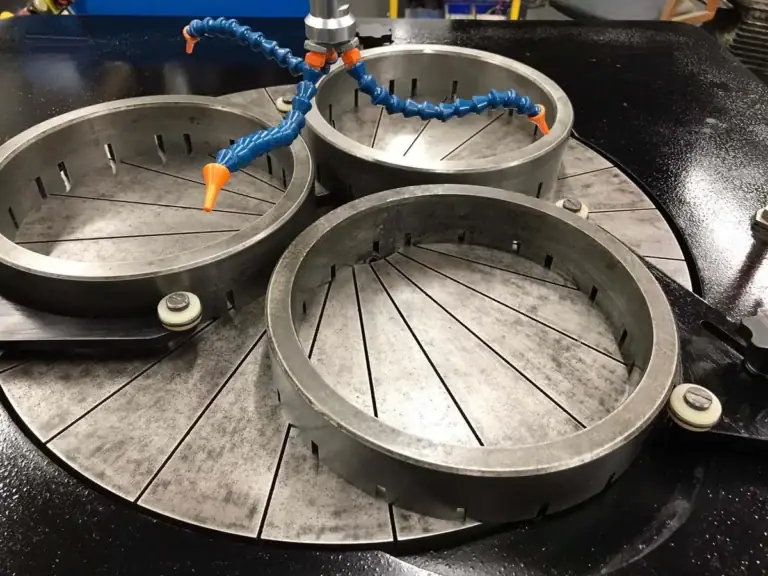
Notre machine de rectification d'optiques infrarouges traite le germanium avec des taux d'enlèvement réglés pour la combinaison particulière de dureté et de fragilité du germanium, plutôt que d'appliquer des paramètres de verre à un matériau plus fragile. Le équipement de meulage de lentilles en germanium aperçu couvre les options de machines pour cette étape.
Étape 3 : Polissage
Le germanium se polit efficacement par rapport au saphir ou au carbure de silicium, de sorte que le polissage est rarement le goulot d'étranglement pour atteindre une rugosité de surface des lentilles en germanium. donnée. La difficulté n'est pas d'enlever de la matière — c'est de l'enlever uniformément sur toute l'ouverture sans introduire de nouveaux défauts.
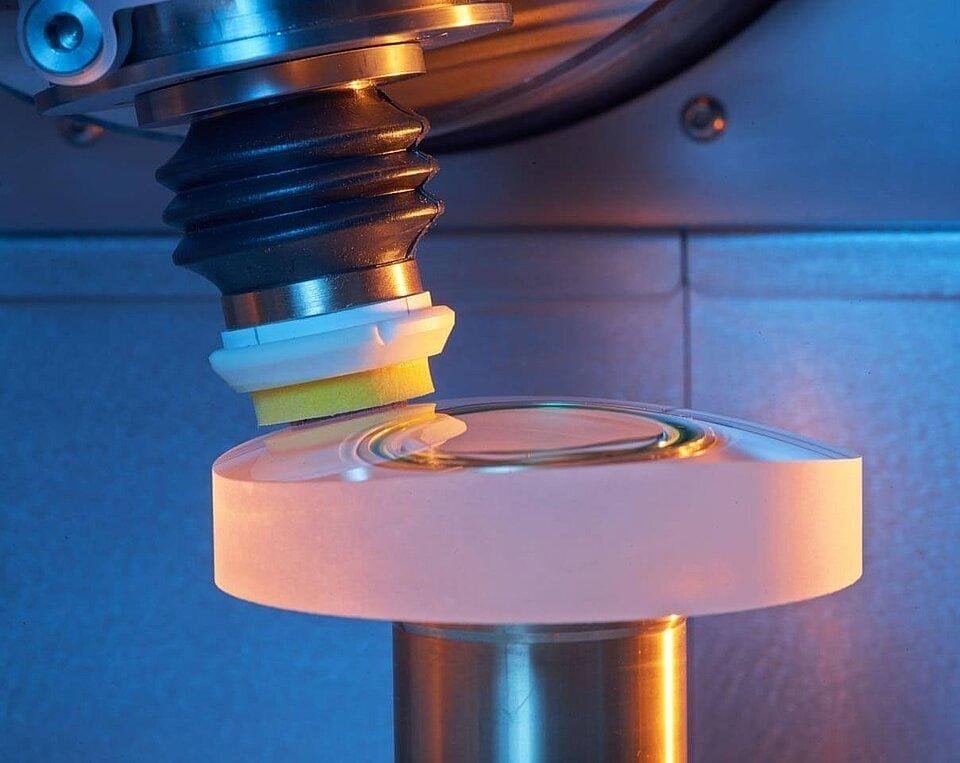
La chimie de polissage est conventionnelle : suspension de silice colloïdale ou d'oxyde de cérium fin sur un coussin de polyuréthane ou de poix. La mesure finale doit être effectuée à plusieurs endroits sur l'ouverture — centre, mi-rayon et près du bord — car le dn/dT du germanium permet à la température locale de faire varier le taux d'enlèvement, ce qui peut laisser un gradient centre-bord sur les grandes ouvertures qu'une seule lecture centrale ne montrera jamais. Notre machine de polissage d'optiques en germanium page couvre l'aspect équipement.
Trois modes de défaillance qui vous empêchent d'atteindre Ra 5 nm
Chacun de ces trois modes produit une surface qui échoue pour une raison différente, et chacun a une solution différente. rugosité de surface des lentilles en germanium Bosses peu profondes et rapprochées qui se développent lorsque le taux d'enlèvement du polissage dépasse le taux de relaxation de la surface. Visible sous éclairage oblique et détectable par interférométrie. Il apparaît lorsque la pression de polissage est trop élevée pour le composé utilisé, ou lorsque le coussin chauffe pendant un polissage prolongé. Une fois qu'il se développe, le polissage ne le lissera pas — la pièce retourne au pré-polissage.
Peau d'orange. Les coussins de poix incorporent des abrasifs reportés des étapes de meulage précédentes lorsque le protocole de nettoyage entre les étapes est laxiste. Les particules incrustées produisent des rayures profondes aléatoires, et une seule suffit à disqualifier la surface, quel que soit le résultat de la lecture Ra.
Contamination par le brai. Le rodage des pas de vis encrasseux, transporté des étapes de rectification antérieures lorsque le protocole de nettoyage entre les étapes est laxiste. Les particules incrustées produisent des rayures profondes aléatoires, et une seule suffit à disqualifier la surface, quel que soit le relevé de Ra.
Dommages sous-jacents résiduels. Si le polissage commence alors que des défauts sont encore présents, il enlève la couche superficielle et finit par exposer le front de défaut — micro-piqûres et topographie anormale sous inspection interférométrique. La solution consiste toujours à revenir au meulage, ce qui est coûteux à ce stade. C'est la raison la plus fréquente pour laquelle un atelier qui “ polit correctement ” ne parvient toujours pas à obtenir la finition souhaitée.
Comment mesurer et spécifier Ra 5 nm ?
Au niveau de Ra 5 nm, rugosité de surface des lentilles en germanium peut être mesuré correctement par deux techniques. Une troisième, couramment utilisée, n'est pas du tout appropriée.
Interférométrie en lumière blanche. Sans contact, rapide, et elle renvoie une carte topographique complète plutôt qu'un seul chiffre — ce qui révèle l'aspect peau d'orange, les piqûres et les rayures qu'une valeur Ra moyenne masque. Le choix habituel pour le contrôle de production.
Microscopie à force atomique. Résolution verticale sub-nanométrique sur un petit champ. Trop lent pour la production, mais définitif pour les mesures de référence et pour résoudre les résultats d'interférométrie ambigus sur des pièces critiques.
La profilométrie par contact n'est pas appropriée ici. La pointe du palpeur est plusieurs ordres de grandeur plus grande que les caractéristiques mesurées, et la faire glisser sur du germanium tendre peut créer les rayures que vous inspectiez.
Le point de spécification est plus important que le choix de l'instrument. Sous ISO 10110-8, la texture de surface sur un dessin optique doit porter la bande passante de mesure — les limites de fréquence spatiale basse et haute — à côté de la valeur. Une optique en germanium spécifiée comme “ Ra ≤ 5 nm ” sans bande passante est sous-spécifiée : la même surface peut passer sur un champ d'échantillonnage et échouer sur un autre, et aucune des parties n'a tort. Écrire la bande passante dans le dessin est le moyen le moins cher d'éviter un litige d'acceptation.
Pourquoi nous ne publions pas de chiffres de rugosité absolue
Le marketing des équipements est plein de tableaux de rugosité étape par étape cités à deux chiffres significatifs, généralement sans bande passante de mesure, taille d'échantillon ou grade de matériau indiqués. Nous avons arrêté de les répéter.
La raison est simple : le brut de sciage et le brut de meulage rugosité de surface des lentilles en germanium dépendent du lingot spécifique, de l'état du fil, de l'avance et du montage. Un chiffre mesuré sur le germanium de quelqu'un d'autre, sous une bande passante non divulguée, ne vous dit rien d'utilisable sur le vôtre — et le citer lors d'une réunion d'acceptation est la façon dont les litiges commencent. La physique ci-dessus est générale et vous pouvez la vérifier vous-même. Les chiffres de processus ne sont pas généraux, et prétendre le contraire serait la chose facile à faire plutôt que la chose utile.
Ce que nous faisons à la place : envoyez-nous votre matériau et nous le couperons. L'essai est gratuit pour le sciage et le meulage, les pièces reviennent avec la feuille de processus que nous avons utilisée, et les mesures sont effectuées sur votre germanium sous une bande passante que nous indiquons. C'est le seul chiffre qui mérite d'être inscrit dans un contrat.
Prochaines étapes pratiques
Si rugosité de surface des lentilles en germanium ne respecte pas la cible sur des pièces qui semblaient correctes après le meulage, vérifiez dans cet ordre : confirmez que la couche de défaut a disparu par test destructif sur un échantillon, puis recherchez l'aspect peau d'orange sous lumière oblique, puis vérifiez le nettoyage entre les étapes. Les défauts résiduels sont la cause la plus fréquente et celle que les gens vérifient en dernier.
Si vous spécifiez une ligne, corrigez d'abord le langage du dessin — valeur Ra plus bande passante plus positions d'échantillonnage — car cela détermine ce que l'équipement doit faire. Décidez ensuite de l'usinage de dégagement et de la progression du meulage ensemble ; notre présentation des processus de la ébauche de germanium à la lentille montre comment les étapes s'emboîtent, et la vue d'ensemble des équipement de fabrication d'optique infrarouge couvre les machines pour chaque étape. Les données matérielles pour le germanium lui-même, y compris les propriétés physiques derrière son comportement de polissage, sont publiées dans la fiche de données du germanium de Crystran.
FAQ
Est-il difficile d'obtenir Ra 5 nm sur du germanium ?
Pas avec une chimie de polissage établie, à condition que la surface arrive au polisseur exempte de défauts sous-jacents. Les ateliers qui luttent avec rugosité de surface des lentilles en germanium à ce niveau ont presque toujours un problème en amont, pas un problème de polissage.
Pourquoi la bande passante de mesure est-elle si importante ?
Parce que Ra est calculé sur la bande de fréquences spatiales que l'instrument voit. Changez la taille du champ ou les coupures du filtre et la même surface physique renvoie un nombre différent. L'ISO 10110-8 existe précisément pour que la bande soit indiquée plutôt que supposée.
Le polissage peut-il corriger une surface meulée rugueuse ou endommagée ?
Non. Les taux d'enlèvement du polissage sont trop faibles pour éliminer une couche de défaut de meulage, et pousser le polissoir plus fort produit un aspect peau d'orange — qui nécessite alors de revenir au meulage fin de toute façon. Les défauts sont éliminés par meulage ; le polissage termine ce que le meulage laisse.
Dois-je spécifier Ra ou RMS ?
Spécifiez celui que votre budget de diffusion utilise, et dites lequel c'est. Les calculs de diffusion prennent RMS (Rq) ; de nombreux dessins indiquent Ra par habitude. Pour une surface gaussienne, Ra est environ 0,8 × Rq, mais sur une surface avec des rayures ou des piqûres, ce rapport ne tient pas — une autre raison d'exiger une carte topographique plutôt qu'une seule valeur.
Comment la rugosité de surface des lentilles en germanium est-elle affectée par le revêtement AR ?
Le revêtement épouse le substrat plutôt que de le lisser, de sorte que la texture du substrat se retrouve sous forme de variation d'épaisseur du revêtement sur l'ouverture. Le revêtement ne peut pas sauver un substrat qui n'a pas atteint sa finition.