
光学ガラス研磨機
光学ガラス研削盤は、互いに全く異なる性質を持つガラスに対応しなければなりません。高密度のフリントガラスと硬質のクラウンガラスでは、同じ砥石が 非常に異なる状態になります。 — そして、機械ではなく、それが通常、歩留まりを決定します。.
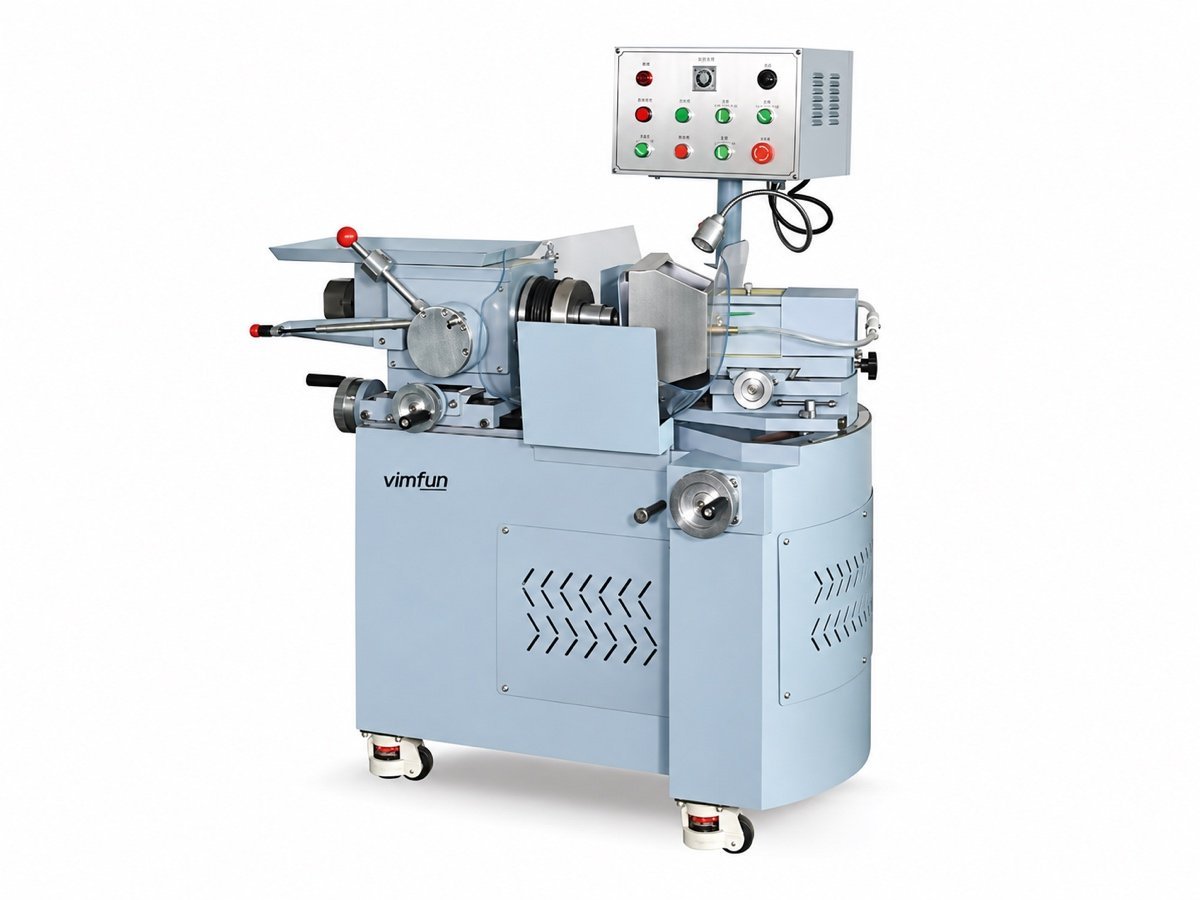
光学ガラスが単一の材料ではない理由
ガラス加工と硬質セラミックまたはクリスタルの研削を分ける3つの要因があり、これらすべてが機械が選択される前に設定を決定します。.
クラウンとフリントは交換可能ではありません
硬度と化学的耐久性は、カタログ全体で大きく異なります。N-BK7で実績のある砥石と送り速度は、より硬いクラウンガラスでは目詰まりし、高密度のフリントガラスではエッジが欠ける可能性があります。各ファミリーには、独自の砥石グレードとブレークスルー送りが必要です。.
焼鈍応力により部品が移動する
適切に焼鈍されなかったブランクは、材料が除去されるにつれて緩和します。機械で測定したサジッタは、1時間後のサジッタではなく、機械の精度がどれだけ高くてもそれを救うことはできません。ブランクサプライヤーに、出荷時の焼鈍状態を尋ね、事後検討ではなく、購入注文に記載してください。.
見えない損傷
生成により、研削面の下に亀裂層が残ります。これはファイングラインディングでは問題なく、研磨でその深さよりも少ない量を除去した場合、最終検査時、または後で他の人のコーティングラインで現れます。.
�¤の中で、加工面下の損傷(サブサーフェスダメージ)は、最後に見つかるため、コストがかかります。弊社の最も古い技術ノートでは、 光学レンズのサブサーフェスダメージ 層の形成方法と、研磨で除去する必要がある量について説明しています。.
どのようなガラスタイプとブランクフォーマットに対応できますか?
この範囲のすべての光学ガラス研削盤は、同じ形状範囲をカバーします。ガラスファミリー間で変わるのは、機械が保持できるものではなく、設定方法です。.
| ガラスファミリー | 代表的なグレード | 機械で何が変わるか |
|---|---|---|
| クラウン | N-BK7、K9および同等品 | ほとんどのショップが設定する基準点。ベースラインの砥石グレードと送り |
| 高密度フリント | ヘビーフリント、ランタン高密度グレード | 端面がより柔らかく脆いため、ブレークスルー時のインフィードを軽くし、最初に面取りする |
| ホウケイ酸ガラスおよび低膨張 | 技術的ホウケイ酸ガラス | 熱変動に強く、除去速度が遅く、クーラントの異常に寛容 |
| Fused silica | 合成石英および溶融石英 | 砥石に対して硬く、ドレッシング間隔が著しく短くなる |
- Diameter 範囲全体でØ4〜120 mm、小端と大端で別々の機械があり、1つの機械で妥協することはありません。.
- ジオメトリ 凸面、凹面、平面、R2から平面まで。円筒面と穴加工は別々の機械で行います。.
- ブランク形状 ソーされたブロック、プレスされたブランク、コア抜きされたディスク — ボウルにまとめて入れるか、トレイに並べます。.
- 図面言語 公差は次のように記載されていると解釈します ISO 10110; 公開されている情報源と照合する材料データ、例えば CrystranのN-BK7シート.
光学ガラス研削盤はラインにどのように適合しますか?
これは2番目のステーションです。ソーイングは除去する必要のあるガラスの量を決定し、光学ガラス研削盤は半径と厚さを決定します。それ以降のすべては、これら2つのステーションが残したものをきれいにすることです。.
最初のステーションは、通常よりも注意を払う価値があります。より狭いカーフとよりきれいなソーエッジは、ジェネレーターが除去する材料が少なくなることを意味し、材料除去は、ホイール寿命、サイクルタイム、およびサブサーフェスダメージのすべてが発生する場所です。ソーで節約されたガラスは、グラインダーで2倍の価値があります。.
ステーションを一度に1つずつ購入するのは普通ですが、トレイ、バスケット、バッチサイズが一致するため、長期的には一緒に機能するように購入する方が安価です。その議論は、 完全製造ライン ページに記載されており、材料自体は optical lens materials.
ガラスで何がうまくいかなくなり、それを止めるものは何ですか?
�¤の欠陥が、お客様のガラスで見られるスクラップの大部分を占めています。そのうち4つは研削工程で発生するため、光学ガラス研削盤は、価格だけで購入するのではなく、慎重に仕様を決定する価値があります。.
| 欠陥 | 発生箇所 | 防止策 |
|---|---|---|
| Edge chipping | カット終了時のホイールブレークスルー | 生成前の面取り、ブレークスルー時の軽いインフィード、リムをサポートする治具 |
| Subsurface damage | 生成中の粗いまたは摩耗したホイール | より細かいグレード、維持されたドレッシングスケジュール、ダメージよりも深い研磨除去 |
| 傷とスジ | クーラントで再循環された切りくず | ろ過、清潔な治具、苦情ではなくスケジュールに従って交換されたクーラント |
| 熱応力 | 大きなワークでの接触ゾーンに集中した熱 | ホイールを通じた内部ジェット冷却 — SG-120 が存在する理由 |
| バッチ全体での厚さのドリフト | 最初の部品と最後の部品の間のホイール摩耗 | 自動補正付きインプロセス・サジッタ測定、 オートSG-50 |
手動、自動、またはCNCによるガラス加工?
ガラスは、バッチサイズほど答えを変えません。小ロットで多くの部品番号を実行するショップは、手動ジェネレーターと優れたオペレーターから、再設定に時間を費やす自動化よりも多くのものを得ます。大量の1つのレンズファミリーを実行するショップは、手動のままでいる限り毎週お金を失っています。.
通常、境界線は厚さ制御です。中心厚さの許容誤差がオペレーターがすべての部品を測定するほどタイトになると、インプロセス測定と自動補正を備えた光学ガラス研削盤のケースが自己主張します — 測定は、人件費で既に支払われていました。機械あたりではなく、ガラスファミリーごとにホイールグレードと治具セットを予算化してください — これが、初めて購入する人がほとんど見落とす点です。.
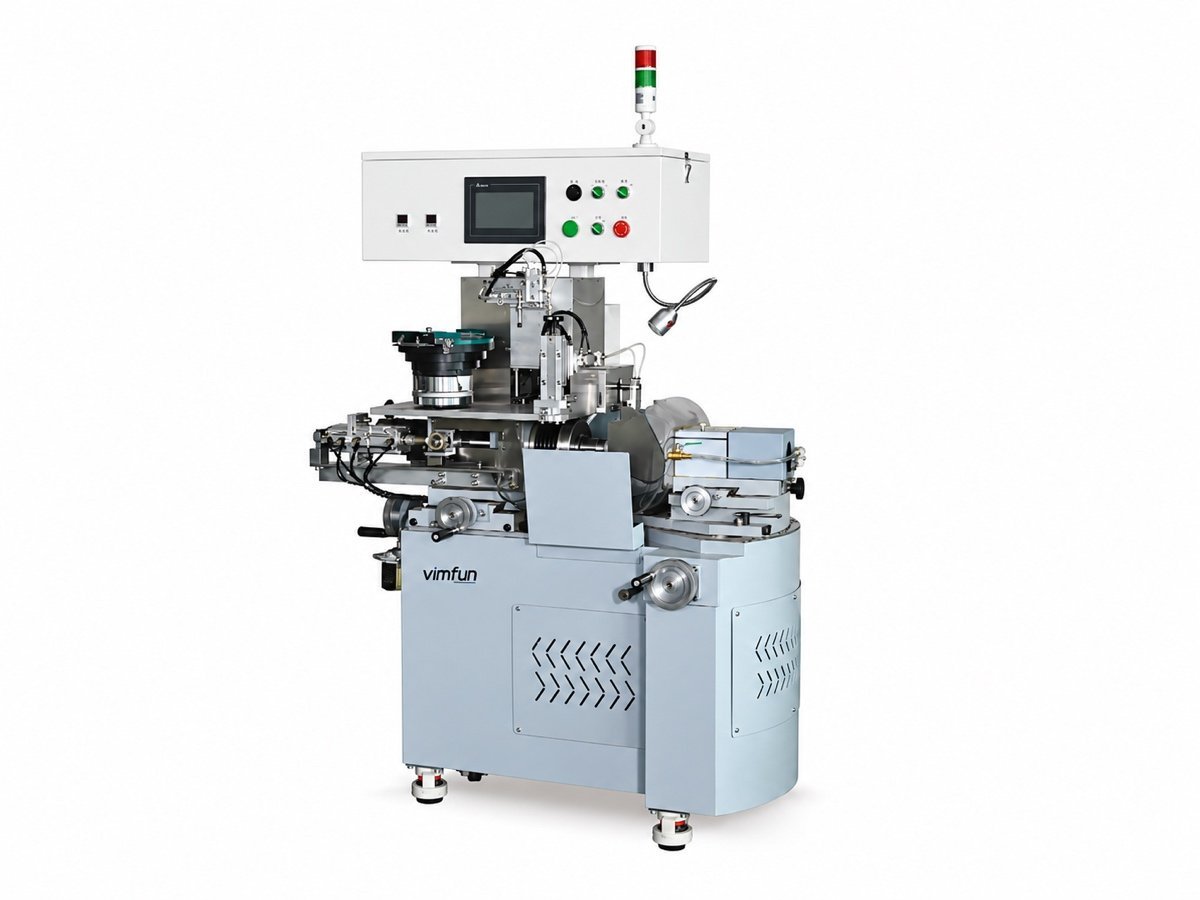
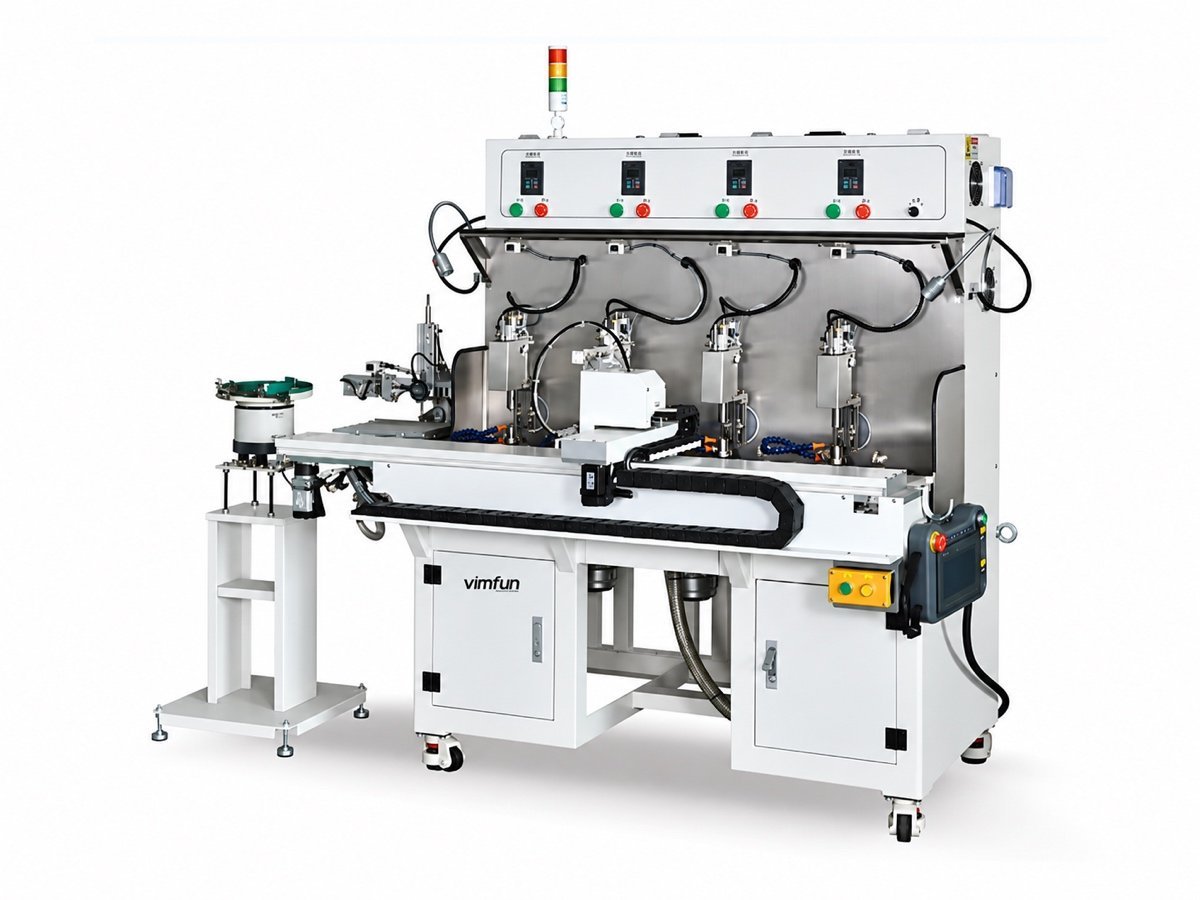
読み込み方法、直径帯、曲率、制御を含む完全な選択マトリックスは、 光学レンズ研磨機 ページにあり、各構成が引用に与える影響は、 価格ページ. にあります。関連資料ページ: 材料はホイールとフィードを変更しますが、機械自体は変更しません。, ceramics そして 石英.
- グレードは異なり、ブランクが私たちに届く前に経験したことも異なります。お客様のガラスを、対応する機械で無料で実行し、実際に何をしたかを返送します。
- ガラスグレード、直径、半径、中心厚さ
- バッチサイズと最も重要な公差
- 研削後の部品の処理
無料試運転 お客様のブランク上で、送料はお客様負担となります 最終受け入れから — 8時間応答、24時間計画、48時間解決 · 12 か月保証 · 8時間応答