レンズブランクは、ソーから完璧に見えても、スクラップになる可能性があります。精密光学における最も高価な欠陥は subsurface damage optical lens メーカーが見ることができないものです。カット表面の下にある微小亀裂の層で、目や、明るい光での検査、プロフィロメーターでも見えません。これは粗研削でも残ります。通常、研磨後に現れ、その時点で部品はすでにコストの大部分を負担しています。.
切断中にその損傷がどこから来るのかを知ることが、どれだけのストックを残すかを決定する鍵となります。この記事では、 five key causes の subsurface damage optical lens 生産で考慮しなければならないこと、損傷層が実際にどのように測定されるか、一般的な赤外線および光学材料でどのくらいの深さまで及ぶか、そして研削シーケンスがそれをどのように除去するかについて説明します。より広範なプロセスコンテキストについては、当社の概要を参照してください。 optical lens manufacturing process は、ブランクから完成した光学部品までの全工程をカバーしています。.
サブサーフェスダメージ(SSD)光学レンズ欠陥とは実際に何か
サブサーフェスダメージ(SSD)とは、加工された表面の下に広がる微小亀裂と塑性変形材料の領域です。すべての研磨プロセスがそれを生成します — 切断、生成、ラップ — そしてそれは、ほとんどのバイヤーが尋ねる2つの数値とは異なります。
- 表面粗さ(Ra、Sq) 光学的に見たり測定したりできるテクスチャを説明します。それは、その下にあるものについては何も語りません。.
- 面精度誤差(PV、不規則性) 表面の形状を公称形状に対して説明します。これも表面の特性です。.
- Subsurface damage は、バルクへの深さです。部品は優れたRaに研磨できても、強度を低下させ光を散乱させる損傷層を保持する可能性があります。.
その区別こそが、 subsurface damage optical lens 欠陥が高価である理由のすべてです。通常の光学ショップフロアにあるすべての検査ツールは表面を測定しますが、欠陥は表面にはありません。.
1. Mechanical Stress from Cutting Forces
切断中、ワイヤーまたは工具によって加えられる力は、表面下の応力を発生させます。脆性光学材料では、これらの応力は radial and lateral micro-cracks を発生させ、公称カット面を越えて伝播します。.
送り速度は、ほとんどの人が間違える変数です。送り速度を上げるとカットが短くなり、損傷層が長くなります。このトレードオフは線形ではありません — サイクルタイムの最後の20%を節約しても、追加の研削でそれ以上のコストがかかる可能性があります。当社のSGシリーズマシンでは、Y軸とZ軸は0.01 mmの分解能と±0.01 mmの繰り返し精度を持ち、0〜1000 mm/minで動作します。これは、シリコンカーバイドのような材料では、現実的な生産送り速度が約0.2 mm/minであるため、十分すぎるように聞こえます。脆性材料は、機械の能力を気にしません。.
実際のカット品質の評価方法についてさらに詳しく説明します。 optical cutting quality.
2. Thermal Effects and Heat Accumulation
高速切断は、特にBK7、溶融石英、ゲルマニウムなどの材料で局所的な熱を発生させます。熱勾配は引張応力領域を作成し、 irreversible subsurface deformation と亀裂を残します。.
ここで、多くの公開されているアドバイスが間違っています。ワイヤー張力は、一度設定すれば終わりという単一の数値ではありません — ワイヤー径に従い、実際の値はほとんどの人が想定するよりも低くなります。
| エンドレスループワイヤーOD | コアワイヤー | グリット | 実用張力 |
|---|---|---|---|
| 0.30 mm | 21 mm | D54 | 60 N |
| 0.35 mm | 21–0.25 mm | D76 | 80 N |
| 45 mm | 28–0.30 mm | D76 | 100 N |
| 50–0.55 mm | 33 mm | D76 / D91 | 130 N |
| 60–0.65 mm | 36–0.39 mm | D91 | 140 N |
| 80–1.00 mm | 51–0.60 mm | D107 | 170 N |
マシンは張力を自動的に維持し、実際には材料とカットの深さに応じてテーブル値から±10〜20 Nの範囲で実行します。ワイヤー線速度は同様の範囲にあります:マシンでの最大52 m/s SG40ゲルマニウムウェーハスライシングマシン, 、SG20では58 m/s、SGI 40では61 m/sです。光学加工で80 m/sを引用している人は、レンズブランクをスライスする機械ではなく、大型ブロックの石材ソーを引用しています。.
回転速度と張力は、クーラントが実際に切断部に到達している場合にのみ重要です。適切に張力がかかったワイヤーが乾燥した状態で動作すると、適切に水没した張力の低いワイヤーよりも、1回のパスでより多くの熱的損傷を引き起こします。.
3. Tool Wear and Abrasive Degradation
ワイヤーと研磨材の摩耗は、不均一な力を発生させ、 unstable cutting conditions. 。結果として、局所的な圧痕と表面下の亀裂が増加します。.
ここでの落とし穴は、ダイヤモンドワイヤーは大きな音を立てて故障しないことです。それは劣化します。切断時間は10%、次に20%と増加し、オペレーターは送り速度を上げて補正し、研磨時の歩留まり低下に誰かが関連付ける前に、損傷層は数週間静かに成長します。経験則として、エンドレスループワイヤーは、材料の硬度に応じて約1〜3 m²の切断面積を提供し、ガイドホイールは通常の生産で2〜3ヶ月持続します。カレンダー日ではなく、切断面積を追跡してください。消耗品のドリフトが、プログラムを変更せずに現れる subsurface damage optical lens 問題の最も一般的な根本原因です。.
4. Brittle Material Properties
光学材料は low fracture toughness 基板です。切断中のわずかな摂動は、表面下に亀裂を誘発し、ゲルマニウムやセレン化亜鉛などの赤外線材料は、機械的および熱的応力の両方に対してグループの中で最も敏感です。したがって、材料の選択は、他のすべてを変更する前に許容範囲を変更します。当社の概要を参照してください。 optical lens materials および公開されている物理データ Crystranのゲルマニウム材料シート.
作業場で気づかれない理由
目視検査と従来のプロフィロメーターは 表面下の欠陥を検出できません, 、そのため、バッチをスクラップする損傷は、コメントなしで受け入れ検査を通過します。インプロセス監視なしでは、亀裂が形成され、研削段階を通過し、最も高価なルートの時点で研磨時間と材料損失になります。 subsurface damage optical lens 問題が目に見えるようになる頃には、最も安価な是正措置(切断の変更)は、すでに数段階前になっています。.
損傷層は実際にどのように測定されますか?
これは、 subsurface damage optical lens 深さを測定したサプライヤーと、それについて読んだだけのサプライヤーを分ける質問です。実際の深さ数値を返すすべての方法は、破壊検査です。.
| Method | 仕組み | 結果 | 破壊検査? | 作業場の実用性 |
|---|---|---|---|---|
| エッチングと検査 | 化学エッチングにより、亀裂が光学的に見えるまで開きます | 露出した亀裂の深さ | はい | 高 — 通常の選択肢 |
| テーパー/アングル研磨 | 浅い角度で研磨し、深さを面全体に拡大します | 深さプロファイル | はい | ミディアム |
| 断層撮影+顕微鏡検査 | 切断、マウント、研磨、画像化 | 単一点の真実 | はい | 低 — 遅い、サンプルあたり1点 |
| MRFスポット/ディンプリング | 管理された層で材料を除去し、各層を検査します | 深さ分布 | はい | 低 — 専用機器が必要 |
| 白色干渉計、共焦点、AFM | 光学表面測定 | 表面のみ — SSDの深さなし | いいえ | 高いですが、異なる質問に答えます |
完成した光学部品の表面下の損傷を測定する非破壊的な方法はありません。. 実際の深さ数値を返すすべての方法は、測定した部品を破壊します。サプライヤーがSSDの深さを引用し、測定を非破壊的と呼ぶ場合は、実際に何を測定したのか尋ねてください。それは表面でした。.
OCT、超音波C-スキャン、X線CTについてはどうですか?これらは多くのSSD記事に登場し、非常に役立つ技術です — 厚い複合材、溶接部、パッケージ化されたアセンブリでは。5 mmの光学ブランクでは、それらは適切な機器ではありません。それらの空間分解能は、見つけようとしている損傷層よりも1〜2桁粗いため、クリーンなスキャンは何も証明しません。それらがエッチングテストを置き換えた生産事例は見つかっていません。もし誰かが持っているなら、そのデータを見たいです。.
ゲルマニウム、ZnSe、サファイアではどのくらいの深さまで達しますか?
次のセクションで説明する理由により、絶対的な深さの数値は公開していません。信頼できるのは順序付けです — 同じ切断条件下で一般的な材料が互いにどのようにランク付けされるかです。
| 素材 | 破壊挙動 | 相対的な損傷の深さ | 実際に問題となるもの |
|---|---|---|---|
| 光学ガラス(BK7および類似) | 等方性、最も寛容 | 最低 | 予測可能。容易な基準線 |
| Fused silica | 等方性、より硬い | 低から中程度 | ホイール負荷、熱ドリフト |
| ゲルマニウム | 好ましい平面で劈開する | 中~高 | ランダムな亀裂ではなく、劈開ステップ |
| ZnSe / ZnS | 柔らかく、靭性が低く、多結晶 | 高い | 亀裂だけでなく、粒子の引き抜きとエッジのロールオフ |
| サファイア | 最も硬く、強く異方性 | 向き依存 | 同じカットでも、C、A、R平面で結果が異なる |
その順序に従って必要な許容値があり、カーフがそれを複合します。当社が供給する最も細いエンドレスループワイヤーは0.35 mmで、結果として生じるカーフは約0.4 mmです。したがって、スライスごとに消費される材料は、損傷許容値の前に、目標厚さに約0.4 mmを加えたものです。完全な会計処理は、当社の注記に記載されています。 光学切断におけるカーフ損失.
それを取り除く:グリッドラダー
各ステージは、前のステージが残した損傷の深さよりも多くの材料を除去する必要があります。. チェーンのどこかでそのルールを破ると、損傷は除去されず、持ち越され、薄くなり、部品が最も価値のある最終研磨で明らかになります。.
実際には、これは粗研削がソーマークを食べる必要があることを意味します そして その下の亀裂層は、目に見えるマークよりも深いです。次に、ファイングラインディングが粗研削の損傷を除去し、研磨はファイングラインディングが残したものを処理するだけで済みます。研磨は損傷除去のためのツールではありません。除去率は低すぎ、粗研削の亀裂をクリアするのに十分な深さまで研磨する頃には、形状が破壊されています。.
これが、仕上げターゲットと切断パラメータが2つではなく1つの決定である理由でもあります。ファインの達成に関する議論 ゲルマニウムレンズ表面仕上げ は同じ前提から始まります。制御 subsurface damage optical lens 欠陥は、研磨ベンチで発見される切断および研削の問題です。.
他の場所で見られる数字に関する注記
絶対的なSSDの深さの数値は、通常、測定方法、サンプルサイズ、または材料グレードが明記されていない機器マーケティングで広く流通しています。当社はそれらを繰り返さないことを選択しました。損傷の深さは、特定のインゴット、ワイヤーの状態、送り、および固定具に依存します。他の誰かのゲルマニウムで測定された数値は、あなたのゲルマニウムについてはほとんど何も教えてくれません。.
私たちが代わりにすること:材料を送ってください。切断および研削範囲全体で無料トライアルを実施します。材料は、使用したプロセスシートとともに返却され、損傷評価はパンフレットではなく、お客様の部品で行われます。それが数値を付ける唯一の正直な方法です。 subsurface damage optical lens 特定のジョブの作業。.
Effects on Optical Performance
- Light scattering 損傷層から変調伝達関数(MTF)が低下します。.
- Mechanical strength 薄い窓やドームでの故障リスクを高めます。.
- Excessive polishing 隠れた欠陥をクリアするために必要であり、コストを増加させ、形状を脅かします。.
- Long-term reliability 熱サイクルや機械的負荷の下で苦しみ、埋め込まれた亀裂が伝播します。.
Mitigation Strategies
To minimize subsurface damage optical lens 生産における欠陥:
- 送り、ワイヤー速度、張力をセットとして設定します, 、個別にではありません。使用中のワイヤー径の開始点として上記の張力テーブルを使用してください。.
- 切断面積ごとにワイヤー消費量を追跡します, 、シフトごとではありません。カット時間がドリフトする前に交換し、その後ではありません。.
- 除去を段階的に行います。. 粗切断、粗研削、精密研削—各ステージは前のステージが残した損傷に対してサイズ設定されます。.
- カットに洪水します。. クーラント供給の失敗は、積極的なパラメータよりも多くの熱損傷を引き起こします。.
- サンプルで破壊的に検証します。. 材料とパラメータセットごとに1つのエッチングサンプルは、表面メタロジーの量よりも価値があります。.
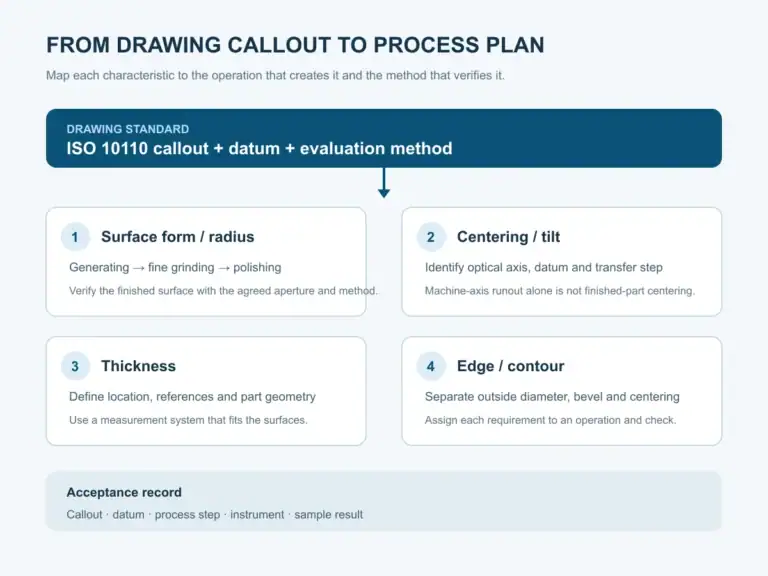
表面の不完全性の許容値と、図面でどのように呼び出されるかは、以下で定義されています。 ISO 10110-7, 購入仕様で引用するのに適切な参照です。注意してください、それは支配します 表面 不完全性、したがってサブサーフェスの要件は、契約で別途述べる必要があります。.
ここで最も重要なこと
収率を決定する制御は、硬く、脆く、高価な材料を扱っている産業です。 subsurface damage optical lens ゲルマニウム、ZnSe、ZnSの赤外線イメージングおよび熱光学
- 防衛および航空宇宙の窓とドーム
- サファイアの窓、基板、時計の結晶
- サファイア製ウィンドウ、基板、および時計用クリスタル
- 高出力・UV用途向け石英および溶融シリカ光学部品
- 半導体検査・計測用光学部品
これらは光学部品製造の応用例であり、眼鏡レンズの処方箋ラボ作業や建築用ガラスではありません。材料、公差、機械が異なります。.
実践的な次のステップ
もしあなたが subsurface damage optical lens ポリッシングで現れる歩留まりの問題を追跡している場合、この順序で逆方向に作業してください:バッチからサンプルを1つエッチングしてダメージの深さを確認し、前回交換後のワイヤーの状態とカット領域をチェックし、次に粗研削がそれを除去するのに十分なストックを除去しているかどうかを確認します。私たちの経験では、答えは3番目よりも最初の2つのステップにあることが多いです。.
新しいラインを指定する場合、カッティングアロワンスと研削シーケンスを一緒に決定してください。当社のウォークスルーでは、 ゲルマニウムブランクからレンズへのプロセス ステージがどのように連動するかを示しており、 赤外線光学製造装置 の概要では各ステージの機械をカバーしています。.
よくあるご質問
What is subsurface damage in optical lens cutting?
切断力、熱応力、および光学材料の低い破壊靭性によって引き起こされる、見える表面下のバルクへの深さとしてのマイクロクラックと塑性変形。これは表面のテクスチャではなく、そのため subsurface damage optical lens の欠陥は通常の検査を通過します。.
Can subsurface damage be detected visually?
いいえ。破壊的な方法が必要です。化学エッチングとそれに続く顕微鏡検査が通常の選択肢であり、深さプロファイルが必要な場合はテーパー研磨または断面が必要です。白色干渉計などの光学表面計測は表面のみを測定します。.
ポリッシングだけでサブサーフェスダメージを除去できますか?
いいえ。ポリッシングの除去率は、ソーまたはラフグラインドによって誘発されたダメージ層を除去するには低すぎ、試みると形状が破壊されます。ダメージは研削によって除去する必要があります。ポリッシングは研削が残したものを処理するだけです。.
どれくらいのストックを残すべきですか?
各ステージが、カットからのカーフと任意の弓に加えて、前のステージのダメージの深さよりも多く除去するのに十分な量。深さは材料とパラメータに依存するため、実用的なアプローチは、テーブル値ではなく、独自の材料での試行カットです。.
How does subsurface damage affect lens performance?
これにより、散乱が増加し、MTFが低下し、機械的強度が低下し、ポリッシングコストが増加し、熱的または機械的サイクリング下での耐用年数が短くなります。.
製造業者はそれをどのように最小限に抑えることができますか?
フィード、ワイヤー速度、張力を材料に合わせる。カット領域でワイヤーを交換する。ダメージが持ち越されないようにステージングする。カットを常に浸水させる。サンプルで破壊的に検証する。 subsurface damage optical lens の欠陥を制御することは、機器の問題というよりもプロセス規律の問題です。.