ガラスボア研削盤 BG-50
A ガラス内径研削盤 ガラス、セラミック、サファイアなどの硬脆性リングに丸穴やスロット穴を研削する。毎分30,000回転の電動スピンドルが切削を行い、部品が固定されると、オペレーターなしで全ての穴位置が加工される。.
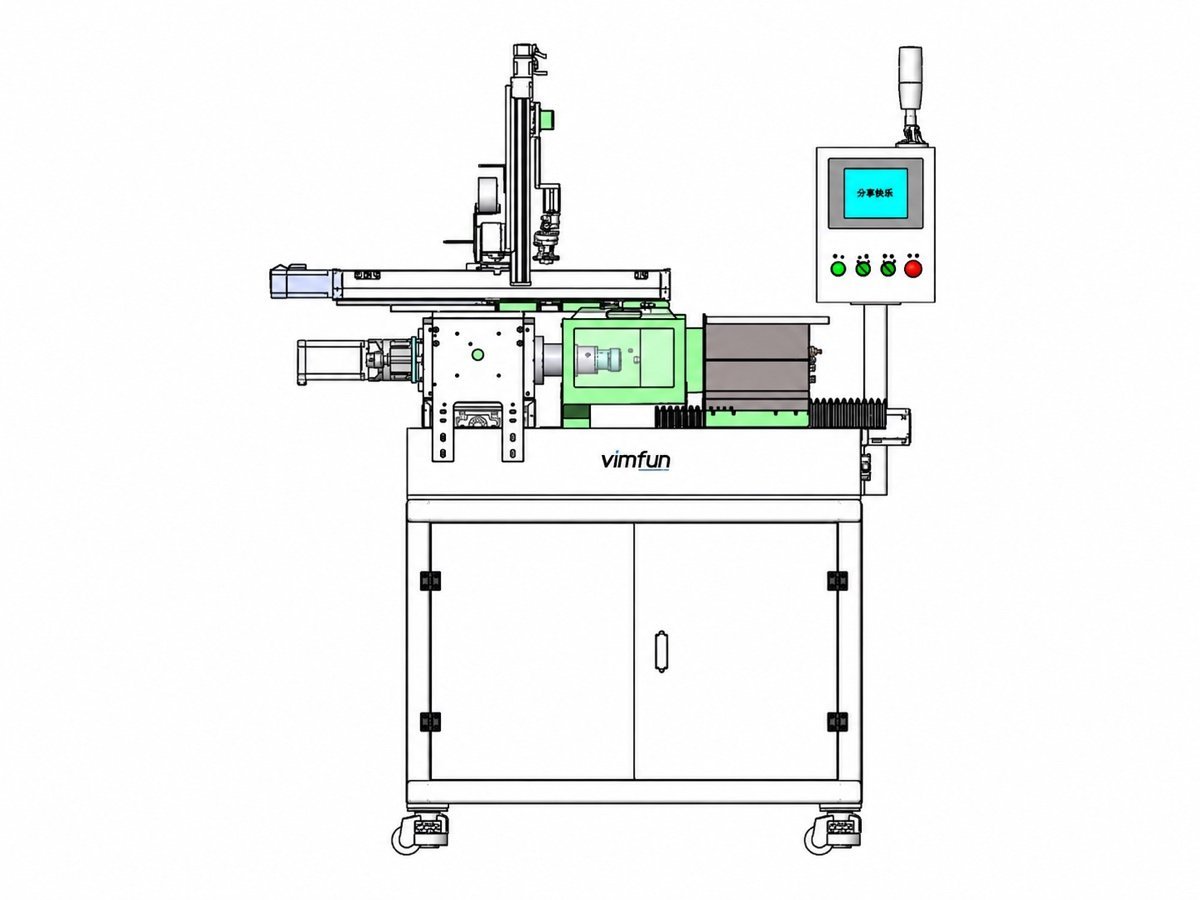
この機械ができること、できないこと
研削工程のほとんどの機械は、レンズの曲面または平面を切削する。この機械は穴を切削する。ガラスボア研削盤は、小型リングまたは環状部品の丸穴またはスロットを研削し、外径と平面も研削できる — 光学面を成形するのではなく、穴あけされた部品を寸法と仕上げに仕上げる。これはボアステーションであり、それ自体の研削工程の部門である。.
部品はソーされたリングとして到着し、ボアが寸法通りに研削された状態で排出される。仕事が穴ではなく湾曲したレンズ面である場合、 カーブジェネレーター が適切な機械である。円筒の場合は、 円筒研削盤. である。BG-50はボア用に作られたものである。.
ガラスボア研削盤は内穴(丸穴およびスロット)を研削し、同じセットアップで外径と平面も研削する。球面または円筒の光学面を生成または研磨するのではなく、それらはライン上の別個の機械であり、このページはそれらにリンクしている。.
ガラスボア研削盤はどのように穴を研削するのか?
非常に高速で非常に真円度の高い工具と、全ての穴位置を保持する治具を使用する — 部品は一度セットされれば、再度触れることなく全てのボアが研削される。.
切削は、毎分30,000回転まで回転する電動スピンドルと、ER32コレット内の小型ダイヤモンド工具によって行われ、≤0.01 mmの真円度で保持される。治具が部品をクランプおよび位置決めする。セットされると、機械はジョブで要求される全ての穴位置を、オペレーターの介在なしに加工する。.
これにより得られるもの:
- 毎分30,000回転の電動スピンドル — 硬脆性ガラスにきれいなボアを研削するために小型ダイヤモンド工具が必要とする周速
- 治具セット位置 — クイックチェンジ治具が部品を位置決めし、全てのセット穴がその1回の配置から研削される
- サーボワークピース軸 — ストロークと速度が独立して設定され、これによりボアの厚さと壁面仕上げが保持される
- 外径と平面も — 同じセットアップで、ボアだけでなく外径と平面も研削できる
ガラスボア研削盤は、1回の固定から全ての穴セットを加工するため、オペレーターの仕事はロードとアンロードであり、各切削をガイドすることではない — これが精度と繰り返し精度が得られる理由である。.
治具は、お客様の部品と穴パターンに合わせて製作されます。部品、ボアサイズ、材質をお送りいただければ、お見積もりと合わせて治具と工具を仕様決定いたします。.
機械が誰も見ていない間に行う4つのこと
治具のロードとアンロードは手作業で行われる。全てのセット穴の研削は自動で行われる。これらがガラスボア研削盤が得意とするところである。.
1回のセットアップから全ての穴を加工
部品が治具にクランプされると、機械は追加のハンドリングなしに全てのセット穴位置を研削する。これが穴から穴への位置精度を維持する理由である。.
X/Y/Zモジュールで自動送り
モーター駆動のX/Y/Zモジュールが部品と工具を提示し、ベンチボアグラインダーが各穴に必要な手動配置を置き換える。.
サーボ軸で厚みを保持
ワークピース軸はサーボ制御で往復運動し、ストロークと速度が独立して設定されるため、ボアの厚さと壁面仕上げは部品ごとに一貫して保たれる。.
密閉型、防水、洗浄可能
作業ゾーンは完全に304ステンレス製で、内側と外側のガードがあり、セミ密閉式で、ジョブ間の洗浄が容易である。.
どの材料と特徴を研削できますか?
| アイテム | 能力 |
|---|---|
| グラウンド加工の特徴 | 丸穴およびスロット穴。外径および平面も。 |
| 部品タイプ | 小型・中型リングおよび環状部品 |
| 最大加工範囲 | 50 mm |
| スピンドル速度 | 最高 30,000 rpm の電動スピンドル |
| 主軸精度 | ≤ 0.01 mm |
| 材料 | ガラス、セラミック、サファイア、石英、クリスタルなどの硬脆材 — お客様のサンプルをお送りください 無料トライアルを実行 |
| 治具 | 部品に合わせて製作するクイックチェンジ式 |
ガラス内孔研削盤は、内孔サイズ、真円度、壁面仕上げで評価されるため、それらの数値を送付してください。ガラスを選択する場合、 光学材料データ が役立ち、図面には ISO 10110 フレームワーク に送付していただけると理想的です。.

技術仕様
BG-50 はリングの内孔を研削します。カーブジェネレータおよび円筒研削盤は光学面を成形しますが、これは異なる作業です。.
| 特徴 | 丸穴、スロット穴、外径、平面 |
| 最大加工範囲 | 50 mm |
| X軸トラベル | 0~160 mm |
| Y軸トラベル | ±75 mm |
| X / Y / Z モジュール移動量 | 500 / 400 / 300 mm |
| 電動スピンドル速度 | 最高 30,000 rpm |
| 主軸精度 | ≤ 0.01 mm |
| スピンドルコレット | ER32 |
| 被削材速度 | 0 – 35 cpm、サーボ、ストロークおよび速度は独立して設定可能 |
| エンクロージャー | 内外ガード、304 ステンレス製作業ゾーン |
| Control | 7 インチタッチスクリーン |
| 総設置電力 | 12 kW |
| 全体寸法(長さ×幅×高さ) | 1500 × 1000 × 1800 mm |
| 総重量 | 約 650 kg |
| ベース構造 | 鋳鉄、手作業で擦り合わせられた接合面 |
ダイヤモンド内孔ツールおよび部品治具は、材料および穴パターンに合わせて選択されるプロセス部品です。これらは別途見積もりとなります — お客様の部品をお知らせいただければ、仕様を決定いたします。.
主要なアセンブリとその機能
これは、オペレーターとサービスエンジニアが現場で共有する語彙です。.
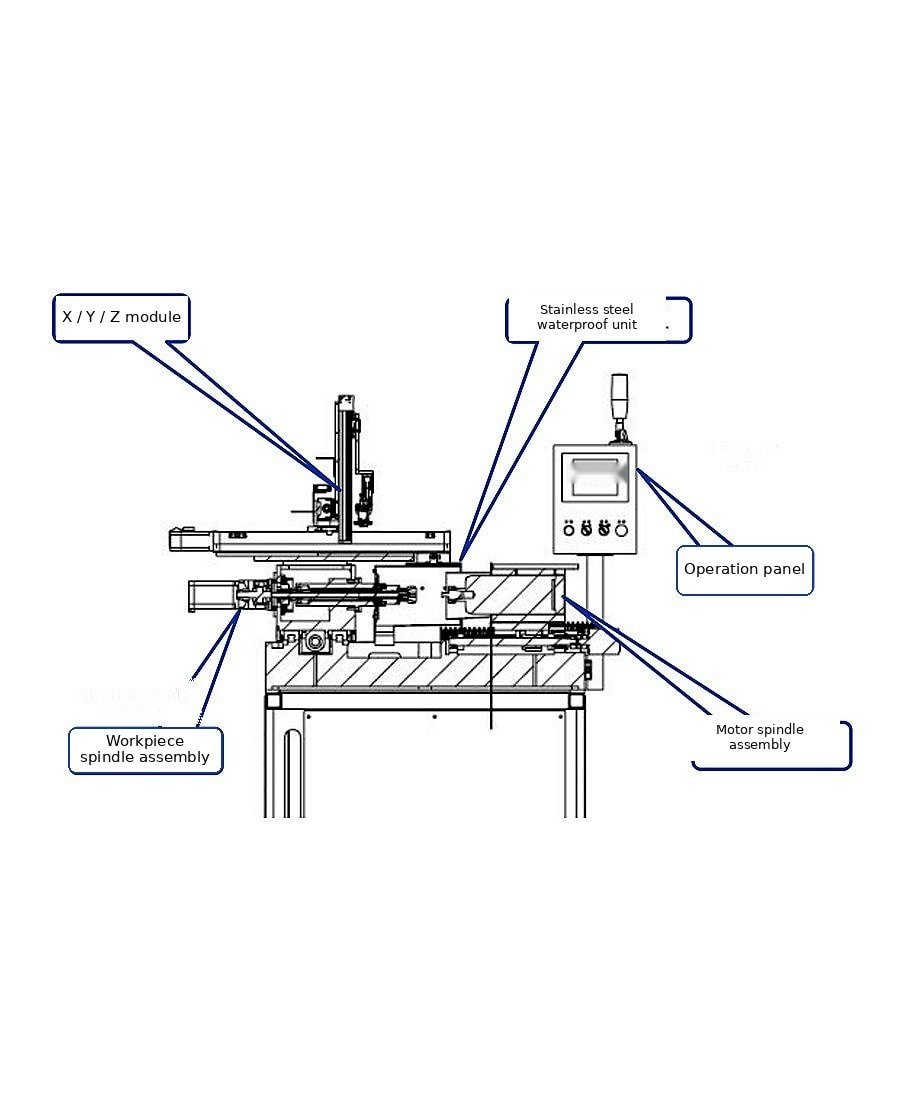
| アセンブリ | Function |
|---|---|
| 電動スピンドルユニット | ER32 コレット付き最高 30,000 rpm の高速スピンドル。ダイヤモンド内孔ツールを保持します。 |
| ワーク軸 | 部品を往復させるサーボ軸。ストロークおよび速度は独立して設定可能 |
| X / Y / Z モジュール | 部品およびツールを各穴位置に提示する電動モジュール |
| 部品治具 | リングおよび各穴位置を保持するクイックチェンジ式治具 |
| ステンレス防水セット | 内外ガード、304 ステンレス製作業ゾーン、セミ密閉型 |
| 操作パネル | パラメータおよびステータス用の 7 インチタッチスクリーン |
| 冷却システム | カットへの循環供給 |
ユーティリティ、環境、および安全性
電気供給、圧縮空気、クーラント、床荷重、および機械が稼働する環境条件は、各注文ごとに確認され、それに付属する安全および保護装置とともに提供されます。これらの数値は、サイトの電圧と周波数、実行する材料、および仕向地市場によって異なるため、単一のセットは公開していません。.
お問い合わせ時にサイト条件をお送りいただければ、注文前にユーティリティおよび環境要件を書面でお返しします。.
BG-50 はリングの内孔およびエッジを研削します — 球面または円筒面の光学面を生成するものではなく、また面研磨機でもありません。新しい部品には治具の製作と試作部品での内孔ツールの検証が必要なため、見積もり前に部品をお送りいただくようお願いしています。.
機械が設置された後はどうなりますか?
世界中のどこにでも出荷されるすべての機械に同じ条件が適用されます。.
| 保証期間 | 最終受入後12ヶ月 |
| 保証期間中の対応 | 8時間以内の応答・24時間以内のソリューション提案・48時間以内の問題解決(部品の調達、設置、試運転を含む) |
| 保証期間終了後 | 機械寿命期間中のサービスおよびスペアパーツ提供 |
| 認証 | CE |
仕様は設計改良により変更される場合があります。一部の部品に若干の違いが生じる場合があります。正式な仕様については、注文確認書を参照してください。.
機械の稼働状況を見る
リングの内孔を研削する BG-50 と、穴位置セットをステップ実行する X/Y/Z モジュール。.
01 — 内孔研削、リング 1 個
02 — 穴位置セットのステップ実行
図面1枚と部品数個をお送りください
ガラス内孔研削盤は、データシートから不適切に仕様を決定しやすいです。お客様の部品、内孔サイズとパターン、材料、保持する必要のある公差を、お客様自身の部品数個とともに当社にお送りください。当社で加工し、返却し、見積もりとともにプロセスシートをお送りします。.
お客様の作業が内孔ではなく光学面の場合、この機械の見積もりではなく、カーブジェネレータまたは円筒研削盤をご案内します。.
12 か月保証 ・お客様提供材料での無料トライアルラン
光学系顧客には以下が含まれます エドモンド・オプティクス そして コヒーレント
関連機器および資料:
- を参照してください。これは、サジッタを測定し、送り量を補正し、部品を反転させ、トレイから自分でロードします。SG-80はセットアップ作業、短納期、プロトタイピング用の機械です。Auto-SG-50は大量生産用の機械です。 — 球面生成ステージ
- 円筒レンズ研削盤 CG-140 — 円筒面用
- 球面レンズカーブジェネレーター SG-80 — 直径80 mmまでの球
- 光学レンズ製造ライン ・ステーションの接続方法