
石英研磨機
�¤の材料が同じ名前を共有しています。石英研削盤は~用にセットアップされています 溶融石英 縁でクリスタル石英が欠ける可能性があります。なぜなら、一方はガラスであり、もう一方は方向が重要な単結晶だからです。.
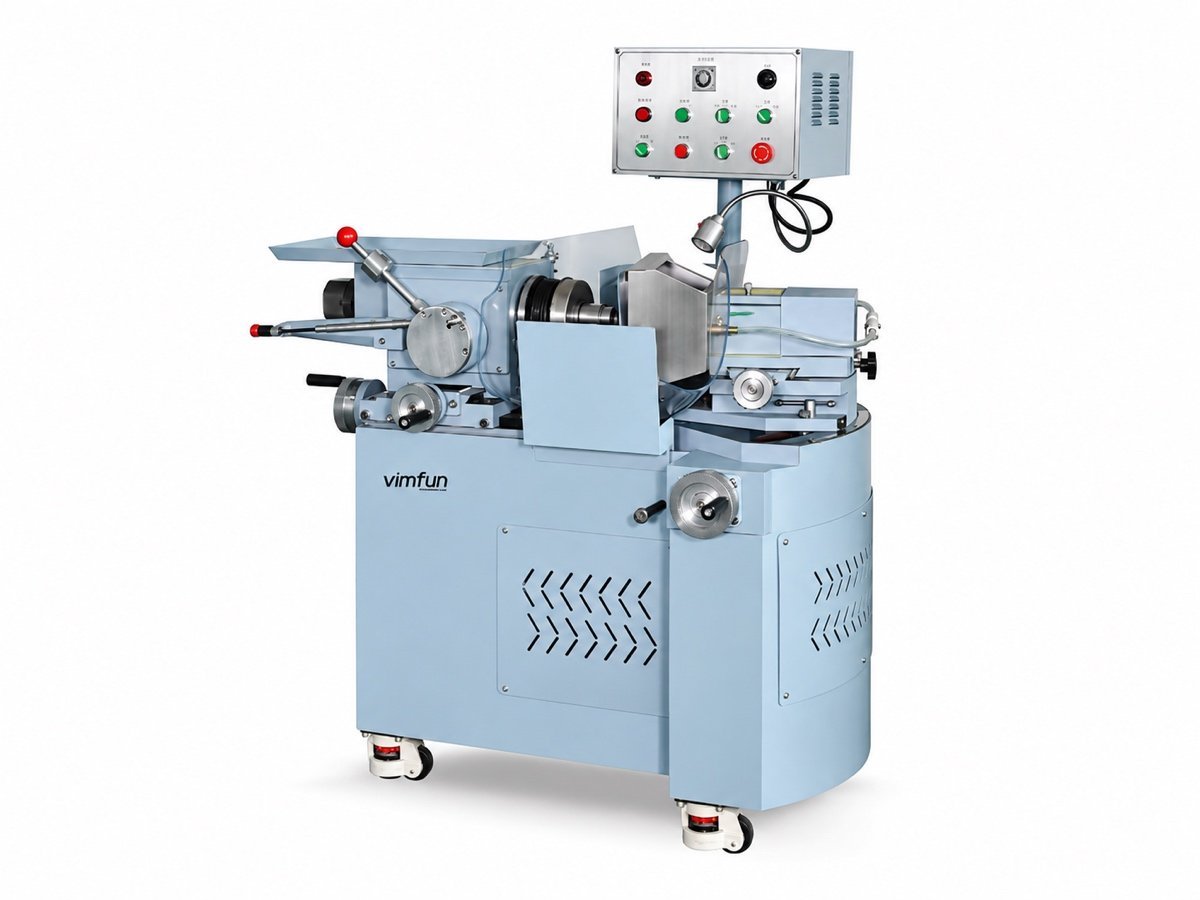
溶融石英とクリスタル石英は異なる作業です
どちらもSiO₂であり、類似点はそこまでです。作業現場でこの区別を間違えると、材料の問題を機械のせいにすることになります。.
クリスタル石英は面で割れる
間違った方向にカット・研削すると、どれだけ優しく送り込んでも縁が欠けます。修正は上流で行われます。スライス方向と、縁が研削ホイールに当たる前の面取りです。.
どちらもホイールにすぐに負荷がかかる
石英は光学ガラスよりも研磨剤に対して硬いです。同じホイールで得られるよりも短いドレッシング間隔を予想し、ガラスのベンチマークではなく、その基準で消耗品予算を計画してください。.
実際の結果は、物理的な問題ではなく、見積もりの問題です。図面に「石英」とだけ書かれており、グレードもカットも記載されていない場合、治具、ホイールグレード、面取り戦略を推測する必要があります。そして、その推測が最初の生産バッチでスクラップになります。図面に2行追加するだけで、誰も見積もりを行う前にそのリスクをすべて排除できます。
どちらの石英か教えてください 光学ガラス, 石英研削盤の見積もりを行う前に、部品が溶融石英かクリスタル石英かを知る必要があります。クリスタルの場合は、どのカットかを知る必要があります。図面に記載がない場合、Crystranのクリスタル石英シートのような公開データは有用な照合情報となります。.
どの石英部品とフォーマットが対象ですか?.
典型的なフォーマット 平面、両面平行、Ø395 mmまで 両面ラップ後、エッジ加工.
凸面、凹面、R2から平面、Ø4–120 mm
カーブ生成後、球面中心研磨.
| 部品 | インゴットからのディスクおよびブランク | どのステーションが加工を行いますか |
|---|---|---|
| 窓と平面 | ソーイングスライス、コア抜きディスク | ワイヤーソー後、生成 |
| 球面レンズ | ロッドおよび円筒部品 | 丸棒材、長さにスライス |
| スライス後、面に平面生成 | インプロセスでのサジッタ測定と自動補正により、ホイールが摩耗してもバッチ全体で中心厚さを維持します。 | ウィンドウの平行度 |
| 片面ずつ加工するのではなく、2枚のプレート間でバッチラップを行うことで実現されます。 | 許容誤差の表記 | 許容誤差が実際に依存するステーションがどれであるかを教えてください。 |
- 厚さ制御 ホイールの摩耗に伴う中心厚さをバッチ全体で一定に保つ、自動補正付きインプロセス矢状測定。.
- ウィンドウの平行度 一度に片面ずつ加工するのではなく、2枚のプレート間でのバッチラップ加工から得られます。.
- 図面言語 許容誤差は、 ISO 10110 お客様の許容誤差が実際にどのステーションに依存するかをお知らせください。.
- 当社が提供しないもの クルーシブル、チューブ、石英ガラス製品、および半導体ウェーハの薄化ラインは提供しません。.
石英の研削盤は、ソー(切断機)の後にどのように配置されますか?
石英の場合、ソー(切断機)はガラスの場合よりも重要です。なぜなら、そこで向きとカーフ(切断幅)が決まるからです。石英研削盤は、ソー(切断機)が残したものを引き継ぎます。それは、除去されるべきストックと、面取りされているか、すでに欠けがあるリムです。.
�¤のステーションが統合されると、トレイとバッチサイズが整列し、部品が治具の作成を待つことはありません。その議論は~に示されています 完全製造ライン ページに記載されています。範囲全体での材料の挙動は optical lens materials.
石英で何がうまくいかなくなり、それを止めるものは何ですか?
これら5つのうち4つは石英に特有です。石英研削盤を選択する前にこれらを検討する方が、後で独自のブランクで検討するよりも安価です。.
| 欠陥 | 発生箇所 | 防止策 |
|---|---|---|
| 熱割れ | 石英ガラス、重いストック除去時の接触ゾーンでの熱 | ホイールを通して供給されるクーラント、軽いインフィード、ブレークスルー時のドウェルなし — SG-120 大規模な作業で |
| リムの破壊 | 結晶石英の亀裂面に沿ってカットまたはグラインド | スライス時に固定された向き、ジェネレート前の面取り、サポートされた治具 |
| Subsurface damage | ジェネレート中の粗いまたはグレーズされたホイール | より細かいグレードと維持されたドレッシングスケジュール;ダメージ層よりも深い研磨除去 — 当社のノートの背景にある サブサーフェスダメージ |
| ホイールグレーズ | 石英はガラスよりも速くボンドにロードされる | より短いドレッシング間隔、機械に搭載されている場合はインサイクルドレッシング |
| 厚さとTTVのばらつき | 一度に片面ずつ加工されるウィンドウ | プレート間でのバッチラップ、 DL-290/395, 部品ではなくバッチを保持するもの |
厳密には欠陥ではありませんが、同じコストがかかるもう一つの項目があります:石英の切りくずは研磨性があり、ガラスの切りくずよりも長く懸濁液中に残ります。カレンダーではなく、苦情スケジュールでろ過されたクーラントは、研削ホイールが触れていない部品に傷をつけます。.
石英のカーブジェネレートまたは両面ラップ?
材料ではなく、部品が決まります。半径を持つものはすべてジェネレーターに行き、次に球面中心研磨に行きます。両面を平行に保つ必要があるフラット(ウィンドウ、波長板、光学フラットなど)は、両面ラップ機に配置され、そこでバッチが2つのプレート間に保持され、ロード内のすべての部品が同じ圧力を見ます。.
私たちが最もよく見る間違いは、ショップがすでに所有している石英研削盤であるため、フラット石英ウィンドウをジェネレーターで片面ずつ加工し、最終検査で各バッチの平行度に苦労することです。.
バッチサイズは治具の請求額も決定します。ラップキャリアは直径と厚さのバンドに合わせてカットされるため、3つのサイズのウィンドウを持つショップは3セット購入します — 生産2ヶ月目に発見されるよりも、見積もりでより良い価格設定がされます。.
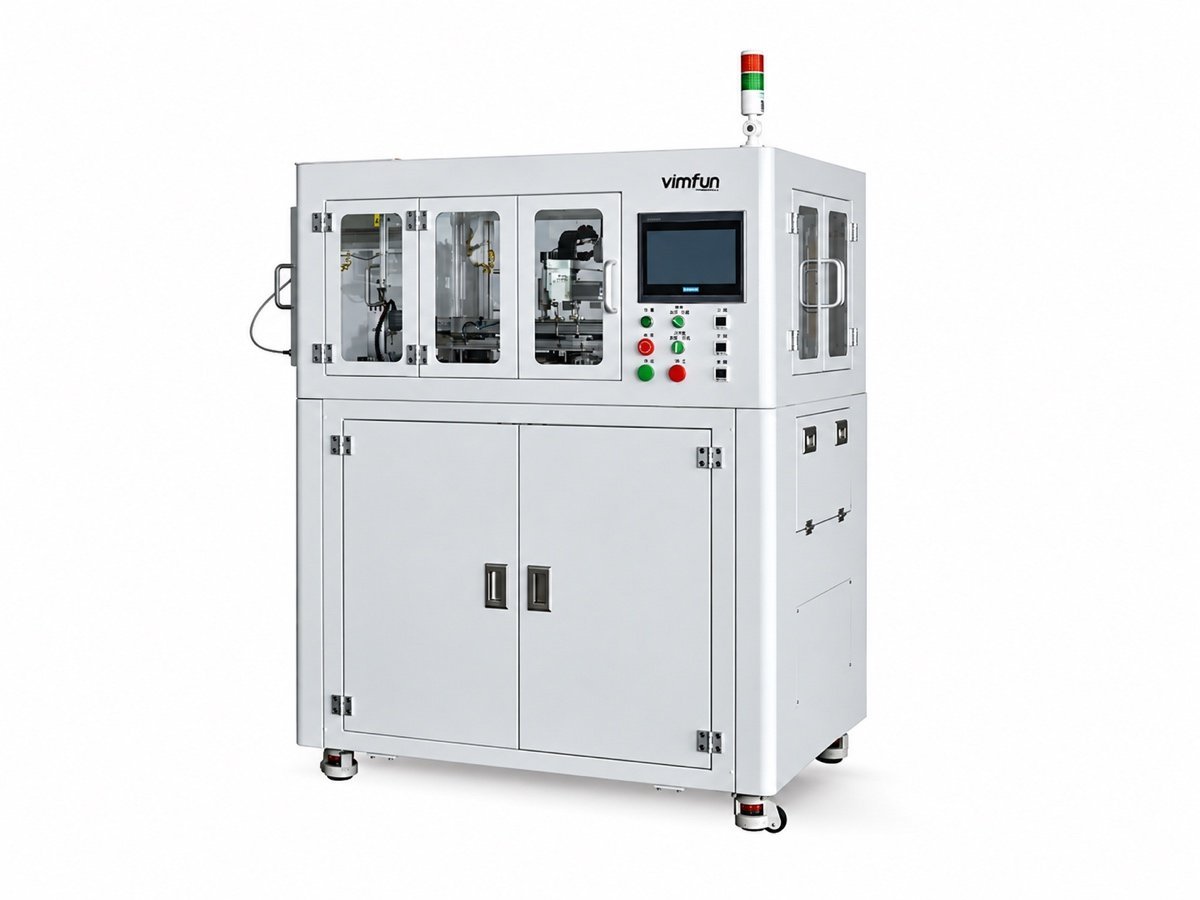
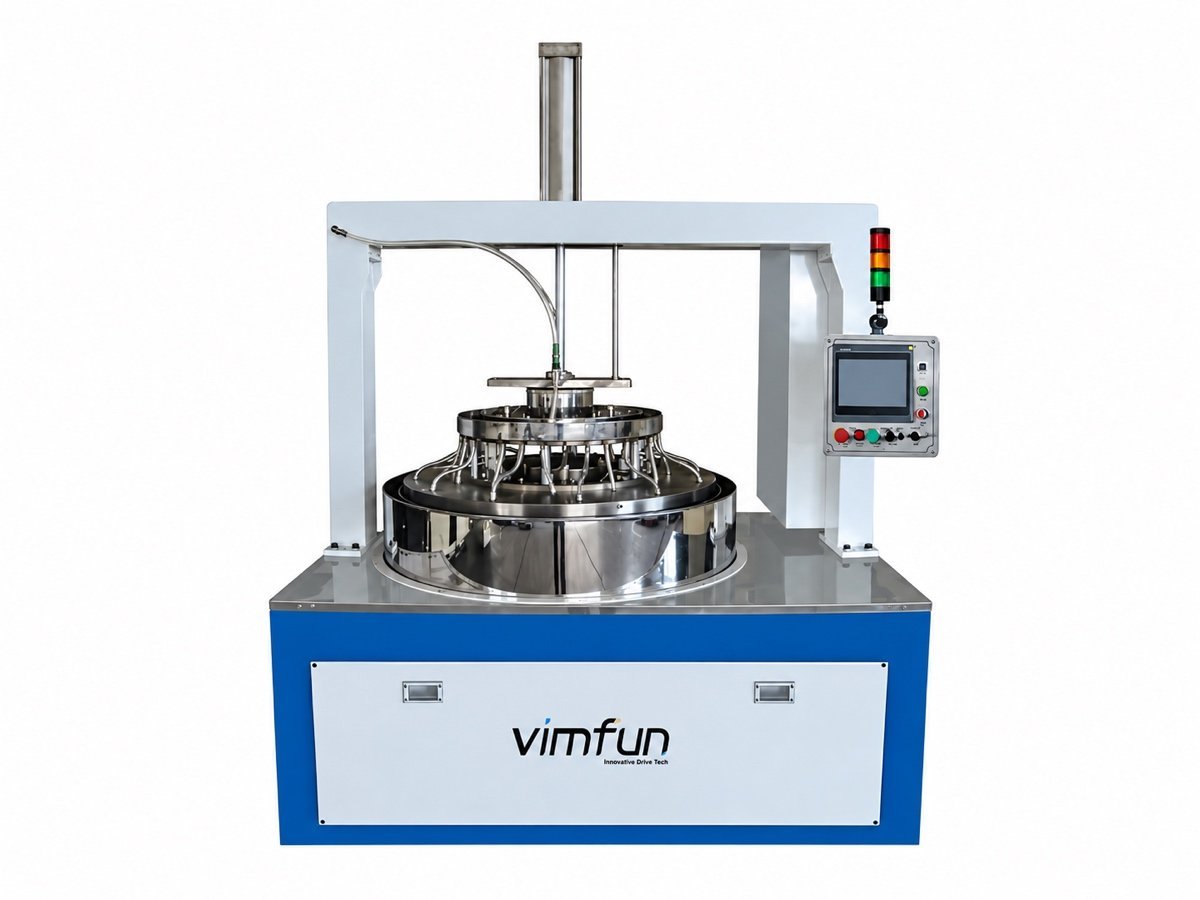
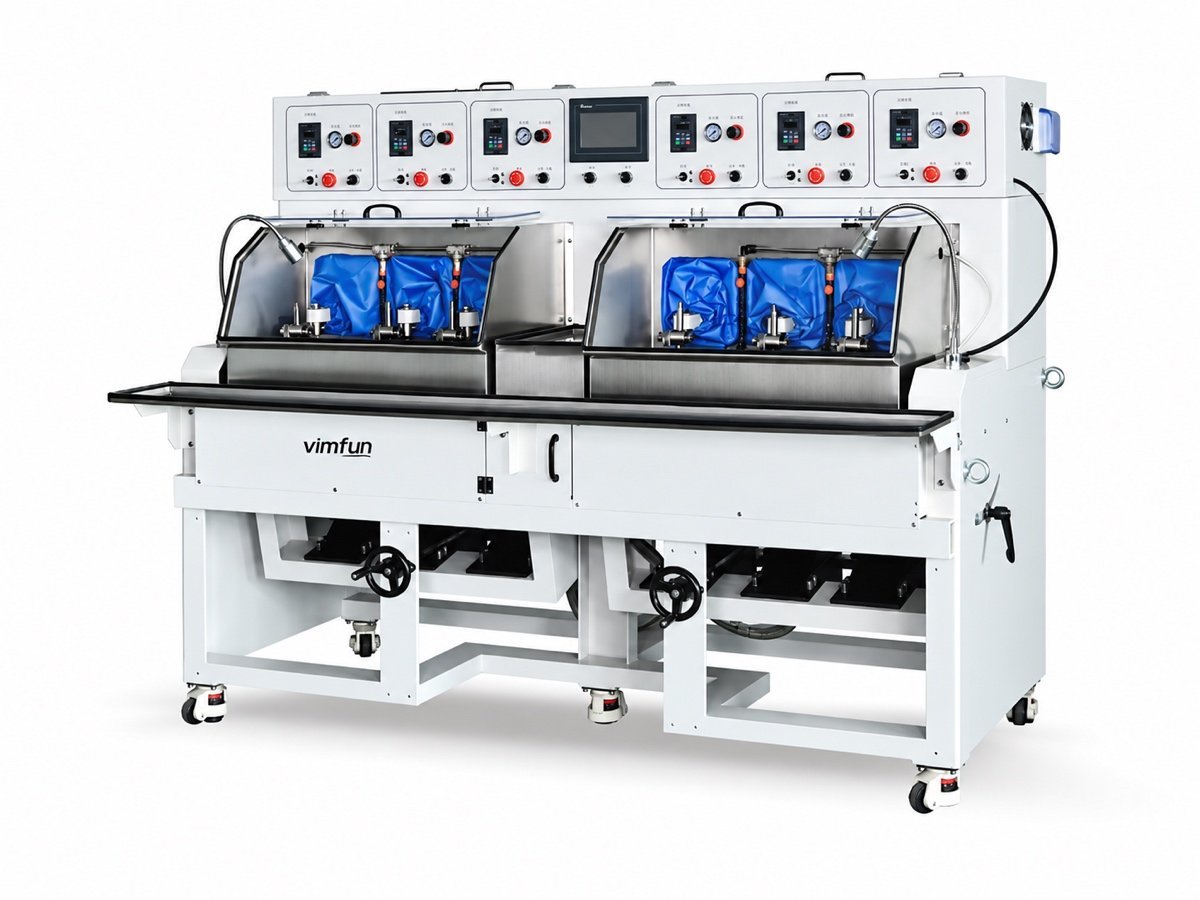
石英を送ってください、そしてそれがどの石英か教えてください
お客様自身のブランクを対応する機械で無料で実行し、サイクルタイム、リムの状態、および変更点を報告します。石英研削盤を指定する唯一の誠実な方法です。.
トライアルランを手配する- 石英ガラスまたは結晶石英 — そして結晶の場合は、どのカットか
- フラットまたはラディアス、そして最も重要な公差
- 直径、厚さ、バッチサイズ
- ブランクがソーイング済み、コア抜き済み、またはインゴットとして到着するかどうか
無料試運転 お客様のブランク上で、送料はお客様負担となります 最終受け入れから — 8時間応答、24時間計画、48時間解決 · 12 か月保証 · 8時間応答