
光学レンズ研磨機
9台の生成機、1つの決断。このページでは、光学レンズ研削盤を約3分で1〜2モデルに絞り込みます。 部品のサイズ, 部品がスピンドルに供給される方法, and マシンが自動で判断するサイクル量. 仕様は各モデルページに記載されています。このページは選択用です。.
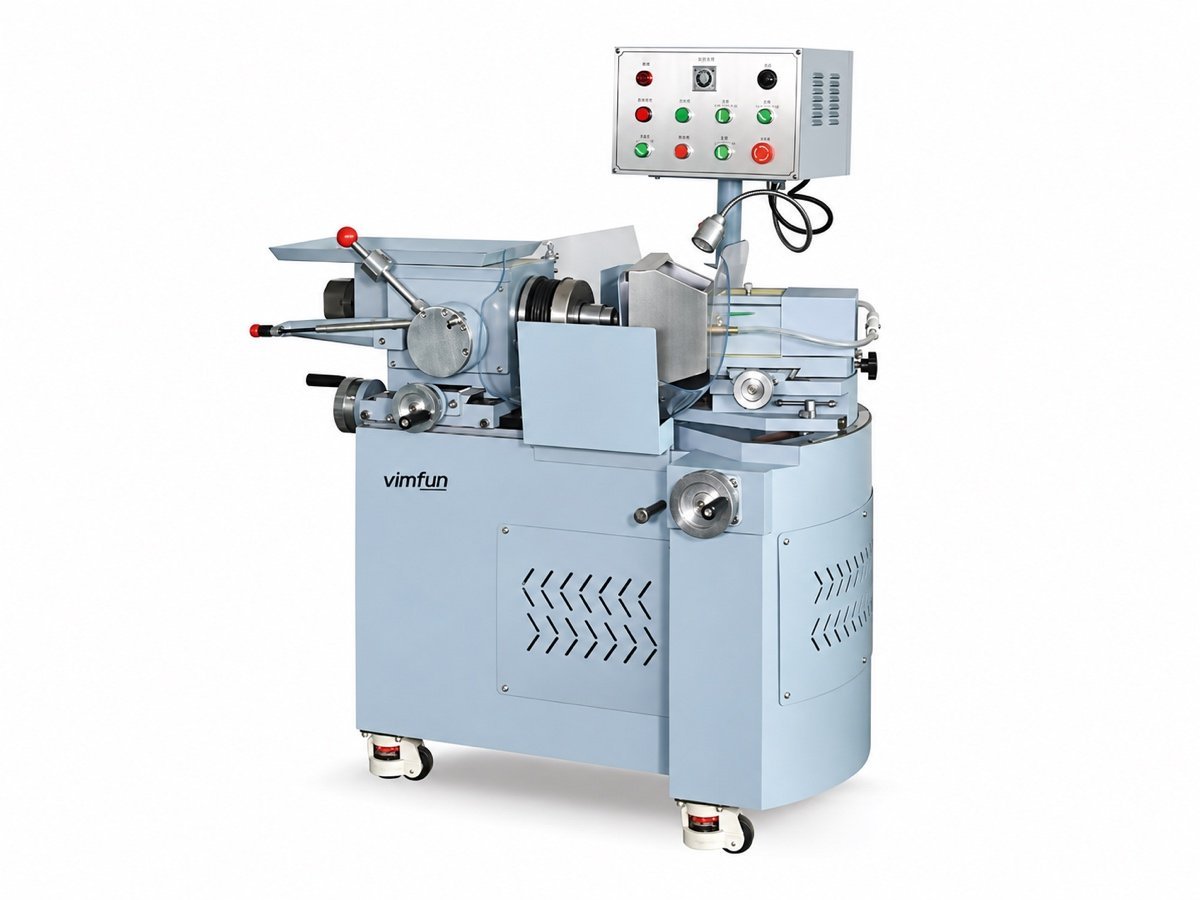 SG-80
手動 · ≤Ø80
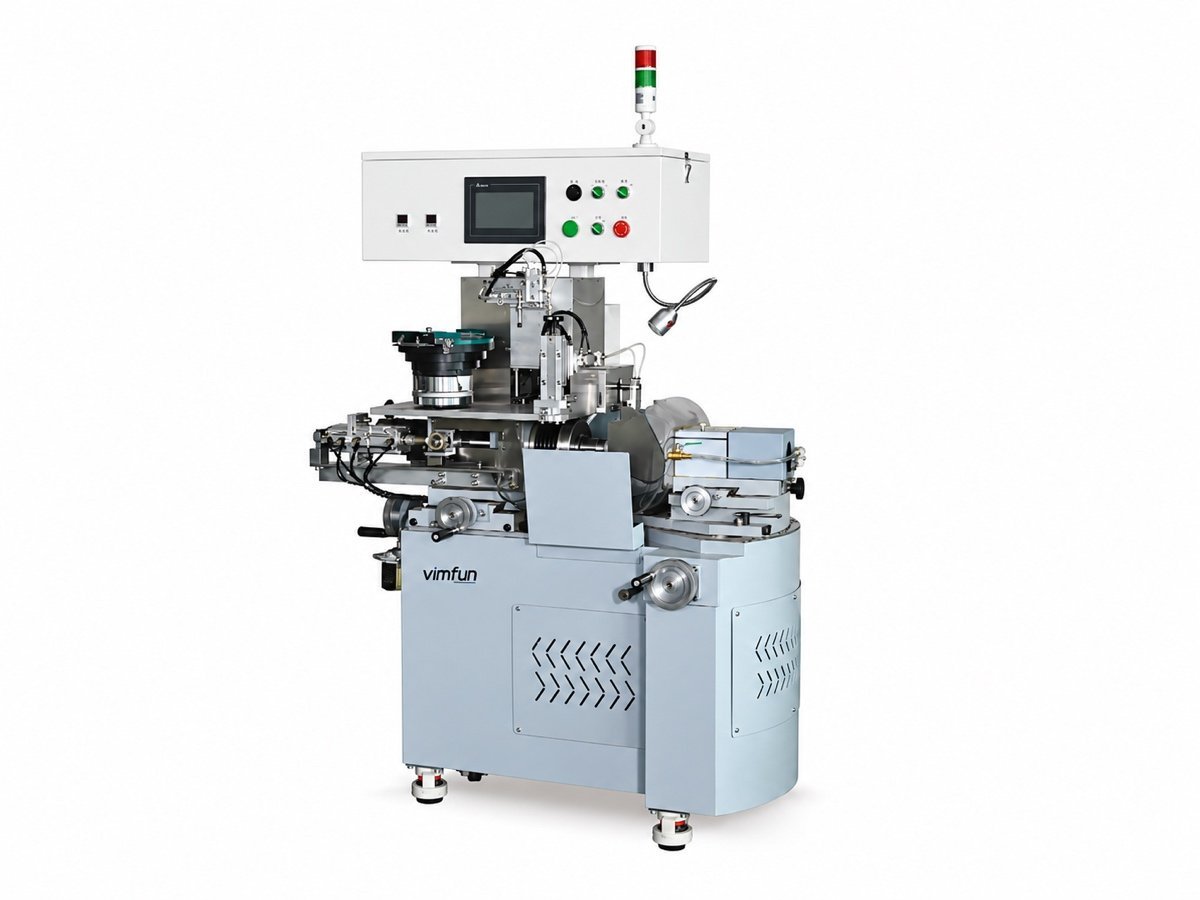 Auto-SG-20V
ボウル供給 · Ø4–20
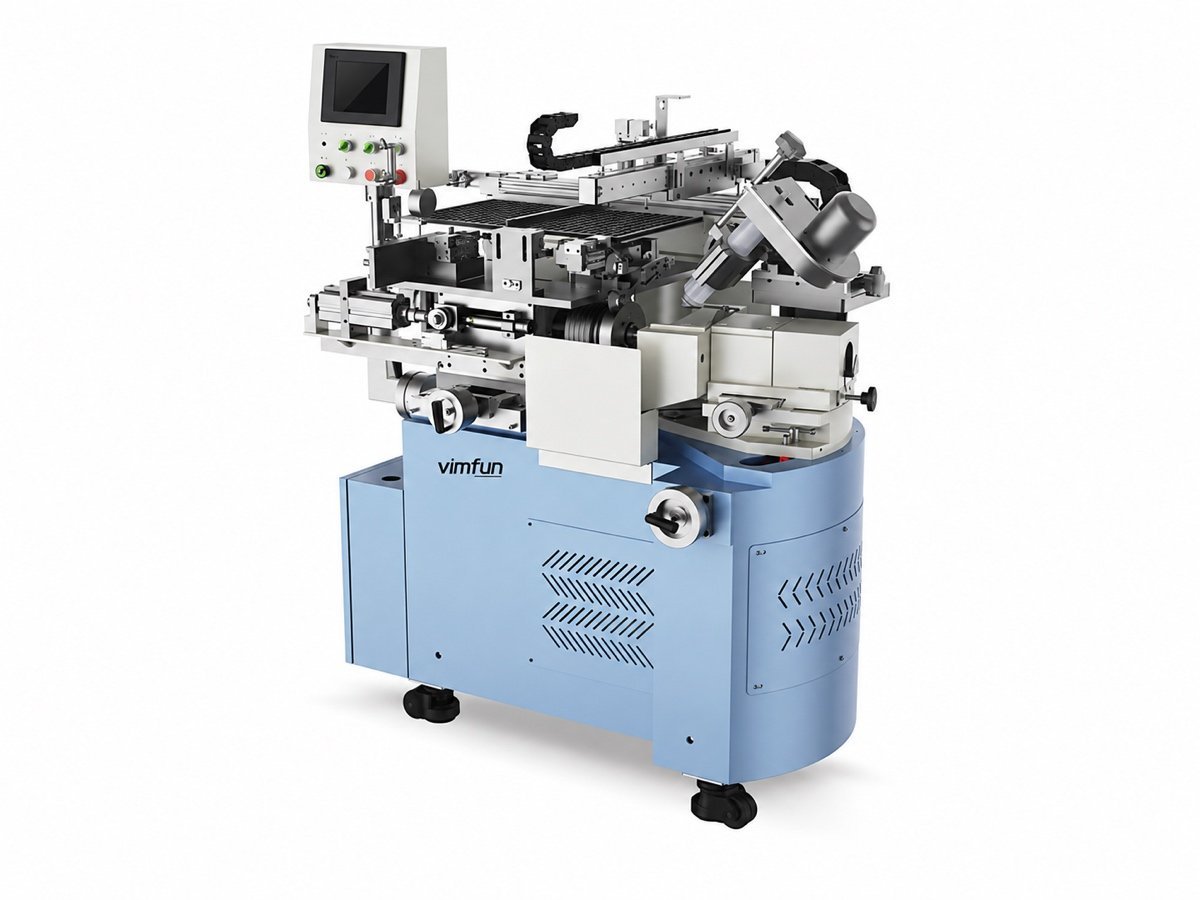 オートSG-80T
トレー供給 · Ø10–80
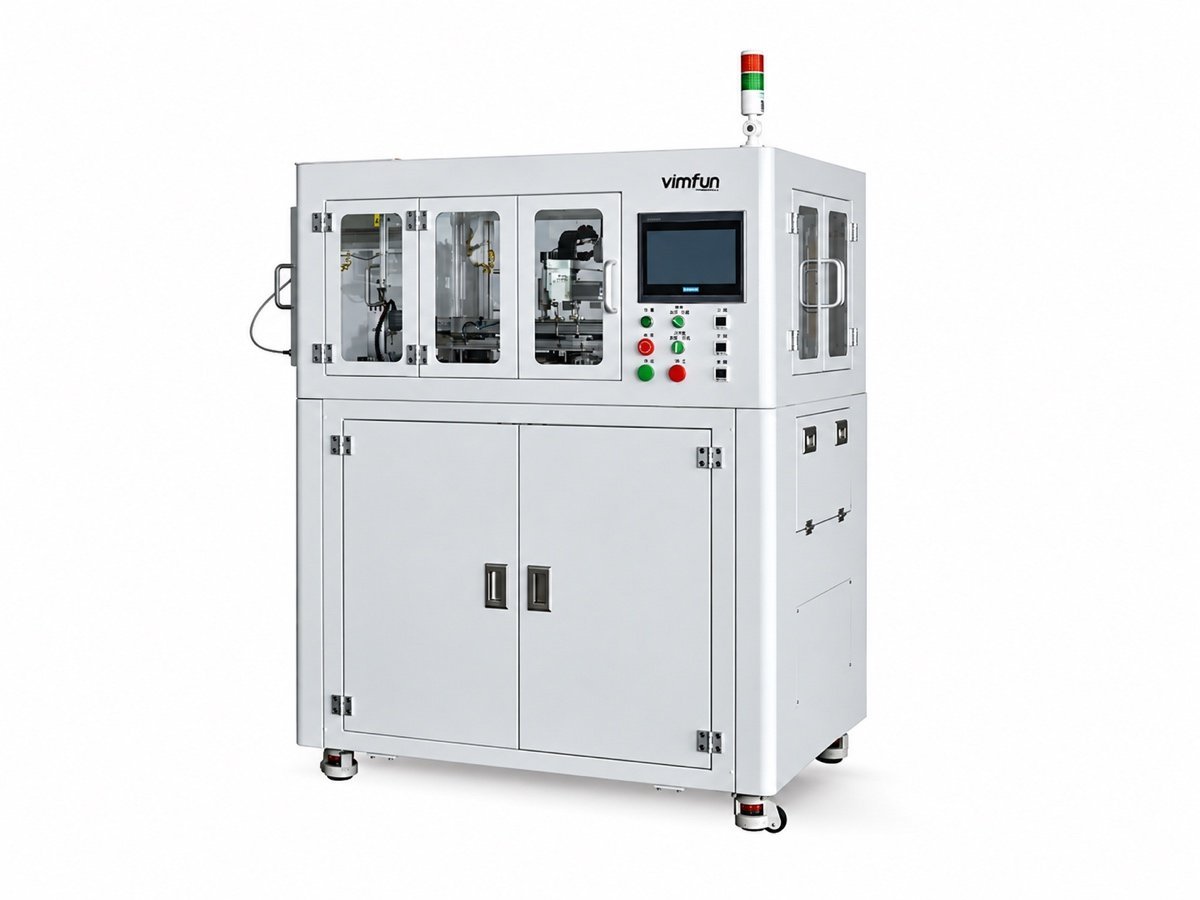 Auto-SG-50 · 80C
CNC · Ø5–80
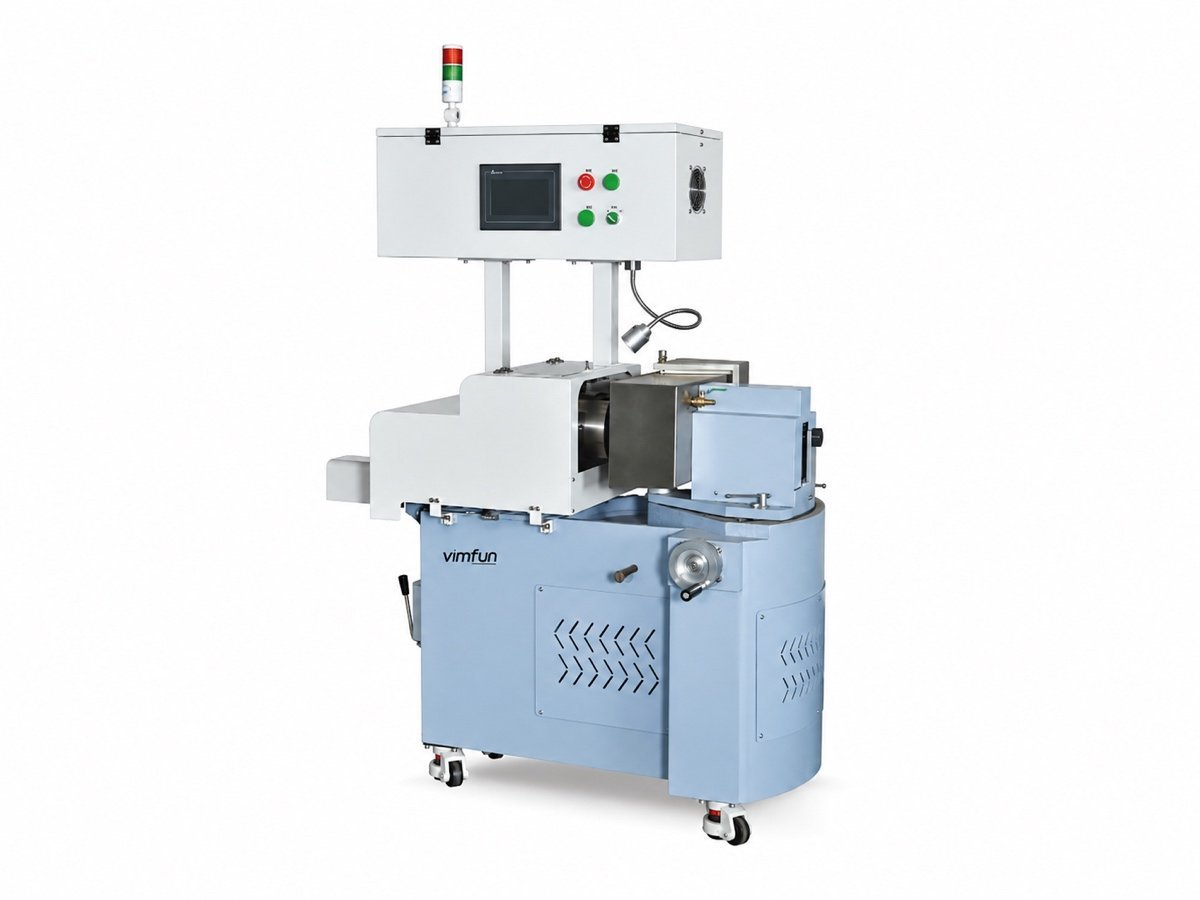 CG-140
円筒レンズ
機械リストからではなく、ワークピースから開始する
生成とは、切断されたブランクに最初の実際の形状(球面半径、円筒面、または加工された穴)を与え、次の研磨工程のために定義された許容誤差を残す工程です。それ以前はまだ材料の塊であり、それ以降はすべてこの工程で作成されたものを洗練させるだけです。.
そのため、光学レンズ研削盤は同時に2つの方向から指定されます。1つはソーから到着するブランク、もう1つは研磨セルが受け取ることを期待する表面です。1万個バッチのØ12 mmサファイアに適したジェネレーターは、両方の作業が「生成」と呼ばれていても、20個ロットのØ110 mmゲルマニウムブランクには不適切な機械です。.
どのローディング方法がお客様の生産に適していますか?
この範囲のすべての光学レンズ研削盤は、半径と直径で重複しています。重複しないのは、部品がどのようにスピンドルに供給されるかです。この表は最後の列から下に読み、次に直径バンドを確認してください。.
| Model | Diameter | 曲率 | ローディング | Control | 選択する時期 |
|---|---|---|---|---|---|
| SG-80 | ≤ Ø80 mm | スイング0〜45°、手動設定 | オペレーター | Manual | 短期生産の混合、プロトタイプ、ショップの最初のジェネレーター |
| SG-120 | ≤ Ø120 mm | スイング0〜45°、手動設定 | オペレーター | Manual | Ø80クラスには大きすぎる部品 — より高いスピンドルパワー、内部ジェット冷却、より剛性の高いフレーム |
| Auto-SG-20V | Ø4–20 mm | R2から平面まで | 振動ボウル | 自動サイクル | 大量生産の小型レンズ、バラで到着、バッチあたり数千個 |
| オートSG-80T | Ø10–80 mm | R5 から平面まで | X/Yトレー、並行してブランクと完成品 | 自動サイクル | トレー内に保持する必要がある部品、バッチごと、注文ごと |
| オートSG-50VT | Ø6–50 mm | R5 から平面まで | ボウルイン、X/Yトレーアウト | 自動サイクル | バラでブランクイン、次のステーション向けの注文出力 |
| オートSG-50 Auto-SG-80C | Ø10–55 mm Ø5–80 mm | R5 から平面まで | X/Yモジュール | CNC、5段階サーボフィード | 厳密なサジッタ公差、長時間の無人運転、リピート注文 |
| Auto-SG-20W | Ø5–20 mm | ±R2.5 から平面まで | 振動ボウル、マイクロメータ面ソーティング | 自動サイクル | 小型レンズの両面を1パスで加工、ツイン垂直スピンドル |
| CG-140 | X/Yトラベル 140 mm | 凸面、凹面、平坦な円筒 | オペレーターがロードし、サイクルを実行 | CNC X/Y | 円筒光学部品 — 球面加工機とは異なる形状 |
| BG-50 | 加工範囲 50 mm | 丸穴とスロット穴、および外径と端面 | カセットからのX/Y/Zガントリー | 自動サイクル | リングと窓(穴付き) — 30,000 rpm 電動スピンドル |
モデルごとの加工径範囲
8台の球面ジェネレーター、同じ縮尺で描画。光学レンズ研削盤は、部品径がそのバー内にある場合にのみ候補となります。.
ソリッドバーは加工範囲を示します。淡色のバーは2つの手動モデルを示しており、仕様では最大径は示されていますが最小径は示されていません — 実用的な下限はチャックと光学レンズ研削盤に取り付けられた治具によって異なります。これは試作品で確認されます。CG-140とBG-50はプロットされていません。円筒は軸移動で、穴は加工範囲で指定され、レンズ径ではありません。.
機械ファミリーを探る
光学レンズ研削盤ごとのカード:用途と、同様に有用な、用途外のこと。仕様、アセンブリ、プロセス詳細はモデルページに記載されています。.
SG-80
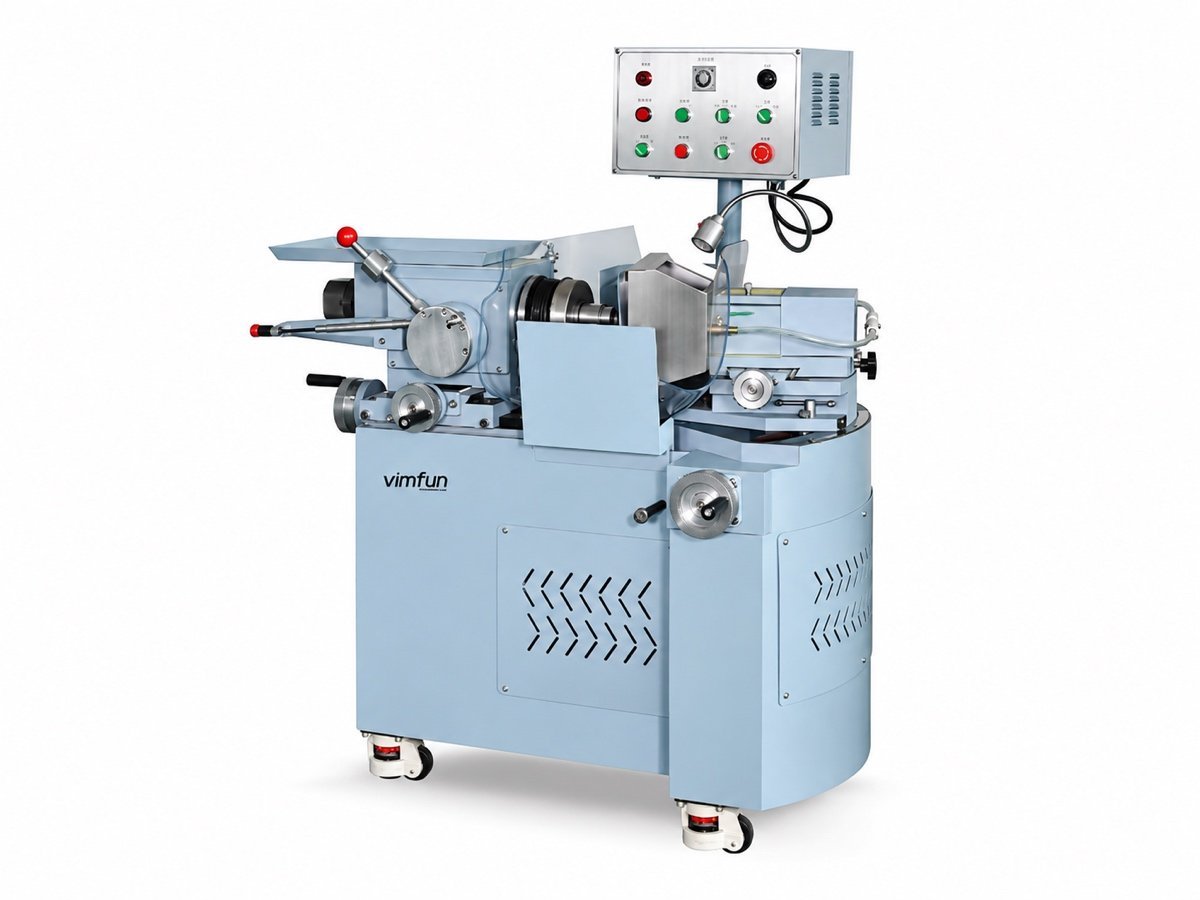
SG-120
Auto-SG-20V
オートSG-80T
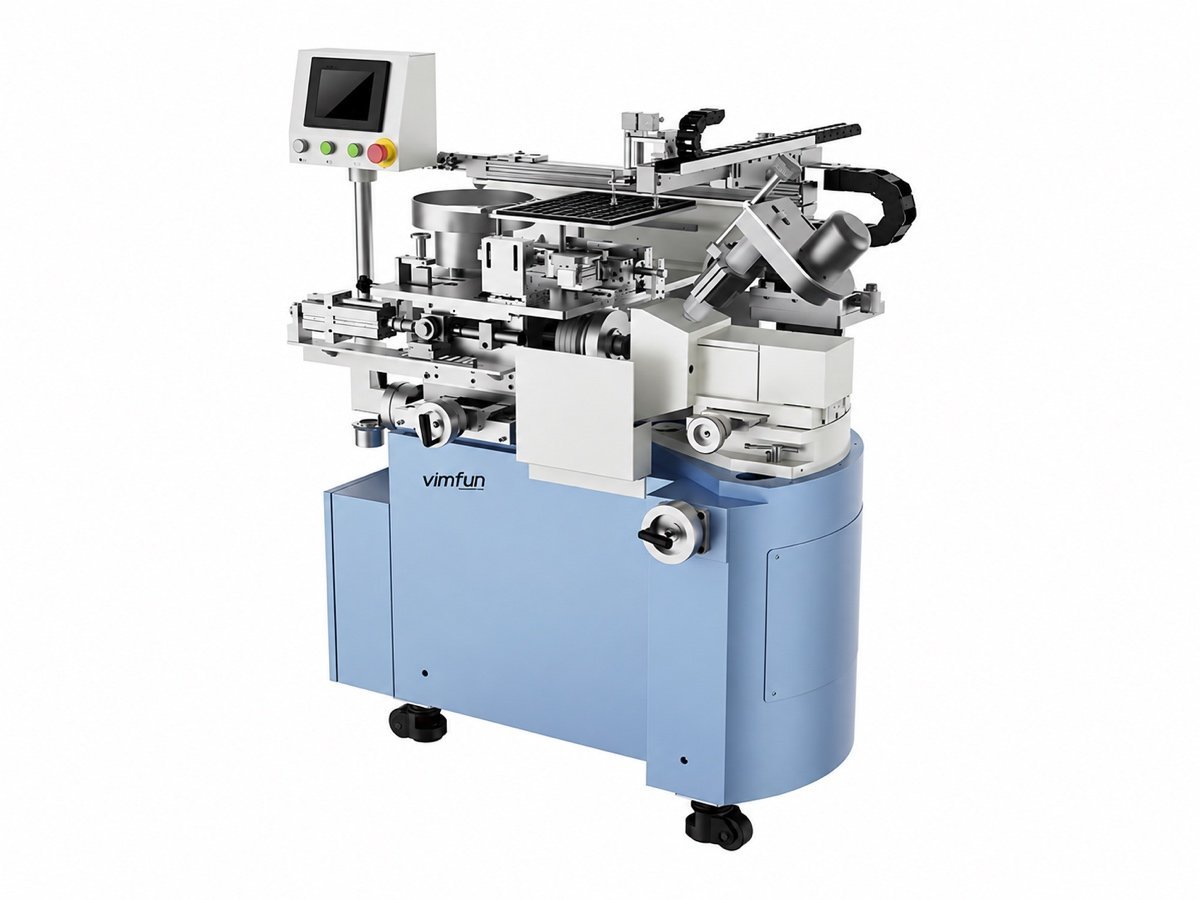
オートSG-50VT
Auto-SG-50 · 80C
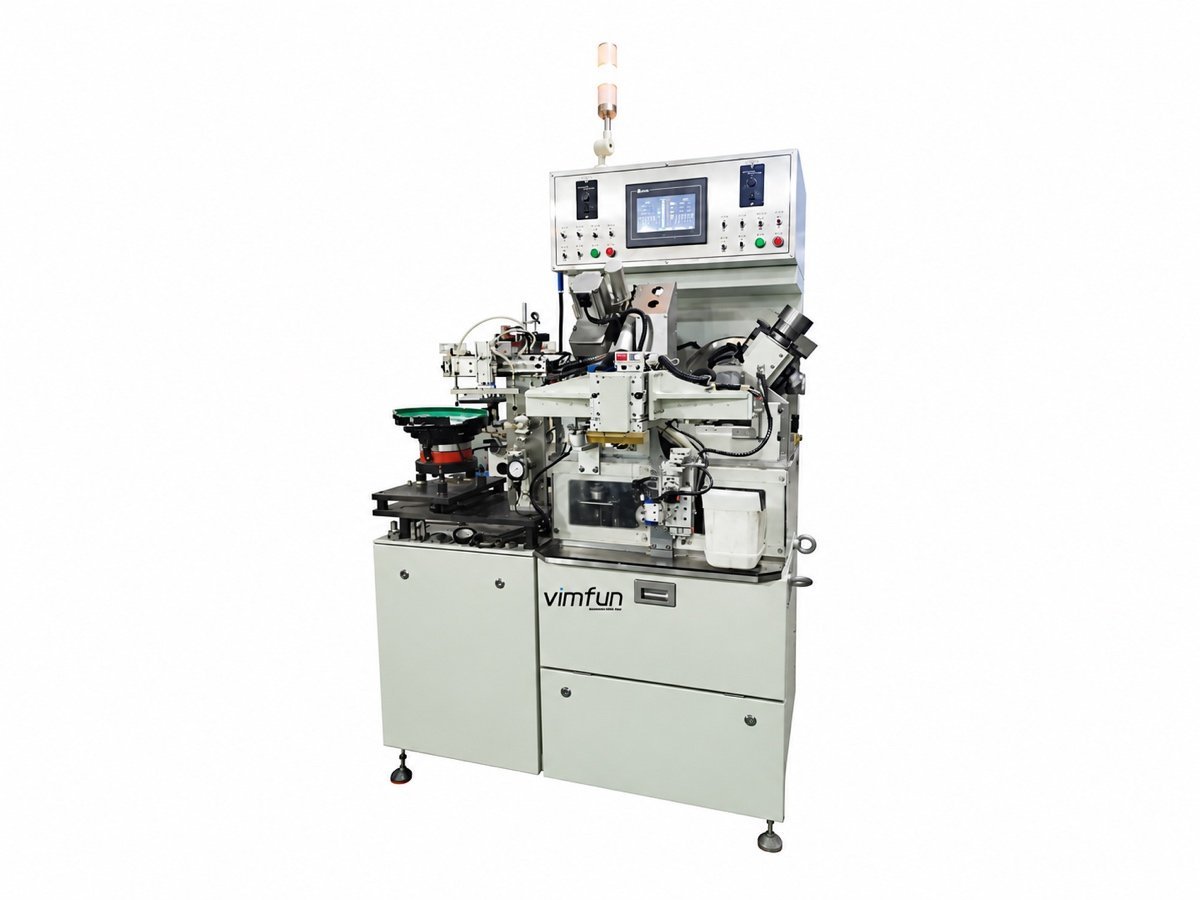
Auto-SG-20W
CG-140
BG-50
CNCは実際に何を決定しますか?
"光学レンズ研削盤の「CNC」は、ノブの代わりにスクリーンを意味するものではありません。この範囲では、4つの判断がオペレーターから機械に移り — これが価格差の根拠全体です。.
加工したものを測定します
サジッタはサイクル中に測定され、その結果が次の部品を自動的に補正します。オペレーターがダイヤルを読み取り、ストップを微調整する代わりに。.
部品を反転させます
面の識別と反転はサイクル内で実行されるため、両面は再設定を挟んで2回のパスではなく、1回のローディングで生成されます。.
砥石を自己ドレッシングします
ドレッシング間隔とパス回数は一度設定されます。砥石の状態は、シフト中に静かに表面を変えるものではなくなります。.
空打ちを拒否します
サイクル開始前に真空検出により部品が存在することを確認します — オペレーターなしの夜間シフトとスクラップトレイの違いです。.
送りは5段階に分割され、その移動量と速度は独立して設定されます。これにより、光学レンズ研削盤は高速で接近しながらも、脆いブランクに対して穏やかにカットに入ることができます。同じロジックは、当社の注記にある欠陥側からカバーされています。 光学レンズのサブサーフェスダメージ.
どの材料とジオメトリが対象ですか?
このステップのすべての光学レンズ研削盤は、硬くて脆い光学材料用に作られています。仕様書に材料が記載されていない場合は、主張するのではなく、試作品で証明します。.
| 素材 | 球面 | 円筒面 | ボア | 代表的な部品 |
|---|---|---|---|---|
| Optical glass (クラウン、フリント) | はい | はい | はい | レンズ、ウィンドウ、プリズムブランク |
| サファイア | はい | 要相談 | はい | 時計用ガラス、カメラ用ウィンドウ |
| 技術セラミックスおよび光学セラミックス | はい | 要相談 | はい | リング、シール、光学セラミックス |
| 石英およびクリスタル | はい | 要相談 | はい | ウィンドウ、クリスタル部品 |
ダイヤモンド砥石下での材料の挙動は単一の数値ではありません — 硬度、劈開性、熱伝導率すべてが結果に影響します。公開されているデータは サファイア そして は会話の始まりです。 は合理的な出発点です。その後、実際のブランクで砥石仕様と送り量が決定されます。.
図面とご自身の材料のブランクをいくつか送ってください。議論中の機械でそれらを加工し、部品とプロセスシート — 砥石、送り段階、サイクルタイム — を返送します。これは、最初に問い合わせた機械だけでなく、生成範囲全体に適用されます。.
円筒面とボアは球面ファミリーではありません
3 つの異なる表面があり、光学レンズ研削盤はそれらのうちの 1 つを中心に構築されています。これは、お問い合わせで最もよく見られる誤った仕様です。.
- 球面 は、砥石とワークスピンドルの間の角度から生成されます — 角度を設定すると半径が得られ、0°は平面を生成します。9台の機械のうち7台がこの方法で動作します。.
- 円筒面 は、ホイールスイング角度とXおよびYに沿ったCNC移動の組み合わせから生成されます。ジオメトリは球面ケースとは全く共通点がありません。そのため、 CG-140 は、他の機械のオプションではなく、独自の機械です。.
- ボア は、リングまたはウィンドウの内壁を加工する30,000 rpmの電動スピンドルによって加工されます — これは別の操作であり、 BG-50 治具がクランプされると無人で実行されます。.
この装置は精密光学機器製造用に作られています。建築用ガラス用ではなく、鏡店用でもなく、眼鏡 Rx 研究所用でもありません。もしそのような作業であれば、当社は不適切なサプライヤーであり、図面をお送りいただく前にその旨をお伝えしたいと思います。.
光学レンズ研削盤がラインのどこに配置されるか
ジェネレーティングは 6 つのステーションのうちの 1 つです。ここで選択した内容は、次の 2 つのステーションが何をしなければならないかを変更します。.
- 前: ブランクはインゴットまたはブロックからソーで切断されます クローズドループダイヤモンドワイヤーソー. 。この段階でのカーフとエッジのチッピングが、このステップで除去する必要のあるアロワンスを設定します。.
- 後: ジェネレートされた表面は ファイングラインディングとポリッシングへ, 、スイング形状 — 凹面用アッパースイング、凸面用ロワースイング — が形状を決定します。.
- 次に: 外径と光軸は センタリングとエッジング, で設定されます。コーティング前の最後の機械加工ステップです。.
- すべてをまとめて: その 完全なレンズ製造ライン, 、ローディング、スタッキング、インライン検査を含み、サイクルタイムとともに 1 つの提案として提示されます。.
直径だけで購入された光学レンズ研削盤は、2 ステーション後にボトルネックとして現れる傾向があります。ラインがパッチではなく計画されている場合は、部品と年間生産量をお知らせください。そうすれば、6 つのステップすべてをレイアウトします。このステップの機械もプロセスごとに記載されています。 装置概要.
購入者は決定する前に何を尋ねますか?
1 台の機械で Ø4 ~ Ø120 mm をカバーできますか?
いいえ。チャッキング、スピンドルパワー、ストロークはすべて部品に合わせてスケールされます。その範囲全体を稼働させるショップは通常、1 台のフレームで妥協するのではなく、小型のボウル供給自動機と、より大型の手動または CNC ジェネレーターをペアにします。.
ポリッシングのためにどのくらいの許容値を残すべきですか?
材料と形状仕様によって異なりますので、図面から合意されます。ジェネレートされた表面は、ポリッシングセルが損傷を除去するのではなく形状を修正するのに十分なほど良好でなければなりません。.
手動ジェネレーターは偽の経済ですか?
ミックスが広く、ランが短い場合はそうではありません。手動光学レンズ研削盤は、同じスピンドル精度クラスを持っています。失うのは、表面品質ではなく、無人運転です。.
機械以外に何を引用する必要がありますか?
部品範囲、配送電圧、CE 構成、貨物、設置、トレーニング用のダイヤモンドホイールと治具、および最初のスペアパーツセット。これらは最初から予算に含める必要があります。.
変更にはどのくらい時間がかかりますか?
自動モデルでは、再構築ではなく、治具とプログラムの呼び出しです。お客様の特定の部品の現実的な数値は試運転から得られます。そのため、代表的なブランクを 2 ~ 3 個お送りいただくようお願いしています。.
機械をローディング装置と統合できますか?
はい — バスケットローディングおよびスタッキングユニットが、ジェネレーティングおよびポリッシングステーションに直接供給されます。後からボルトで固定するのではなく、ラインと一緒に指定されるため、トレイとバスケットのフォーマットはすべてのステーションで一致します。.
部品を送って機械の推奨事項を入手する
モデル番号を自分で見つける必要はありません。図面、材料、年間数量をお送りいただければ、特定の光学レンズ研削盤、サイクルタイムの見積もり、および確認用の試作品をお送りします。.
- 部品図面、材料、年間数量、およびすでに稼働しているもの。 — 図面またはサンプル、材料、バッチサイズ、ターゲットサイクル。.
- 2 · 回答します — モデル、ホイール仕様、フィードステージ、および推定サイクルタイム。.
- 実証します — お客様自身のブランクでの無料試運転、プロセスシートとともに返却された部品。.
- お客様が決断します — 工具、貨物、設置、トレーニングを含む確定見積もり。.