
Polieren von Uhrenkristallen: Oberflächen- und Kantenfinish von Saphir
Ein Uhrenglas kann eine klare optische Fläche haben und dennoch bei der Montage versagen, weil die Fase, das Kantenprofil oder die Gehäusepassung falsch ist. Es kann auch korrekt passen und dennoch Kratzer, Verzerrungen oder Beschichtungsfehler aufweisen. Das Polieren von Uhrengläsern muss daher die Anforderungen für die Flächen, den Umfang und die Montageflächen trennen.
Beginnen Sie mit der fertigen Zeichnung und der Materialgüte. Saphir- und Mineralglasrohlinge können ein Uhrendesign gemeinsam haben, sollten aber nicht ohne Qualifizierung dasselbe Bearbeitungsrezept erben. Halten Sie fest, was jede Operation liefern muss und wie die nächste Operation das Teil halten wird.
01 — Definieren Sie die fertigen Oberflächen, bevor Sie Maschinen auswählen
Identifizieren Sie, welche Oberflächen optisch, kosmetisch, abdichtend oder lokalisierend sind. Eine polierte Kante kann eine Anforderung an das Aussehen haben, während eine angrenzende Auflagefläche eine vorgegebene Abmessung beibehalten muss. Das Verschleifen dieser Bereiche während des Polierens kann ein attraktives Teil für die Montage ungeeignet machen.
Geben Sie die nutzbare Apertur, Dicke, Krümmung und Kantenform an. Wenn das Teil beschichtet werden soll, identifizieren Sie den Beschichtungsbereich und die zulässigen Handhabungsbereiche. “Rundum polieren” ist keine ausreichende Fertigungsanweisung.
Die Leitfaden zur Herstellung von Uhrengläsern bietet den Anwendungsrahmen. Nutzen Sie ihn, um den Weg zu besprechen, und bestätigen Sie dann die tatsächliche Zeichnung und die Abnahmemethode, bevor Sie die Maschinenauswahl als abgeschlossen betrachten.
Behalten Sie beim Polieren von Uhrengläsern die Unterscheidung zwischen Saphir, Mineralglas und jeder Beschichtungsschicht im Auftragsdatensatz bei. Das Wort “Kristall” beschreibt die Komponente in der Uhrenterminologie; es identifiziert nicht vollständig das Substrat.
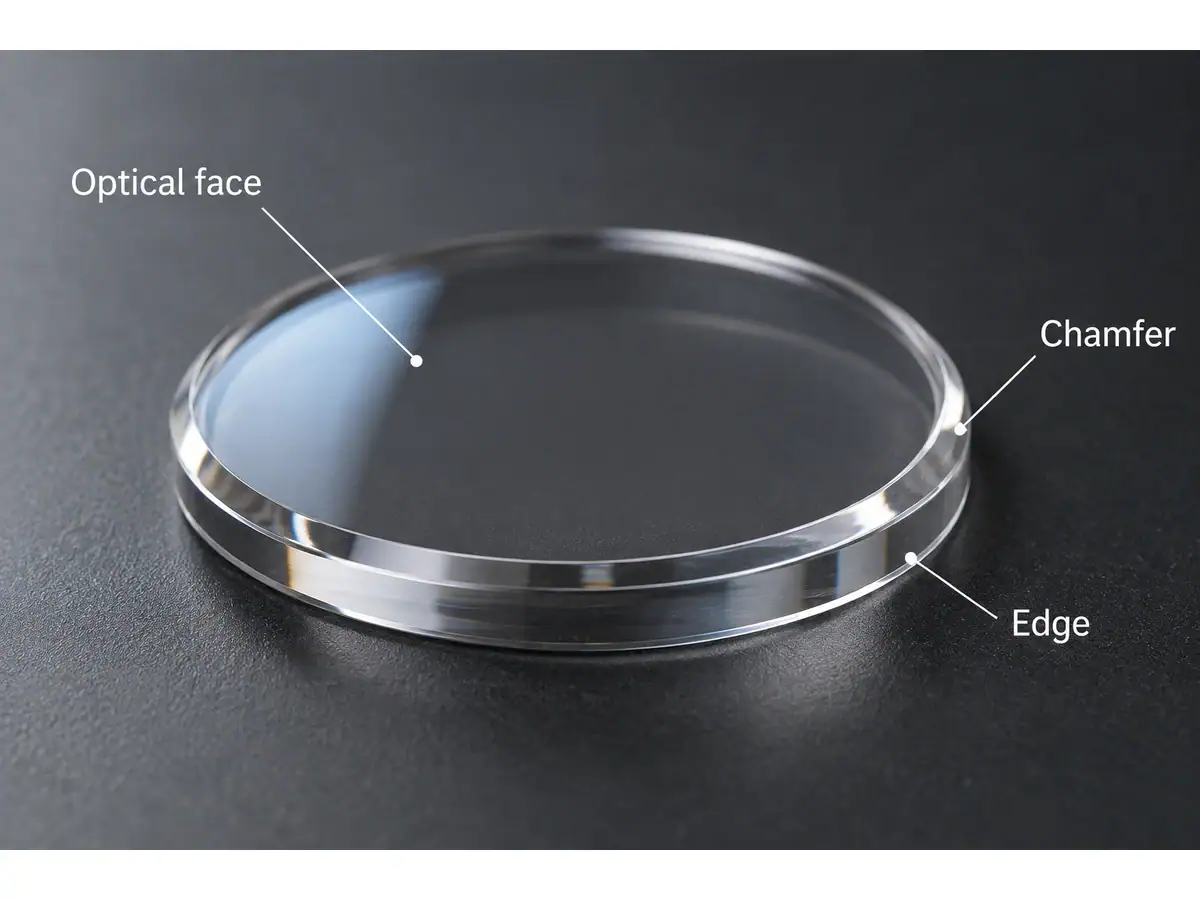
02 — Flache, gewölbte und doppelt gekrümmte Teile benötigen unterschiedliche Unterstützung
Ein flaches Uhrenglas kann hinsichtlich Flächenebene, Dicke und des erforderlichen Verhältnisses zwischen seinen Flächen bewertet werden. Ein gewölbtes Teil fügt Krümmung und sich ändernde Kontaktgeometrie hinzu. Eine Komponente mit zwei gekrümmten Flächen erfordert die Kontrolle ihres Verhältnisses sowie jeder einzelnen Oberfläche.
Gehen Sie nicht davon aus, dass eine Vorrichtung für eine flache Scheibe eine gewölbte Linse ohne Spannung oder eingeschränkten Werkzeugzugang halten kann. Dünne Kanten, ein steiler Übergang oder eine fertige Fläche, die als Auflagefläche dient, können das Halteproblem verändern.
Bewahren Sie bei Saphir die angegebene Kristallorientierung und die Teilreferenz während des Schneidens und der Endbearbeitung. Die Orientierung ist ein Materialinput, kein Ersatz für die Messung der fertigen Geometrie.
| Teilmerkmal | Prozessfrage | Inspektionsfrage |
|---|---|---|
| Flache optische Fläche | Kann die Auflage gleichmäßigen Kontakt aufrechterhalten? | Liegt die definierte Apertur innerhalb der Formvorgabe? |
| Gekrümmte Fläche | Können Werkzeug und Vorrichtung den gesamten erforderlichen Bereich erreichen? | Werden Radius und Form konsistent bewertet? |
| Fasen | Ist ausreichend Material vorhanden, ohne einen Funktionsbereich zu berühren? | Sind Breite, Winkel oder Radius definiert und geprüft? |
| Polierte Kante | Ist das Kantenwerkzeug für das Profil geeignet? | Ist das Aussehen akzeptabel, ohne die Passungsmaße zu verlieren? |
03 — Bauen Sie die Polierroute für Uhrengläser um Übergaben herum auf
Eine typische Route kann Schneiden, Formgebung oder Flächenvorbereitung, Kantenbearbeitung und Fasen, Flächenpolieren, Kantenpolieren, Reinigung und Inspektion umfassen. Die genaue Reihenfolge hängt von der Geometrie, der Werkstückaufnahme und davon ab, welche fertigen Oberflächen geschützt werden müssen.
Vermeiden Sie es, diese Sequenz als unveränderliche Regel zu behandeln. Eine Kante muss möglicherweise vor der Flächenbearbeitung vorbearbeitet und dann einer kontrollierten Endbearbeitung unterzogen werden. Ein anderes Teil erfordert möglicherweise eine andere Reihenfolge, um seine Auflageflächen zu erhalten.
Das Polieren von Uhrengläsern sollte Rohlinge mit einem definierten Materialzustand erhalten. Übermäßiger Einlaufbogen oder eine untermaßige Kantenreserve können nicht durch unendliche Verlängerung der Polierzeit korrigiert werden. Halten Sie fest, wo Späne zuerst auftreten, damit Schäden vom Schneiden nicht mit späterer Handhabung im Behälter verwechselt werden.
Halten Sie jedes Teil oder jede Charge während der Übergaben rückverfolgbar. Ein Behälteridentifikationssystem ist nur dann nützlich, wenn die abgelehnten und überarbeiteten Teile mit ihrer ursprünglichen Prozesshistorie verknüpft bleiben.
04 — Unterscheiden Sie die Kantenbearbeitungsfähigkeit von der Endabnahme
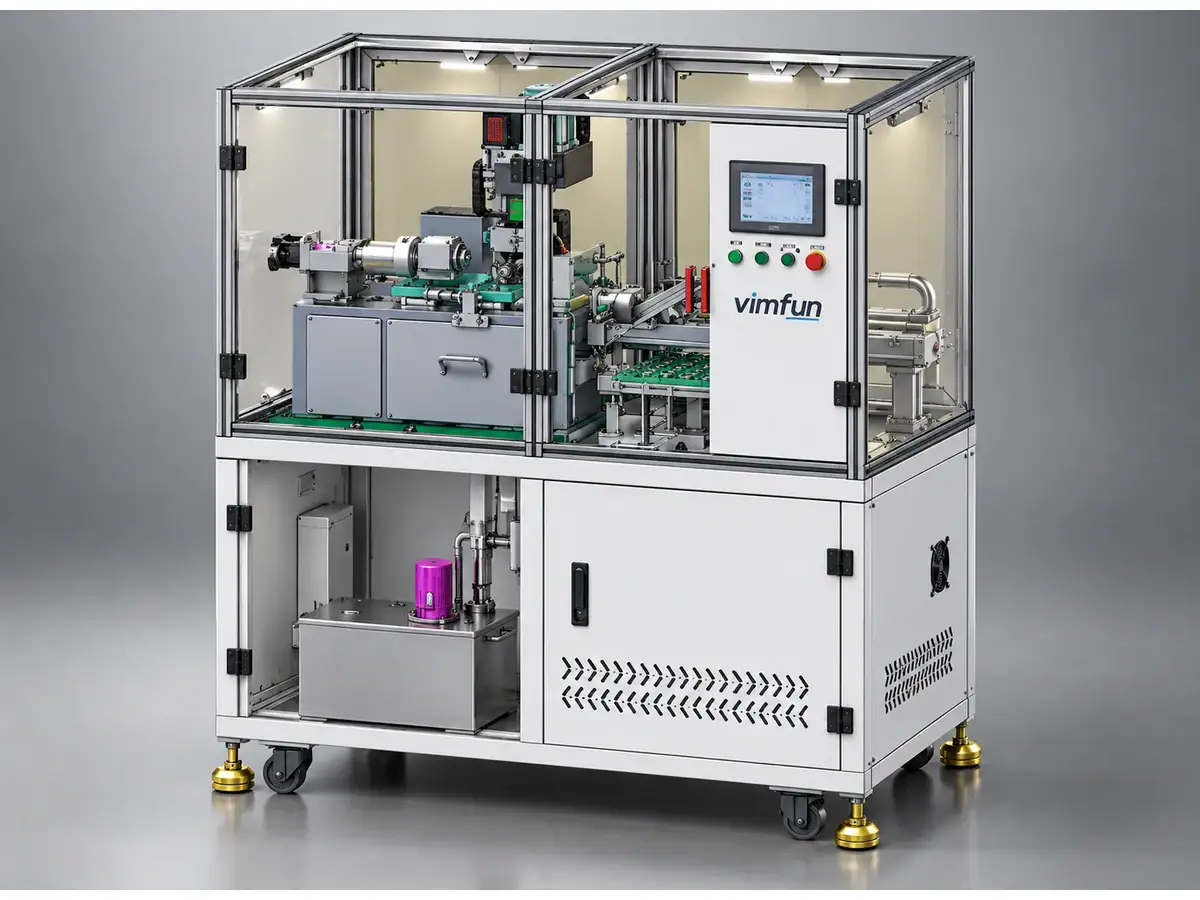
Vimfun's Der automatische Profilschleifautomat Auto-EG-80 listet explizit Saphir-Uhrengläser unter seinen Anwendungen auf. Die veröffentlichte Seite beschreibt automatisches Be- und Entladen, Konturschleifen und Fasen mit einer angegebenen Zykluszeit ab etwa 15 Sekunden, abhängig vom Teil.
Diese Zahl ist ein Referenzwert für den Maschinenbetrieb, keine zugesagte Polierzykluszeit für Uhrengläser oder eine abgeschlossene Linienleistung. Werkzeuge, Material, Profil, Materialabtrag und Inspektion beeinflussen das tatsächliche Ergebnis.
Die Seite listet auch eine Spindelrundlaufabweichung von unter 0,006 mm auf. Spindelrundlaufabweichung und Maßabweichung des Fertigteils sind unterschiedliche Größen. Ersetzen Sie die Maschinenspezifikation nicht durch eine Toleranz für die Teilabnahme.
Verwenden Sie eine repräsentative Zeichnung und einen Rohling für den Versuch. Berücksichtigen Sie den anspruchsvollsten Kantenübergang, anstatt nur das einfachste runde Teil aus der Produktfamilie auszuwählen.
05 — Oberflächenfinish und Kantenfinish sind separate Vorgänge
Das Polieren von Uhrengläsern muss die funktionale Geometrie erhalten und gleichzeitig die spezifizierte Oberfläche verbessern. Ein Flächenpolierprozess ist nicht automatisch in der Lage, einen komplizierten Umfang zu polieren. Umgekehrt stellt eine Kantenpoliermaschine keine optische Flächenqualität her.
Die Die Seite EP-220C Peripheral Polishing beschreibt die Kantenbearbeitung von flachen 2D- und 2.5D-Paneelen. Sie unterscheidet diese Rolle ausdrücklich von der Linsenrandbearbeitung und dem Flächenpolieren. Berücksichtigen Sie sie nur, wenn die tatsächliche Werkstückgeometrie in diesen Bereich passt.
Für eine gekrümmte Optik, die Durchmesser- und Fasengenerierung erfordert, verwenden Sie die entsprechende Linsenrandbearbeitungsroute, anstatt anzunehmen, dass ein Panel-Kantenpolierer austauschbar ist. Bestätigen Sie den Werkzeugzugang und die erforderliche Eck- oder Radiusbearbeitung anhand der Zeichnung.
Erfassen Sie die Endmaße nach dem Fertigungsschritt, der sie ändern kann. Eine Kante, die vor dem Polieren die Inspektion bestanden hat, erfüllt möglicherweise danach nicht mehr die Passungsanforderung.
06 — Chargenausgabe hängt von mehr als der Behälterkapazität ab
Trays und automatischer Transfer können wiederholtes Handling reduzieren, aber die Teilepräsentation und die Lokalisierungskonsistenz müssen kontrolliert werden. Eine Tray-Tasche sollte fertige Oberflächen schützen und Kontakt vermeiden, der beim Beladen einen neuen Defekt erzeugt.
Für Polierversuche von Uhrenkristallen, erfassen Sie separat Ladezeit, Prozesszeit, Entladen, Reinigung und Inspektion. Betrachten Sie die akzeptierte Ausgabe als Endmaß. Eine große Schale kann eine lange Warteschlange oder einen schwierigen Wiederherstellungsvorgang verbergen, wenn ein Teil falsch sitzt.
Berücksichtigen Sie den Wechsel zwischen realistischen Designs. Unterschiedliche Durchmesser, Krümmungen oder Kantenformen erfordern möglicherweise Vorrichtungen, Programme und Inspektionsänderungen. Ein kurzer Automatikzyklus eliminiert diese Aufgaben nicht.
Prüfen Sie Teile aus verschiedenen Positionen und zu verschiedenen Zeiten innerhalb der Charge. Eine Stichprobe, die nur beim Start entnommen wird, kann Werkzeugdrift oder ein wiederkehrendes Problem im Zusammenhang mit einer Schalenposition übersehen.
07 — Vereinbaren Sie den Zustand, der vor der Beschichtung erforderlich ist
Der Beschichtungsanbieter sollte die Anforderungen an die eingehende Sauberkeit und Oberflächenakzeptanz definieren. Rückstände, Partikel und Handhabungsspuren können nachfolgende Ergebnisse beeinflussen, selbst wenn das Teil bei normaler Beleuchtung klar erscheint.
Trennen Sie die Prüfung der Oberflächenrauheit, Form und Kosmetik. Verwenden Sie kein einziges Etikett “optischer Finish”, um alle drei abzudecken. Wo die Durchlassleistung wichtig ist, geben Sie den anwendbaren Test an, anstatt anzunehmen, dass eine Oberflächenmessung allein das zusammengebaute Ergebnis feststellt.
Die Aufzeichnungen zur Politur von Uhrenkristallen sollten den letzten Reinigungsvorgang und den geschützten Transfer in den nächsten Prozess zeigen. Vermeiden Sie die Einführung undokumentierter Wisch- oder Verpackungsänderungen nach der qualifizierten Reinigungsroute.
Überprüfen Sie die beschichtungsbezogenen Ausschüsse mit der verfügbaren Prozesshistorie. Ein nachgelagerter Defekt sollte über Reinigung, Handhabung, Substratbedingung und Beschichtung untersucht werden, anstatt automatisch der Politur zugeschrieben zu werden.
08 — Geben Sie die Route mit dem tatsächlichen Design frei
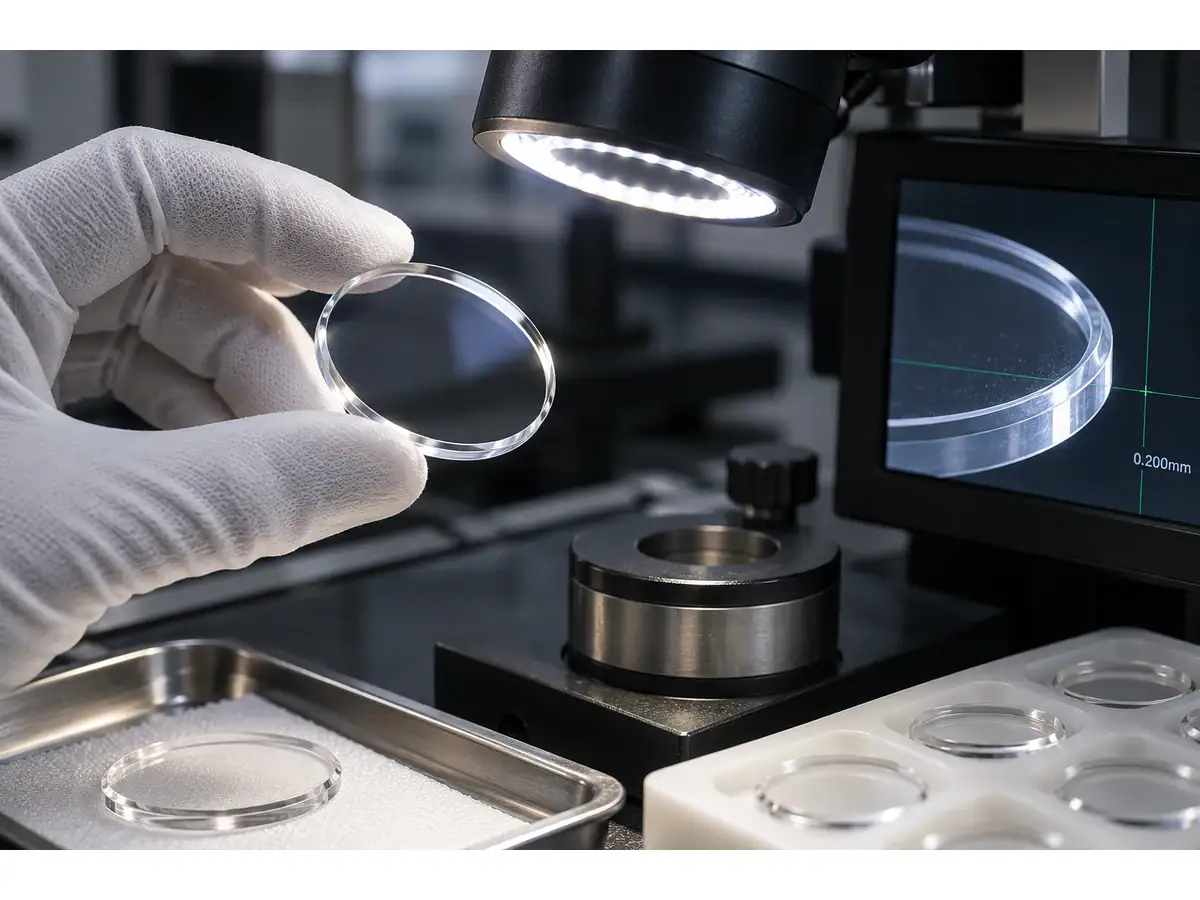
Genehmigen Sie den Prozess mit fertigen Teilen, die der Zeichnung, dem kosmetischen Standard und den vereinbarten Inspektionsbedingungen entsprechen. Berücksichtigen Sie Passform im Gehäuse oder andere Montageprüfungen, wo diese Teil des Akzeptanzumfangs sind.
Für ein Anwendungsprüfung, senden Sie das Material, die Flächengeometrie, das Kantenprofil, das Jahresvolumen und die Chargenmischung. Identifizieren Sie, ob die Anfrage das Kantenbearbeiten, das Polieren der Fläche, das periphere Polieren oder die kombinierte Route umfasst. Diese Unterscheidung macht einen Vorschlag zur Politur von Uhrenkristallen technisch nützlich, bevor der erste Versuch beginnt.
