
Polissage de cristaux de montre : finition du bord et de la face en saphir
Un cristal de montre peut avoir une face optique claire et échouer lors de l'assemblage parce que le chanfrein, le profil du bord ou l'ajustement du boîtier est incorrect. Il peut également s'ajuster correctement tout en présentant des rayures, une distorsion ou des défauts de revêtement. Le polissage des cristaux de montre doit donc séparer les exigences pour les faces, le périmètre et les interfaces d'assemblage.
Commencez par le dessin fini et le grade du matériau. Les ébauches de saphir et de verre minéral peuvent partager une conception de montre, mais elles ne doivent pas hériter de la même recette d'usinage sans qualification. Enregistrez ce que chaque opération doit fournir et comment l'opération suivante maintiendra la pièce.
01 — Définir les surfaces finies avant de choisir les machines
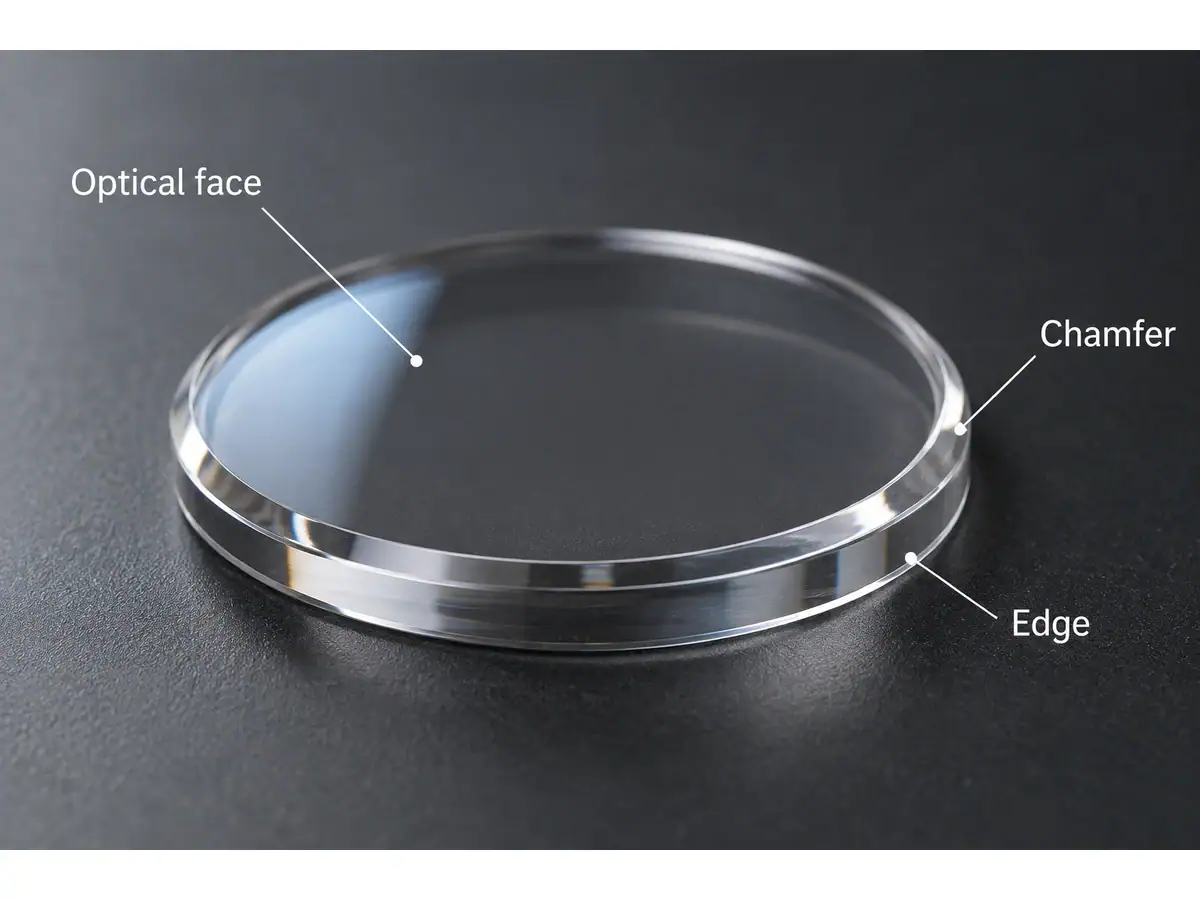
Identifiez quelles surfaces sont optiques, cosmétiques, d'étanchéité ou de localisation. Un bord poli peut avoir une exigence d'apparence, tandis qu'une plage d'assise adjacente doit préserver une dimension spécifiée. Le mélange de ces régions pendant le polissage peut rendre une pièce attrayante inadaptée à l'assemblage.
Spécifiez l'ouverture utilisable, l'épaisseur, la courbure et la géométrie du bord. Si la pièce doit être revêtue, identifiez la zone de revêtement et les régions de manipulation autorisées. “ Polir partout ” n'est pas une instruction de fabrication suffisante.
Le guide de fabrication de verres de montre fournit le cadre d'application. Utilisez-le pour discuter de la voie, puis confirmez le dessin réel et la méthode d'acceptation avant de considérer la sélection de l'équipement comme complète.
Pour le polissage des cristaux de montre, conservez la distinction entre le saphir, le verre minéral et toute pile de revêtement visible dans le dossier de travail. Le mot “ cristal ” décrit le composant dans la terminologie horlogère ; il n'identifie pas entièrement le substrat.
02 — Les pièces plates, bombées et doublement courbes nécessitent un support différent
Un cristal de montre plat peut être évalué en termes de planéité de face, d'épaisseur et de relation requise entre ses faces. Une pièce bombée ajoute de la courbure et une géométrie de contact changeante. Un composant avec deux faces courbes nécessite le contrôle de leur relation ainsi que de chaque surface individuelle.
Ne supposez pas qu'un montage pour un disque plat puisse maintenir une lentille bombée sans contrainte ou accès limité à l'outil. Les bords fins, une transition abrupte ou une face finie utilisée comme surface de localisation peuvent modifier le problème de maintien.
Pour le saphir, préservez le spécifié orientation du cristal et référence de la pièce lors de la coupe et de la finition. L'orientation est une donnée matérielle, pas un substitut à la mesure de la géométrie finie.
| Caractéristique de la pièce | Question de processus | Question d'inspection |
|---|---|---|
| Face optique plate | Le support peut-il maintenir un contact uniforme ? | L'ouverture définie est-elle conforme aux exigences de forme ? |
| Face courbe | L'outil et le montage peuvent-ils accéder à la région requise complète ? | Le rayon et la forme sont-ils évalués de manière cohérente ? |
| Chanfrein | Y a-t-il suffisamment de matière disponible sans entrer dans une plage fonctionnelle ? | La largeur, l'angle ou le rayon sont-ils définis et vérifiés ? |
| Périmètre poli | L'outil de bord est-il adapté au profil ? | L'apparence est-elle acceptable sans perdre les dimensions d'ajustement ? |
03 — Construire la voie de polissage des cristaux de montre autour des transferts
Une voie typique peut inclure le tranchage, la génération ou la préparation de face, le détourage et le chanfreinage, le polissage de face, le polissage de bord, le nettoyage et l'inspection. L'ordre exact dépend de la géométrie, du maintien de la pièce et des surfaces finies qui doivent être protégées.
Évitez de traiter cette séquence comme une règle immuable. Un bord peut nécessiter une mise en forme préliminaire avant la finition de la face, suivie d'une opération finale contrôlée. Une autre pièce peut nécessiter un ordre différent pour préserver ses caractéristiques de localisation.
Le polissage des cristaux de montre doit recevoir des ébauches avec un état de matière défini. Un voile entrant excessif ou une réserve de bord sous-dimensionnée ne peuvent pas être corrigés en prolongeant indéfiniment le temps de polissage. Enregistrez où les éclats apparaissent pour que les dommages dus à la coupe ne soient pas confondus avec une manipulation ultérieure du plateau.
Gardez chaque pièce ou lot traçable tout au long des transferts. Un système d'identification de plateau n'est utile que si les pièces rejetées et retravaillées restent associées à leur historique de processus d'origine.
04 — Distinguer la capacité de détourage de l'acceptation finale
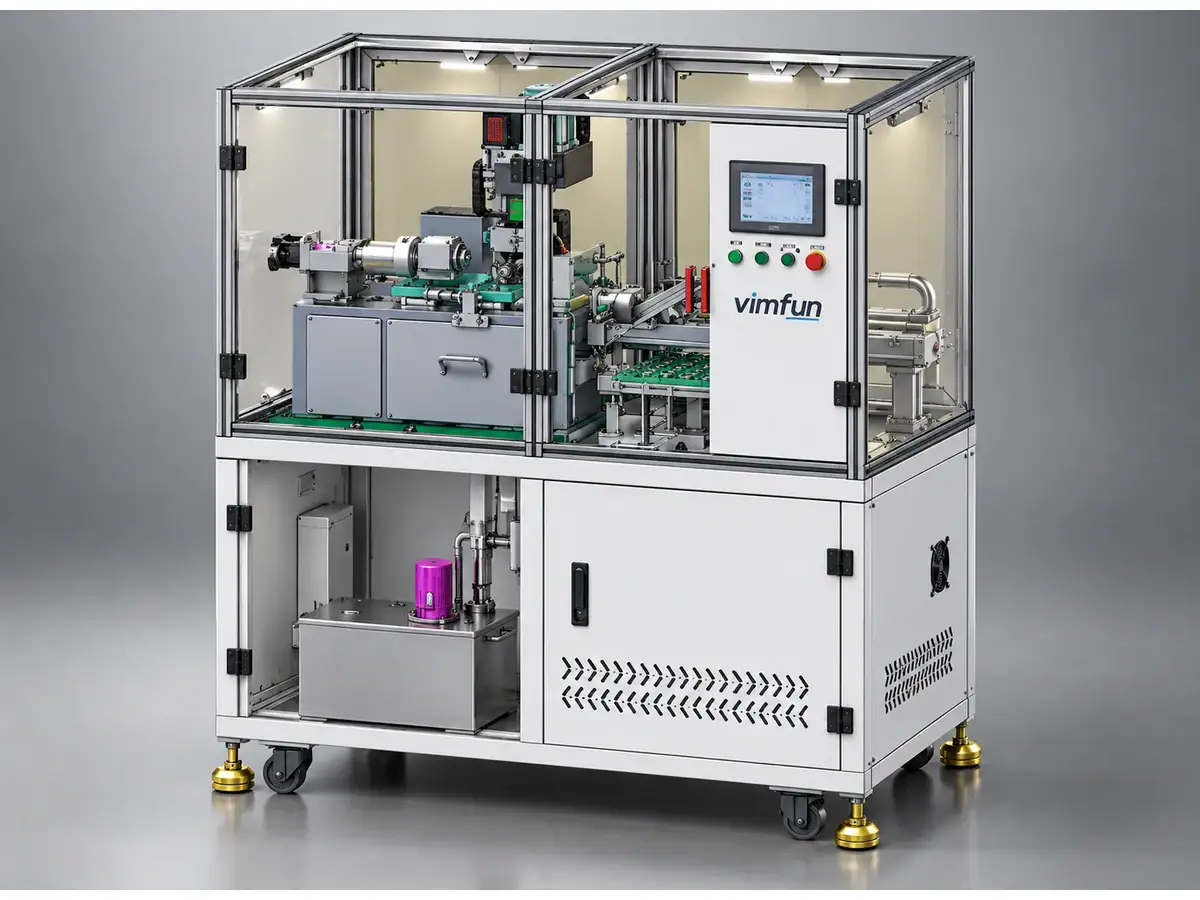
Le Dégauchisseuse de profilage automatique Auto-EG-80 liste explicitement les cristaux de montre en saphir parmi ses applications. La page publiée décrit le chargement et le déchargement automatiques, le meulage de contour et le chanfreinage, avec un cycle de départ déclaré d'environ 15 secondes selon la pièce.
Ce chiffre est une référence d'opération machine, pas un cycle de polissage de cristal de montre promis ou une sortie de ligne complète. L'outillage, le matériau, le profil, l'enlèvement de matière et l'inspection affectent le résultat réel.
La page indique également un faux-rond de broche inférieur à 0,006 mm. Le faux-rond de broche et l'erreur dimensionnelle de la pièce finie sont des quantités différentes. Ne substituez pas le chiffre de la machine à une tolérance d'acceptation de pièce.
Utilisez un dessin et une ébauche représentatifs lors de l'essai. Incluez la transition de bord la plus exigeante plutôt que de choisir uniquement la pièce ronde la plus facile de la famille de produits.
05 — La finition de face et la finition de bord sont des opérations distinctes
Le polissage des cristaux de montre doit préserver la géométrie fonctionnelle tout en améliorant la surface spécifiée. Un processus de polissage de face n'est pas automatiquement capable de polir un périmètre compliqué. Inversement, une machine de polissage de bord n'établit pas la qualité optique de la face.
Le page de polissage périphérique EP-220C décrit la finition des bords des panneaux plats 2D et 2.5D. Elle distingue spécifiquement ce rôle du détourage de lentilles et du polissage de face. Envisagez-la uniquement lorsque la géométrie réelle de la pièce correspond à cette portée.
Pour une optique courbe nécessitant la génération du diamètre et du biseau, utilisez la voie de détourage de lentille appropriée au lieu de supposer qu'une polisseuse de bord de panneau est interchangeable. Confirmez l'accès à l'outillage et le traitement requis du coin ou du rayon à partir du dessin.
Enregistrez les dimensions finales après l'opération de finition qui peut les modifier. Un bord qui a passé l'inspection avant le polissage peut ne plus répondre à l'exigence d'ajustement par la suite.
06 — Le rendement par lot dépend de plus que de la capacité du plateau
Les plateaux et le transfert automatique peuvent réduire les manipulations répétées, mais la présentation des pièces et la cohérence du positionnement doivent être contrôlées. Une alvéole de plateau doit protéger les surfaces finies et éviter tout contact susceptible de créer un nouveau défaut lors du chargement.
Pour les essais de polissage de cristaux de montre, enregistrez séparément le temps de chargement, le temps de traitement, le déchargement, le nettoyage et l'inspection. Conservez le rendement accepté comme mesure finale. Un grand plateau peut masquer une longue file d'attente ou une procédure de récupération difficile lorsqu'une pièce est mal positionnée.
Inclure le changement entre des conceptions réalistes. Des diamètres, des courbures ou des formes de bord différents peuvent nécessiter des changements d'outillage, de programmes et d'inspection. Un cycle automatique court n'élimine pas ces tâches.
Inspectez les pièces de différentes positions et à différents moments du lot. Un échantillon prélevé uniquement au démarrage peut manquer la dérive de l'outil ou un problème récurrent associé à un emplacement de plateau.
07 — Convenir de l'état requis avant le revêtement
Le fournisseur de revêtement doit définir les exigences de propreté entrante et d'acceptation de surface. Les résidus, les particules et les marques de manipulation peuvent affecter les résultats en aval, même lorsque la pièce semble claire dans un éclairage ordinaire.
Séparez la rugosité de surface, la forme et l'inspection cosmétique. N'utilisez pas une seule étiquette “ finition optique ” pour couvrir les trois. Lorsque les performances transmises sont importantes, spécifiez le test applicable plutôt que de supposer qu'une mesure de surface seule établit le résultat assemblé.
Les enregistrements de polissage de cristaux de montre doivent montrer la dernière opération de nettoyage et le transfert protégé vers le processus suivant. Évitez d'introduire des changements de nettoyage ou d'emballage non documentés après la voie de nettoyage qualifiée.
Examinez les rebuts liés au revêtement avec l'historique de traitement disponible. Un défaut en aval doit être étudié en fonction du nettoyage, de la manipulation, de l'état du substrat et du revêtement, plutôt que d'être automatiquement attribué au polissage.
08 — Libérer la voie en utilisant la conception réelle
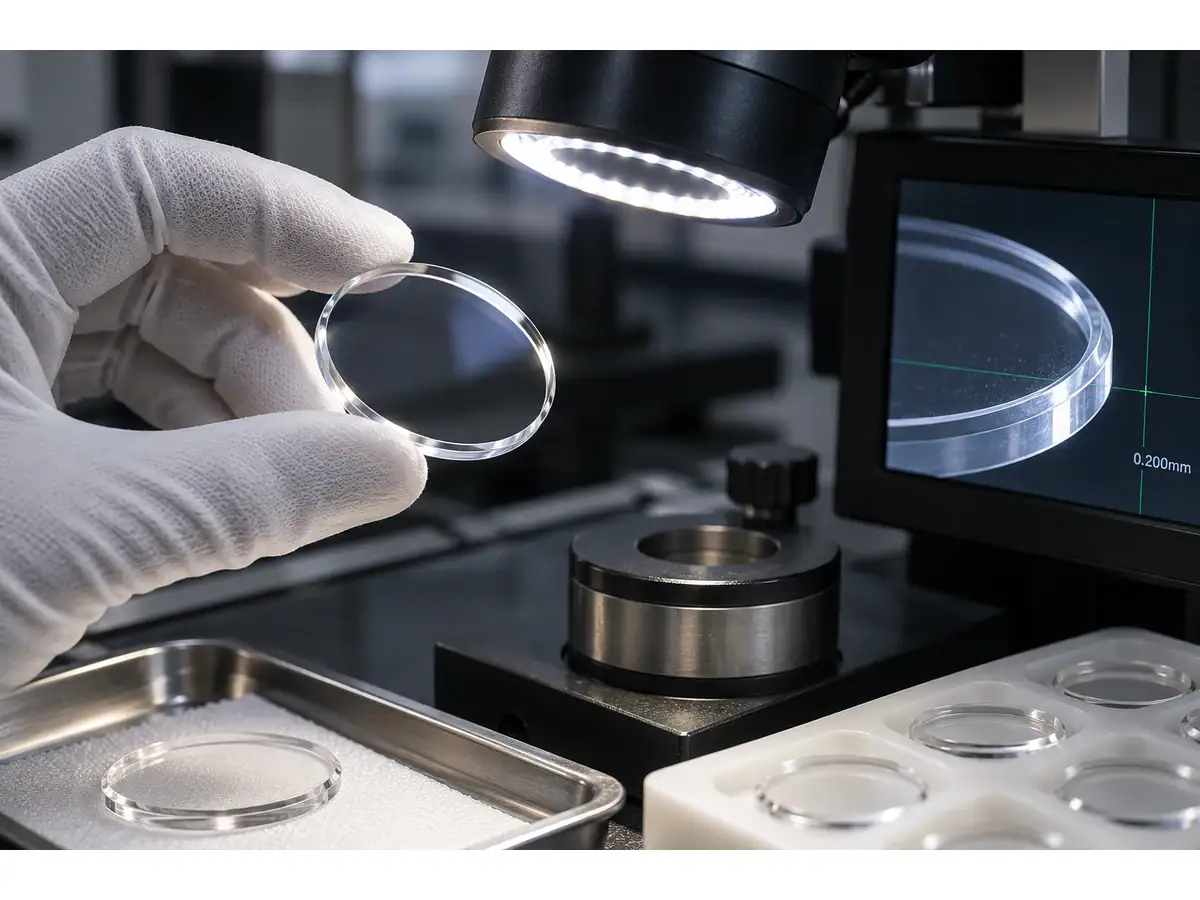
Approuvez le processus en utilisant des pièces finies qui répondent au dessin, à la norme cosmétique et aux conditions d'inspection convenues. Inclure les ajustements de boîtier ou d'autres vérifications d'assemblage lorsqu'ils font partie du champ d'acceptation.
Pour un revue d'application, envoyez le matériau, la géométrie de la face, le profil du bord, le volume annuel et le mélange de lots. Identifiez si la demande couvre le détourage, le polissage de face, le polissage périphérique ou la voie combinée. Cette distinction rend une proposition de polissage de cristal de montre techniquement utile avant le début du premier essai.
