
NOTA DE APLICACIÓN / CRISTALES DE RELOJ

Pulido de cristales de reloj: Acabado de borde y cara de zafiro

Un cristal de reloj puede tener una cara óptica clara y aun así fallar en el ensamblaje porque el chaflán, el perfil del borde o el ajuste de la caja son incorrectos. También puede encajar correctamente mostrando arañazos, distorsión o defectos de recubrimiento. Por lo tanto, el pulido de cristales de reloj debe separar los requisitos para las caras, el perímetro y las interfaces de ensamblaje.

Comience desde el dibujo terminado y el grado del material. Los blancos de zafiro y vidrio mineral pueden compartir un diseño de reloj, pero no deben heredar la misma receta de mecanizado sin cualificación. Registre lo que cada operación debe entregar y cómo la siguiente operación sujetará la pieza.

01 — Definir las superficies terminadas antes de elegir las máquinas

Identifique qué superficies son ópticas, cosméticas, de sellado o de localización. Un borde pulido puede tener un requisito de apariencia, mientras que una cara de asiento adyacente debe preservar una dimensión especificada. La mezcla de estas regiones durante el pulido puede hacer que una pieza atractiva sea inadecuada para el ensamblaje.

Especifique la apertura utilizable, el grosor, la curvatura y la geometría del borde. Si la pieza va a ser recubierta, identifique el área de recubrimiento y las regiones de manipulación permitidas. “Pulir todo” no es una instrucción de fabricación suficiente.

En guía de fabricación de cristales de reloj proporciona el marco de aplicación. Úselo para discutir la ruta, luego confirme el dibujo real y el método de aceptación antes de considerar completa la selección del equipo.

Para el pulido de cristales de reloj, mantenga la distinción entre zafiro, vidrio mineral y cualquier pila de recubrimiento visible en el registro del trabajo. La palabra “cristal” describe el componente en la terminología de relojería; no identifica completamente el sustrato.
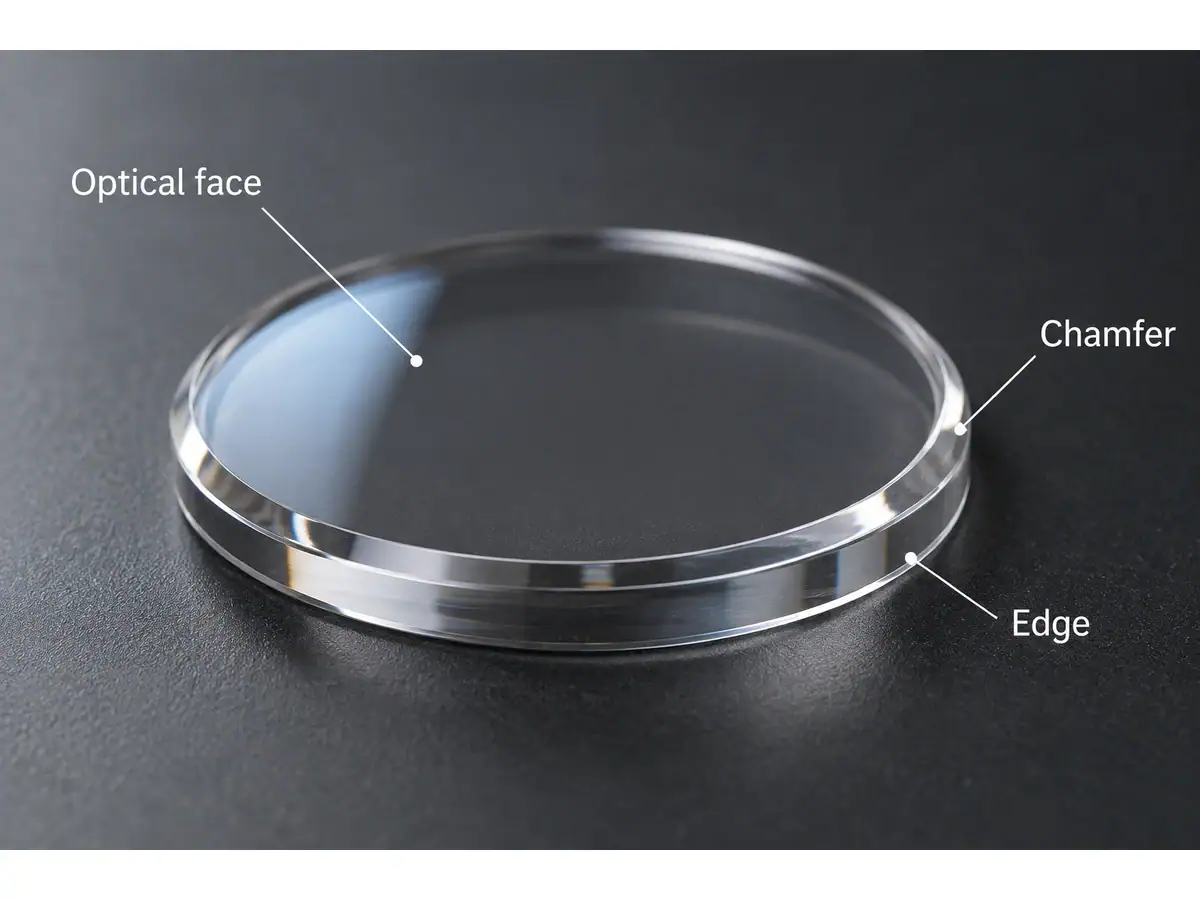
Diagrama de cristal de reloj que identifica el chaflán y el borde de la cara óptica
Geometría conceptual del cristal de reloj y las superficies a especificar por separado.

02 — Las piezas planas, abovedadas y de doble curvatura necesitan un soporte diferente

Un cristal de reloj plano se puede evaluar en términos de planitud de la cara, grosor y la relación requerida entre sus caras. Una pieza abovedada añade curvatura y geometría de contacto cambiante. Un componente con dos caras curvas necesita el control de su relación, así como de cada superficie individual.

No asuma que un accesorio para un disco plano puede sujetar una lente abovedada sin tensión o acceso restringido a la herramienta. Los bordes delgados, una transición pronunciada o una cara terminada utilizada como superficie de localización pueden cambiar el problema de sujeción.

Para el zafiro, preserve la especificada orientación del cristal y la referencia de la pieza a través del corte y el acabado. La orientación es una entrada de material, no un sustituto de la medición de la geometría terminada.

Característica de la piezaPregunta del procesoPregunta de inspección
Cara óptica plana¿Puede el soporte mantener un contacto uniforme?¿Está la apertura definida dentro del requisito de forma?
Cara curva¿Pueden la herramienta y el accesorio acceder a toda la región requerida?¿Se evalúan el radio y la forma de manera consistente?
Chaflán¿Hay suficiente material disponible sin entrar en una zona funcional?¿Se definen y verifican el ancho, el ángulo o el radio?
Perímetro pulido¿Es la herramienta de borde adecuada para el perfil?¿Es la apariencia aceptable sin perder las dimensiones de ajuste?

03 — Construir la ruta de pulido de cristales de reloj en torno a las transferencias

Una ruta típica puede incluir corte, generación o preparación de caras, canteado y chaflanado, pulido de caras, pulido de bordes, limpieza e inspección. El orden exacto depende de la geometría, la sujeción de la pieza y qué superficies terminadas necesitan protección.

Evite tratar esta secuencia como una regla inmutable. Un borde puede necesitar una conformación preliminar antes del acabado de la cara, seguida de una operación final controlada. Otra pieza puede requerir un orden diferente para preservar sus características de localización.

El pulido de cristales de reloj debe recibir piezas en bruto con una condición de material definida. Un arqueo de entrada excesivo o una reserva de borde subdimensionada no se pueden corregir extendiendo indefinidamente el tiempo de pulido. Registre dónde aparecen las astillas por primera vez para que el daño del corte no se confunda con el manejo posterior en bandeja.

Mantenga cada pieza o lote rastreable a través de las transferencias. Un sistema de identificación de bandejas solo es útil si las piezas rechazadas y retrabajadas permanecen asociadas con su historial de proceso original.

04 — Distinguir la capacidad de canteado de la aceptación final

La La canteadora perfiladora automática Auto-EG-80 enumera explícitamente los cristales de reloj de zafiro entre sus aplicaciones. La página publicada describe la carga y descarga automáticas, el rectificado de contorno y el chaflanado, con un ciclo inicial declarado de alrededor de 15 segundos dependiendo de la pieza.

Esa cifra es una referencia de operación de máquina, no un ciclo de pulido de cristales de reloj prometido o una salida de línea completa. Las herramientas, el material, el perfil, la eliminación de material y la inspección afectan el resultado real.

La página también enumera la excentricidad del husillo por debajo de 0,006 mm. La excentricidad del husillo y el error dimensional de la pieza terminada son cantidades diferentes. No sustituya la cifra de la máquina por una tolerancia de aceptación de la pieza.

Utilice un dibujo y una pieza en bruto representativos en la prueba. Incluya la transición de borde más exigente en lugar de elegir solo la pieza redonda más fácil de la familia de productos.
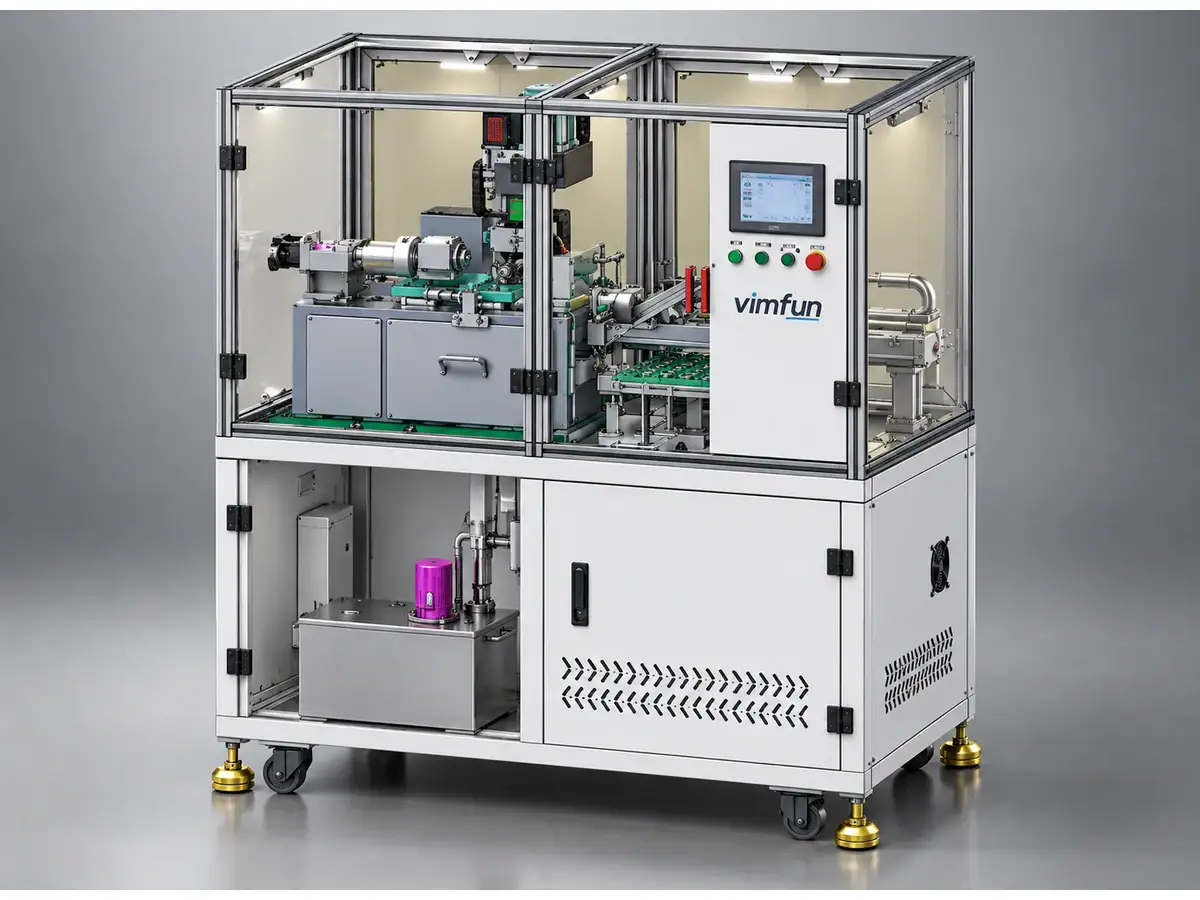
Equipo de canteado óptico cerrado Vimfun
Ejemplo de equipo de canteado; confirme el modelo, el accesorio y el proceso según el dibujo del cristal de reloj.

05 — El acabado de la cara y el acabado del borde son operaciones separadas

El pulido de cristales de reloj debe preservar la geometría funcional mientras mejora la superficie especificada. Un proceso de pulido de caras no es capaz automáticamente de pulir un perímetro complicado. Por el contrario, una máquina de pulido de bordes no establece la calidad óptica de la cara.

En Página de pulido periférico EP-220C describe el acabado de bordes de paneles planos 2D y 2.5D. Distingue específicamente esa función del canteado de lentes y el pulido de caras. Considérese solo donde la geometría real de la pieza de trabajo se ajuste a ese alcance.

Para una óptica curva que requiera la generación de diámetro y bisel, utilice la ruta de canteado de lentes apropiada en lugar de asumir que un pulidor de bordes de panel es intercambiable. Confirme el acceso de la herramienta y el tratamiento de esquina o radio requerido del dibujo.

Registre las dimensiones finales después de la operación de acabado que pueda cambiarlas. Un borde que pasó la inspección antes del pulido puede que ya no cumpla el requisito de ajuste después.

06 — La producción por lotes depende de más que la capacidad de la bandeja

Las bandejas y la transferencia automática pueden reducir la manipulación repetida, pero la presentación de la pieza y la consistencia de la localización deben controlarse. El alojamiento de una bandeja debe proteger las superficies acabadas y evitar el contacto que produzca un nuevo defecto durante la carga.

Para las pruebas de pulido de cristales de reloj, registre por separado el tiempo de carga, el tiempo de proceso, la descarga, la limpieza y la inspección. Considere la producción aceptada como la medida final. Una bandeja grande puede ocultar una larga cola o un procedimiento de recuperación difícil si una pieza está mal colocada.

Incluya el cambio entre diseños realistas. Diferentes diámetros, curvaturas o formas de borde pueden requerir cambios en los accesorios, programas e inspección. Un ciclo automático corto no elimina estas tareas.

Inspeccione las piezas de diferentes posiciones y momentos del lote. Una muestra tomada solo al inicio puede pasar por alto la deriva de la herramienta o un problema recurrente asociado con una ubicación de la bandeja.

07 — Acordar la condición requerida antes del recubrimiento

El proveedor del recubrimiento debe definir los requisitos de limpieza entrante y aceptación de la superficie. Los residuos, partículas y marcas de manipulación pueden afectar los resultados posteriores, incluso cuando la pieza parece clara con iluminación normal.

Separe la inspección de rugosidad superficial, forma y cosmética. No utilice una única etiqueta de “acabado óptico” para cubrir las tres. Cuando el rendimiento transmitido sea importante, especifique la prueba aplicable en lugar de asumir que una medición de la cara por sí sola establece el resultado ensamblado.

Los registros de pulido de cristales de reloj deben mostrar la última operación de limpieza y la transferencia protegida al siguiente proceso. Evite introducir cambios de limpieza o empaquetado no documentados después de la ruta de limpieza calificada.

Revise los rechazos relacionados con el recubrimiento con el historial de procesamiento disponible. Un defecto posterior debe investigarse en la limpieza, manipulación, condición del sustrato y recubrimiento, en lugar de atribuirse automáticamente al pulido.
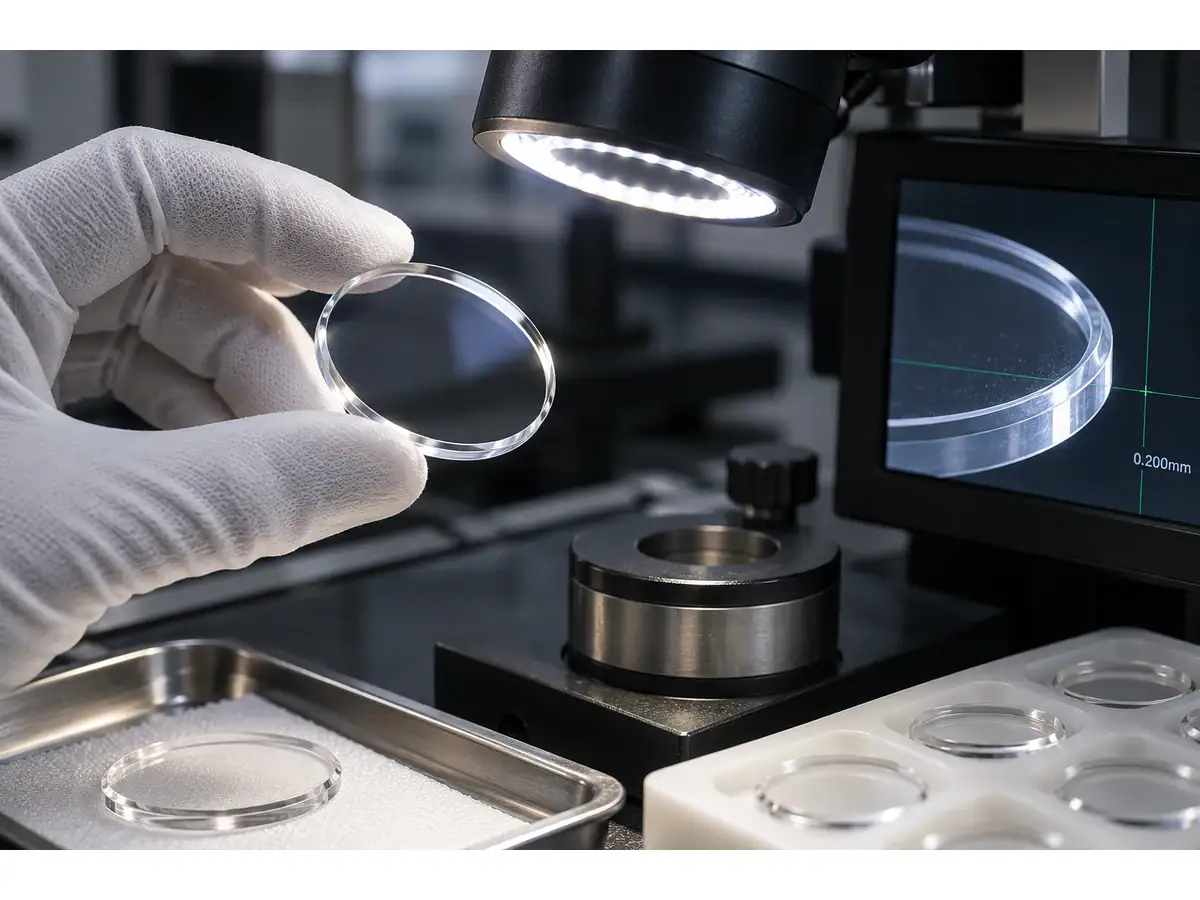
Ilustración de un cristal de reloj bajo inspección óptica
Configuración ilustrativa de inspección de cristales de reloj, no un resultado documentado de calidad superficial.

08 — Liberar la ruta utilizando el diseño real

Apruebe el proceso utilizando piezas terminadas que cumplan con el dibujo, el estándar cosmético y las condiciones de inspección acordadas. Incluya ajustes de caja u otras comprobaciones de ensamblaje si forman parte del alcance de aceptación.

Para un revisión de la aplicación, envíe el material, la geometría de la cara, el perfil del borde, el volumen anual y la mezcla de lotes. Identifique si la solicitud cubre el canteado, el pulido de la cara, el pulido periférico o la ruta combinada. Esa distinción hace que una propuesta de pulido de cristales de reloj sea técnicamente útil antes de que comience la primera prueba.

Ir arriba