
ANWENDUNGSHINWEIS / SAPHIRBEARBEITUNG

Kristallorientierung von Saphir und deren Einfluss auf das Schleifen

Zwei Saphirrohlinge können einen Durchmesser, eine Dicke und eine chemische Zusammensetzung gemeinsam haben, sich aber unter demselben Schleifverfahren unterschiedlich verhalten. Eine Änderung der Kristallfläche oder der Schnittrichtung kann die Reaktion verändern. Wenn der eingehende Datensatz nur “Saphir” angibt, fehlen dem Prozessingenieur möglicherweise Variablen, die aus der Fotografie der fertigen Oberfläche nicht wiederhergestellt werden können.

Die Kristallorientierung von Saphir sollte spezifiziert und während des Schneidens, Schleifens und Polierens beibehalten werden. Sie hilft, einen aussagekräftigen Vergleich zwischen Versuchen zu ermöglichen. Sie liefert für sich allein keine universelle Rangfolge für Vorschub, Kraft oder Abtragsrate für jede Maschine und jedes Schleifmittelsystem.

01 — Kristallorientierung von Saphir als Geometrie spezifizieren

Eine Kristallfläche identifiziert eine Orientierung innerhalb des Kristalls; eine Bearbeitungsrichtung identifiziert die Bewegung entlang des Teils. Diese sind verwandt, aber nicht austauschbar. Zwei Rohlinge mit derselben Stirnfläche können immer noch entlang unterschiedlicher Richtungen innerhalb der Ebene bearbeitet werden.

Für eine Produktionszeichnung sollten die erforderliche Fläche, ihre Winkeltoleranz, die Orientierungsreferenz des Lieferanten und jede richtungsweisende In-Plane-Richtung erfasst werden. Übertragen Sie diese Informationen über das Rohlingsidentifikationssystem. Eine Fläche oder Kerbe ist nur nützlich, wenn ihre Beziehung zum Kristall definiert ist.

Verwenden Sie das eingehende Zertifikat oder eine vereinbarte Orientierungsmessung anstelle des Aussehens, um die Fläche zu ermitteln. Eine klare Scheibe ohne Orientierungsangabe ist nicht automatisch ein c-plane Rohling. Ebenso sollte die Richtung, in der ein Stab geliefert wird, nicht als Identifizierung einer bestimmten kristallographischen Achse angenommen werden.
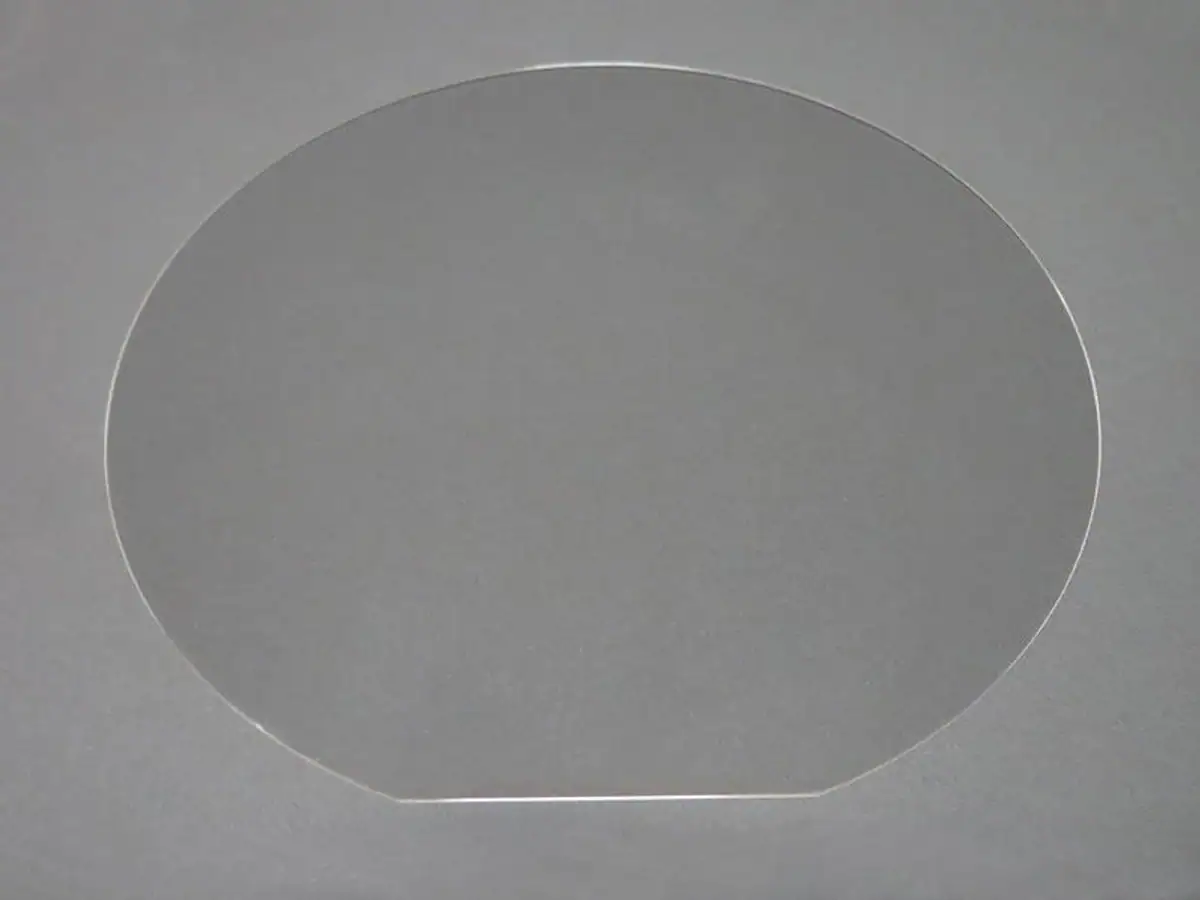
Kreisförmiger Rohling mit einer geraden Referenzfläche
Beispiel für eine Referenzfläche an einem Rohling. Die Kristallorientierung muss aus dem zugehörigen Materialdatensatz bestätigt werden.

02 — C, A und R verstehen, ohne die Bezeichnungen zu überinterpretieren

Die c-Fläche steht senkrecht zur c-Achse. Die a-Fläche enthält diese Achse, während die r-Fläche dazu geneigt ist. Diese Bezeichnungen beschreiben die kristallographische Geometrie; sie beschreiben nicht die Spindelanordnung eines Schleifers oder die fertige optische Krümmung.

Der Unterschied ist wichtig, wenn ein Designer das optische Verhalten sowie die mechanischen Abmessungen spezifiziert. Beispielsweise kann die Ausbreitung relativ zur optischen Achse für die Doppelbrechung wichtig sein. Der Optikdesigner sollte die vom System geforderte Orientierung wählen, anstatt diese Entscheidung dem schnellsten Werkstattverfahren zu überlassen.

Zeichnung oder ProzesspunktWas es der Werkstatt sagtWas es nicht festlegt
C-, A- oder R-FlächenbezeichnungOrientierung der spezifizierten FlächeEine universelle Schleifgeschwindigkeit
OrientierungstoleranzZulässige Abweichung von der spezifizierten FlächeToleranz der fertigen Oberflächenform
Flach- oder KerbreferenzEine nachverfolgbare Richtung, falls definiertRichtung, wenn die Referenz undokumentiert ist
WerkzeugvorschubrichtungEingriff relativ zum TeilKristallrichtung ohne eine zugeordnete Referenz

Ein Diagramm der Saphirkristallorientierung sollte die Achsen und Flächenbeziehungen klar darstellen. Es sollte keine verifizierte Kraftbewertung präsentieren, als wäre es Teil der Kristalldefinition.
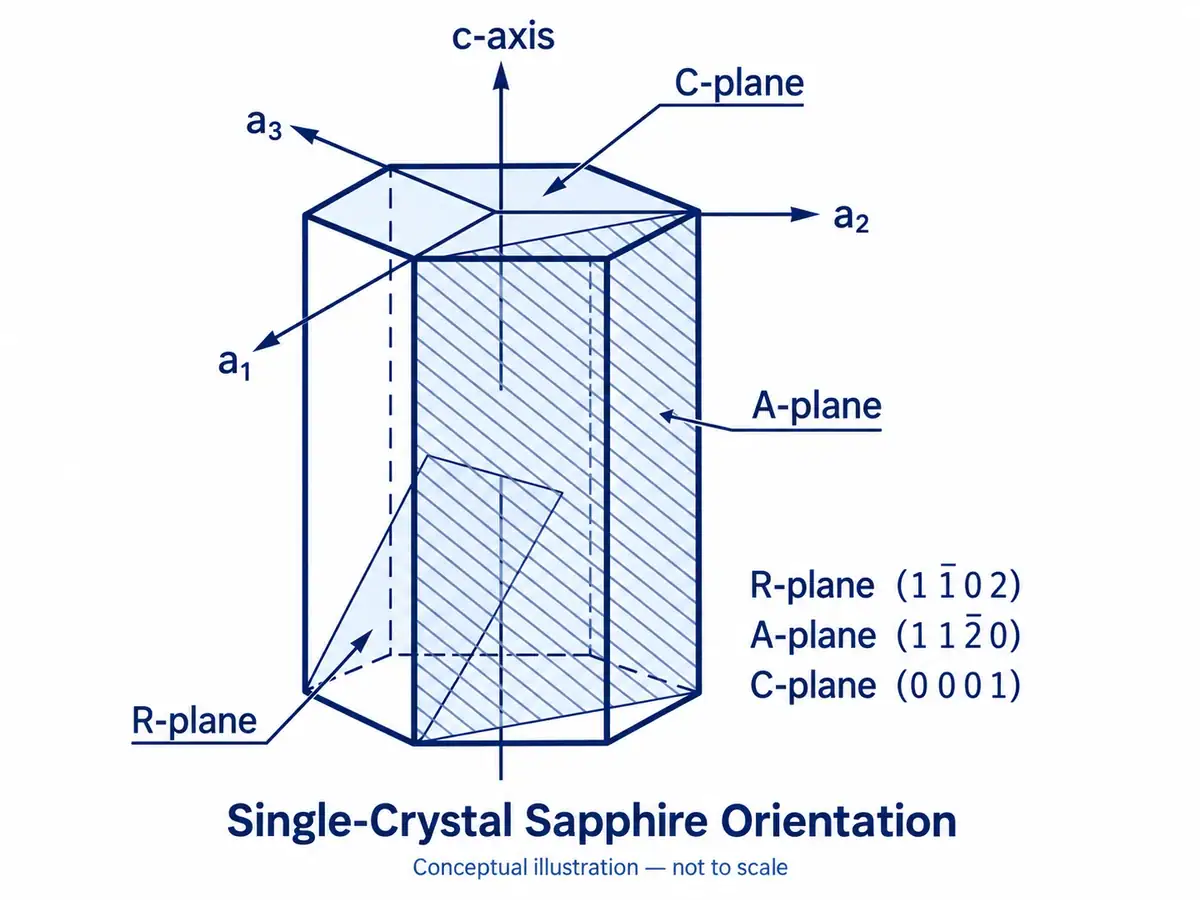
Diagramm der Saphirkristallorientierung, das die C-, A- und R-Ebenen zeigt
Diagramm der konzeptionellen Kristallflächenorientierung von Saphir; nicht maßstabsgetreu.

03 — Kristallographische Effekte von Prozesseffekten trennen

Die Schleifantwort hängt auch von der Abrasivkorngröße, der Bindung, dem Zustand des Schleifwerkzeugs, der Eingriffsgeometrie, dem Vorschub und der Unterstützung ab. Eine Änderung in einem dieser Faktoren kann den Einfluss der Orientierung verdecken. Vergleichen Sie identifizierte Rohlinge unter kontrollierten Bedingungen, bevor Sie entscheiden, welche Variable das Ergebnis verursacht hat.

Veröffentlichte Experimente veranschaulichen diese Grenze. Eine Studie über orthogonales Schleifen an Prismenflächen-Saphir untersucht die Beziehung zwischen Schleifrichtung und Oberflächeneigenschaften. Ihre Bedingungen sollten nicht zu einer werkstattweiten Flächenrangfolge verallgemeinert werden.

Ähnlich, Forschung zur Anisotropie der Saphir-CMP berichtet über unterschiedliches Polierverhalten in Abhängigkeit von Orientierung und Prozesschemie. Ein Ergebnis aus der chemisch-mechanischen Politur kann nicht direkt als Abtragsrate für einen anderen Schleifvorgang verwendet werden.

Verwenden Sie die Saphirkristallorientierung zur Definition von Testgruppen. Halten Sie die gemessene Kraft, den Oberflächenzustand und die endgültige Ausbeute als separate Ausgaben fest. Ein Schnitt mit geringerer Kraft ist nicht automatisch derjenige, der das beste fertige optische Element erzeugt.

04 — Kantenschäden erfordern eine Richtungsreferenz

Eine Chip-Fotografie wird viel nützlicher, wenn sie die Richtung des Werkzeugeintritts, die Kristallreferenz und die Grenze des fertigen Teils enthält. Erfassen Sie, wo der Schaden am Umfang auftritt und ob er sich wiederholt, nachdem der Rohling neu orientiert wurde.

Unterscheiden Sie Ausbruch am Austritt von Schäden, die beim Entladen oder bei der Handhabung der Schale entstanden sind. Wenn das Teil bereits mehrere Operationen durchlaufen hat, identifiziert eine beschädigte Kante möglicherweise nicht, welche Operation sie verursacht hat. Inspizieren Sie an den Übergabepunkten und bewahren Sie die Teileidentität.

Verwenden Sie für Saphirkristallorientierungsversuche eine wiederholbare Methode zur Beschreibung des Chip-Umfangs. Identifizieren Sie, ob sich der Defekt außerhalb des Enddurchmessers, innerhalb einer Anfasertoleranz oder innerhalb eines Funktionsbereichs befindet. Dies verhindert, dass akzeptable, opferfähige Kantenschäden mit einer Ablehnung des fertigen Teils vermischt werden.

Die bestehende Diskussion über das Schneiden von Saphirwafern ist ein vorgelagerter Ausgangspunkt. Übertragen Sie die Schnittrichtung und den Inspektionsbericht an das Schleifteam, anstatt nur die nominalen Rohlingsabmessungen zu senden.
Kreisförmige Probe neben einem Lineal platziert
Übersicht der Muster zur Identifizierung und Handhabung; dieses Bild löst keine mikroskopischen Kantenschäden auf.

05 — Erstellen Sie eine Qualifizierungstabelle anstelle von Parameterkopien

Beginnen Sie mit einem zugelassenen Maschinen- und Werkzeugbereich und vergleichen Sie dann systematisch repräsentative Rohlinge. Erhöhen Sie die Last nicht nur, um eine Orientierung an die Zykluszeit einer anderen Orientierung anzupassen.

VersuchsvariableHalten oder aufzeichnenBewertung
Orientierung des SaphirkristallsLieferantenzertifikat und ReferenzrichtungBestätigen Sie, dass die beabsichtigten Gruppen tatsächlich unterschiedlich sind
Schleifmittel und BindemittelGleiche qualifizierte Spezifikation und bekannter ZustandVergleichen Sie Verschleiß und Schnittstabilität
Vorschub und EingriffAufgezeichnetes Rezept innerhalb der genehmigten GrenzenVergleichen Sie den Lasttrend und die Oberflächenschäden
FlüssigkeitszufuhrDefinierte Chemie, Strömungsbedingungen und TemperaturÜberprüfen Sie die Wiederholbarkeit während des gesamten Zyklus
WerkstückaufnahmeAuflagefläche und Klemm- oder KlebeverfahrenNach der Freigabe inspizieren
EndkontrolleGleiches Datum, Blende und MessmethodeVergleichen Sie die akzeptierte Ausgabe, nicht nur das Aussehen

Ändern Sie eine begrenzte Anzahl von Variablen in jedem Versuch. Andernfalls kann ein besseres Ergebnis nicht der neuen Ebene, einer frisch gedrehten Scheibe oder einem langsameren Vorschub zugeordnet werden. Bewahren Sie die nicht erfolgreichen Muster auf, wenn sie nützlich sind; sie markieren die Grenze des qualifizierten Prozessfensters.

06 — Schneidorientierung mit nachgelagertem Material verknüpfen

Der Schnitt bestimmt mehr als die Dicke. Er legt die Orientierung des Rohlings, den Kanten Zustand und die Materialverteilung für die spätere Bearbeitung fest. Wenn diese Bedingungen ohne Identifizierung variieren, benötigt die Schleifmaschine möglicherweise zusätzliches Material, nur um Unsicherheiten auszugleichen.

Besprechen Sie die erforderliche Orientierung und die fertige Geometrie bei der Überprüfung Saphirschneidanlagen. Die breitere Saphirschneidlösungen Route kann auch die Rohlingsvorbereitung mit dem beabsichtigten Endbearbeitungsprozess verbinden.

Gehen Sie nicht davon aus, dass eine Änderung der Schnittrichtung jeden nachgelagerten Schritt verbessert. Eine Änderung, die beim Schneiden hilft, kann das Befestigen der Vorrichtung oder die Kantenbearbeitung erschweren. Vergleichen Sie die gesamte Route und berücksichtigen Sie Verluste nach dem Polieren und Reinigen.

Übernehmen Sie die Orientierung des Saphirkristalls in die Arbeitsanweisung zusammen mit dem Materiallos. Wenn eine Charge auf mehrere Maschinen aufgeteilt wird, bewahren Sie die Referenz bei, anstatt jedem Bediener die Wahl einer beliebigen Präsentationsrichtung zu überlassen.

07 — Fenster, Uhrengläser und Substrate haben unterschiedliche Prioritäten

Eine Fensterzeichnung kann die übertragene optische Leistung priorisieren; ein Uhrenglas kann auch ein bestimmtes Kanten aussehen und eine Gehäusepassung erfordern. Eine Substratspezifikation kann Orientierungsanforderungen enthalten, die durch den nachgelagerten Prozess des Kunden festgelegt wurden. Diese Anwendungen können nicht auf eine bevorzugte Ebene reduziert werden.

Bei Uhrengläsern trennen Sie die Orientierungsanforderung des optischen Designers vom Rezept für die Kantenbearbeitung. Ein polierter Umfang bestimmt nicht die übertragene Wellenfront, und eine gute Fläche beweist nicht, dass die Fase dem Handling oder der Montage standhält. Der Prozessleitfaden für Uhrengläser liefert den Anwendungskontext.

Wenn der Kunde mehr als eine Orientierung zulässt, vergleichen Sie Materialverfügbarkeit, Bearbeitungsversuche und die endgültige Abnahme zusammen. Wählen Sie nicht den billigsten eingehenden Rohling aus, bevor Sie die durch die vollständige Route erzeugten Ausschuss- und Nacharbeitteile berechnet haben.

Halten Sie Orientierungsmarkierungen von Oberflächen fern, die funktional werden oder frühzeitig entfernt werden. Wenn eine Referenz auf einen Träger oder eine Schale übertragen werden muss, dokumentieren Sie die Übertragung und überprüfen Sie sie vor der Bearbeitung. Ein Etikett, das die Route übersteht, ist nur dann nützlich, wenn seine Beziehung zum Teil eindeutig bleibt.

08 — Was Sie mit einer Saphieranfrage senden sollten

Fügen Sie das Materialzertifikat, die Orientierung und Toleranz, eine Zeichnung mit der Referenzrichtung und die fertige Geometrie bei. Geben Sie die erforderlichen Kriterien für optische Qualität und Kantenqualität separat an. Fügen Sie die vorgeschlagene Chargengröße und alle vorhandenen Prozessbeobachtungen mit identifizierten Mustern hinzu.

Wenn die Orientierung noch nicht spezifiziert ist, klären Sie diese mit dem optischen Designer, bevor Sie das Bearbeitungsangebot als endgültig betrachten. Die Orientierung des Saphirkristalls ist Teil der Teildefinition, nicht ein Rezeptfeld, das ein Lieferant erraten sollte.

Für ein Anwendungsprüfung, senden Sie Fotos mit sichtbaren Orientierungsmarkierungen und beschreiben Sie, wo in der Route der Defekt zuerst auftritt. Dies gibt den Schneid- und Endbearbeitungsteams eine gemeinsame Referenz für einen kontrollierten Versuch.

Nach oben blättern