Maschine zum Schleifen optischer Linsen
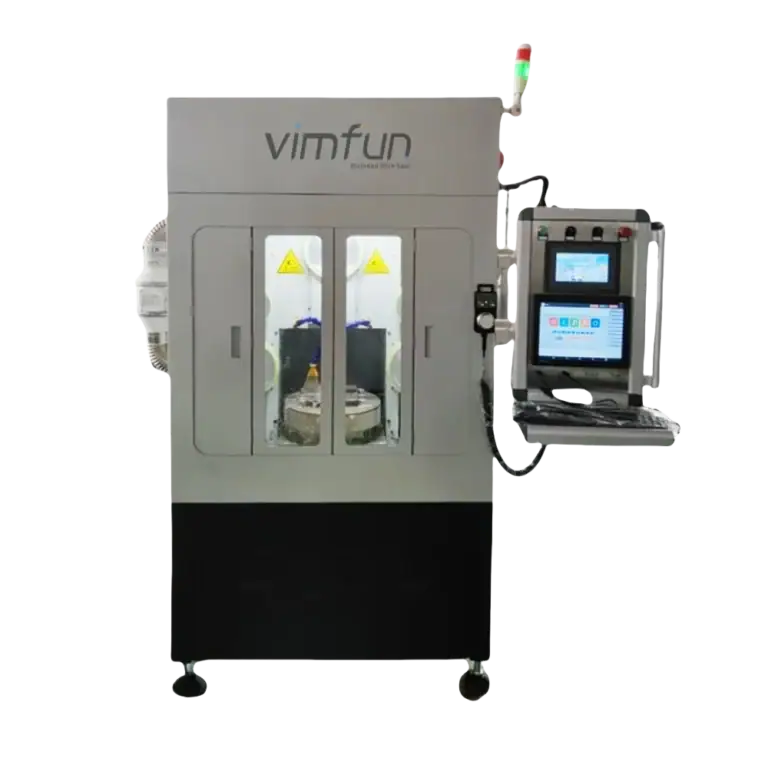
Wählen Sie eine Maschine zum Schleifen optischer Linsen für das Außendurchmesserschleifen, die Profilformung und die Kantenbearbeitung von Präzisionsoptikkomponenten. Vergleichen Sie die manuell beladene EG-80 mit der automatisch per Tray beschickten Auto-EG-80 und ermitteln Sie dann, ob die Aufgabe auch eine optische Zentrierung oder eine separate Kantenpolierstation erfordert.
Vergleichen Sie das SortimentBesprechen Sie Ihre Zeichnung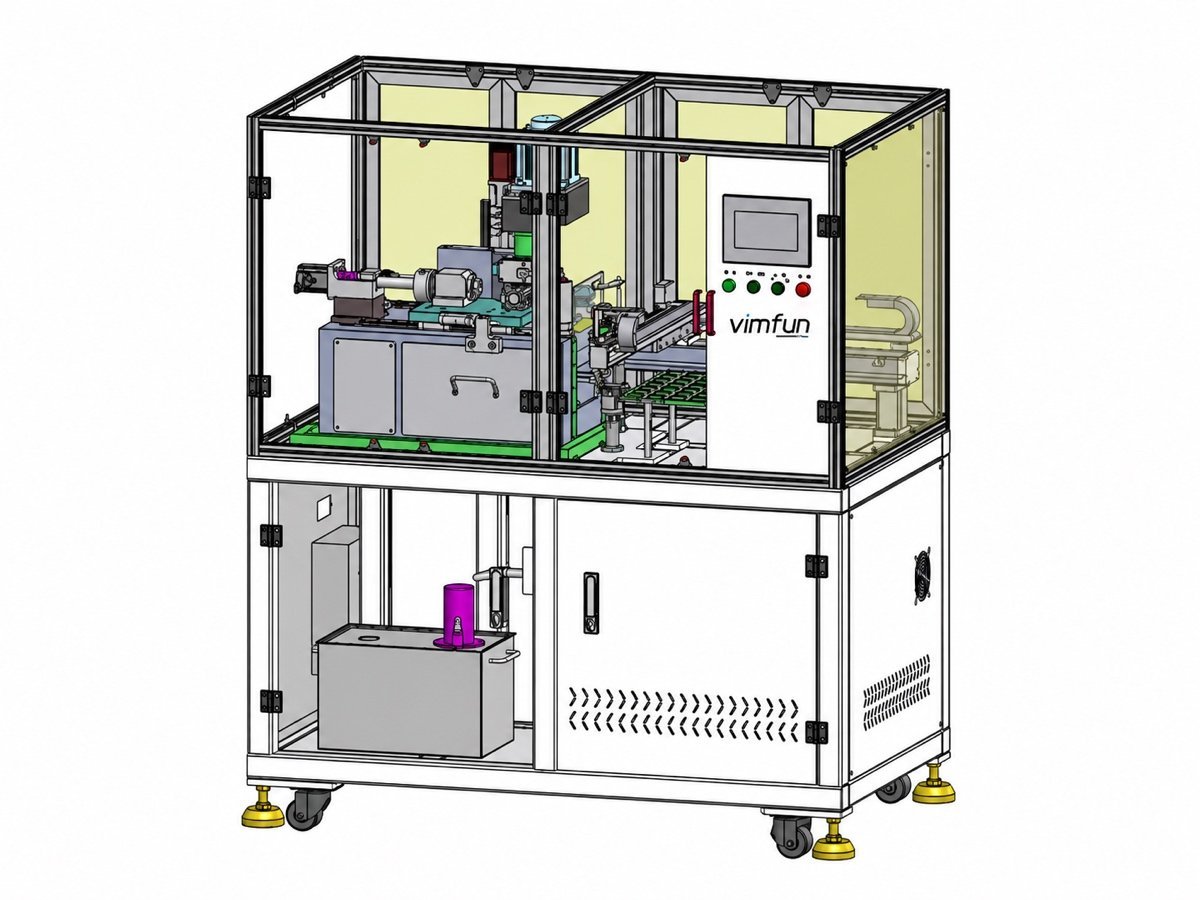
Auswahl einer Maschine zum Schleifen optischer Linsen
Wählen Sie eine Maschine zum Schleifen optischer Linsen für das Außendurchmesserschleifen, die Profilformung und die Kantenbearbeitung von Präzisionsoptikkomponenten. Vergleichen Sie die manuell beladene EG-80 mit der automatisch per Tray beschickten Auto-EG-80 und ermitteln Sie dann, ob die Aufgabe auch eine optische Zentrierung oder eine separate Kantenpolierstation erfordert.
Erforderliche Ausgabe: Ein definierter Außenkontur und Zustand der Kante, mit separat zu bewertender optischer Zentrierung, falls erforderlich. Halten Sie den eingehenden Rohling, die Verarbeitungsmethode und die Akzeptanzkriterien während der gesamten Ausrüstungsauswahl zusammenhängend.
Geometrie, Handhabung und Werkstückbereich vergleichen
| Maschinenserie | Hauptaufgabe | Modellbezogene Referenz |
|---|---|---|
| EG-80 | Manuelle Beschickung und Profilkopie | Ø5–80 mm; angegebene Zykluszeit 18–40 s |
| Auto-EG-80 | Automatische Tray-Handhabung | Ø5–80 mm; angegebene Zykluszeit ab 15 s |
| EP-220C | Umfangspolieren nach dem Formen | Ø30–220 mm; 2D / 2,5D flache Teile |
Die Bereiche gehören zum genannten Modell. Verfahrwege, Bearbeitungsvolumen und Fertigteilabmessungen sind unterschiedliche Spezifikationen. Prüfen Sie Werkzeuge und Werkstückspannungen anhand der Zeichnung.
Maschinenserien und ihre praktischen Unterschiede
Manuelle Beschickung und Profilkopie
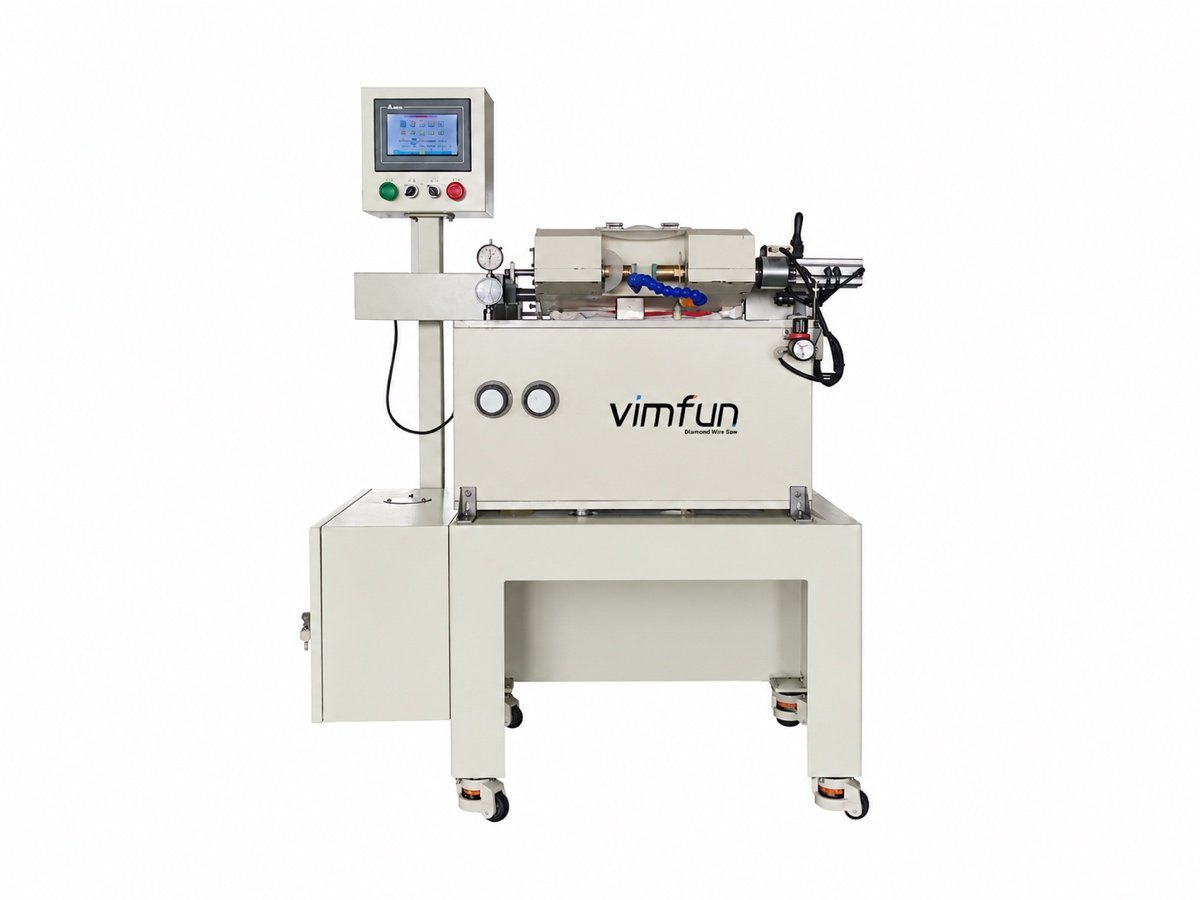
Ø5–80 mm; angegebene Zykluszeit 18–40 s
Die manuell beschickte Maschine bietet Grob- und Feinschleifen mit Profilkopierfunktion. Sie eignet sich für Anwendungen, bei denen der Bediener die Beschickung übernimmt und die Teilevielfalt keine automatische Tray-Handhabung rechtfertigt. Vergleichen Sie die Spannvorrichtung, die Referenzschablone und die Schleifscheibenanordnung anhand der tatsächlichen Teilekontur. Eine angegebene Zykluszeit beinhaltet nicht jede Beschickungs-, Reinigungs- und Inspektionsaufgabe in der Produktionszelle.
Spezifikationen anzeigen →Automatische Tray-Handhabung
Ø5–80 mm; angegebene Zykluszeit ab 15 s
Automatisches Pick-and-Place verbindet die Rohlings- und Fertig-Trays. Runde Teile verwenden einen anderen Größenansatz als geformte Teile, die einer Profilschablone folgen. Die veröffentlichte Vorschubpräzision von 0,01 mm und der beidachsige Rundlauf von ≤0,006 mm beschreiben unterschiedliche Maschinenmerkmale; keiner sollte als universelle Garantie für die Dezentrierung der fertigen Linse dargestellt werden. Bewerten Sie sie anhand der vereinbarten Inspektionsmethode für das Fertigteil.
Spezifikationen anzeigen →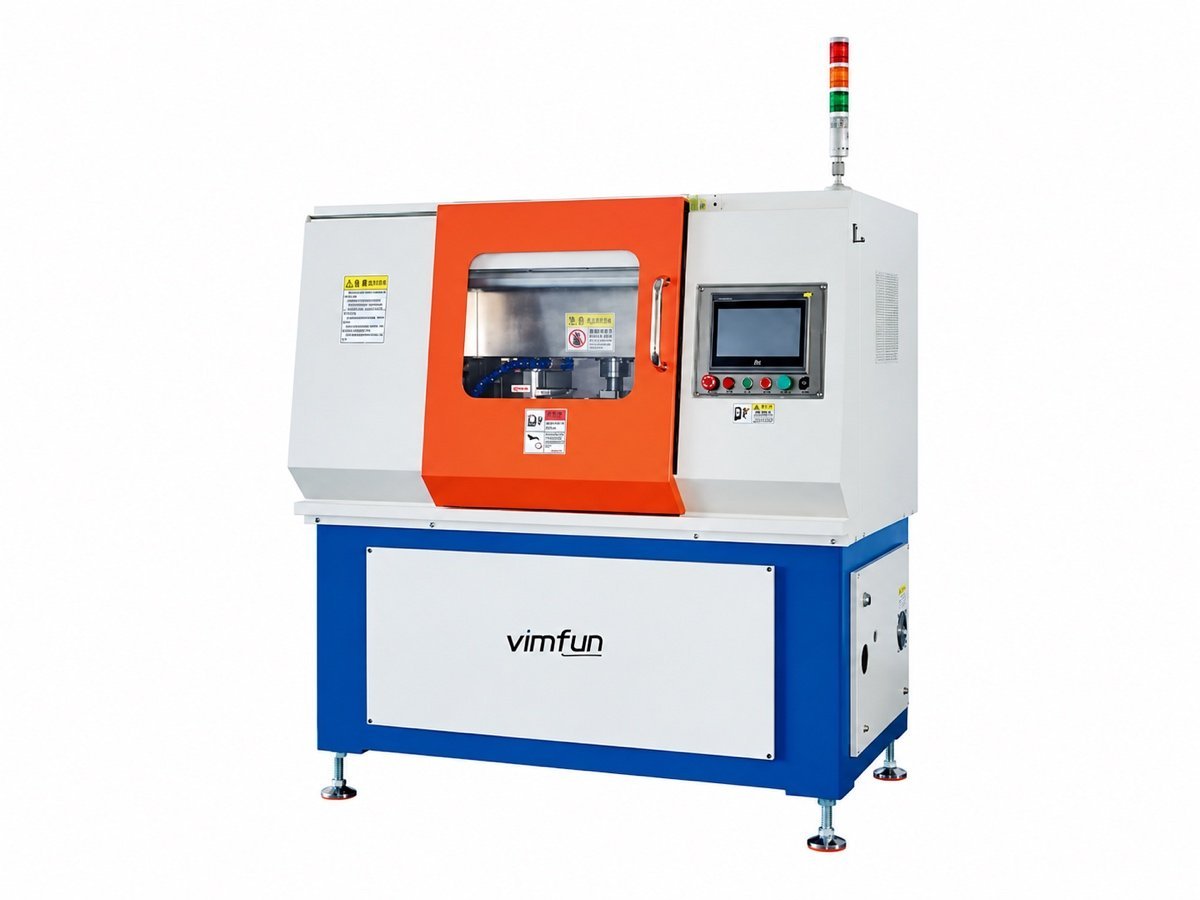
Umfangspolieren nach dem Formen
Ø30–220 mm; 2D / 2,5D flache Teile
Beziehen Sie diese Station ein, wenn eine polierte Kante an einem flachen technischen Bauteil erforderlich ist. Es handelt sich um einen verwandten Endbearbeitungsvorgang, nicht um eine dritte Linsenschleifmaschine. Die gestapelte Spannvorrichtung und der CAD-Kontur-Workflow können mit der AL-7S-Beschickung kombiniert werden. Die Entscheidung hängt vom eingehenden Kantenzustand und der erforderlichen Oberfläche ab, nicht nur von den Außenmaßen.
Spezifikationen anzeigen →Ist dies die richtige Art von Schleifmaschine für Ihre Teile?
Diese Serie von Maschinen zum Schleifen optischer Linsen dient für Präzisionsoptiken und technische Komponenten. Sie ist nicht für Glas für die Architektur, Spiegel oder Augenoptik-Labore bestimmt. Der Unterschied ist wichtig, da ein Brillenglas-Endbearbeitungssystem, eine Kantenbearbeitungslinie für Glas für die Architektur und eine Präzisionsoptik-Profilschleifmaschine unterschiedliche Materialien, Zeichnungen und Produktionsmethoden bedienen.
Senden Sie die fertige Kontur, die Rohlingsabmessungen, die Dicke und die Kantendetails. Fügen Sie Fasen, Eckenzustände und alle Merkmale hinzu, die die Art und Weise ändern, wie das Teil gehalten werden kann. Für nichtrunde Teile ist ein angegebener Durchmesserbereich allein nicht ausreichend: Diagonale, Spannvorrichtungshüllkurve und Werkzeugzugang müssen ebenfalls geprüft werden. Der Maschinen-Vorschlag sollte erklären, wie die Komponente positioniert und fixiert wird.
Beschreiben Sie auch den eingehenden Oberflächenzustand. Eine polierte optische Fläche benötigt möglicherweise einen anderen Kontaktschutz als ein rauer Rohling. Werkstückspannung, Beschickung und Reinigung müssen die bereits vorgelagerten Oberflächen erhalten. Die beste Ausrüstungswahl ist diejenige, die die vollständige Anforderung an das Fertigteil erfüllt, nicht nur diejenige, die die Kante am schnellsten entfernt.
Wann ist eine automatische Beschickung sinnvoll?
Eine manuell beschickte Maschine zum Schleifen optischer Linsen gibt dem Bediener die direkte Kontrolle über die Teileplatzierung und ist nützlich, wenn sich die Teilevielfalt ändert. Die EG-80 bietet den Kern-Grob- und Feinschleifvorgang mit manueller Handhabung. Der Arbeitsaufwand beinhaltet das Be- und Entladen, Reinigen und Prüfen der Teile, sodass die Maschinenzykluszeit nur ein Teil der Produktionsberechnung ist.
Die Auto-EG-80 fügt Tray-Handhabung und automatische Pick-and-Place-Funktion hinzu. Dies wird relevanter, wenn wiederholte Chargen zunehmen, erfordert aber auch ein vereinbartes Tray-Layout und einen zuverlässigen eingehenden Zustand. Prüfen Sie, ob unterschiedliche Linsendicken, Teileorientierungen oder Schutzanforderungen den Handhabungsprozess beeinflussen. Die automatische Beschickung sollte manuelle Arbeit reduzieren, ohne Umrüstungen unnötig kompliziert zu machen.
Vergleichen Sie beide Konfigurationen anhand derselben Zeichnung, desselben eingehenden Materials und derselben Prüfkriterien. Erfassen Sie akzeptierte Teile pro Schicht sowie den Nenntakt. Die veröffentlichten Taktbereiche sind Modellreferenzen, keine Garantie für jedes Teil. Ein Produktionsvergleich sollte den Zustand der Schleifscheibe, den Wechsel der Spannvorrichtung, Beschickungsunterbrechungen und jede erforderliche Inspektion zwischen den Chargen beinhalten.
Schleifen, Zentrieren und Kantenpolieren sind unterschiedliche Vorgänge
Eine Maschine zum Schleifen optischer Linsen steuert eine Außenkontur, aber die optische Zentrierung ist eine separate Anforderung, die die Beziehung zwischen mechanischer Geometrie und optischer Achse betrifft. Eine enge Rundlauf-Spezifikation der Spindel allein stellt nicht die Zentriergenauigkeit der fertigen Linse sicher. Geben Sie an, wie die Zentrierung eingestellt und gemessen wird.
Für die dedizierte Glockenfutter-Zentrierung besprechen Sie die C-120L und C-185L. Die dokumentierten oberen Durchmesserbereiche betragen 120 mm und 185 mm. Wenn eine Einstellfähigkeit von 20 Bogensekunden diskutiert wird, bezieht sich dies auf die Einstellung durch den Bediener an einem Centroscope und nicht auf eine automatische Closed-Loop-Aufzeichnung für jedes Fertigteil. Vereinbaren Sie das Messverfahren während der Auswahl.
Die EP-220C gehört zu einem anderen Vorgang: dem Polieren von Kanten geeigneter 2D- und 2,5D-Flachkomponenten, einschließlich gestapelter Werkstücke. Ihr Prozess sollte nicht als derselbe Vorgang wie das Außendurchmesserschleifen beschrieben werden. Definieren Sie für eine vollständige Route zuerst die Kantenform, dann die erforderliche Oberflächengüte und schließlich die Methode zur Prüfung der fertigen Komponente.
Materialien und Zustände der eingehenden Teile
Ein Projekt für eine Maschine zum Schleifen optischer Linsen sollte das Material nach Güte und Zustand identifizieren, nicht nur nach einer allgemeinen Bezeichnung wie Glas oder Kristall. Geben Sie die Rohlingsabmessungen, die bereits fertigen Oberflächen und jegliche Einschränkungen bei der Berührung des Werkstücks an. Die ausgewählte Maschine, das Werkzeug und das Prozessmedium müssen als Kombination überprüft werden. Eine auf einem Modell gezeigte Fähigkeit darf nicht für jede Maschine der Serie angenommen werden.
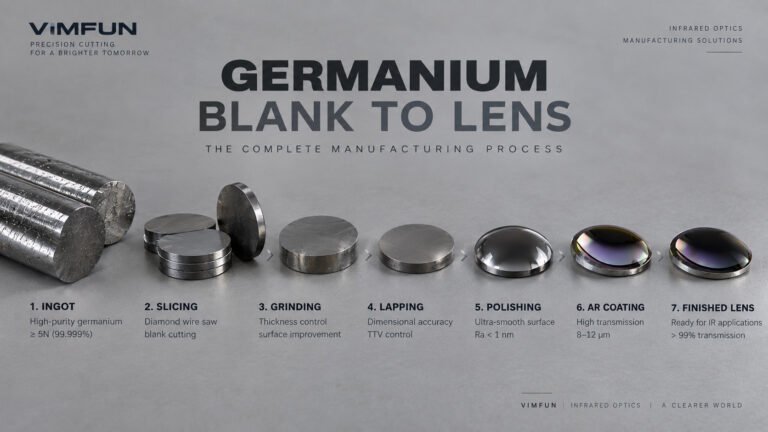
Optisches Glas, Quarzglas, kristalliner Quarz, Saphir, Germanium und technische Keramiken stellen unterschiedliche Verarbeitungsanforderungen. Das Sortiment der Website deckt mehrere Anwendungen ab, aber das bedeutet nicht, dass jede Station eine universelle Materialbearbeitungsmaschine ist. Bitten Sie für ein Modell ohne dokumentierte Materialliste um eine Anwendungsprüfung und eine Bearbeitung von repräsentativen Mustern, bevor Sie die Kompatibilität als gegeben betrachten.
Besprechen Sie die Kühlmittel- oder Slurry-Handhabung, die Reinigung und den Zustand, der für den nächsten Arbeitsgang erforderlich ist. Die Prüfung sollte repräsentatives Material und nicht ein ungewöhnlich einfaches Muster verwenden. Wenn sich Teilefamilien in Dicke, Geometrie oder eingehenden Schäden erheblich unterscheiden, identifizieren Sie diese Unterschiede in der Anfrage, damit die vorgeschlagene Konfiguration anhand des tatsächlichen Produktionsmixes bewertet werden kann.
Was sollte eine Musterprüfung feststellen?
Führen Sie eine Testreihe durch, um die vorgeschlagene Konfiguration der optischen Linsenbearbeitungsmaschine anhand eines definierten Teils und einer definierten Prüfmethode zu bewerten. Senden Sie eine Zeichnung, repräsentative Rohlinge und die Materialspezifikation. Legen Sie die Messergebnisse vor Beginn der Testreihe fest, einschließlich dessen, welche Oberfläche oder welches Merkmal geprüft wird und wie die Probe während der Inspektion referenziert wird.
Kostenlose Musterbearbeitung ist für Bearbeitungsanwendungen verfügbar, einschließlich Schneiden, Schleifen und Polieren. Inspektions- und Handhabungsgeräte erfordern stattdessen eine Bewertung anhand der relevanten Mess- oder Transferaufgabe. Vereinbaren Sie die Mustermenge, den Bewertungsrahmen und die Arrangements mit dem Team. Prüfergebnisse beschreiben die getestete Kombination aus Material, Werkzeug, Einstellungen und Geometrie; sie sollten nicht auf nicht verwandte Teile verallgemeinert werden.
Zeichnen Sie mehr als das erfolgreiche Endmuster auf. Notieren Sie den Eingangszustand, das Werkzeug, die Prozesssequenz und alle erforderlichen Einstellungen oder Anpassungen. Wenn die Ausgangsrate wichtig ist, unterscheiden Sie die Maschinenbearbeitungszeit von der Lade-, Reinigungs- und Inspektionszeit. Diese Aufzeichnungen helfen bei der Erstellung eines Produktionsvorschlags und geben dem Bediener einen nützlichen Ausgangspunkt während der Installation und Schulung.
Definieren Sie die Akzeptanz, bevor Sie Angebote vergleichen
Ein nützliches Angebot für eine optische Linsenbearbeitungsmaschine verknüpft jedes geforderte Ergebnis mit einer Konfiguration und einem Inspektionsverfahren. Listen Sie die Teilefamilie, die erforderliche Geometrie, die Ausgabekriterien und das Produktionsziel auf. Identifizieren Sie, welche Elemente Maschinenspezifikationen und welche Akzeptanzwerte für Musterteile sind. Dies verhindert, dass eine Spindel- oder Sonden-Spezifikation mit dem garantierten Ergebnis an jedem fertigen Werkstück verwechselt wird.
Erfassen Sie mehr als das erfolgreiche Endmuster. Notieren Sie den Eingangszustand, das Werkzeug, die Bearbeitungssequenz und alle erforderlichen Einstellungen oder Anpassungen. Wo die Ausgaberate wichtig ist, unterscheiden Sie die Maschinenbearbeitungszeit von der Lade-, Reinigungs- und Inspektionszeit. Diese Aufzeichnungen helfen bei der Erstellung eines Produktionsvorschlags und geben dem Bediener einen nützlichen Ausgangspunkt während der Installation und Schulung.
Akzeptanz definieren, bevor Angebote verglichen werden.
Ein nützliches Angebot für die Herstellung von optischen Linsen verknüpft jedes angeforderte Ergebnis mit einer Konfiguration und einem Inspektionsverfahren. Listen Sie die Teilefamilie, die erforderliche Geometrie, die Ausgabekriterien und das Produktionsziel auf. Identifizieren Sie, welche Elemente Maschinenspezifikationen und welche Werte für die Musterteilakzeptanz sind. Dies verhindert, dass eine Spindel- oder Tastspezifikation mit dem garantierten Ergebnis an jedem fertigen Werkstück verwechselt wird.
Um eine optische Linsenbearbeitungsmaschine zu spezifizieren, senden Sie die fertige Zeichnung zusammen mit einer Beschreibung des eingehenden Rohlings. Geben Sie an, ob Sie eine vorhandene Maschine ersetzen, einen Produktionsengpass beseitigen oder eine neue Zelle planen. Dies sind unterschiedliche Kaufprobleme, auch wenn das Endprodukt dasselbe ist.
Die dokumentierten Support-Bedingungen von Vimfun beinhalten eine 12-monatige Garantie ab Endabnahme und fortlaufenden Ersatzteilsupport. Bestätigen Sie den geltenden Serviceumfang und die Reaktionsvereinbarungen im Angebot. Vor dem Versand vereinbaren Sie, welche Prüfungen durchgeführt werden, welche Aufzeichnungen die Maschine begleiten und was der Kunde für die Inbetriebnahme vorbereiten muss.
Erstellen Sie eine Anfrage, auf die das Anwendungsteam reagieren kann.
Um eine optische Linsenfertigung zu spezifizieren, senden Sie die fertige Zeichnung zusammen mit einer Beschreibung des eingehenden Rohlings. Geben Sie an, ob Sie eine bestehende Maschine ersetzen, einen Produktionsengpass beseitigen oder eine neue Zelle planen. Dies sind unterschiedliche Kaufprobleme, auch wenn die endgültige Komponente dieselbe ist.
Wie wird eine optische Linsenbearbeitungsmaschine für meine Zeichnung ausgewählt?
Beginnen Sie mit der Teilegeometrie, dem Material und dem Eingangszustand und legen Sie dann die Ausgabe- und Inspektionsmethode fest. Ein definiertes Außenprofil und eine definierte Kantenbeschaffenheit, mit separater Bewertung der optischen Zentrierung, falls erforderlich. Das Anwendungsteam kann geeignete Modellfamilien vergleichen, sobald diese Anforderungen klar sind.
Ersetzt eine optische Linsenbearbeitungsmaschine die Endkontrolle?
Wie wird eine optische Linsenfertigung für meine Zeichnung ausgewählt?.
Beginnen Sie mit der Teilegeometrie, dem Material und dem Eingangszustand, und vereinbaren Sie dann die Ausgabe- und Inspektionsmethode. Ein koordinierter Ausrüstungs- und Prozessvorschlag vom Eingangsmaterial bis zu den inspizierten optischen Komponenten. Das Anwendungsteam kann geeignete Modellfamilien vergleichen, sobald diese Anforderungen klar sind.
Ersetzt eine optische Linsenfertigung die Endkontrolle?.
Nein. Der Maschinenprozess und die Endabnahmekontrollen haben unterschiedliche Rollen. Inprozessmessungen können die Steuerung eines ausgewählten Vorgangs unterstützen, aber die fertige Komponente benötigt immer noch die auf ihrer Zeichnung und im Abnahmeverfahren vereinbarten Prüfungen.
Kann ein Modell jedes optische Material verarbeiten?.
Nein. Die Materialeignung hängt vom dokumentierten Modell, Werkzeug, der Werkstückspannung und den Prozessbedingungen ab. Überprüfen Sie die Materialgüte und repräsentative Rohlinge mit dem Anwendungsteam. Eine Übersicht auf Familienebene hilft bei der Suche nach Kandidaten; sie ersetzt nicht die Spezifikation und Bewertung der ausgewählten Maschine.
Kann ich eine Station statt einer ganzen Linie kaufen?.
Ja. Ein Einzelstationsvorschlag sollte immer noch den eingehenden und ausgehenden Zustand definieren. Geben Sie die Ausrüstung oder den Prozess an, der unmittelbar davor und danach verwendet wird, damit die neue Station für die tatsächliche Produktionsroute ausgewählt werden kann.
Was bestimmt die endgültige Konfiguration und den Preis?.
Senden Sie eine Zeichnung und definieren Sie den nächsten Schritt
Nennen Sie uns Ihr Material, die Rohlingsabmessungen, die geforderte Leistung und die Produktionsmenge. Wir empfehlen eine Konfiguration der optischen Linsenbearbeitungsmaschine und erläutern den vorgeschlagenen Prozess, die Handhabung und die Abnahmekontrollen.
Fordern Sie einen Ausrüstungsvorschlag an