Оборудование для обработки кромок оптических линз
Выберите станок для обработки кромок оптических линз для шлифования наружного диаметра, профилирования и подготовки кромок прецизионных оптических компонентов. Сравните станок EG-80 с ручной загрузкой и Auto-EG-80 с лоточной подачей, затем определите, требуется ли для данной задачи также оптическая центровка или отдельная станция полировки кромок.
Сравнить ассортиментОбсудить ваш чертеж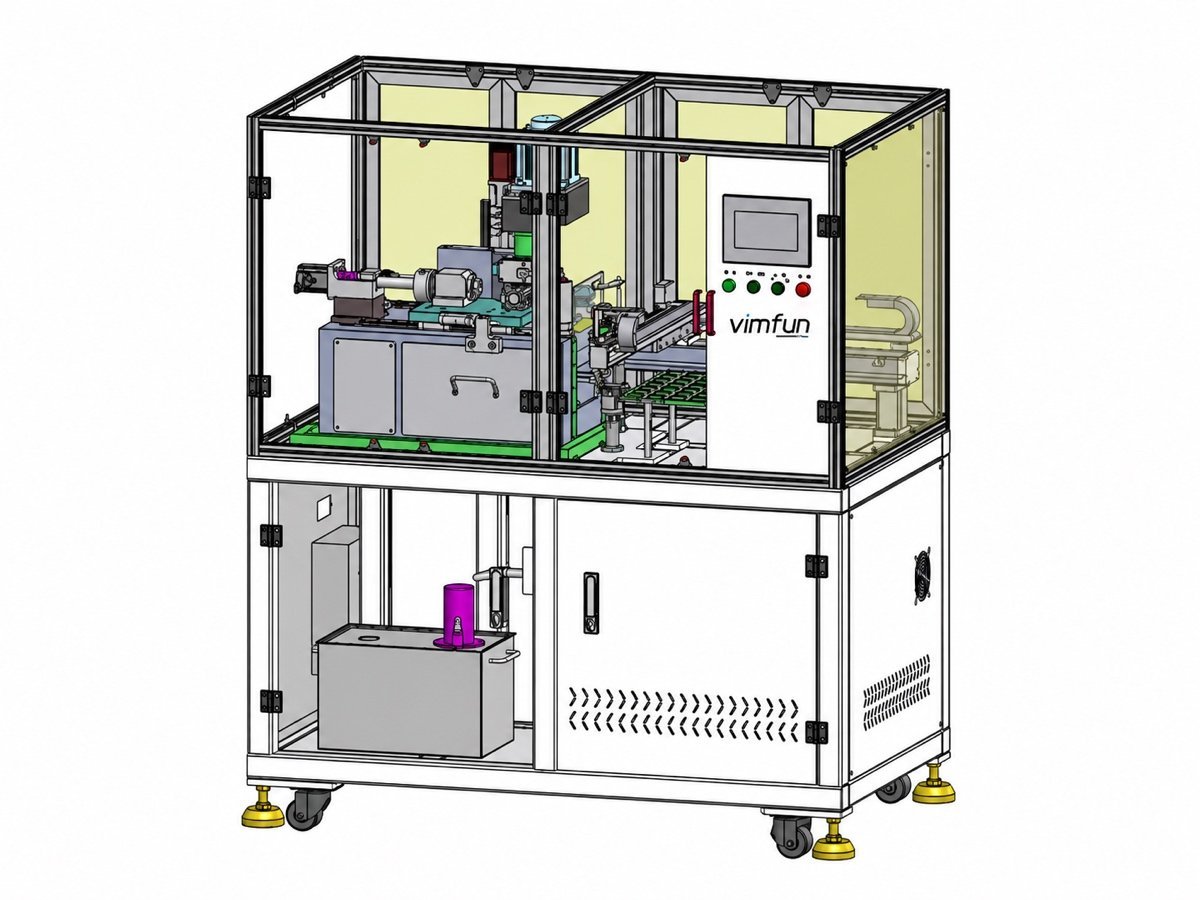
Выбор станка для обработки кромок оптических линз
Выберите станок для обработки кромок оптических линз для шлифования наружного диаметра, профилирования и подготовки кромок прецизионных оптических компонентов. Сравните станок EG-80 с ручной загрузкой и Auto-EG-80 с лоточной подачей, затем определите, требуется ли для данной задачи также оптическая центровка или отдельная станция полировки кромок.
Требуемый результат: Определенный наружный профиль и состояние кромки, с отдельной оценкой оптической центровки при необходимости. Сохраняйте связь между исходной заготовкой, методом обработки и критериями приемки на протяжении всего процесса выбора оборудования.
Сравнение геометрии, обработки и диапазона заготовок
| Семейство станков | Основная задача | Модельное обозначение |
|---|---|---|
| EG-80 | Ручная загрузка и копирование профиля | Ø5–80 мм; заявленный цикл 18–40 с |
| Auto-EG-80 | Автоматическая подача из лотка | Ø5–80 мм; заявленный цикл от 15 с |
| EP-220C | Полировка периметра после формования | Ø30–220 мм; плоские детали 2D / 2.5D |
Диапазоны относятся к указанной модели. Ход, рабочий диапазон и размеры готовой детали — это отдельные характеристики. Подтвердите оснастку и зажим заготовки по чертежу.
Семейства станков и их практические отличия
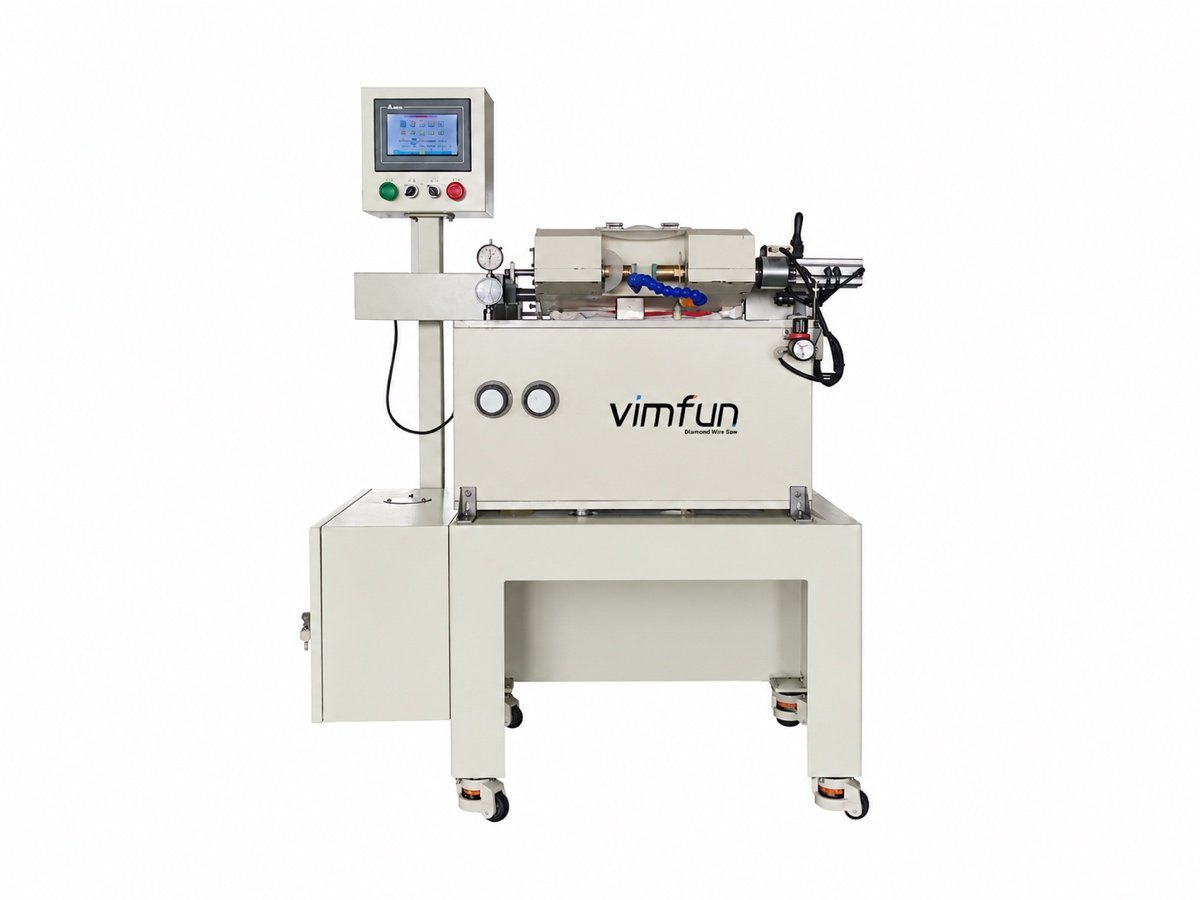
Ручная загрузка и копирование профиля
Ø5–80 мм; заявленный цикл 18–40 с
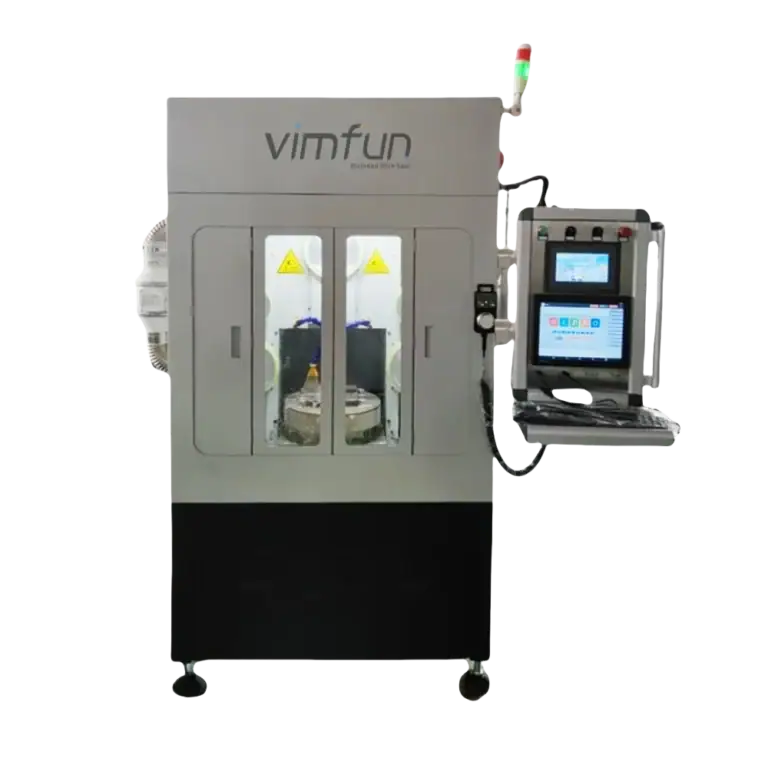
Станок с ручной загрузкой обеспечивает черновую и чистовую шлифовку с возможностью копирования профиля. Он подходит для применений, где оператор выполняет загрузку, а смешанный ассортимент деталей не оправдывает автоматическую лоточную подачу. Сравните оснастку, эталонный шаблон и расположение круга, используя фактический контур детали. Указанный цикл не включает все задачи по загрузке, очистке и инспекции в производственной ячейке.
Просмотреть характеристики →Автоматическая подача из лотка
Ø5–80 мм; заявленный цикл от 15 с
Автоматическая система захвата и размещения соединяет лотки с заготовками и готовыми изделиями. Круглые детали используют другой подход к калибровке, чем детали сложной формы, которые следуют по шаблону профиля. Опубликованная точность подачи 0,01 мм и двухосевое биение ≤0,006 мм описывают разные характеристики станка; ни одно из них не должно представляться как универсальная гарантия смещения готовой линзы. Оцените их по согласованному методу контроля готовой детали.
Просмотреть характеристики →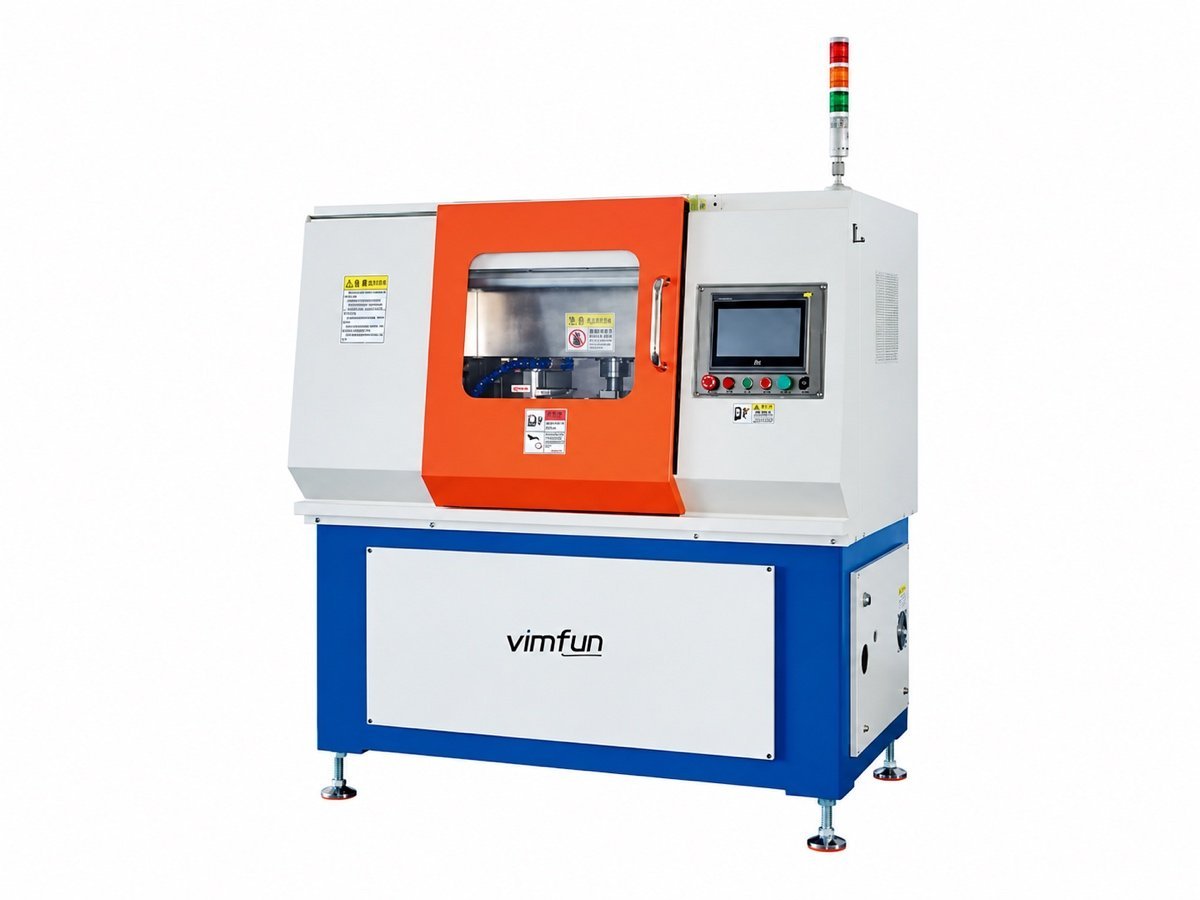
Полировка периметра после формования
Ø30–220 мм; плоские детали 2D / 2.5D
Включите эту станцию, если требуется полированная кромка на плоском техническом компоненте. Это сопутствующая финишная операция, а не третий станок для обработки кромок линз. Оснастка для штабелирования деталей и рабочий процесс по CAD-контуру могут быть сопряжены с загрузкой AL-7S. Решение зависит от исходного состояния кромки и требуемой чистоты обработки, а не только от наружных размеров.
Просмотреть характеристики →Является ли это правильным типом станка для обработки кромок ваших деталей?
Этот ряд станков для обработки кромок оптических линз предназначен для прецизионной оптики и технических компонентов. Он не предназначен для архитектурного стекла, зеркал или лабораторий по изготовлению очковых линз по рецепту. Различие имеет значение, поскольку система финишной обработки очковых линз, линия обработки строительного стекла и профильный шлифовальный станок для прецизионной оптики обслуживают различные материалы, чертежи и методы производства.
Отправьте готовый контур, размеры заготовки, толщину и детали кромки. Включите фаски, состояние углов и любые особенности, которые изменяют способ удержания детали. Для некруглых деталей указанного диапазона диаметров недостаточно: необходимо также проверить диагональ, рабочий диапазон оснастки и доступ инструмента. Предложение по станку должно объяснять, как компонент будет позиционироваться и удерживаться.
Опишите также исходное состояние поверхности. Полированная оптическая поверхность может требовать иной контактной защиты, чем шероховатая заготовка. Зажим заготовки, загрузка и очистка должны сохранять поверхности, уже обработанные на предыдущих этапах. Лучший выбор оборудования — это то, которое соответствует полным требованиям к готовой детали, а не просто то, которое быстрее всего снимает материал с кромки.
Когда имеет смысл автоматическая загрузка?
Станок для обработки кромок оптических линз с ручной загрузкой обеспечивает оператору прямой контроль над размещением детали и полезен при изменении ассортимента деталей. EG-80 обеспечивает основную операцию черновой и чистовой шлифовки с ручной обработкой. Требования к трудозатратам включают загрузку, выгрузку, очистку и проверку деталей, поэтому цикл станка является лишь частью производственного расчета.
Auto-EG-80 добавляет лоточную подачу и автоматический захват и размещение. Это становится более актуальным по мере увеличения повторяющихся партий, но также требует согласованной компоновки лотка и надежного исходного состояния. Проверьте, влияют ли различные толщины линз, ориентация детали или требования к защите на процесс обработки. Автоматическая загрузка должна сократить ручной труд, не делая переналадку излишне сложной.
Сравните обе конфигурации, используя тот же чертеж, исходный материал и критерии инспекции. Запишите количество принятых деталей за смену, а также номинальный цикл. Указанные диапазоны циклов являются модельными обозначениями, а не гарантией для каждой детали. Производственное сравнение должно включать состояние круга, смену оснастки, перерывы в загрузке и любую необходимую инспекцию между партиями.
Обработка кромок, центровка и полировка кромок — это разные операции
Станок для обработки кромок оптических линз контролирует наружный профиль, но оптическая центровка является отдельным требованием, связанным с соотношением механической геометрии и оптической оси. Строгие допуски на биение шпинделя сами по себе не устанавливают точность центровки готовой линзы. Укажите, как будет выполняться настройка и измерение центровки.
Для специализированной центровки с зажимом типа "колокол" обсудите модели C-120L и C-185L. Указанные максимальные наружные диаметры составляют 120 мм и 185 мм. Где обсуждается возможность настройки в 20 угловых секунд, это относится к настройке оператором на центроскопе, а не к автоматической записи в замкнутом контуре для каждого готового изделия. Согласуйте процедуру измерения во время выбора.
EP-220C относится к другой операции: полировке кромок подходящих плоских компонентов 2D и 2.5D, включая штабелируемые заготовки. Его процесс не следует описывать как ту же операцию, что и шлифование наружного диаметра. Для полного технологического маршрута сначала определите форму кромки, затем требуемую чистоту поверхности и, наконец, метод проверки готового компонента.
Материалы и состояние входящих деталей
Проект станка для обработки кромок оптических линз должен идентифицировать материал по марке и состоянию, а не только по общему обозначению, такому как стекло или кристалл. Предоставьте размеры заготовки, уже обработанные поверхности и любые ограничения на контакт с заготовкой. Выбранное оборудование, инструмент и технологическая среда должны рассматриваться в комплексе. Возможности, продемонстрированные на одной модели, не должны предполагаться для каждой машины в линейке.
Оптическое стекло, плавленое кварцевое стекло, кристаллический кварц, сапфир, германий и техническая керамика представляют различные требования к обработке. Ассортимент веб-сайта охватывает множество применений, но это не означает, что каждая станция является универсальной машиной для обработки материалов. Для модели без документированного списка материалов запросите обзор применения и обработку представительных образцов, прежде чем считать совместимость установленной.
Обсудите обработку охлаждающей жидкости или суспензии, очистку и состояние, необходимое для следующей операции. Испытание должно проводиться на представительном материале, а не на необычно простом образце. Если семейства деталей существенно различаются по толщине, геометрии или входящим повреждениям, укажите эти различия в запросе, чтобы предложенная конфигурация могла быть оценена с учетом реального производственного смешанного материала.
Что должно установить пробное испытание?
Проведите пробный запуск для оценки предложенной конфигурации станка для обработки кромок оптических линз в соответствии с определенной деталью и методом приемки. Отправьте чертеж, образцы заготовок и спецификацию материала. Согласуйте измеряемые параметры перед началом пробного запуска, включая то, какая поверхность или особенность будет проверяться и как образец будет реферироваться во время инспекции.
Доступна бесплатная пробная обработка образцов для применений в области механической обработки, включая резку, шлифовку и полировку. Инспекционное и погрузочно-разгрузочное оборудование вместо этого требует оценки по отношению к соответствующей задаче измерения или переноса. Согласуйте количество образцов, объем оценки и договоренности с командой. Результаты испытаний описывают протестированную комбинацию материала, инструмента, настроек и геометрии; их не следует обобщать на несвязанные детали.
Записывайте больше, чем только успешный финальный образец. Отметьте входящее состояние, инструмент, последовательность обработки и любую настройку или регулировку, необходимую. Где важна скорость вывода, различайте время обработки машины от времени загрузки, очистки и инспекции. Эти записи помогают составить производственное предложение и дают оператору полезную отправную точку во время установки и обучения.
Определите приемку перед сравнением котировок
Полезное коммерческое предложение на станок для обработки кромок оптических линз связывает каждый запрашиваемый результат с конфигурацией и процедурой инспекции. Перечислите семейство деталей, требуемую геометрию, критерии выходных данных и производственную цель. Укажите, какие пункты являются спецификациями станка, а какие — значениями приемки образца детали. Это предотвратит ошибочное принятие спецификации шпинделя или щупа за гарантированный результат для каждой готовой детали.
Запросите предлагаемую последовательность машин, подход к зажимным приспособлениям и метод загрузки. Проверьте доступ для смены инструмента и очистки, а также пространство, необходимое для входящих и готовых деталей. Требования к площадке должны быть подтверждены для заказанной конфигурации, а не скопированы из информации об использовании другой модели. Включите в документацию по заказу ответственность за установку, обучение и приемку.
Документированные условия поддержки Vimfun включают 12-месячную гарантию с момента окончательной приемки и постоянную поддержку запасными частями. Подтвердите применимый объем обслуживания и порядок реагирования в коммерческом предложении. Перед отгрузкой согласуйте, какие проверки будут выполнены, какие записи будут сопровождать машину и что заказчик должен подготовить к вводу в эксплуатацию.
Подготовьте запрос, на который может отреагировать команда по применению
Для спецификации станка для обработки кромок оптических линз отправьте готовый чертеж вместе с описанием входящей заготовки. Укажите, заменяете ли вы существующий станок, устраняете ли "узкое место" в производстве или планируете новую ячейку. Это разные проблемы при покупке, даже если конечная деталь одна и та же.
Включите марку материала, минимальные и максимальные размеры, соответствующие оптические и механические допуски, размер партии и ожидаемое годовое количество. Опишите, как детали поступают на станцию и как они должны ее покидать. Если необходимо сохранить существующее приспособление, лоток или корзину, укажите их размеры и фотографии. Отметьте любые требования к чертежу, которые еще не финализированы.
Для существующего процесса объясните текущую трудность в наблюдаемых терминах: частая ручная регулировка, непостоянная входящая толщина, повреждения при обработке, длительные переналадки или несбалансированная последовательность. Это более полезно, чем запрашивать самую быструю машину без определенной задачи. Затем мы сможем сравнить подходящие семейства оборудования и объяснить компромиссы в предложении.
Практические вопросы перед заказом
Как выбрать станок для обработки кромок оптических линз для моего чертежа?
Начните с геометрии детали, материала и входного состояния, затем согласуйте выходные параметры и метод инспекции. Определенный внешний профиль и состояние кромки, с оптической центровкой, оцениваемой отдельно, где это необходимо. Команда по применению может сравнить подходящие семейства моделей, как только эти требования будут ясны.
Заменяет ли станок для обработки кромок оптических линз окончательную инспекцию?
Нет. Процесс машины и окончательные проверки приемки имеют разные роли. Внутрипроцессные измерения могут поддерживать контроль выбранной операции, но готовый компонент по-прежнему нуждается в проверках, согласованных в его чертеже и в процедуре приемки.
Может ли одна модель обрабатывать все оптические материалы?
Нет. Пригодность материала зависит от документированной модели, инструмента, зажимных приспособлений и условий процесса. Обсудите марку материала и репрезентативные заготовки с командой по применению. Обзор на уровне семейства помогает найти кандидатов; он не заменяет спецификацию и оценку выбранной машины.
Могу ли я купить одну станцию вместо полной линии?
Да. Предложение по одной станции по-прежнему должно определять входящее и исходящее состояние. Предоставьте оборудование или процесс, используемый непосредственно до и после нее, чтобы новая станция могла быть выбрана для фактического производственного маршрута.
Что определяет окончательную конфигурацию и цену?
Геометрия и диапазон заготовки, метод загрузки, функции измерения, инструмент, приспособления и согласованный объем установки — все это влияет на предложение. Запросите конфигурацию по чертежу вместо сравнения цен на машины, которые могут выполнять разные задачи.
Где я могу прочитать о предыдущих и следующих операциях?
Используйте приведенные ниже страницы связанных процессов, чтобы следить за последовательностью оборудования. Страницы продуктов предоставляют спецификации на уровне моделей; эта страница сравнивает варианты процессов. Для припуска на удаление материала и повреждений примечание о применении подповерхностных повреждений предоставляет дополнительную информацию.
Отправьте чертеж и определите следующий шаг
Сообщите нам ваш материал, размеры заготовки, требуемый выход и производственное количество. Мы порекомендуем конфигурацию станка для обработки кромок оптических линз и объясним предлагаемый процесс, обработку и проверки приемки.
Запросить предложение на оборудование