
CNC Zentriermaschine EG-120L
Eine horizontale CNC-optische Zentriermaschine die eine Linse zwischen zwei Glockenfutter spannt, sie sich auf ihrer eigenen optischen Achse ausrichten lässt und dann den Außendurchmesser rechtwinklig zu dieser Achse schleift. Ø1,8–120 mm, doppelte Servoachsen, vollständig gekapselt.
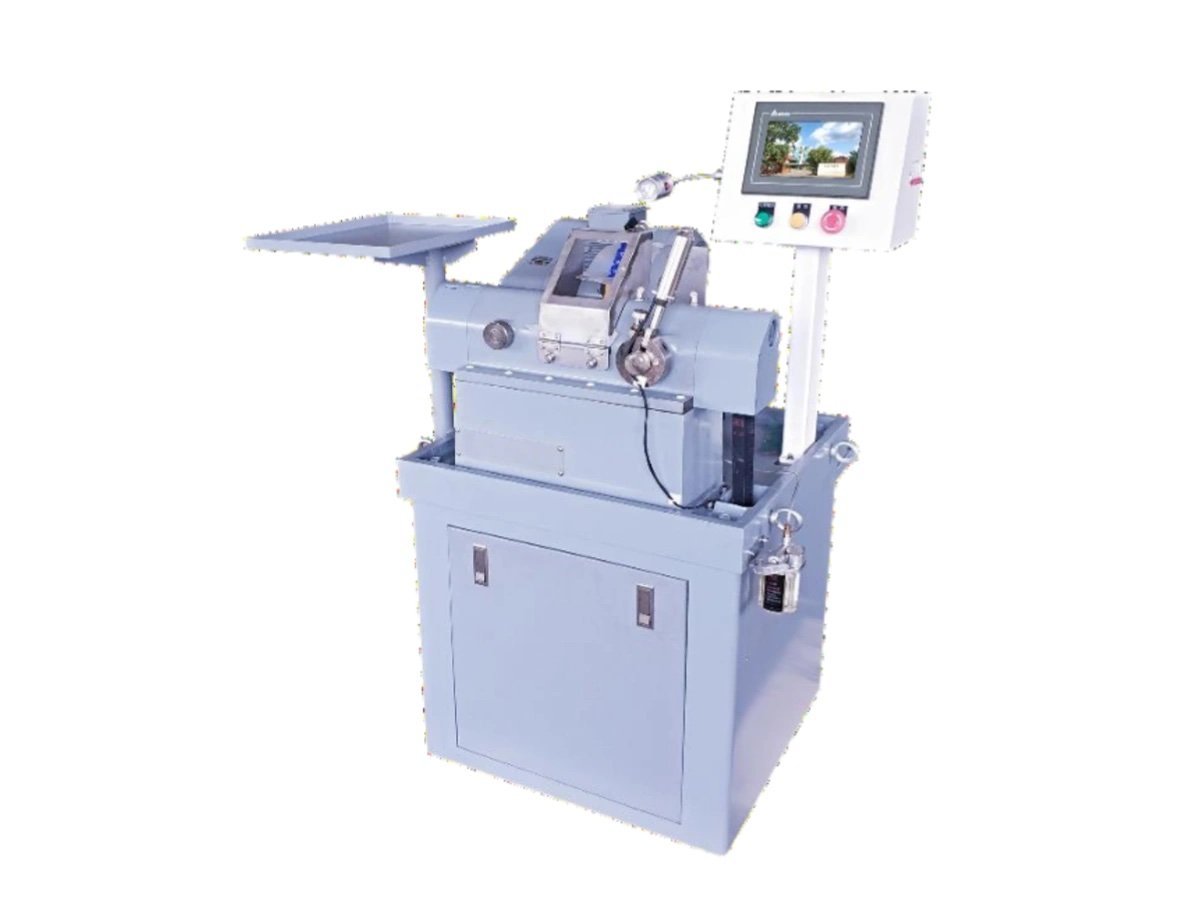
Was diese Maschine herstellt und was davor und danach geschieht
Bis eine Linse diese Maschine erreicht, sind beide Flächen bereits fertiggestellt. Die Radien sind erzeugt, die Oberflächen sind poliert und das Teil ist optisch korrekt – bis auf eine Sache. Niemand hat der Linse bisher gesagt, wo ihr Rand sein soll. Der Rohling wurde rund gesägt, aber rund wozu? Nicht um die optische Achse, denn die optische Achse wird durch die beiden polierten Flächen definiert, und keine vorgelagerte Maschine hat sich darauf bezogen.
Das ist die Aufgabe einer CNC-optischen Zentriermaschine: die Linie, die die beiden Krümmungsmittelpunkte verbindet, finden und dann den Außendurchmesser konzentrisch dazu schleifen. Nach diesem Schritt sind der Mantel der Fassung und die optische Achse der Linse dieselbe Linie, was der Sinn der Übung ist.
Alles vorgelagert wird von der Serie von Linsen-Schleifmaschinen und die Polierbereich. abgedeckt. Alles nachgelagert ist Beschichtung und Montage, die wir nicht bauen.
Die Erzeugungs- und Poliermaschinen entscheiden, welche Form die Linse hat. Eine CNC-optische Zentriermaschine entscheidet, wo die Linse ist – relativ zum Tubus, in den sie schließlich eingeschraubt wird.
Wie findet eine CNC-optische Zentriermaschine die optische Achse?
Sie misst sie nicht. Sie lässt die Linse die Achse selbst finden, nur mit zwei Spannbackenrändern, einer leichten Klemmung und der richtigen Spindeldrehzahl.
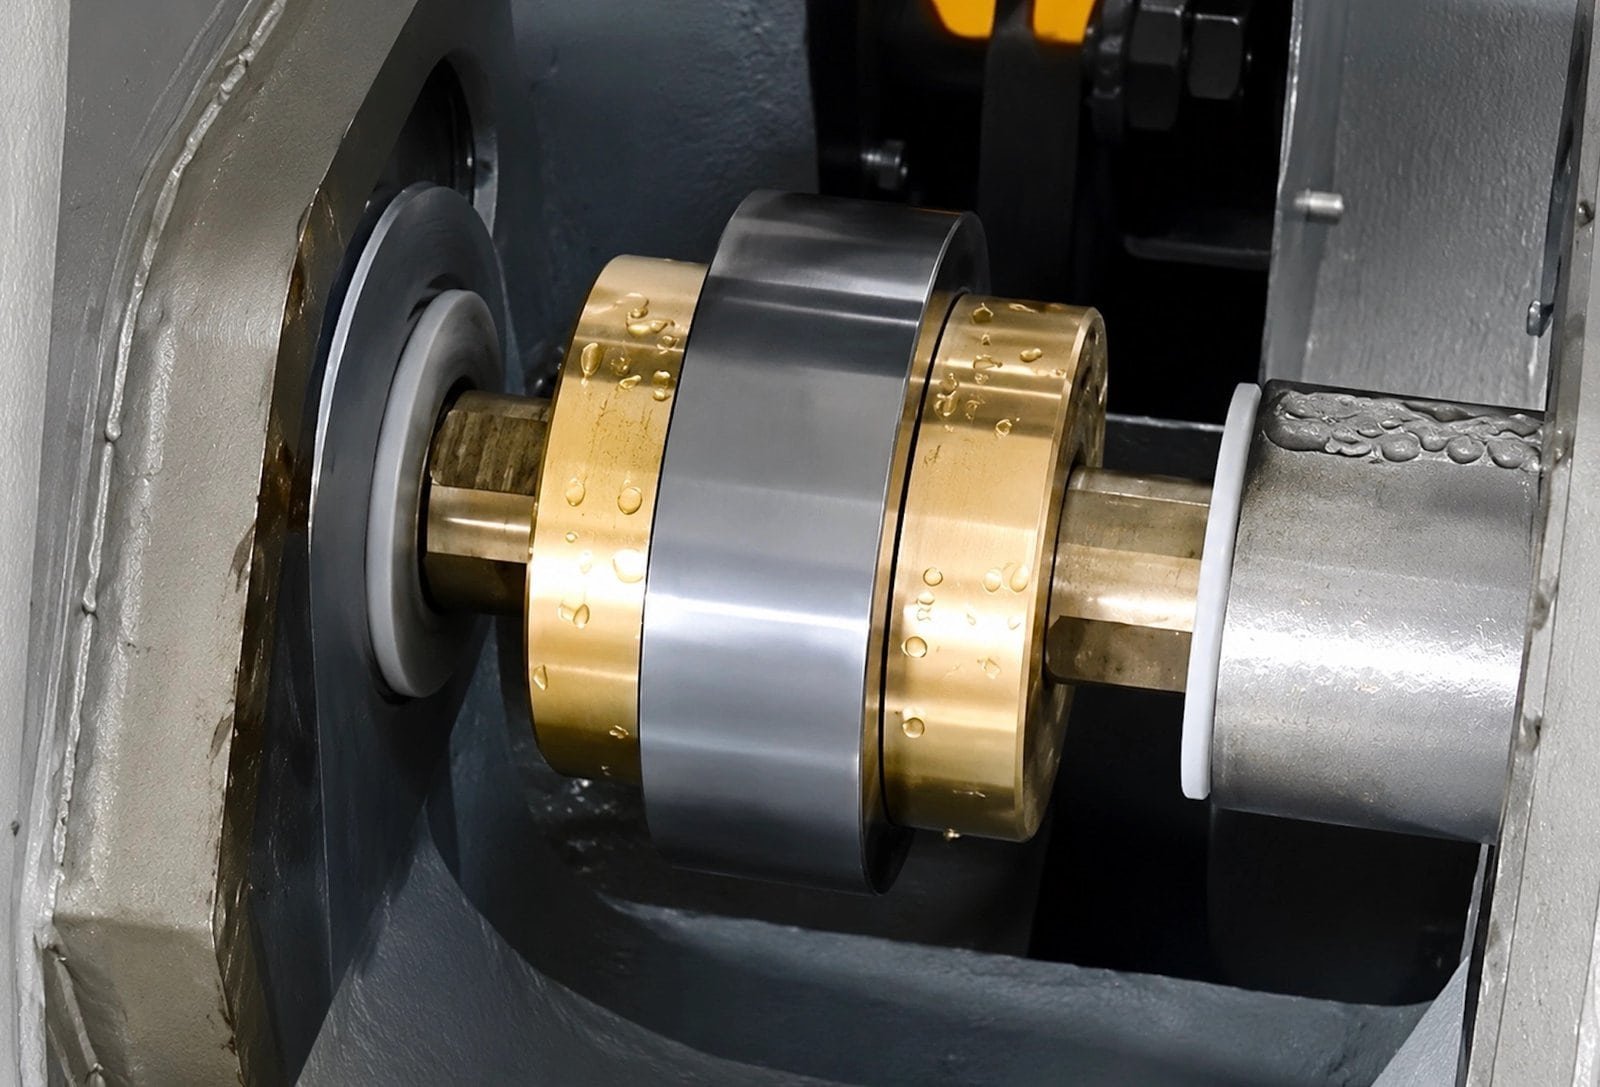
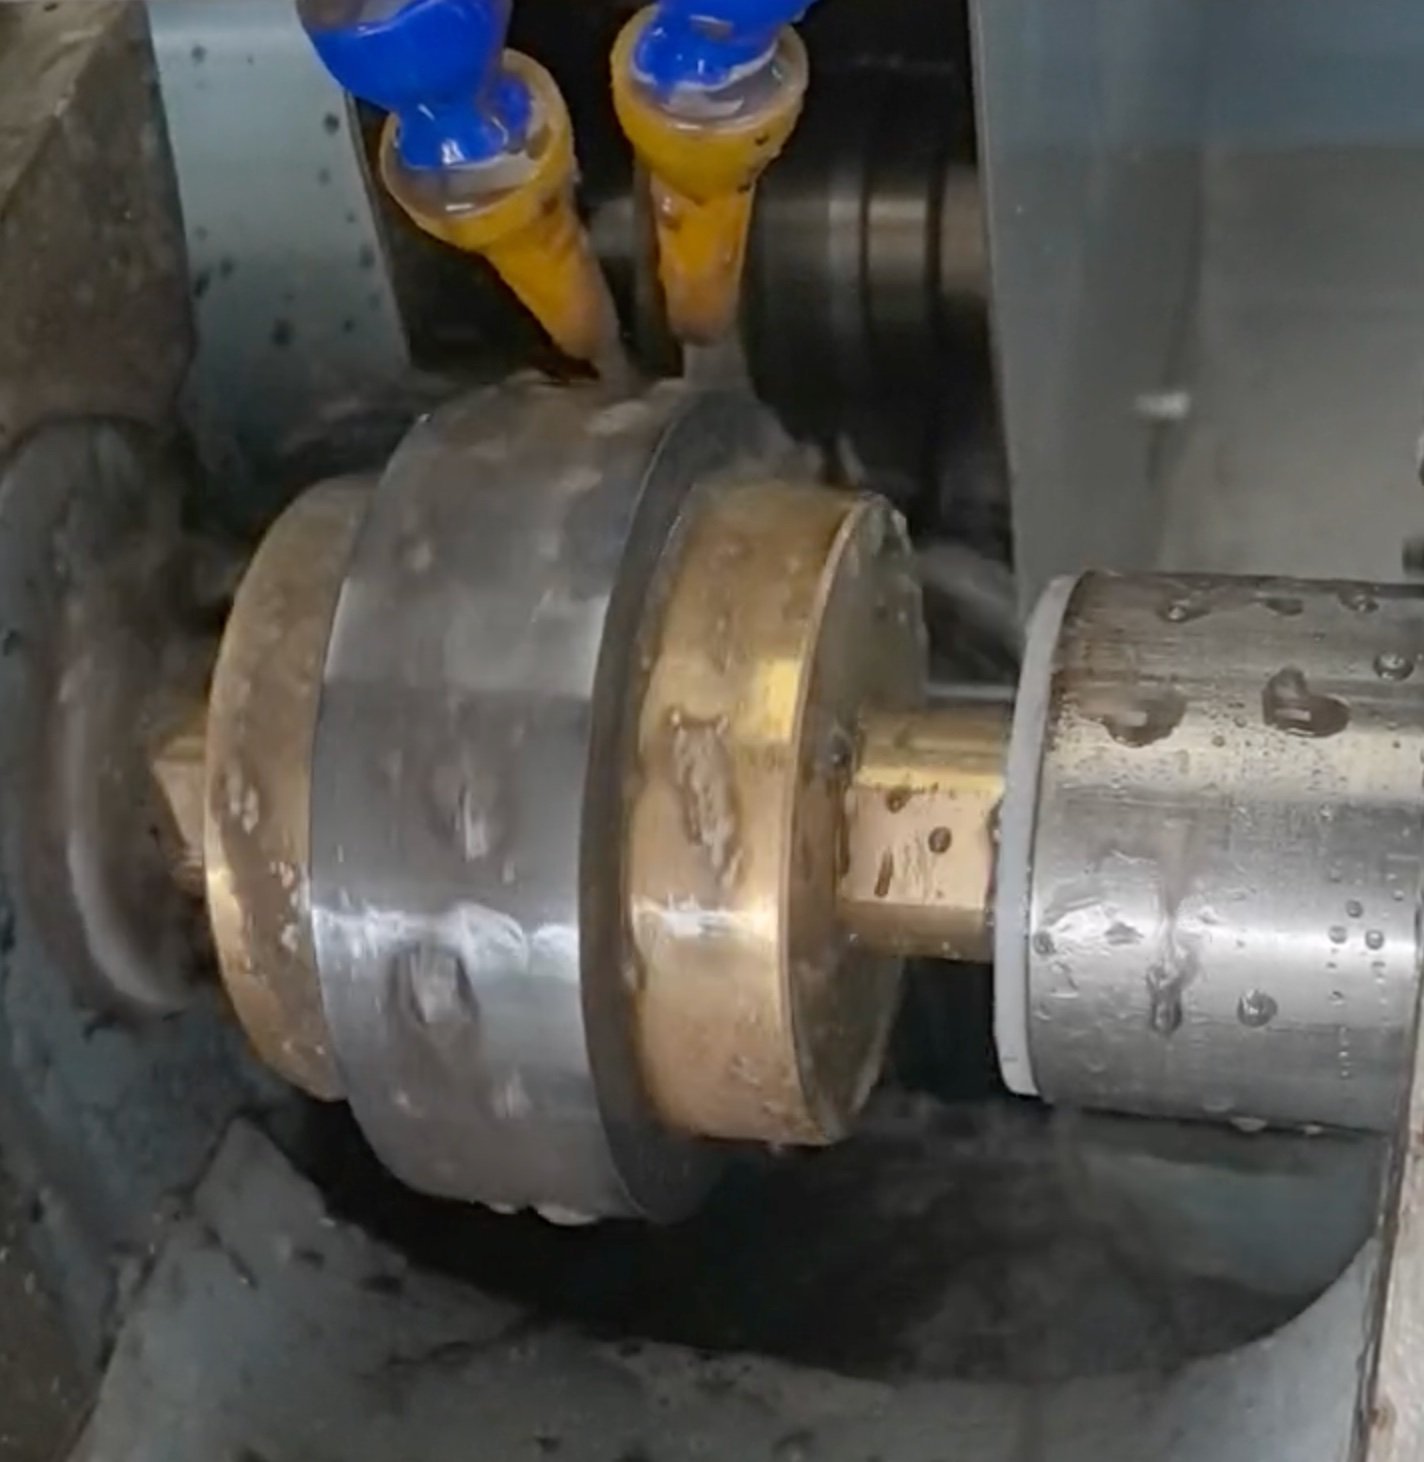
Die Linse wird auf einer einzigen horizontalen Halterspindel aus zwei Hälften gehalten. Beide tragen ein M20 × 1 Gewinde – Rechtsgewinde am festen Ende, Linksgewinde am beweglichen Ende, so dass die Laufrichtung beide Spannfutter anzieht, anstatt eines davon zu lösen. Die Spannfutter selbst sind Glocken: kurze Hohlkegel, deren Ränder die polierte Fläche kreisförmig und nicht punktuell berühren.
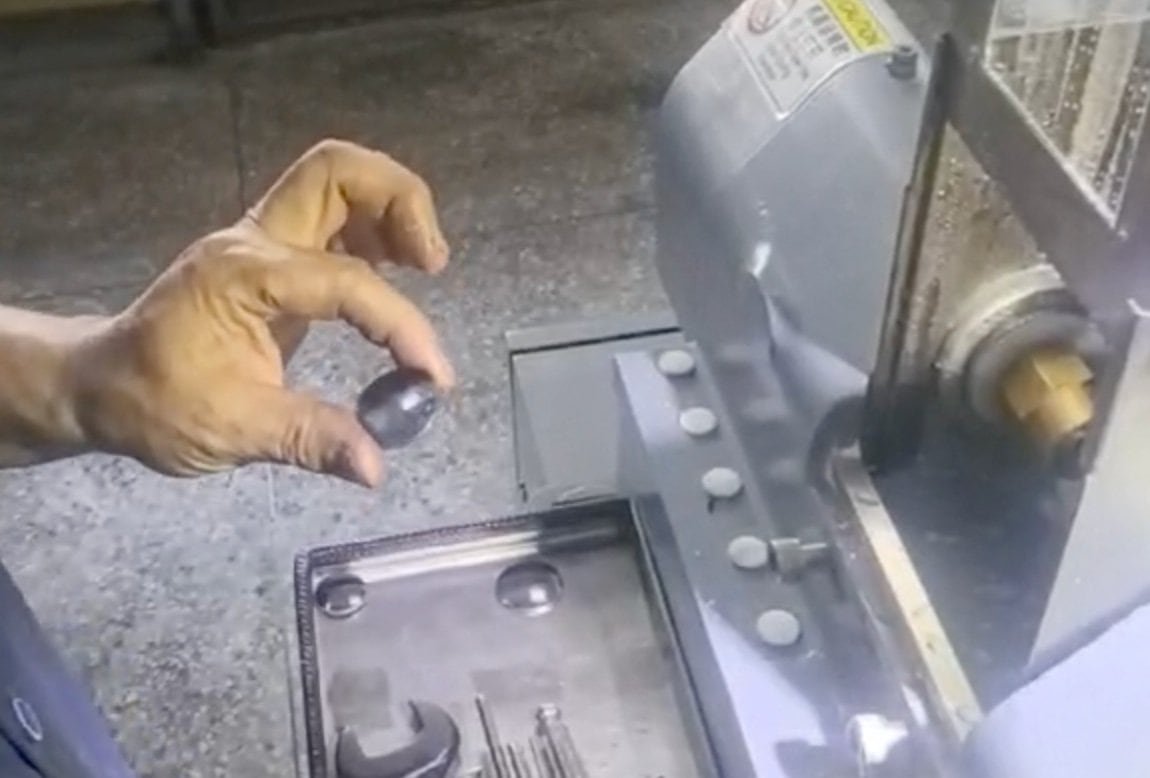
Eine Linse zwischen zwei Glockenrändern laden, leicht spannen und hochdrehen, und das Teil bleibt nicht dort, wo Sie es hingelegt haben. Jeder Rand drückt auf eine sphärische Oberfläche, und die einzige Position, in der sich diese beiden Drücke ausgleichen, ist die, in der die Linie, die die beiden Krümmungszentren verbindet, entlang der Spindelachse liegt. Überall sonst gibt es eine seitliche Komponente, und die Linse rutscht, bis diese Komponente verschwindet. Deshalb ist die Halterspindel an einer CNC-Optik-Zentriermaschine über ihren gesamten Bereich einstellbar, anstatt mit einer Geschwindigkeit zu laufen: Der Ausrichtungsschritt erfordert Geschwindigkeit, der Schnitt erfordert Kontrolle.
- Ausrichtung, am oberen Ende des Bereichs — geringe Spannkraft, hohe Geschwindigkeit, das Teil kann sich frei auf den Rändern bewegen, bis der Rundlauf zusammenbricht
- Schleifen, am unteren Ende — das Spannfutter greift fest, die Linse ist nun auf ihrer eigenen optischen Achse verriegelt, und der Schleifkopf fährt ein
- Halterspindel 0–300 U/min, frei einstellbar — verschiedene Gläser, Gewichte und Glockengrößen richten sich bei unterschiedlichen Geschwindigkeiten aus, und das richtige Paar wird an Probeteilen gefunden
- Halterspindel-Drehmoment, 8 N·m — genug, um ein geklemmtes Teil gegen die volle Schnitttiefe zu halten, ohne dass das Spannfutter verrutscht
Die Diamantschleifscheibe dreht sich mit 3.500 U/min auf ihrer eigenen Spindel, die hinten an der Maschine montiert ist, und fährt unter Servo-Steuerung zu. Da sich das Teil zu diesem Zeitpunkt langsam dreht und die Schleifscheibe schnell dreht, wird der Rand erzeugt und nicht abgeschabt – was das Absplittern auf der Austrittsseite reduziert.
Die Glockenspannfutter sind kein Zubehör, sie sind Werkzeuge. Der Spannbackendurchmesser muss zum Linsendurchmesser und ihren Radien passen. Nennen Sie uns also den Bereich der Elemente, die Sie bearbeiten, und wir werden das passende Set mit dem Angebot spezifizieren.
Vier Dinge, die die Servoachsen für den Bediener entscheiden
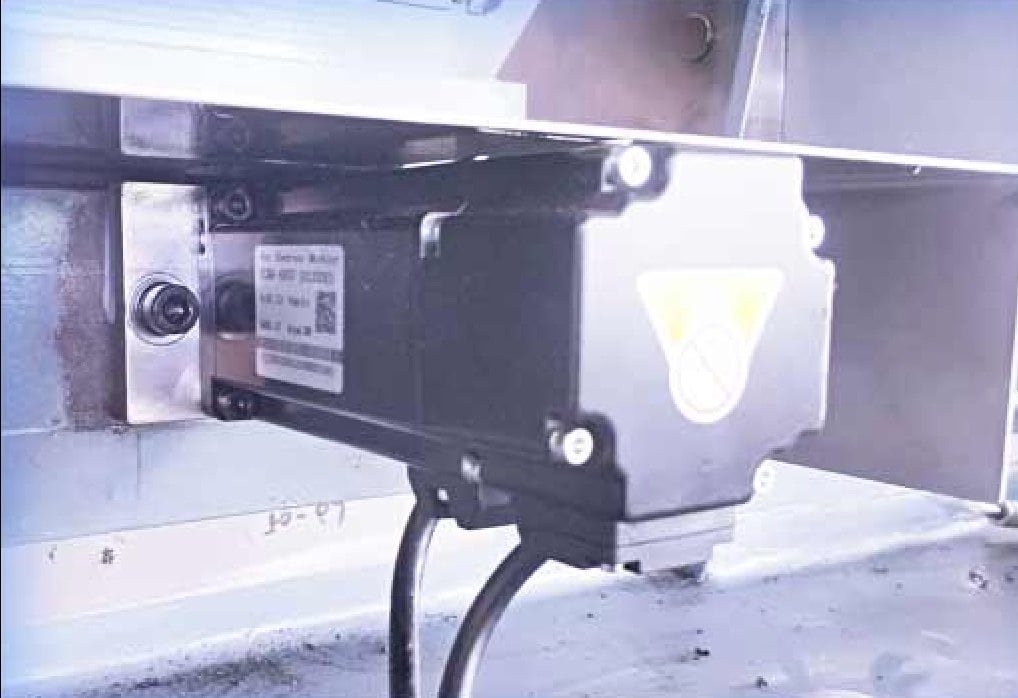
Beide Linearantriebe dieser CNC-optischen Zentriermaschine sind servogesteuert auf Linearführungen, die jeweils eine Wiederholgenauigkeit von 0,003 mm aufweisen. Das ist es, was eine Reihe von Handrad-Urteilen in Zahlen verwandelt, die auf einem Bildschirm eingegeben werden.
Konstante Schnitttiefe, als Zahl eingestellt
Anstatt die Schleifscheibe bis zum Anschlag zu drehen und zu nehmen, was übrig bleibt, entfernt eine CNC-optische Zentriermaschine dieser Klasse den Rand mit einer Schnitttiefe, die Sie digital einstellen und die sie dann hält. Der Durchmesser ist vom ersten bis zum letzten Teil konstant, und die geschliffene Oberfläche bleibt fein und gleichmäßig.
Mehrstufige Steuerung von Gratbearbeitung und Anfasen
Die gesamte Sequenz – Vorschleifen, Feinschliff und dann die Fase an jeder Seite – läuft als separat gesteuerte Stufen statt in einem Durchgang. Die Wärme im Glas sinkt, und damit auch die beiden hier relevanten Fehler: Oberflächenbrand und Kantenabsplitterung.
Standzeit des Schleifrades gemessen in Monaten, nicht Wochen
Eine Servo-Vorschubeinheit belastet das Rad nie stärker, als es das Programm vorgibt, sodass die Diamantschicht gleichmäßig verschleißt. Dies ist am deutlichsten bei Saphir und anderen superharten Materialien zu beobachten, wo ein überlastetes Rad in einer Schicht verglast.
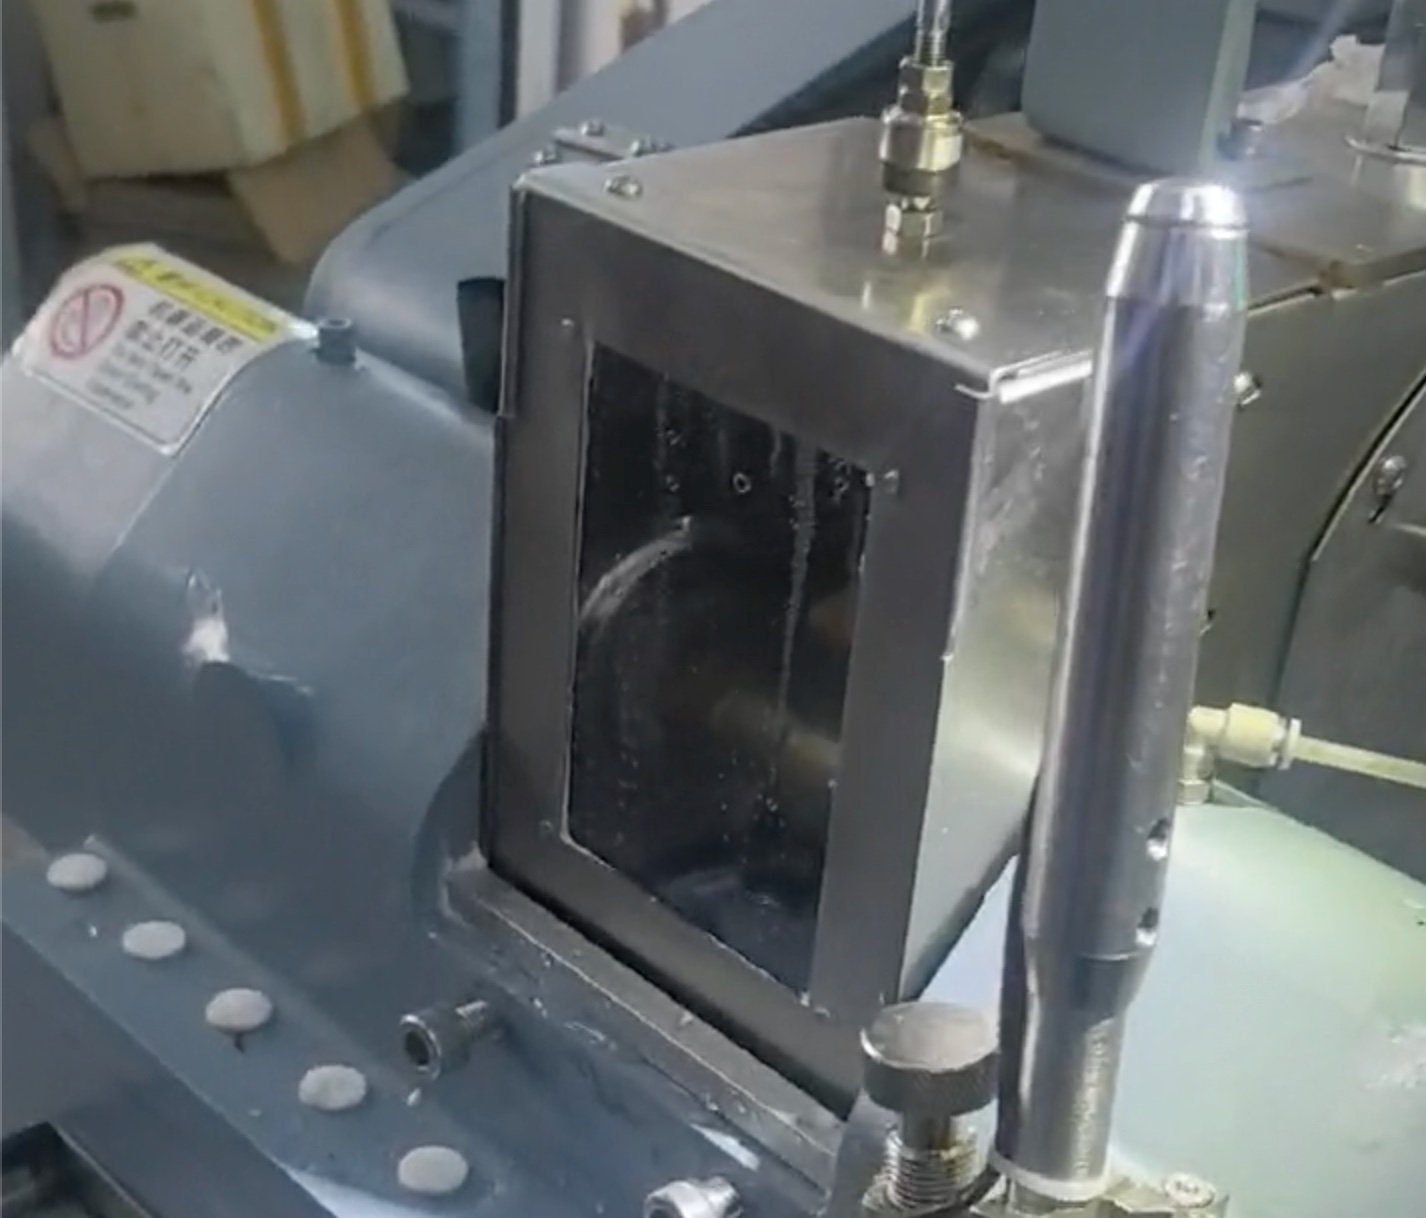
Der Schutz fährt selbsttätig auf und ab
Die Einhausung ist zwangsgesteuert, nicht federbalanciert, sodass sie sich bei Vibrationen nicht öffnen kann oder beim Hineingreifen abfällt. Der Motor sitzt hinten hinter der Einhausung, was auch Kühlnebel von ihm fernhält.
Was passiert in den zehn Sekunden, nachdem die Schutzhaube geschlossen wurde
Zehn Sekunden ist der kürzeste angegebene Zyklus für diese CNC-optische Zentriermaschine; der tatsächliche Wert ist das, was Sie für das vor Ihnen liegende Teil einstellen, da jede unten genannte Stufe ein einstellbarer Parameter und keine feste Verweilzeit ist. Dünne Teile und kleine Durchmesser laufen nahe dem unteren Ende dieses Bereichs, dicke Saphirteile nahe dem oberen.
| Element | Bewegung | Was es steuert |
|---|---|---|
| Halterspindel | Drehung, 0–300 U/min | Selbstausrichtung, dann die Teiledrehzahl während des Schnitts |
| Halterspindelschlitten | Servo-Verfahrweg, 400 W | Wo entlang der Kante die Scheibe arbeitet – Durchmesser und beide Fasen |
| Schleifscheibenspindel | Drehung, 3.500 U/min | Schnittgeschwindigkeit am Diamantrand |
| Schleifscheibenspindelschlitten | Servo-Vorschub, 400 W | Schnitttiefe pro Stufe, konstant gehalten |
| Clamp | Zwei Kraftniveaus | Frei zur Bewegung, dann arretiert |
| Kühlmittel | Umlaufend, 90 W Pumpe | Spült den Schnitt und hält das Glas kühl |
Die Zentriergenauigkeit bei einer Maschine dieses Typs ist eine Einstellungsmöglichkeit, keine Messung pro Teil. Der Bediener stellt sie mit einem Centroscope bei den ersten Teilen einer Charge ein, und die Maschine wiederholt sie dann; es gibt keine Closed-Loop-Messung jedes Elements. Wenn Ihr Abnahmeverfahren eine aufgezeichnete Zahl für jedes Stück benötigt, sagen Sie dies vor der Bestellung – es ändert, was Sie kaufen sollten.
Welche Materialien und Teilegrößen kann sie verarbeiten?
| Artikel | Fähigkeit |
|---|---|
| Operationen | Außendurchmesser-Kantenbearbeitung konzentrisch zur optischen Achse, plus Fasen, in einer Klemmung |
| Linsendurchmesser | Ø1,8 – Ø120 mm |
| Teiledicke | Unter 40 mm empfohlen |
| Teile pro Zyklus | 1 – Einzelspindel, Einzelelement |
| Materialien | Optisches Glas, Saphir und andere superharte Substrate; breite, großformatige Elemente sind speziell im Geltungsbereich |
| Zykluszeit | Ab 10 s, dann auf die Einstellung des Bedieners |
| Schleifscheibe | Diamant, Ø160 × 30H7 × 30T, 8–30 mm Arbeitsdicke |
| Schleifscheibendrehzahlregelung | Standardmäßig fest bei 3.500 U/min; Frequenzumrichter als Option erhältlich |
| Schleifscheiben-Abrichten | Optionaler Vorrichtungskorrektor zum Abrichten der Glockenfutter im eingebauten Zustand |
Da das Teil durch seine eigenen polierten Flächen und nicht durch eine Vorrichtung positioniert wird, spielt das Material hier eine geringere Rolle als stromaufwärts – was das Ergebnis an einer CNC-Optik-Zentriermaschine bestimmt, sind die Radien, die freie Apertur und die Toleranz des Durchmessers auf Ihrer Zeichnung. Wenn die Zeichnung auf den ISO 10110-Standard bemaßt sind, bemaßt ist, senden Sie sie mit der Anfrage und wir sagen Ihnen, welches Glockenset den Auftrag benötigt.
Technische Spezifikationen
Jede unten stehende Angabe ist Standard an dieser CNC-Optik-Zentriermaschine. Für Elemente über Ø120 mm wird das gleiche Prinzip in größerem Maßstab aufgebaut als die EG-185L.
| Anzahl der Spindeln | 1 Achse |
| Linsendurchmesserbereich | Ø1,8 – Ø120 mm (Dicke unter 40 mm empfohlen) |
| Bearbeitungszeit pro Teil | Ab 10 s, dann Benutzereinstellung |
| Gewinde der Werkzeughalterspindel | M20 × 1 – RH-Festende, LH-bewegliches Ende |
| Halterspindeldrehzahl | 0 – 300 U/min, frei einstellbar |
| Halterspindel-Drehmotor | 8 N·m |
| Halterspindel-Verstellmotor | 400 W Servo |
| Wiederholgenauigkeit der Halterspindelverstellung | 0,003 mm |
| Spindeldrehzahl Schleifscheibe | 500 U/min |
| Schleifscheiben-Spindelmotor | 750 W |
| Schleifscheiben-Vorschubmotor | 400 W Servo |
| Wiederholgenauigkeit der Schleifkopfzuführung | 0,003 mm |
| Diamantschleifscheibe | Ø160 × 30H7 × 30T (8 – 30 mm Dicke) |
| Schleifscheiben-Antriebsriemen | 6-Rippen Poly-V, PJ686 |
| Kühlmittelpumpe | 90 W |
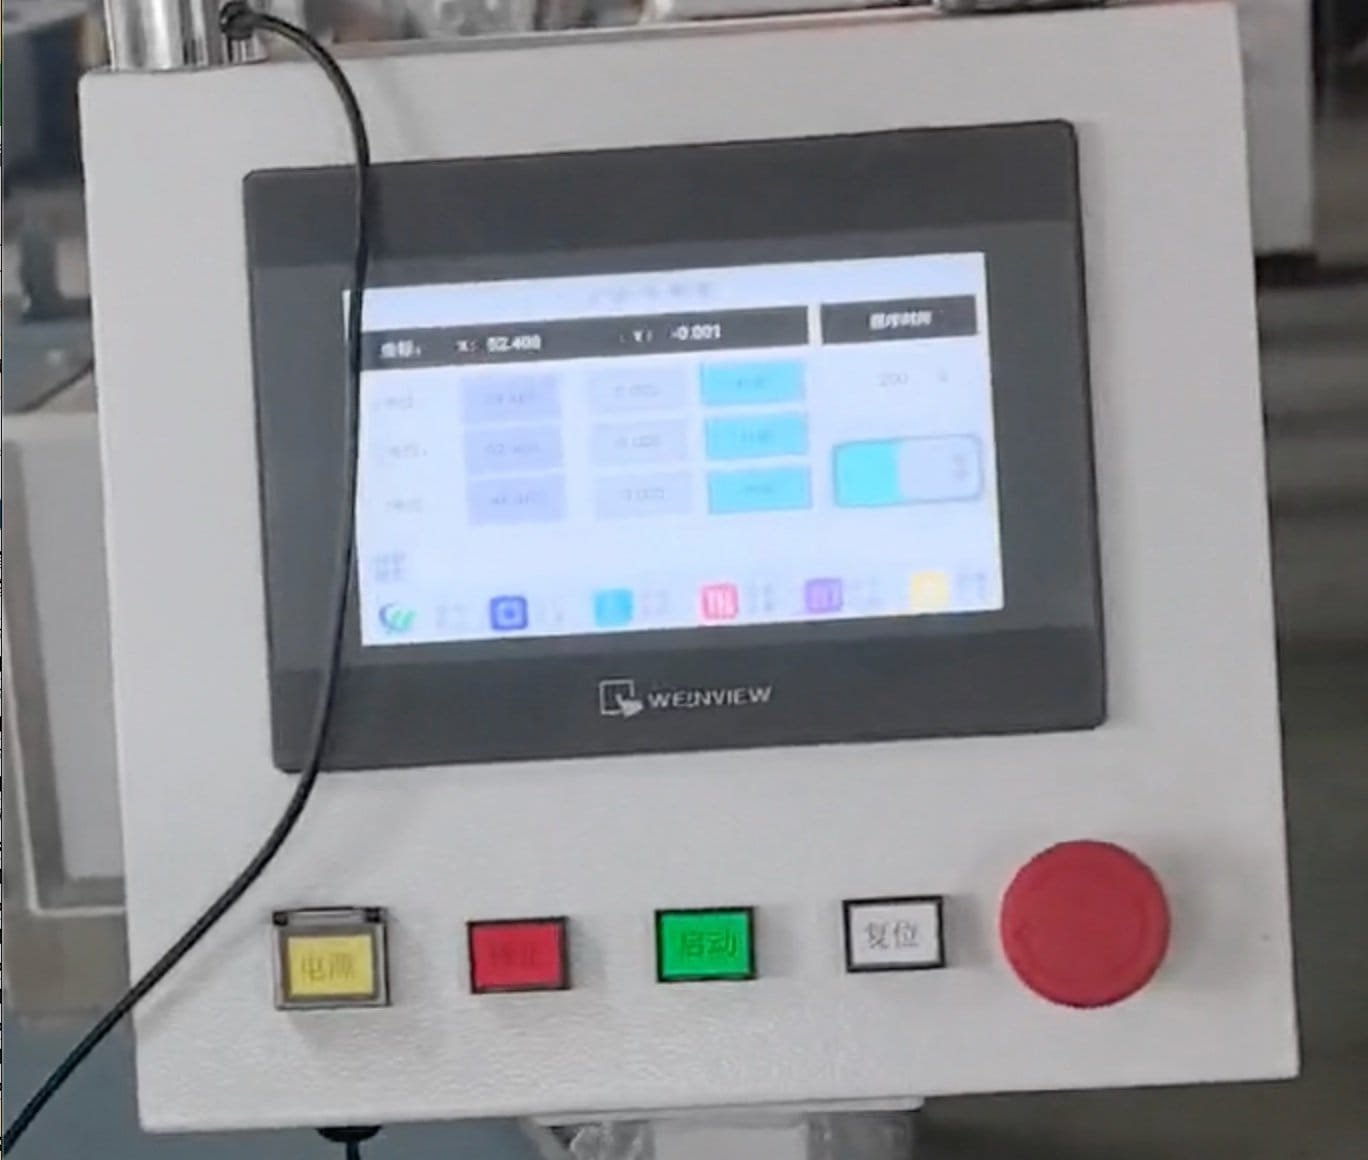
| Control | SPS mit 7″ Touchscreen |
| Außenmaße (L × B × H) | 1000 × 1000 × 1500 mm |
| Gesamtgewicht | ca. 500 kg |
Optionen
| Option | Was es tut |
|---|---|
| Schleifspindel-Frequenzumrichter | Macht die Schleifgeschwindigkeit variabel statt fest – nützlich, wenn eine Maschine sowohl weiches Kronglas als auch Saphir bearbeiten muss |
| Vorrichtungskorrektor | Richtet die Glockenfutter in situ aus, sodass eine abgenutzte Kante geschliffen statt ersetzt wird |
Hauptkomponenten
Marken sind zur Referenz angegeben. Gleichwertige Komponenten der gleichen oder einer höheren Klasse können verbaut werden; die angegebene Leistung wird in allen Fällen beibehalten.
| Component | Marke / Standard |
|---|---|
| SPS und HMI | Premium-SPS-Marke, 7″-Farbtouchscreen |
| Servomotoren und -antriebe | Premium-Servomarke |
| Schleifscheiben-Spindellager | Schrägkugellager, Klasse P4, aufeinander abgestimmtes Paar |
| Lineare Führungen | Premium-Linearmarken |
| Schütze und Elektrik | Premium-Industriesteuerungsmarke |
| Schleifkopfantrieb | 6-Rippen Poly-V-Riemen |
Hauptbaugruppen und ihre Funktion
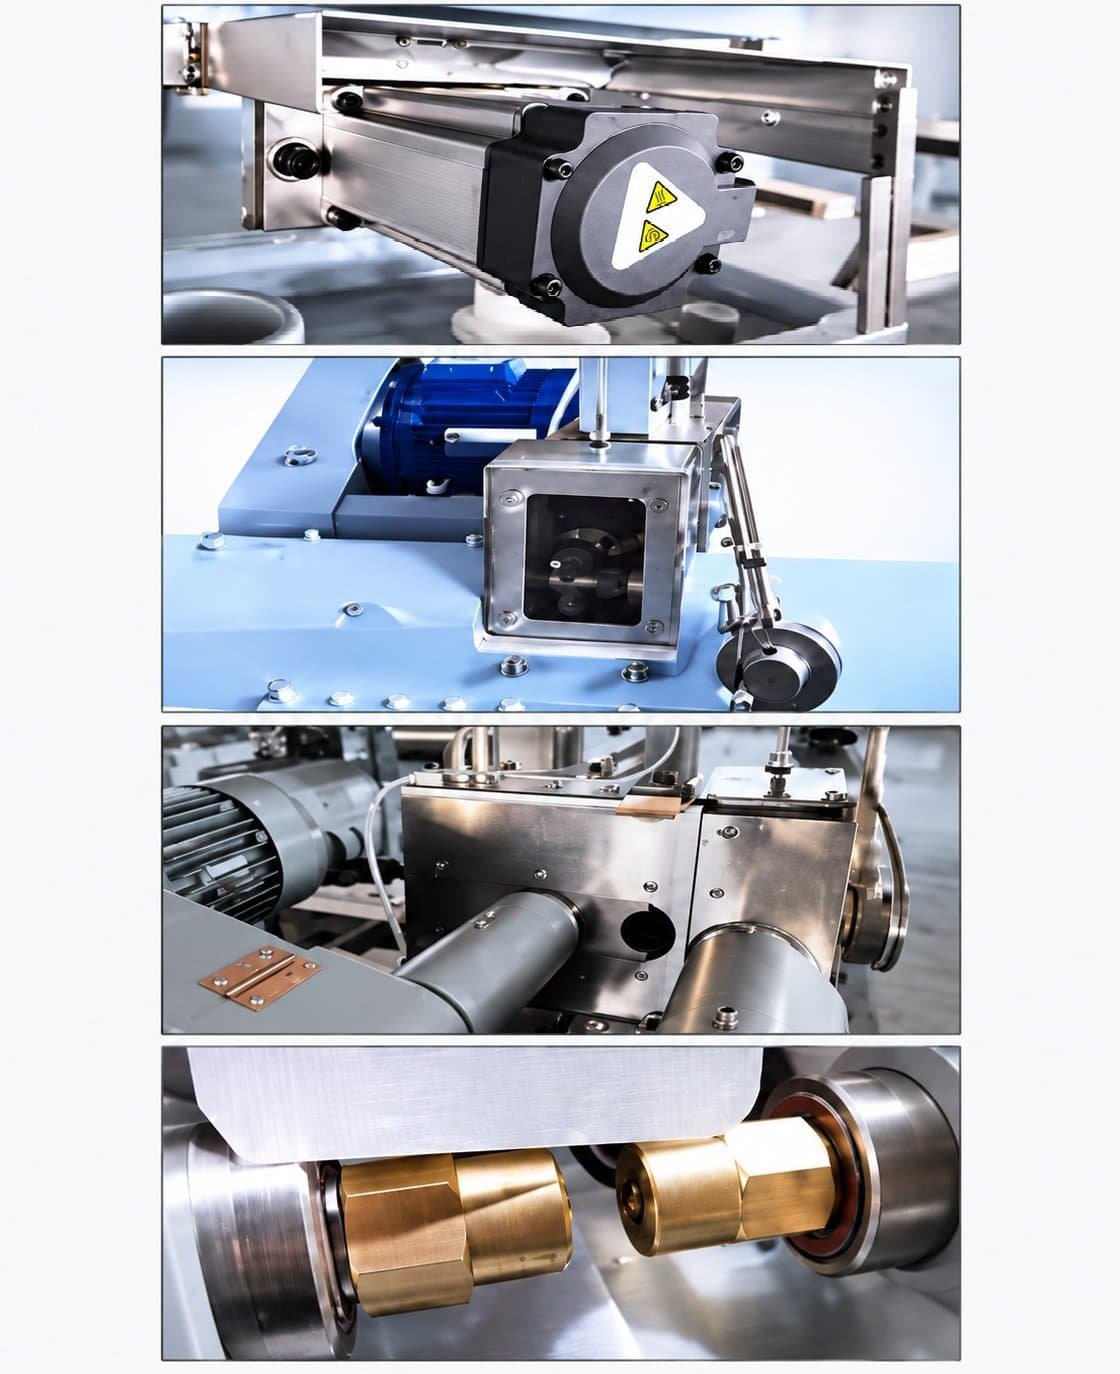
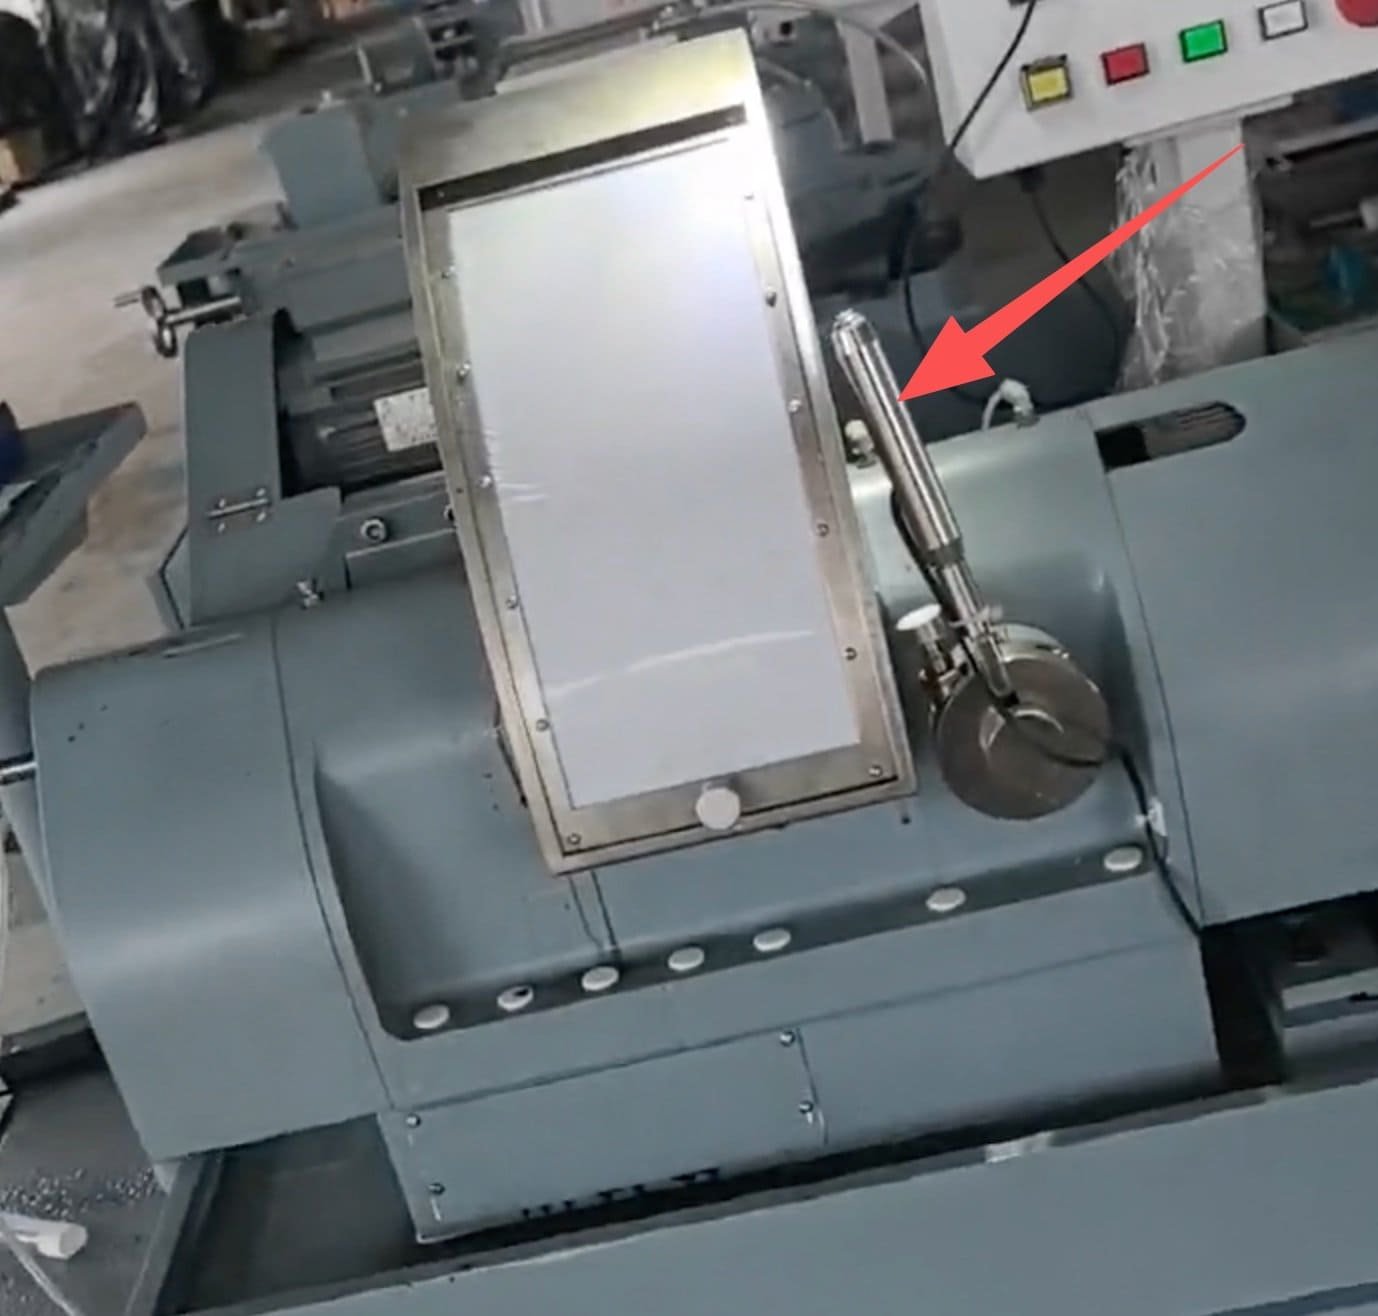
Sieben Gruppen bilden diese CNC-Optik-Zentriermaschine. Wenn auf dem Werkstattboden etwas Aufmerksamkeit benötigt wird, ist dies die Terminologie, die Ihr Bediener und unser Serviceingenieur gemeinsam verwenden werden.
| Baugruppe | Function |
|---|---|
| Halterspindelgruppe | Zweiteilige Spindel mit Glockenfutter, rechts- und linksgewinde, für die Drehzahlbereiche der Ausrichtung und des Schleifens |
| Halter-Verstellschlitten | 400-W-Servo auf Linearführungen, positioniert das Teil entlang des Schleifkopfes für Durchmesser und Fasen |
| Schleifscheiben-Spindelstock | Schleifscheibe, 3.500 U/min Spindel auf einem abgestimmten P4-Lagerpaar, Motor hinten montiert |
| Schleifkopf-Zuführungsschlitten | 400-W-Servo, der die Schnitttiefe trägt, wiederholgenau bis 0,003 mm |
| Gekapselte Schutzhaube | Vollständige Kapselung mit einem zwangsgesteuerten Hub, der Kühlnebel und Glasspäne enthält |
| Kühlsystem | 90-W-Umlaufversorgung mit dem Tank im Maschinenuntergestell |
| Steuerungsgruppe | SPS, 7″-Touchscreen und integrierter Bedienungsgriff, mit dem Schaltschrank im Untergestell |
Wann sollten Sie eine andere Maschine wählen?
Vier Maschinen unseres Sortiments spannen eine Linse zwischen Glocken und schleifen deren Rand, und alle vier richten das Teil auf seiner eigenen optischen Achse aus, bevor sie schneiden. Was eine CNC-Optik-Zentriermaschine von einer Profilschärfmaschine unterscheidet, ist nicht, wie sie die Achse findet – es ist der Größenbereich, den sie aufnimmt, was die fertige Kontur definiert und wer das Teil in die Spannzange einsetzt. Der Kauf der falschen dieser drei Optionen ist eine teure Art, es herauszufinden.
- Teile über Ø120 mm — gehen Sie zur EG-185L große Optik-Zentriermaschine, die Ø50–185 mm abdeckt und eine konische Feinverstellung für lange Kanten hinzufügt
- Nichtrunde Konturen — Quadrate, D-Formen, Abdeckgläser, alles, was von einer Schablone kopiert wurde, gehört auf die EG-80 Profilschleifmaschine oder ihre automatische Version, die Auto-EG-80. Sie zentrieren das Teil genau wie diese Maschine, lassen dann eine Kopierschablone die Form bestimmen; diese Maschine fertigt es rund
- Beladung, die Sie nie berühren — die Auto-EG-80 setzt jede Linse mit einem Pick-and-Place-Kopf in die Spannzange. Hier belädt ein Bediener jedes Teil, was für unter Ø120 mm und bei kurzen Läufen der richtige Handel ist
- Polierte Kanten auf flachen 2D- und 2.5D-Paneelen — das ist Umfangspolieren, durchgeführt auf der EP-220C, nicht hier
- Unpolierte Rohlinge — es gibt noch keine optische Achse zu finden. Zuerst beide Seiten bearbeiten
Nicht für Architektur- oder Dekorationsglas und nicht für refraktive Labore – dies ist eine Produktionsausrüstung für präzise optische Elemente, nicht zum Schleifen von Brillengläsern.
Wenn Sie noch dabei sind, herauszufinden, welche Stufe der Linie Ihnen tatsächlich fehlt, vergleicht die Schleif- und Zentrierübersicht alle diese Maschinen nebeneinander.
Versorgungseinrichtungen, Umgebung und Sicherheit
Stromversorgung, Druckluft, Kühlmittel, Bodenbelastung und die Umgebungsbedingungen, unter denen die Maschine laufen soll, werden für jede Bestellung mit uns bestätigt, zusammen mit der mitgelieferten Sicherheits- und Schutzeinrichtung. Diese Werte hängen von der Spannung und Frequenz Ihres Standorts, dem von Ihnen verwendeten Material und dem Zielmarkt ab, daher veröffentlichen wir hier keine einzelnen Werte.
Senden Sie uns die Standortbedingungen mit Ihrer Anfrage, und wir werden die Anforderungen an Versorgungseinrichtungen und Umgebung schriftlich zurücksenden, bevor die Bestellung aufgegeben wird.
Bei einer CNC-Optik-Zentriermaschine sind die Diamantschleifscheibe und die Glockenfutter prozessspezifische Teile, die für das Material, den Durchmesserbereich und die Radien ausgewählt werden, die Sie bearbeiten. Sie werden separat von der Maschine angeboten.
Was passiert nach der Installation der Maschine?
Die gleichen Bedingungen gelten für jede Maschine, die wir versenden, egal wohin auf der Welt sie geht.
| Garantiezeit | 12 Monate ab Endabnahme |
| Reaktion während der Garantiezeit | Reaktion innerhalb von 8 Stunden · Lösungsvorschlag innerhalb von 24 Stunden · Problembehebung innerhalb von 48 Stunden, einschließlich Beschaffung, Installation und Inbetriebnahme von Teilen |
| Außerhalb der Garantie | Service und Ersatzteile sind für die Lebensdauer der Maschine verfügbar; Schäden durch Fehlbedienung oder abnormalen Betrieb sind kostenpflichtig |
| Zertifizierung | CE |
Spezifikationen können sich aufgrund kontinuierlicher Designverbesserungen ändern. Geringfügige Abweichungen können bei bestimmten Teilen auftreten. Für eine verbindliche Spezifikation beziehen Sie sich bitte auf die Auftragsbestätigung.
Sehen Sie die Maschine in Aktion
Der Selbstausrichtungsschritt am oberen Ende des Drehzahlbandes und ein voller Zyklus an einem optischen Glassinglet. Beobachten Sie, wie sich das Teil setzt, bevor die Klemme fest anzieht – diese halbe Sekunde ist es, was eine CNC-Optik-Zentriermaschine wirklich verkauft.
02 — Zentrierung und Randbearbeitung von Germaniumlinsen (Demonstration)
Senden Sie eine Zeichnung und ein paar Rohlinge
Eine CNC-Optik-Zentriermaschine ist leicht anhand eines Datenblatts schlecht zu spezifizieren, da die Zahl, die den Job bestimmt, nicht auf dem Datenblatt steht – es ist die Glockenaufnahme. Senden Sie uns eine Elementzeichnung mit dem Durchmesser, beiden Radien, der Mittendicke und der Zentriertoleranz, die Sie einhalten müssen, zusammen mit einigen polierten Teilen von Ihnen.
Wir bearbeiten sie, senden sie zurück und senden das Prozessblatt mit dem Angebot. Der Probelauf selbst ist kostenlos; Sie tragen die Fracht für die Rohlinge. Angebote sind standardmäßig FOB, mit CNF und DDP auf Anfrage erhältlich.
12 Monate Garantie · kostenloser Probelauf auf Ihren eigenen Rohlingen
Zu den Optikkunden gehören Edmund-Optik und Kohärent
Zugehörige Ausrüstung und Lektüre:
- Große optische Zentriermaschine EG-185L — das gleiche Prinzip für Elemente von Ø50–185 mm
- Schleif- und Zentriermaschinen-Reihe — alle vier Maschinen im Vergleich
- Automatischer Linsenprofil-Schleifautomat Auto-EG-80 — für geformte Konturen
- Optik-Linsenfertigungslinie — wie die sechs Stationen verbunden sind
- Vollständiges Ausrüstungssortiment