
Machine de polissage de lentilles optiques
Sept machines, une décision. Une machine de polissage de lentilles optiques est choisie par la forme de la surface qu'elle doit finir — concave ou convexe, sphérique ou plate — et par le nombre de pièces que vous souhaitez sur la machine à la fois. Les spécifications se trouvent sur chaque page de modèle ; cette page sert à choisir.
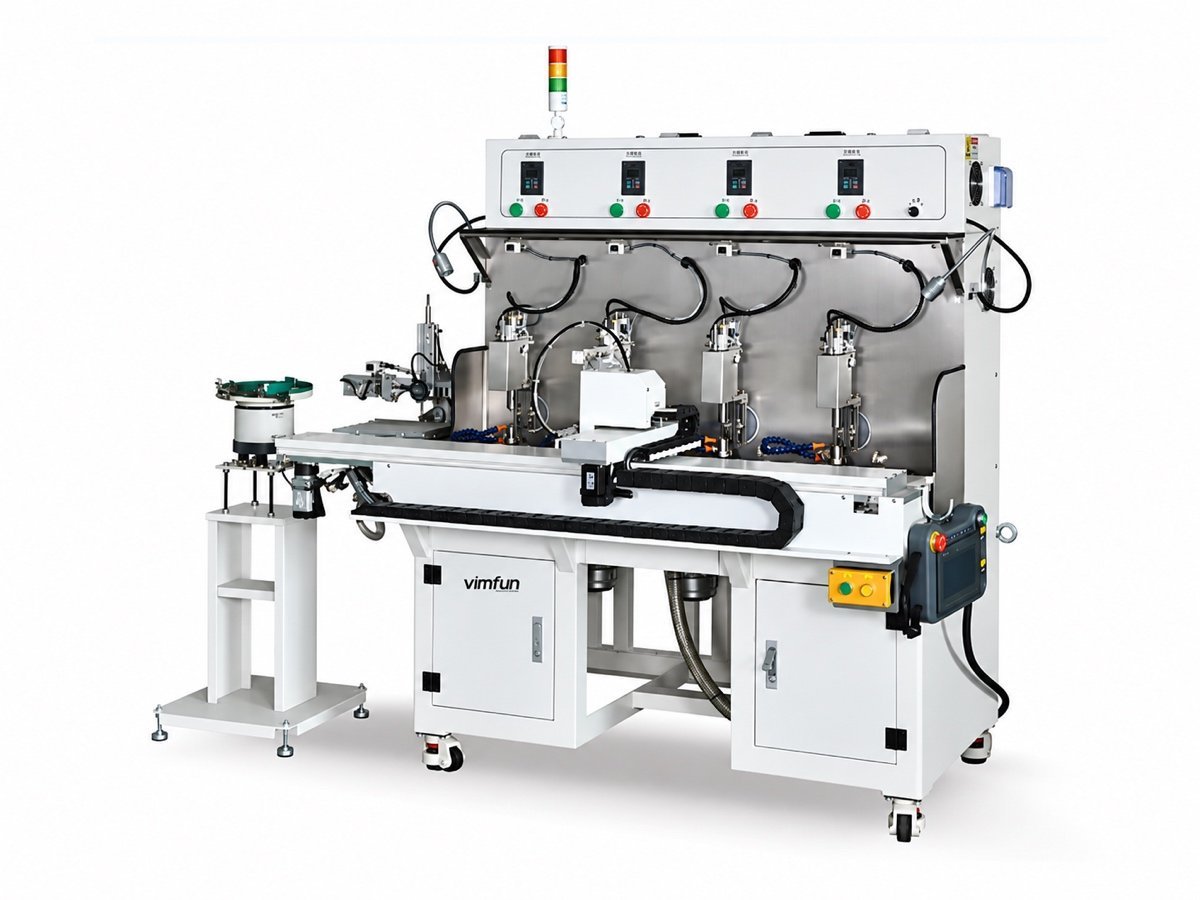 FP-4U
Pivot supérieur · concave
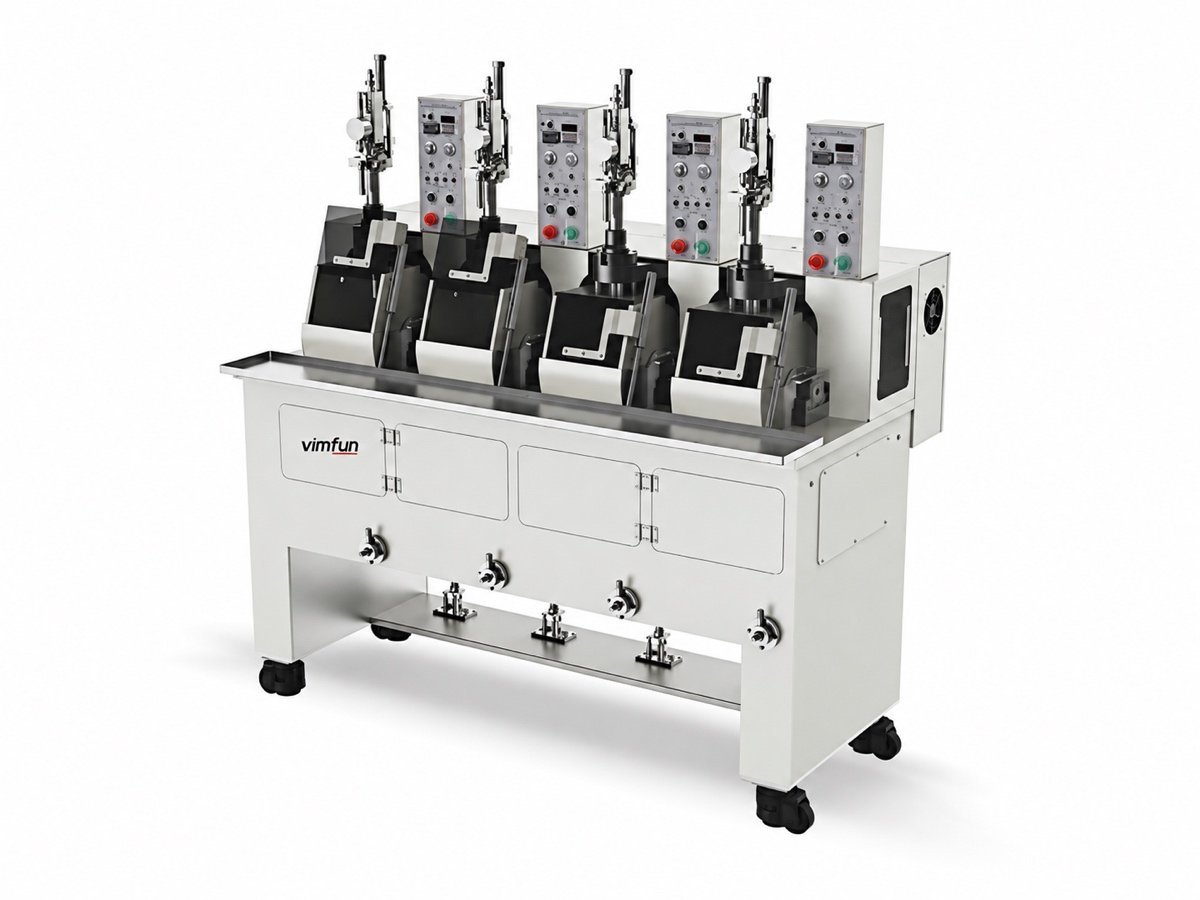 FP-4L
Pivot inférieur · convexe
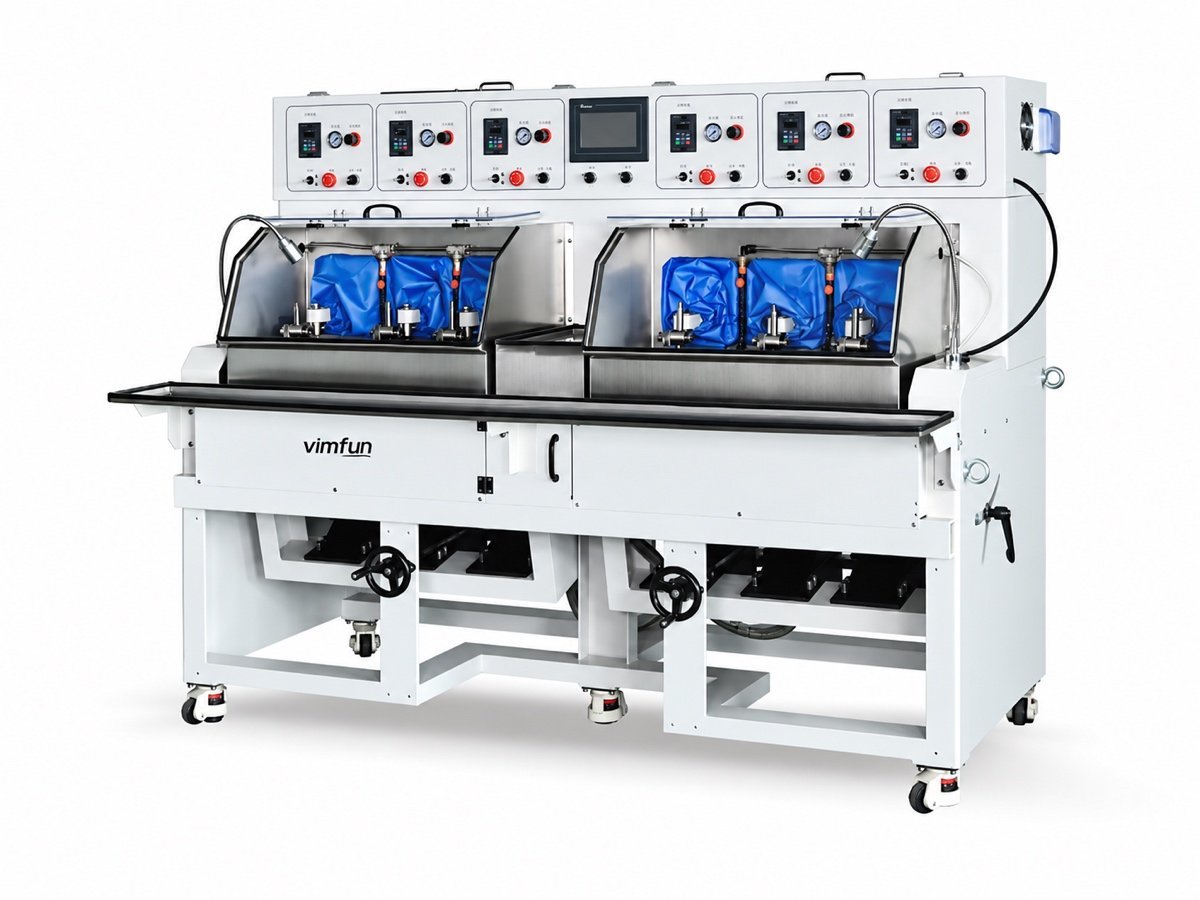 FP-6X
Axe basculant · Ø10–80
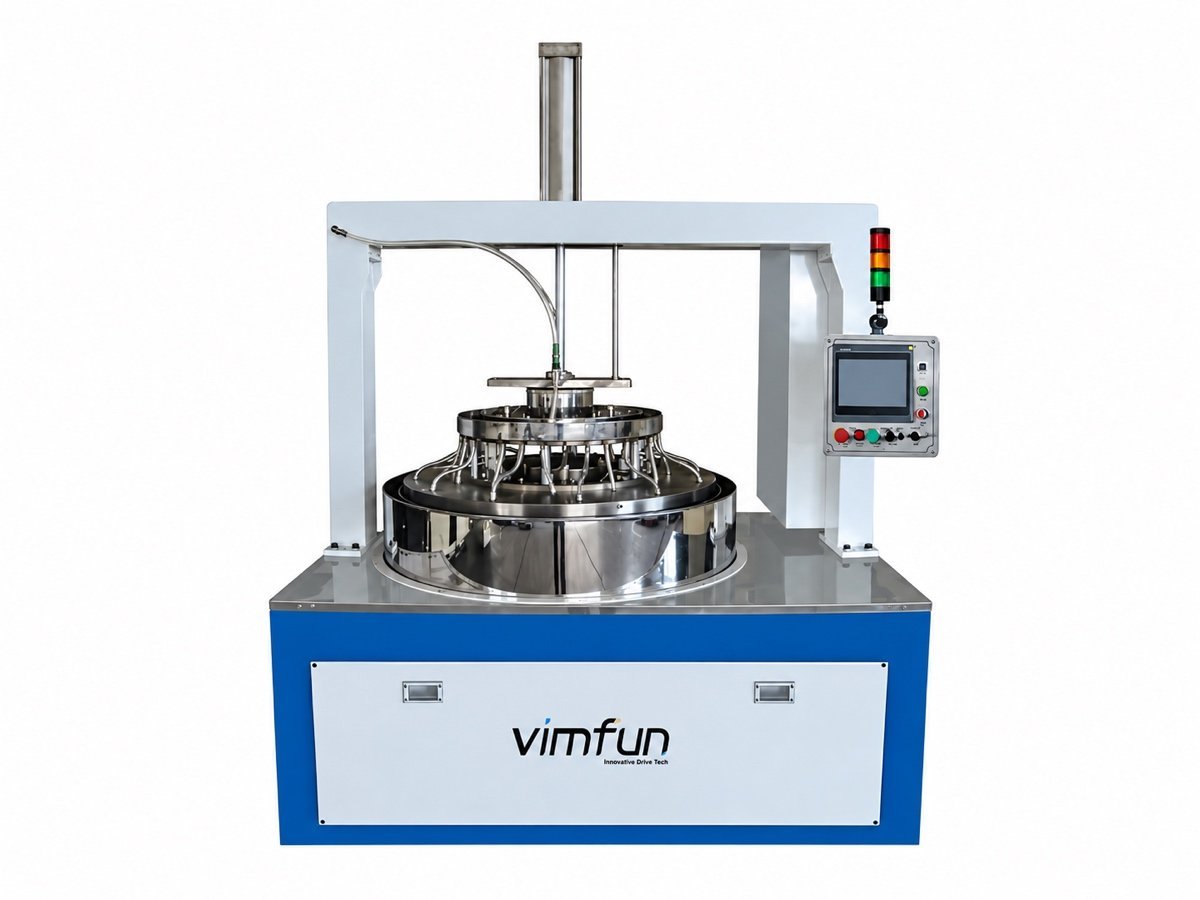 DL-290 · 395
Double face · lot
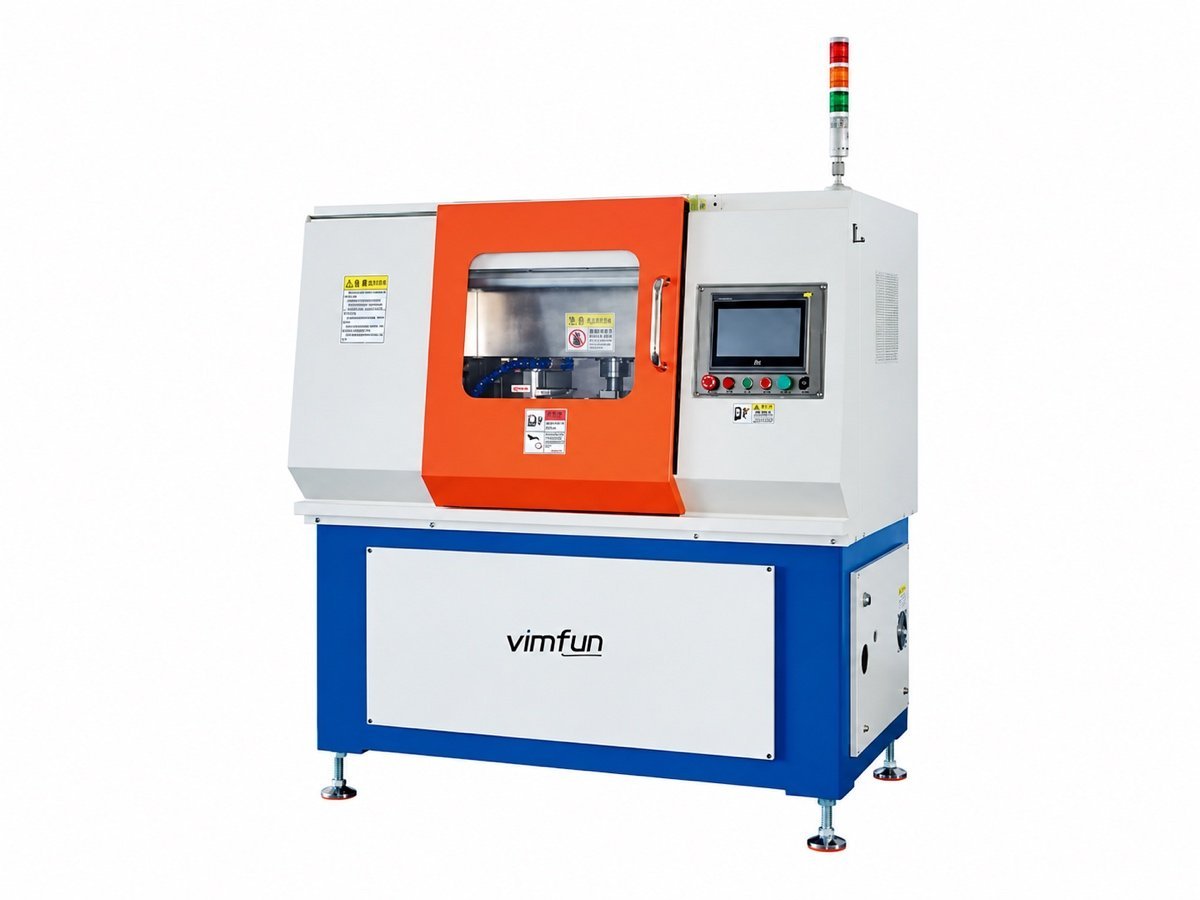 EP-220C
Bords · Ø30–220
Commencez par la surface, pas par la liste des machines
La génération laisse un rayon avec des marques d'outil et des dommages sous-jacents. Cette étape élimine ces dommages et amène la surface à sa figure et sa finition finales : rectification fine d'abord, avec un outil diamanté lié, puis polissage avec un outil souple et une pâte. Sur cette gamme, les deux travaux s'effectuent sur le même bâti — les configurations J et P diffèrent par les outils et les consommables, pas par le bâti de la machine.
Ainsi, une machine de polissage de lentilles optiques est spécifiée à partir de la pièce, et non à partir d'un nombre de broches : le signe du rayon décide de la direction du pivot, la valeur du rayon décide de l'outil et de la géométrie du pivot, et la taille du lot décide combien de broches gagnent leur vie.
Pivot supérieur ou pivot inférieur — dans quel sens le visage de la lentille doit-il être orienté ?
La direction du pivot est le premier filtre et ce n'est pas une préférence : le pivot supérieur est conçu pour les faces concaves, le pivot inférieur pour les faces convexes. Chaque machine de polissage de lentilles optiques ci-dessous est répertoriée par cette division, puis par rayon et nombre de broches.
| Model | Principe | Courbure | Diameter | Broches | Pression & alimentation | Choisissez-la quand |
|---|---|---|---|---|---|---|
| FP-4U | Pivot supérieur, centre de sphère | R1–R20 | ≤ Ø30 mm | 4 | Pression de ressort, pompe de circulation | Lentilles concaves à petits rayons — le point d'entrée de la famille |
| FP-6U | Pivot supérieur, centre de sphère | R1–R20 | ≤ Ø30 mm | 6 | Pression pneumatique, pâte alimentée par axe | Même travail concave, plus de production — chaque axe fonctionne indépendamment des autres |
| FP-4L | Pivot inférieur, centre de sphère | ±R1.5–R50 | Ø3–30 mm | 4 | Pression de ressort, pompe de circulation | Lentilles convexes, et les plus grands rayons de la famille des pivots |
| FP-6X | Axe basculant, −10° à +30° | R10 à plat | Ø10–80 mm | 6 | Pneumatique, alimentation goutte à goutte péristaltique en option | Pièces plus grandes, surfaces planes et grands rayons — et céramiques ou saphir, où l'alimentation par goutte est importante |
| MF-3 | Couches et facettes indexées | Surfaces planes et facettes inclinées | ≤ Ø110 mm de large, ≤ 30 mm d'épaisseur | 2 broches de travail, 3 plateaux | Travail collé, alimentation de plateau CNC | Prismes et polyèdres — ébauche, finition et polissage sur une seule machine |
| DL-290 DL-395 | Planétaire, deux plateaux | Surface plane, deux faces simultanément | Pièce Ø290 / Ø395 | Lots dans des porte-pièces | Contrôle de pression par vanne proportionnelle | L'épaisseur et le parallélisme sont maintenus sur un lot plutôt que pièce par pièce |
| EP-220C | Contour CNC, deux meules | Bords périmétriques et arrondis | Ø30–220 mm | 2 meules de polissage | Montage empilé, contour CAO | Les bords des panneaux plans 2D et 2.5D, pas leurs faces |
L'EP-220C polit le périmètre des panneaux plans. Le meulage d'une lentille à son diamètre extérieur, avec un chanfrein, est une machine différente et une étape différente — voir taillage et centrage.
Couverture de rayon dans la famille des machines à pivotement
Quatre machines à pivotement sur une même échelle. Trouvez votre rayon, lisez la direction du pivotement par rapport à celui-ci, et la liste restreinte pour une machine de polissage de lentilles optiques se réduit à un ou deux châssis.
Le FP-4L porte un signe ± car le pivotement inférieur couvre les deux signes de courbure dans sa plage, le travail convexe étant la raison de son achat. Une machine de polissage de lentilles optiques en dehors de la famille des machines à pivotement n'est pas sur cette échelle : la MF-3 travaille les surfaces planes et les facettes inclinées, la DL lapide deux surfaces planes simultanément, et l'EP-220C travaille les périmètres — ces trois machines sont comparées plus loin.
Explorer les familles de machines
Une fiche par machine de polissage de lentilles optiques : à quoi elle sert, et à quoi elle ne sert pas. Les spécifications complètes se trouvent sur les pages des modèles.
FP-4U
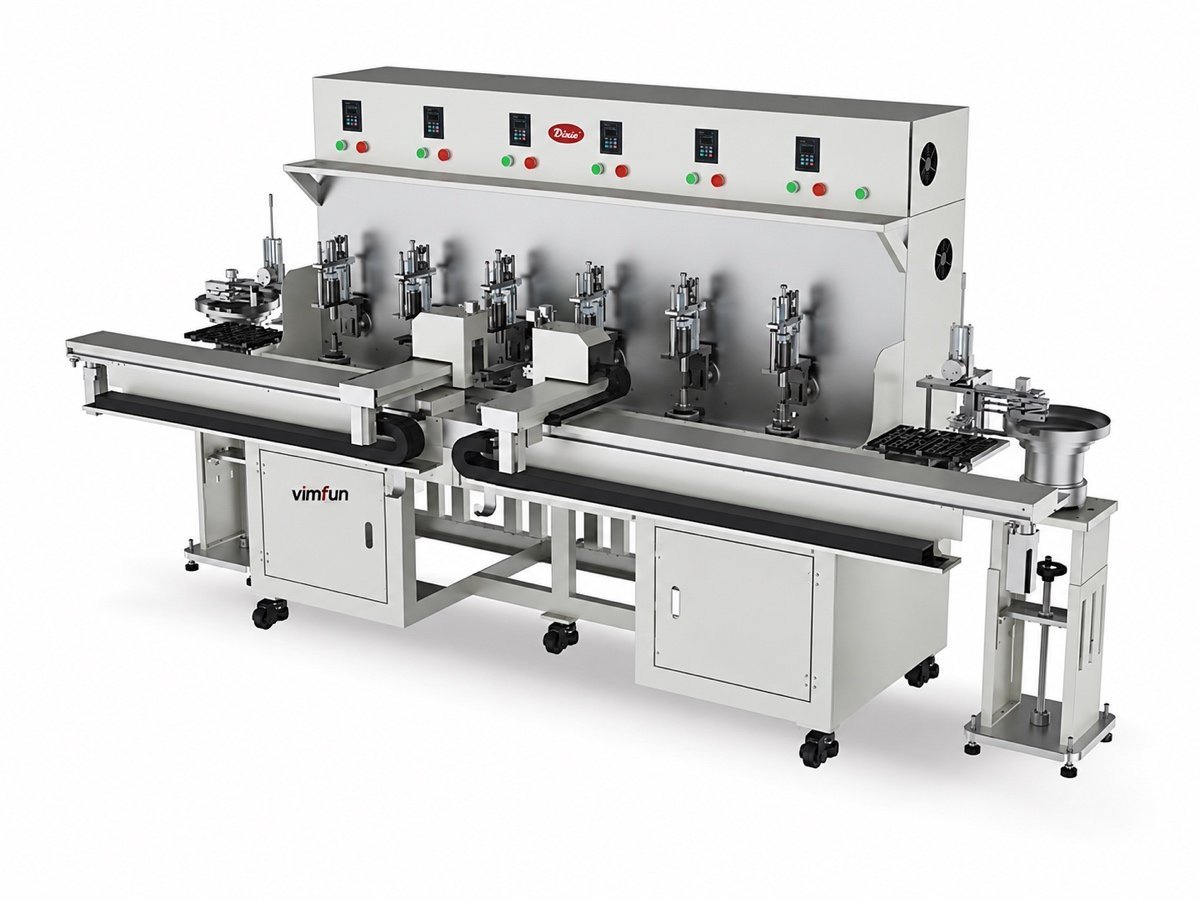
FP-6U
FP-4L
FP-6X
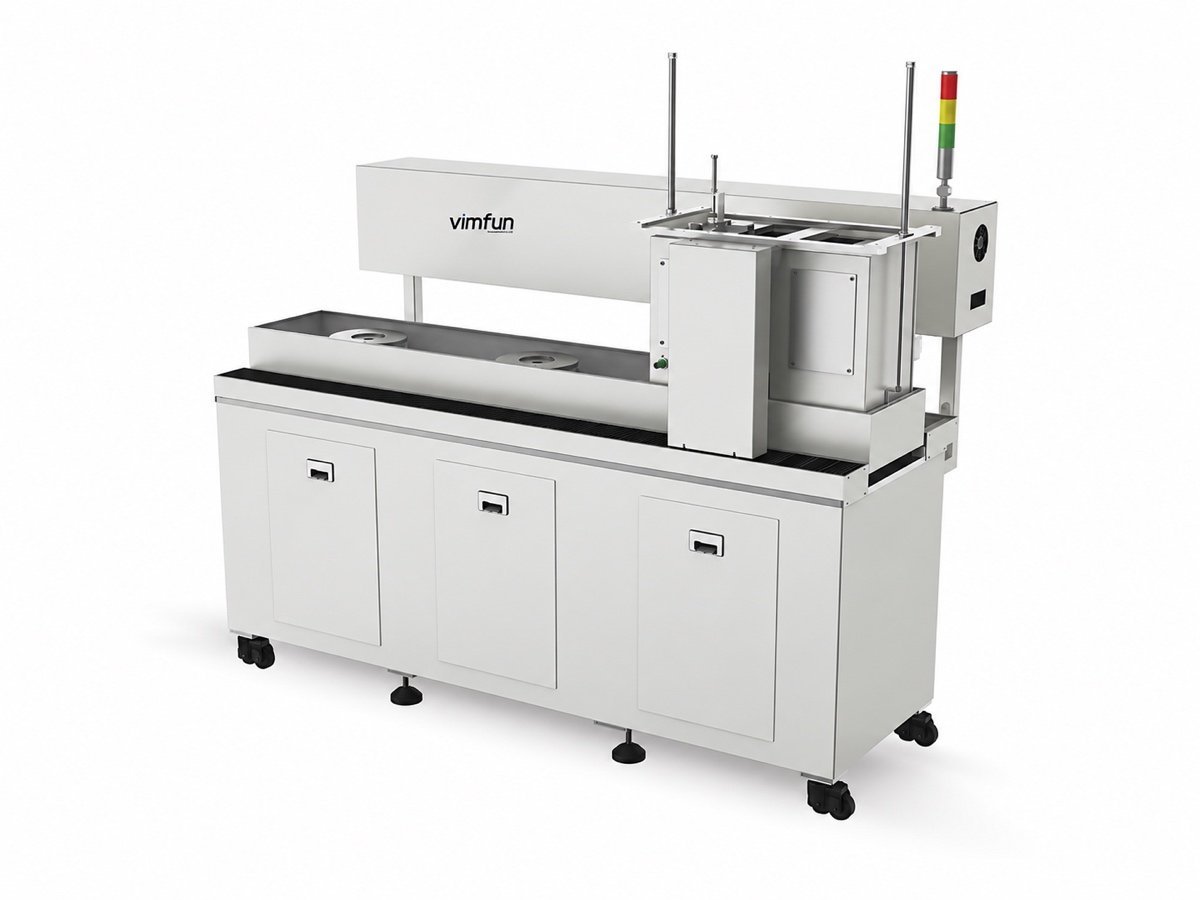
MF-3
DL-290 · DL-395
EP-220C
Qu'est-ce qui décide réellement de la figure ?
Quatre réglages font la majeure partie du travail sur une machine à polir les lentilles optiques. Les concurrents citent le nombre de broches ; ce sont ces éléments qui décident si la surface est bien ronde.
Le "swing" passe par le centre de la sphère
La pièce et l'outil basculent autour du centre de la sphère elle-même, de sorte que le chemin de contact balaie toute la surface au lieu d'user une zone. C'est pourquoi le cadre, et non l'outil, détermine les rayons qu'une machine peut réaliser.
Vitesse de course et de "swing"
La vitesse de "swing" est réglée indépendamment par machine — jusqu'à 60 cycles par minute sur les cadres à quatre broches, jusqu'à 40 et 45 sur ceux à six axes. Plus lent et plus long aplatit le bord ; plus rapide et plus court maintient le centre.
Comment la pression est appliquée
Pression de ressort sur les machines à quatre broches, pneumatique sur celles à six. La pression pneumatique maintient une force définie à mesure que l'outil s'use, ce qui est le plus important sur les cycles longs et sur les pièces qui ne tolèrent pas une charge croissante.
Comment la bouillie atteint l'interface
Le verre est traité avec une pompe de circulation. La céramique et le saphir peuvent être traités avec une alimentation par goutte péristaltique sur la FP-6X — une alimentation mesurée au lieu d'un flux continu, ce qui fait la différence entre un processus stable et un lot rayé.
Quels matériaux et géométries sont couverts ?
Toutes les machines à polir les lentilles optiques ici présentes sont conçues pour les matériaux optiques durs et fragiles. Lorsqu'une spécification ne mentionne pas de matériau, nous le prouvons par un essai de pièce au lieu de l'affirmer.
| Matériau | Swing sphérique | Axe plat et d'inclinaison | Double face | Polissage des bords |
|---|---|---|---|---|
| Optical glass | Oui | Oui | Oui | Oui |
| Saphir | Oui | Oui, alimentation par goutte | Oui | Oui |
| Céramiques techniques et optiques | Sur demande | Oui, alimentation par goutte | Oui | Oui |
| Quartz et cristal | Sur demande | Oui | Oui | Oui |
La façon dont un matériau se polit n'est pas un seul chiffre : la dureté, le clivage et le comportement thermique modifient tous la bouillie, l'outil et la pression. Les données publiées pour saphir et le cristal de quartz constituent un bon point de départ ; le processus est ensuite défini sur des pièces réelles.
Envoyez un dessin et quelques ébauches générées de votre propre matériau. Nous les traitons sur la machine discutée et vous retournons les pièces avec la feuille de processus — outil, bouillie, pression, réglage du "swing" et temps de cycle. Ceci s'applique à toute la gamme, pas seulement à la machine que vous avez d'abord demandée.
Les sphères, les facettes, les surfaces planes et les bords sont quatre machines différentes
La famille "swing" ne représente qu'une partie de cette étape. Trois autres groupes finissent les surfaces qu'un cadre "swing" ne peut pas atteindre, de sorte que "machine à polir les lentilles optiques" couvre ici quatre géométries différentes. Choisir le mauvais groupe est la més-spécification la plus courante que nous rencontrons.
- Faces sphériques — la famille "swing" (FP-4U, FP-6U, FP-4L, FP-6X). L'outil bascule autour du centre de la sphère ; le rayon et le signe décident du cadre.
- Facettes et surfaces planes angulaires — MF-3 indexe la pièce couche par couche et face par face, et la traite du meulage brut au polissage sur trois plateaux en une seule configuration.
- Deux surfaces planes parallèles simultanément — DL-290 et DL-395 meule et polit les deux faces de pièces plates dans des porte-pièces planétaires, en maintenant l'épaisseur sur l'ensemble du lot plutôt que pièce par pièce.
- Périmètres — EP-220C polit les bords et les coins arrondis de panneaux plats à partir d'un contour stocké, alimenté par des fixations empilées.
Cet équipement est conçu pour la fabrication d'optiques de précision. Il n'est pas destiné aux laboratoires d'ophtalmologie sur ordonnance, ni à un outil de paillasse pour le polissage de verres de lunettes, ni au travail du verre architectural ou des miroirs. Si tel est votre besoin, nous sommes le mauvais fournisseur et préférons le dire avant que vous n'envoyiez un dessin.
Où une machine de polissage de lentilles optiques s'insère dans la ligne
Le polissage est une station sur six, et elle hérite de ce que la station précédente lui a laissé.
- Avant : le rayon est taillé sur un générateur de courbe. L'épaisseur résiduelle et les dommages de surface de cette étape déterminent la durée du meulage fin ici.
- Après : les faces finies vont à taillage et centrage, où le diamètre extérieur est amené sur l'axe optique.
- Parallèlement : l'histoire des dommages mérite d'être lue en entier — voir notre note sur les dommages sous-jacents dans les lentilles optiques, qui est ce que cette étape existe pour éliminer.
- Le tout ensemble : la ligne complète de fabrication de lentilles, présentée comme une seule proposition avec les temps de cycle, ou consultée par étape de processus sur la vue d'ensemble de l'équipement.
Une machine de polissage de lentilles optiques achetée sans regarder en amont a tendance à décevoir : si le générateur laisse une épaisseur inégale, la cellule de polissage passe son cycle à corriger les dommages au lieu de la forme. Indiquez-nous les deux étapes et nous les équilibrerons.
Que demandent les acheteurs avant de choisir ?
Le meulage fin et le polissage nécessitent-ils deux machines ?
Pas deux châssis. La même machine de polissage de lentilles optiques exécute les deux, configurée pour l'une ou l'autre — ce qui change, ce sont les outils et les consommables, donc les ateliers à gros volume achètent souvent deux châssis identiques et en dédient un à chaque étape.
Un châssis peut-il faire du concave et du convexe ?
Non. Le bras supérieur est conçu pour le concave, le bras inférieur pour le convexe. Un programme de pièces mixtes implique soit deux châssis, soit la machine à axe basculant où la géométrie est réglée différemment.
Combien de lentilles par cycle ?
Quatre ou six sur un châssis oscillant, une par broche. Pour les pièces plates, une machine double face exécute un jeu complet de porte-pièces à la fois — c'est pourquoi une machine de polissage de lentilles optiques pour wafers est spécifiée par la taille de la plaque, pas par le nombre de broches.
Qu'en est-il des céramiques et du saphir ?
Ils nécessitent une suspension dosée plutôt qu'un flux, et une pression qui reste constante à mesure que l'outil s'use. C'est la FP-6X avec son option d'alimentation goutte à goutte ; le travail du verre reste sur la pompe de circulation.
Qu'est-ce qui doit être devisé en plus de la machine ?
Outils et fixations pour vos rayons, le premier jeu de consommables, la tension de destination et la configuration CE, le fret, l'installation et la formation, et un jeu de pièces de rechange. Une machine de polissage de lentilles optiques est un achat lourd en outillage — budgétez-la comme une cellule, pas comme un châssis.
Ces machines peuvent-elles être chargées automatiquement ?
Des unités de chargement par panier alimentent la station de polissage directement depuis la cellule de génération. Elles sont spécifiées avec la ligne afin que les formats des paniers et des plateaux correspondent à chaque station, plutôt que d'être ajoutées après coup.
Envoyez la lentille — obtenez une recommandation de machine
Vous n'avez pas à choisir vous-même un numéro de modèle. Envoyez le dessin, le matériau et la quantité annuelle, et vous recevrez une machine spécifique, une estimation de cycle et des pièces d'essai pour vérifier.
- 1 · Vous envoyez — dessin ou échantillon, matériau, rayon et signature, taille du lot.
- 2 · Nous répondons — châssis, sens de rotation, outillage et temps de cycle estimé.
- 3 · Nous le prouvons — essai gratuit sur vos propres ébauches, pièces retournées avec la feuille de processus.
- 4 · Vous décidez — devis ferme incluant outillage, consommables, fret, installation et formation.