
Máy đánh bóng tinh thể
Đối với tinh thể quang học, phần lớn phế liệu được tạo ra trước khi đĩa bắt đầu quay. Máy đánh bóng tinh thể chỉ tốt bằng bộ gá dưới các chi tiết và áp lực mà nó cho phép mỗi chi tiết chịu.
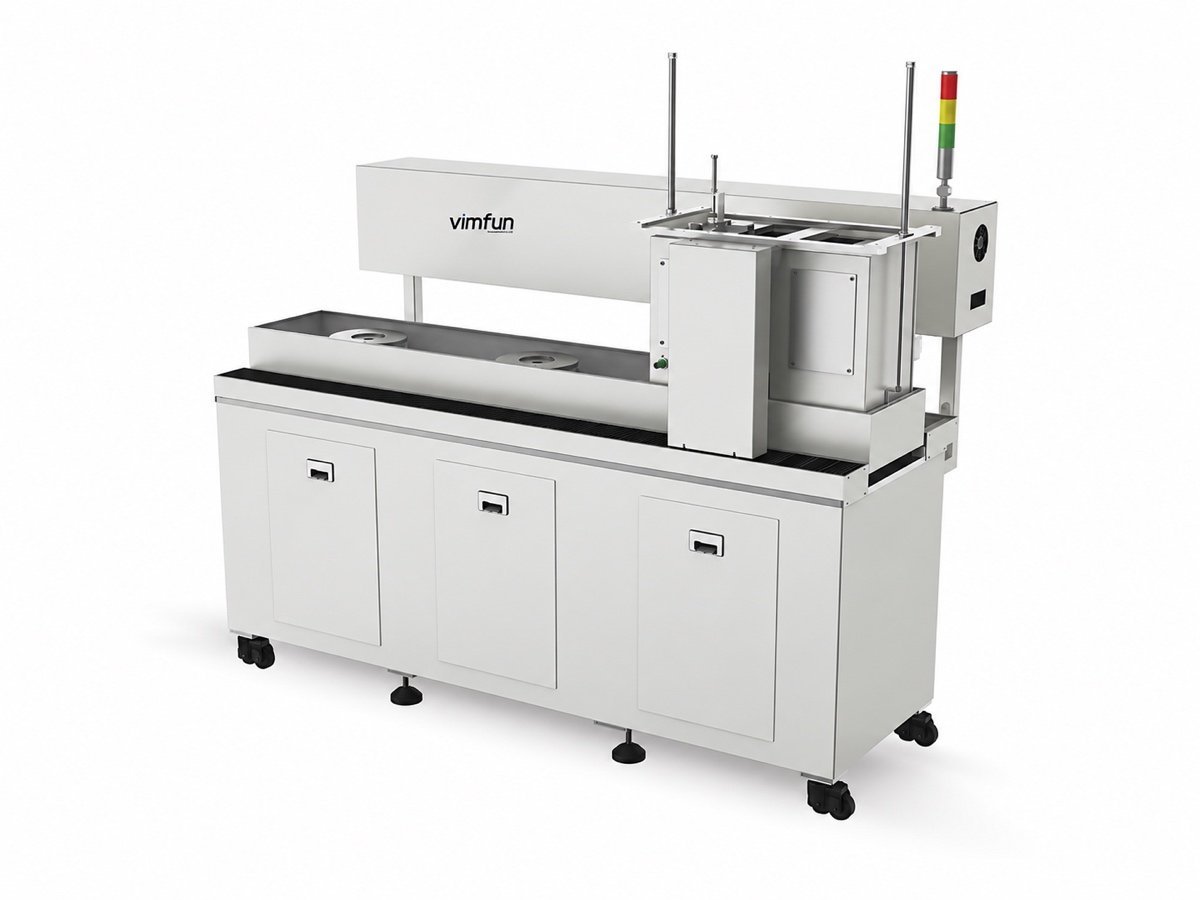
Tại sao tinh thể quang học bị hỏng trong bộ gá, không phải trên đĩa
Tinh thể thạch anh, sapphire và các tinh thể fluoride rất cứng, giòn và chủ yếu là đơn tinh thể. Ba yếu tố quyết định kết quả, và chỉ một trong số đó là đĩa đánh bóng.
Ứng suất gá
Các chi tiết được chặn lên một đĩa, mỗi lần vài chi tiết. Nếu lớp keo thay đổi, áp lực mà mỗi chi tiết chịu cũng thay đổi — và đối với một tinh thể đơn giòn, điều đó thể hiện dưới dạng sai số hình dạng trên một chi tiết và mẻ cạnh trên chi tiết lân cận.
Áp lực tiếp xúc qua chuyển động quay
Chuyển động quay trục nghiêng thay đổi góc tiếp xúc khi hoạt động. Áp lực phải được giữ cho mỗi đầu thay vì cài đặt một lần cho toàn bộ máy, nếu không chi tiết đầu tiên và cuối cùng của một lô sẽ không khớp.
Dung dịch phù hợp với tinh thể
Tốc độ loại bỏ và chất lượng bề mặt thay đổi theo chất mài và chất mang, và những gì hiệu quả với tinh thể thạch anh không hiệu quả với sapphire hoặc fluoride. Điều này được xác định bằng thử nghiệm, không phải bằng danh mục.
Khi một máy đánh bóng tinh thể được báo giá ở đây, kế hoạch bộ gá cũng được báo giá cùng với nó: bao nhiêu chi tiết mỗi đĩa, cách chúng được chặn, và điều đó ảnh hưởng đến chu kỳ như thế nào. Hành vi của vật liệu được kiểm tra chéo với dữ liệu đã xuất bản như Tấm sapphire của Crystran.
Nó bao gồm những tinh thể và hình dạng chi tiết nào?
Mọi máy đánh bóng tinh thể trong dòng sản phẩm này đều được chế tạo cho các bộ phận quang học chính xác — lăng kính, đa diện, cửa sổ và thấu kính — và được trang bị công cụ và bộ gá cho công việc đó.
| Bộ phận | Hình dạng điển hình | Trạm nào thực hiện công việc |
|---|---|---|
| Lăng kính và đa diện | Nhiều mặt phẳng ở các góc xác định | Phay mặt được đánh chỉ số — mài thô, mài tinh và đánh bóng trong một lần thiết lập |
| Cửa sổ và mặt phẳng | Mặt phẳng, cả hai mặt song song | Mài theo lô giữa các đĩa, sau đó đánh bóng tinh |
| Thấu kính cầu | Lồi hoặc lõm, R2 đến mặt phẳng | Tạo đường cong, sau đó đánh bóng tâm cầu hoặc trục nghiêng |
| Mặt phẳng và mặt cong hỗn hợp | Một chi tiết, hai loại bề mặt | Đầu trục nghiêng, có thể xử lý cả hai mà không cần máy thứ hai |
- Các tinh thể chúng tôi thường gặp nhất tinh thể thạch anh, sapphire và các tinh thể fluoride; ceramics hoạt động giống nhau tại vùng tiếp xúc và chạy trên cùng các máy.
- Định hướng tinh thể đơn có các hướng gãy ưu tiên — vết cắt được quyết định ở khâu trước khi cắt lát, và đánh bóng không thể khắc phục một vết cắt xấu.
- Ngôn ngữ bản vẽ dung sai bề mặt và hình dạng được ghi cho ISO 10110, vì vậy trạm phù hợp mang dung sai phù hợp.
- Bộ gá quyết định điều gì số lượng chi tiết mỗi đĩa và cách chúng được cố định quyết định thời gian chu kỳ chắc chắn như máy móc, vì vậy cả hai đều được báo giá cùng nhau.
Máy đánh bóng tinh thể nằm ở đâu trong dây chuyền?
Đó là trạm cuối cùng thay đổi bề mặt. Mọi thứ máy đánh bóng tinh thể có thể đạt được đều bị giới hạn bởi hư hỏng còn lại từ hai trạm trước đó, đó là lý do tại sao chuỗi quan trọng hơn ở đây so với vật liệu mềm hơn.
Lớp hư hỏng còn lại do mài là thứ mà đánh bóng phải loại bỏ, và trên tinh thể thì nó không khoan nhượng — nền tảng nằm trong ghi chú của chúng tôi về hư hỏng dưới bề mặt. Cách các trạm kết nối thành một dây chuyền duy nhất nằm trên dây chuyền sản xuất hoàn chỉnh page.
Điều gì xảy ra với tinh thể, và điều gì ngăn chặn nó?
Bốn trong số năm điều này là các vấn đề về bộ gá và áp suất đội lốt khác. Đó là điều hữu ích cần biết trước khi chọn bất kỳ máy đánh bóng tinh thể nào.
| Lỗi | Nó bắt đầu từ đâu | Điều gì ngăn chặn nó |
|---|---|---|
| Độ trải hình dạng chi tiết này sang chi tiết khác | Lớp liên kết không đều trên bộ gá nhiều chi tiết | Kỷ luật cố định, các đĩa được kiểm tra, áp suất được giữ cho mỗi đầu thay vì cho mỗi máy |
| Vỡ cạnh | Tinh thể giòn được gia công trên các mặt phẳng gãy của nó với cạnh không được hỗ trợ | Định hướng được cố định khi cắt lát, vát mép trước khi đánh bóng, bộ gá hỗ trợ vành |
| Vết xước và vết bóng mờ | Bùn không phù hợp với tinh thể, hoặc bị nhiễm phoi cũ | Chất mài mòn và chất mang được chứng minh bằng thử nghiệm, các đĩa sạch, bùn được thay đổi theo lịch trình |
| Hư hỏng dưới bề mặt xuất hiện muộn | Loại bỏ quá ít khi đánh bóng sau khi mài thô | Đánh bóng sâu hơn hư hỏng; bánh xe mài mịn hơn sớm hơn làm cho bước này ngắn hơn |
| Độ trôi hình dạng trong một lô | Đĩa đánh bóng mòn đi khi nó hoạt động | Hiệu chuẩn điểm 0 của đĩa bù trừ cho độ mòn, như trên MF-3 |
Lưu ý những gì còn thiếu trong danh sách đó: khả năng máy thô. Máy đánh bóng tinh thể giữ áp suất cho mỗi đầu và bù trừ cho độ mòn đĩa sẽ loại bỏ bốn trong số năm điều này khỏi tay người vận hành. Điều thứ năm — định hướng — đã được quyết định tại máy cắt, từ lâu trước khi bất kỳ ai đến xưởng đánh bóng.

Quay trục nghiêng hay đánh mặt theo chỉ mục?
Đếm số mặt và xem các góc giữa chúng. Một chi tiết có một hoặc hai bề mặt quang học — một cửa sổ, một thấu kính, một mặt phẳng — thuộc về đầu trục nghiêng hoặc tâm cầu, nơi nhiều chi tiết chạy cùng lúc dưới áp suất bạn kiểm soát. Một chi tiết có giá trị nằm ở các góc giữa nhiều mặt thuộc về máy đánh mặt, máy này mài thô, mài tinh và đánh bóng từng mặt trong một lần thiết lập thay vì cố định lại chi tiết ba lần.
Cố định lại là chi phí ẩn. Mỗi lần một chi tiết tinh thể được lấy ra khỏi đĩa và đặt lại, một lớp liên kết mới xuất hiện và bản đồ áp suất thay đổi theo nó. Máy giữ chi tiết trong một lần thiết lập không nhanh hơn vì chúng cắt nhanh hơn; chúng nhanh hơn vì không có gì phải cố định lại.
Đối với các lô nhỏ gồm nhiều chi tiết khác nhau, các đầu có thể được đặt và dừng độc lập quan trọng hơn số lượng đầu. Sáu đầu phải chạy cùng một công thức thực tế là bốn đầu, vì hai trong số chúng phải chờ những đầu khác hoàn thành.
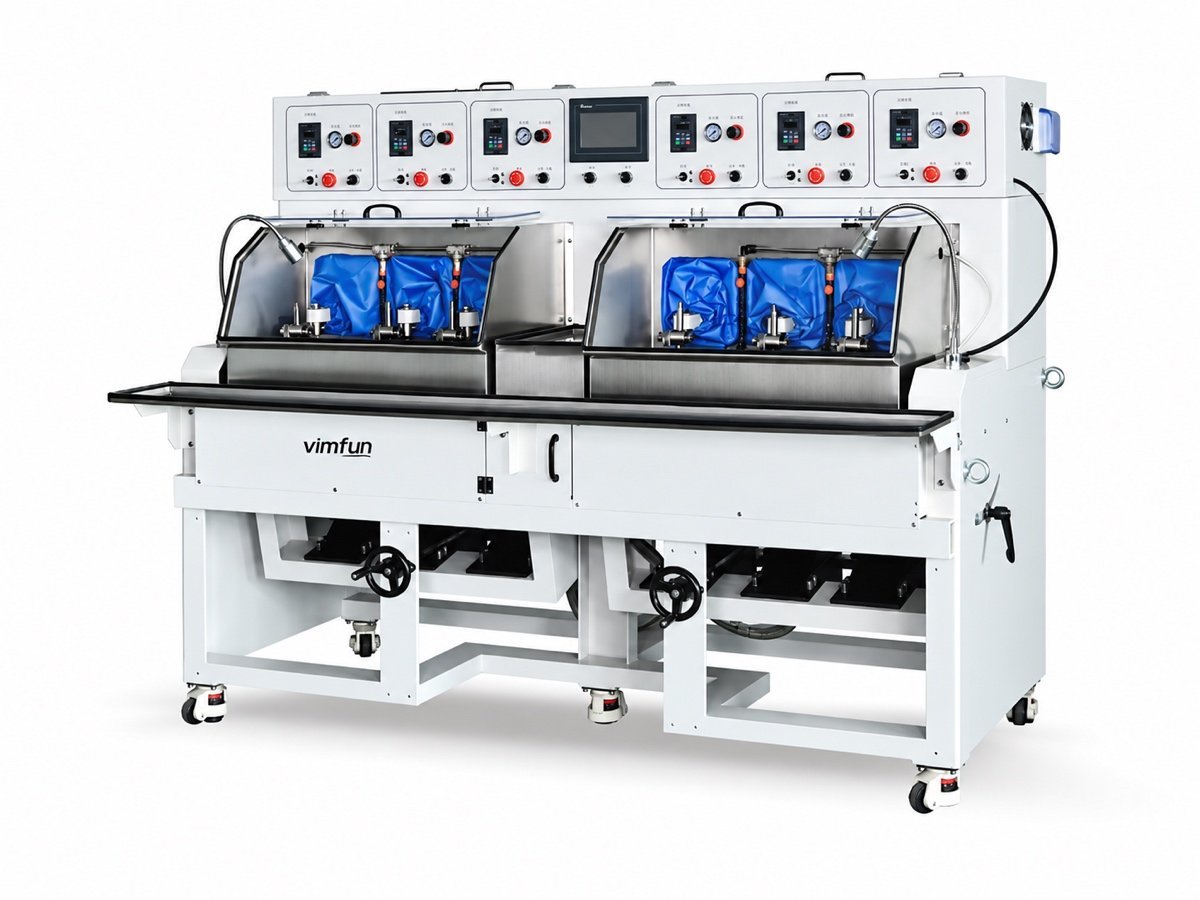
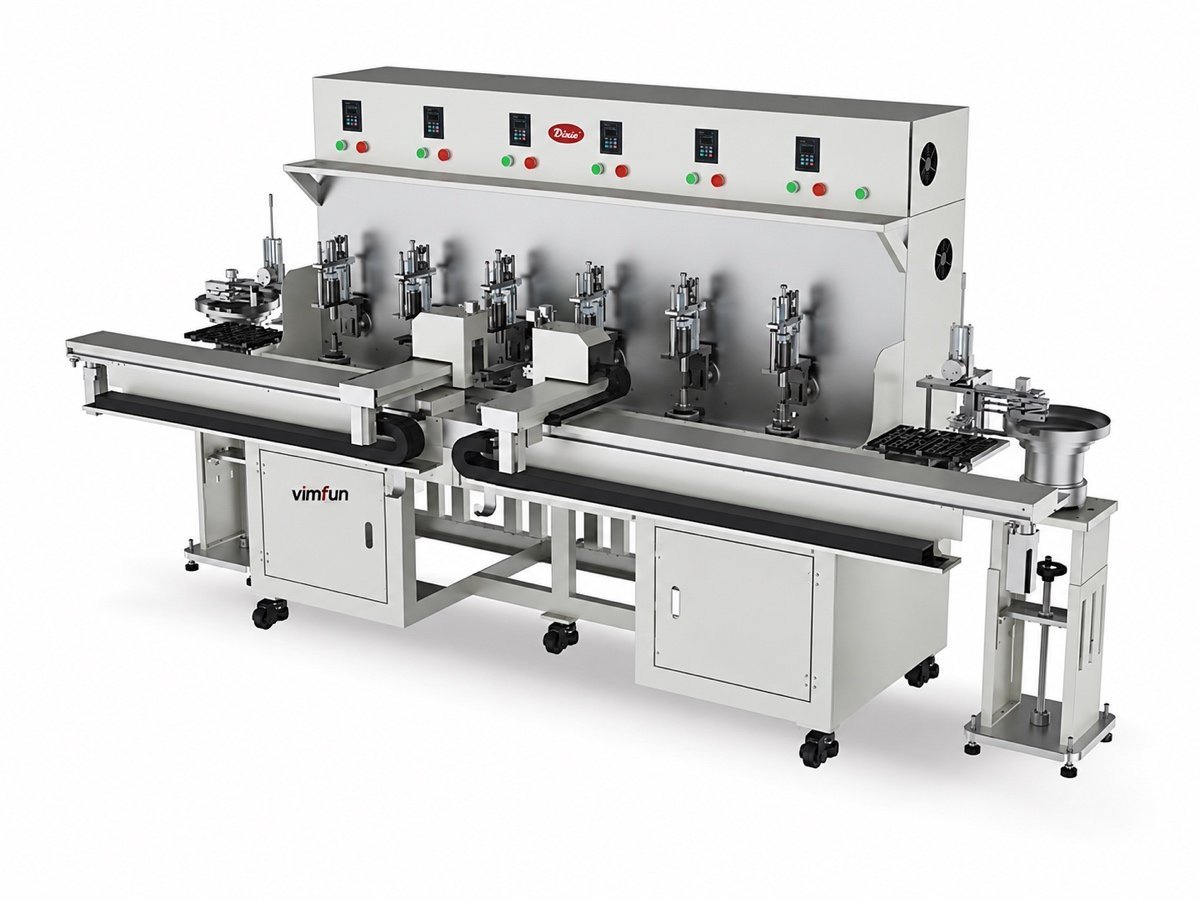
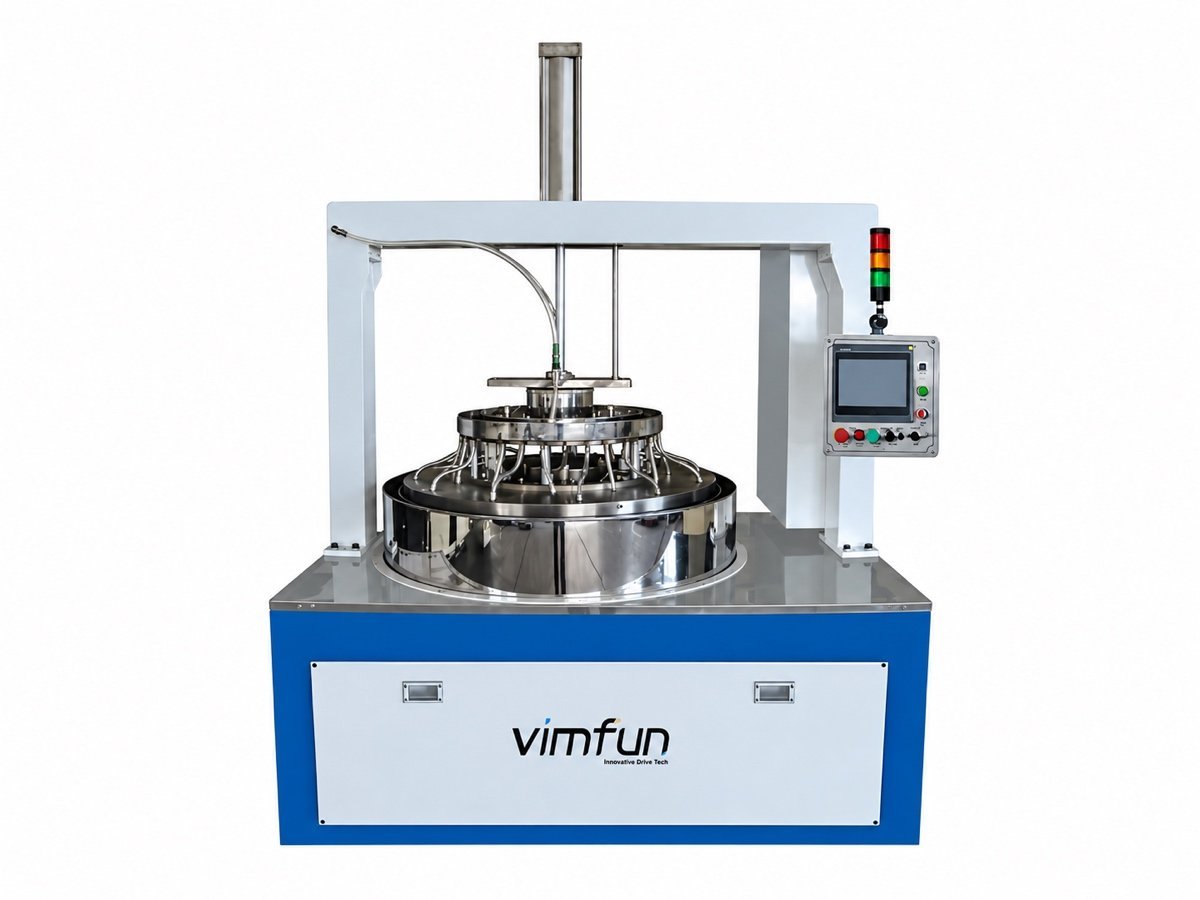
Phạm vi đánh bóng đầy đủ theo hình học nằm trên trang máy đánh bóng tròng kính quang học ; cách các vật liệu này so sánh trên dây chuyền nằm trên optical lens materials. Các trang vật liệu tương tự: kính quang học, thạch anh Và ceramics; những gì thúc đẩy báo giá nằm trên trang giá.
Gửi ba chi tiết, không phải ba trang thông số kỹ thuật
Bùn, áp suất và cách cố định được quyết định bằng cách chạy tinh thể của bạn, miễn phí, trên máy tương ứng. Bạn sẽ nhận lại thời gian chu kỳ, bề mặt chúng tôi đạt được và bộ gá chúng tôi sẽ báo giá.
Sắp xếp một thử nghiệm quy trình- Loại tinh thể và, đối với các tinh thể đơn, phương cắt
- Số mặt và các góc quan trọng
- Kích thước, độ dày và số lượng lô
- Dung sai bề mặt và hình dạng, theo các thuật ngữ của ISO 10110 nếu có
Chạy thử miễn phí trên các bộ phận của bạn, chi phí vận chuyển do bạn chịu · ISO 9001 · CE · Bảo hành 12 tháng · phản hồi trong 8 giờ