
Kristallpolierer
Bei optischen Kristallen entsteht der meiste Ausschuss, bevor die Platte überhaupt dreht. Eine Kristallpoliermaschine ist nur so gut wie die Aufnahmevorrichtung unter den Teilen und der Druck, den sie jedem einzelnen Teil zukommen lässt.
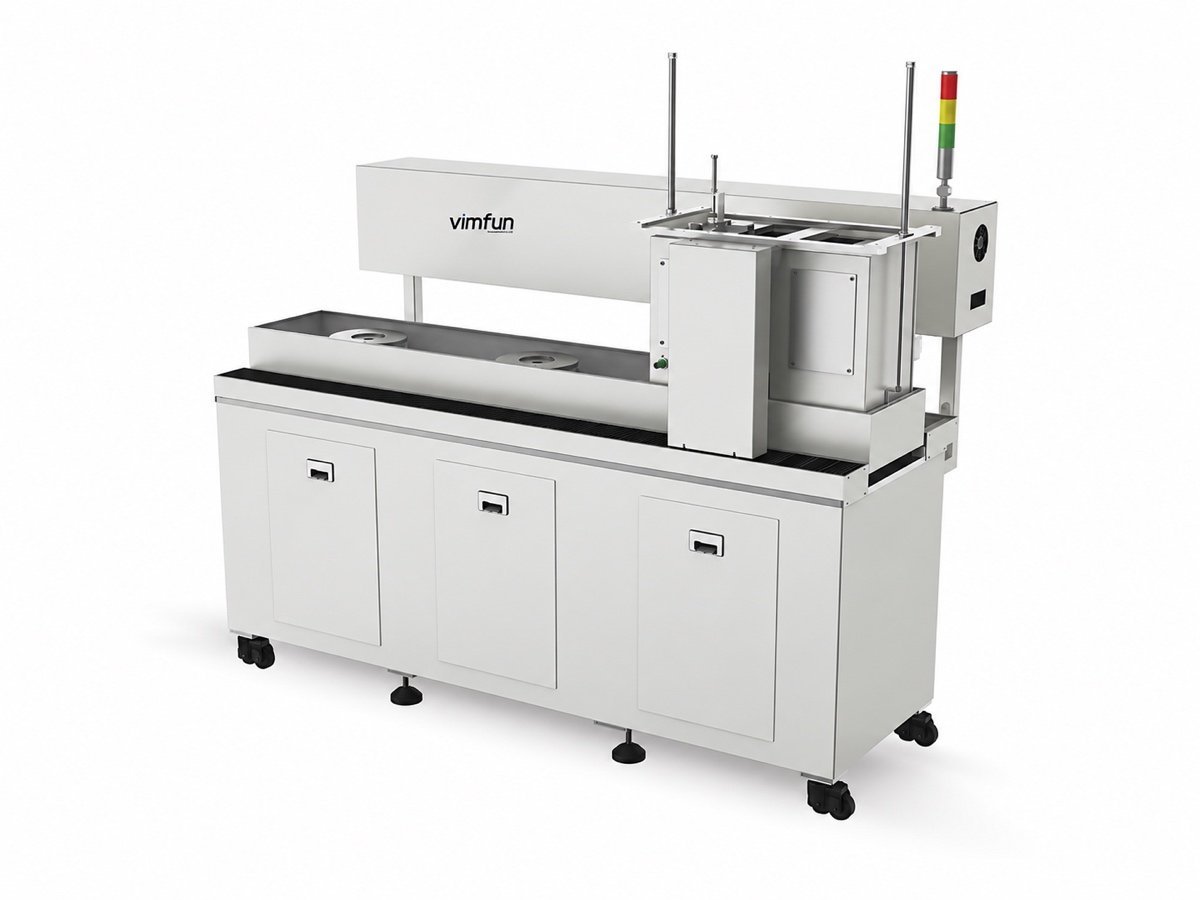
Warum optische Kristalle in der Aufnahme versagen, nicht auf der Platte
Quarzkristall, Saphir und die Fluoridkristalle sind hart, spröde und meist Einkristalle. Drei Dinge entscheiden über das Ergebnis, und nur eine davon ist die Polierplatte.
Spannungsrisse durch die Aufnahme
Teile werden auf eine Platte geblockt, mehrere gleichzeitig. Wenn die Klebeschicht variiert, variiert auch der Druck, den jedes Teil erfährt – und bei einem spröden Einkristall zeigt sich das als Formfehler bei einem Teil und abgebrochener Rand beim Nachbarn.
Kontaktdruck während des Schwenks
Ein Kippachsen-Schwenk ändert den Kontaktwinkel während der Bearbeitung. Der Druck muss pro Kopf gehalten werden, anstatt einmal für die gesamte Maschine eingestellt zu werden, sonst stimmen das erste und das letzte Teil einer Charge nicht überein.
Auf den Kristall abgestimmte Läppflüssigkeit
Abtragsrate und Oberflächenqualität ändern sich mit dem Schleifmittel und dem Träger, und was für Quarzkristall funktioniert, funktioniert nicht für Saphir oder ein Fluorid. Dies wird durch Test, nicht durch Katalog bestimmt.
Wenn hier eine Kristallpoliermaschine angeboten wird, wird der Aufnahmeplan mit angeboten: wie viele Teile pro Platte, wie sie geblockt werden und was das für den Zyklus bedeutet. Das Materialverhalten wird mit veröffentlichten Daten abgeglichen, wie z. B. Crystran's Saphirplatte.
Welche Kristalle und Teileformen werden abgedeckt?
Jede Kristallpoliermaschine dieser Baureihe ist für präzise optische Komponenten – Prismen, Polyeder, Fenster und Linsen – gebaut und für genau diese Arbeit ausgerüstet und aufgenommen.
| Teil | Typische Form | Welche Station erledigt die Arbeit |
|---|---|---|
| Prismen und Polyeder | Mehrere flache Flächen in eingestellten Winkeln | Indizierte Facettierung – Grob-, Feinbearbeitung und Politur in einer Aufspannung |
| Fenster und Planflächen | Plan, beide Flächen parallel | Chargenläppen zwischen Platten, dann Feinpolitur |
| Sphärische Linsen | Konvex oder konkav, R2 bis plan | Formschleifen, dann sphärische Mitte oder Kippachsen-Politur |
| Gemischte flache und gekrümmte Flächen | Ein Teil, zwei Arten von Oberflächen | Kippachsen-Köpfe, die beide ohne eine zweite Maschine bearbeiten |
- Kristalle, die wir am häufigsten sehen Quarzkristall, Saphir und Fluoridkristalle; ceramics verhalten sich in der Kontaktzone gleich und laufen auf denselben Maschinen.
- Ausrichtung Einkristalle haben bevorzugte Bruchrichtungen – der Schnitt wird stromaufwärts beim Sägen bestimmt, und das Polieren kann einen schlechten Schnitt nicht rückgängig machen.
- Zeichensprache Oberflächen- und Formtoleranzen, die auf ISO 10110, geschrieben sind, sodass die richtige Station die richtige Toleranz trägt.
- Was die Spannvorrichtung bestimmt Teile pro Platte und wie sie gespannt werden, bestimmen die Zykluszeit genauso sicher wie die Maschine, daher werden beide zusammen angegeben.
Wo passt eine Kristallpoliermaschine in die Linie?
Es ist die letzte Station, die die Oberfläche verändert. Alles, was eine Kristallpoliermaschine erreichen kann, wird durch die Schäden begrenzt, die von den beiden vorhergehenden Stationen hinterlassen wurden. Deshalb ist die Kette hier wichtiger als bei weicheren Materialien.
Die durch das Schleifen hinterlassene beschädigte Schicht ist das, was das Polieren entfernen muss, und bei Kristallen ist es unnachgiebig – der Hintergrund ist in unserer Notiz zu subkristallinen Schäden. Wie die Stationen zu einer einzigen Linie verbunden sind, steht auf der kompletten Fertigungslinie Seite.
Was geht bei Kristallen schief und was verhindert es?
Vier dieser fünf sind Spann- und Druckprobleme, die einen anderen Hut tragen. Das ist das Nützliche zu wissen, bevor eine Kristallpoliermaschine ausgewählt wird.
| Defekt | Wo es beginnt | Was es stoppt |
|---|---|---|
| Formstreuung von Teil zu Teil | Ungleichmäßige Bindungsschichten über eine Mehrteil-Spannvorrichtung | Spann-Disziplin, geprüfte Platten, Druck pro Kopf statt pro Maschine gehalten |
| Randabplatzer | Spröder Kristall, der über seine Bruchflächen mit einer ungestützten Kante bearbeitet wird | Orientierung beim Schneiden fixiert, Anfasen vor dem Polieren, Spannvorrichtungen, die den Rand stützen |
| Kratzer und Schlieren | Auf den Kristall abgestimmte Paste oder mit altem Abfall beladen | Schleifmittel und Träger durch Versuch bewiesen, saubere Platten, Paste nach Zeitplan gewechselt |
| Unterflur-Schäden tauchen spät auf | Zu wenig beim Polieren nach grobem Schleifen entfernt | Tiefer polieren als der Schaden; feinere Schleifscheiben früher machen diesen Schritt kürzer |
| Formdrift über einen Stapel | Die Läppscheibe wird beim Arbeiten dünner | Platten-Nullpunktkalibrierung kompensiert Verschleiß, wie auf der MF-3 |
Beachten Sie, was aus dieser Liste fehlt: rohe Maschinenfähigkeit. Eine Kristallpoliermaschine, die den Druck pro Kopf hält und den Plattenverschleiß kompensiert, nimmt vier dieser fünf aus den Händen des Bedieners. Das fünfte – die Orientierung – wurde am Sägeblatt entschieden, lange bevor jemand die Polierwerkstatt erreichte.

Kippachsen-Schwung oder indizierte Facettierung?
Zählen Sie die Flächen und betrachten Sie die Winkel dazwischen. Ein Teil mit einer oder zwei optischen Oberflächen – ein Fenster, eine Linse, eine planare Fläche – gehört auf Kippachsen- oder sphärische Zentrumsköpfe, wo mehrere Teile gleichzeitig unter einem von Ihnen kontrollierten Druck laufen. Ein Teil, dessen Wert in den Winkeln zwischen vielen Flächen liegt, gehört auf die Facettiermaschine, die jede Fläche in einer Aufspannung grob schleift, fein schleift und poliert, anstatt das Teil dreimal neu zu spannen.
Neu spannen ist der versteckte Kostenfaktor. Jedes Mal, wenn ein Kristallteil von der Platte genommen und wieder darauf gesetzt wird, erscheint eine neue Bindungsschicht und die Druckkarte ändert sich damit. Maschinen, die das Teil in einer Aufspannung halten, sind nicht schneller, weil sie schneller schneiden; sie sind schneller, weil nichts neu gespannt werden muss.
Für kleine Lose vieler verschiedener Teile sind Köpfe, die unabhängig eingestellt und gestoppt werden können, wichtiger als die Kopfzahl. Sechs Köpfe, die alle ein Rezept ausführen müssen, sind in der Praxis vier Köpfe, weil zwei von ihnen auf die anderen warten müssen, um fertig zu werden.
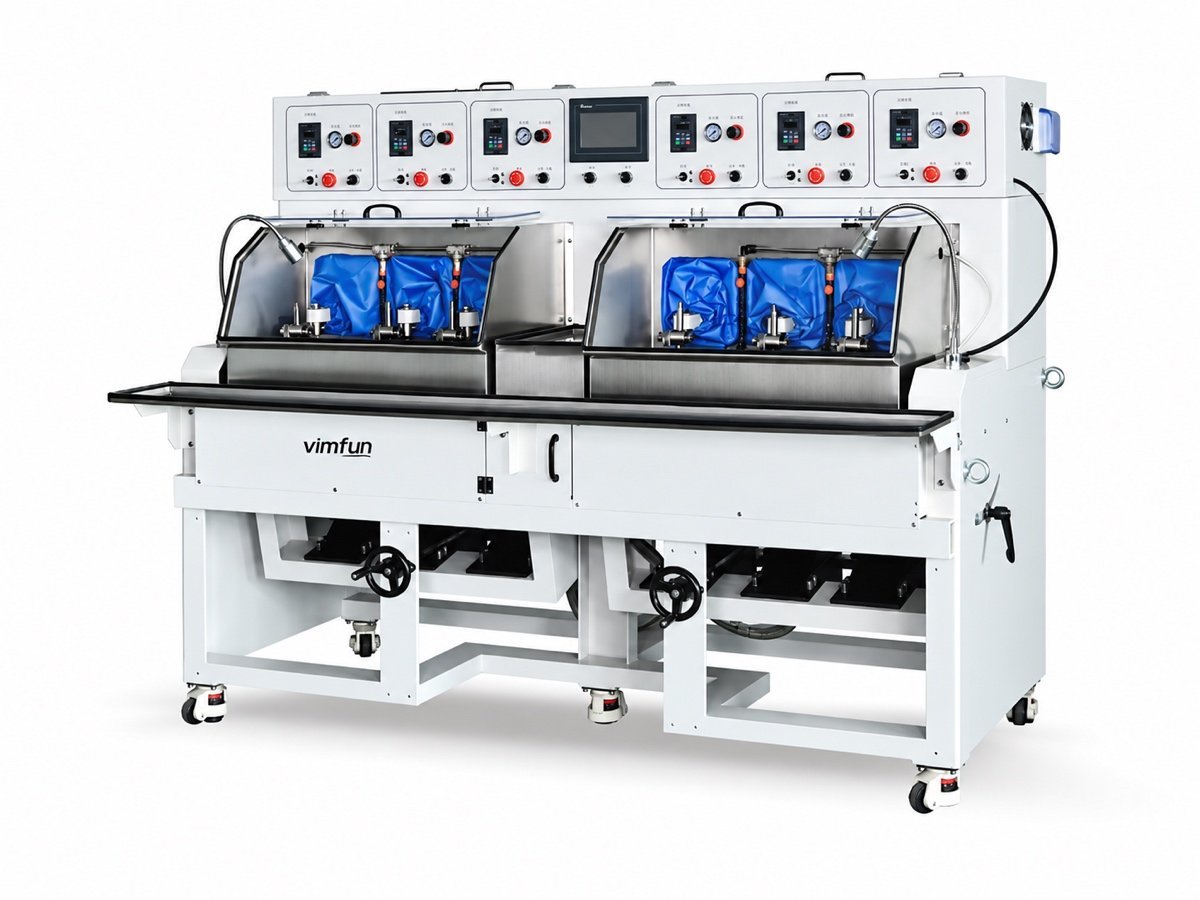
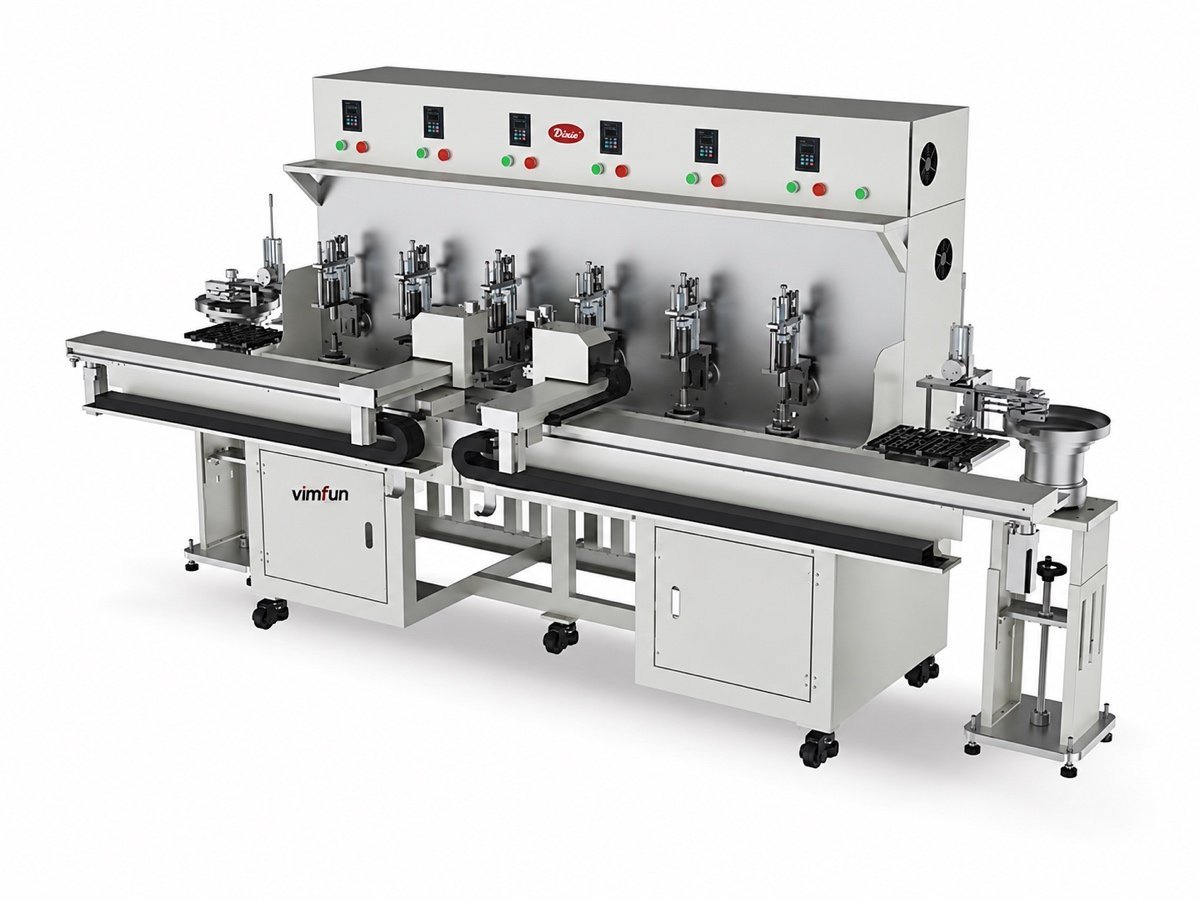
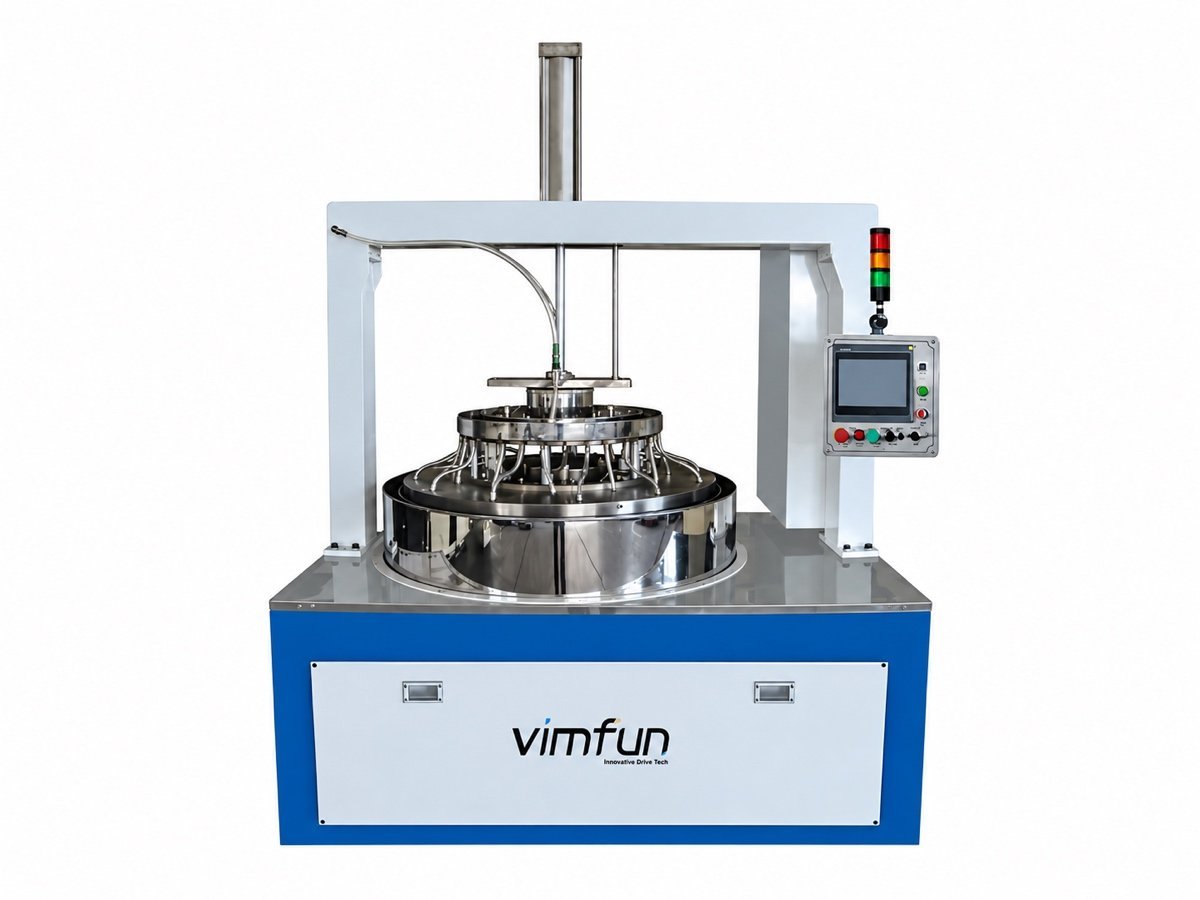
Der volle Polierbereich nach Geometrie ist auf der optische Linsenpoliermaschine Seite; wie diese Materialien über die Linie hinweg verglichen werden, steht auf optical lens materials. Verwandte Materialseiten: optisches Glas, Quarz und ceramics; was das Angebot bestimmt, finden Sie auf der Preisseite.
Senden Sie drei Teile, nicht drei Seiten Spezifikation
Paste, Druck und Spannen werden durch das kostenlose Laufen Ihrer Kristalle auf der passenden Maschine festgelegt. Sie erhalten die Zykluszeit, die erreichte Oberfläche und die Spannvorrichtung, die wir anbieten würden.
Prozessversuch vereinbaren- Kristalltyp und bei Einkristallen der Schnitt
- Flächenanzahl und die wichtigen Winkel
- Größe, Dicke und Losgröße
- Oberflächen- und Formtoleranz, in ISO 10110 Begriffen, falls vorhanden
Kostenlose Testläufe an Ihren eigenen Teilen, Fracht zu Ihren Kosten · ISO 9001 · CE · 12 Monate Garantie · 8-Stunden-Reaktion