
Máquina de Pulido de Cristales
Sobre los cristales ópticos, la mayor parte del desperdicio se produce antes de que la placa gire. Una máquina pulidora de cristales es tan buena como el accesorio debajo de las piezas y la presión que deja ver a cada una.
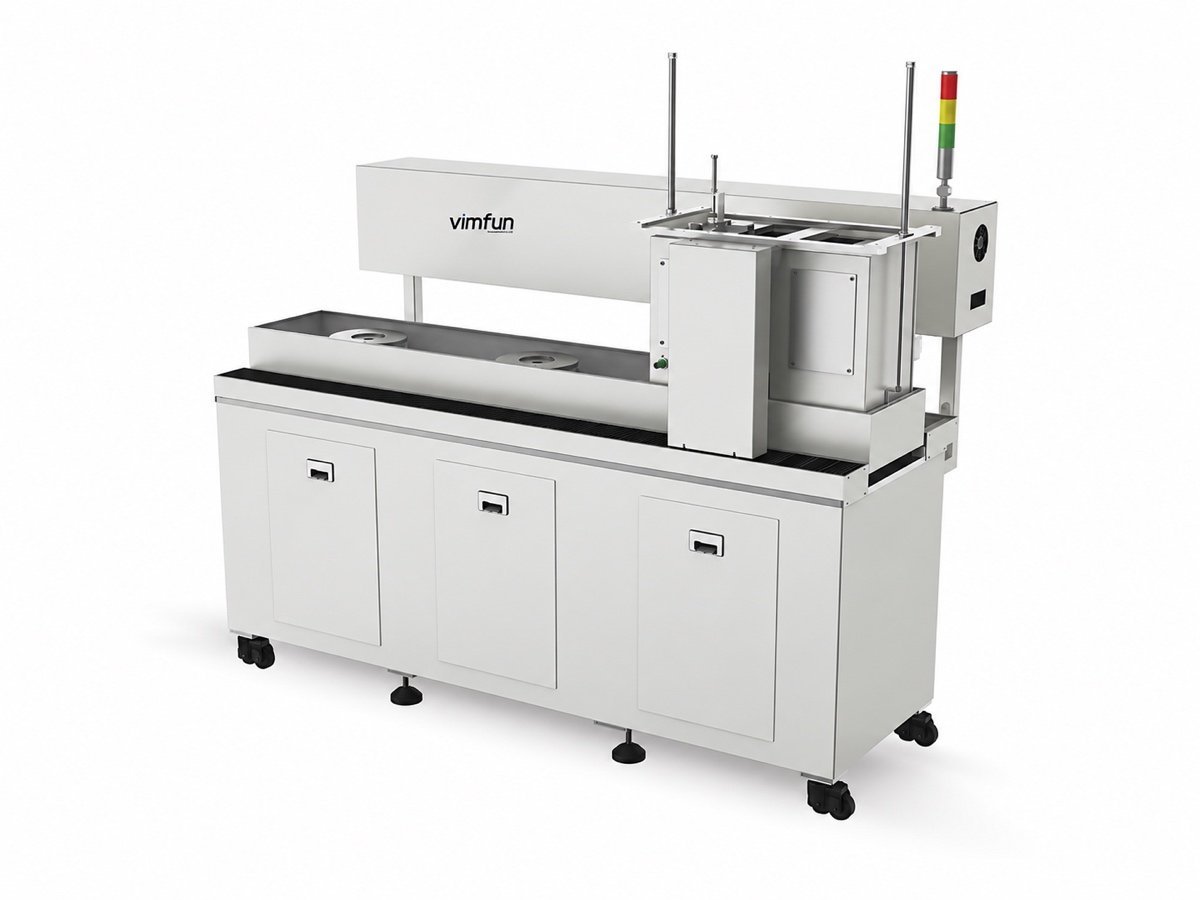
Por qué fallan los cristales ópticos en el accesorio, no en la placa
El cristal de cuarzo, el zafiro y los cristales de fluoruro son duros, quebradizos y mayormente monocristalinos. Tres cosas deciden el resultado, y solo una de ellas es la placa de pulido.
Estrés de fijación
Las piezas se bloquean en una placa de varias a la vez. Si la capa de unión varía, también lo hace la presión que recibe cada pieza, y en un cristal monocristalino quebradizo, esto se manifiesta como un error de forma en una pieza y un borde astillado en su vecina.
Presión de contacto a través de la oscilación
Una oscilación de eje de inclinación cambia el ángulo de contacto mientras trabaja. La presión debe mantenerse por cabezal en lugar de ajustarse una vez para toda la máquina, o la primera y la última pieza de una carga no coincidirán.
Pasta adaptada al cristal
La tasa de eliminación y la calidad de la superficie varían con el abrasivo y el portador, y lo que funciona en cristal de cuarzo no es lo que funciona en zafiro o fluoruro. Esto se determina por prueba, no por catálogo.
Cuando se cotiza una máquina pulidora de cristales, se cotiza el plan del accesorio con ella: cuántas piezas por placa, cómo están bloqueadas y qué hace eso con el ciclo. El comportamiento del material se verifica con datos publicados como Lámina de zafiro de Crystran.
¿Qué cristales y formas de piezas cubre?
Cada máquina pulidora de cristales de esta gama está construida para componentes ópticos de precisión — prismas, poliédricos, ventanas y lentes — y está equipada y fijada para ese trabajo exacto.
| Pieza | Forma típica | ¿Qué estación realiza el trabajo? |
|---|---|---|
| Prismas y poliédricos | Múltiples caras planas en ángulos definidos | Corte de facetas indexado — basto, fino y pulido en una configuración |
| Ventanas y planos | Plano, ambas caras paralelas | Rectificado por lotes entre placas, luego pulido fino |
| Lentes esféricas | Convexas o cóncavas, de R2 a plano | Generación de curvas, luego pulido esférico-central o de eje de inclinación |
| Caras planas y curvas mixtas | Una pieza, dos tipos de superficie | Cabezales de eje inclinado, que admiten ambos sin una segunda máquina |
- Cristales que vemos más cristal de cuarzo, zafiro y cristales de fluoruro; ceramics se comportan de la misma manera en la zona de contacto y funcionan en las mismas máquinas.
- Orientación los monocristales tienen direcciones de fractura preferidas — el corte se decide aguas arriba en el corte, y el pulido no puede deshacer uno malo.
- Lenguaje de dibujo tolerancias de superficie y forma escritas a ISO 10110, por lo que la estación correcta tiene la tolerancia correcta.
- Lo que decide el utillaje las piezas por placa y cómo se bloquean establecen el tiempo de ciclo tan seguramente como la máquina, por lo que ambos se cotizan juntos.
¿Dónde encaja una máquina pulidora de cristales en la línea?
Es la última estación que cambia la superficie. Todo lo que una máquina pulidora de cristales puede lograr está limitado por el daño dejado por las dos estaciones anteriores, por eso la cadena importa más aquí que en materiales más blandos.
La capa dañada dejada por el rectificado es lo que el pulido tiene que eliminar, y en los cristales es implacable — el fondo está en nuestra nota sobre daño subsuperficial. Cómo las estaciones se conectan en una sola línea está en la línea de fabricación completa página.
¿Qué sale mal en los cristales y qué lo detiene?
Cuatro de estos cinco son problemas de utillaje y presión con un sombrero diferente. Eso es lo útil de saber antes de elegir cualquier máquina pulidora de cristales.
| Defecto | Dónde empieza | Qué lo detiene |
|---|---|---|
| Dispersión de forma pieza a pieza | Capas de unión desiguales en un utillaje de varias piezas | Disciplina de bloqueo, placas comprobadas, presión mantenida por cabezal en lugar de por máquina |
| Desportillado del borde | Cristal frágil trabajado a través de sus planos de fractura con un borde sin soporte | Orientación fija en el corte, chaflán antes del pulido, utillajes que soportan el borde |
| Arañazos y marcas finas | Suspensión inadecuada para el cristal, o cargada con virutas viejas | Muela y portador probados en laboratorio, platos limpios, suspensión cambiada según programa |
| Daño subsuperficial que aparece tarde | Se elimina muy poco en el pulido tras el desbaste grueso | Pulir más allá del daño; muelas de desbaste más finas usadas antes acortan este paso |
| Deriva de forma en un lote | El plato de pulido se desgasta y adelgaza durante el trabajo | Calibración del punto cero del plato que compensa el desgaste, como en la MF-3 |
Observe lo que falta en esa lista: capacidad de la máquina en bruto. Una máquina de pulido de cristales que mantiene la presión por cabezal y compensa el desgaste del plato se encarga de cuatro de estos cinco aspectos. El quinto —la orientación— se resolvió en la sierra, mucho antes de que nadie llegara al taller de pulido.

¿Eje inclinable oscilante o faceteado indexado?
Cuente las caras y observe los ángulos entre ellas. Una pieza con una o dos superficies ópticas — una ventana, una lente, una cara plana — pertenece a cabezales de eje inclinable o de centro esférico, donde varias piezas se procesan a la vez bajo una presión que usted controla. Una pieza cuyo valor reside en los ángulos entre muchas caras pertenece a la máquina de faceteado, que desbasta, pule finamente y pule cada cara en una sola configuración en lugar de volver a bloquear la pieza tres veces.
El re-bloqueo es el coste oculto. Cada vez que una pieza de cristal se retira del plato y se vuelve a colocar, aparece una nueva capa de adhesivo y el mapa de presión cambia con ella. Las máquinas que mantienen la pieza en una sola configuración no son más rápidas porque cortan más rápido; son más rápidas porque no hay que volver a bloquear nada.
Para pequeños lotes de muchas piezas diferentes, los cabezales que se pueden ajustar y detener de forma independiente importan más que el número de cabezales. Seis cabezales que deben ejecutar la misma receta son cuatro cabezales en la práctica, porque dos de ellos están esperando a que los otros terminen.
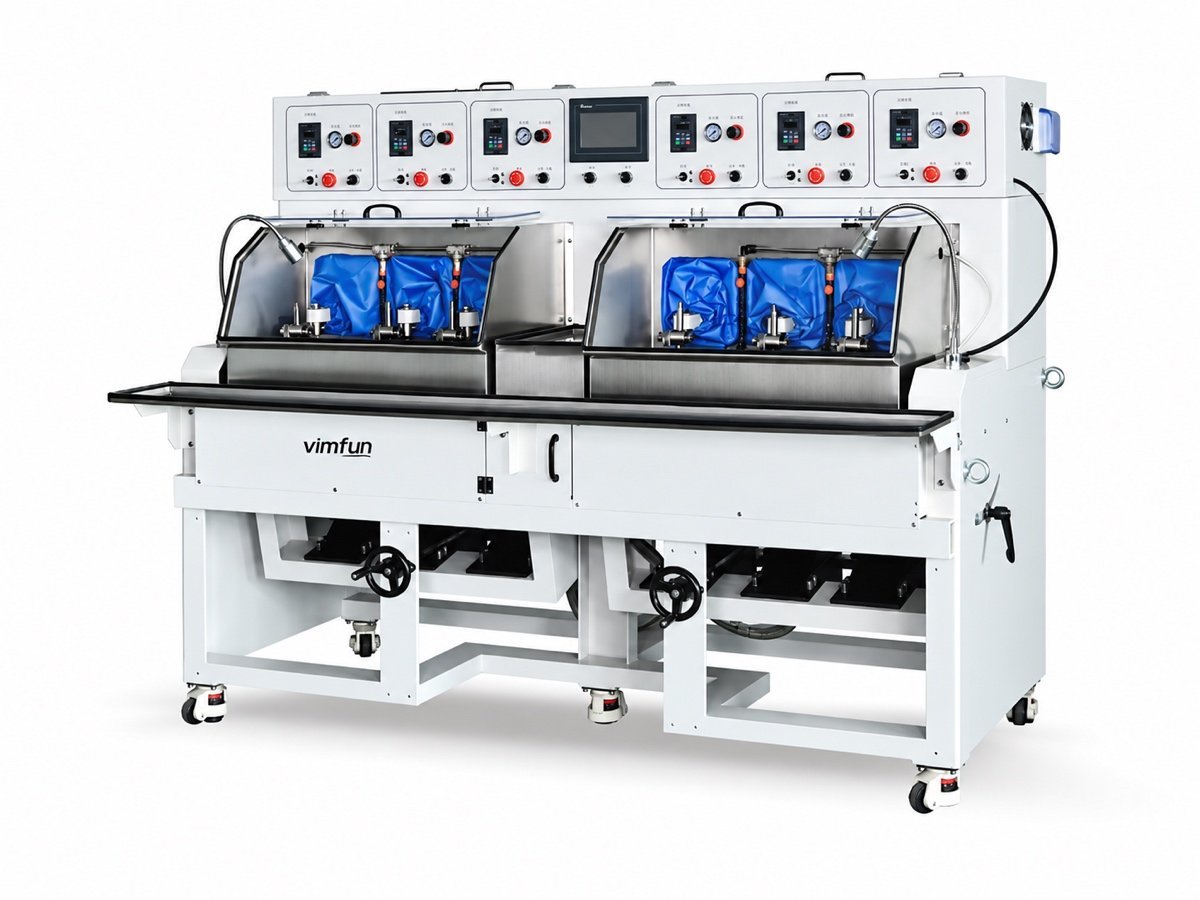
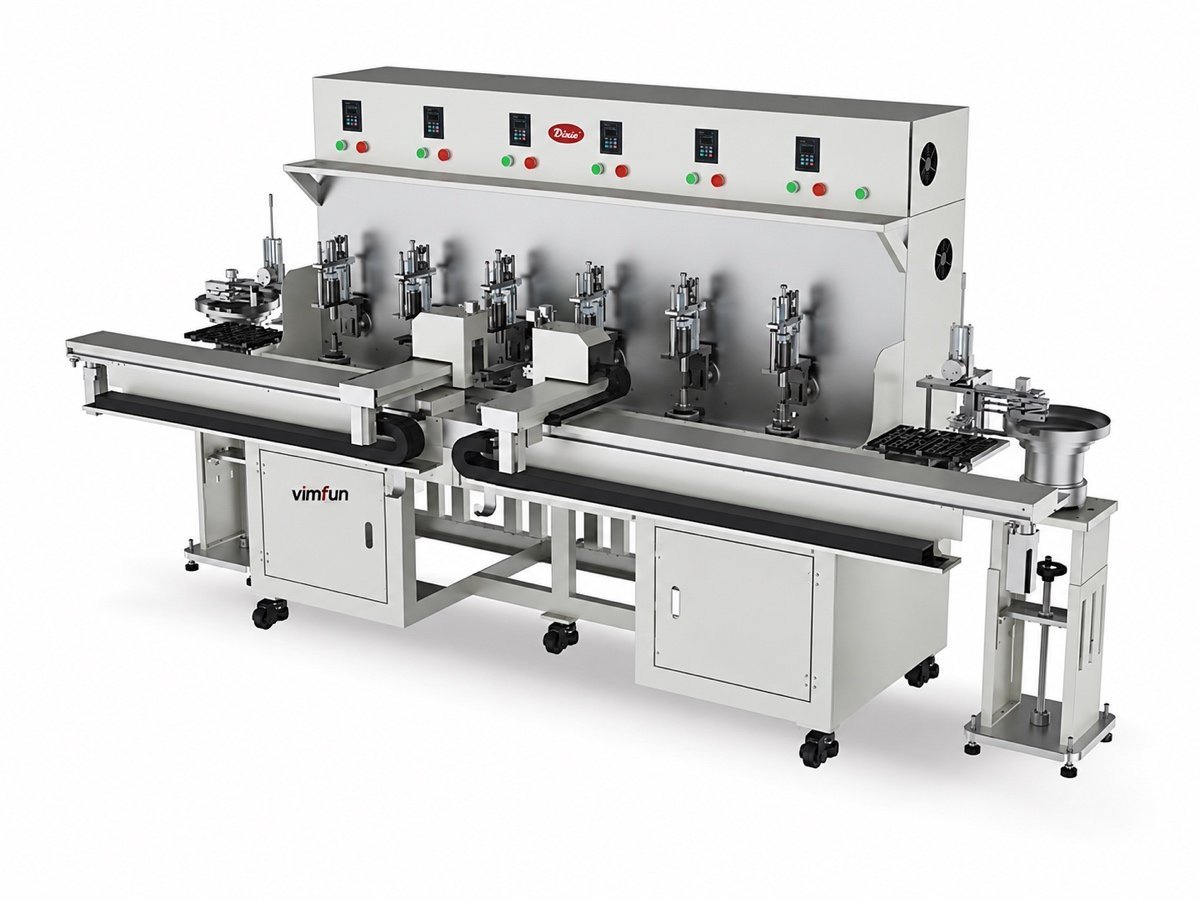
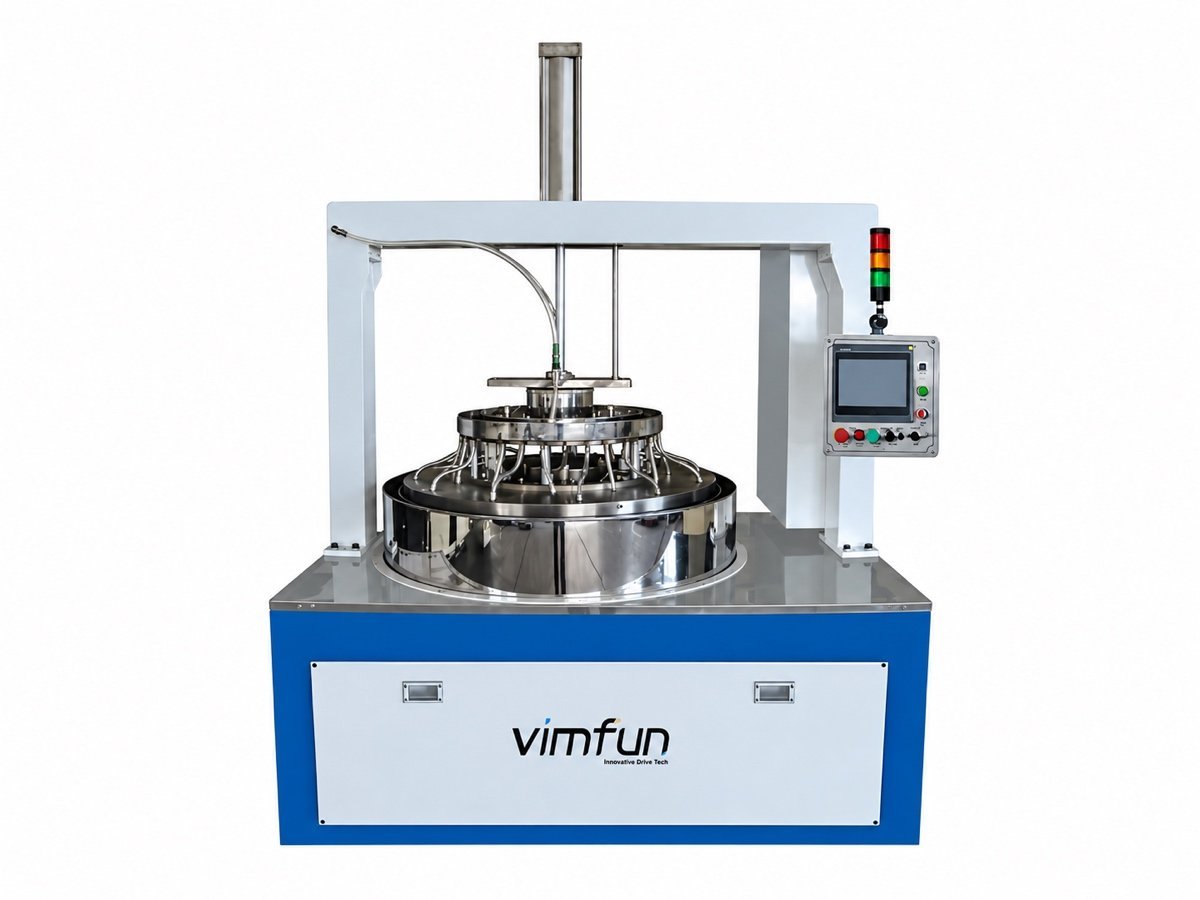
El rango completo de pulido por geometría se encuentra en la página máquina pulidora de lentes ópticas ; cómo se comparan estos materiales en toda la línea está en optical lens materials. Páginas de materiales hermanas: vidrio óptico, cuarzo y ceramics; qué impulsa la cotización está en la página de precios.
Envíe tres piezas, no tres páginas de especificaciones
La suspensión, la presión y el bloqueo se determinan ejecutando sus cristales, de forma gratuita, en la máquina correspondiente. Usted recibe el tiempo de ciclo, la superficie que alcanzamos y el utillaje que cotizaríamos.
Organizar una prueba de proceso- Tipo de cristal y, para cristales individuales, el corte
- Número de caras y los ángulos importantes
- Tamaño, grosor y cantidad del lote
- Tolerancia de superficie y forma, en términos ISO 10110 si los tiene
Prueba gratuita sobre sus propias piezas, flete a su cargo · ISO 9001 · CE · Garantía de 12 meses · Respuesta en 8 horas