
Machine de polissage de cristal
Sur les cristaux optiques, la plupart des rebuts sont produits avant même que la plaque ne tourne. Une machine de polissage de cristaux n'est aussi bonne que le montage sous les pièces et la pression qu'elle laisse à chacun.
Pourquoi les cristaux optiques échouent dans le montage, pas sur la plaque
Le cristal de quartz, le saphir et les cristaux de fluorure sont durs, cassants et principalement monocristallins. Trois choses décident du résultat, et une seule d'entre elles est la plaque de polissage.
Contrainte de montage
Les pièces sont bloquées sur une plaque plusieurs à la fois. Si la couche de joint varie, la pression que chaque pièce subit varie également — et sur un monocristal cassant, cela se traduit par une erreur de forme sur une pièce et un bord ébréché sur sa voisine.
Pression de contact pendant la rotation
Une rotation de l'axe d'inclinaison modifie l'angle de contact pendant le fonctionnement. La pression doit être maintenue par tête plutôt que réglée une fois pour toute la machine, sinon la première et la dernière pièce d'un lot ne correspondront pas.
Pâte adaptée au cristal
Le taux d'enlèvement et la qualité de surface varient avec l'abrasif et le porteur, et ce qui fonctionne sur le cristal de quartz ne fonctionne pas sur le saphir ou un fluorure. Ceci est déterminé par essai, pas par catalogue.
Lorsqu'une machine de polissage de cristaux est proposée ici, le plan de montage est proposé avec elle : nombre de pièces par plaque, comment elles sont bloquées, et ce que cela implique pour le cycle. Le comportement du matériau est vérifié par rapport aux données publiées telles que Feuille de saphir Crystran.
Quels cristaux et quelles formes de pièces couvre-t-elle ?
Chaque machine de polissage de cristaux de cette gamme est conçue pour des composants optiques de précision — prismes, polyèdres, fenêtres et lentilles — et est équipée et montée pour ce travail exact.
| Pièce | Forme typique | Quelle station effectue le travail |
|---|---|---|
| Prismes et polyèdres | Faces planes multiples à angles définis | Facettage indexé — brut, fin et poli en une seule configuration |
| Fenêtres et plats | Plano, faces parallèles | Rodage par lots entre plaques, puis polissage fin |
| Lentilles sphériques | Convexe ou concave, de R2 à plat | Génération de courbe, puis polissage sphérique central ou à axe d'inclinaison |
| Faces planes et courbes mixtes | Une pièce, deux types de surface | Têtes à axe d'inclinaison, qui traitent les deux sans seconde machine |
- Cristaux que nous rencontrons le plus cristal de quartz, saphir et cristaux de fluorure ; ceramics se comportent de la même manière dans la zone de contact et fonctionnent sur les mêmes machines.
- Orientation les monocristaux ont des directions de fracture préférées — la coupe est décidée en amont lors du tranchage, et le polissage ne peut pas corriger une mauvaise coupe.
- Langage de dessin tolérances de surface et de forme écrites selon normes de dessin optique ISO 10110, de sorte que la bonne station porte la bonne tolérance.
- Ce que le montage décide les pièces par plateau et la façon dont elles sont bloquées déterminent le temps de cycle aussi sûrement que la machine, donc les deux sont cités ensemble.
Où une machine de polissage de cristal s'intègre-t-elle dans la ligne ?
C'est la dernière station qui modifie la surface. Tout ce qu'une machine de polissage de cristal peut réaliser est limité par les dommages laissés par les deux stations précédentes, c'est pourquoi la chaîne est plus importante ici que sur un matériau plus tendre.
La couche endommagée laissée par le meulage est ce que le polissage doit enlever, et sur les cristaux, elle est impitoyable — le fond se trouve dans notre note sur dommages sous-jacents. Comment les stations se connectent en une seule ligne est sur le ligne de fabrication complète page.
Qu'est-ce qui ne va pas avec les cristaux, et qu'est-ce qui l'empêche ?
Quatre de ces cinq sont des problèmes de montage et de pression portant un autre nom. C'est la chose utile à savoir avant de choisir une machine de polissage de cristal.
| Défaut | Où il commence | Qu'est-ce qui l'arrête |
|---|---|---|
| Dispersion de forme pièce à pièce | Couches de liaison inégales sur un montage multipièces | Discipline de blocage, plateaux vérifiés, pression maintenue par tête plutôt que par machine |
| Éclatement du bord | Cristal fragile travaillé sur ses plans de fracture avec un bord non supporté | Orientation fixée au tranchage, chanfrein avant polissage, montages qui supportent le bord |
| Rayures et éraflures | Suspension inadaptée au cristal, ou chargée de vieux copeaux | Abrasif et porteur éprouvés par essai, plateaux propres, suspension changée selon un calendrier |
| Dommages de subsurface apparaissant tardivement | Trop peu enlevé au polissage après meulage grossier | Polir plus profondément que les dommages ; des meules plus fines plus tôt rendent cette étape plus courte |
| Dérive de forme à travers un lot | Le plateau de polissage s'amincissant au fur et à mesure de son travail | Calibration du point zéro du plateau compensant l'usure, comme sur le MF-3 |
Remarquez ce qui manque à cette liste : la capacité brute de la machine. Une machine de polissage de cristal qui maintient la pression par tête et compense l'usure du plateau retire quatre de ces cinq éléments des mains de l'opérateur. Le cinquième — l'orientation — a été réglé à la scie, bien avant que quiconque n'atteigne l'atelier de polissage.

Balayage d'axe basculant ou facettage indexé ?
Comptez les faces et regardez les angles entre elles. Une pièce avec une ou deux surfaces optiques — une fenêtre, une lentille, une face plane — appartient aux têtes à axe basculant ou à centre sphérique, où plusieurs pièces fonctionnent à la fois sous une pression que vous contrôlez. Une pièce dont la valeur réside dans les angles entre plusieurs faces appartient à la machine à facettes, qui dégrossit, meule finement et polit chaque face en une seule configuration au lieu de re-bloquer la pièce trois fois.
Le re-blocage est le coût caché. Chaque fois qu'une pièce de cristal est retirée du plateau et remise, une nouvelle couche de liaison apparaît et la carte de pression change avec elle. Les machines qui maintiennent la pièce dans une seule configuration ne sont pas plus rapides parce qu'elles coupent plus vite ; elles sont plus rapides parce que rien n'a à être re-bloqué.
Pour les petits lots de nombreuses pièces différentes, les têtes qui peuvent être réglées et arrêtées indépendamment sont plus importantes que le nombre de têtes. Six têtes qui doivent toutes exécuter une seule recette sont quatre têtes en pratique, car deux d'entre elles attendent que les autres aient fini.
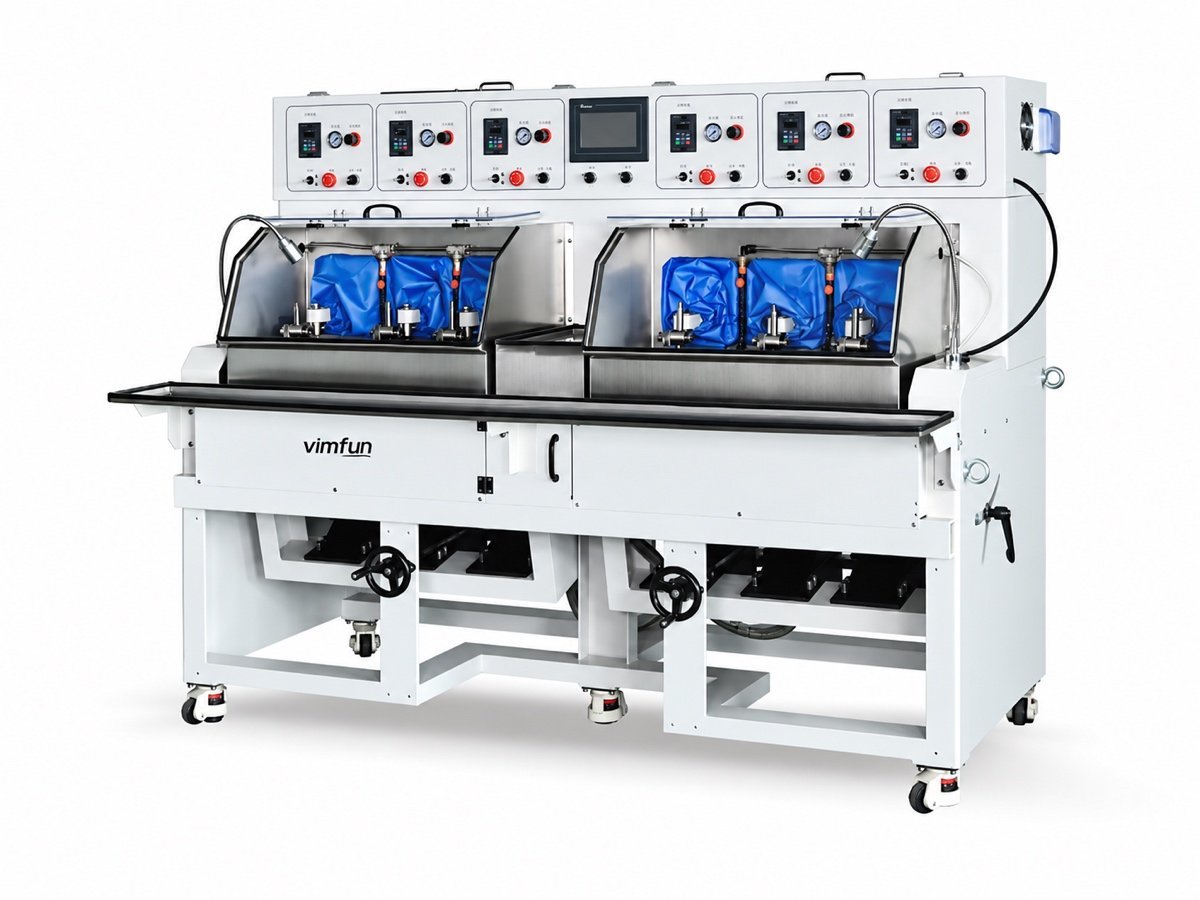
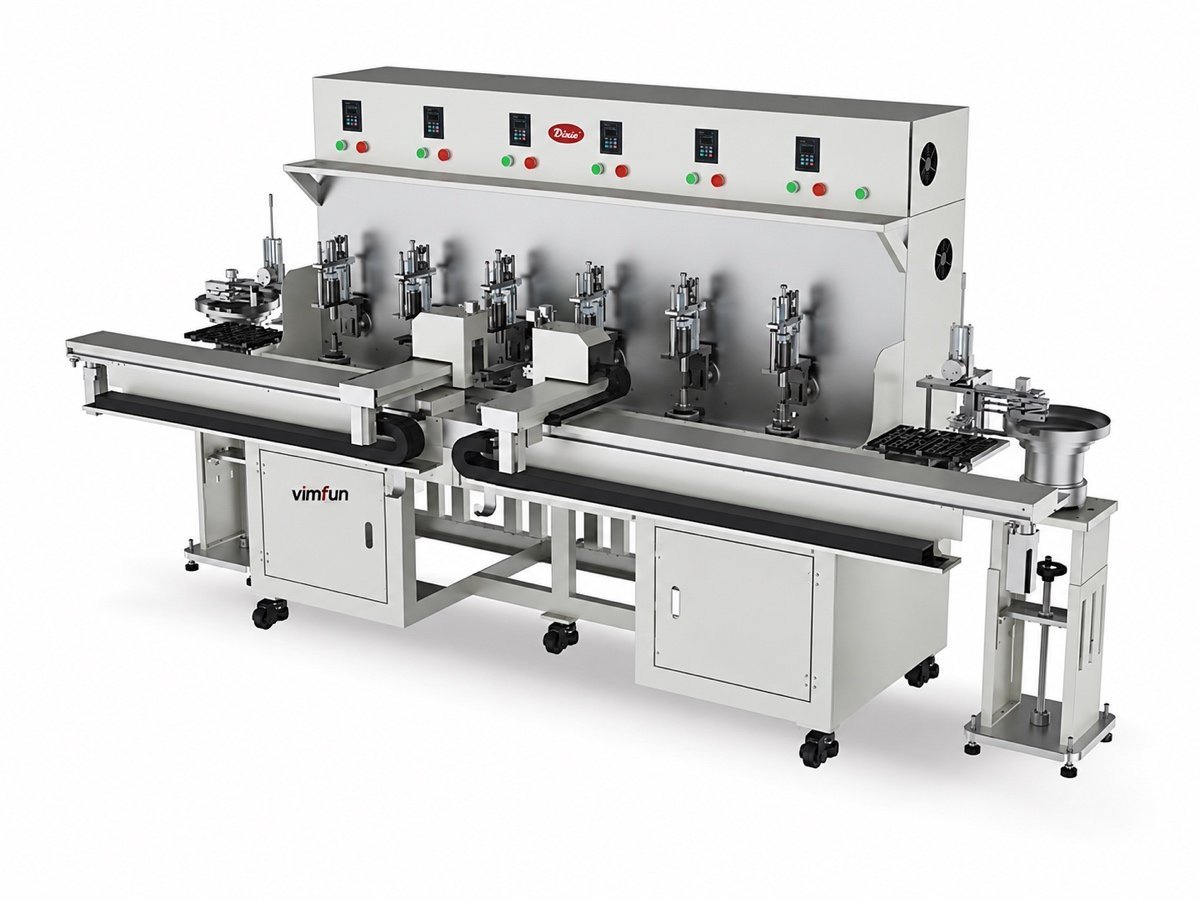
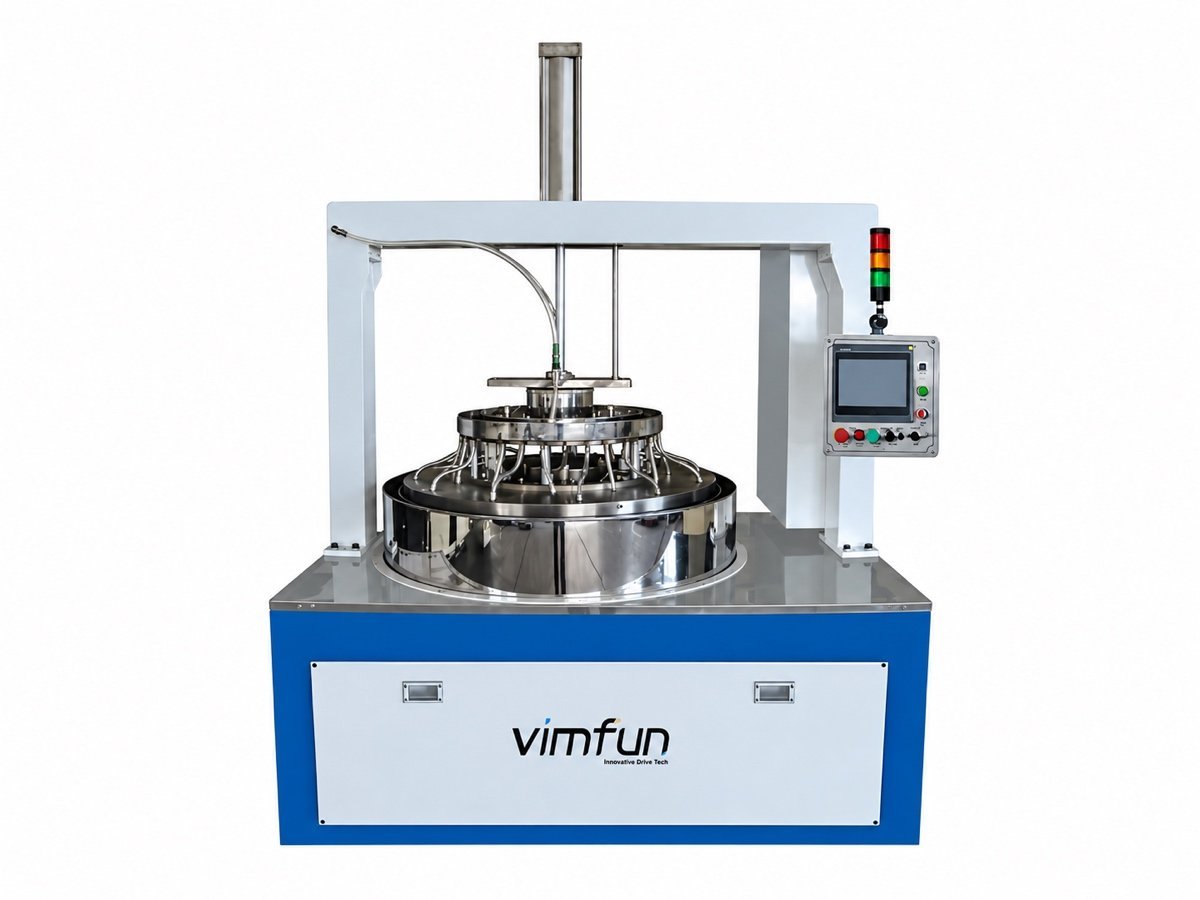
La gamme de polissage complète par géométrie est sur la page machine de polissage de lentilles optiques ; comment ces matériaux se comparent dans la ligne est sur optical lens materials. Pages de matériaux sœurs : verre optique, quartz et ceramics; ce qui détermine le devis se trouve sur la page de prix.
Envoyez trois pièces, pas trois pages de spécifications
La suspension, la pression et le blocage sont réglés en faisant fonctionner vos cristaux, gratuitement, sur la machine correspondante. Vous recevez en retour le temps de cycle, la surface atteinte et le montage que nous proposerions.
Organiser un essai de procédé- Type de cristal et, pour les monocristaux, la coupe
- Nombre de faces et angles importants
- Taille, épaisseur et quantité par lot
- Tolérance de surface et de forme, en termes ISO 10110 si vous les avez
Essai gratuit sur vos propres pièces, fret à vos frais · ISO 9001 · CE · Garantie de 12 mois · réponse en 8 heures