
VIMFUN / ナレッジセンター
光学製造知識センター
光学部品の切断、研削、研磨、検査に関する実践ガイド — 材料選定からプロセストラブルシューティングまで。.
- プロセス技術
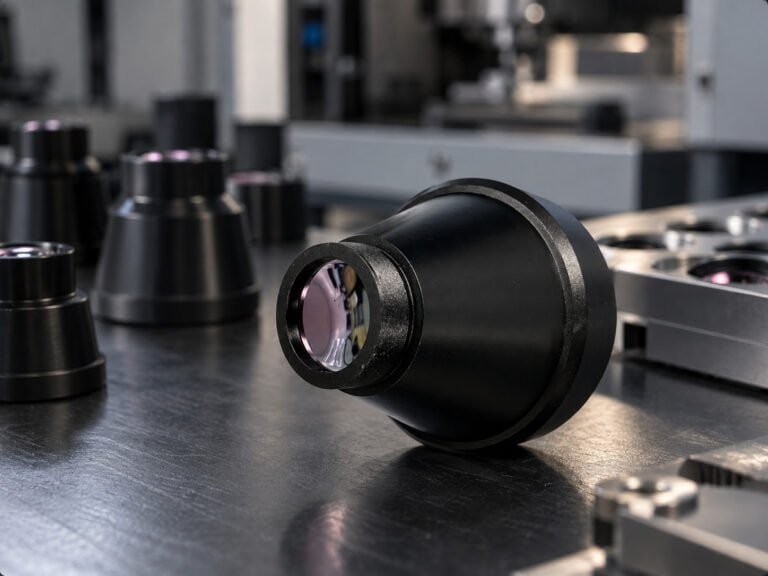
従来のコア抜き機でカットされたΦ14 mmのゲルマニウムブランクは、5~10 mmのカーフリングを残します。これは、レンズ自体の重量よりも多くの材料が無駄になることがよくあります。.
- レヴィ
- プロセス技術
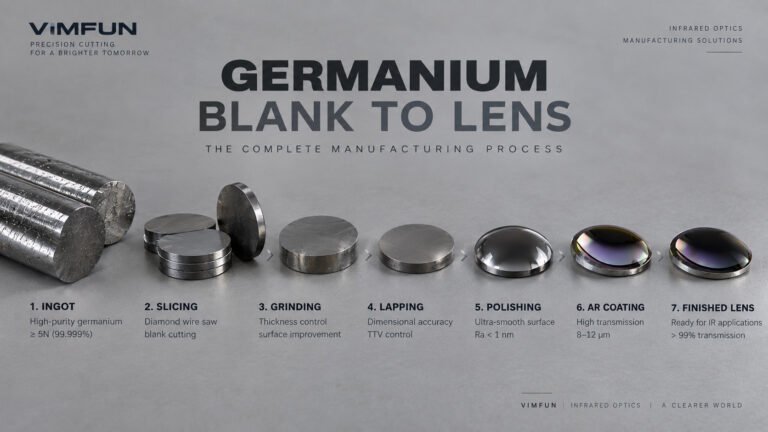
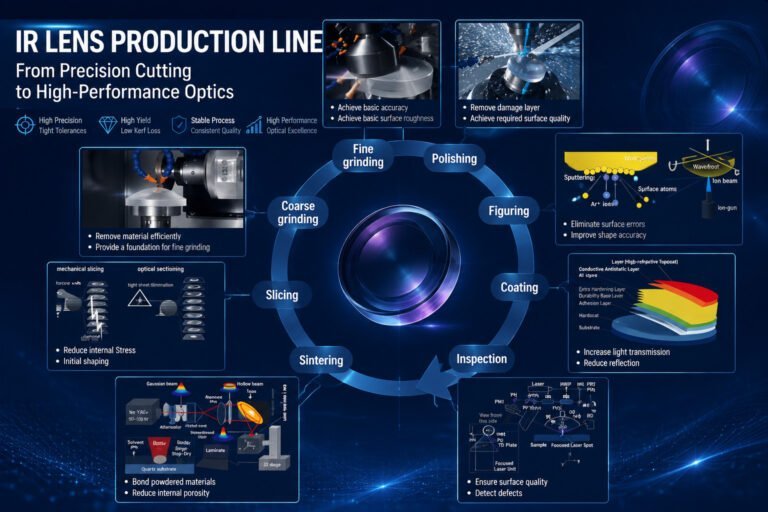
原材料のゲルマニウムインゴットから完成したIRレンズまでには、8つの異なる製造工程が必要であり、そのすべてに問題が発生する可能性があります。.
- レヴィ

- プロセス技術
ZnSeレンズ製造装置の選択は、単一機械の決定ではなく、フルラインの決定です。CVD ZnSeブールは、高価で柔らかいセレン含有ブロックとして工場に入り、
- レヴィ
- プロセス技術
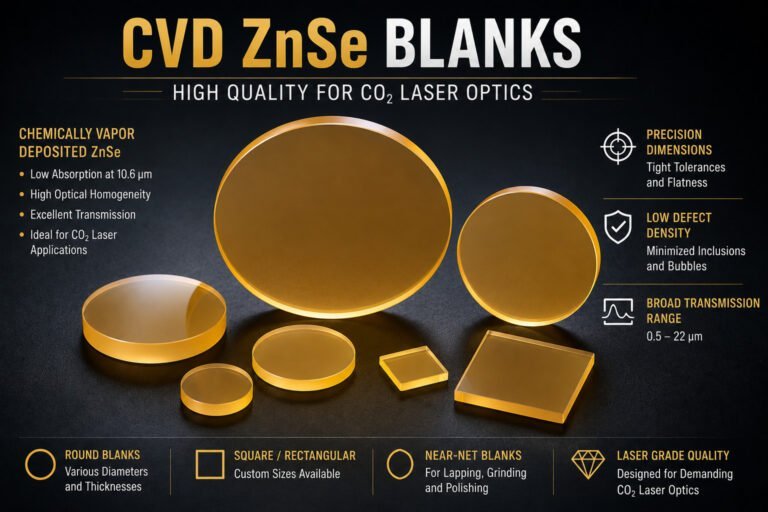
CVD ZnSeブランク切断は、セレン化亜鉛光学製品における最初の歩留まりクリティカルな加工ステップです。CO2レーザーレンズを研削、研磨、コーティング、検査する前に、
- レヴィ
- プロセス技術
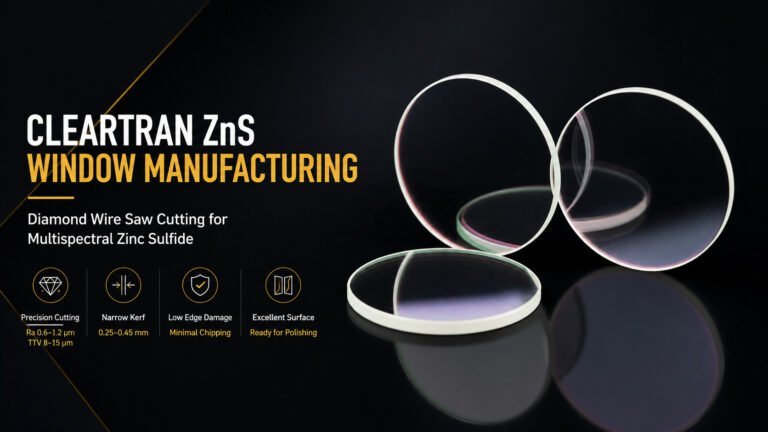
Cleartran ZnSは、標準的なCVD ZnSよりも厳格な切断制御を必要とする、より高密度で頑丈なグレードの硫化亜鉛です。標準的なパラメータでカットすると、
- レヴィ
- ニュース&インサイト
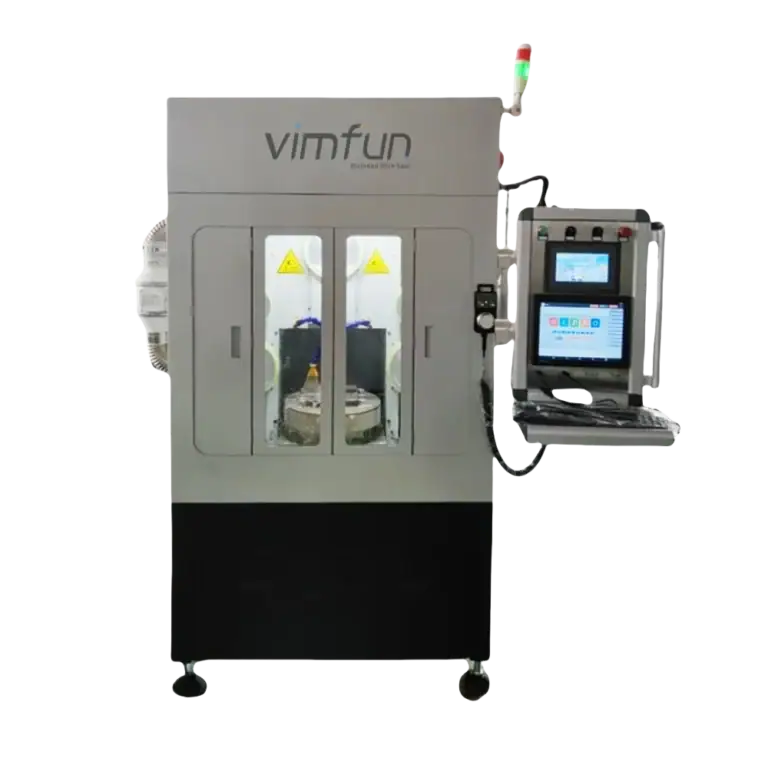
高精度切断機は切断速度を超えても精度を維持できますか?継続的に破損していませんか?これは、多忙な作業現場における高精度切断機のユーザーからの要望です。高速動作は
- フレンドスタジオ
- ニュース&インサイト
切断中にワイヤーが切れることがあります。これは深刻な障害です。安全上の問題にもなり得ます。高張力のワイヤーには多くのエネルギーがあります
- フレンドスタジオ
- プロセス技術
マルチスペクトル硫化亜鉛処理は、標準的なZnS処理とは3つの特定の点で異なります。熱間等方圧プレス後に現れる結晶構造は、切断力に対する許容度が低く、
- レヴィ
- ニュース&インサイト
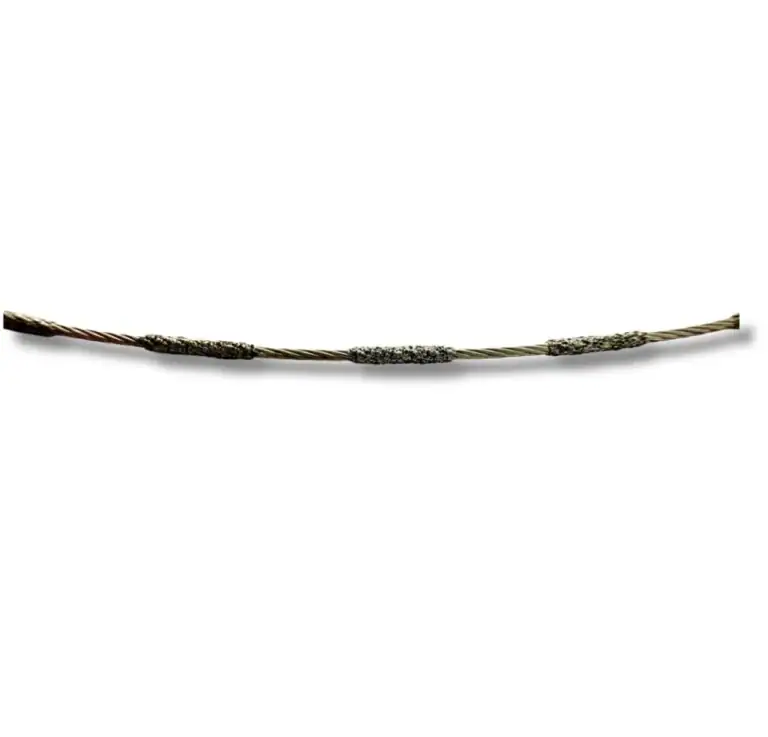
高価なスラブは、設定を誤るとスクラップになる可能性があります。わずか数秒です。きれいな切断がギザギザの端に変わるのを見たことがあるなら
- フレンドスタジオ
- ニュース&インサイト
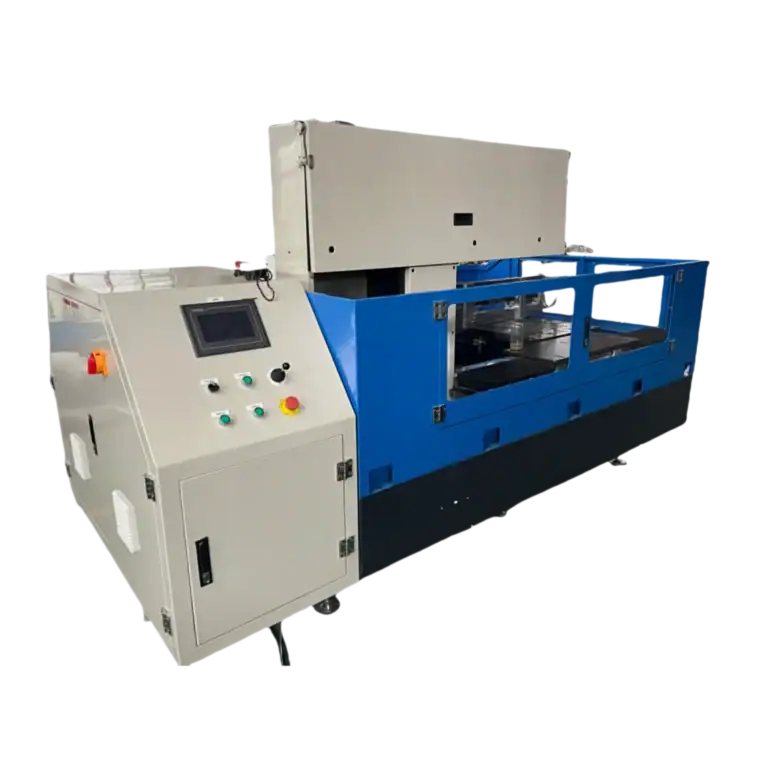
CNCガラス切断機を調べると、価格が数万ドルも急騰することがあります。2台の機械は、紙の上ではほとんど同じに見えます。では、何がすべてなのですか
- フレンドスタジオ
- プロセス技術
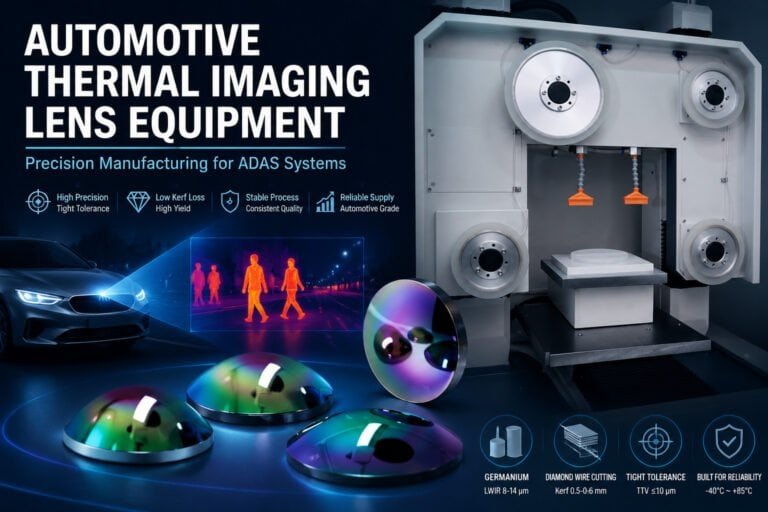
自動車用熱画像システムは、標準的な産業用光学機器よりも厳しい寸法公差でカットされたIRレンズブランクを必要とします。なぜなら、受入検査に合格したレンズでも、
- レヴィ
- プロセス技術
現在のスポット価格では、200 mmのゲルマニウムインゴットは6,000~10,000ユーロです。従来のコアドリルは、ブランクカットあたり5~10 mmの材料を無駄にします。ダイヤモンドワイヤーソー切断は、そのカーフを削減します。
- レヴィ